
El proceso de moldeo asistido por gas puede producir una sección hueca y ligera sin las marcas de hundimiento que se esperan de una pared gruesa maciza. Pero una inyección corta bien lograda por sí sola no hace que el ciclo sea estable. El llenado de resina, el retardo del gas, el mantenimiento de presión, el enfriamiento y la ventilación deben dejar al gas una ruta predecible a través del núcleo aún fundido. Si una etapa se desplaza, la pieza puede llenarse pero tener un canal de gas corto, una marca superficial o una pared inesperadamente delgada.
Esta es una guía de ventana de proceso para ingenieros que revisan una prueba, no una lista general de beneficios. Para el alcance del servicio y los tipos de piezas, consulte moldeo por inyección asistido por gas. Aquí la cuestión es más concreta: ¿qué debe medir un equipo antes de cambiar los ajustes de gas?
En este artículo
- La inyección establece la ruta
- El retardo cambia el núcleo fundido
- El mantenimiento debe llegar a la sección gruesa
- Lea la pieza antes de cambiar un ajuste
- Qué preservar para la producción
- Preguntas de una revisión de proceso
La inyección establece la ruta; no completa el llenado
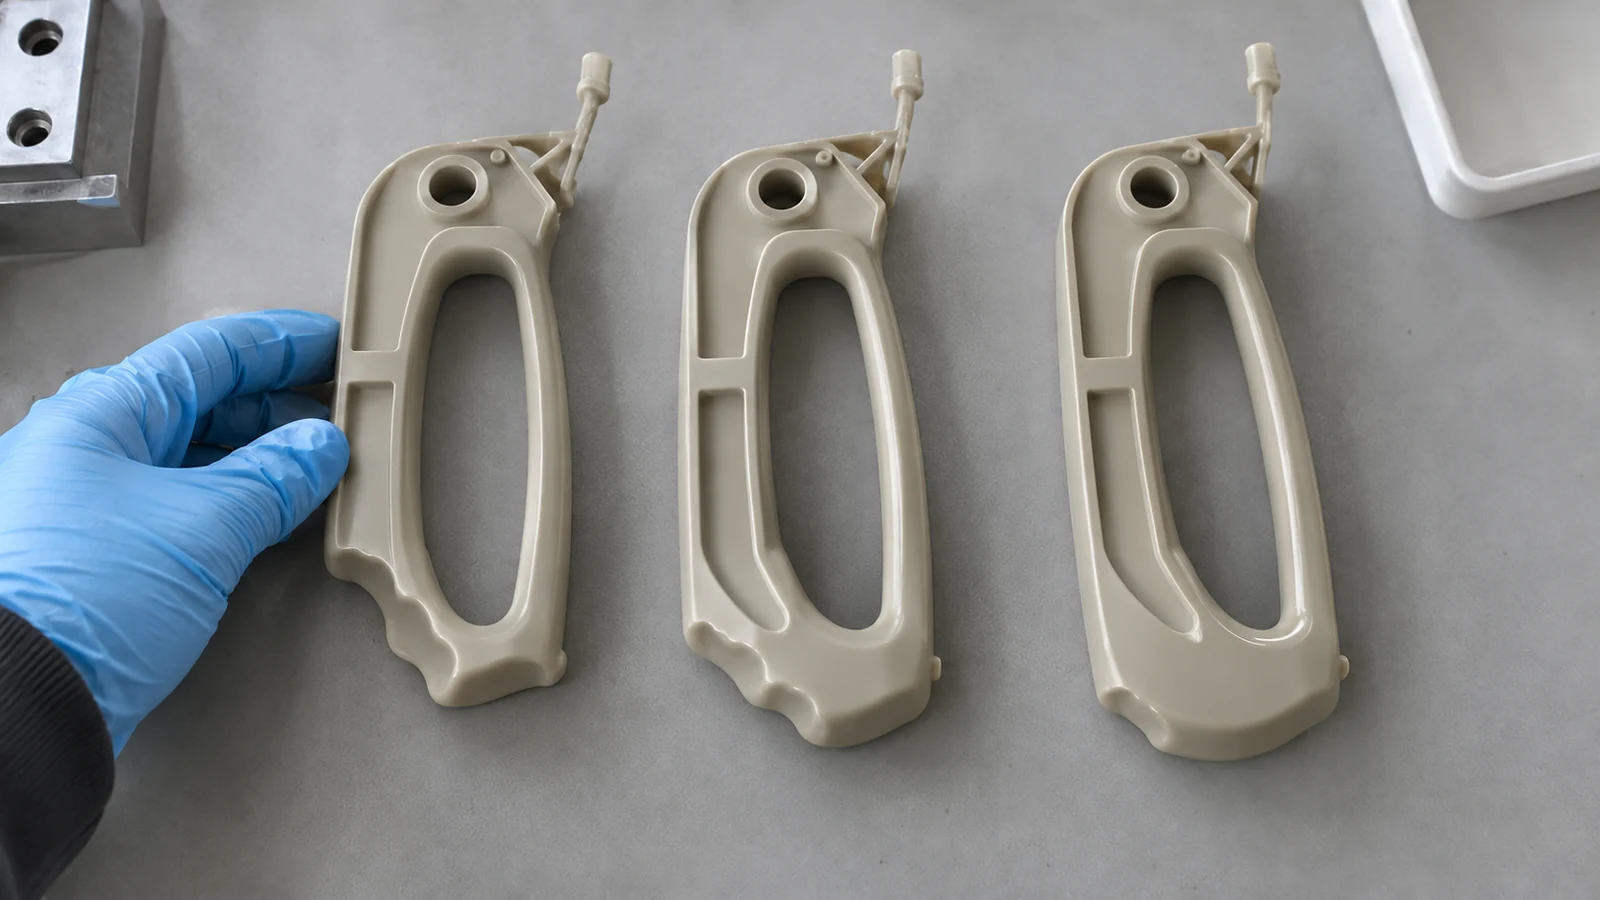
En un ciclo de inyección corta, la resina ocupa primero parte de la cavidad. El nitrógeno luego desplaza el núcleo caliente de una sección deliberadamente gruesa y puede empujar la resina fundida hacia el final del flujo. La piel exterior ya ha comenzado a enfriarse contra el molde. Esa diferencia entre una piel más fría y un núcleo móvil es lo que hace posible una ruta hueca controlada.
Una inyección demasiado pequeña puede dejar muy poco fundido delante del gas, lo que aumenta la probabilidad de un llenado incompleto o de una penetración del gas. Una inyección demasiado grande puede dejar espacio insuficiente para una penetración útil. No existe un porcentaje universal que pueda transferirse de una pieza a otra: la posición de la compuerta, la resina, la geometría del canal y el espesor de pared cambian el rango utilizable. Registre el ajuste real de inyección y el peso de la pieza moldeada durante las pruebas, luego corte piezas representativas para ver por dónde fue el gas.
No trate toda característica oscura o de aspecto hueco como prueba de un canal completo. Un corte de sección puede revelar un segmento macizo detrás de un exterior por lo demás aceptable. Ese segmento puede seguir enfriándose y encogiéndose de forma distinta a la zona hueca prevista.
El retardo del gas cambia qué núcleo sigue siendo móvil
El intervalo entre el llenado de resina y la entrada de gas determina qué proporción del núcleo permanece móvil. Si el gas entra antes de que se haya formado una piel útil, puede desviarse hacia una pared delgada o romper la superficie. Si entra después de que la ruta gruesa se haya solidificado demasiado, la penetración puede detenerse antes de tiempo y dejar una masa propensa a rechupes cerca del final del canal.
El retardo no puede evaluarse de forma aislada. La temperatura del fundido, la temperatura del molde, el tamaño de inyección y el espesor de pared local afectan todos al enfriamiento. Cambie una variable a la vez durante una prueba controlada y compare cortes de sección en las mismas ubicaciones. Una mejora visible en la superficie es evidencia útil, pero no muestra si la sección hueca es continua ni si la pared restante es adecuada para la carga de la pieza.
Si un proceso solo funciona con una combinación estrecha de ajustes, inspeccione la geometría además de la receta. El gas tiende a seguir la ruta más caliente y gruesa, de menor resistencia. Una ruta deficiente no siempre puede corregirse aumentando la presión.
La retención debe llegar a la sección gruesa que se está contrayendo
La presión de gas puede sostener la superficie desde el interior mientras la resina se enfría, pero solo ayuda donde una trayectoria de gas conectada realmente llega. Una nervadura gruesa que queda maciza más allá de un canal detenido aún puede mostrar rechupes o contracción diferencial. Por lo tanto, el perfil de presión y el tiempo de retención deben evaluarse junto con la penetración del gas y el enfriamiento, en lugar de usarse como indicadores de calidad independientes.
Aumentar la presión no es una respuesta predeterminada segura para todos los defectos. Puede desplazar el frente de gas hacia una región no deseada o adelgazar la pared cerca de una esquina. Primero identifique si el problema es una penetración corta, un frente inestable, un empaquetado insuficiente de una superficie específica o un enfriamiento desigual. Si el problema se origina en la trayectoria de flujo planificada, un análisis de flujo de molde puede ayudar a probar la relación entre el patrón de llenado, la ruta del gas y la geometría antes de aprobar otro cambio de utillaje.
Lea la pieza antes de cambiar los ajustes
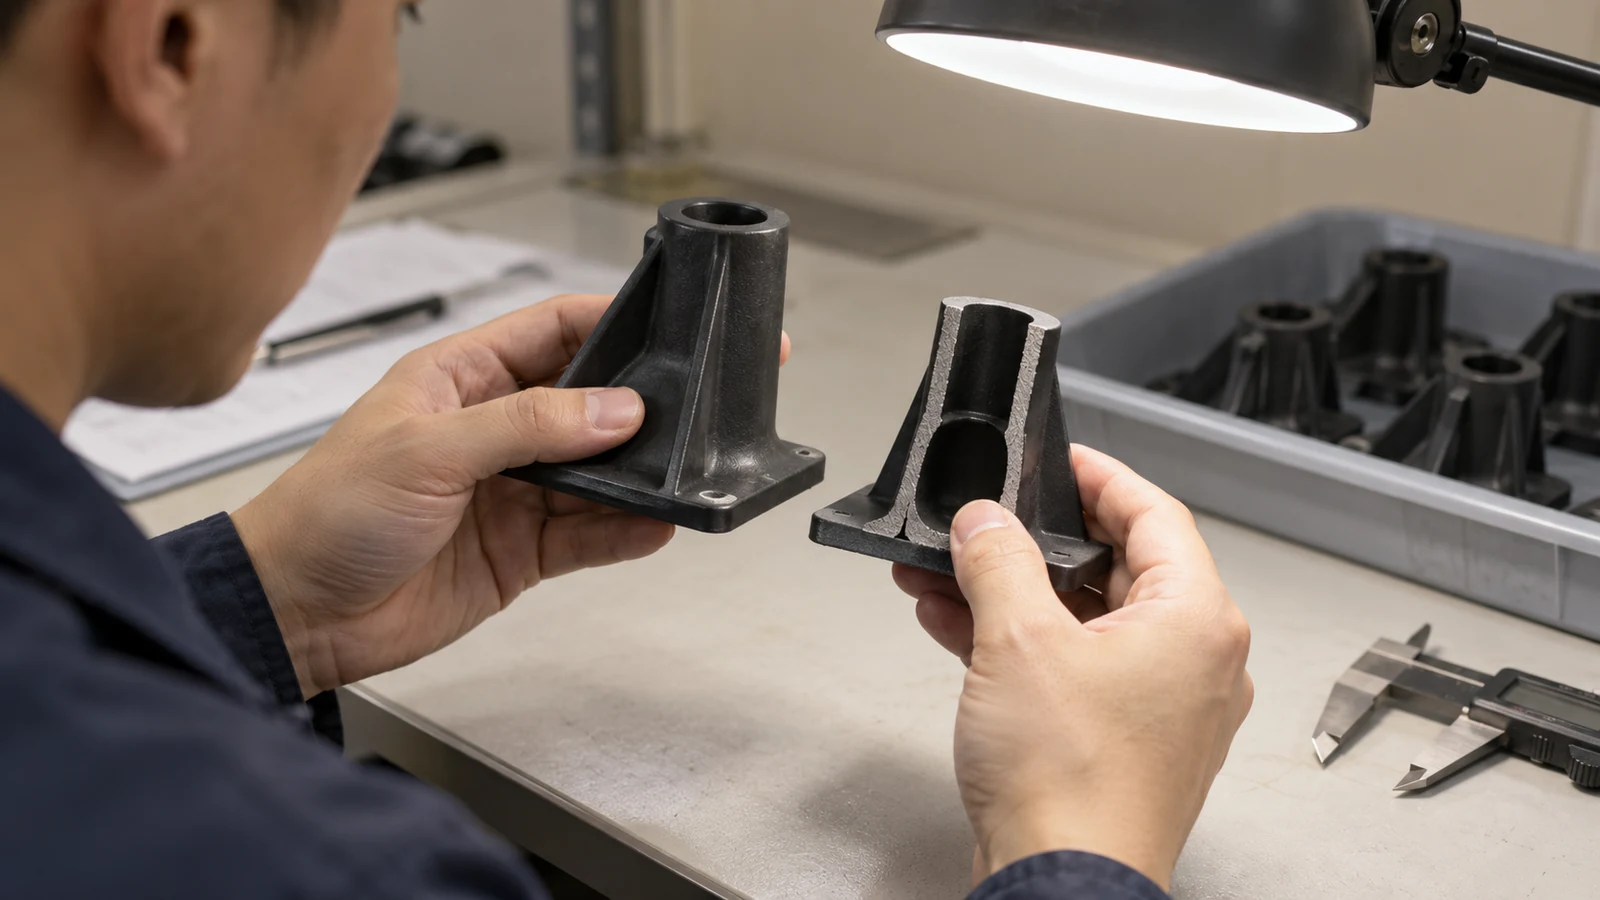
Una prueba de proceso es más fácil de interpretar cuando cada síntoma se empareja con evidencia física. Compare piezas fabricadas con ajustes identificados y mantenga consistentes el plano de corte, las ubicaciones de medición y los criterios de apariencia. La tabla siguiente describe un punto de partida diagnóstico, no una causa garantizada.
| Observación | Verificar primero | Evidencia a conservar |
|---|---|---|
| El rechupe permanece cerca de un extremo grueso | Si la trayectoria hueca llega a esa sección | Corte de sección y fotografía de la superficie |
| El gas atraviesa una pared | Fundido restante delante del gas, sincronización y geometría local de la pared | Ubicación de la perforación y registro de la inyección |
| La longitud del hueco varía según el ciclo | Consistencia de la inyección, entrada de gas y estabilidad térmica | Pesos de las piezas y cortes de sección repetidos |
Los cambios de proceso deben evaluarse con respecto a las superficies y dimensiones críticas del plano, no solo con respecto al peso de la pieza. Una pieza más ligera no es automáticamente una pieza mejor si la continuidad de la pared, la rigidez o la calidad superficial se vuelven menos predecibles.
Qué preservar cuando la prueba se convierte en producción
La aprobación debe definir tanto la ventana del lado de la máquina como la evidencia del lado de la pieza. Preserve la identificación de la resina, el ajuste de inyección, la sincronización de entrada de gas, el perfil de presión, la secuencia de mantenimiento y venteo, las condiciones de temperatura del molde y un método acordado para verificar la sección hueca. Registre qué dimensiones y superficies visibles importan al comprador. Estos son puntos a revisar para un proyecto específico, no la afirmación de que exista una ventana universal.
- Marque los planos de sección. Seleccione ubicaciones que revelen el inicio, la curva y el final de la trayectoria de gas prevista.
- Acuerde las condiciones de aprobación. Indique la apariencia requerida, la continuidad de la pared y las dimensiones del plano antes de evaluar las muestras.
- Mantenga un registro de cambios. Si un parámetro cambia, compare la nueva pieza con la misma sección y el mismo plan de inspección.
Para un diseño que aún está antes de la fabricación de utillaje, es mejor revisar la ruta de gas prevista junto con el plano de la pieza que confiar en una prueba de proceso para descubrir un canal faltante.
Preguntas de una revisión de proceso
¿Puede una mayor presión de gas corregir un canal hueco corto?
No de forma fiable. Primero hay que establecer si la ruta del fundido se ha congelado, si la entrada de gas está mal situada o si la geometría del canal es ambigua. Una mayor presión puede crear un nuevo defecto de pared fina sin extender la trayectoria deseada.
¿Basta un exterior de buen aspecto para aprobar el ciclo?
No. El aspecto debe combinarse con comprobaciones de sección y con las dimensiones o los requisitos mecánicos del plano. La trayectoria hueca no visible forma parte del resultado funcional.
¿Qué archivos ayudan a evaluar una prueba difícil?
Aporte el modelo 3D, el plano, la calidad de la resina, las caras de aspecto marcadas, la dirección de carga prevista y fotografías o cortes de sección del defecto. Esos detalles hacen que una revisión de proceso sea mucho más específica que una lista de ajustes de máquina.