
Difetti del micro-stampaggio a iniezione sono più facili da correggere quando il sintomo viene trattato come una prova anziché come un motivo per regolare ogni impostazione. Un riempimento incompleto vicino a una micro nervatura, una bava lungo una linea di separazione e una caratteristica deformata dopo l'estrazione indicano meccanismi diversi. La risoluzione dei problemi più rapida inizia individuando quando viene creato il difetto: durante il riempimento, la compattazione, il raffreddamento, l'estrazione, la movimentazione o la misurazione.
Su scala micro, diverse cause possono produrre un difetto dall'aspetto simile. Una temperatura più alta può migliorare la replica ma può anche ampliare la finestra della bava. Una pressione maggiore può aumentare il peso del pezzo comprimendo il gas intrappolato o sollecitando una chiusura debole. Questa guida organizza i difetti per meccanismo, così le modifiche possono essere testate una alla volta.
Percorso diagnostico:
Leggere la posizione del difetto prima di modificare le impostazioni
La posizione spesso ha più valore diagnostico della gravità. Un riempimento incompleto ripetuto all'estremità di un percorso di flusso stretto suggerisce un congelamento prematuro o aria intrappolata. Pezzi incompleti casuali in posizioni diverse possono indicare una preparazione del materiale instabile, un dosaggio dello sparo o condizioni di alimentazione instabili. La bava concentrata attorno a una chiusura indica la vestibilità locale dello stampo, mentre la bava attorno all'intera linea di separazione richiede una revisione più ampia di pressione, supporto di chiusura, contaminazione e condizioni dello stampo.
Anche l'orientamento conta. Una parete distorta che segue la direzione del flusso può riflettere orientamento e ritiro. Il danneggiamento concentrato attorno a un espulsore o a un'anima profonda è più probabile che si verifichi dopo la solidificazione. Prima di regolare il processo, contrassegnare il difetto sul disegno del pezzo, identificare il gate e lo sfogo più vicini e registrare se la posizione cambia tra le cavità.
Giudizio ingegneristico: se il difetto rimane nella stessa posizione fisica mentre le impostazioni cambiano, ispezionare lo stampo locale e la geometria del flusso prima di ampliare la finestra di processo.
Usare una tabella sintomo-prova
Il nome di un difetto è solo un punto di partenza. La tabella seguente collega i sintomi comuni alle prove che possono confermare o indebolire un'ipotesi.
| Sintomo osservato | Meccanismo probabile | Prove da verificare | Prima direzione di correzione |
|---|---|---|---|
| Riempimento incompleto | Solidificazione anticipata, gas intrappolato o melt erogato insufficiente | Posizione dell'ultimo riempimento, condizione degli sfiati, andamento della pressione in cavità | Ripristinare il flusso o il percorso dell'aria prima di aumentare la pressione |
| Bava microscopica | Gioco locale, pressione in cavità eccessiva o contaminazione | Posizione della bava, contatto di chiusura, confronto tra cavità | Confermare l'accoppiamento dello stampo e la temporizzazione della pressione |
| Particolare incompleto | Congelamento superficiale o scarsa replica locale | Profilo della caratteristica in base alla distanza dal punto di iniezione | Verificare insieme temperatura dello stampo, velocità e sfiato |
| Particolare deformato o piegato | Ritiro irregolare, distacco anticipato o carico di estrazione | Schema di raffreddamento, orientamento del punto di iniezione, segni degli espulsori | Separare la distorsione da raffreddamento dal danno da distacco |
| Variazione di peso | Dosaggio, congelamento del punto di iniezione, umidità o instabilità di alimentazione | Sequenza di iniezione, pressione di cavità, registrazioni di essiccatore e alimentazione | Stabilizzare il materiale e l'alimentazione prima di regolare le dimensioni |
Bave e iniezioni incomplete possono condividere una causa comune
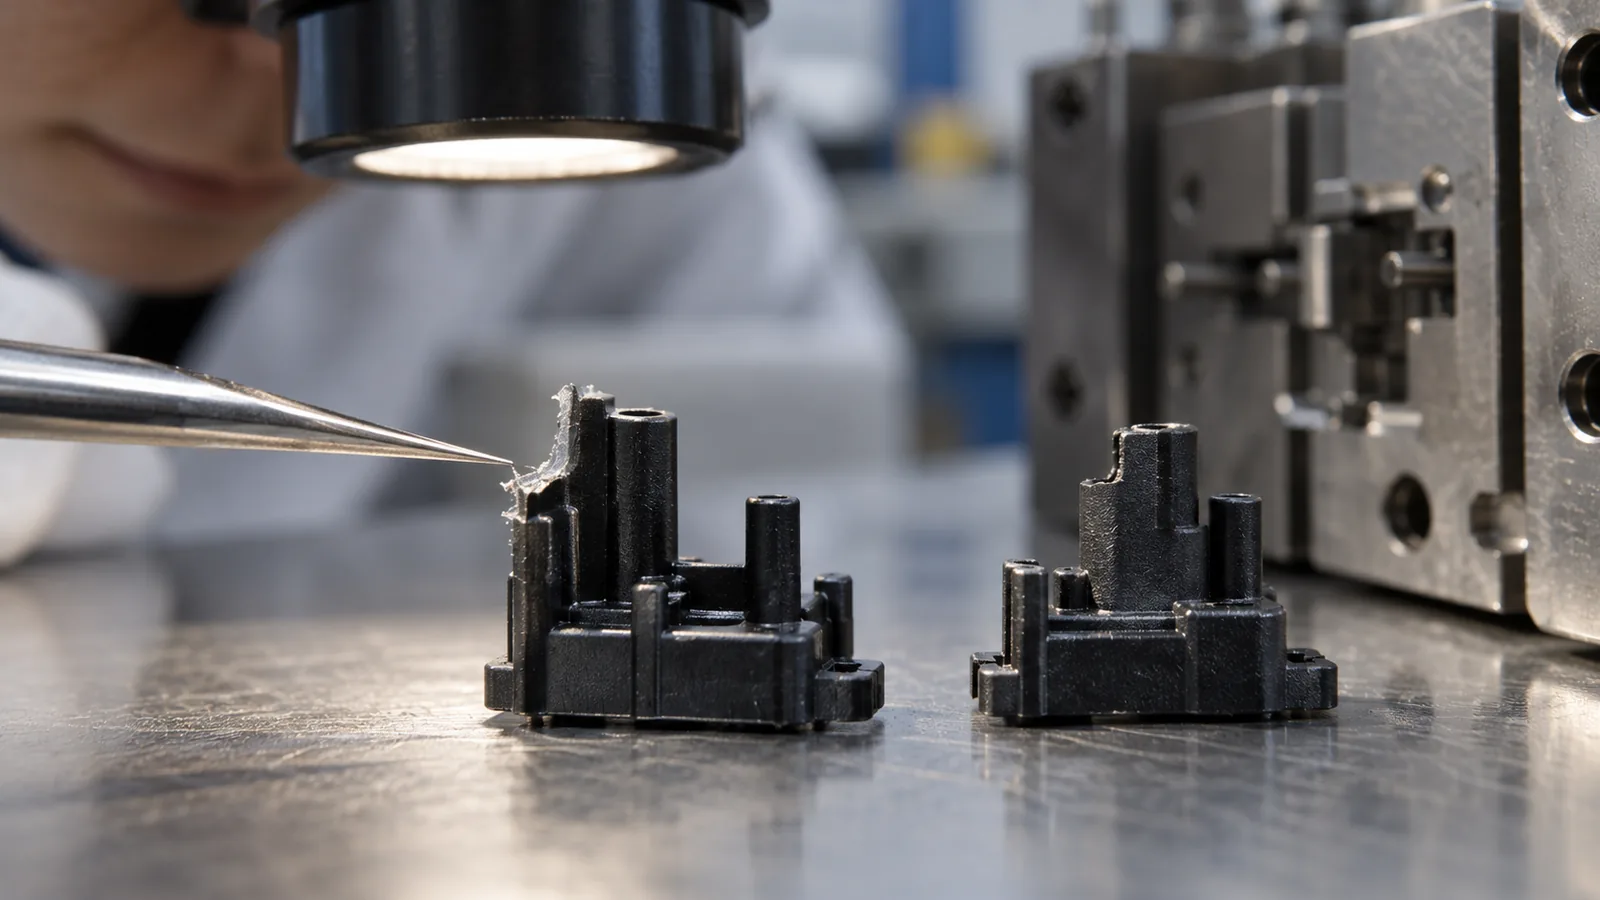
Bave e riempimento incompleto sembrano opposti, eppure il gas intrappolato può contribuire a entrambi. L'aria compressa può ostacolare il fronte di fusione in avanzamento in una zona mentre la pressione trova un gioco più debole sulla linea di separazione altrove. Aumentare la pressione di iniezione può ridurre l'iniezione incompleta visibile e contemporaneamente ampliare la bava.
Per la bava, determinare se è locale o globale. La bava locale richiede l'ispezione della chiusura, dell'allineamento degli inserti, dei danni superficiali e della contaminazione. La bava globale richiede una revisione più ampia della pressione di cavità, del supporto di chiusura, della viscosità, della posizione di trasferimento e del mantenimento. La correzione dovrebbe affrontare il meccanismo che apre il percorso di fuga, non limitarsi a rifilare i particolari finiti.
Per un'iniezione incompleta, verificare se il fronte di flusso si arresta in corrispondenza di una transizione sottile, di una tasca all'estremità opposta o di una caratteristica non sfiata. La preparazione del materiale e la coerenza dell'iniezione erogata dovrebbero essere verificate prima di aumentare la temperatura di fusione o dello stampo. Un mirato dell'analisi del flusso nello stampo può aiutare a confrontare le probabili posizioni di freeze-off e intrappolamento d'aria, seguite dalla conferma nello stampo fisico. Un processo più caldo può migliorare il riempimento, ma può anche allungare il raffreddamento, modificare il ritiro e restringere il margine di sicurezza per le bave.
La replica incompleta non è sempre un short shot
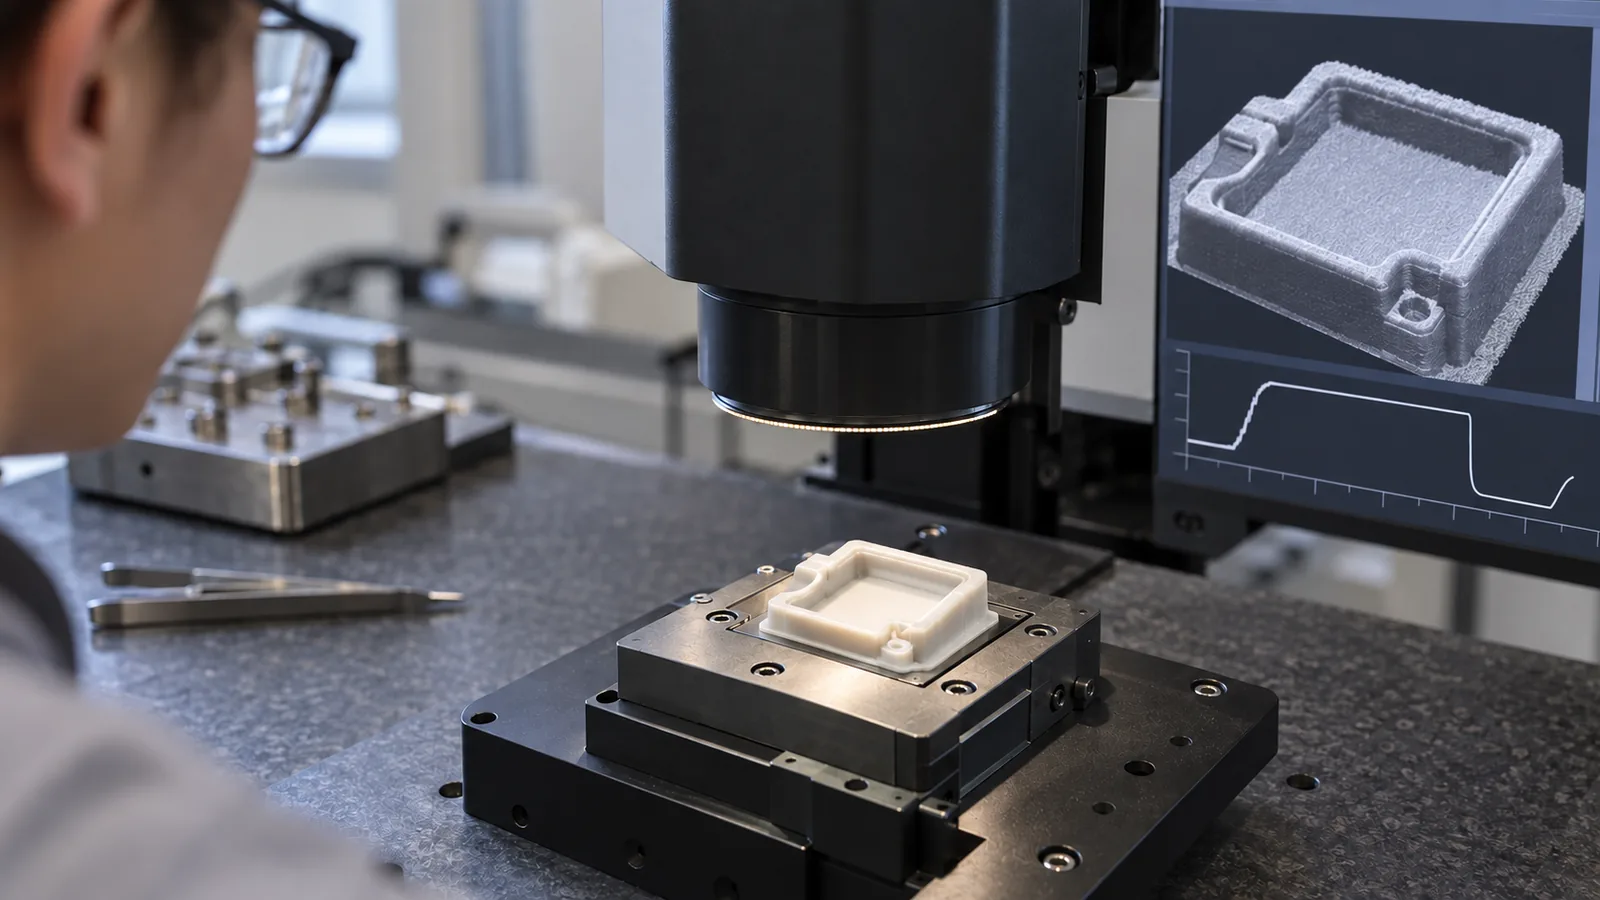
Un componente può sembrare completamente riempito mentre il profilo delle sue micro-caratteristiche rimane incompleto. La replica delle caratteristiche dipende dall'interazione locale tra flusso del polimero, temperatura della superficie dello stampo, storia di pressione, orientamento della caratteristica e distanza dal punto di iniezione. Controllare solo il peso complessivo del pezzo o le dimensioni esterne può far sfuggire questo difetto.
Misurare il profilo della caratteristica in posizioni definite invece di giudicare da una singola immagine al microscopio. Confrontare le caratteristiche vicine e lontane dal punto di iniezione, i dettagli paralleli e trasversali al flusso e più cavità. Una modifica che migliora una posizione ma ne danneggia un'altra indica che la finestra di processo o la disposizione di alimentazione necessitano di ulteriori interventi.
La distorsione deve anche essere separata in base alla tempistica. Se la caratteristica è corretta mentre è supportata nella cavità ma cambia dopo il rilascio, la temperatura di smodellamento, l'attrito, lo sformo e la forza di espulsione diventano importanti. Se è già errata prima del rilascio, riempimento, mantenimento, raffreddamento o geometria dell'attrezzo sono l'indizio più forte.
Modificare un solo meccanismo alla volta
Modifiche casuali dei parametri fanno sembrare il processo attivo mentre distruggono le prove necessarie per apprendere. Una prova controllata inizia con una baseline stabile e una risposta misurabile.
- Definire la risposta. Usare peso del pezzo, altezza della caratteristica, larghezza delle bave, pressione in cavità o deviazione dimensionale—non “sembra migliore”.”
- Mantenere costante la preparazione del materiale. Registrare lotto di resina, condizioni di essiccazione, condizioni di alimentazione e tempo di permanenza trascorso.
- Scegliere una sola ipotesi. Ad esempio, gas intrappolato nella posizione di riempimento finale.
- Modificare il più piccolo insieme utile di fattori. Un controllo di pulizia degli sfiati può essere più informativo che alterare cinque impostazioni di processo.
- Confrontare per cavità e sequenza. Separare un effetto sistematico da un problema isolato di una cavità.
- Confermare il risultato su cicli ripetuti. Un singolo pezzo accettabile non stabilisce la ripetibilità.
L'argomento più ampio Micro stampaggio a iniezione il processo collega utensili di precisione, riempimento controllato, movimentazione e metrologia. La risoluzione dei problemi dovrebbe seguire la stessa catena invece di trattare il pezzo stampato come unica fonte di evidenza.
Prevenire il ripetersi con un piano di controllo
Dopo che una correzione funziona, convertirla in un controllo invece di lasciarla come conoscenza dell'operatore. Registrare la finestra di processo verificata, l'intervallo di pulizia degli sfiati, le superfici critiche dell'utensile, i requisiti di preparazione del materiale, i punti di ispezione e il piano di reazione. Definire quale segnale deve fermare la produzione e quale può attivare una regolazione all'interno della finestra approvata.
Un piano di controllo utile distingue gli output di prodotto dai segnali di processo. Le dimensioni del pezzo e i profili delle caratteristiche confermano ciò che è stato prodotto; la pressione di cavità, la stabilità della temperatura, la condizione del materiale e gli eventi di ciclo spiegano il perché. Entrambi sono necessari quando l'intervallo accettabile è ristretto.
La manutenzione dell'utensile dovrebbe concentrarsi sulle superfici che governano il difetto. La profondità degli sfiati, il contatto di chiusura, la condizione del punto di iniezione, il movimento degli espulsori, l'allineamento degli inserti e la pulizia della cavità possono variare a velocità diverse. Una fabbricazione di stampi personalizzati revisione può collegare tali caratteristiche a inserti sostituibili e correzioni a prova di acciaio. Collegare i registri di manutenzione alle mappe dei difetti rende più facile identificare il ripetersi.
Anche i limiti di ispezione e reazione dovrebbero seguire il flusso di lavoro di controllo qualità del sito, in modo che l'identità della cavità, il metodo di misurazione e i registri correttivi rimangano collegati.
Domande Frequenti
Perché a volte aumentare la pressione crea più bava?
Una pressione di cavità più elevata può forzare il fuso in un gioco locale sulla linea di separazione o sulla chiusura. Se aria intrappolata o un congelamento prematuro hanno causato il problema di riempimento originale, la pressione può nascondere un sintomo mentre ne crea un altro.
L'essiccazione del materiale può influire sui difetti dello stampaggio a micro-iniezione?
Sì. I polimeri sensibili all'umidità possono mostrare viscosità instabile, problemi estetici, degradazione o proprietà ridotte quando la preparazione non è costante. È necessario verificare i registri di essiccazione prima di attribuire ogni variazione allo stampo.
Il peso del particolare è sufficiente per confermare un microparticolare completo?
No. Il peso del particolare è utile per la coerenza del processo, ma non prova che ogni micro-caratteristica abbia il profilo corretto. È comunque necessaria una misurazione a livello di caratteristica.
Quando si deve cambiare lo stampo invece del processo?
Considerare una correzione dell'attrezzatura quando il difetto rimane nella stessa posizione attraverso prove di processo stabili, compare in una sola cavità oppure corrisponde a una limitazione confermata di sfiato, iniezione, allineamento o chiusura.
Un campione privo di difetti può essere considerato pronto per la produzione?
Solo dopo che il risultato si ripete per un numero sufficiente di cicli, cavità, condizioni del materiale e normale variazione operativa. Un singolo pezzo buono dimostra la possibilità, non la capacità del processo.