
Stampi per micro-iniezione fanno più che riprodurre una cavità minuscola. Controllano come un piccolo volume di polimero entra, si raffredda, si distacca e viene misurato senza danneggiare il pezzo. A questa scala, una vestigia di iniezione può interferire con l'assemblaggio, uno sfiato debole può creare un riempimento incompleto e un piccolo errore di allineamento può diventare una bava visibile.
La vera questione progettuale non è semplicemente se la cavità possa essere lavorata. È se lo stampo completo possa supportare riempimento, stabilità dimensionale, estrazione, ispezione e produzione ripetibile. Uno stampo che appare accurato in CAD ma non può essere sfiato o misurato in modo affidabile non è ancora uno strumento pratico per la micro-iniezione.
In questa guida:
- Perché lo stampo conta di più su scala micro
- Cosa dovrebbe essere deciso prima di tagliare l'acciaio
- Come i punti di iniezione e i canali controllano il riempimento
- Perché lo sfiato è una funzione progettuale
- Estrazione e manipolazione richiedono un piano dedicato
- Come il comportamento del materiale cambia l'attrezzatura
- Una sequenza pratica di revisione progettuale
- Domande frequenti
Perché lo stampo conta di più su scala micro
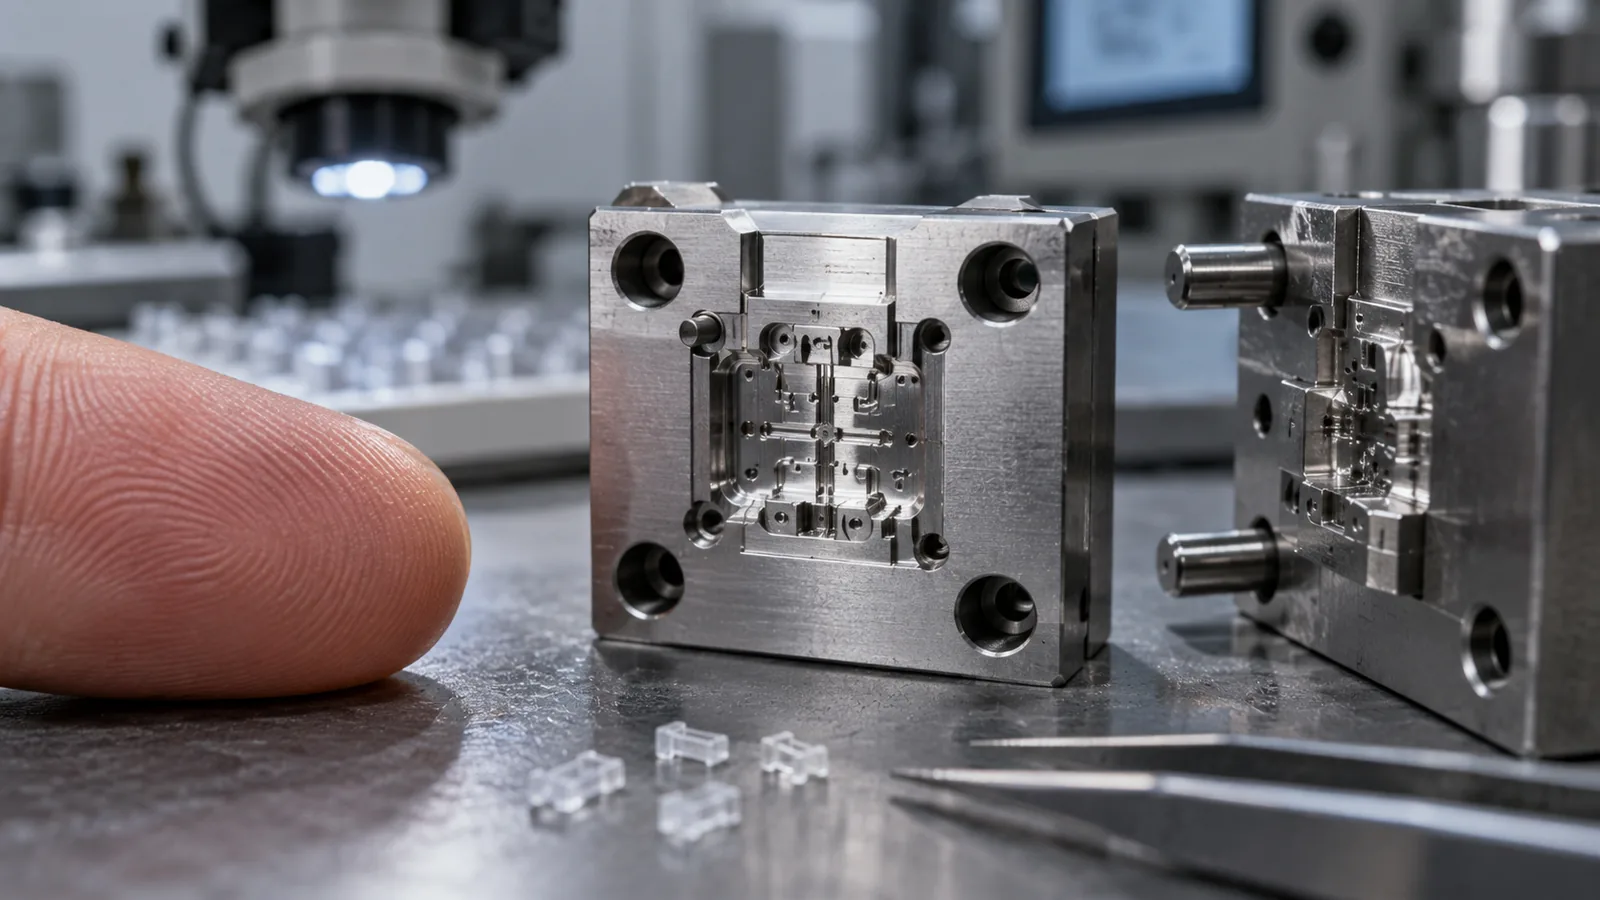
La micro-iniezione copre due situazioni diverse: un componente molto piccolo, come un micro ingranaggio o un elemento di connettore, e un componente più grande contenente canali, nervature, texture o dettagli ottici su scala micro. Questi casi possono sembrare simili in un elenco di capacità, ma pongono richieste diverse su posizione del punto di iniezione, raffreddamento, distacco, manipolazione e ispezione.
Ridurre un progetto di stampo convenzionale non riduce ogni effetto fisico nella stessa proporzione. Il sistema di alimentazione può diventare grande rispetto al pezzo stampato, il calore si perde rapidamente attraverso percorsi di flusso stretti e pochi micron di disallineamento possono rappresentare una frazione significativa di una caratteristica funzionale. Lo stampo deve quindi essere progettato attorno alla più piccola caratteristica critica piuttosto che attorno alle sole dimensioni complessive del pezzo.
Giudizio ingegneristico: uno stampo micro è pronto per la produzione solo quando riempimento, estrazione, misurazione e raccolta sono ripetibili come un unico processo connesso.
Cosa dovrebbe essere deciso prima che l'acciaio venga tagliato?
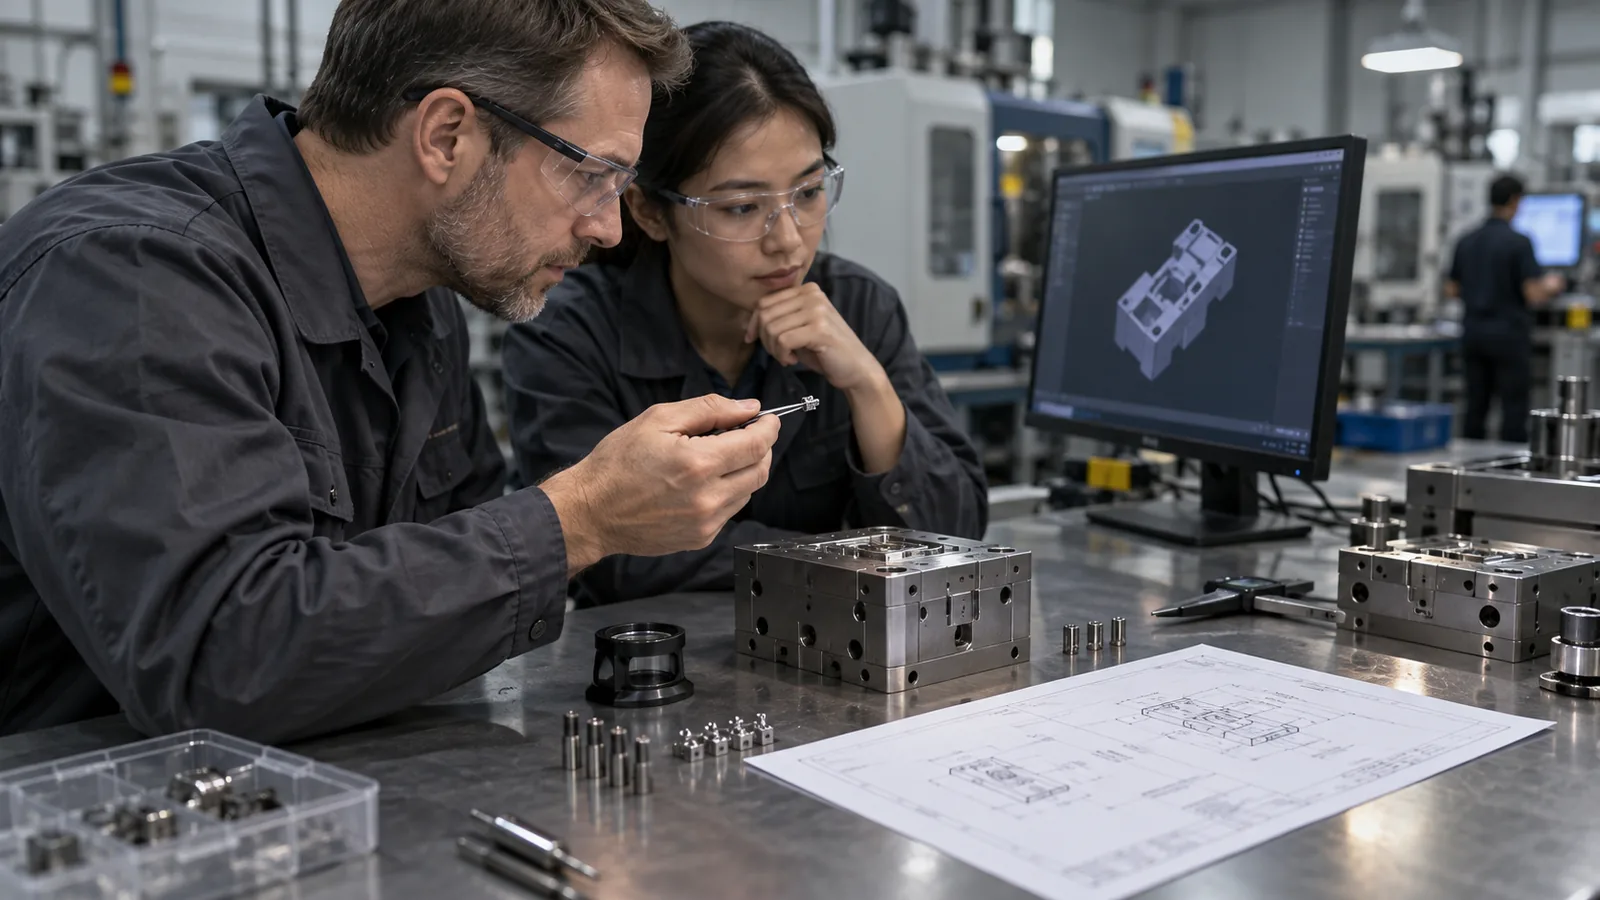
La maggior parte dei problemi di attrezzaggio diventa costosa dopo l'inizio della lavorazione. Una revisione del progetto dovrebbe prima identificare le caratteristiche che controllano la funzione, poi determinare come lo stampo formerà, sfiaterà, raffredderà, estrarrà e verificherà tali caratteristiche.
- Identificare le dimensioni funzionali. Separare i requisiti di assemblaggio, tenuta, flusso, ottica ed estetica.
- Scegliere una zona di iniezione accettabile. Mantenere la vestigia lontana da riferimenti di misurazione, bordi di tenuta, superfici di contatto e facce ottiche.
- Mappare le regioni di riempimento finali. Tasche cieche e fronti di flusso convergenti necessitano di un percorso deliberato per il gas intrappolato.
- Definire la direzione di estrazione. Sformo, texture superficiale, sottosquadri e ritenzione del nucleo determinano come il pezzo può uscire dalla cavità.
- Stabilire il metodo di ispezione. I riferimenti e l'accesso per la misurazione devono essere pratici prima che una tolleranza venga finalizzata.
- Esaminare il comportamento del polimero. Essiccazione, ritiro, rinforzo, viscosità e sensibilità alla temperatura influenzano il concetto dello stampo.
La misurazione merita attenzione fin dalle fasi iniziali. Una caratteristica che non può essere localizzata in modo coerente non dovrebbe essere trattata come una normale dimensione di disegno. Il modello CAD, il disegno, il progetto dello stampo, il processo di stampaggio e il rapporto di ispezione devono condividere lo stesso sistema di riferimento funzionale.
Per i progetti che richiedono uno sviluppo coordinato dello stampo, il processo di produzione di stampi personalizzati fornisce un contesto utile per DFM, lavorazione, assemblaggio, prova e verifica dimensionale. La revisione del micro-stampo deve quindi aggiungere i controlli specifici per la scala qui descritti.
Come gate e canali controllano il riempimento
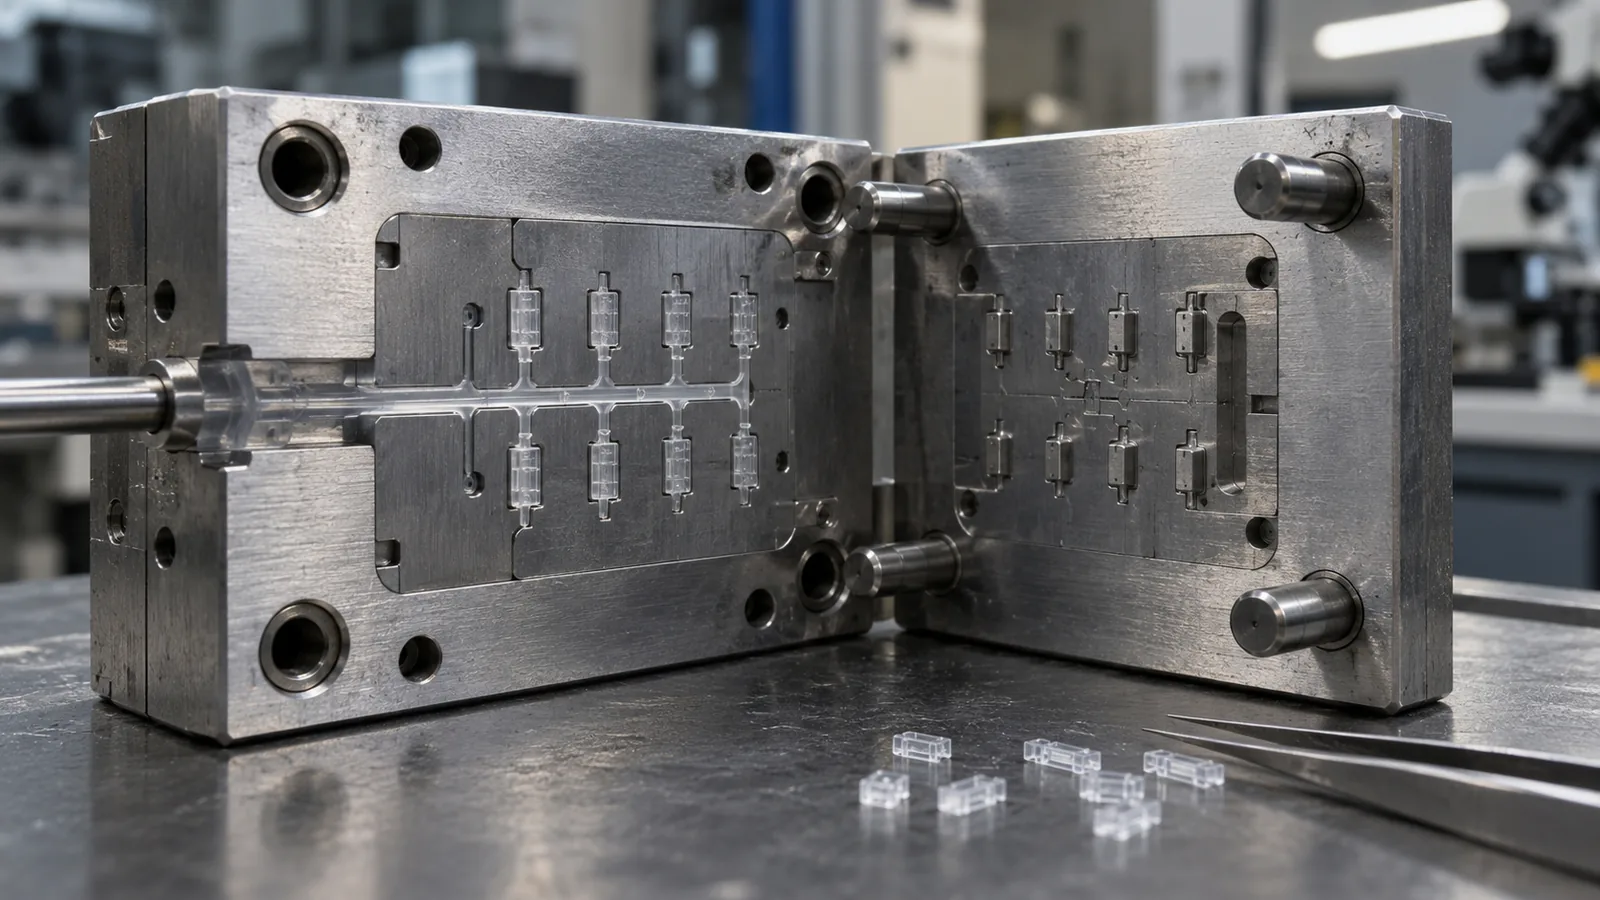
In un componente convenzionale, il canale può essere piccolo rispetto alla cavità. In un micro componente, il sistema di alimentazione può rappresentare una quota sostanziale dello shot totale. Questo cambia il modo in cui gli ingegneri valutano la perdita di pressione, la perdita di calore, il tempo di permanenza, la coerenza dello shot e lo scarto di materiale.
Il posizionamento del gate dovrebbe iniziare dal percorso di flusso richiesto, non dalla posizione di lavorazione più semplice. Il gate deve fornire un accesso affidabile alla caratteristica critica mantenendo il residuo rimanente lontano dalle superfici di assemblaggio, tenuta, ottica e misurazione.
| Decisione progettuale | Cosa influenza | Rischio se trascurato |
|---|---|---|
| Posizione del gate | Lunghezza del flusso e posizione della linea di saldatura | Riempimento incompleto o area funzionale debole |
| Dimensione del gate | Sforzo di taglio, perdita di pressione e residuo | Sollecitazione eccessiva o rimozione difficoltosa del gate |
| Volume del canale di alimentazione | Tempo di permanenza e controllo dello shot | Degradazione o peso del pezzo instabile |
| Bilanciamento del flusso | Coerenza tra cavità | Comportamento di riempimento diverso tra le cavità |
| Orientamento del gate | Orientamento e ritiro direzionale | Deformazione o variazione dimensionale |
Per gli stampi multi-cavità, il bilanciamento deve essere valutato sull'intero canale di alimentazione e sul layout di raffreddamento. Un design geometricamente simmetrico può comunque riempirsi in modo non uniforme quando le condizioni del gate, le restrizioni locali o le temperature delle cavità differiscono.
Perché lo sfiato è una funzione di progettazione, non una fase di pulizia
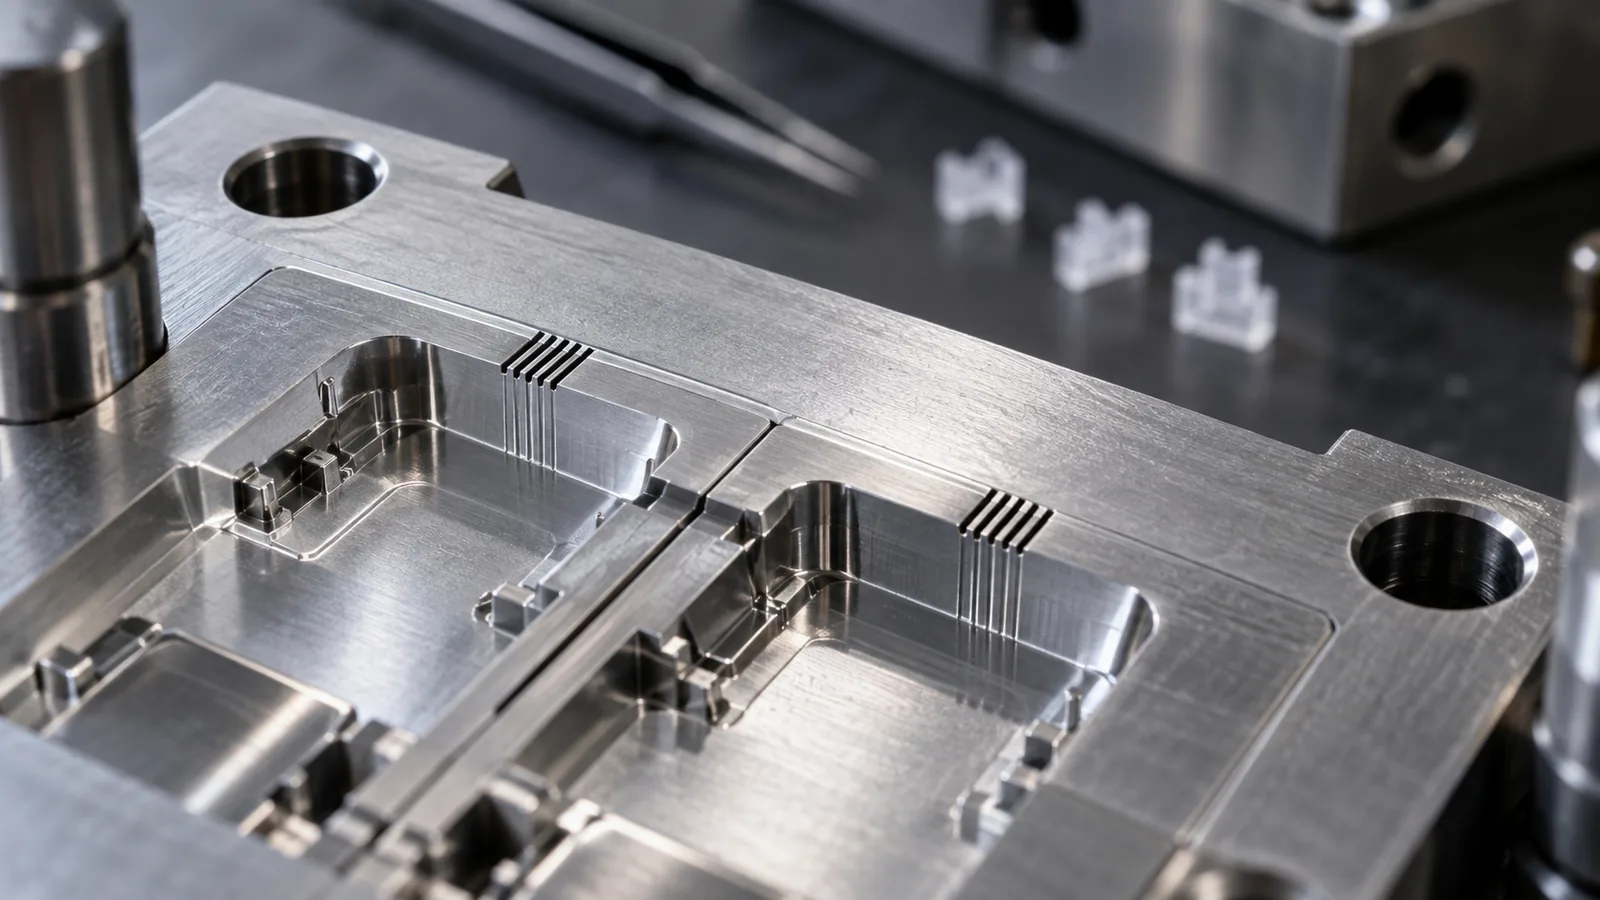
L'aria intrappolata in una micro cavità non ha dove andare se lo stampo non fornisce un percorso di fuga controllato. Aumentare la pressione di iniezione può spingere più polimero in avanti, ma non elimina il meccanismo di compressione dell'aria. Il sintomo risultante può essere un riempimento incompleto, un segno di bruciatura, una linea di saldatura debole, una bava o una replica incoerente.
Lo sfiato deve essere esaminato nelle regioni riempite per ultime, nelle tasche cieche, nelle nervature strette, negli angoli acuti e nei punti in cui i fronti di flusso si incontrano. Il design deve bilanciare il rilascio del gas con il controllo delle bave: uno sfiato restrittivo intrappola l'aria, mentre un percorso troppo aperto può consentire al polimero di fuoriuscire.
Una diagnosi utile segue questa sequenza:
- Individuare il difetto rispetto al fronte di flusso previsto.
- Verificare se coincide con una regione di riempimento finale o con una tasca d'aria intrappolata.
- Confrontare la pulizia degli sfiati e le condizioni della cavità tra uno stampaggio e l'altro.
- Esaminare insieme la velocità di riempimento, la temperatura del fuso e la temperatura dello stampo.
- Modificare lo sfiato solo dopo aver confermato il meccanismo probabile.
Giudizio ingegneristico: la pressione non può compensare indefinitamente un percorso dell'aria che non è mai stato progettato.
L'estrazione e la movimentazione richiedono un piano dedicato
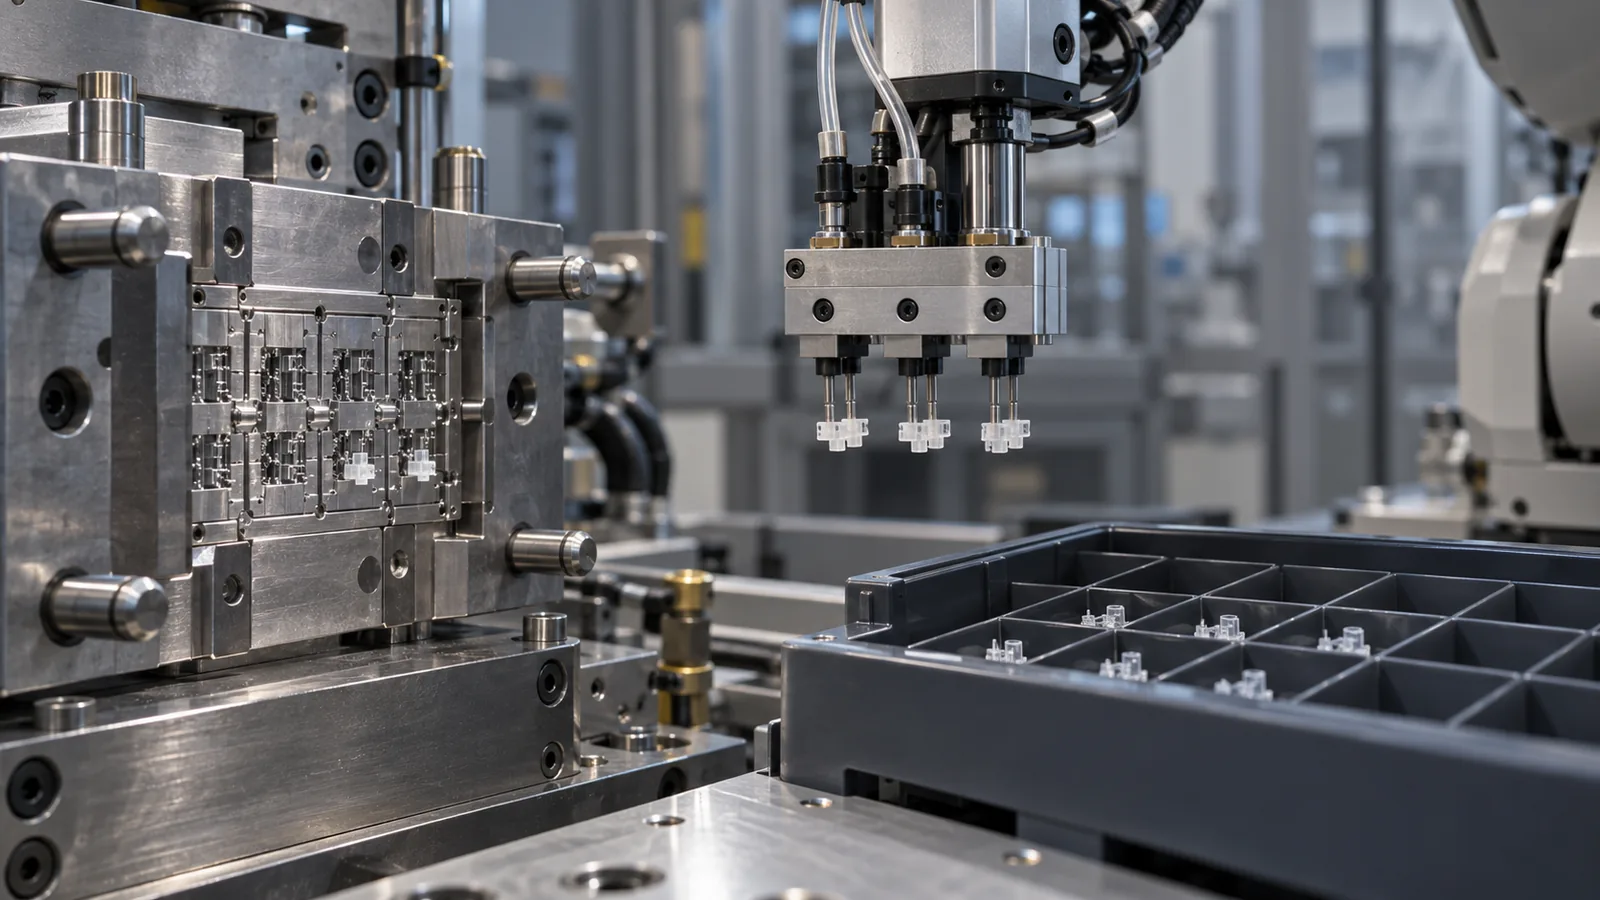
Un pezzo può riempirsi correttamente e comunque danneggiarsi durante l'estrazione dalla cavità. Pareti sottili, animelle minuscole, tasche profonde e superfici ad alto attrito possono rendere inadeguata una disposizione convenzionale degli estrattori. A questa scala, può esserci poco margine per un segno di estrattore, una deformazione localizzata o una forza di distacco incontrollata.
Il piano di estrazione dovrebbe rispondere a tre domande distinte:
- Come si separerà il pezzo stampato dalla cavità?
- Come sarà sostenuto mentre esce dallo stampo?
- Come sarà raccolto senza mescolanze, graffi o perdite di pezzi?
Le possibili misure includono una disposizione bilanciata degli estrattori, l'azione di distacco, lo sformo controllato, il trattamento superficiale, l'estrazione sottovuoto e la raccolta robotizzata. La scelta giusta dipende dalla geometria e dal materiale; nessun metodo di estrazione è universalmente superiore.
La carica elettrostatica può far aderire componenti in plastica molto piccoli allo stampo, agli estrattori o alla superficie dell'imballaggio. In tal caso, il problema apparente di stampaggio può in realtà essere un problema di movimentazione. Vassoi di raccolta, messa a terra, movimento dell'aria e orientamento dell'imballaggio dovrebbero essere riesaminati prima dell'inizio della produzione.
Il comportamento del materiale cambia la strategia di attrezzaggio
Material selection affects more than final part properties. It changes how the tool must manage flow, heat, shrinkage, wear, release, and dimensional verification.
High-flow polymers may help fill narrow paths, but they can make flash, gate vestiges, and molecular orientation more important. Reinforced grades can improve stiffness while increasing tool wear and making directional shrinkage more visible. Hygroscopic polymers require controlled drying because moisture can alter appearance, strength, and process stability.
A material decision should be checked against the complete requirement set:
- Functional dimensions and assembly fit
- Temperature and chemical exposure
- Wear, friction, or fatigue requirements
- Shrinkage and orientation behavior
- Appearance or optical performance
- Drying and handling sensitivity
- Inspection and documentation needs
For sensitive engineering polymers, the process should avoid unnecessary residence time and dead zones in the feed system. Transparent components add another layer: cavity finish, contamination control, weld-line location, and inspection conditions can matter as much as nominal filling pressure.
A Practical Design Review Sequence
1. Separate Part Size From Feature Size
Record whether the challenge is overall mass, a thin wall, a micro hole, a fine texture, or a tolerance-sensitive interface. A larger part with micro features may need a different tool architecture from a truly miniature component.
2. Establish the Measurement Strategy
Define datums, critical dimensions, sampling points, and the measurement method. Measurement uncertainty should be considered before releasing a tight tolerance, not after the first trial produces conflicting reports.
3. Build the Flow and Venting Concept
Choose a gate location, identify likely last-fill zones, and decide how gas can escape. When flow behavior remains uncertain, simulation or a staged trial is more useful than premature steel adjustment.
4. Design for Release and Collection
Review draft, core retention, ejector access, surface finish, static behavior, and packaging orientation as one handling chain. A successful shot is not useful if the component is damaged or lost immediately afterward.
5. Make the First Trial Answer the Hard Questions
The initial trial should test the assumptions carrying the most risk: filling of the critical feature, flash control, part release, cavity balance, and measurement repeatability. Confirming only that polymer enters the cavity does not prove the tool is ready for stable production.
L'argomento più ampio Micro stampaggio a iniezione page explains how tooling, molding, handling, and metrology fit together. This article focuses specifically on the mold decisions that determine whether those capabilities can be applied consistently.
Domande Frequenti
Are Micro Injection Molds Only Used for Very Small Parts?
No. They can also form micro-scale channels, ribs, optical textures, holes, or other precision features on larger components. The tooling strategy depends on the smallest functional feature and its required repeatability, not only on total part weight.
What Is Usually the First Tooling Risk to Review?
Filling and air evacuation are early priorities because narrow flow paths can freeze quickly and trapped gas can prevent complete replication. Gate position and venting should be understood before cosmetic details are finalized.
Can a Standard Mold Design Simply Be Scaled Down?
Not reliably. Scaling changes the relationship between runner volume, cavity volume, heat transfer, vent dimensions, ejection force, and measurement resolution. Familiar design principles still apply, but their acceptable limits must be reassessed.
Should Material Selection Happen Before Mold Design?
The two decisions should develop together. Polymer behavior affects flow, shrinkage, wear, drying, and release, while mold geometry determines how those behaviors appear in the finished component.
What Should a Buyer Provide for an Initial Review?
Provide the 3D model, 2D drawing, material or material family, expected volume, critical dimensions, operating environment, appearance requirements, and known assembly or inspection constraints. These details help separate tooling risks from material, process, and measurement risks.