
Moldes de microinyección hacen más que reproducir una cavidad diminuta. Controlan cómo un pequeño volumen de polímero entra, se enfría, se libera y se mide sin dañar la pieza. A esta escala, un vestigio de compuerta puede interferir con el ensamblaje, una ventilación débil puede crear una pieza incompleta y un pequeño error de alineación puede convertirse en rebaba visible.
La verdadera cuestión de diseño no es simplemente si la cavidad puede mecanizarse. Es si la herramienta completa puede soportar el llenado, la estabilidad dimensional, la expulsión, la inspección y la producción repetible. Un molde que parece preciso en CAD pero que no puede ventilarse ni medirse de forma fiable aún no es una herramienta práctica de micromoldeo.
En esta guía:
- Por qué el molde importa más a microescala
- Qué debe decidirse antes de cortar el acero
- Cómo las compuertas y los canales controlan el llenado
- Por qué la ventilación es una función de diseño
- La expulsión y la manipulación necesitan su propio plan
- Cómo el comportamiento del material cambia el utillaje
- Una secuencia práctica de revisión de diseño
- Preguntas frecuentes
Por qué el molde importa más a microescala
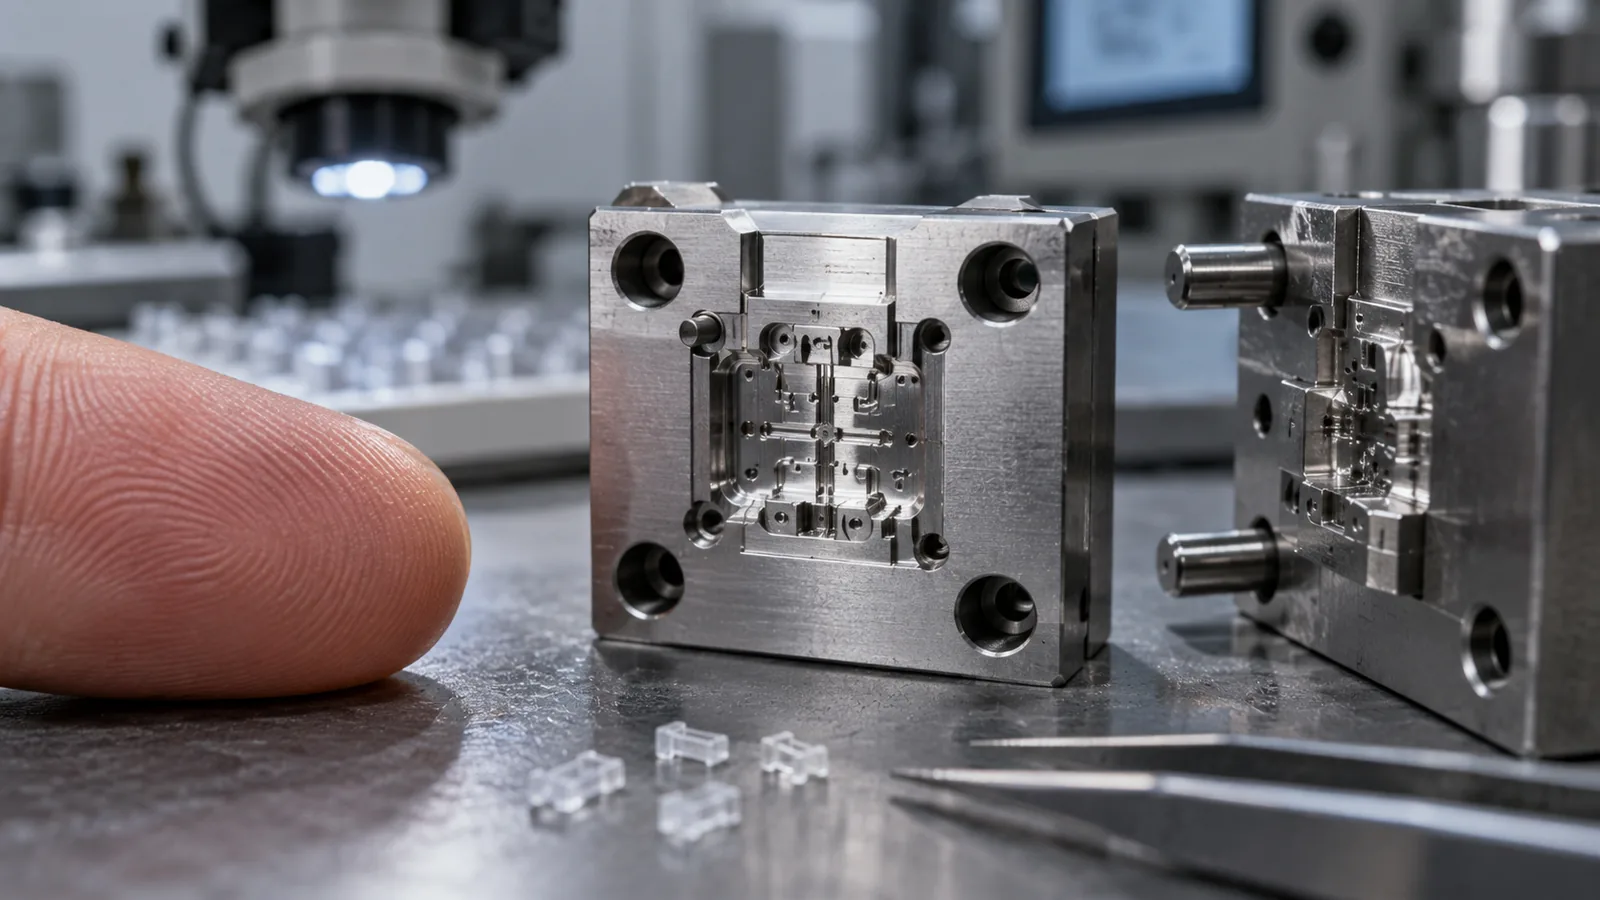
El micromoldeo abarca dos situaciones diferentes: un componente muy pequeño, como un microengranaje o un elemento de conector, y un componente más grande que contiene canales, nervios, texturas o detalles ópticos a microescala. Estos casos pueden parecer similares en una lista de capacidades, pero imponen demandas diferentes en cuanto a la ubicación de la compuerta, la refrigeración, la liberación, la manipulación y la inspección.
Reducir el diseño de un molde convencional no reduce todos los efectos físicos en la misma proporción. El sistema de alimentación puede volverse grande en relación con la pieza moldeada, el calor se pierde rápidamente a través de trayectorias de flujo estrechas, y unas pocas micras de desajuste pueden representar una fracción significativa de una característica funcional. Por lo tanto, el molde debe diseñarse en torno a la característica crítica más pequeña y no solo en torno a las dimensiones generales de la pieza.
Criterio de ingeniería: un micromolde está listo para producción solo cuando el llenado, la liberación, la medición y la recolección son repetibles como un único proceso conectado.
¿Qué se debe decidir antes de cortar el acero?
La mayoría de los problemas de utillaje se vuelven costosos después de que comienza el mecanizado. Una revisión de diseño debe primero identificar las características que controlan la función, luego determinar cómo el molde las formará, ventilará, enfriará, liberará y verificará.
- Identificar las dimensiones funcionales. Separar los requisitos de ensamblaje, sellado, flujo, ópticos y cosméticos.
- Elegir una zona de entrada aceptable. Mantener la marca o vestigio alejada de los datos de referencia de medición, los bordes de sellado, las superficies de contacto y las caras ópticas.
- Trazar las regiones de llenado finales. Las cavidades ciegas y los frentes de flujo convergentes necesitan una trayectoria deliberada para el gas atrapado.
- Definir la dirección de liberación. El ángulo de desmoldeo, la textura superficial, los contrasalidas y la retención del núcleo determinan cómo puede salir la pieza de la cavidad.
- Establecer el método de inspección. Los datos de referencia y el acceso para la medición deben ser prácticos antes de finalizar una tolerancia.
- Revisar el comportamiento del polímero. El secado, la contracción, el refuerzo, la viscosidad y la sensibilidad a la temperatura influyen en el concepto de la herramienta.
La medición merece atención temprana. Una característica que no puede localizarse de forma consistente no debe tratarse como una dimensión ordinaria del plano. El modelo CAD, el plano, el diseño del molde, el proceso de moldeo y el informe de inspección deben compartir el mismo sistema de referencia funcional.
Para proyectos que requieren un desarrollo coordinado del molde, el proceso de fabricación de moldes personalizados proporciona un contexto útil para el DFM, el mecanizado, el ensamblaje, la prueba y la verificación dimensional. La revisión del micromolde debe entonces añadir los controles específicos de escala descritos aquí.
Cómo las entradas y los canales controlan el llenado
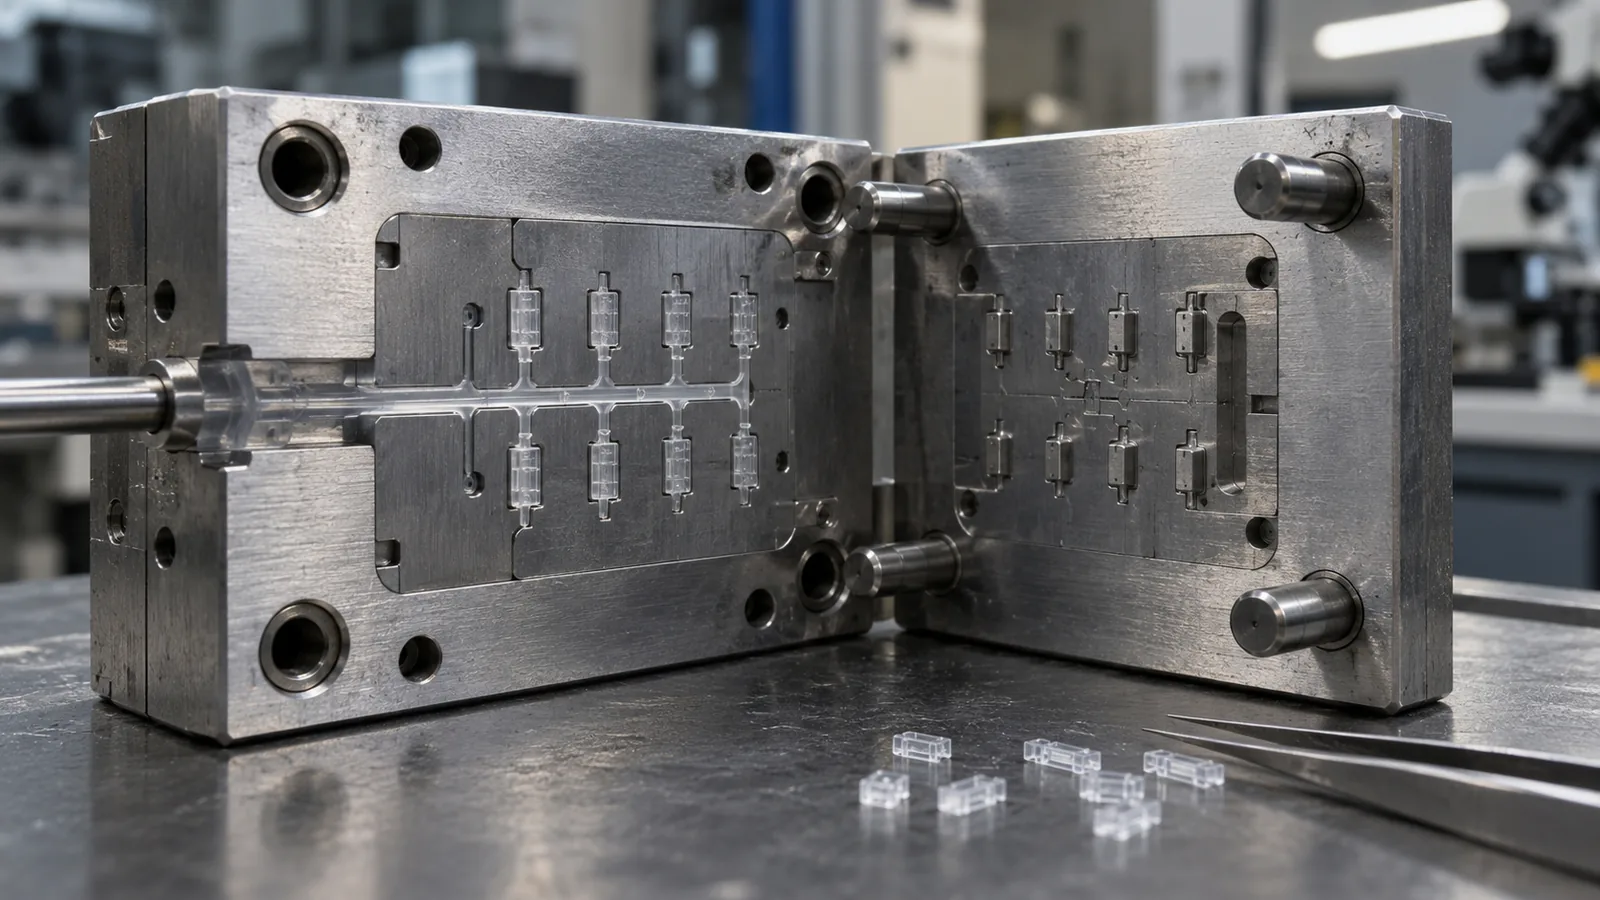
En una pieza convencional, el canal de alimentación puede ser pequeño en comparación con la cavidad. En una micropieza, el sistema de alimentación puede representar una parte sustancial de la inyección total. Esto cambia la forma en que los ingenieros evalúan la pérdida de presión, la pérdida de calor, el tiempo de residencia, la consistencia de la inyección y el desperdicio de material.
La ubicación de la entrada debe comenzar con la trayectoria de flujo requerida, no con la ubicación de mecanizado más fácil. La entrada debe proporcionar un acceso fiable a la característica crítica mientras mantiene el resto de la mazarota alejado de las superficies de ensamblaje, sellado, ópticas y de medición.
| Decisión de diseño | Qué influye | Riesgo si se pasa por alto |
|---|---|---|
| Ubicación de la entrada | Longitud de flujo y posición de la línea de soldadura | Llenado incompleto o un área funcional débil |
| Tamaño de la entrada | Cizallamiento, pérdida de presión y vestigio | Tensión excesiva o dificultad para retirar la entrada |
| Volumen del canal de alimentación | Tiempo de residencia y control del disparo | Degradación o peso de pieza inestable |
| Equilibrio de flujo | Consistencia entre cavidades | Comportamiento de llenado diferente entre cavidades |
| Orientación de la entrada | Orientación y contracción direccional | Alabeo o desviación dimensional |
Para moldes multicavidad, el equilibrio debe evaluarse en todo el diseño del canal de alimentación y del enfriamiento. Un diseño geométricamente simétrico puede llenarse de forma desigual cuando las condiciones de la entrada, las restricciones locales o las temperaturas de las cavidades difieren.
Por qué la ventilación es una función de diseño, no un paso de limpieza
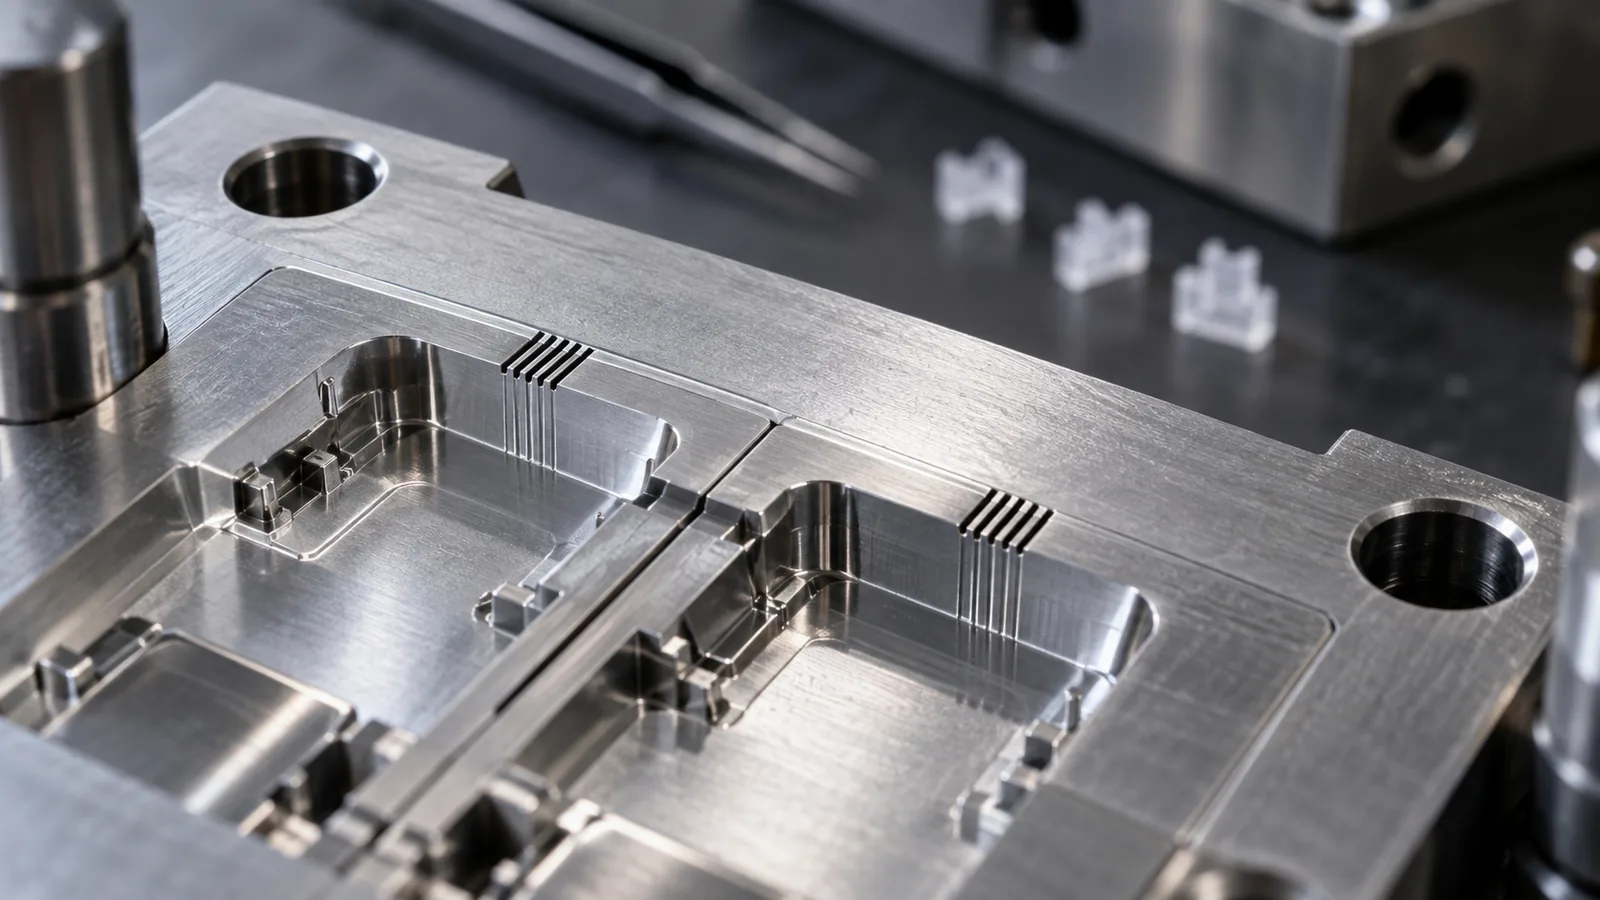
El aire atrapado en una microcavidad no tiene a dónde ir a menos que el molde proporcione una vía de escape controlada. Aumentar la presión de inyección puede empujar más polímero hacia adelante, pero no elimina el mecanismo de compresión del aire. El síntoma resultante puede ser un llenado incompleto, una marca de quemadura, una línea de soldadura débil, rebaba o una replicación inconsistente.
La ventilación debe revisarse en las regiones de último llenado, bolsas ciegas, nervios estrechos, esquinas afiladas y ubicaciones donde se encuentran los frentes de flujo. El diseño debe equilibrar la liberación de gas con el control de rebaba: un respiradero restrictivo atrapa el aire, mientras que una vía demasiado abierta puede permitir que el polímero escape.
A useful diagnosis follows this sequence:
- Locate the defect relative to the expected flow front.
- Check whether it coincides with a last-fill region or trapped pocket.
- Compare vent cleanliness and cavity condition between shots.
- Review fill speed, melt temperature, and mold temperature together.
- Change venting only after the likely mechanism has been confirmed.
Criterio de ingeniería: pressure cannot compensate indefinitely for an air path that was never designed.
Ejection and Handling Need Their Own Plan
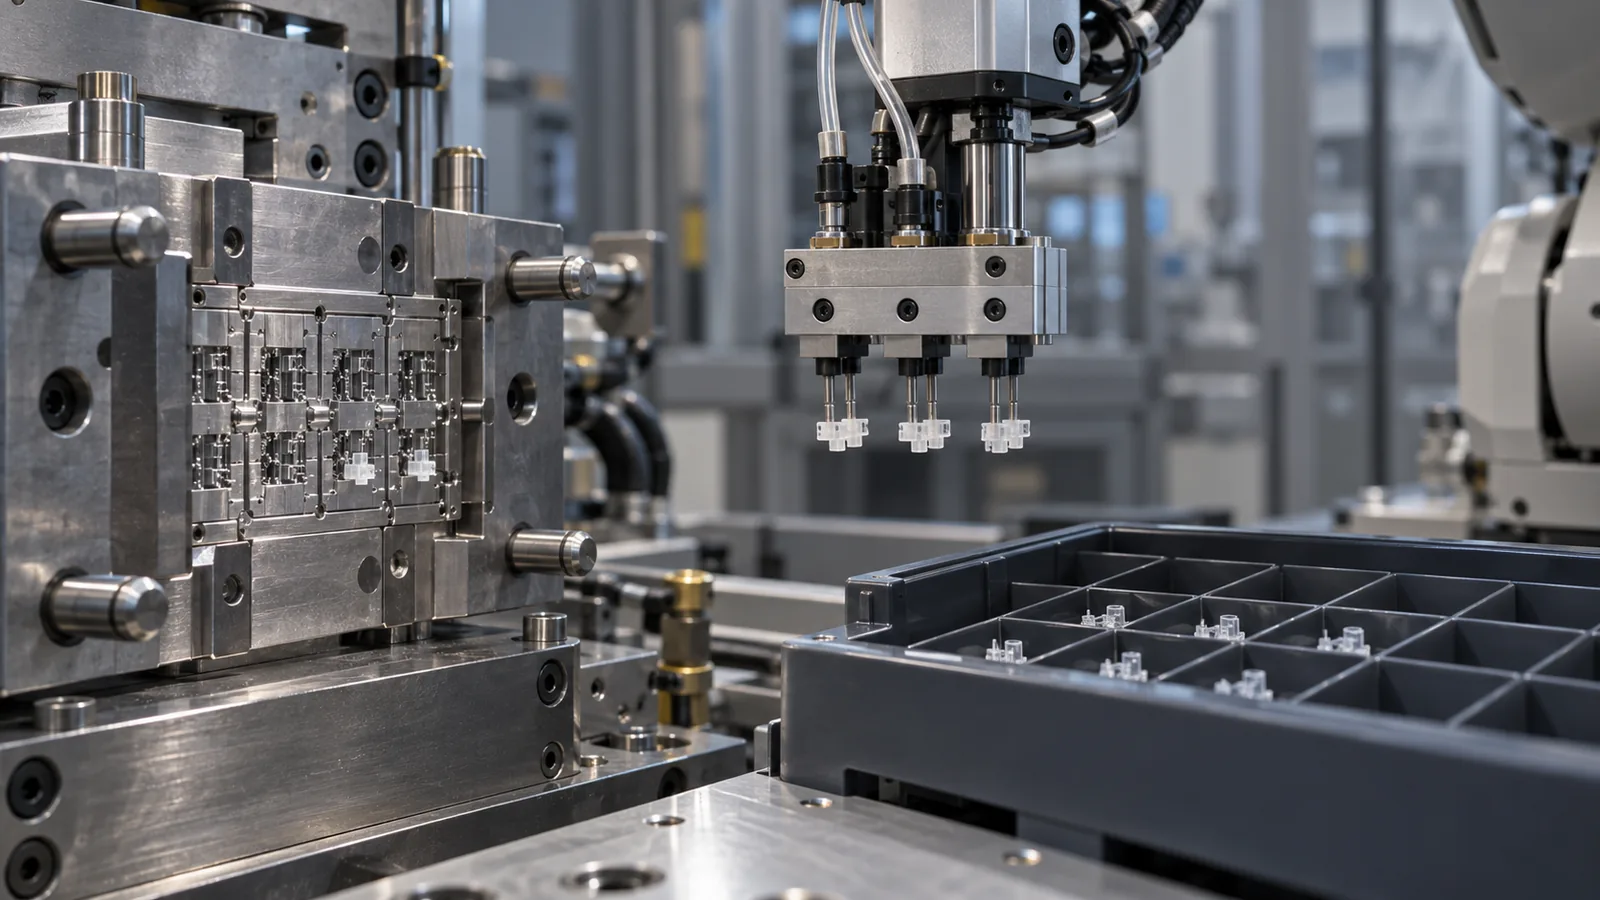
A part can fill correctly and still fail while leaving the cavity. Thin walls, tiny cores, deep pockets, and high-friction surfaces can make a conventional ejector layout unsuitable. At this scale, there may be little room for an ejector mark, localized distortion, or uncontrolled release force.
The release plan should answer three separate questions:
- How will the molded part separate from the cavity?
- How will it be supported while leaving the tool?
- How will it be collected without mixing, scratching, or losing parts?
Possible measures include balanced ejector placement, stripper action, controlled draft, surface treatment, vacuum retrieval, and robotic collection. The right choice depends on geometry and material; no single ejection method is universally superior.
Static charge can make very small plastic components cling to the mold, ejectors, or packaging surface. In that situation, the apparent molding problem may actually be a handling problem. Collection trays, grounding, air movement, and packaging orientation should be reviewed before production begins.
Material Behavior Changes the Tooling Strategy
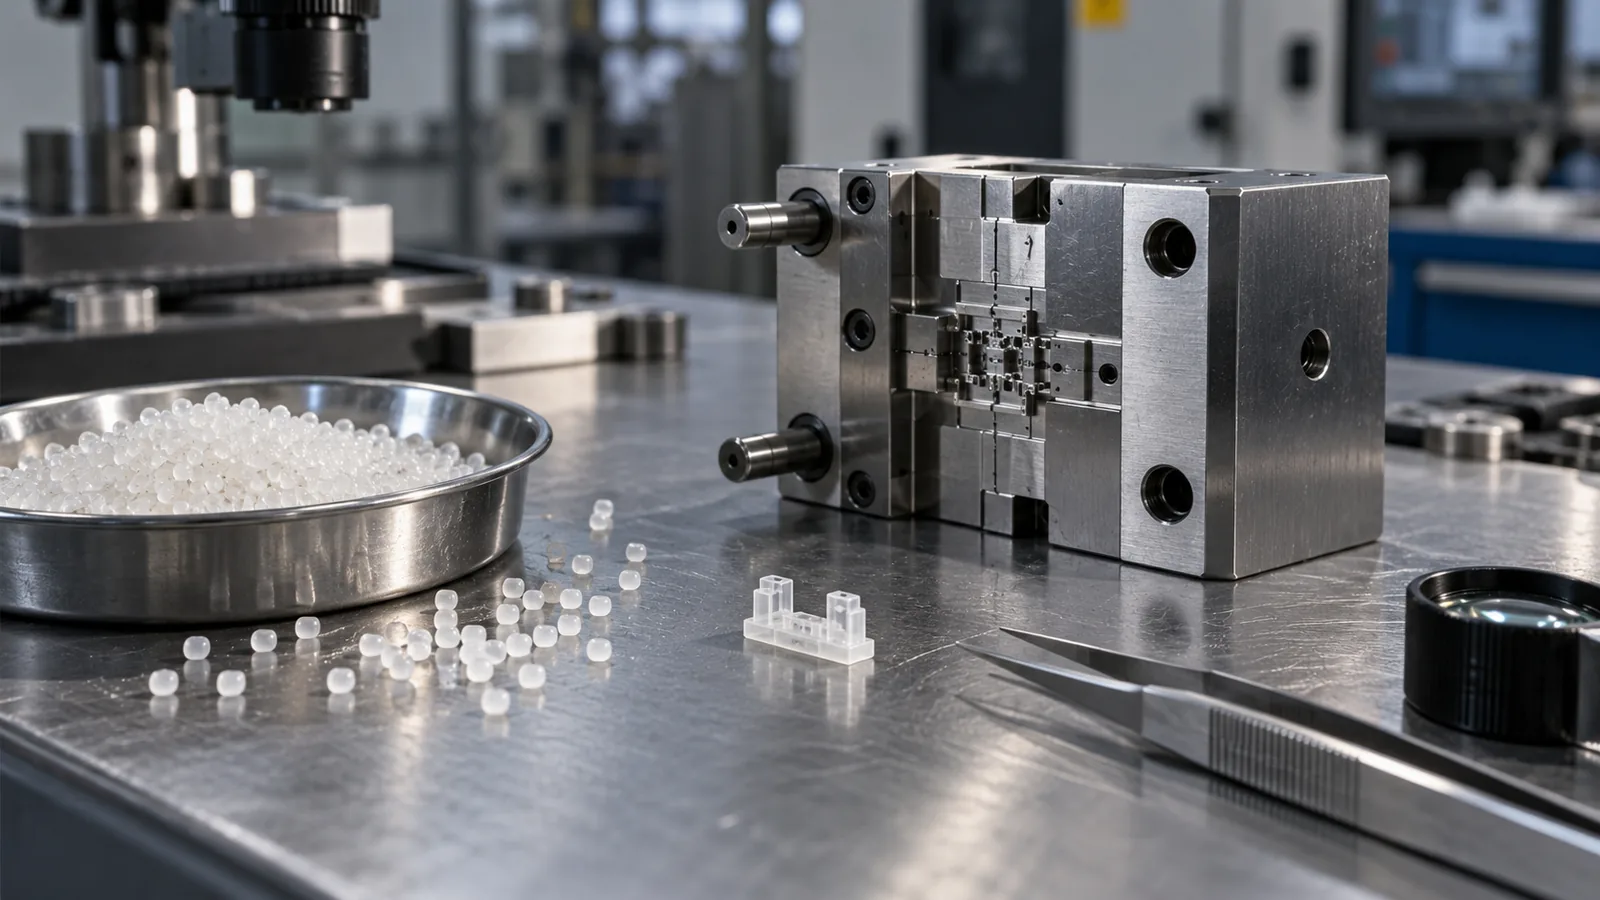
Material selection affects more than final part properties. It changes how the tool must manage flow, heat, shrinkage, wear, release, and dimensional verification.
High-flow polymers may help fill narrow paths, but they can make flash, gate vestiges, and molecular orientation more important. Reinforced grades can improve stiffness while increasing tool wear and making directional shrinkage more visible. Hygroscopic polymers require controlled drying because moisture can alter appearance, strength, and process stability.
A material decision should be checked against the complete requirement set:
- Functional dimensions and assembly fit
- Temperature and chemical exposure
- Wear, friction, or fatigue requirements
- Shrinkage and orientation behavior
- Appearance or optical performance
- Drying and handling sensitivity
- Inspection and documentation needs
For sensitive engineering polymers, the process should avoid unnecessary residence time and dead zones in the feed system. Transparent components add another layer: cavity finish, contamination control, weld-line location, and inspection conditions can matter as much as nominal filling pressure.
A Practical Design Review Sequence
1. Separate Part Size From Feature Size
Record whether the challenge is overall mass, a thin wall, a micro hole, a fine texture, or a tolerance-sensitive interface. A larger part with micro features may need a different tool architecture from a truly miniature component.
2. Establish the Measurement Strategy
Define datums, critical dimensions, sampling points, and the measurement method. Measurement uncertainty should be considered before releasing a tight tolerance, not after the first trial produces conflicting reports.
3. Build the Flow and Venting Concept
Choose a gate location, identify likely last-fill zones, and decide how gas can escape. When flow behavior remains uncertain, simulation or a staged trial is more useful than premature steel adjustment.
4. Design for Release and Collection
Review draft, core retention, ejector access, surface finish, static behavior, and packaging orientation as one handling chain. A successful shot is not useful if the component is damaged or lost immediately afterward.
5. Make the First Trial Answer the Hard Questions
The initial trial should test the assumptions carrying the most risk: filling of the critical feature, flash control, part release, cavity balance, and measurement repeatability. Confirming only that polymer enters the cavity does not prove the tool is ready for stable production.
El proceso más amplio Microinyección de plástico page explains how tooling, molding, handling, and metrology fit together. This article focuses specifically on the mold decisions that determine whether those capabilities can be applied consistently.
Preguntas frecuentes
Are Micro Injection Molds Only Used for Very Small Parts?
No. They can also form micro-scale channels, ribs, optical textures, holes, or other precision features on larger components. The tooling strategy depends on the smallest functional feature and its required repeatability, not only on total part weight.
What Is Usually the First Tooling Risk to Review?
Filling and air evacuation are early priorities because narrow flow paths can freeze quickly and trapped gas can prevent complete replication. Gate position and venting should be understood before cosmetic details are finalized.
Can a Standard Mold Design Simply Be Scaled Down?
Not reliably. Scaling changes the relationship between runner volume, cavity volume, heat transfer, vent dimensions, ejection force, and measurement resolution. Familiar design principles still apply, but their acceptable limits must be reassessed.
Should Material Selection Happen Before Mold Design?
The two decisions should develop together. Polymer behavior affects flow, shrinkage, wear, drying, and release, while mold geometry determines how those behaviors appear in the finished component.
What Should a Buyer Provide for an Initial Review?
Provide the 3D model, 2D drawing, material or material family, expected volume, critical dimensions, operating environment, appearance requirements, and known assembly or inspection constraints. These details help separate tooling risks from material, process, and measurement risks.