
Микро-инжекционные пресс-формы делают больше, чем просто воспроизводят крошечную полость. Они контролируют, как небольшой объём полимера поступает, охлаждается, извлекается и измеряется без повреждения детали. В таком масштабе след от литника может помешать сборке, слабое вентилирование может привести к неполному заполнению, а незначительная ошибка совмещения может стать заметным облоем.
Настоящий конструктивный вопрос не сводится к тому, можно ли вообще обработать полость. Он в том, может ли весь инструмент обеспечить заполнение, размерную стабильность, извлечение, контроль и повторяемое производство. Пресс-форма, которая выглядит точной в CAD, но не может быть надёжно вентилирована или измерена, ещё не является практичным инструментом для микро-литья.
В этом руководстве:
- Почему пресс-форма важнее в микро-масштабе
- Что следует решить до резки стали
- Как литники и питатели контролируют заполнение
- Почему вентилирование — это функция конструкции
- Извлечение и обращение требуют отдельного плана
- Как поведение материала меняет оснастку
- Практическая последовательность анализа конструкции
- Часто задаваемые вопросы
Почему пресс-форма важнее в микро-масштабе
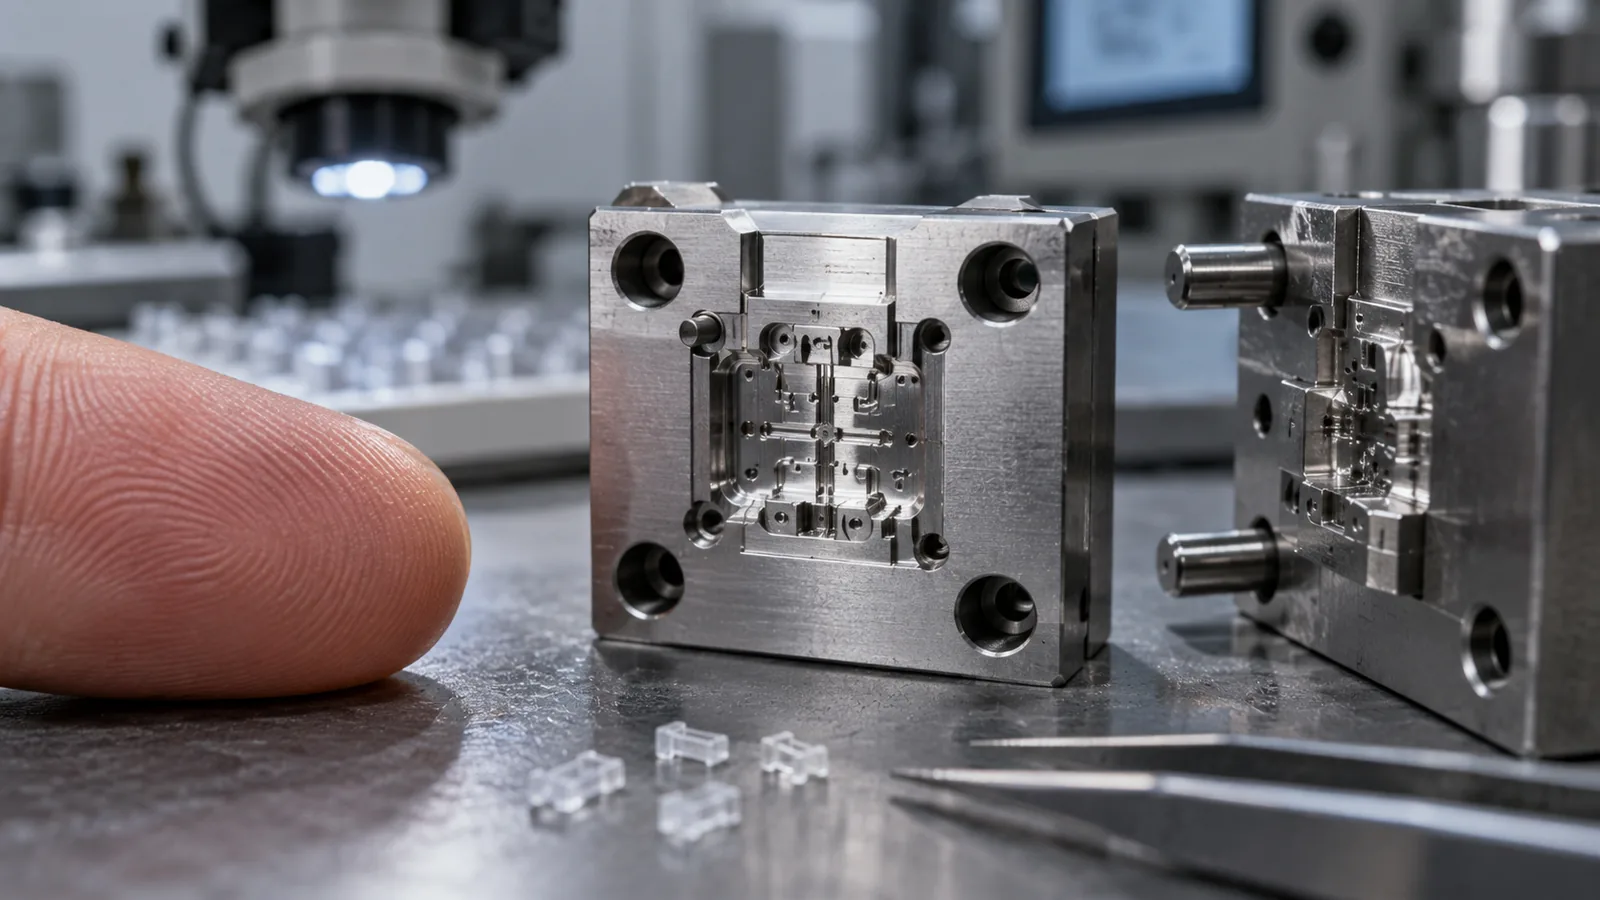
Микро-литьё охватывает две разные ситуации: очень малый компонент, такой как микро-шестерня или элемент соединителя, и более крупный компонент, содержащий микро-каналы, рёбра, текстуры или оптические детали. Эти случаи могут выглядеть одинаково в списке возможностей, но они предъявляют разные требования к расположению литника, охлаждению, извлечению, обращению и контролю.
Уменьшение conventional конструкции пресс-формы не уменьшает все физические эффекты в одинаковой пропорции. Питающая система может стать большой относительно отлитой детали, тепло быстро теряется через узкие пути потока, а несколько микрон несовпадения могут составлять значимую долю функционального элемента. Поэтому пресс-форма должна проектироваться вокруг наименьшего критического элемента, а не только вокруг общих размеров детали.
Инженерное суждение: микроформа готова к производству только тогда, когда заполнение, извлечение, измерение и сборка воспроизводимы как единый связанный процесс.
Что следует решить до того, как будет разрезана сталь?
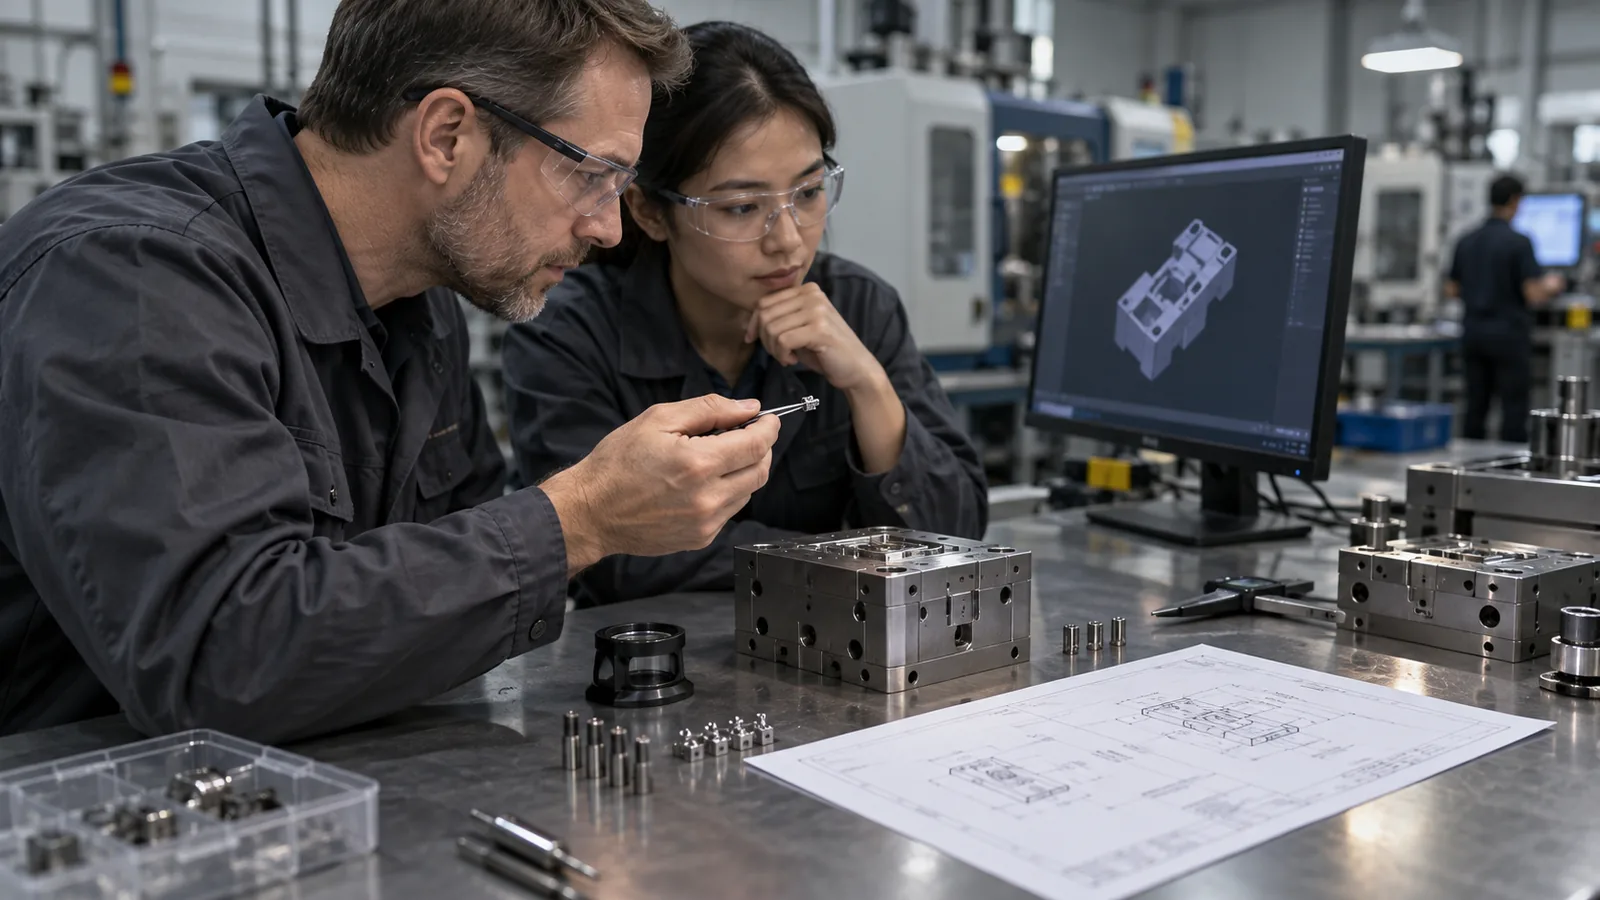
Большинство проблем с оснасткой становятся дорогостоящими после начала обработки. При анализе конструкции сначала следует определить элементы, управляющие функцией, а затем определить, как форма будет их формовать, вентилировать, охлаждать, извлекать и проверять.
- Определите функциональные размеры. Разделите требования к сборке, герметизации, потоку, оптике и внешнему виду.
- Выберите допустимую зону впуска. Держите след вдали от измерительных баз, уплотнительных кромок, контактных поверхностей и оптических поверхностей.
- Составьте карту конечных зон заполнения. Глухие карманы и сходящиеся фронты потока нуждаются в продуманном пути для отвода запертого газа.
- Определите направление извлечения. Уклон, текстура поверхности, поднутрения и удержание знака определяют, как деталь может выйти из полости.
- Установите метод контроля. Базы и доступ для измерений должны быть практичными до того, как будет окончательно утверждён допуск.
- Проверьте поведение полимера. Сушка, усадка, армирование, вязкость и чувствительность к температуре влияют на концепцию инструмента.
Измерению следует уделить внимание на раннем этапе. Элемент, который невозможно стабильно定位, не следует рассматривать как обычный размер на чертеже. CAD-модель, чертёж, конструкция пресс-формы, процесс литья и протокол контроля должны использовать одну и ту же функциональную систему отсчёта.
Для проектов, требующих скоординированной разработки пресс-форм, процесс изготовления пресс-форм на заказ даёт полезный контекст для DFM, механической обработки, сборки, пробного запуска и размерной верификации. Затем обзор микропресс-формы должен добавить описанные здесь средства контроля, учитывающие масштаб.
Как литники и впускные каналы управляют заполнением
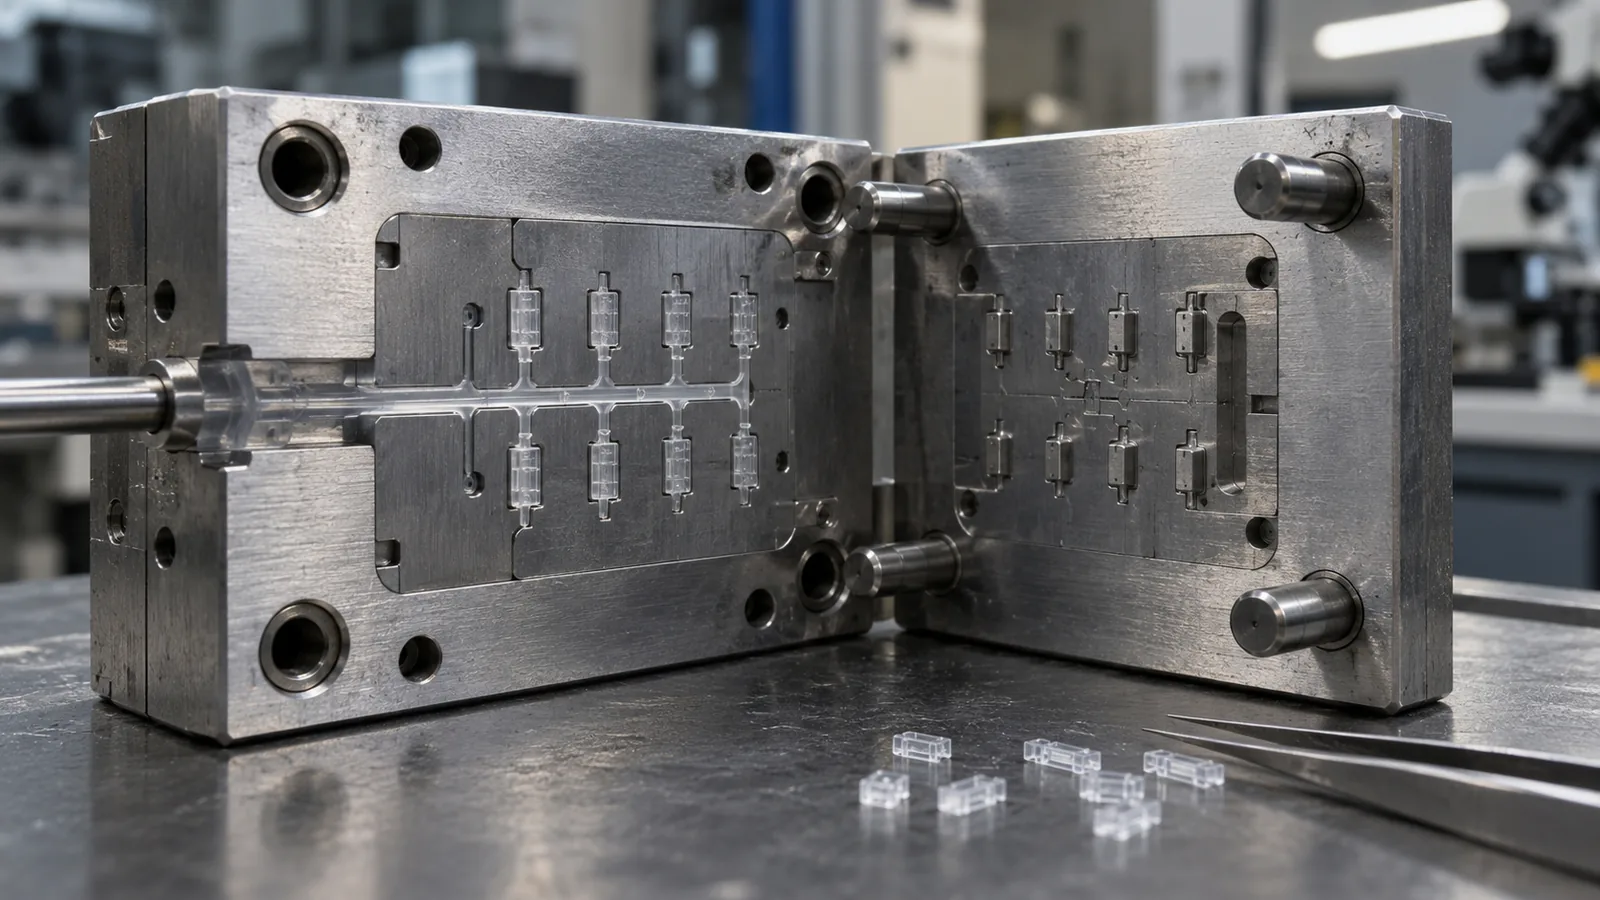
В обычной детали литник может быть небольшим по сравнению с полостью. В микроизделии питающая система может составлять значительную долю общего впрыска. Это меняет подход инженеров к оценке потерь давления, теплопотерь, времени пребывания, стабильности впрыска и отходов материала.
Размещение впускного канала следует начинать с требуемого пути потока, а не с наиболее удобного для обработки места. Впускной канал должен обеспечивать надёжный доступ к критическому элементу, сохраняя при этом остаточный след вдали от поверхностей сборки, уплотнения, оптических и измерительных поверхностей.
| Проектное решение | На что влияет | Риск при игнорировании |
|---|---|---|
| Расположение впускного канала | Длина потока и положение линии спая | Неполное заполнение или ослабленная функциональная зона |
| Размер впускного канала | Сдвиг, потеря давления и след | Чрезмерное напряжение или сложное удаление литника |
| Объём литниковой системы | Время выдержки и управление впрыском | Деградация или нестабильная масса детали |
| Баланс потоков | Однородность между гнёздами | Различное поведение при заполнении между гнёздами |
| Ориентация впускного литника | Ориентация и направленная усадка | Коробление или размерное смещение |
Для многогнёздной оснастки баланс должен оцениваться по всей литниковой системе и схеме охлаждения. Геометрически симметричная конструкция всё равно может заполняться неравномерно, если условия впуска, локальные ограничения или температуры гнёзд различаются.
Почему вентиляция — это функция конструкции, а не этап очистки
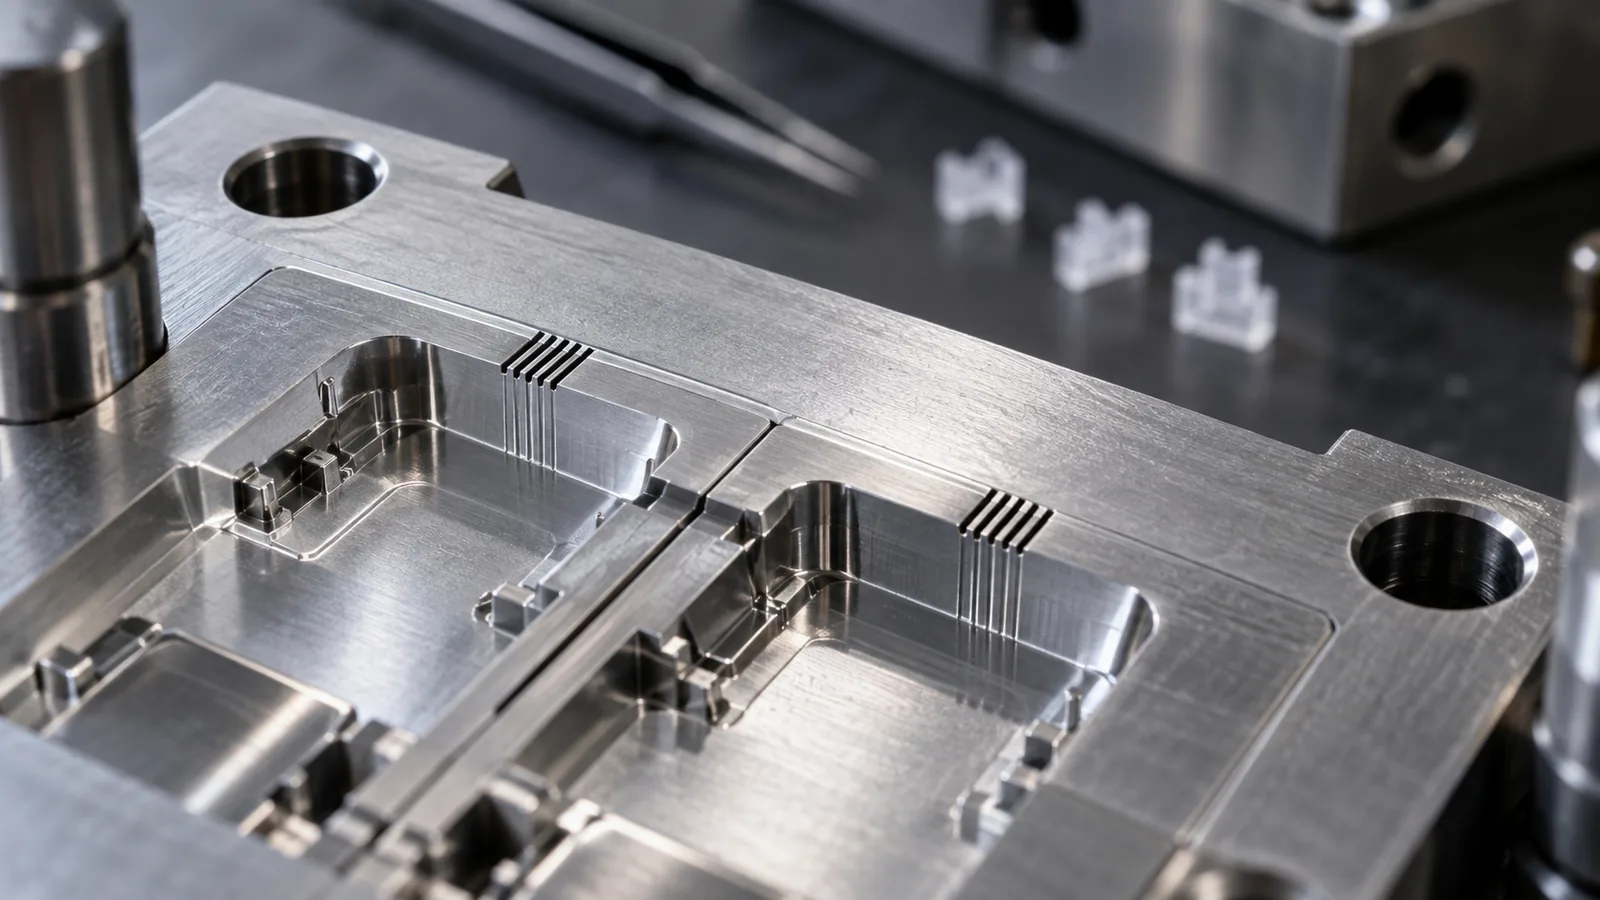
Воздух, запертый в микрополости, некуда не денется, если форма не обеспечивает контролируемый путь выхода. Повышение давления впрыска может продвинуть больше полимера вперёд, но оно не устраняет механизм сжатия воздуха. Результатом могут быть неполное заполнение, следы пригара, слабая линия спая, облой или нестабильное воспроизведение.
Вентиляцию следует проверять в областях, заполняемых последними, в глухих карманах, узких рёбрах, острых углах и местах встречи фронтов потока. Конструкция должна балансировать выпуск газа и контроль облоя: ограниченный вент задерживает воздух, а чрезмерно открытый путь может позволить полимеру выйти.
Полезная диагностика следует такой последовательности:
- Определите расположение дефекта относительно ожидаемого фронта потока.
- Проверьте, совпадает ли он с зоной последнего заполнения или запертой полостью.
- Сравните чистоту вентиляционных каналов и состояние полости между циклами.
- Рассмотрите скорость заполнения, температуру расплава и температуру формы вместе.
- Изменяйте вентиляцию только после подтверждения вероятного механизма.
Инженерное суждение: давление не может бесконечно компенсировать путь для воздуха, который никогда не был предусмотрен конструкцией.
Извлечение и обращение требуют собственного плана
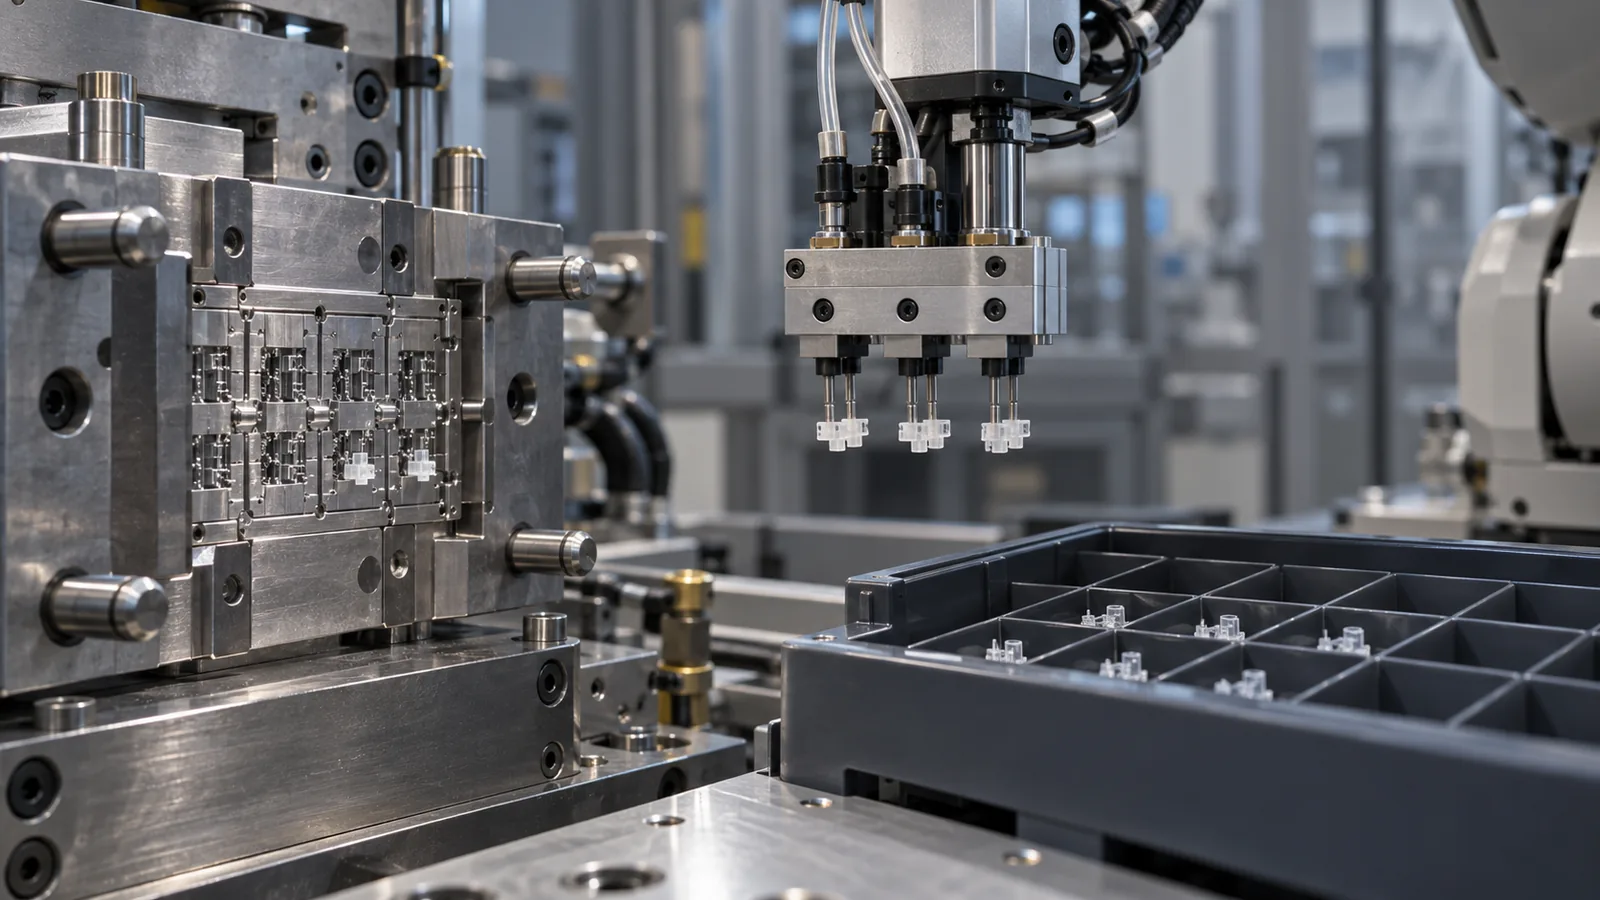
Деталь может заполняться правильно и всё равно давать сбой при извлечении из полости. Тонкие стенки, крошечные знаки, глубокие карманы и поверхности с высоким трением могут сделать обычную схему толкателей непригодной. В таком масштабе может быть мало места для следа от толкателя, локальной деформации или неконтролируемого усилия извлечения.
План извлечения должен отвечать на три отдельных вопроса:
- Как отформованная деталь будет отделяться от полости?
- Как она будет поддерживаться при выходе из формы?
- Как она будет собираться без смешивания, царапин или потерь деталей?
Возможные меры включают сбалансированное размещение толкателей, действие съёмной плиты, контролируемый уклон, обработку поверхности, вакуумное извлечение и роботизированный сбор. Правильный выбор зависит от геометрии и материала; ни один метод извлечения не является универсально лучшим.
Статический заряд может заставлять очень мелкие пластиковые компоненты прилипать к форме, толкателям или поверхности упаковки. В такой ситуации кажущаяся проблема формования может на самом деле быть проблемой обращения. Лотки для сбора, заземление, движение воздуха и ориентацию упаковки следует проверить до начала производства.
Material Behavior Changes the Tooling Strategy
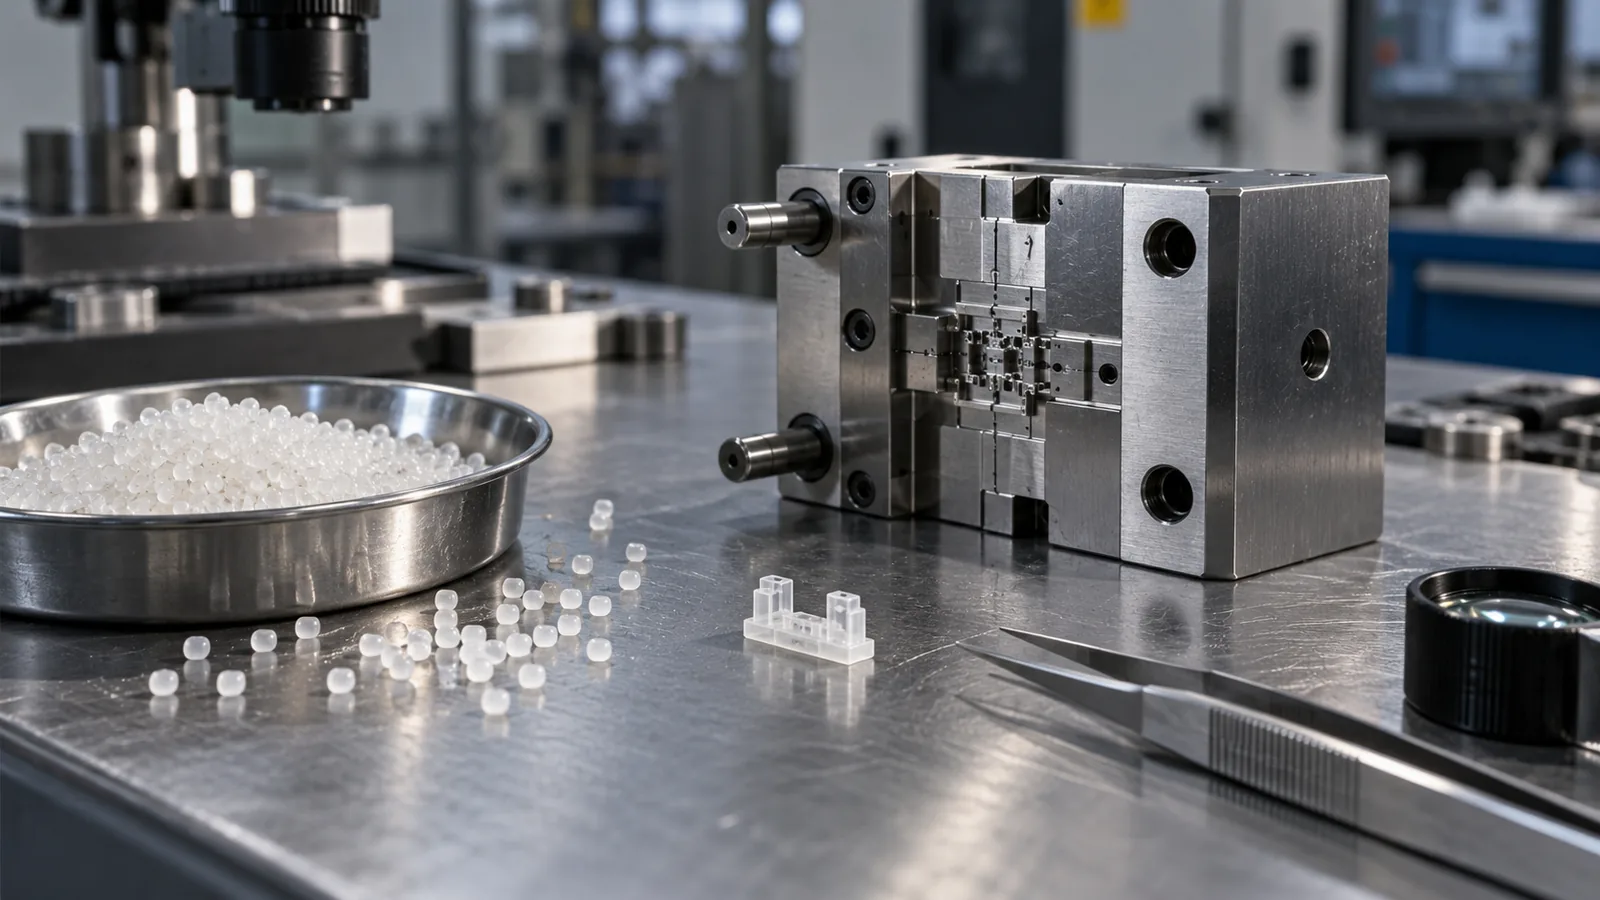
Material selection affects more than final part properties. It changes how the tool must manage flow, heat, shrinkage, wear, release, and dimensional verification.
High-flow polymers may help fill narrow paths, but they can make flash, gate vestiges, and molecular orientation more important. Reinforced grades can improve stiffness while increasing tool wear and making directional shrinkage more visible. Hygroscopic polymers require controlled drying because moisture can alter appearance, strength, and process stability.
A material decision should be checked against the complete requirement set:
- Functional dimensions and assembly fit
- Temperature and chemical exposure
- Wear, friction, or fatigue requirements
- Shrinkage and orientation behavior
- Appearance or optical performance
- Drying and handling sensitivity
- Inspection and documentation needs
For sensitive engineering polymers, the process should avoid unnecessary residence time and dead zones in the feed system. Transparent components add another layer: cavity finish, contamination control, weld-line location, and inspection conditions can matter as much as nominal filling pressure.
A Practical Design Review Sequence
1. Separate Part Size From Feature Size
Record whether the challenge is overall mass, a thin wall, a micro hole, a fine texture, or a tolerance-sensitive interface. A larger part with micro features may need a different tool architecture from a truly miniature component.
2. Establish the Measurement Strategy
Define datums, critical dimensions, sampling points, and the measurement method. Measurement uncertainty should be considered before releasing a tight tolerance, not after the first trial produces conflicting reports.
3. Build the Flow and Venting Concept
Choose a gate location, identify likely last-fill zones, and decide how gas can escape. When flow behavior remains uncertain, simulation or a staged trial is more useful than premature steel adjustment.
4. Design for Release and Collection
Review draft, core retention, ejector access, surface finish, static behavior, and packaging orientation as one handling chain. A successful shot is not useful if the component is damaged or lost immediately afterward.
5. Make the First Trial Answer the Hard Questions
The initial trial should test the assumptions carrying the most risk: filling of the critical feature, flash control, part release, cavity balance, and measurement repeatability. Confirming only that polymer enters the cavity does not prove the tool is ready for stable production.
Более широкий Микролитъе под давлением page explains how tooling, molding, handling, and metrology fit together. This article focuses specifically on the mold decisions that determine whether those capabilities can be applied consistently.
Часто задаваемые вопросы
Are Micro Injection Molds Only Used for Very Small Parts?
No. They can also form micro-scale channels, ribs, optical textures, holes, or other precision features on larger components. The tooling strategy depends on the smallest functional feature and its required repeatability, not only on total part weight.
What Is Usually the First Tooling Risk to Review?
Filling and air evacuation are early priorities because narrow flow paths can freeze quickly and trapped gas can prevent complete replication. Gate position and venting should be understood before cosmetic details are finalized.
Can a Standard Mold Design Simply Be Scaled Down?
Not reliably. Scaling changes the relationship between runner volume, cavity volume, heat transfer, vent dimensions, ejection force, and measurement resolution. Familiar design principles still apply, but their acceptable limits must be reassessed.
Should Material Selection Happen Before Mold Design?
The two decisions should develop together. Polymer behavior affects flow, shrinkage, wear, drying, and release, while mold geometry determines how those behaviors appear in the finished component.
What Should a Buyer Provide for an Initial Review?
Provide the 3D model, 2D drawing, material or material family, expected volume, critical dimensions, operating environment, appearance requirements, and known assembly or inspection constraints. These details help separate tooling risks from material, process, and measurement risks.