
Moules de micro-injection font plus que reproduire une minuscule cavité. Ils contrôlent la façon dont un petit volume de polymère entre, refroidit, se démoule et est mesuré sans endommager la pièce. À cette échelle, une trace de carotte peut interférer avec l'assemblage, un évent faible peut créer un manque de matière, et une légère erreur d'alignement peut devenir une bavure visible.
La véritable question de conception n'est pas simplement de savoir si la cavité peut être usinée. Il s'agit de savoir si l'outillage complet peut assurer le remplissage, la stabilité dimensionnelle, l'éjection, l'inspection et une production reproductible. Un moule qui semble précis dans la CAO mais qui ne peut pas être éventé ou mesuré de manière fiable n'est pas encore un outil de micro-moulage pratique.
Dans ce guide :
- Pourquoi le moule compte davantage à l'échelle micro
- Ce qu'il faut décider avant de couper l'acier
- Comment les seuils et les canaux contrôlent le remplissage
- Pourquoi l'éventage est une fonction de conception
- L'éjection et la manutention nécessitent leur propre plan
- Comment le comportement du matériau modifie l'outillage
- Une séquence pratique de revue de conception
- Questions fréquentes
Pourquoi le moule compte davantage à l'échelle micro
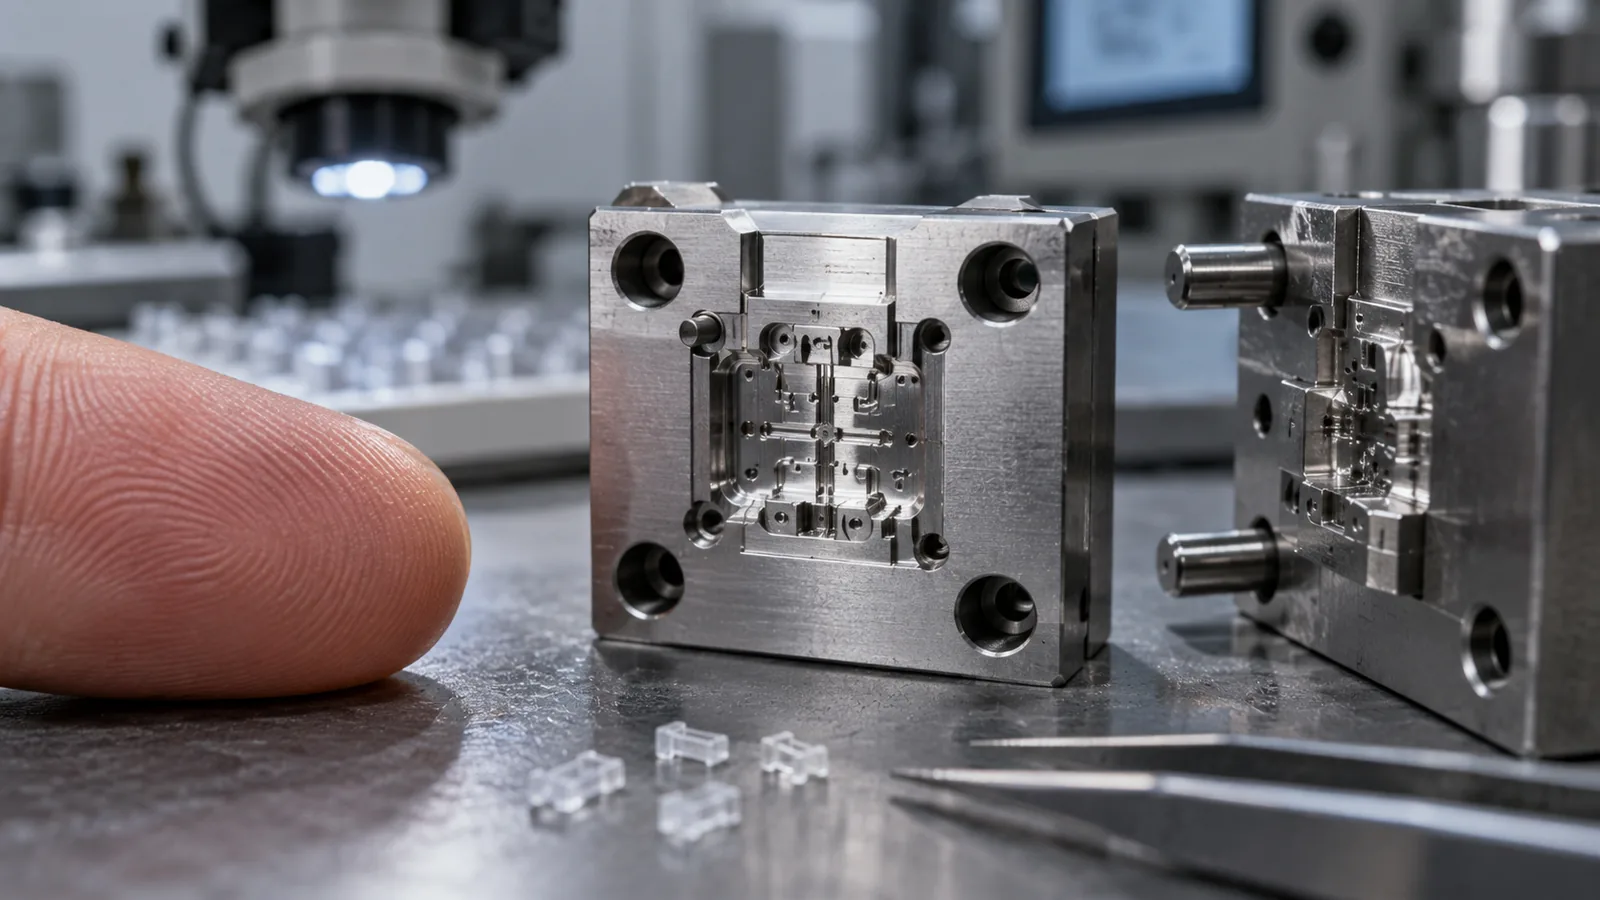
Le micro-moulage couvre deux situations différentes : un composant très petit, tel qu'un micro engrenage ou un élément de connecteur, et un composant plus grand contenant des canaux, des nervures, des textures ou des détails optiques à l'échelle micro. Ces cas peuvent sembler similaires sur une liste de capacités, mais ils imposent des exigences différentes en matière de position du seuil, de refroidissement, de démoulage, de manutention et d'inspection.
Réduire un design de moule conventionnel ne réduit pas chaque effet physique dans la même proportion. Le système d'alimentation peut devenir grand par rapport à la pièce moulée, la chaleur est perdue rapidement à travers des chemins d'écoulement étroits, et quelques microns de désalignement peuvent représenter une fraction significative d'une caractéristique fonctionnelle. Le moule doit donc être conçu autour de la plus petite caractéristique critique plutôt qu'autour des seules dimensions globales de la pièce.
Jugement d'ingénierie : un micro-moule n'est prêt pour la production que lorsque le remplissage, l'éjection, la mesure et la collecte sont reproductibles en tant que processus connecté unique.
Que faut-il décider avant de couper l'acier ?
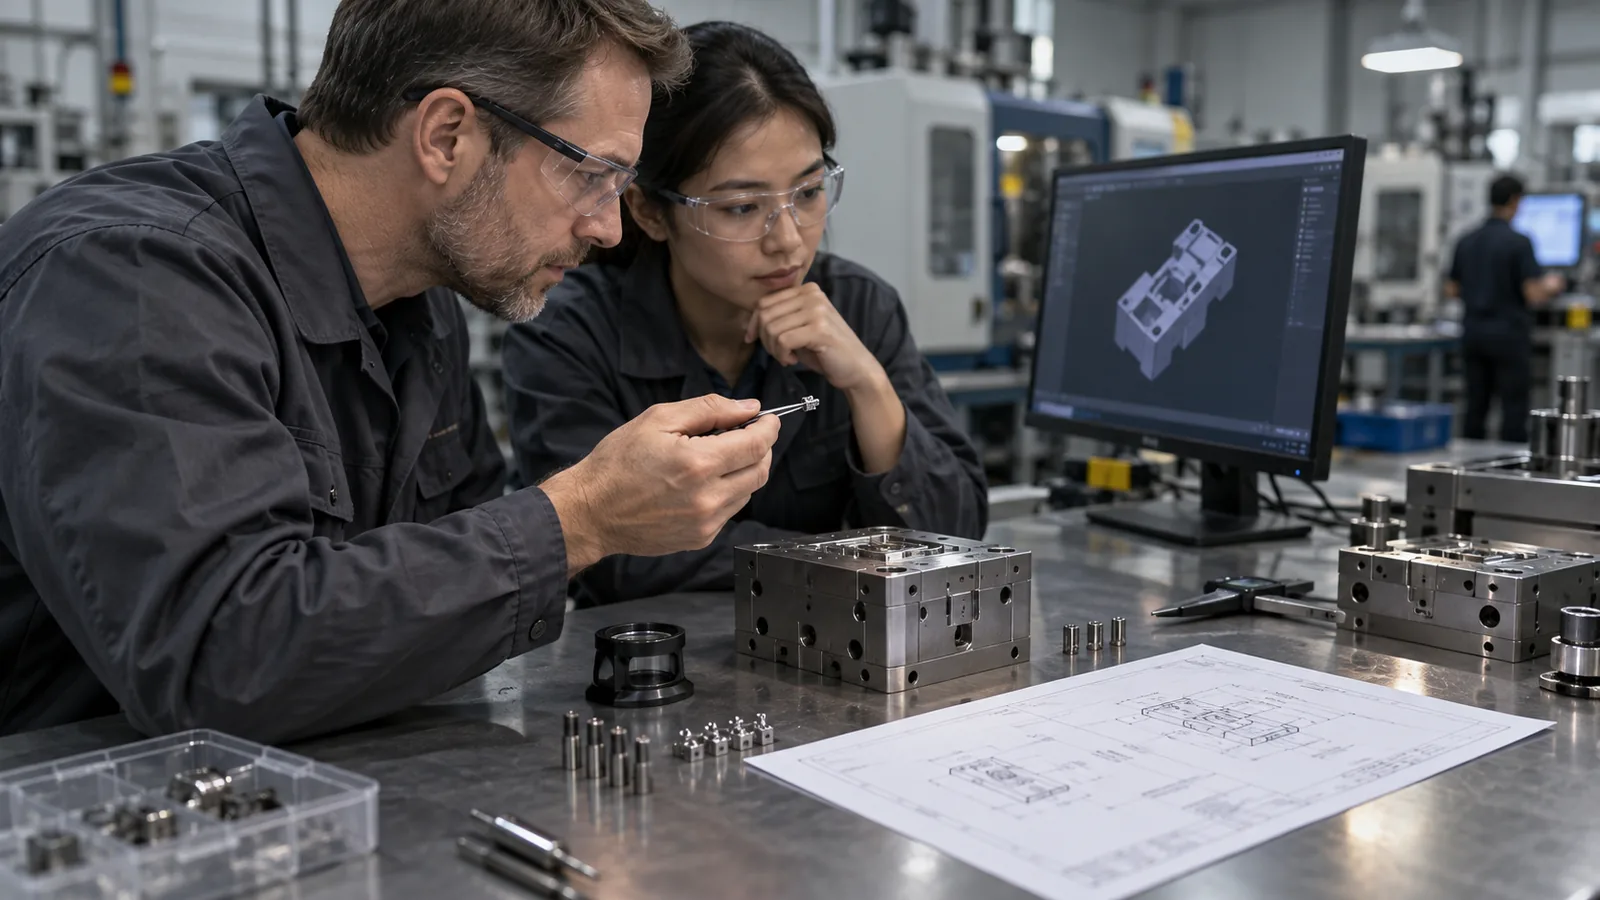
La plupart des problèmes d'outillage deviennent coûteux une fois l'usinage commencé. Une revue de conception doit d'abord identifier les caractéristiques qui contrôlent la fonction, puis déterminer comment l'outil les formera, les éventera, les refroidira, les éjectera et les vérifiera.
- Identifier les dimensions fonctionnelles. Séparer les exigences d'assemblage, d'étanchéité, d'écoulement, optiques et cosmétiques.
- Choisir une zone d'injection acceptable. Garder la carotte à l'écart des références de mesure, des bords d'étanchéité, des surfaces de contact et des faces optiques.
- Cartographier les régions de remplissage finales. Les poches borgnes et les fronts d'écoulement convergents nécessitent un chemin délibéré pour le gaz emprisonné.
- Définir la direction d'éjection. La dépouille, la texture de surface, les contre-dépouilles et la rétention du noyau déterminent comment la pièce peut sortir de la cavité.
- Établir la méthode d'inspection. Les références et l'accès aux mesures doivent être pratiques avant qu'une tolérance ne soit finalisée.
- Examiner le comportement des polymères. Le séchage, le retrait, le renforcement, la viscosité et la sensibilité à la température influencent le concept de l'outil.
La mesure mérite une attention précoce. Une caractéristique qui ne peut pas être localisée de manière cohérente ne doit pas être traitée comme une dimension ordinaire de dessin. Le modèle CAO, le dessin, la conception du moule, le procédé de moulage et le rapport d'inspection doivent partager le même système de référence fonctionnel.
Pour les projets qui nécessitent un développement coordonné du moule, le processus de fabrication de moules sur mesure fournit un contexte utile pour le DFM, l'usinage, l'assemblage, les essais et la vérification dimensionnelle. L'examen du micro-moule doit ensuite ajouter les contrôles spécifiques à l'échelle décrits ici.
Comment les seuils et les canaux contrôlent le remplissage
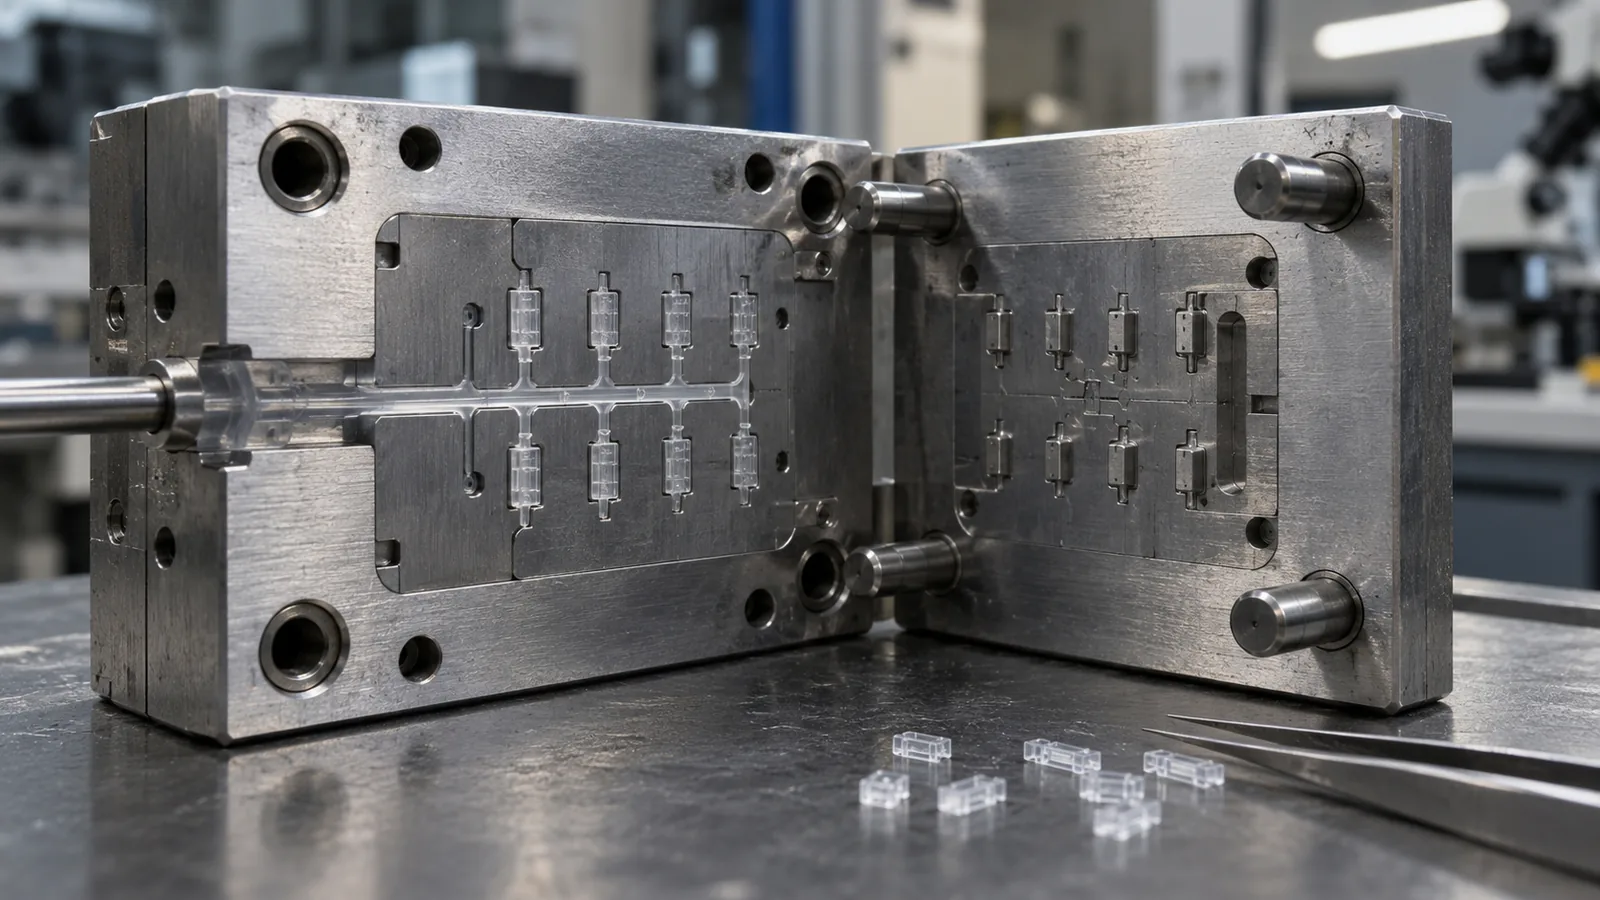
Dans une pièce conventionnelle, le canal peut être petit par rapport à l'empreinte. Dans une micropièce, le système d'alimentation peut représenter une part substantielle de la masse injectée totale. Cela modifie la façon dont les ingénieurs évaluent la perte de pression, la perte de chaleur, le temps de séjour, la constance de la masse injectée et le gaspillage de matière.
Le placement du seuil doit commencer par le trajet d'écoulement requis, et non par l'emplacement d'usinage le plus facile. Le seuil doit fournir un accès fiable à la caractéristique critique tout en maintenant la carotte résiduelle à l'écart des surfaces d'assemblage, d'étanchéité, optiques et de mesure.
| Décision de conception | Ce qu'elle influence | Risque si elle est négligée |
|---|---|---|
| Emplacement du seuil | Longueur d'écoulement et position de la ligne de soudure | Remplissage incomplet ou zone fonctionnelle affaiblie |
| Dimension du seuil | Cisaillement, perte de charge et vestige | Contrainte excessive ou retrait difficile du seuil |
| Volume du canal d'alimentation | Temps de séjour et contrôle du cycle | Dégradation ou poids de pièce instable |
| Équilibrage de l'écoulement | Uniformité entre les empreintes | Comportement de remplissage différent entre les empreintes |
| Orientation du seuil | Orientation et retrait directionnel | Gauchissement ou décalage dimensionnel |
Pour un outillage multi-empreintes, l'équilibrage doit être évalué sur l'ensemble du réseau d'alimentation et de refroidissement. Une conception géométriquement symétrique peut néanmoins se remplir de manière inégale lorsque les conditions de seuil, les restrictions locales ou les températures des empreintes diffèrent.
Pourquoi l'éventage est une fonction de conception, et non une étape de nettoyage
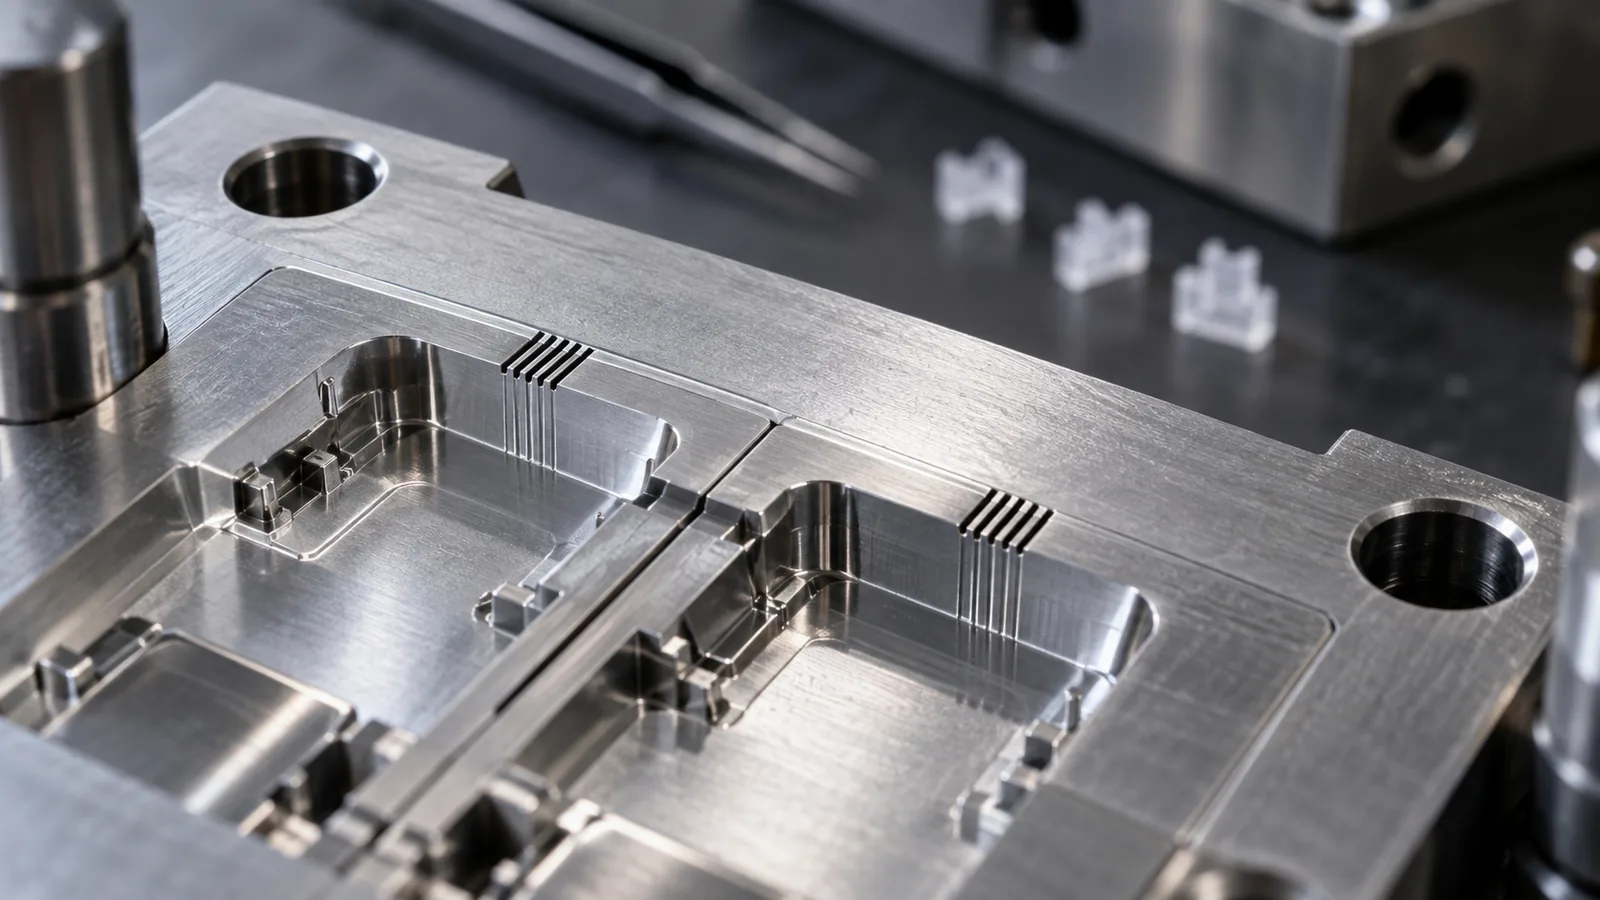
L'air piégé dans une micro-empreinte n'a nulle part où aller, sauf si l'outil offre un chemin d'échappement contrôlé. Augmenter la pression d'injection peut pousser davantage de polymère vers l'avant, mais cela n'élimine pas le mécanisme de compression de l'air. Le symptôme résultant peut être un remplissage incomplet, une marque de brûlure, une ligne de soudure fragile, un excès de matière ou une réplication incohérente.
L'éventage doit être examiné autour des zones de dernier remplissage, des poches borgnes, des nervures étroites, des angles vifs et des emplacements où les fronts d'écoulement se rencontrent. La conception doit équilibrer l'évacuation des gaz et le contrôle de la bavure : un évent restrictif piège l'air, tandis qu'un passage trop ouvert peut laisser le polymère s'échapper.
Un diagnostic utile suit cette séquence :
- Localiser le défaut par rapport au front d'écoulement attendu.
- Vérifier s'il coïncide avec une zone de dernier remplissage ou une poche piégée.
- Comparer la propreté des évents et l'état de l'empreinte entre les cycles.
- Examiner ensemble la vitesse de remplissage, la température de la matière et la température du moule.
- Ne modifier l'éventage qu'après confirmation du mécanisme probable.
Jugement d'ingénierie : la pression ne peut pas compenser indéfiniment un chemin d'air qui n'a jamais été conçu.
L'éjection et la manutention nécessitent leur propre plan
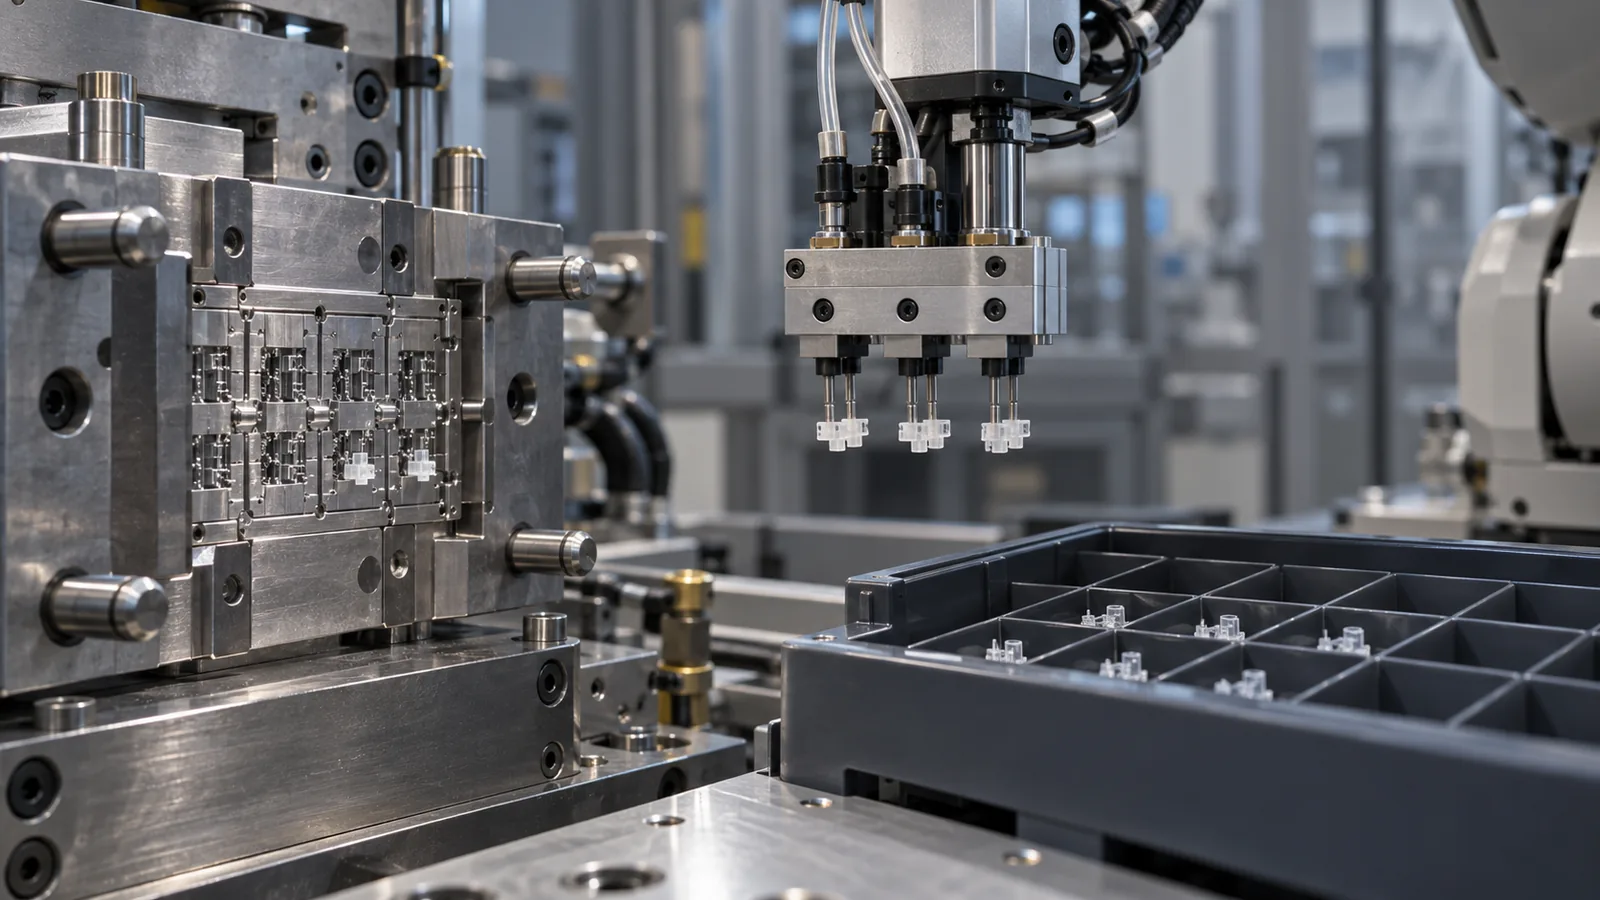
Une pièce peut se remplir correctement et néanmoins échouer au moment de quitter l'empreinte. Les parois minces, les noyaux minuscules, les poches profondes et les surfaces à frottement élevé peuvent rendre une disposition d'éjecteurs conventionnelle inadaptée. À cette échelle, il peut y avoir peu de place pour une marque d'éjecteur, une déformation localisée ou une force de démoulage non maîtrisée.
Le plan de démoulage doit répondre à trois questions distinctes :
- Comment la pièce moulée se séparera-t-elle de l'empreinte ?
- Comment sera-t-elle soutenue lors de sa sortie de l'outil ?
- Comment sera-t-elle collectée sans mélange, rayure ni perte de pièces ?
Les mesures possibles comprennent un placement équilibré des éjecteurs, une action de dévêtissement, une dépouille contrôlée, un traitement de surface, une extraction par le vide et une collecte robotisée. Le bon choix dépend de la géométrie et du matériau ; aucune méthode d'éjection n'est universellement supérieure.
La charge statique peut faire adhérer de très petits composants en plastique au moule, aux éjecteurs ou à la surface d'emballage. Dans ce cas, le problème apparent de moulage peut en réalité être un problème de manutention. Les bacs de collecte, la mise à la terre, la circulation d'air et l'orientation de l'emballage doivent être examinés avant le début de la production.
Le comportement du matériau modifie la stratégie d'outillage
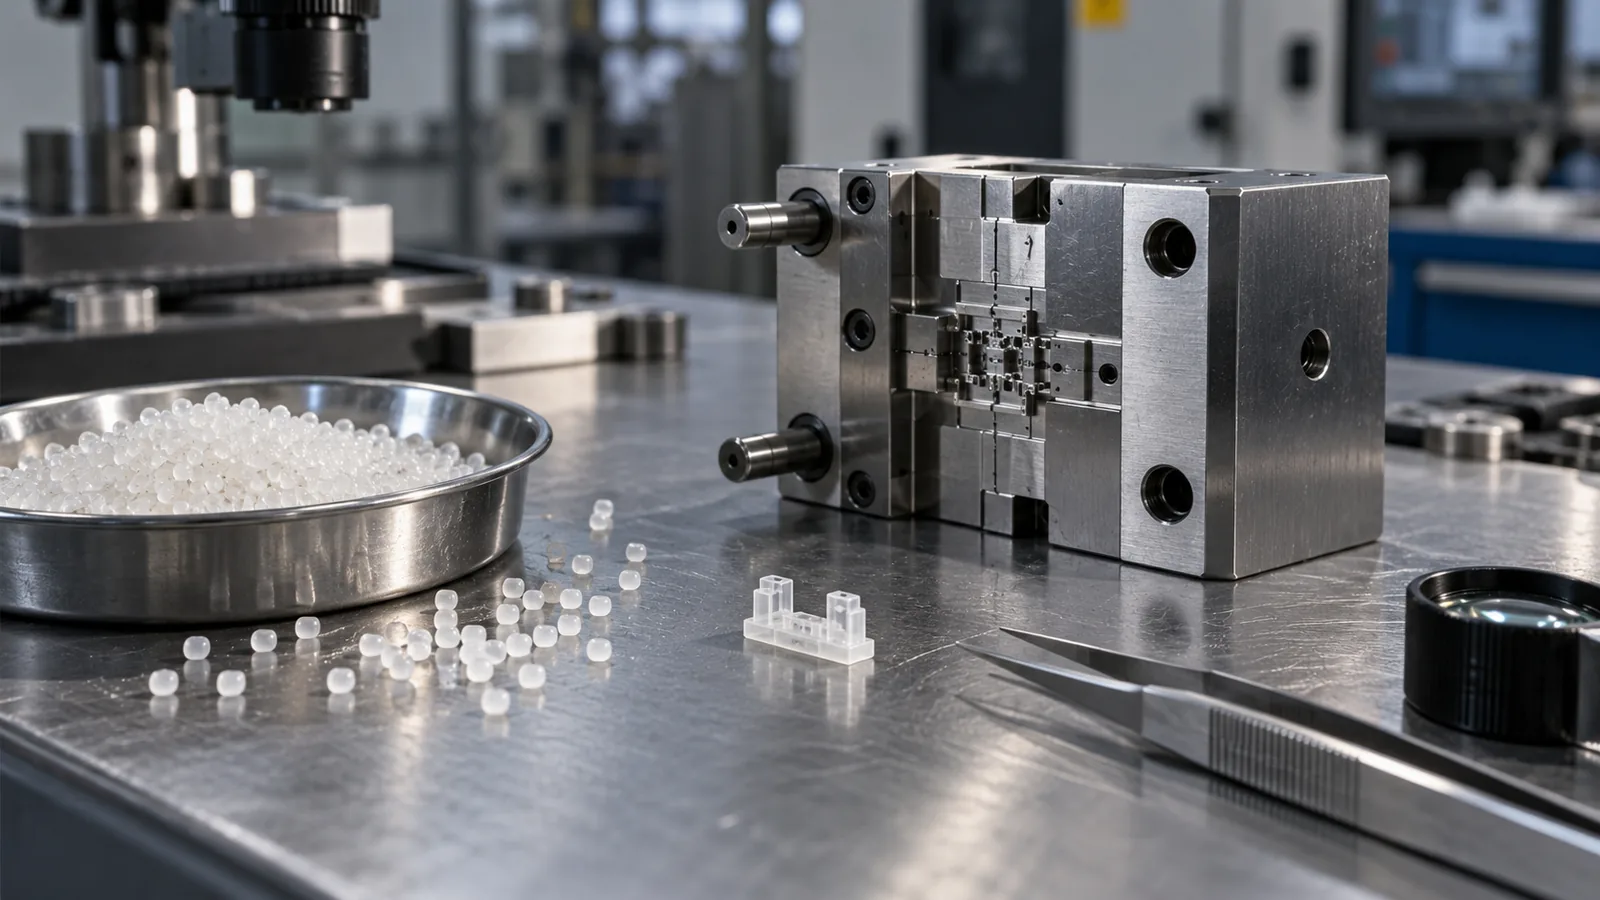
Le choix du matériau influe sur bien plus que les propriétés finales de la pièce. Il modifie la façon dont l'outil doit gérer l'écoulement, la chaleur, le retrait, l'usure, le démoulage et la vérification dimensionnelle.
Les polymères à haut débit peuvent faciliter le remplissage des passages étroits, mais ils peuvent rendre les bavures, les traces de carotte et l'orientation moléculaire plus importants. Les grades renforcés peuvent améliorer la rigidité tout en augmentant l'usure de l'outil et en rendant le retrait directionnel plus visible. Les polymères hygroscopiques nécessitent un séchage contrôlé car l'humidité peut altérer l'aspect, la résistance et la stabilité du procédé.
Une décision matériau doit être vérifiée par rapport à l'ensemble complet des exigences :
- Dimensions fonctionnelles et ajustement d'assemblage
- Exposition à la température et aux produits chimiques
- Exigences d'usure, de frottement ou de fatigue
- Comportement de retrait et d'orientation
- Aspect ou performance optique
- Sensibilité au séchage et à la manutention
- Besoins d'inspection et de documentation
Pour les polymères techniques sensibles, le procédé doit éviter un temps de séjour inutile et les zones mortes dans le système d'alimentation. Les composants transparents ajoutent une couche supplémentaire : l'état de surface de l'empreinte, le contrôle de la contamination, l'emplacement des lignes de soudure et les conditions d'inspection peuvent compter autant que la pression de remplissage nominale.
Une séquence pratique de revue de conception
1. Séparer la taille de la pièce de la taille de la caractéristique
Notez si le défi concerne la masse globale, une paroi mince, un micro-trou, une texture fine ou une interface sensible aux tolérances. Une pièce plus grande avec des micro-caractéristiques peut nécessiter une architecture d'outillage différente de celle d'un composant véritablement miniature.
2. Établir la stratégie de mesure
Définissez les références, les dimensions critiques, les points d'échantillonnage et la méthode de mesure. L'incertitude de mesure doit être prise en compte avant de valider une tolérance serrée, et non après que le premier essai a produit des rapports contradictoires.
3. Concevoir le concept d'écoulement et d'évent
Choisissez l'emplacement d'une entrée, identifiez les zones probables de dernier remplissage et décidez comment le gaz peut s'échapper. Lorsque le comportement d'écoulement reste incertain, une simulation ou un essai par étapes est plus utile qu'un ajustement prématuré de l'acier.
4. Concevoir pour l'éjection et la collecte
Examinez le dépouille, le maintien du noyau, l'accès aux éjecteurs, l'état de surface, le comportement statique et l'orientation d'emballage comme une seule chaîne de manutention. Un cycle réussi n'est pas utile si le composant est endommagé ou perdu immédiatement après.
5. Faire en sorte que le premier essai réponde aux questions difficiles
L'essai initial doit tester les hypothèses qui présentent le plus de risque : le remplissage de la caractéristique critique, le contrôle des bavures, l'éjection de la pièce, l'équilibrage des empreintes et la répétabilité des mesures. Confirmer uniquement que le polymère entre dans l'empreinte ne prouve pas que l'outillage est prêt pour une production stable.
La revue Micro-moulage par injection la page explique comment l'outillage, le moulage, la manutention et la métrologie s'articulent ensemble. Cet article se concentre spécifiquement sur les décisions de moule qui déterminent si ces capacités peuvent être appliquées de manière cohérente.
Questions fréquemment posées
Les moules d'injection micro sont-ils uniquement utilisés pour de très petites pièces ?
Non. Ils peuvent également former des canaux, des nervures, des textures optiques, des trous ou d'autres caractéristiques de précision à l'échelle micro sur des composants plus grands. La stratégie d'outillage dépend de la plus petite caractéristique fonctionnelle et de sa répétabilité requise, et pas seulement du poids total de la pièce.
Quel est généralement le premier risque d'outillage à examiner ?
Le remplissage et l'évacuation de l'air sont des priorités précoces car les chemins d'écoulement étroits peuvent geler rapidement et le gaz emprisonné peut empêcher une réplication complète. La position de l'entrée et l'évent doivent être compris avant de finaliser les détails esthétiques.
Un design de moule standard peut-il simplement être réduit à l'échelle ?
Pas de manière fiable. La mise à l'échelle modifie la relation entre le volume du canal d'alimentation, le volume de l'empreinte, le transfert thermique, les dimensions des évents, la force d'éjection et la résolution de mesure. Les principes de conception familiers s'appliquent toujours, mais leurs limites acceptables doivent être réévaluées.
La sélection des matériaux doit-elle avoir lieu avant la conception du moule ?
Les deux décisions doivent être développées ensemble. Le comportement du polymère affecte l'écoulement, le retrait, l'usure, le séchage et le démoulage, tandis que la géométrie du moule détermine comment ces comportements se manifestent dans le composant fini.
Que doit fournir un acheteur pour une première évaluation ?
Fournissez le modèle 3D, le dessin 2D, le matériau ou la famille de matériaux, le volume prévu, les dimensions critiques, l'environnement d'exploitation, les exigences d'aspect et les contraintes connues d'assemblage ou d'inspection. Ces détails aident à distinguer les risques liés à l'outillage des risques liés au matériau, au procédé et à la mesure.