
Mikro-Spritzgießformen bewirken mehr als nur die Reproduktion eines winzigen Formhohlraums. Sie steuern, wie ein kleines Volumen Polymer eindringt, abkühlt, entformt und gemessen wird, ohne das Teil zu beschädigen. In diesem Maßstab kann ein Angussrest die Montage beeinträchtigen, eine schwache Entlüftung kann zu einer unvollständigen Füllung führen, und ein geringer Ausrichtungsfehler kann als sichtbarer Grat in Erscheinung treten.
Die eigentliche Designfrage ist nicht einfach, ob der Formhohlraum bearbeitet werden kann. Sie lautet, ob das komplette Werkzeug Füllung, Maßhaltigkeit, Auswerfen, Prüfung und wiederholbare Produktion unterstützen kann. Eine Form, die im CAD präzise aussieht, aber nicht zuverlässig entlüftet oder gemessen werden kann, ist noch kein praktikables Mikro-Spritzgießwerkzeug.
In diesem Leitfaden:
- Warum die Form im Mikromaßstab wichtiger ist
- Was entschieden werden sollte, bevor der Stahl geschnitten wird
- Wie Angüsse und Verteilerkanäle die Füllung steuern
- Warum Entlüftung eine Designfunktion ist
- Auswerfen und Handhabung erfordern einen eigenen Plan
- Wie das Materialverhalten die Werkzeugauslegung verändert
- Eine praktische Abfolge der Designprüfung
- Häufig gestellte Fragen
Warum die Form im Mikromaßstab wichtiger ist
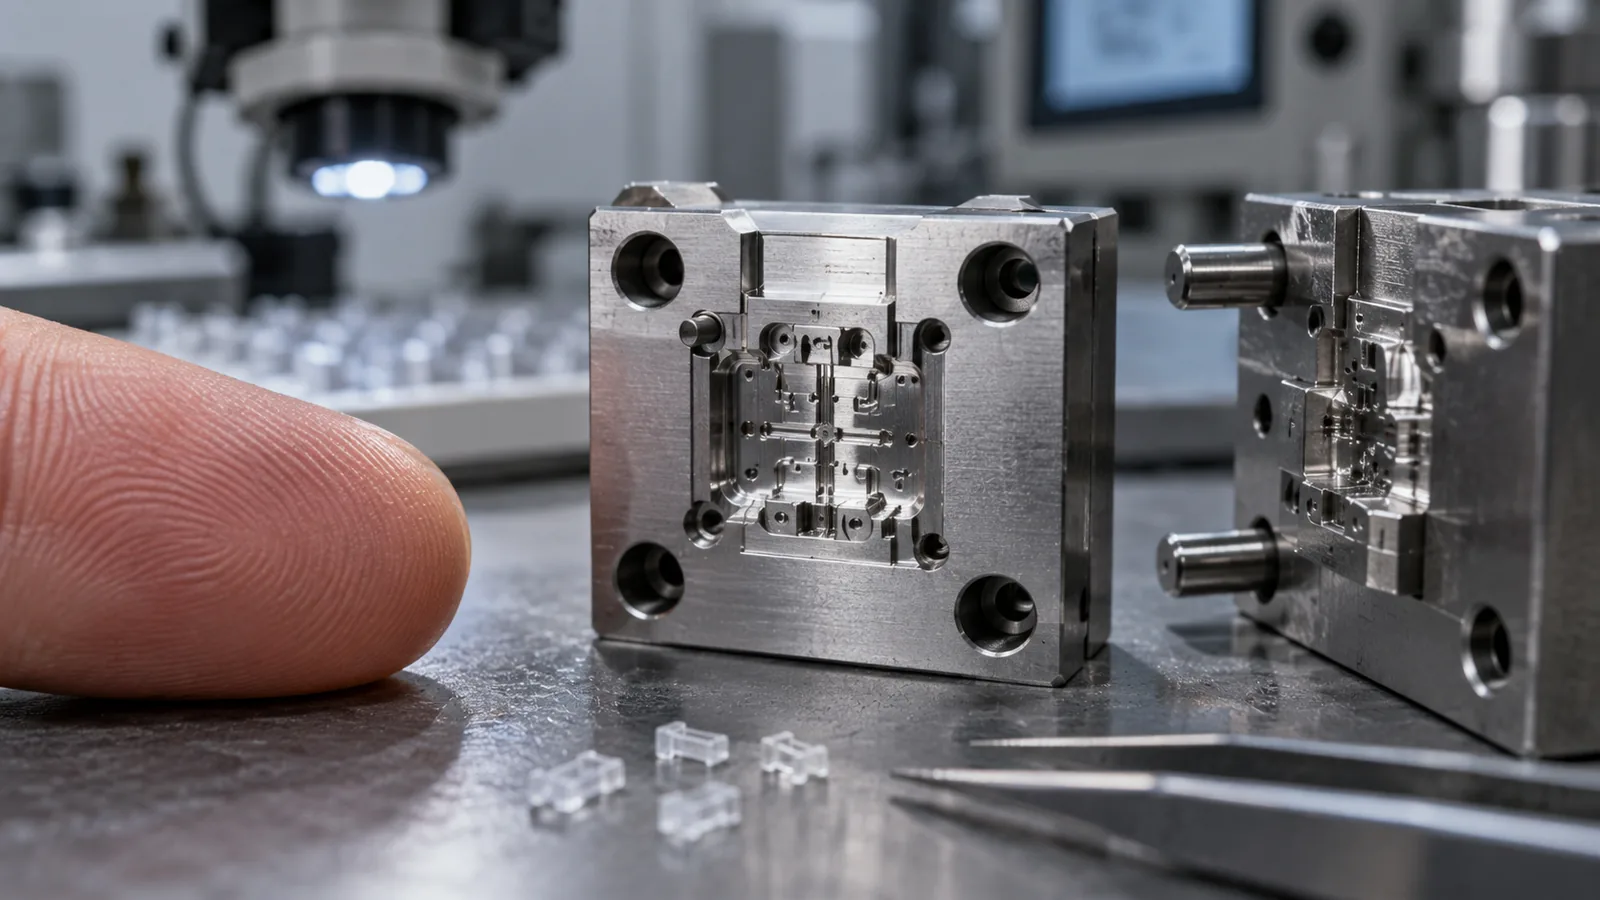
Mikro-Spritzgießen umfasst zwei unterschiedliche Situationen: eine sehr kleine Komponente, wie ein Mikrozahnrad oder Verbindungselement, und eine größere Komponente mit Mikrokanälen, Rippen, Texturen oder optischen Details. Diese Fälle mögen auf einer Fähigkeitsliste ähnlich aussehen, stellen jedoch unterschiedliche Anforderungen an Angusslage, Kühlung, Entformung, Handhabung und Prüfung.
Die Verkleinerung eines konventionellen Formendesigns verkleinert nicht jeden physikalischen Effekt im gleichen Verhältnis. Das Angusssystem kann im Verhältnis zum Formteil groß werden, Wärme geht schnell über enge Fließwege verloren, und einige Mikrometer Abweichung können einen bedeutenden Anteil eines funktionalen Merkmals darstellen. Die Form muss daher um das kleinste kritische Merkmal herum ausgelegt werden und nicht allein um die Gesamtabmessungen des Teils.
Technische Beurteilung: Eine Mikroform ist erst dann produktionstauglich, wenn Füllung, Entformung, Messung und Entnahme als ein zusammenhängender Prozess wiederholbar sind.
Was sollte entschieden werden, bevor der Stahl geschnitten wird?
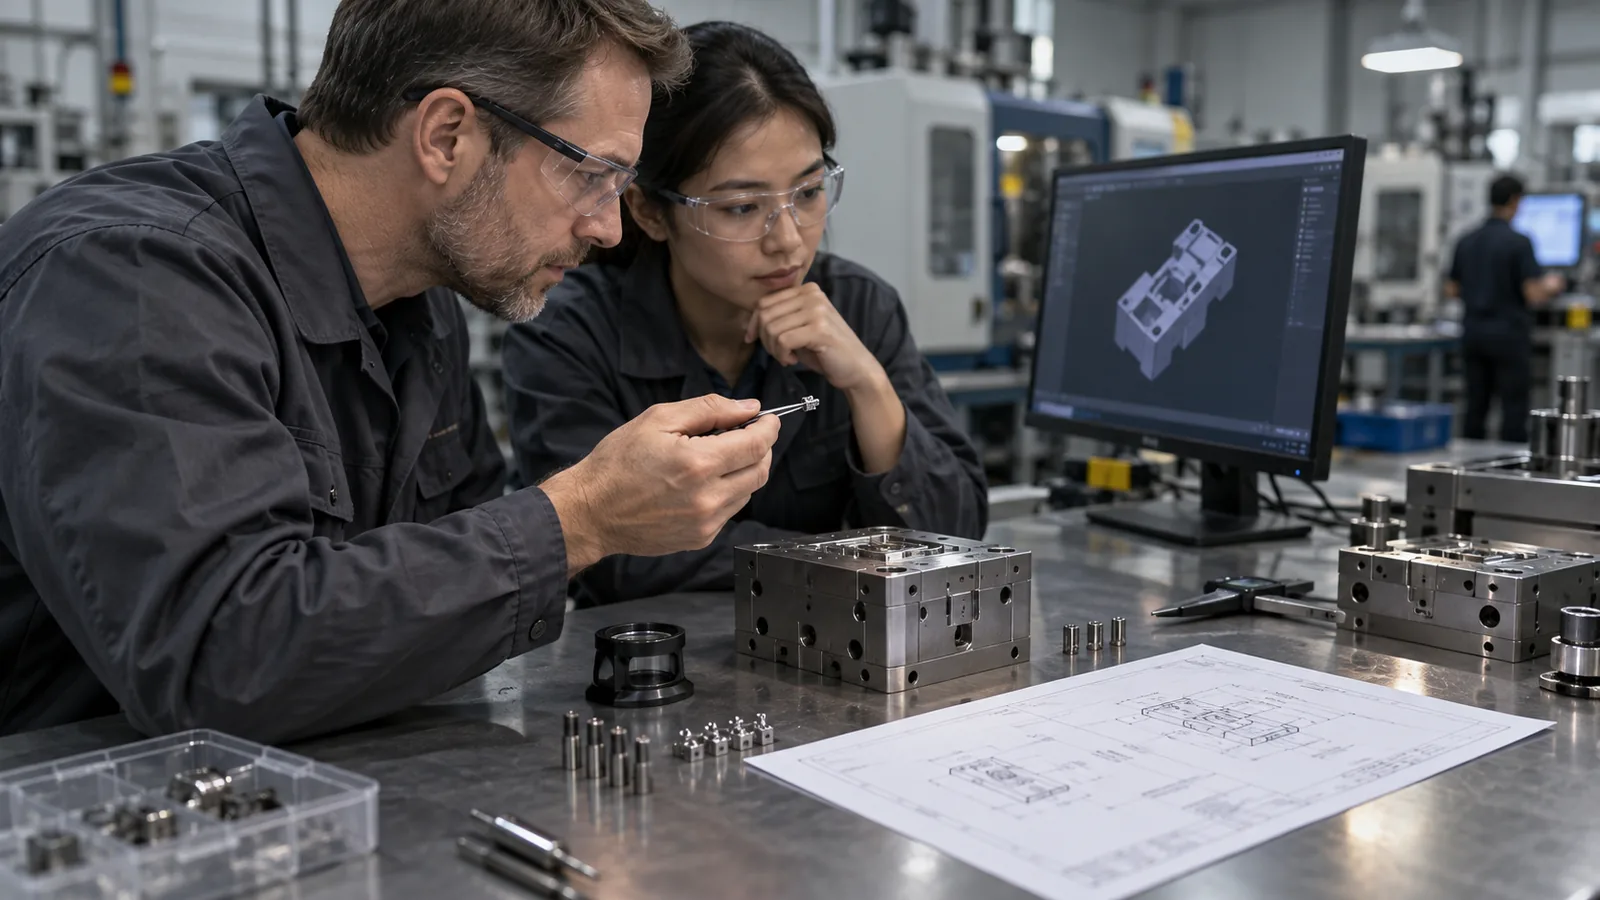
Die meisten Werkzeugprobleme werden teuer, nachdem die Bearbeitung begonnen hat. Eine Designprüfung sollte zunächst die Merkmale identifizieren, die die Funktion steuern, und dann festlegen, wie das Werkzeug sie formt, entlüftet, kühlt, auswirft und verifiziert.
- Funktionale Maße identifizieren. Montage-, Dicht-, Strömungs-, optische und kosmetische Anforderungen trennen.
- Eine akzeptable Angusszone wählen. Den Angussrest von Messbezugspunkten, Dichtkanten, Kontaktflächen und optischen Flächen fernhalten.
- Die finalen Füllbereiche kartieren. Blinde Taschen und zusammenlaufende Fließfronten benötigen einen gezielten Weg für eingeschlossenes Gas.
- Die Entformungsrichtung festlegen. Entformungsschräge, Oberflächentextur, Hinterschnitte und Kernhaltung bestimmen, wie das Teil die Kavität verlassen kann.
- Die Prüfmethode festlegen. Bezugspunkte und Messzugang müssen praktikabel sein, bevor eine Toleranz finalisiert wird.
- Das Polymerverhalten prüfen. Trocknung, Schwindung, Verstärkung, Viskosität und Temperaturempfindlichkeit beeinflussen das Werkzeugkonzept.
Die Messtechnik verdient frühzeitige Aufmerksamkeit. Ein Merkmal, das nicht konsistent lokalisiert werden kann, sollte nicht als gewöhnliches Zeichnungsmaß behandelt werden. Das CAD-Modell, die Zeichnung, die Formkonstruktion, der Spritzgießprozess und der Prüfbericht müssen dasselbe funktionale Bezugssystem verwenden.
Für Projekte, die eine koordinierte Formenentwicklung erfordern, bietet der kundenspezifische Formenbauprozess einen nützlichen Kontext für DFM, Bearbeitung, Montage, Erprobung und Maßprüfung. Die Mikroform-Überprüfung muss dann die hier beschriebenen maßstabsspezifischen Steuerungen ergänzen.
Wie Anschnitte und Verteilerkanäle die Füllung steuern
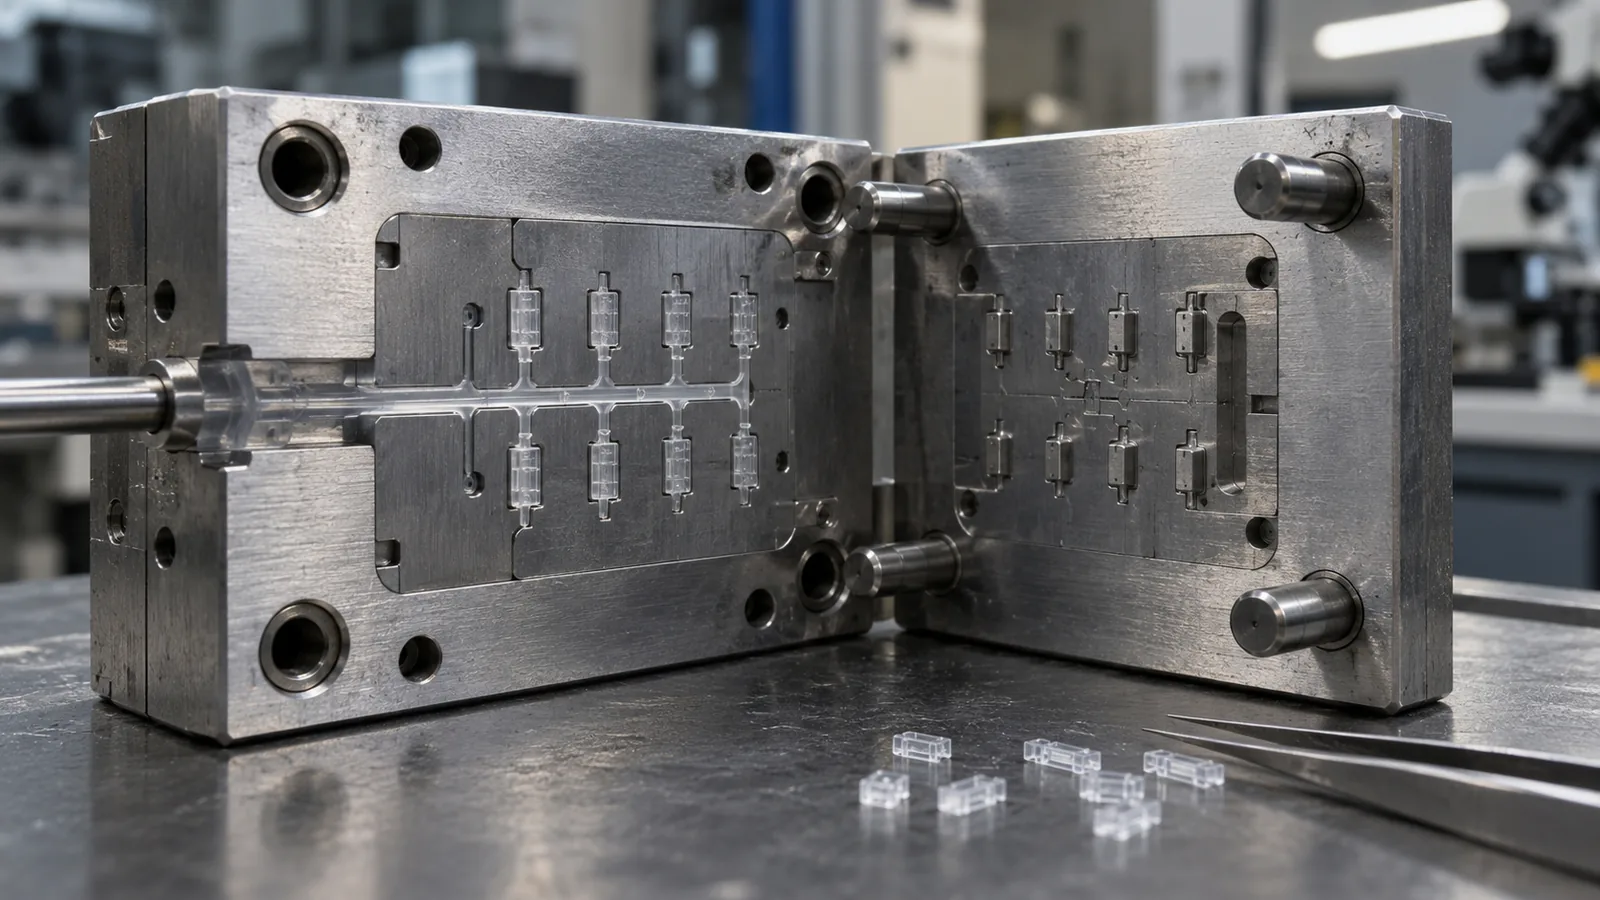
Bei einem konventionellen Teil kann der Verteilerkanal im Vergleich zum Formhohlraum klein sein. Bei einem Mikroteil kann das Angusssystem einen erheblichen Anteil des gesamten Schusses ausmachen. Dies verändert die Art und Weise, wie Ingenieure Druckverlust, Wärmeverlust, Verweilzeit, Schusskonsistenz und Materialverschwendung bewerten.
Die Anschnittplatzierung sollte mit dem erforderlichen Fließweg beginnen, nicht mit der am einfachsten zu bearbeitenden Stelle. Der Anschnitt muss einen zuverlässigen Zugang zum kritischen Merkmal bieten und gleichzeitig den verbleibenden Anschnittrest von Montage-, Dicht-, optischen und Messflächen fernhalten.
| Konstruktionsentscheidung | Was sie beeinflusst | Risiko bei Nichtbeachtung |
|---|---|---|
| Anschnittposition | Fließlänge und Bindenahtposition | Unvollständige Füllung oder ein geschwächter Funktionsbereich |
| Anschnittgröße | Scherung, Druckverlust und Anschnittrest | Übermäßige Spannung oder schwierige Anschnittentfernung |
| Angussvolumen | Verweilzeit und Schusskontrolle | Degradation oder instabiles Teilegewicht |
| Fließgleichgewicht | Formnest-zu-Formnest-Konsistenz | Unterschiedliches Füllverhalten zwischen Formnestern |
| Anschnittorientierung | Orientierung und gerichtete Schwindung | Verzug oder Maßverschiebung |
Bei Mehrfachwerkzeugen muss das Gleichgewicht über das gesamte Angus- und Kühlsystem bewertet werden. Ein geometrisch symmetrisches Design kann dennoch ungleichmäßig füllen, wenn sich Anschnittbedingungen, lokale Einschränkungen oder Formnesttemperaturen unterscheiden.
Warum Entlüftung eine Konstruktionsfunktion ist, kein Reinigungsschritt
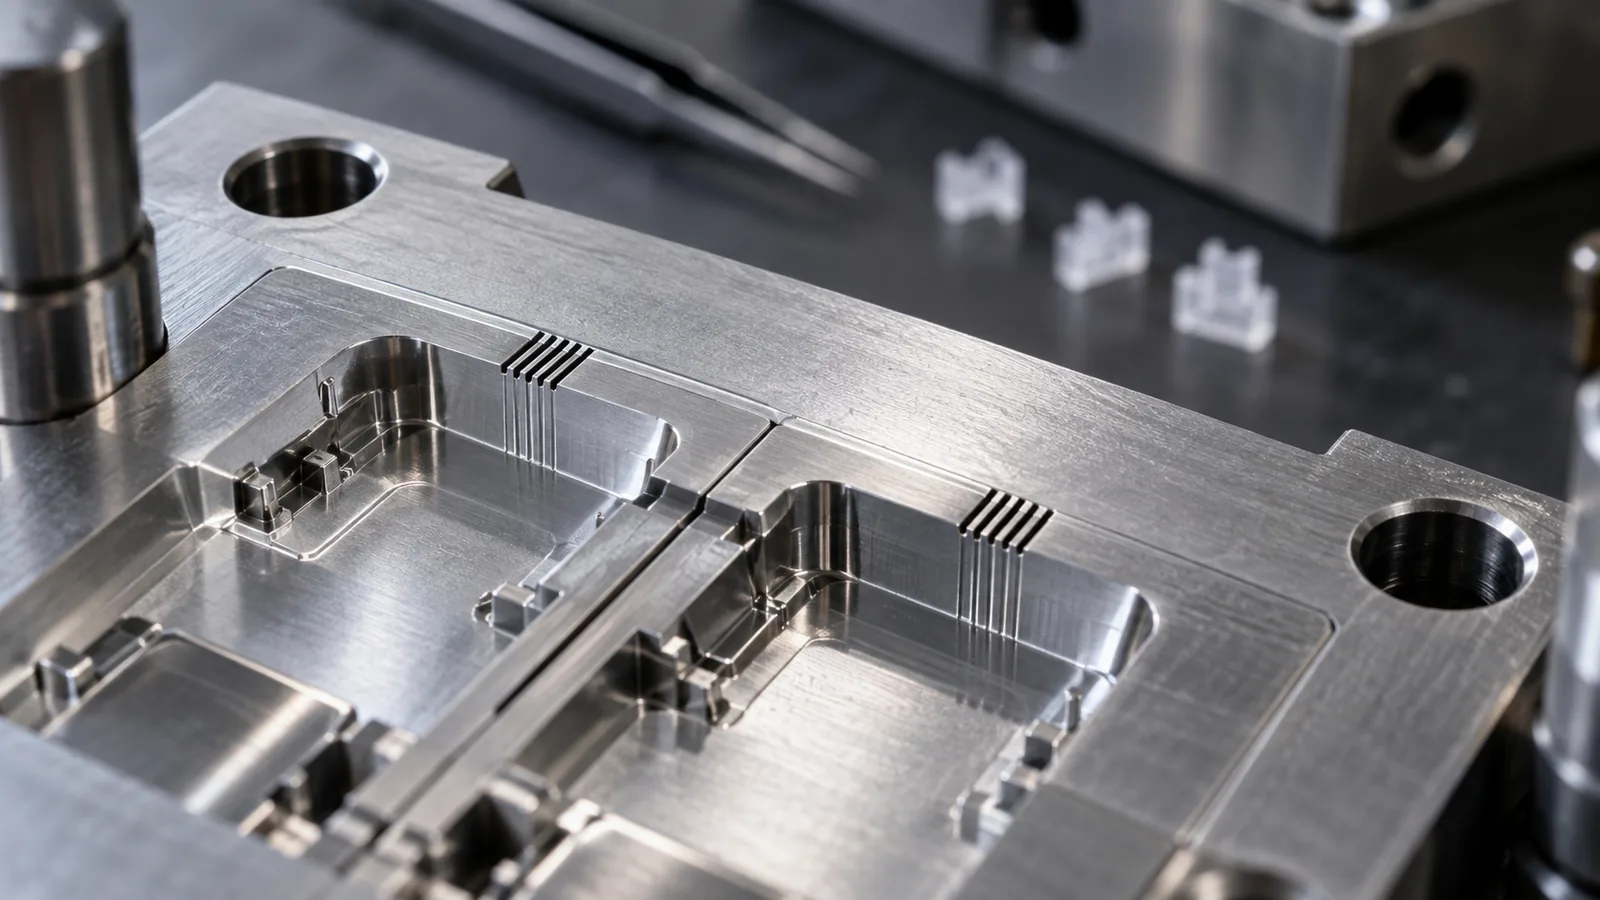
In einem Mikroformnest eingeschlossene Luft hat keinen Weg, es sei denn, das Werkzeug bietet einen kontrollierten Entweichweg. Eine Erhöhung des Einspritzdrucks kann mehr Polymer nach vorne drücken, beseitigt jedoch nicht den Mechanismus der Luftkompression. Das resultierende Symptom kann eine Kurzspritzung, eine Brandstelle, eine schwache Bindenaht, ein Grat oder eine inkonsistente Abformung sein.
Die Entlüftung sollte an den zuletzt gefüllten Bereichen, an Blindtaschen, engen Rippen, scharfen Ecken und an Stellen, an denen Fließfronten aufeinandertreffen, überprüft werden. Die Konstruktion muss die Gasabfuhr gegen die Gratkontrolle abwägen: Eine restriktive Entlüftung schließt Luft ein, während ein übermäßig offener Weg Polymer entweichen lassen kann.
Eine nützliche Diagnose folgt dieser Reihenfolge:
- Lokalisieren Sie den Defekt relativ zur erwarteten Fließfront.
- Prüfen Sie, ob es mit einem Bereich der letzten Füllung oder einer eingeschlossenen Tasche übereinstimmt.
- Vergleichen Sie die Sauberkeit der Entlüftung und den Zustand der Kavität zwischen den Schüssen.
- Betrachten Sie Füllgeschwindigkeit, Schmelztemperatur und Werkzeugtemperatur gemeinsam.
- Ändern Sie die Entlüftung erst, nachdem der wahrscheinliche Mechanismus bestätigt wurde.
Technische Beurteilung: Druck kann einen Luftpfad, der nie ausgelegt wurde, nicht unbegrenzt kompensieren.
Auswerfen und Handhabung erfordern einen eigenen Plan
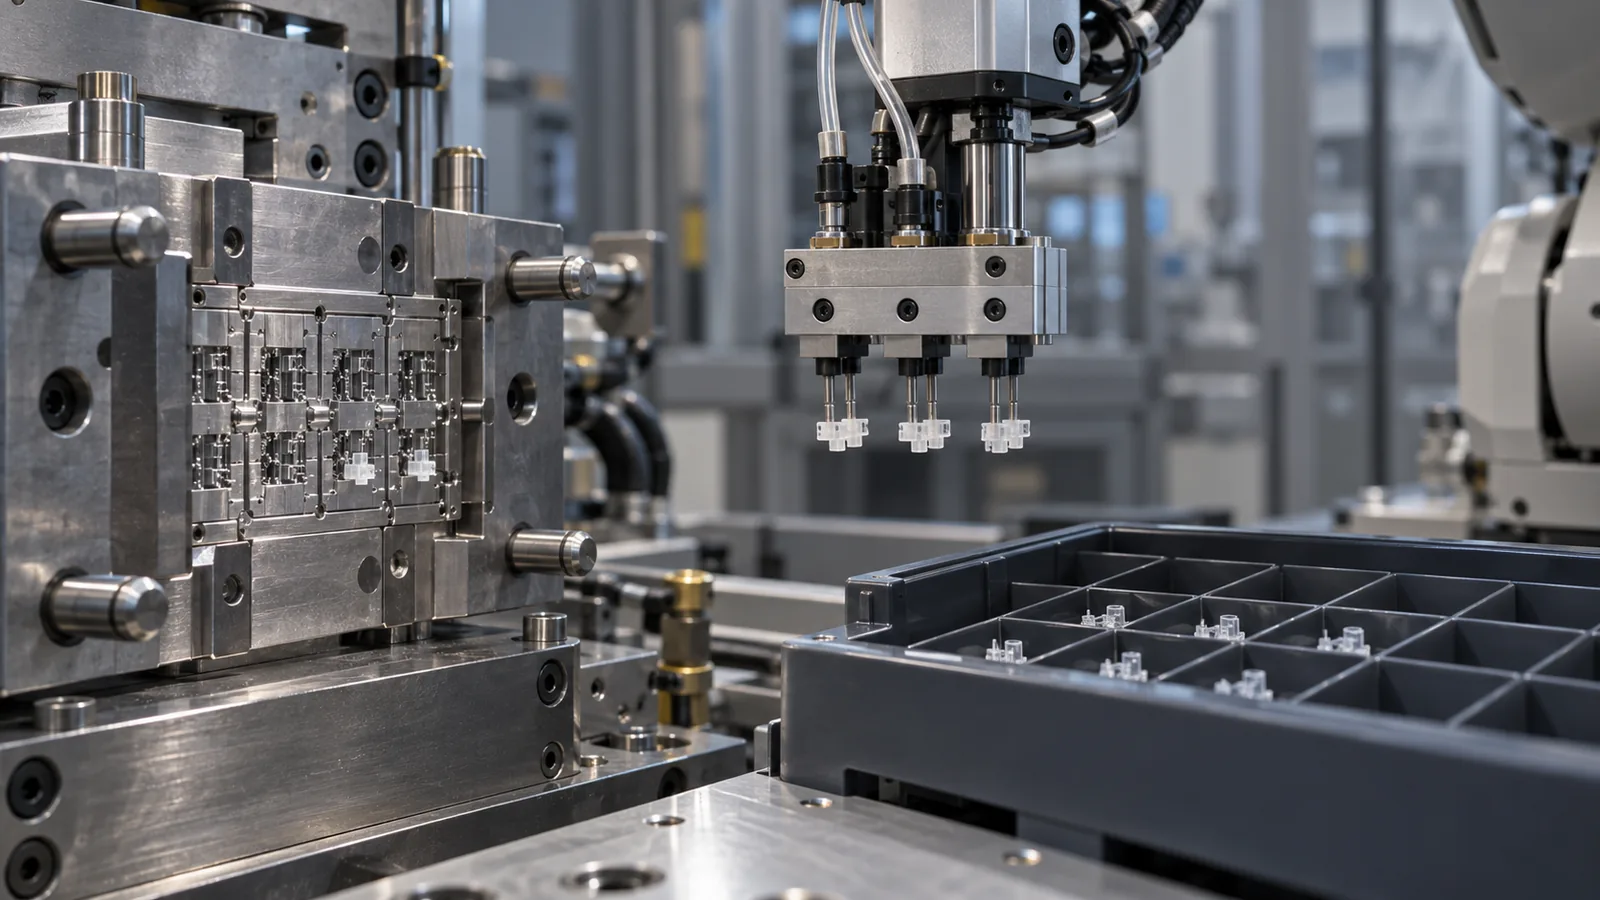
Ein Teil kann korrekt gefüllt werden und trotzdem beim Verlassen der Kavität versagen. Dünne Wände, winzige Kerne, tiefe Taschen und reibungsintensive Oberflächen können ein konventionelles Auswerferlayout ungeeignet machen. In diesem Maßstab gibt es möglicherweise wenig Spielraum für eine Auswerfermarkierung, lokale Verformung oder unkontrollierte Freigabekraft.
Der Freigabeplan sollte drei separate Fragen beantworten:
- Wie trennt sich das Formteil von der Kavität?
- Wie wird es gestützt, während es das Werkzeug verlässt?
- Wie wird es gesammelt, ohne Teile zu vermischen, zu verkratzen oder zu verlieren?
Mögliche Maßnahmen umfassen eine ausgewogene Auswerferplatzierung, Abstreiferwirkung, kontrollierte Entformungsschräge, Oberflächenbehandlung, Vakuumentnahme und robotergestützte Entnahme. Die richtige Wahl hängt von Geometrie und Material ab; keine einzelne Auswurfmethode ist universell überlegen.
Statische Aufladung kann dazu führen, dass sehr kleine Kunststoffkomponenten an der Form, den Auswerfern oder der Verpackungsoberfläche haften. In dieser Situation kann das scheinbare Formproblem tatsächlich ein Handhabungsproblem sein. Auffangwannen, Erdung, Luftbewegung und Verpackungsausrichtung sollten vor Produktionsbeginn überprüft werden.
Das Materialverhalten verändert die Werkzeugstrategie
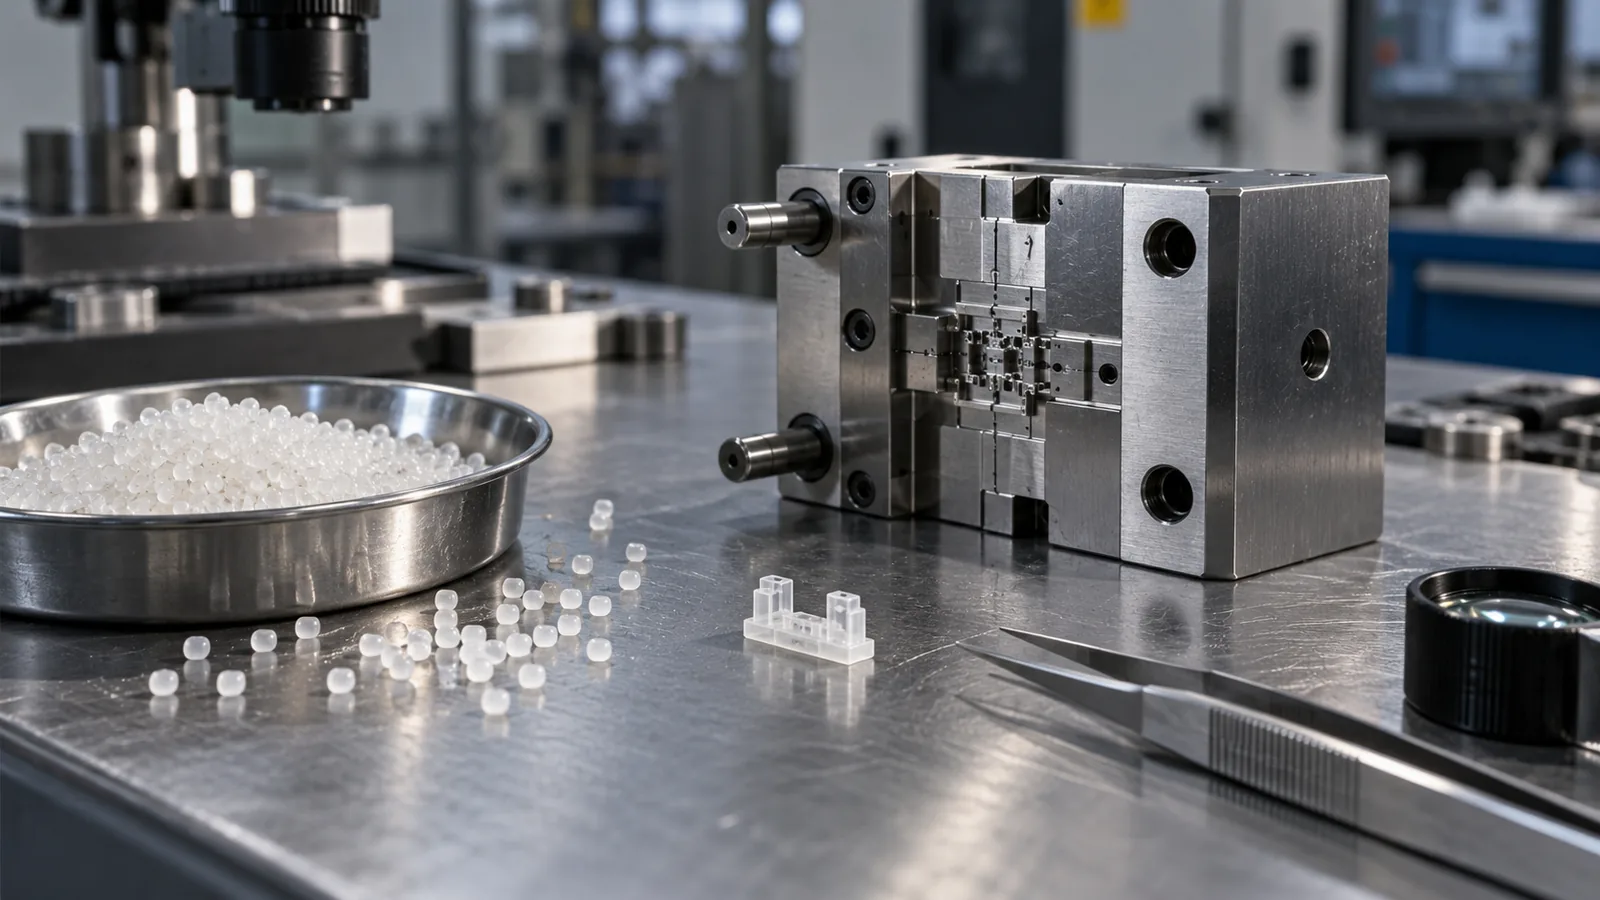
Die Materialauswahl beeinflusst mehr als nur die Eigenschaften des fertigen Teils. Sie verändert, wie das Werkzeug Fließverhalten, Wärme, Schwindung, Verschleiß, Entformung und Maßprüfung handhaben muss.
Hochfließfähige Polymere können das Füllen enger Fließwege erleichtern, aber sie können Grat, Angussreste und molekulare Orientierung wichtiger machen. Verstärkte Typen können die Steifigkeit verbessern, während sie den Werkzeugverschleiß erhöhen und gerichtete Schwindung deutlicher sichtbar machen. Hygroskopische Polymere erfordern eine kontrollierte Trocknung, da Feuchtigkeit Aussehen, Festigkeit und Prozessstabilität verändern kann.
Eine Materialentscheidung sollte anhand des vollständigen Anforderungssatzes geprüft werden:
- Funktionale Maße und Montagepassung
- Temperatur- und Chemikalienbelastung
- Verschleiß-, Reibungs- oder Ermüdungsanforderungen
- Schwindungs- und Orientierungsverhalten
- Aussehen oder optische Leistung
- Trocknungs- und Handhabungsempfindlichkeit
- Prüf- und Dokumentationsanforderungen
Bei empfindlichen technischen Polymeren sollte der Prozess unnötige Verweilzeit und Totzonen im Angusssystem vermeiden. Transparente Bauteile fügen eine weitere Ebene hinzu: Formnestoberfläche, Kontaminationskontrolle, Lage der Bindenaht und Prüfbedingungen können ebenso wichtig sein wie der nominelle Fülldruck.
Eine praktische Abfolge für die Designprüfung
1. Bauteilgröße von Merkmalsgröße trennen
Halten Sie fest, ob die Herausforderung in der Gesamtmasse, einer dünnen Wand, einem Mikroloch, einer feinen Textur oder einer toleranzempfindlichen Schnittstelle liegt. Ein größeres Bauteil mit Mikromerkmalen kann eine andere Werkzeugarchitektur erfordern als ein wirklich miniaturisiertes Bauteil.
2. Die Messstrategie festlegen
Definieren Sie Bezugssysteme, kritische Maße, Messpunkte und die Messmethode. Die Messunsicherheit sollte berücksichtigt werden, bevor eine enge Toleranz freigegeben wird, nicht erst, nachdem der erste Versuch widersprüchliche Berichte liefert.
3. Das Fließ- und Entlüftungskonzept erstellen
Wählen Sie eine Angusslage, identifizieren Sie wahrscheinliche letzte Füllzonen und entscheiden Sie, wie Gas entweichen kann. Wenn das Fließverhalten ungewiss bleibt, sind eine Simulation oder ein stufenweiser Versuch nützlicher als eine verfrühte Stahlanpassung.
4. Auslegung für Entformung und Entnahme
Überprüfen Sie Entformungsschräge, Kernhaltung, Zugänglichkeit der Auswerfer, Oberflächenbeschaffenheit, statisches Verhalten und Verpackungsorientierung als eine Handhabungskette. Ein erfolgreicher Schuss ist nicht nützlich, wenn das Bauteil unmittelbar danach beschädigt oder verloren geht.
5. Den ersten Versuch die schwierigen Fragen beantworten lassen
Der erste Versuch sollte die Annahmen prüfen, die das größte Risiko tragen: Füllung des kritischen Merkmals, Gratkontrolle, Teileentformung, Kavitätenbalance und Messwiederholbarkeit. Die bloße Bestätigung, dass Polymer in die Kavität gelangt, beweist nicht, dass das Werkzeug für eine stabile Produktion bereit ist.
Der breitere Mikrospritzguss Seite erklärt, wie Werkzeugbau, Formgebung, Handhabung und Messtechnik zusammenpassen. Dieser Artikel konzentriert sich speziell auf die Formenbauentscheidungen, die bestimmen, ob diese Fähigkeiten konsistent angewendet werden können.
Häufig gestellte Fragen
Werden Mikro-Spritzgießformen nur für sehr kleine Teile verwendet?
Nein. Sie können auch mikroskalige Kanäle, Rippen, optische Texturen, Bohrungen oder andere Präzisionsmerkmale auf größeren Komponenten formen. Die Werkzeugbaustrategie hängt vom kleinsten funktionalen Merkmal und dessen erforderlicher Wiederholbarkeit ab, nicht nur vom Gesamtgewicht des Teils.
Was ist in der Regel das erste zu prüfende Werkzeugrisiko?
Füllung und Luftabführung sind frühe Prioritäten, da enge Fließwege schnell erstarren können und eingeschlossenes Gas eine vollständige Abformung verhindern kann. Angusslage und Entlüftung sollten verstanden sein, bevor kosmetische Details finalisiert werden.
Kann ein Standard-Formenbauentwurf einfach verkleinert werden?
Nicht zuverlässig. Die Skalierung verändert das Verhältnis zwischen Angussvolumen, Kavitätenvolumen, Wärmeübertragung, Entlüftungsabmessungen, Auswerferkraft und Messauflösung. Vertraute Konstruktionsprinzipien gelten weiterhin, aber ihre akzeptablen Grenzen müssen neu bewertet werden.
Should Material Selection Happen Before Mold Design?
The two decisions should develop together. Polymer behavior affects flow, shrinkage, wear, drying, and release, while mold geometry determines how those behaviors appear in the finished component.
What Should a Buyer Provide for an Initial Review?
Provide the 3D model, 2D drawing, material or material family, expected volume, critical dimensions, operating environment, appearance requirements, and known assembly or inspection constraints. These details help separate tooling risks from material, process, and measurement risks.