
Stampo per stampaggio a iniezione a due componenti deve trattenere il substrato del primo colpo, presentarlo al secondo colpo e mantenere la registrazione attraverso cicli ripetuti. Il costo dello stampo è quindi influenzato da più del numero di cavità. Il metodo di indicizzazione, la ritenzione del pezzo, le chiusure, il raffreddamento, l'espulsione, la compatibilità dei materiali e l'accesso per la validazione influenzano tutti il rischio finale. Questa guida si concentra sulle decisioni che un acquirente dovrebbe rivedere prima che l'acciaio dello stampo venga rilasciato.
Scegli l'architettura dello stampo prima di dettagliare lo stampo
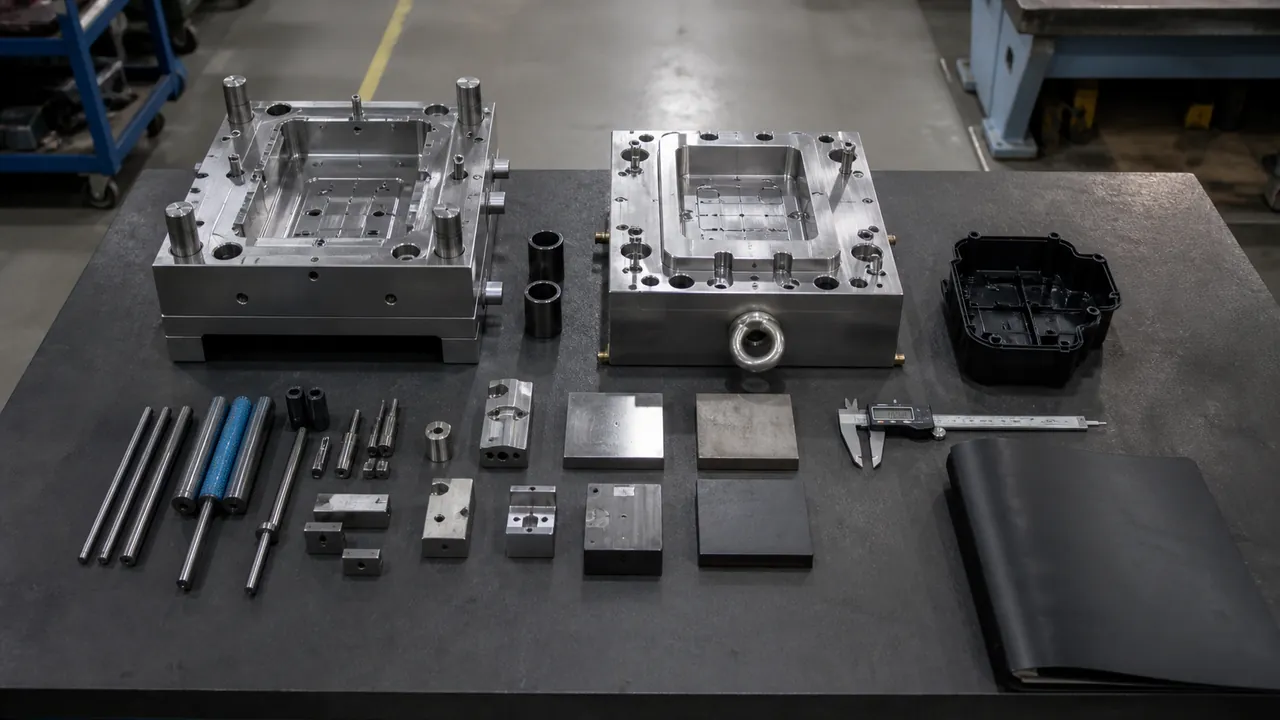
Uno stampo multi-materiale può utilizzare una piastra rotante, un tavolo rotante, un movimento di rientro del nucleo o una disposizione di trasferimento. La scelta corretta dipende dal fatto che il secondo materiale copra una superficie completa, una caratteristica locale, un'area interna o una zona di tenuta. La disposizione dello stampo determina anche se il pezzo del primo colpo rimane supportato durante l'indicizzazione e se la seconda cavità può raggiungere le superfici richieste senza creare bave o distorsioni.
Iniziare la revisione del progetto con la linea di divisione, lo sformo, la posizione del punto di iniezione, la direzione di espulsione e il confine del materiale. La panoramica del servizio di stampaggio a due colpi può stabilire il contesto del processo, ma il disegno del pezzo deve guidare l'architettura finale dell'attrezzatura.
Componenti chiave dell'attrezzatura che controllano la ripetibilità
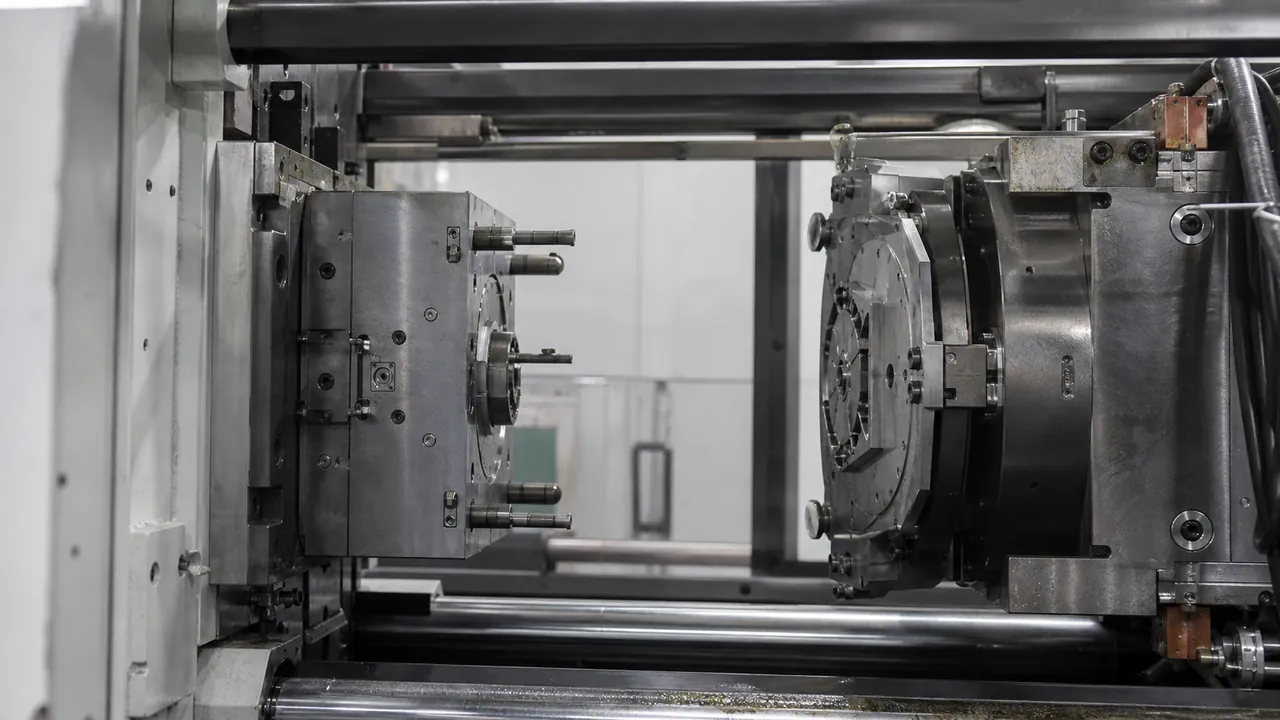
Il confine visibile del materiale è solo una parte dello stampo. Gli ingegneri dovrebbero rivedere perni di centraggio, blocchi di sicurezza, inserti di nucleo e cavità, superfici di tenuta, sollevatori, estrattori laterali, canali di colata, punti di iniezione, canali di raffreddamento, sfiati e superfici di espulsione come un unico sistema. Qualsiasi movimento tra la prima e la seconda posizione può cambiare la condizione di tenuta o l'allineamento della seconda cavità.
- Registrazione: le caratteristiche di centraggio devono controllare la relazione cavità-nucleo dopo l'indicizzazione o il trasferimento.
- Trattenimento del pezzo: il substrato non deve cadere, ruotare, deformarsi o essere marcato mentre lo stampo cambia posizione.
- Controllo della chiusura: le superfici di tenuta e le aree di scarico devono proteggere il primo colpo dalla compressione e ridurre il rischio di bave.
- Accesso per manutenzione: inserti e componenti di usura devono essere sostituibili senza ricostruire l'intero stampo.
Indicizzazione, rientro del nucleo o trasferimento: abbinare il movimento alla geometria
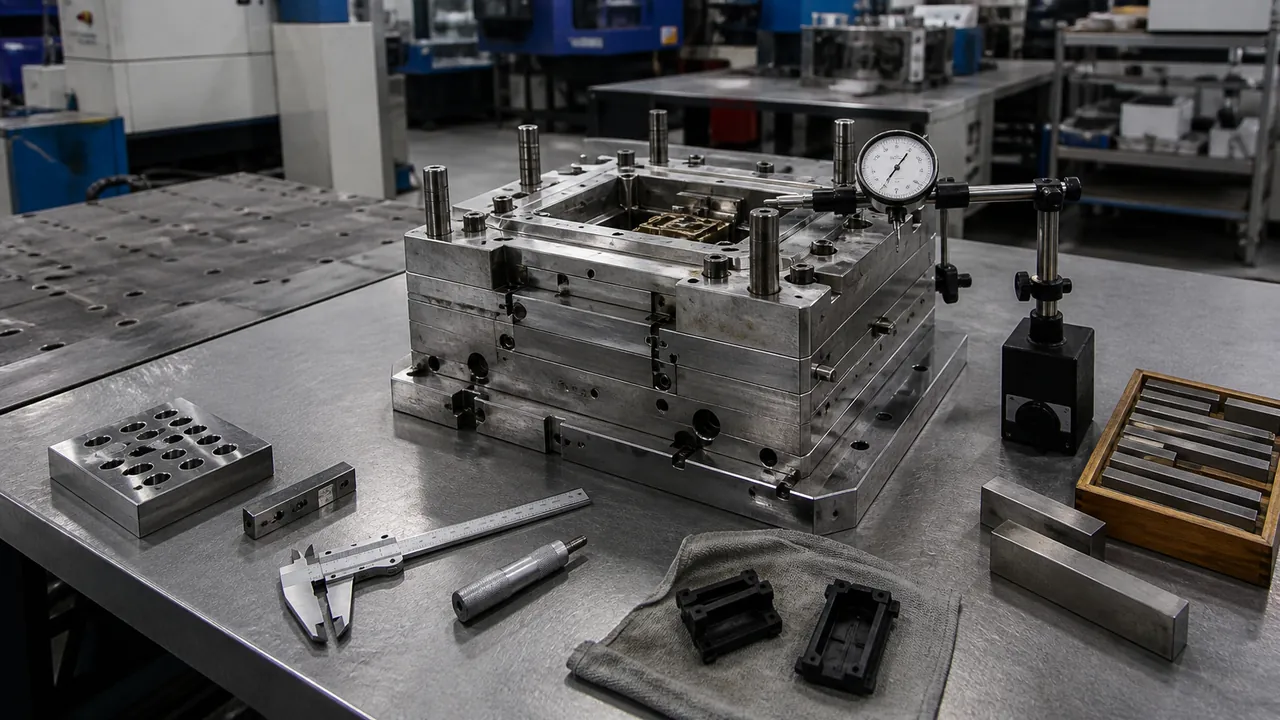
Una piastra rotante può spostare il substrato del primo stampaggio in una seconda posizione di iniezione senza manipolazione manuale. Una tavola rotante segue un principio simile ma utilizza una macchina e una configurazione dello stampo diverse. L'attrezzatura core-back modifica il volume della cavità nella stessa posizione dello stampo, mentre i sistemi di trasferimento spostano il substrato stampato tramite un'azione meccanica o robotica. Ogni opzione modifica i tempi di ciclo, i requisiti della macchina, i punti di manutenzione e il modo in cui il pezzo viene referenziato.
Chiedere all'utensilista di mostrare la sequenza di movimento, i punti di supporto del pezzo, i controlli di gioco e il metodo di recupero in caso di guasto. Una spiegazione passo-passo del processo a due stampaggi è utile per allineare il ciclo con il progetto dello stampo.
Raffreddamento, Sfiato e Controllo del Materiale
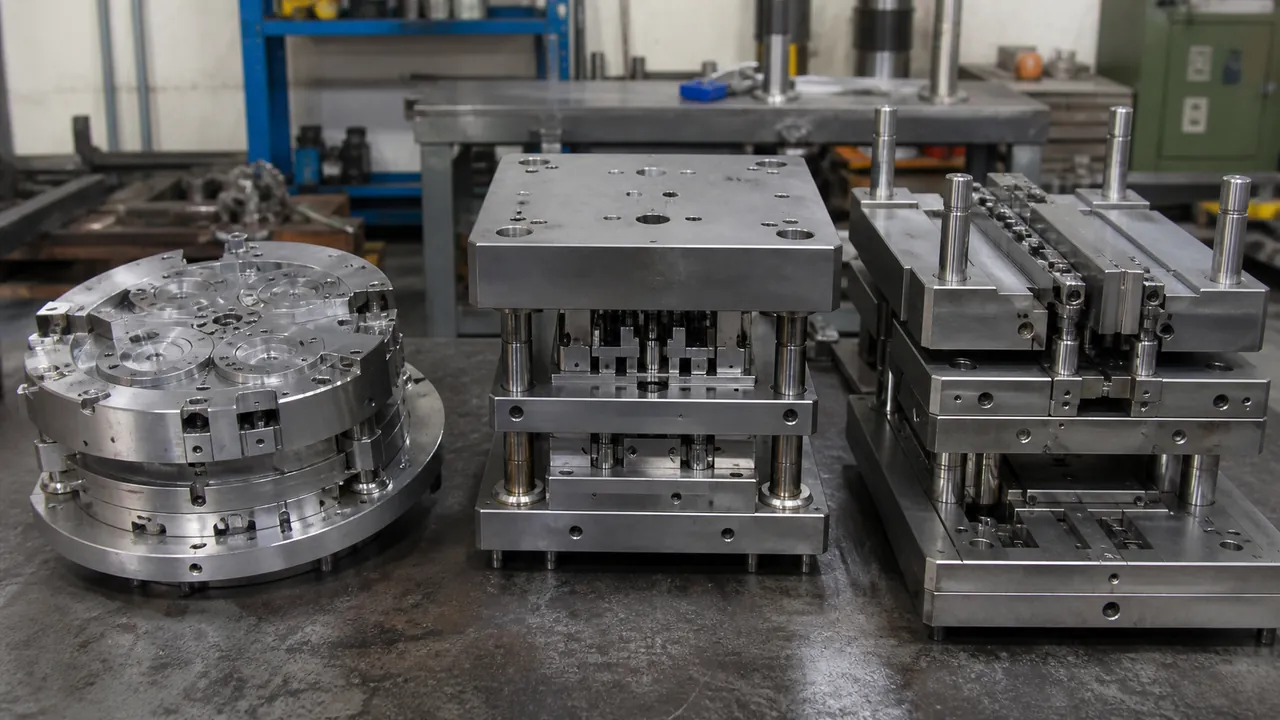
Materiali diversi possono richiedere temperature di fusione e di stampo diverse, condizioni di essiccazione e tempi di raffreddamento. I circuiti di raffreddamento dovrebbero essere esaminati per entrambi gli stampaggi piuttosto che ottimizzati solo per il ciclo del primo stampaggio. Uno scarso equilibrio termico può spostare l'interfaccia, aumentare l'imbarcamento o rendere la demoldata incoerente. Lo sfiato è altrettanto importante perché il secondo stampaggio può sigillare gli sfiati che erano adeguati per la prima fase.
Specificare produttore e grado della resina, durezza, colore, additivi, sensibilità all'umidità e ambiente di servizio. La guida alla compatibilità dei materiali aiuta a inquadrare la revisione, ma la validazione del campione rimane necessaria per la coppia scelta.
Validare l'Utensile Prima dell'Approvazione della Produzione
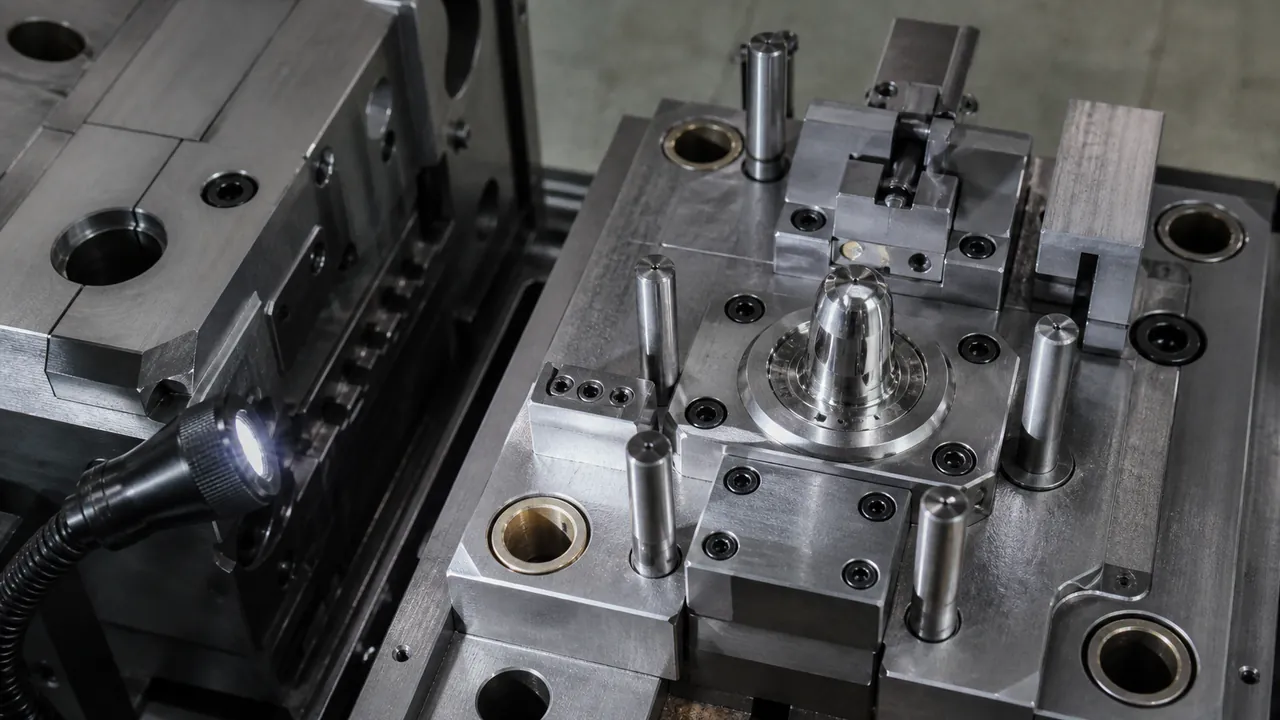
Le prove dell'utensile dovrebbero confermare più che se un campione può essere stampato. Registrare le dimensioni del primo stampaggio, la registrazione indicizzata, la copertura del secondo stampaggio, le prestazioni dell'interfaccia, bave, corti stampaggi, avvallamenti, imbarcamento, bilanciamento del ciclo e segni di espulsione. Se il pezzo ha una funzione di tenuta o presa, definire il metodo di prova prima della prova affinché il risultato sia misurabile.
La documentazione di manutenzione dovrebbe identificare le superfici di usura, i punti di pulizia, i requisiti di lubrificazione, gli inserti di ricambio e le condizioni che richiedono una riqualificazione. Il flusso di lavoro di controllo qualità di Jucheng fornisce un contesto di prima parte per i controlli in ingresso, del primo articolo, in processo e finali.
Cosa Includere in una Richiesta di Preventivo per l'Utensileria
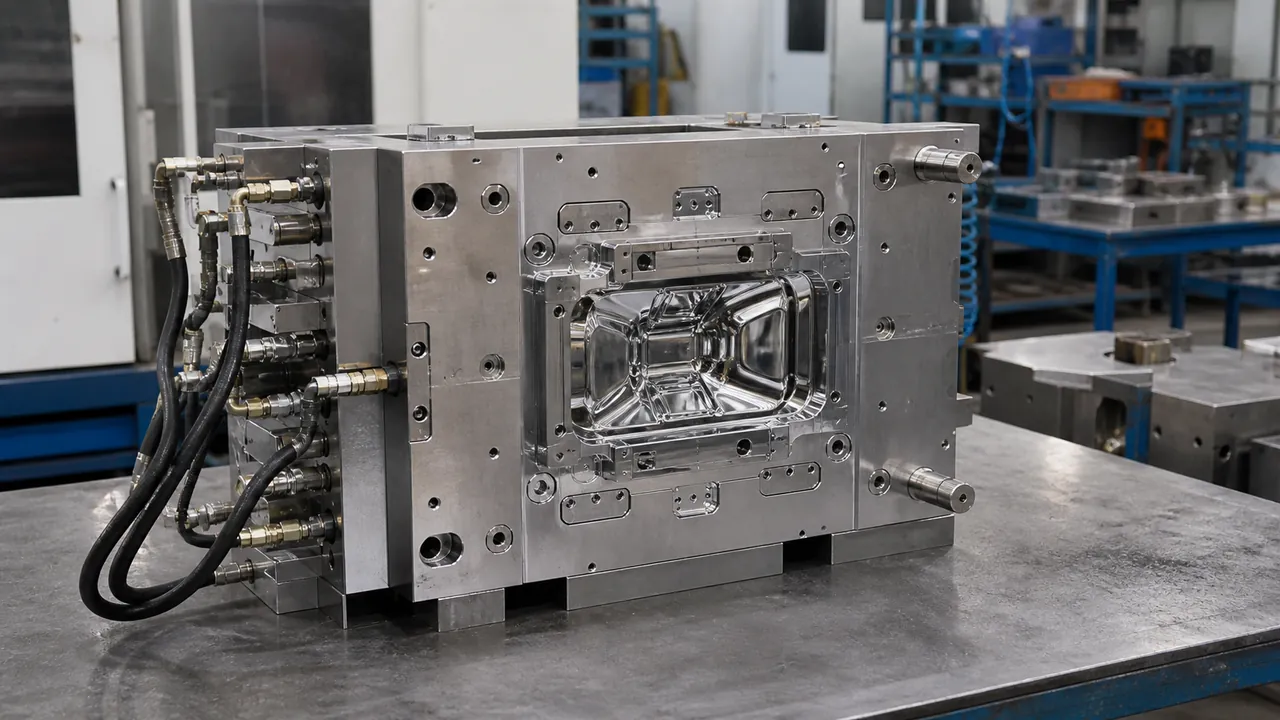
Provide CAD, drawings, annual volume, target cycle, material grades, color zones, interface requirements, cosmetic standards, machine constraints, expected tool life, sample quantity, inspection requirements, and launch timing. Ask for the assumed mold architecture, number of injection units, trial scope, inspection records, and exclusions.
- Separate confirmed capability from items that require a mold trial.
- Request a process flow showing first shot, movement, second shot, ejection, and inspection.
- Confirm who owns tool changes, maintenance records, and revision control.
In conclusione: good two-shot tooling is a coordinated system of movement, support, sealing, thermal control, and validation. Lower initial cost is not useful if the tool cannot hold registration or support the required material interface over production life.