
La produzione di polimeri multimateriale richiede una sincronizzazione perfetta tra l'idraulica della macchina, i doppi cilindri di iniezione e i nuclei rotanti dello stampo. La combinazione di termoplastici tecnici strutturali rigidi con guarnizioni elastomeriche flessibili o colori estetici contrastanti elimina le linee di assemblaggio manuale secondarie. L'esecuzione di questa integrazione multi-polimero in un unico ciclo macchina riduce i costi di manodopera per pezzo, eliminando al contempo gli errori di accumulo delle tolleranze.
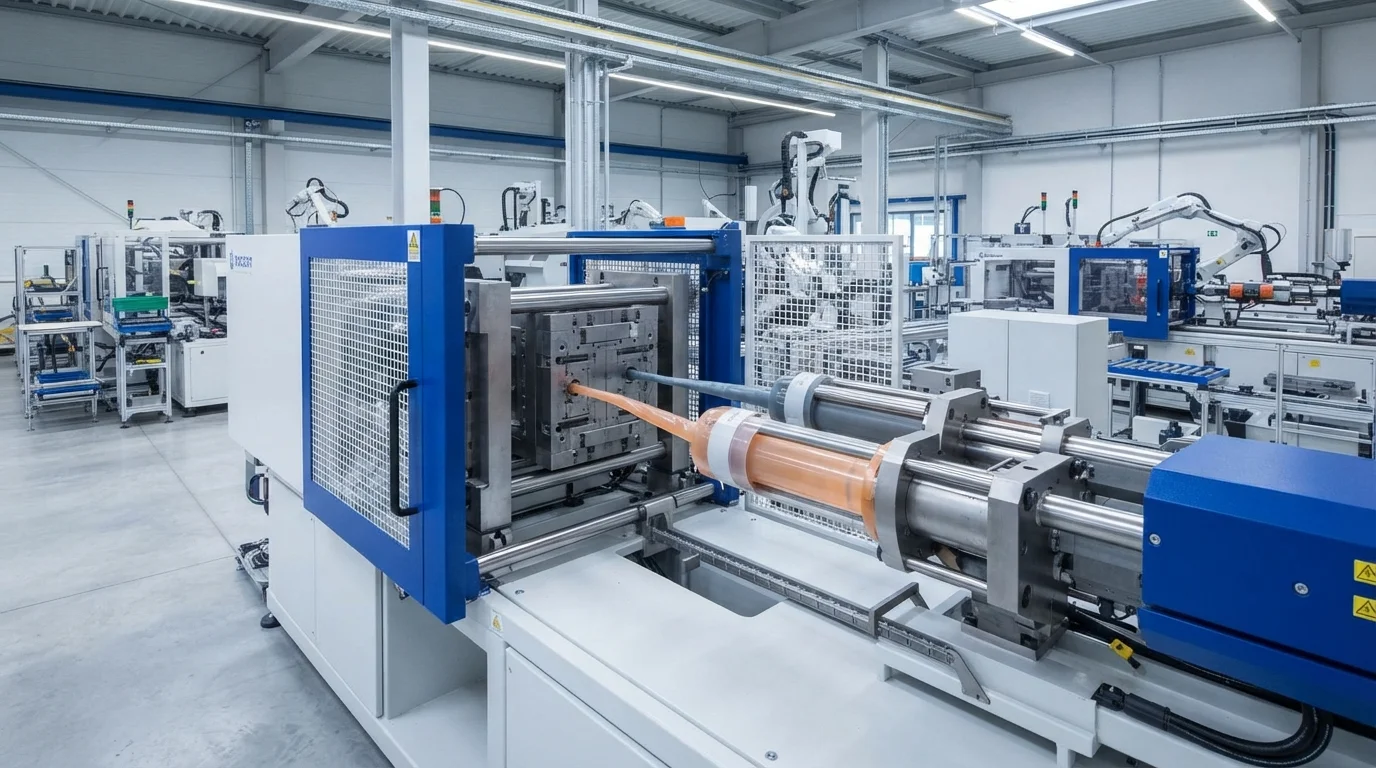
Il raggiungimento di un'elevata resistenza del legame interfacciale senza causare sbavature estetiche o spostamento del nucleo richiede un controllo rigoroso delle temperature di fusione e delle pressioni in cavità. Questa guida tecnica ingegneristica esamina la sequenza di iniezione a più stadi, la chimica del legame interfacciale e i parametri di controllo scientifico del processo.
Il ciclo completo in 3 fasi: primo colpo, rotazione dello stampo e secondo colpo
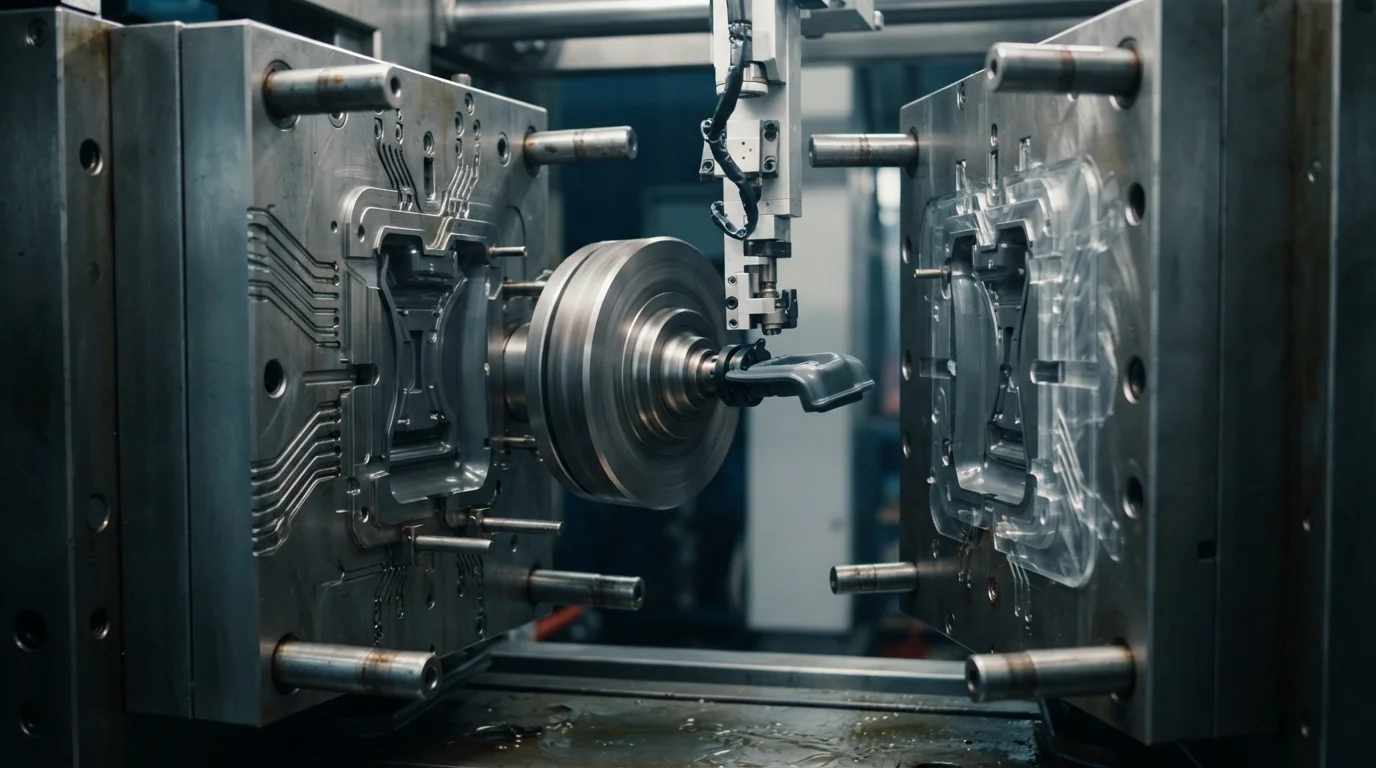
Padroneggiare il processo di stampaggio a doppia iniezione richiede una sincronizzazione precisa in tre fasi automatiche all'interno dello stampo. L'iniezione primaria spinge la resina tecnica rigida attraverso il primo ugello per formare il substrato strutturale. Una volta che il primo colpo si è solidificato a sufficienza per mantenere la stabilità geometrica, l'unità di chiusura si apre e una piastra rotante a tavola girevole ruota la piastra del nucleo di 180 gradi.
L'iniezione secondaria inietta immediatamente la seconda resina o elastomero sulle zone di contatto designate del substrato. Entrambi gli strati di materiale si raffreddano contemporaneamente all'interno dello stampo prima che gli espulsori idraulici o pneumatici spingano fuori l'assieme bimateriale completato in modo pulito.
Le fasi sequenziali del ciclo di stampaggio a 2K includono:
- Iniezione del substrato primario—L'iniezione del termoplastico rigido attraverso il cilindro primario stabilisce il telaio strutturale e la linea di base dimensionale.
- Indicizzazione rotativa del nucleo a 180 gradi—La rotazione della piastra del nucleo dello stampo di 180 gradi allinea il substrato caldo con la cavità di iniezione secondaria.
- Iniezione di sovrastampaggio secondario—L'iniezione di elastomero morbido o di una resina colorata secondaria incapsula le regioni designate del substrato.
- Raffreddamento ed espulsione simultanei—Il raffreddamento simultaneo di entrambe le fasi del materiale massimizza la produttività della pressa prima dell'espulsione automatica del pezzo.
Legame termico vs. Interblocco meccanico all'interfaccia
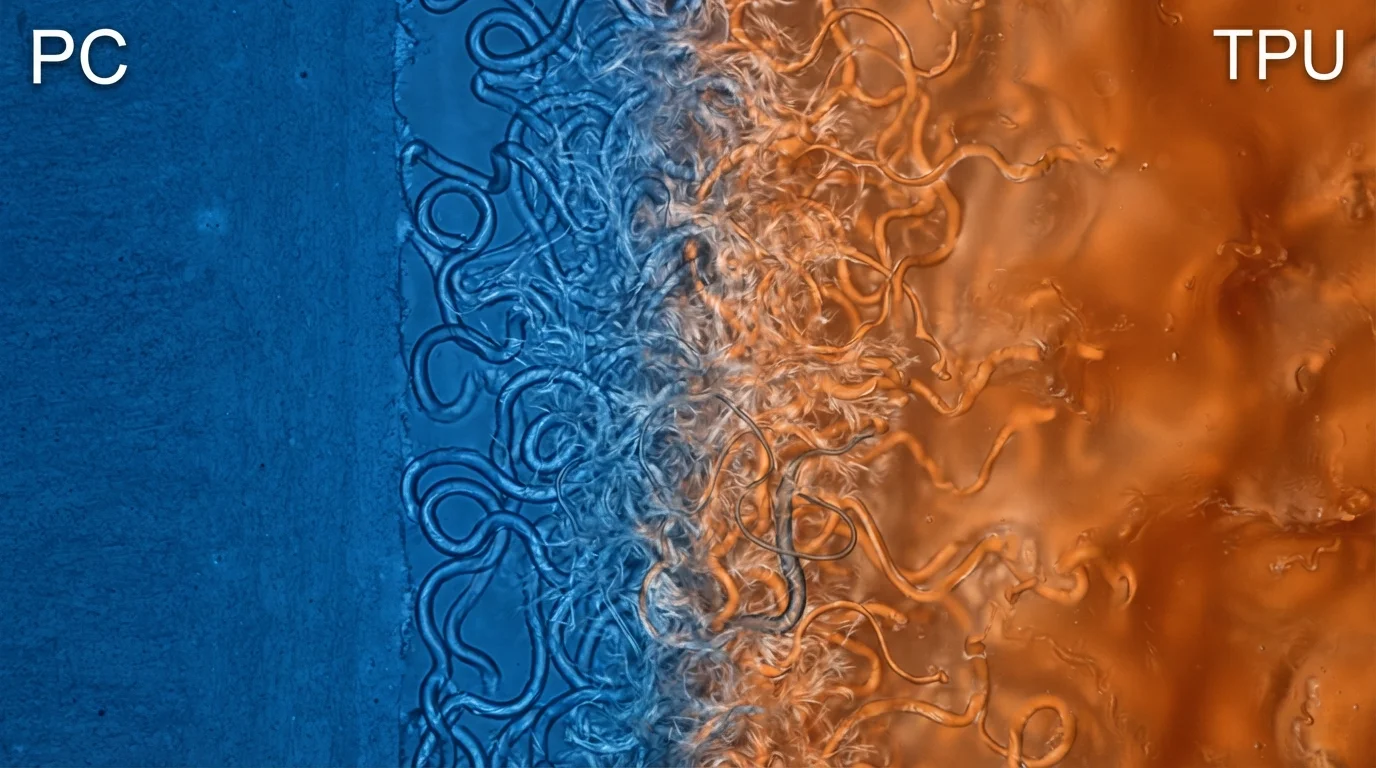
La gestione termica durante il processo di stampaggio a due componenti determina se i due polimeri raggiungono una fusione chimica permanente. L'iniezione del secondo materiale su un confine del substrato caldo consente la diffusione molecolare interfacciale prima che l'interfaccia si congeli. La resina fusa del secondo colpo fonde uno strato cutaneo microscopico sul substrato, permettendo alle catene polimeriche di entrambi i materiali di intrecciarsi.
Quando la compatibilità chimica tra le resine selezionate è bassa, gli ingegneri di attrezzaggio incorporano sottosquadri meccanici, through-holes, or dovetail channels. Physical interlocking anchors flexible elastomers onto rigid substrates molded from PA66 o policarbonato (PC), preventing edge peeling under dynamic shear.
| Polymer Combination | Rigid Substrate | Secondary Resin | Interfacial Bond Mechanism | Primary Engineering Advantage |
|---|---|---|---|---|
| Rigid + Soft Elastomer | ABS / PC+ABS Alloy | SEBS-based TPE | Fusione Molecolare Chimica | Ergonomic soft-touch grips & vibration dampening |
| Rigid + High-Wear TPU | Policarbonato (PC) | Ester-based TPU | Diffusione ad alta resistenza | Scratch-resistant automotive dials & buttons |
| Structural + Seal TPV | PA66-GF30 (rinforzato con fibra di vetro) | Santoprene TPV | Chemical + Mechanical Interlock | IP67 waterproof environmental sealing |
Scientific Process Controls for Repeatable 2K Cycles
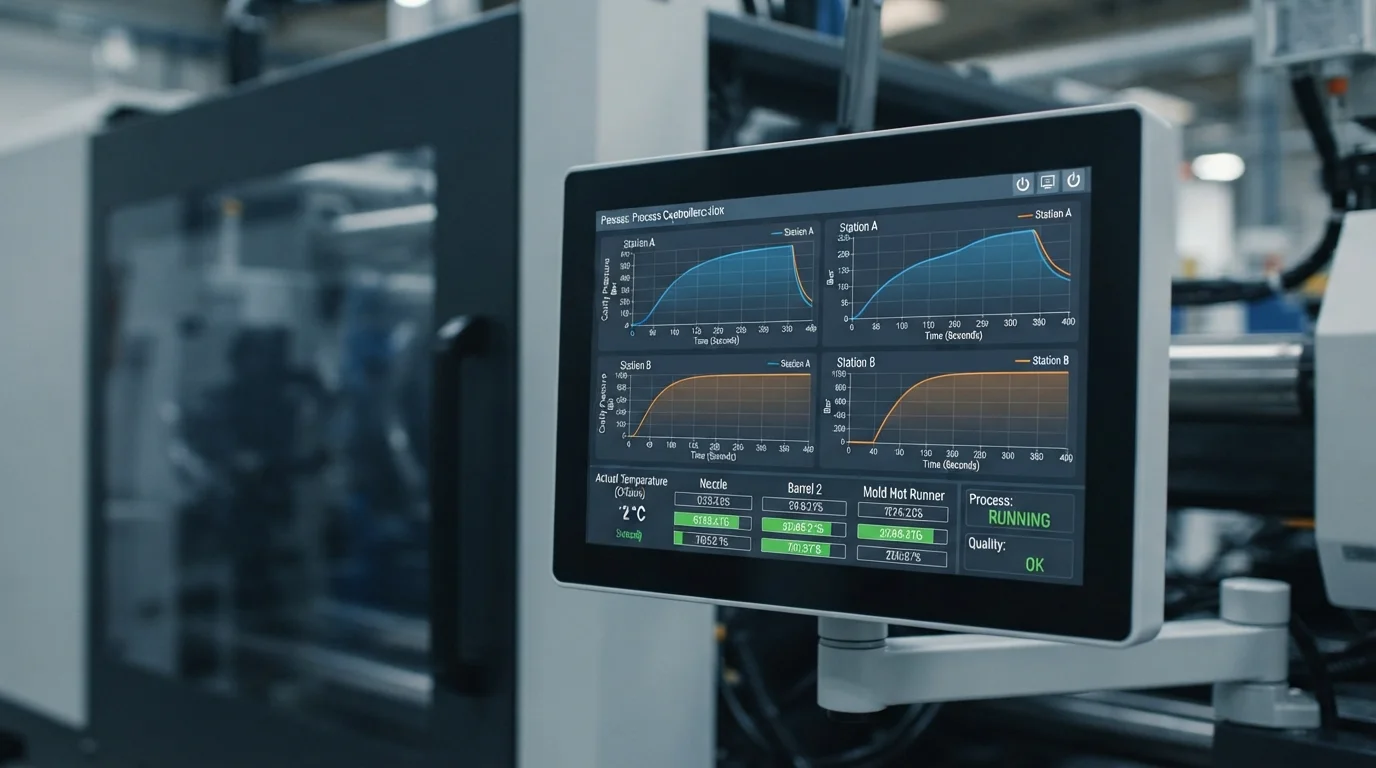
Maintaining dimensional consistency across high-volume 2K production runs requires closed-loop cavity pressure monitoring. Embedding cavity pressure transducers behind shut-off steel lands provides real-time feedback on melt compression. Real-time transducer monitoring detects raw material viscosity shifts, preventing short shots or parting line flash before defective components drop.
Balancing mold cooling channels between station one and station two prevents asymmetrical core contraction and post-mold warpage. Controlling thermal transitions during the two shot injection molding process is essential for zero-defect component repeatability.
Why Choose JUCHENG for Turnkey 2K Manufacturing
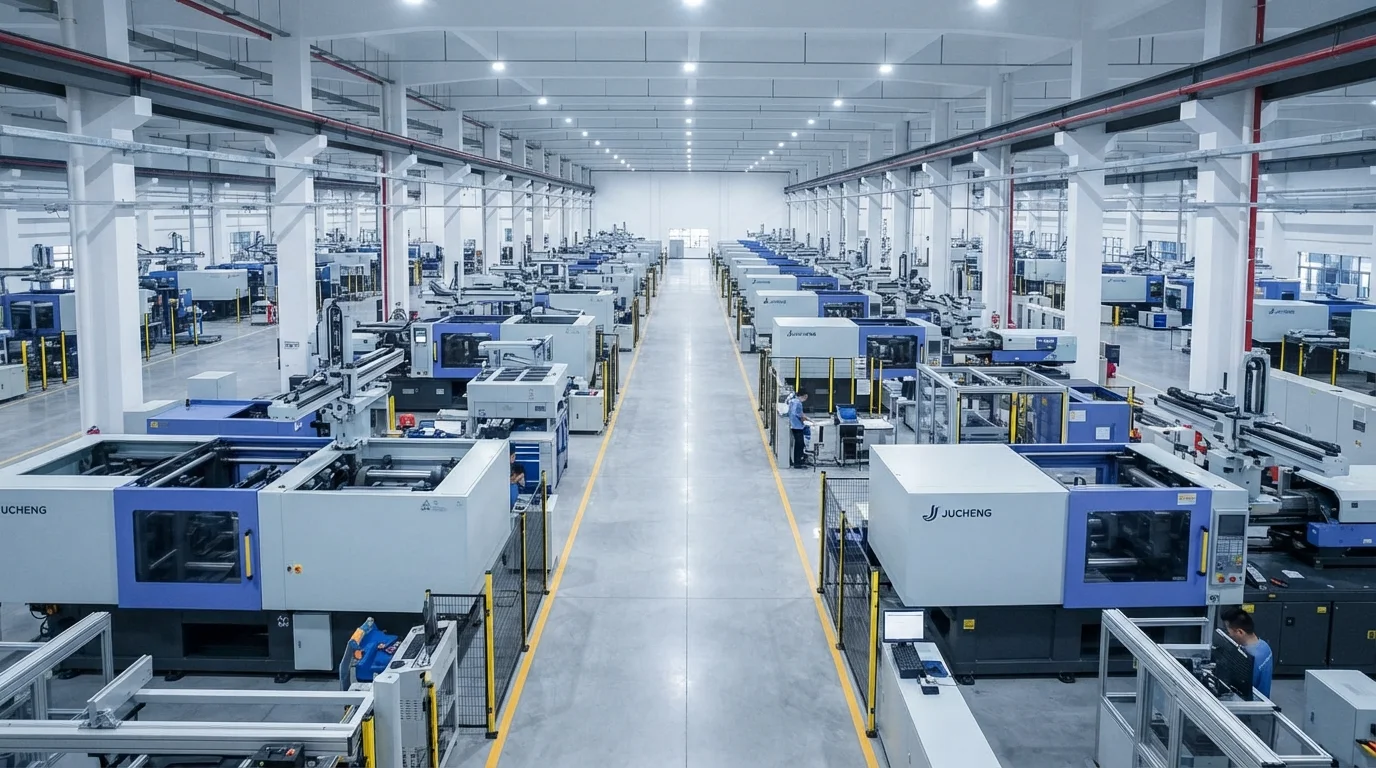
Partnering with JUCHENG for multi-material encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Our facility operates dedicated multi-barrel presses fitted with high-precision hydraulic and servo-electric rotary platens. Toolmakers machine precision shut-off lands from hardened acciaio inossidabile S136 o Acciaio per utensili H13, garantendo una tenuta senza bave per oltre 1.000.000 di cicli.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging. Controlling thermal transitions during the two shot injection molding process is essential for high-yield stampaggio a doppio iniezione.
Domande Frequenti (FAQ)
What are the three main stages of the two shot injection molding process?
The three main stages include primary substrate injection, 180-degree mold core rotation indexing, and secondary overmold injection. Both materials then cool concurrently before automated ejector pins push the completed multi-material part out of the press.
How does mold rotation work in two-shot injection molding?
Mold rotation is powered by a hydraulic or servo-electric turntable platen mounted on the moving press platen. After the first shot cools to hold shape, the tool opens, swivels the core plate 180 degrees with ±0.01 mm positioning accuracy, and closes for the second shot.
Why is substrate surface temperature critical during second-shot injection?
Substrate surface temperature determines whether molecular chain diffusion can occur. If the substrate surface is too cold, the second-shot resin solidifies prematurely without melting the boundary skin, resulting in weak interfacial adhesion and part delamination.
How do mechanical undercuts improve 2K joint strength?
Mechanical undercuts, such as 90-degree dovetail grooves and through-holes, physically trap the second-shot resin inside the rigid substrate frame. Mechanical anchoring prevents elastomeric layers from peeling off under dynamic shear stress if chemical bonding is compromised.
What causes second-shot plastic flash in two-shot injection molding?
Second-shot flash occurs when mold shut-off lands are improperly fitted or when second-stage injection packing pressure is excessively high. Maintaining shut-off steel tolerances tighter than 0.01 mm prevents low-viscosity soft resin from bleeding over substrate surfaces.
Why is two-shot molding more cost-effective than overmolding for large production runs?
Two-shot molding completes both material injections within a single machine cycle, completely eliminating secondary manual handling and transfer labor. Lower cycle times, reduced scrap rates, and zero assembly fixtures quickly offset the higher initial tooling investment on high-volume runs.