
Çok malzemeli polimer üretimi, makine hidroliği, çift enjeksiyon varilleri ve döner kalıp göbekleri arasında kusursuz senkronizasyon gerektirir. Sert yapısal mühendislik termoplastiklerinin esnek elastomerik contalarla veya kontrast oluşturan estetik renklerle birleştirilmesi, ikincil manuel montaj hatlarını ortadan kaldırır. Bu çoklu polimer entegrasyonunun tek bir makine çevrimi içinde gerçekleştirilmesi, parça başı işçilik giderlerini azaltırken tolerans yığılma hatalarını da ortadan kaldırır.
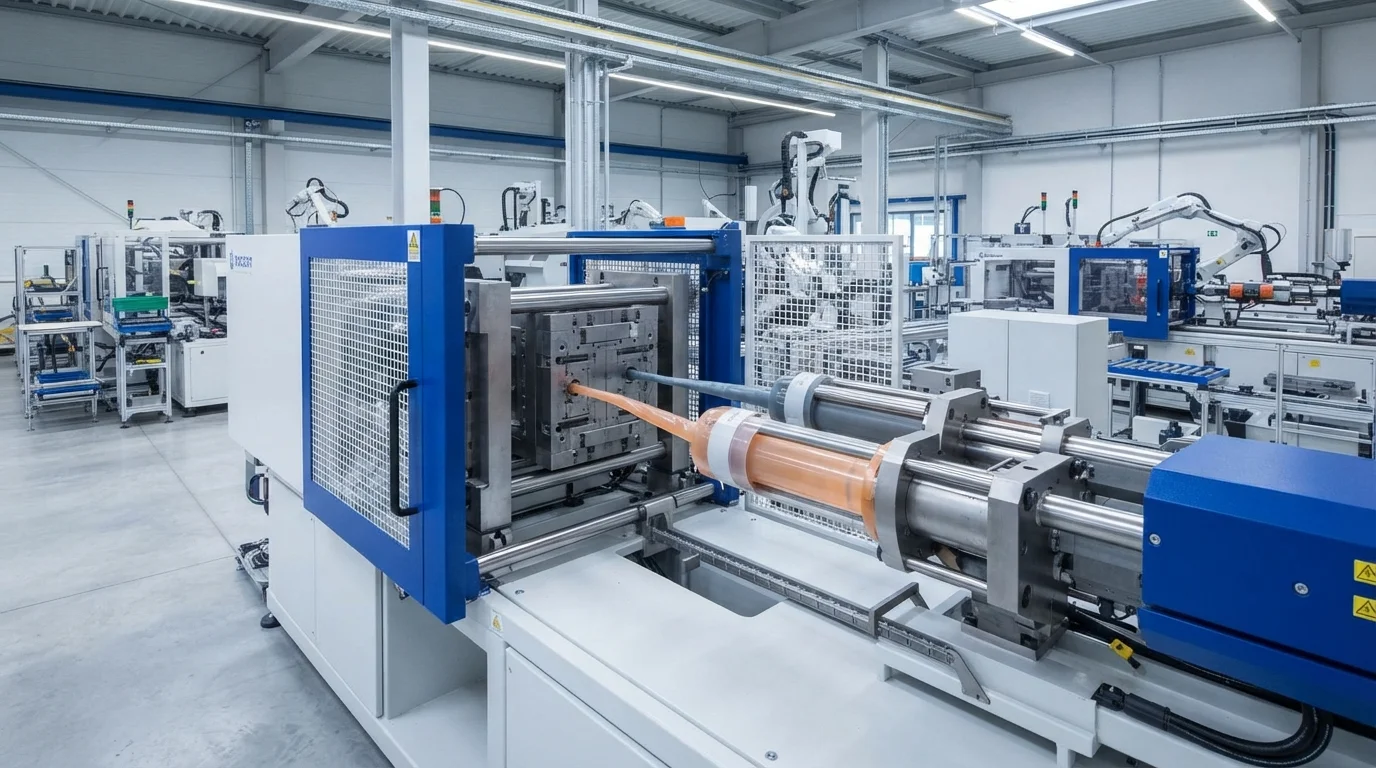
Kozmetik çapak veya göbek kaymasına yol açmadan yüksek arayüzey bağ mukavemeti elde etmek, eriyik sıcaklıkları ve kavite basınçları üzerinde sıkı kontrol gerektirir. Bu teknik mühendislik kılavuzu, çok aşamalı enjeksiyon sıralamasını, arayüzey bağlanma kimyasını ve bilimsel süreç kontrol parametrelerini incelemektedir.
Eksiksiz 3 Aşamalı Çevrim: Birinci Enjeksiyon, Kalıp Döndürme ve İkinci Enjeksiyon
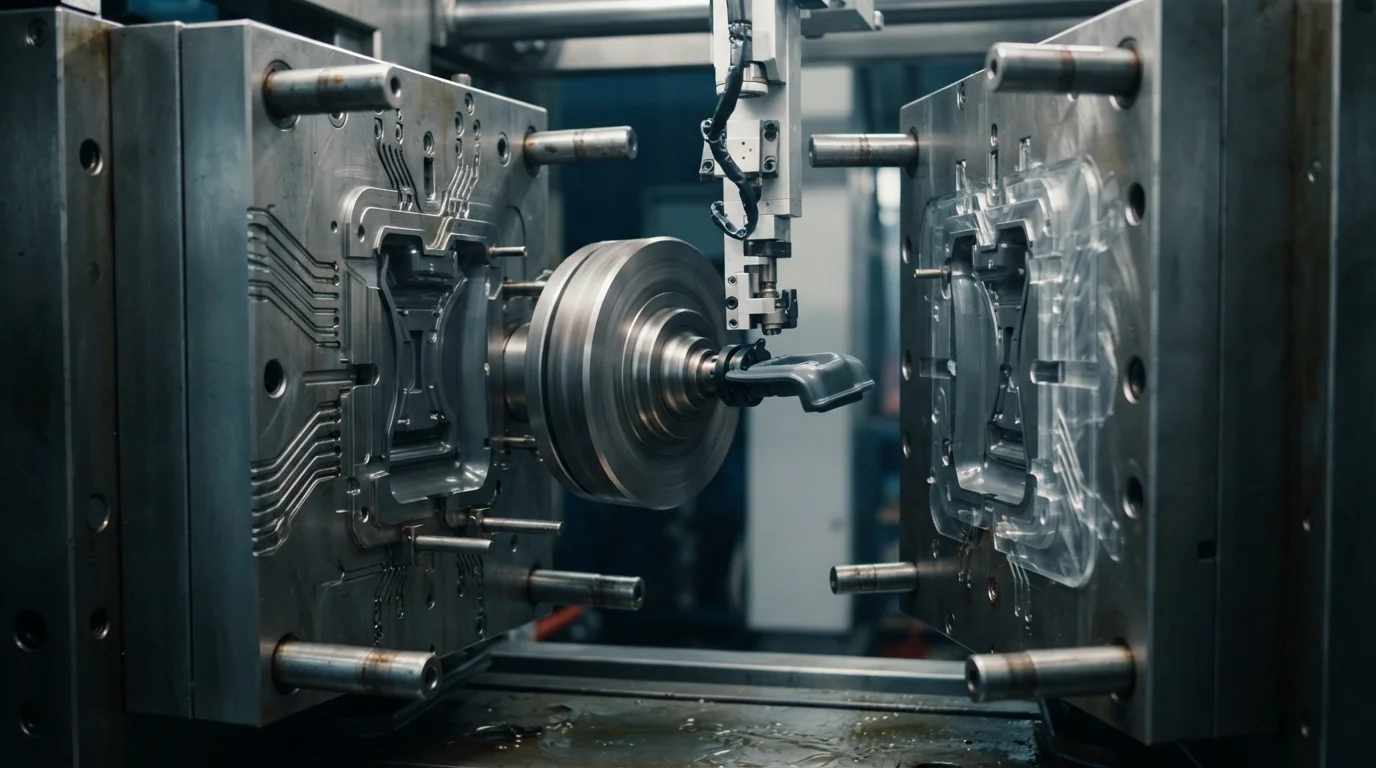
Uzmanlaşmak iki aşamalı enjeksiyon kalıplama süreci üç otomatik kalıp içi aşama boyunca hassas senkronizasyon gerektirir. Birincil enjeksiyon, yapısal alt tabakayı oluşturmak üzere sert mühendislik reçinesini ilk nozuldan geçmeye zorlar. Birincil enjeksiyon, geometrik stabiliteyi koruyacak kadar katılaştığında, kenetleme ünitesi açılır ve bir hassas döner tabla plakası göbek plakasını 180 derece döndürür.
İkincil enjeksiyon, ikinci reçineyi veya elastomeri belirlenen alt tabaka temas bölgelerine hemen püskürtür. Her iki malzeme katmanı da hidrolik veya pnömatik ejektörler tamamlanmış çift malzemeli montajı temiz bir şekilde dışarı itmeden önce kalıp içinde eşzamanlı olarak soğur.
Sıralı 2K kalıplama çevrim aşamaları şunları içerir:
- Birincil alt tabaka enjeksiyonu—Birincil namludan sert termoplastik enjekte edilmesi, yapısal çerçeveyi ve boyutsal referansı oluşturur.
- Döner çekirdek 180 derece indeksleme—Kalıp çekirdeği plakasının 180 derece döndürülmesi, sıcak alt tabakayı ikincil enjeksiyon boşluğuyla hizalar.
- İkincil üst kalıplama enjeksiyonu—Yumuşak elastomer veya ikincil renkli reçine püskürtülmesi, belirlenen alt tabaka bölgelerini kapsüller.
- Eşzamanlı soğutma ve çıkarma—Her iki malzeme aşamasının eşzamanlı soğutulması, otomatik parça çıkarmadan önce pres verimini en üst düzeye çıkarır.
Arayüzeyde Termal Bağlanma ile Mekanik Kilitlenme Karşılaştırması
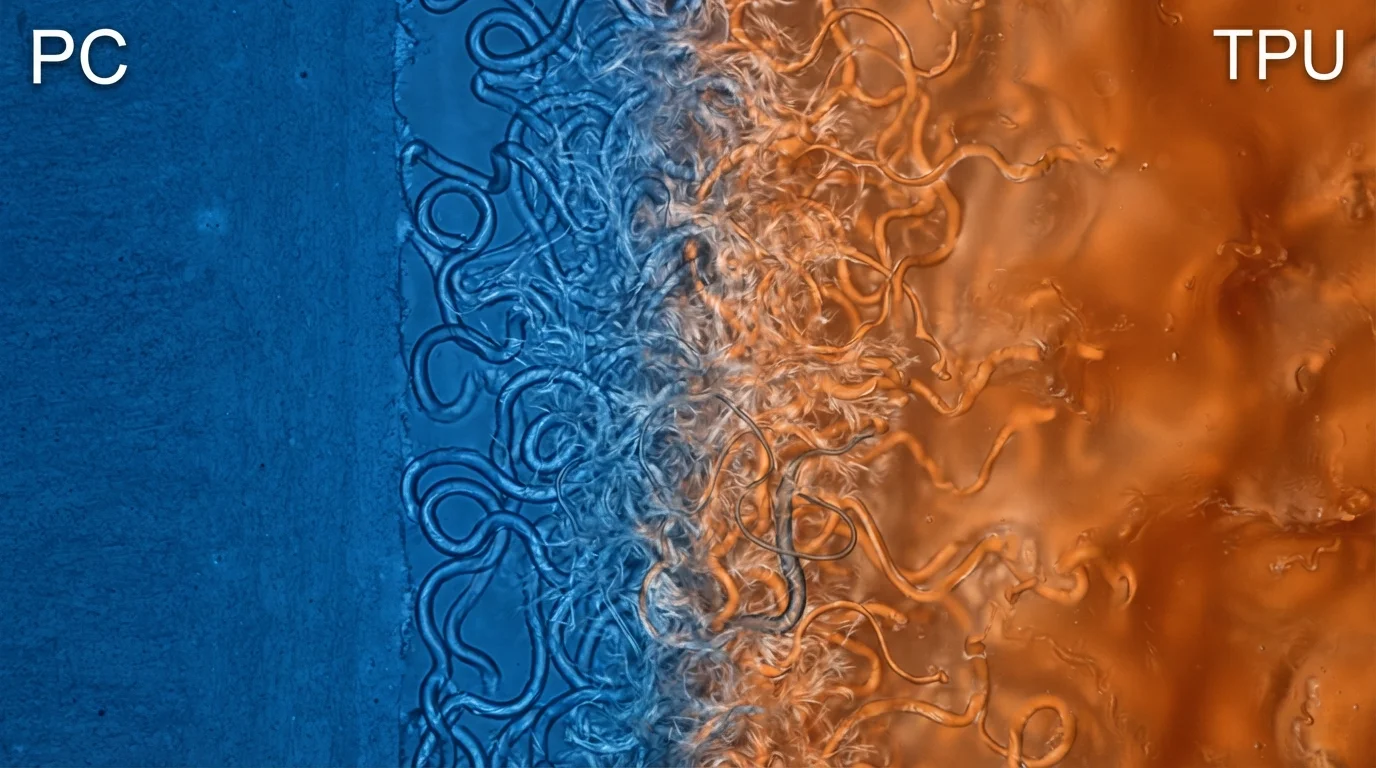
İki aşamalı enjeksiyon kalıplama işlemi sırasındaki termal yönetim, iki polimerin kalıcı kimyasal kaynaşma sağlayıp sağlamayacağını belirler. İkinci malzemenin sıcak bir alt tabaka sınırına enjekte edilmesi, arayüz donmadan önce arayüzey moleküler difüzyonunun gerçekleşmesine olanak tanır. Eriyik ikinci aşama reçinesi, alt tabaka üzerindeki mikroskobik bir yüzey katmanını eriterek her iki malzemeden polimer zincirlerinin birbirine dolaşmasını sağlar.
Seçilen reçineler arasındaki kimyasal uyumluluk düşük olduğunda, kalıp mühendisleri mekanik alt kesimler, geçiş delikleri veya kırlangıç kuyruğu kanalları ekler. Fiziksel kilitlenme, esnek elastomerleri PA66 veya polikarbonat (PC), 'dan kalıplanan sert alt tabakalara sabitleyerek dinamik kayma altında kenar soyulmasını önler.
| Polimer Kombinasyonu | Sert Alt Tabaka | İkincil Reçine | Arayüzey Bağlanma Mekanizması | Birincil Mühendislik Avantajı |
|---|---|---|---|---|
| Sert + Yumuşak Elastomer | ABS / PC+ABS Alaşımı | SEBS bazlı TPE | Kimyasal Moleküler Kaynaşma | Ergonomik yumuşak dokunuşlu tutamaklar ve titreşim sönümleme |
| Sert + Yüksek Aşınmalı TPU | Polikarbonat (PC) | Ester bazlı TPU | Yüksek Mukavemetli Difüzyon | Çizilmeye dayanıklı otomotiv kadranları ve düğmeleri |
| Yapısal + Sızdırmazlık TPV | PA66-GF30 (Cam Elyaf Takviyeli) | Santoprene TPV | Kimyasal + Mekanik Kilitleme | IP67 su geçirmez çevresel sızdırmazlık |
Tekrarlanabilir 2K Çevrimleri için Bilimsel Süreç Kontrolleri
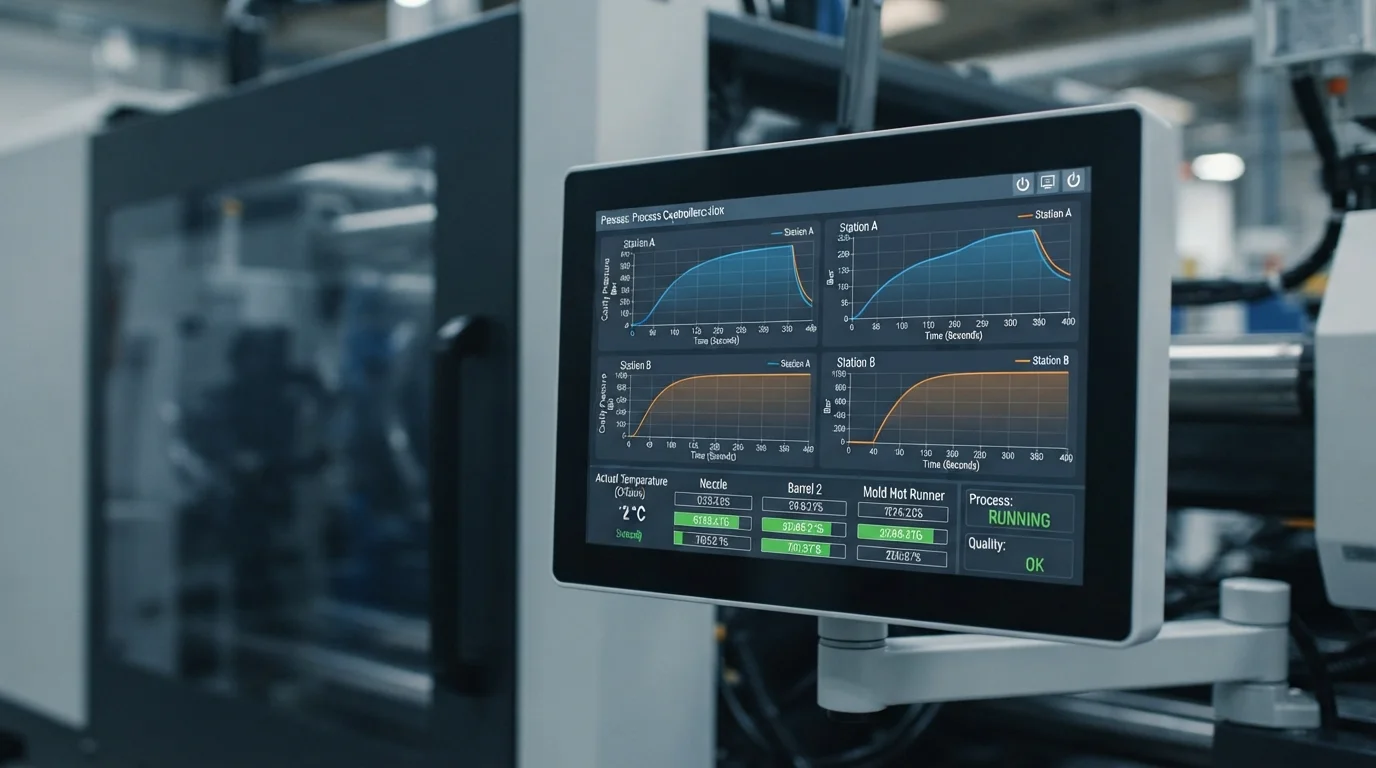
Yüksek hacimli 2K üretim partilerinde boyutsal tutarlılığı korumak, kapalı devre kavite basıncı izlemesi gerektirir. Kapatma çeliği oturma yüzeylerinin arkasına kavite basınç transdüserleri yerleştirmek, eriyik sıkıştırması hakkında gerçek zamanlı geri bildirim sağlar. Gerçek zamanlı transdüser izlemesi, hammade viskozite kaymalarını tespit ederek kusurlu parçalar düşmeden önce eksik dolgu veya ayırma hattı çapak oluşumunu önler.
Birinci ve ikinci istasyon arasındaki kalıp soğutma kanallarının dengelenmesi, asimetrik çekirdek büzülmesini ve kalıp sonrası çarpılmayı önler. İki aşamalı enjeksiyon kalıplama sürecinde termal geçişlerin kontrol edilmesi, sıfır kusurlu parça tekrarlanabilirliği için esastır.
Anahtar Teslim 2K Üretim için Neden JUCHENG'i Seçmelisiniz
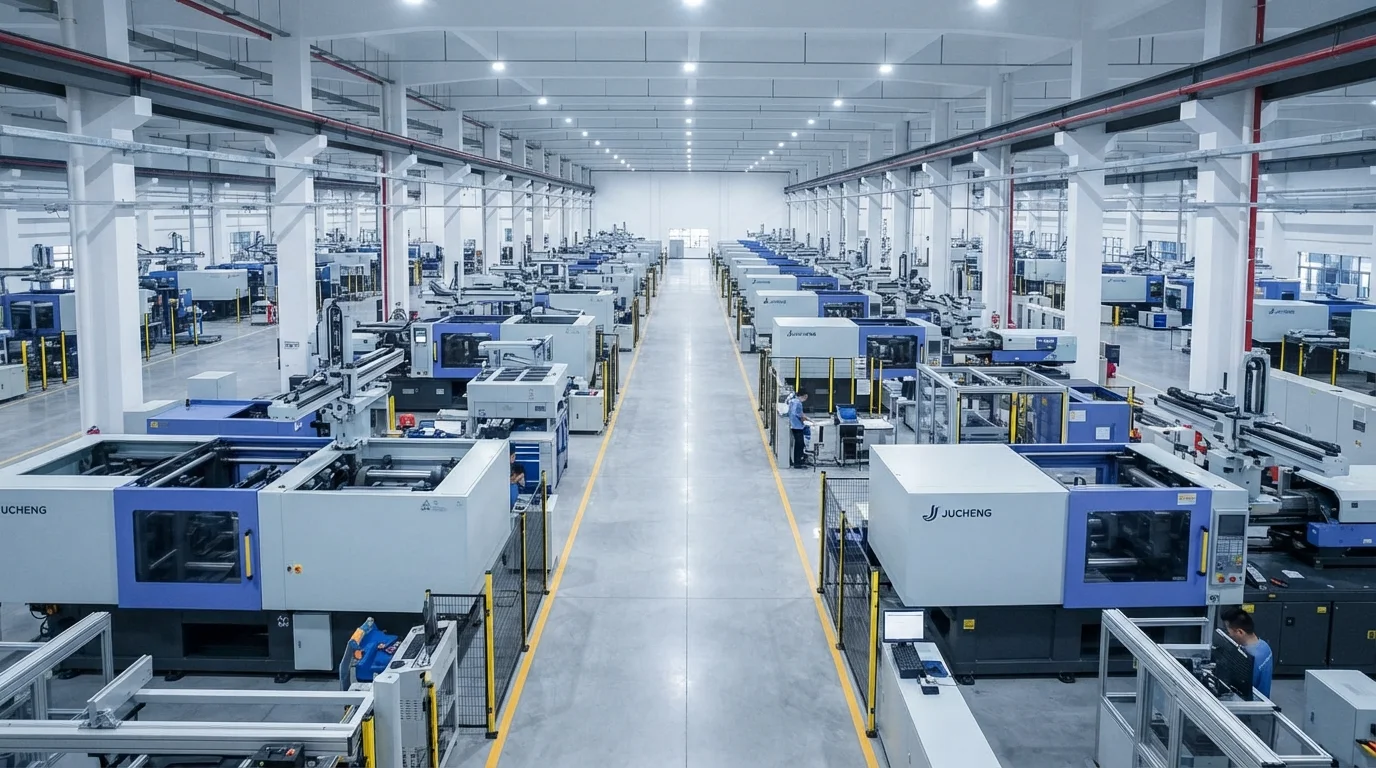
Çok malzemeli kapsülleme projeleri için JUCHENG ile ortaklık kurmak, 15T ila 3000T kenetleme kuvveti aralığında 35+ otomatik enjeksiyon presiyle donatılmış geniş bir üretim sahasına erişim sağlar. Tesisimiz, yüksek hassasiyetli hidrolik ve servo-elektrik döner plakalarla donatılmış özel çok namlulu preslerle çalışır. Kalıp üreticileri, hassas kapatma çeliği oturma yüzeylerini sertleştirilmiş S136 paslanmaz çelik veya H13 takım çeliği, malzemeden hassas kapatma yüzeylerini işleyerek 1.000.000 çevrim boyunca çapaksız sızdırmazlık garantisi sağlar.
IATF 16949 ve ISO 13485 sertifikalı kalite yönetim sistemleri her çok aşamalı üretim partisini destekler ve otomotiv programları için tam PPAP Seviye 3 dokümantasyonu sunar. ISO Sınıf 8 temiz oda kalıplama departmanının işletilmesi, tıbbi parçaları kalıplama ve damla ambalajlama sırasında partikül kontaminasyonundan korur. İki aşamalı enjeksiyon kalıplama sürecinde termal geçişlerin kontrol edilmesi, yüksek verim için esastır iki atışlı enjeksiyon kalıplama.
Sıkça Sorulan Sorular (SSS)
İki aşamalı enjeksiyon kalıplama sürecinin üç ana aşaması nelerdir?
Üç ana aşama, birincil alt tabaka enjeksiyonu, 180 derecelik kalıp çekirdeği döndürme indekslemesi ve ikincil üst kalıplama enjeksiyonunu içerir. Ardından her iki malzeme eşzamanlı olarak soğur ve otomatik itici pimler tamamlanmış çok malzemeli parçayı presten dışarı iter.
İki aşamalı enjeksiyon kalıplamada kalıp döndürme nasıl çalışır?
Kalıp döndürme, hareketli pres plakasına monte edilmiş bir hidrolik veya servo-elektrik döner tabla plakası tarafından tahrik edilir. İlk enjeksiyon şeklini koruyacak kadar soğuduktan sonra kalıp açılır, çekirdek plakasını ±0,01 mm konumlandırma hassasiyetiyle 180 derece döndürür ve ikinci enjeksiyon için kapanır.
İkinci aşama enjeksiyon sırasında alt tabaka yüzey sıcaklığı neden kritiktir?
Alt tabaka yüzey sıcaklığı, moleküler zincir difüzyonunun gerçekleşip gerçekleşemeyeceğini belirler. Alt tabaka yüzeyi çok soğuksa, ikinci aşama reçine sınır tabakasını eritmeden erken katılaşır ve zayıf arayüzey yapışması ile parça delaminasyonuna yol açar.
Mekanik alt kesimler 2K birleşim mukavemetini nasıl iyileştirir?
90 derecelik kırlangıç kuyruğu kanalları ve geçiş delikleri gibi mekanik alt kesimler, ikinci enjeksiyon reçinesini sert alt tabaka çerçevesi içinde fiziksel olarak hapseder. Mekanik ankraj, kimyasal bağ zayıflarsa elastomerik katmanların dinamik kayma gerilimi altında soyulmasını önler.
İki aşamalı enjeksiyon kalıplamada ikinci enjeksiyon plastik çapaklanmasına ne sebep olur?
İkinci enjeksiyon çapaklanması, kalıp kapatma yüzeyleri (shut-off lands) uygun şekilde oturmadığında veya ikinci aşama enjeksiyon sıkıştırma basıncı aşırı yüksek olduğunda meydana gelir. Kapatma çeliği toleranslarının 0,01 mm'den daha sıkı tutulması, düşük viskoziteli yumuşak reçinenin alt tabaka yüzeylerine sızmasını önler.
Büyük üretim partilerinde iki aşamalı kalıplama neden üst üste kalıplamadan (overmolding) daha maliyet etkindir?
İki aşamalı kalıplama, her iki malzeme enjeksiyonunu tek bir makine çevriminde tamamlayarak ikincil manuel elleçlemeyi ve transfer işçiliğini tamamen ortadan kaldırır. Daha kısa çevrim süreleri, azalan hurda oranları ve sıfır montaj fikstürü, yüksek hacimli üretimlerde daha yüksek başlangıç kalıp yatırımını hızla telafi eder.