
Die Herstellung von Mehrkomponenten-Kunststoffen erfordert eine nahtlose Synchronisation zwischen Maschinenhydraulik, Doppelspritzeinheiten und rotierenden Formkernen. Die Kombination von starren technischen Thermoplasten mit flexiblen Elastomer-Dichtungen oder kontrastierenden ästhetischen Farben eliminiert sekundäre manuelle Montagelinien. Die Ausführung dieser Mehrkomponenten-Integration in einem einzigen Maschinenzyklus reduziert die Arbeitskosten pro Teil und eliminiert Toleranzstapelungsfehler.
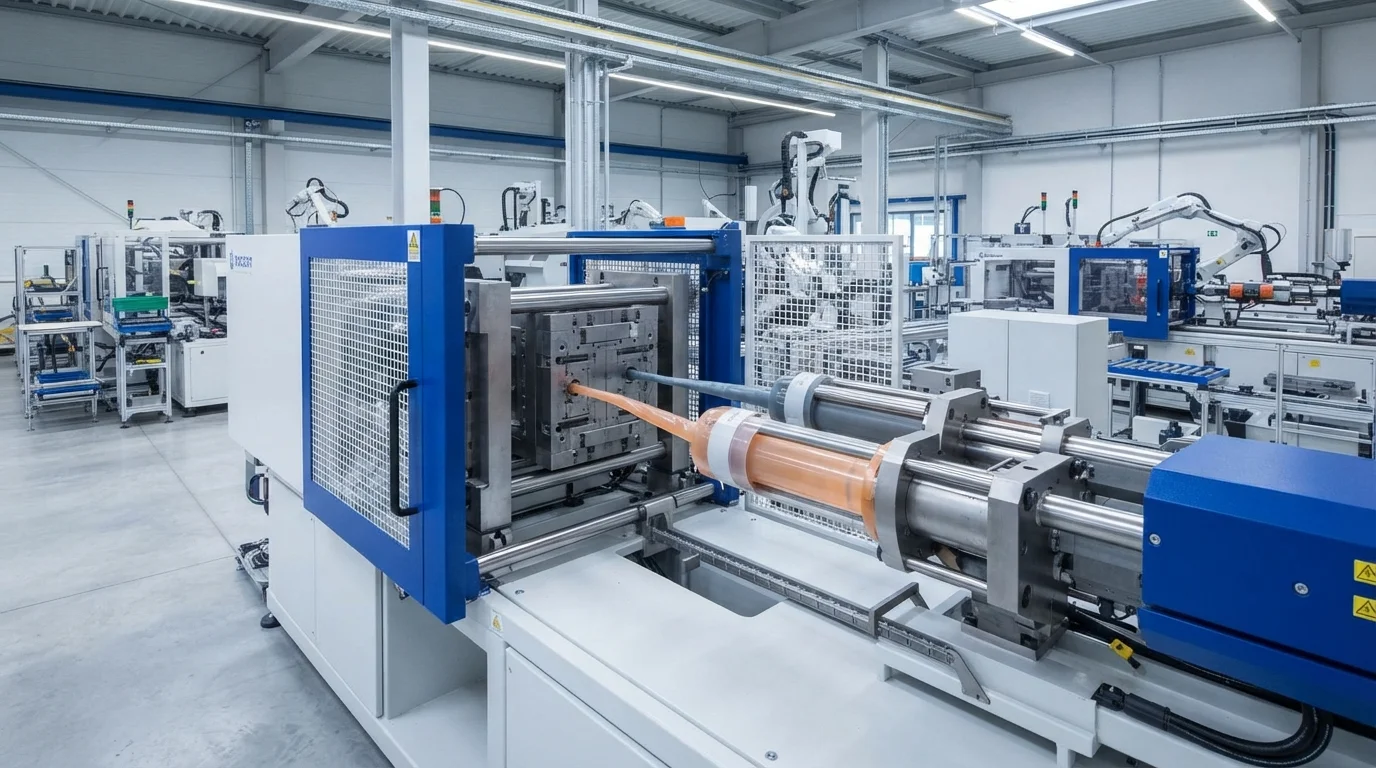
Um eine hohe Grenzflächenhaftfestigkeit ohne kosmetisches Gratbildung oder Kernverschiebung zu erreichen, ist eine strenge Kontrolle der Schmelztemperaturen und Kavitätsdrücke erforderlich. Dieser technische Leitfaden untersucht mehrstufige Spritzsequenzen, Grenzflächenbindungschemie und wissenschaftliche Prozesskontrollparameter.
Der vollständige 3-Stufen-Zyklus: Erster Schuss, Formdrehung und zweiter Schuss
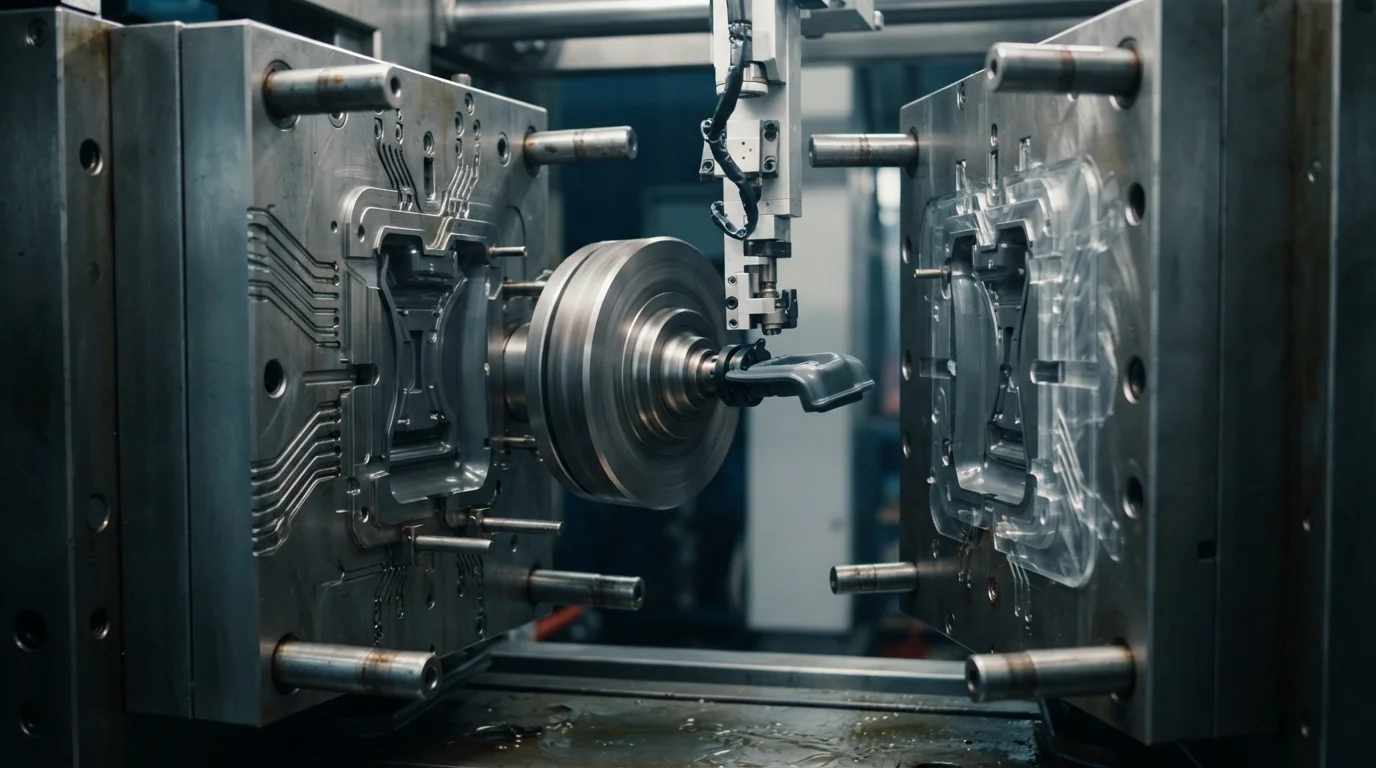
Beherrschung des Zweikomponenten-Spritzgussverfahrens erfordert präzise Synchronisation über drei automatisierte In-Form-Stufen. Die Primärspritzung drückt starres technisches Harz durch die erste Düse, um das strukturelle Substrat zu bilden. Sobald der erste Schuss ausreichend erstarrt ist, um die geometrische Stabilität zu erhalten, öffnet sich die Schließeinheit und eine präzise Drehtellerplatte schwenkt die Kernplatte um 180 Grad.
Die Sekundärspritzung spritzt sofort das zweite Harz oder Elastomer über die vorgesehenen Substratkontaktzonen. Beide Materialschichten kühlen gleichzeitig im Werkzeug ab, bevor hydraulische oder pneumatische Auswerfer die fertige Zweikomponenten-Baugruppe sauber ausstoßen.
Die sequenziellen 2K-Spritzgusszyklusphasen umfassen:
- Primärsubstrat-Spritzguss—Das Einspritzen von thermoplastischem Hartmaterial durch den Primärzylinder legt den strukturellen Rahmen und die dimensionale Basis fest.
- Drehkern 180-Grad-Indexierung—Das Schwenken der Formkernplatte um 180 Grad richtet das warme Substrat auf den Sekundärspritzgusshohlraum aus.
- Sekundär-Umspritzung—Das Einspritzen von weichem Elastomer oder einem sekundären farbigen Harz kapselt bestimmte Substratbereiche ein.
- Gleichzeitige Kühlung und Auswurf—Das gleichzeitige Kühlen beider Materialstufen maximiert den Pressendurchsatz vor dem automatisierten Teileauswurf.
Thermisches Bonden vs. mechanisches Verklammern an der Grenzfläche
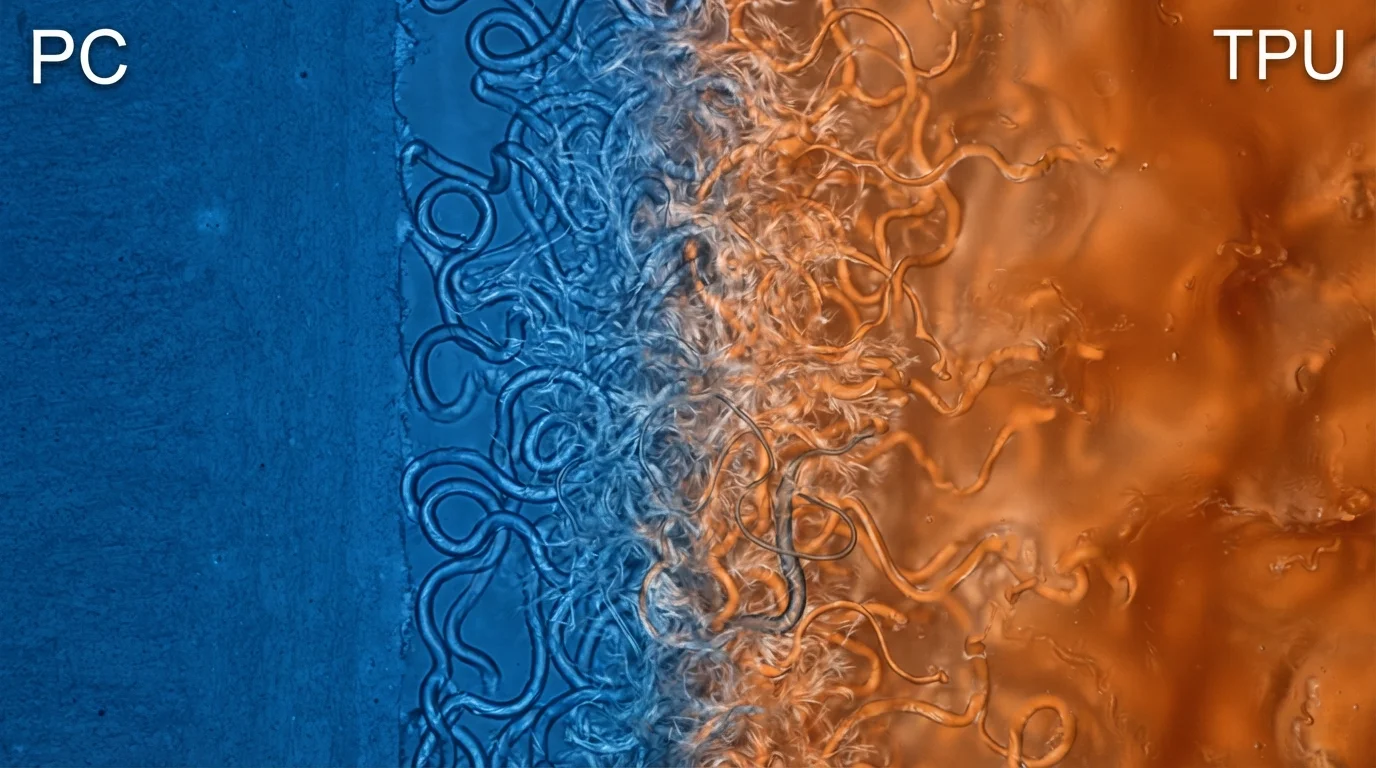
Das thermische Management während des Zwei-Komponenten-Spritzgussprozesses bestimmt, ob die beiden Polymere eine dauerhafte chemische Fusion erreichen. Das Einspritzen des zweiten Materials auf eine warme Substratgrenze ermöglicht interfaziale molekulare Diffusion bevor die Grenzfläche einfriert. Das geschmolzene Zweitschussharz schmilzt eine mikroskopische Hautschicht auf dem Substrat, wodurch sich Polymerketten beider Materialien verflechten können.
Wenn die chemische Kompatibilität zwischen ausgewählten Harzen gering ist, integrieren Werkzeugbauer mechanische Hinterschneidungen, Durchgangslöcher oder Schwalbenschwanzkanäle. Physisches Verklammern verankert flexible Elastomere auf starren Substraten, die aus PA66 oder Polycarbonat (PC), verhindert Kantenabblättern unter dynamischer Scherung.
| Polymerkombination | Starres Substrat | Sekundärharz | Mechanismus der Grenzflächenbindung | Primärer technischer Vorteil |
|---|---|---|---|---|
| Starr + weiches Elastomer | ABS / PC+ABS-Legierung | TPE auf SEBS-Basis | Chemische Molekularfusion | Ergonomische Soft-Touch-Griffe & Vibrationsdämpfung |
| Starr + hochverschleißfestes TPU | Polycarbonat (PC) | TPU auf Esterbasis | Hochfeste Diffusion | Kratzfeste Automobil-Zifferblätter & Tasten |
| Strukturell + Dichtungs-TPV | PA66-GF30 (glasfaserverstärkt) | Santoprene TPV | Chemische + mechanische Verriegelung | IP67 wasserdichte Umgebungsabdichtung |
Wissenschaftliche Prozesskontrollen für wiederholbare 2K-Zyklen
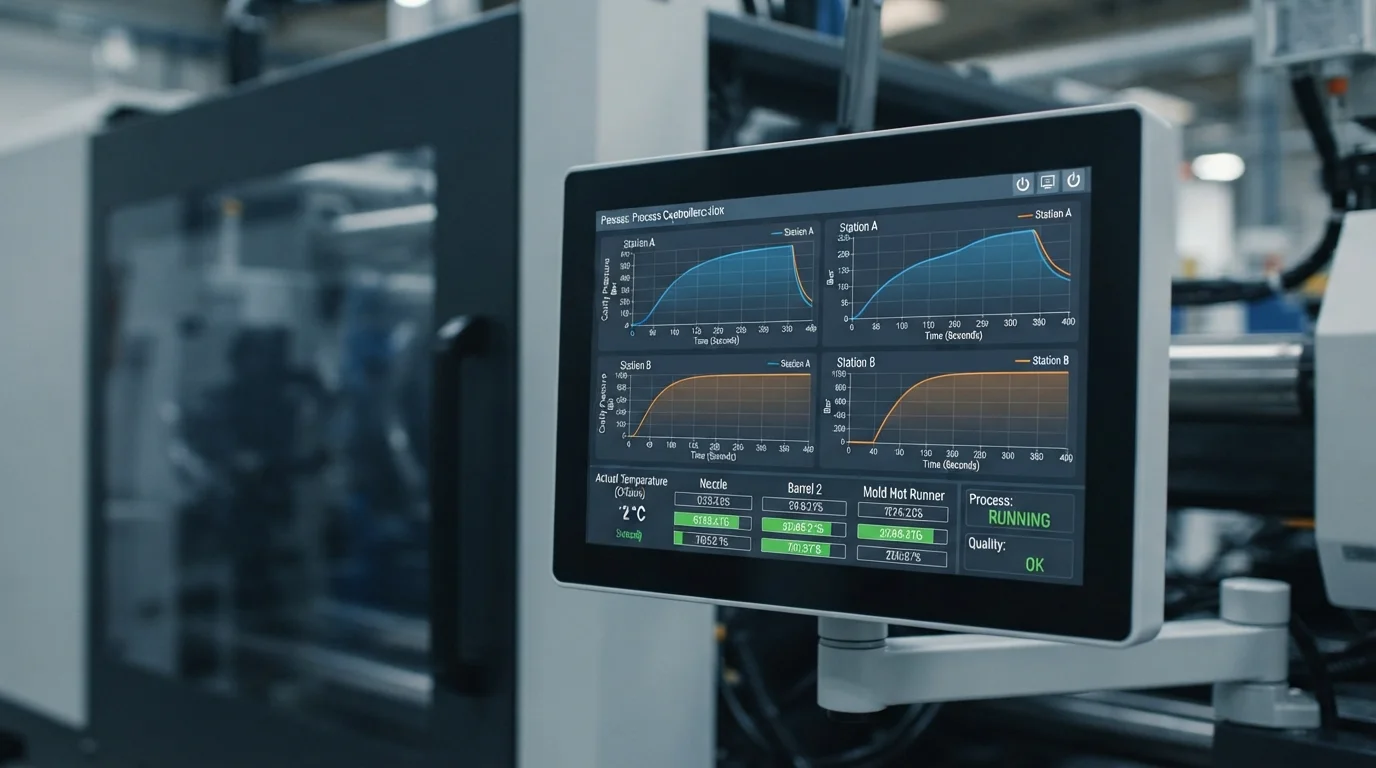
Die Aufrechterhaltung der Maßhaltigkeit über Serienproduktionen im 2K-Spritzguss erfordert eine geschlossene Regelung der Kavitätsdrucküberwachung. Die Einbettung von Kavitätsdruckmessumformern hinter den Absperrkanten aus Stahl liefert Echtzeit-Feedback zur Schmelzkompression. Die Echtzeit-Messumformerüberwachung erkennt Viskositätsschwankungen des Rohmaterials und verhindert Kurzspritzungen oder Gratbildung an der Trennebene, bevor fehlerhafte Bauteile anfallen.
Der Abgleich der Kühlkanäle der Form zwischen Station eins und Station zwei verhindert asymmetrische Kernschrumpfung und Verzug nach dem Entformen. Die Kontrolle der thermischen Übergänge während des Zwei-Komponenten-Spritzgussprozesses ist für die Wiederholbarkeit fehlerfreier Bauteile unerlässlich.
Warum JUCHENG für schlüsselfertige 2K-Fertigung wählen?
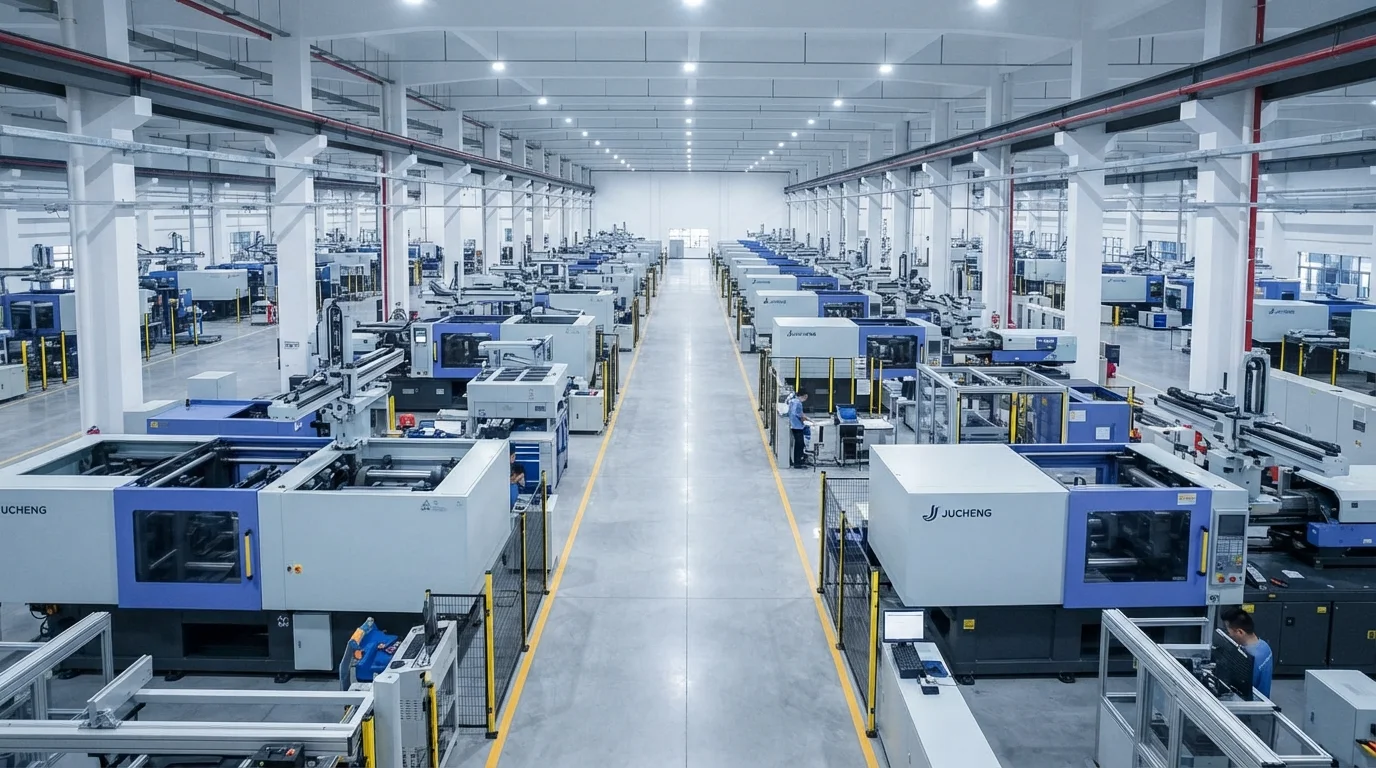
Die Partnerschaft mit JUCHENG für Multi-Material-Umspritzungsprojekte bietet Zugang zu einer umfangreichen Produktionsfläche mit über 35 automatisierten Spritzgießmaschinen mit Schließkräften von 15 t bis 3000 t. Unsere Anlage betreibt dedizierte Mehrzylinder-Maschinen mit hochpräzisen hydraulischen und servoelektrischen Drehtischen. Werkzeugbauer fertigen präzise Absperrkanten aus gehärtetem S136-Edelstahl oder H13-Werkzeugstahl, die eine gratfreie Abdichtung über 1.000.000 Zyklen gewährleisten.
Qualitätsmanagementsysteme nach IATF 16949 und ISO 13485 untermauern jeden Mehrkomponenten-Produktionslauf und bieten vollständige PPAP-Level-3-Dokumentation für Automobilprogramme. Eine Reinraum-Spritzgießabteilung der ISO-Klasse 8 schützt medizinische Bauteile vor Partikelkontamination während des Spritzens und der Verpackung. Die Kontrolle der thermischen Übergänge während des Zwei-Komponenten-Spritzgussprozesses ist für eine hohe Ausbeute unerlässlich. Zwei-Komponenten-Spritzguss.
Häufig gestellte Fragen (FAQs)
Was sind die drei Hauptphasen des Zwei-Komponenten-Spritzgussprozesses?
Die drei Hauptphasen umfassen das Einspritzen des Primärsubstrats, die 180-Grad-Drehung des Formkerns und das anschließende Umspritzen mit dem Sekundärmaterial. Beide Materialien kühlen dann gleichzeitig ab, bevor automatische Auswerferstifte das fertige Mehrkomponententeil aus der Maschine ausstoßen.
Wie funktioniert die Formdrehung beim Zwei-Komponenten-Spritzgießen?
Die Formdrehung wird durch einen hydraulischen oder servoelektrischen Drehtisch angetrieben, der auf der beweglichen Pressplatte montiert ist. Nachdem der erste Schuss abgekühlt ist und seine Form behält, öffnet sich das Werkzeug, schwenkt die Kernplatte um 180 Grad mit einer Positioniergenauigkeit von ±0,01 mm und schließt sich für den zweiten Schuss.
Warum ist die Oberflächentemperatur des Substrats beim zweiten Spritzschuss kritisch?
Die Oberflächentemperatur des Substrats bestimmt, ob eine Diffusion der Molekülketten stattfinden kann. Wenn die Substratoberfläche zu kalt ist, erstarrt das Harz des zweiten Schusses vorzeitig, ohne die Grenzschicht aufzuschmelzen, was zu schwacher Grenzflächenhaftung und Delamination des Bauteils führt.
Wie verbessern mechanische Hinterschneidungen die Verbundfestigkeit bei 2K-Bauteilen?
Mechanische Hinterschneidungen, wie 90-Grad-Schwalbenschwanznuten und Durchgangslöcher, halten das Harz des zweiten Schusses physisch im starren Substratrahmen fest. Mechanische Verankerung verhindert das Ablösen von Elastomerschichten unter dynamischer Scherspannung, wenn die chemische Bindung beeinträchtigt ist.
Was verursacht Grat am zweiten Schuss beim Zwei-Komponenten-Spritzgießen?
Grat am zweiten Schuss entsteht, wenn die Dichtflächen der Form nicht richtig passen oder wenn der Nachdruck in der zweiten Stufe zu hoch ist. Die Einhaltung von Toleranzen der Dichtstahlflächen von weniger als 0,01 mm verhindert, dass niedrigviskoses weiches Harz über Substratoberflächen austritt.
Warum ist das Zwei-Komponenten-Spritzgießen bei großen Produktionsserien kostengünstiger als das Umspritzen?
Beim Zwei-Komponenten-Spritzgießen werden beide Materialeinspritzungen in einem einzigen Maschinenzyklus abgeschlossen, wodurch sekundäre manuelle Handhabung und Transferarbeit vollständig entfallen. Kürzere Zykluszeiten, geringere Ausschussraten und keine Montagevorrichtungen gleichen die höhere anfängliche Werkzeuginvestition bei hohen Stückzahlen schnell aus.