
La selezione di termoplastici compatibili e formulazioni elastomeriche rappresenta il prerequisito fondamentale per ottenere un'elevata resistenza al distacco interfacciale nei componenti a doppio materiale. Combinare resine ingegneristiche strutturali rigide con elastomeri flessibili all'interno di un unico stampo richiede la valutazione dell'allineamento di polarità, delle soglie di degradazione termica e dei parametri di solubilità molecolare. Gli accoppiamenti polimerici incompatibili non riescono a raggiungere affinità di legame chimico, con conseguente delaminazione spontanea lungo l'interfaccia di confine sotto fatica meccanica dinamica.
Comprendere come interagiscono le temperature di fusione di processo e i canali di raffreddamento dello stampo consente ai progettisti di prodotto di selezionare combinazioni di materiali che si fondono in modo coesivo senza deformazione del substrato. Questa guida tecnica sui materiali esamina le matrici di compatibilità delle resine, la sincronizzazione delle finestre termiche e gli standard di certificazione delle materie prime.
Matrice di compatibilità dei polimeri 2K: resine rigide vs. elastomeri
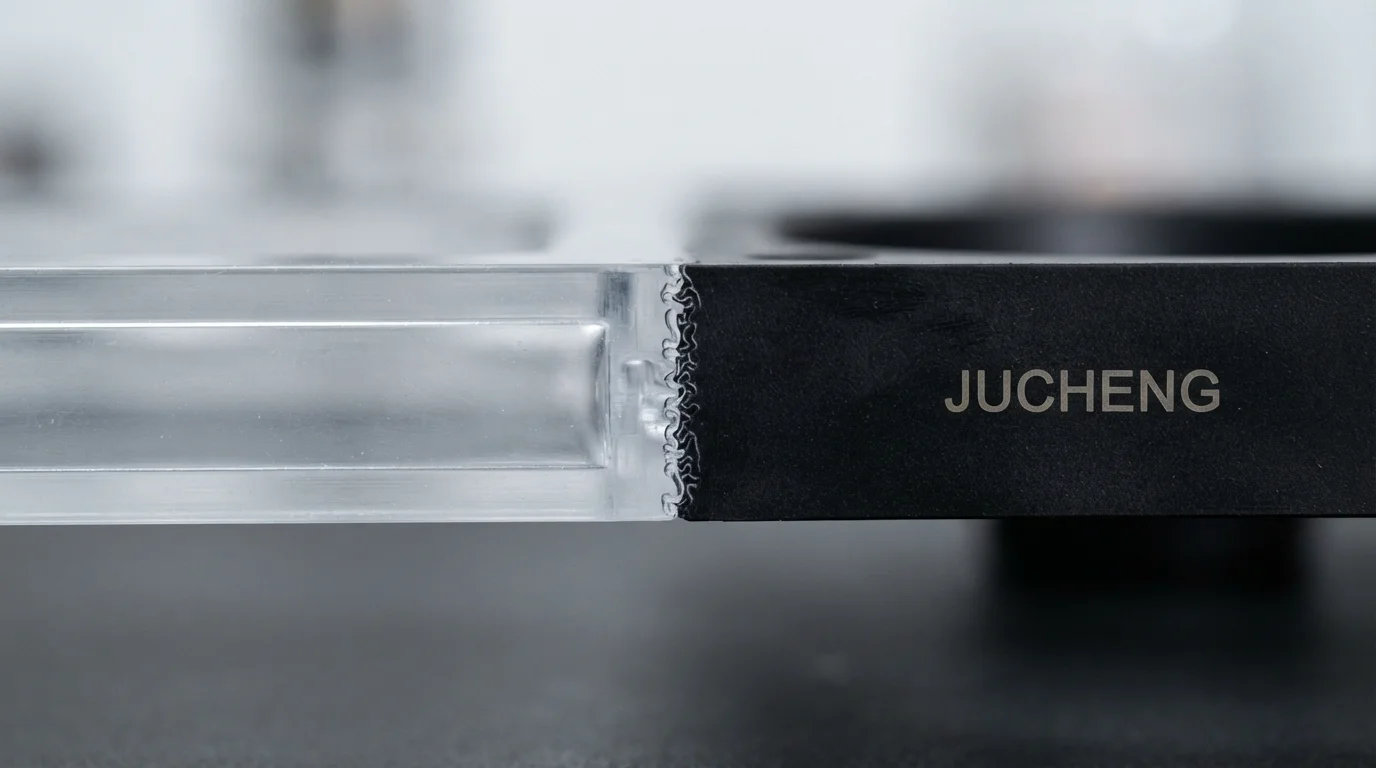
La valutazione dei candidati materiali per lo stampaggio a iniezione bi-componente richiede di analizzare se le catene polimeriche possono andare incontro a intreccio intermolecolare delle catene attraverso lo strato di confine. I termoplastici rigidi polari come SABIC Lexan 141R il policarbonato si lega in modo eccezionale con gli elastomeri a base estere Desmopan TPU poiché entrambi i materiali condividono scheletri chimici compatibili.
Al contrario, le resine semicristalline come DuPont Zytel 70G33L poliammide caricata con fibra di vetro richiedono elastomeri modificati per l'adesione come Santoprene TPV o scanalature di interblocco meccanico per prevenire il distacco dei bordi. La Tabella 1 di seguito riporta le valutazioni di compatibilità dei polimeri e i meccanismi di adesione per le comuni combinazioni di resine 2K:
| Grado di substrato rigido | Grado di elastomero sovrastampato | Classificazione dell'adesione | Meccanismo di adesione interfacciale | Finestra di processo consigliata |
|---|---|---|---|---|
| Policarbonato (Lexan 141R) | Desmopan 385S TPU | Fusione chimica eccellente | Interdiffusione delle catene molecolari | Impostare la temperatura di fusione della 2a iniezione a 215°C – 230°C |
| PC/ABS (Bayblend FR3010) | Thermolast K TC5GPZ TPE | Forte legame molecolare | Intreccio della matrice polimerica | Mantenere la temperatura della cavità dello stampo a 70°C – 85°C |
| PA66-GF30 (Zytel 70G33L) | Santoprene 101-55 TPV | Moderato + Meccanico | Adesione chimica + Sottosquadri | Incorporare incastri meccanici a 90 gradi |
| PP (Borealis RF365MO) | Thermolast M TM6MED TPE | Eccellente legame non polare | Diffusione per co-cristallizzazione | Garantire linee di separazione pulite senza distaccante |
Sincronizzazione della temperatura di fusione e della finestra di processo
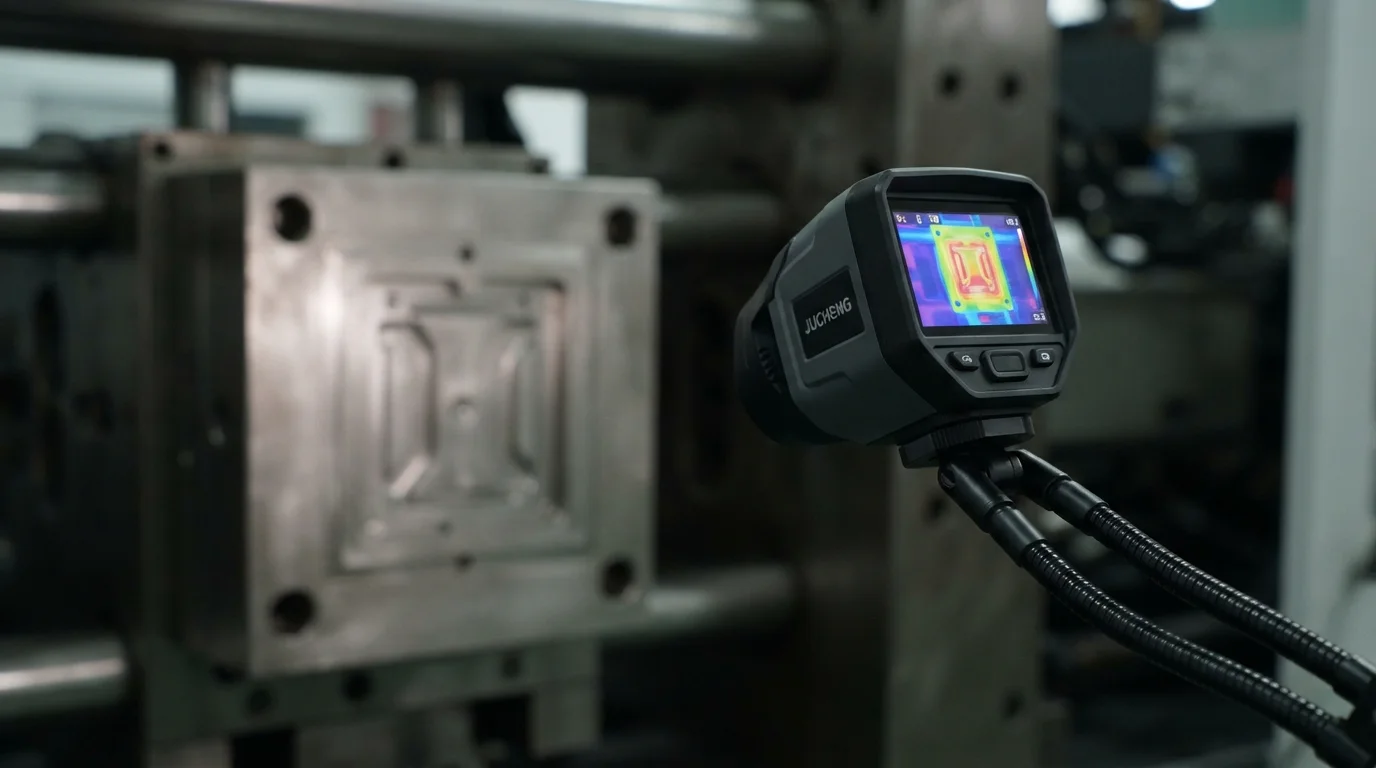
La sincronizzazione delle temperature di fusione tra il substrato primario e il sovrastampaggio secondario previene il wash-out termico localizzato. Primary rigid substrate resins must possess a heat deflection temperature (HDT) high enough to resist melting when contacted by the incoming second-shot melt.
If the second-shot resin enters the cavity at excessive melt temperatures or high injection velocities, it washes away thin substrate walls, causing cosmetic bleeding. Establishing an optimized processing temperature window allows the second-shot resin to soften the substrate surface just enough to promote molecular diffusion without compromising structural dimensions across candidate two shot injection molding materials.
Libreria di resine di produzione 200+ e verifica della scheda gialla dei materiali
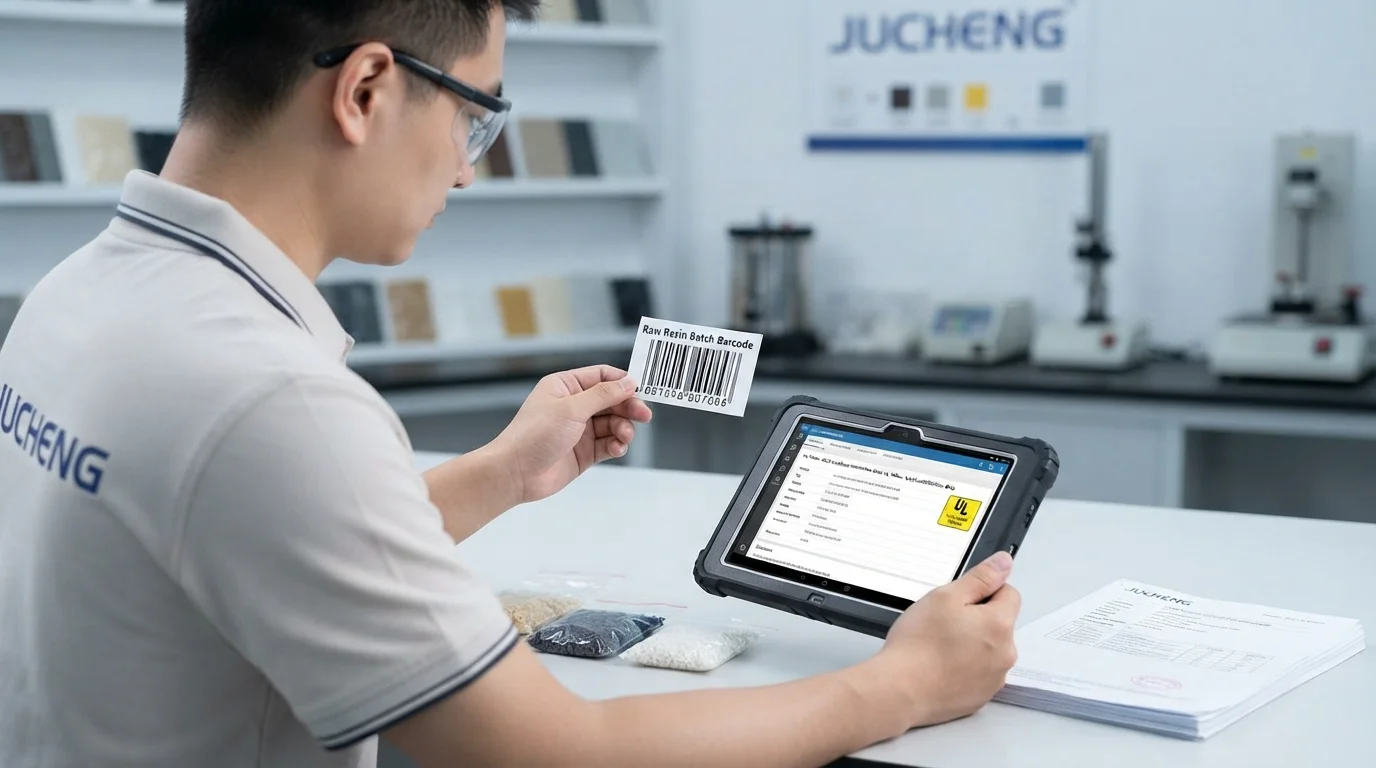
Sourcing certified engineering resins backed by official documentation guarantees consistent mechanical performance across volume production runs. Cross-referencing incoming material batches with the official UL Yellow Card database verifies that certified flammability ratings like UL94 V-0 remain intact after dual-shot processing.
Verifying two shot injection molding materials through raw material Certificate of Analysis (COA) testing prevents contaminated resins from entering production hoppers. Clinical diagnostic and healthcare devices process certified medical polymers meeting Classe VI USP and ISO 10993 biocompatibility criteria.
Why Choose JUCHENG for Multi-Polymer 2K Manufacturing
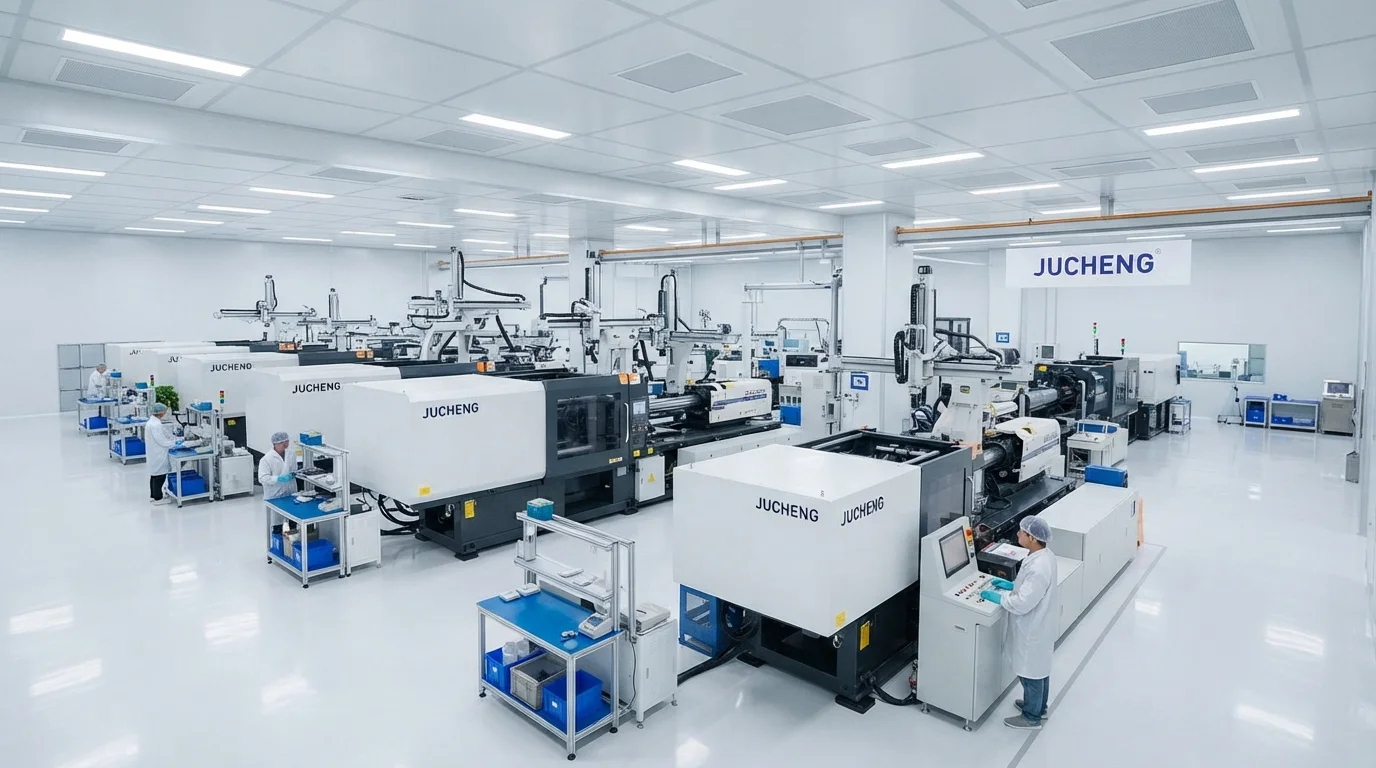
Partnering with JUCHENG provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Our facility operates dedicated multi-barrel presses fitted with high-precision hydraulic and servo-electric rotary platens. Toolmakers machine precision shut-off lands from hardened S136 stainless steel or H13 tool steel, guaranteeing flash-free sealing over 1,000,000 cycles.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation. Selecting chemically compatible two shot injection molding materials ensures zero delamination in stampaggio a doppio iniezione.
Domande Frequenti (FAQ)
Why do some TPE grades fail to bond with polycarbonate during two-shot molding?
Chemical incompatibility occurs when standard non-polar TPE formulations lack polar functional groups required to bond with polycarbonate. Specifying modified TPE grades formulated with polar graft polymers allows chemical interdiffusion, creating strong cohesive joint bonds.
How does substrate preheating temperature affect 2K material adhesion?
Il preriscaldamento del substrato mantiene l'energia termica nello strato limite durante la rotazione dello stampo. Le superfici calde della cavità (70°C-90°C) impediscono al fuso della seconda iniezione in arrivo di raffreddarsi prematuramente, consentendo alle catene polimeriche tempo sufficiente per interdifondersi in profondità prima della solidificazione.
È possibile utilizzare resine caricate con fibra di vetro come substrato primario nello stampaggio a due iniezioni?
Le resine ingegneristiche caricate con fibra di vetro come PA66-GF30 o PBT-GF30 costituiscono eccellenti substrati strutturali primari. L'aggiunta di fibre di vetro riduce il ritiro termico del substrato, allineando le sue dimensioni strettamente con il sovrastampaggio secondario e prevenendo la deformazione post-stampaggio.
Che cos'è il wash-out termico nello stampaggio a iniezione a due iniezioni?
Il wash-out termico si verifica quando la resina calda della seconda iniezione fonde ed erode le pareti sottili del substrato durante l'iniezione ad alta velocità. Ridurre le temperature del fuso della seconda iniezione, riposizionare gli iniettori lontano dalle nervature sottili e ridurre la velocità di riempimento elimina il wash-out termico.
Perché la verifica UL Yellow Card è fondamentale per i componenti multi-materiale?
La verifica UL Yellow Card conferma che sia il substrato primario sia il sovrastampaggio secondario soddisfano i parametri certificati di infiammabilità, resistenza all'arco elettrico e invecchiamento termico. La verifica dei dati della yellow card garantisce che il componente combinato sia conforme agli standard di sicurezza UL94 V-0.
Come si ottiene un legame forte tra polipropilene e TPE?
Il polipropilene e i TPE a base olefinica condividono scheletri chimici non polari che si legano naturalmente tramite co-cristallizzazione al confine del fuso. Mantenere chiusure dello stampo pulite e temperature del fuso adeguate garantisce un'elevata resistenza del legame senza richiedere primer adesivi.