
La mobilità elettrica si basa su configurazioni di batterie ad alta densità energetica per ottenere autonomia e potenza ottimali.
La progettazione di componenti strutturali di supporto per questi pacchi batteria presenta sfide meccaniche ed elettriche estreme.
I reparti di ingegneria richiedono componenti specializzati per isolare, proteggere e posizionare fisicamente centinaia di singole celle della batteria.
JUCHENG Injection Molding offre servizi di produzione a contratto su misura, trasformando progetti strutturali complessi in parti stampate altamente ripetibili.
Ogni ciclo di produzione utilizza stampi in acciaio avanzati e personalizzati per garantire la sicurezza elettrica ad alta tensione e la robustezza fisica.
Sommario
Sfide di Progettazione nei Telai Portacelle Personalizzati
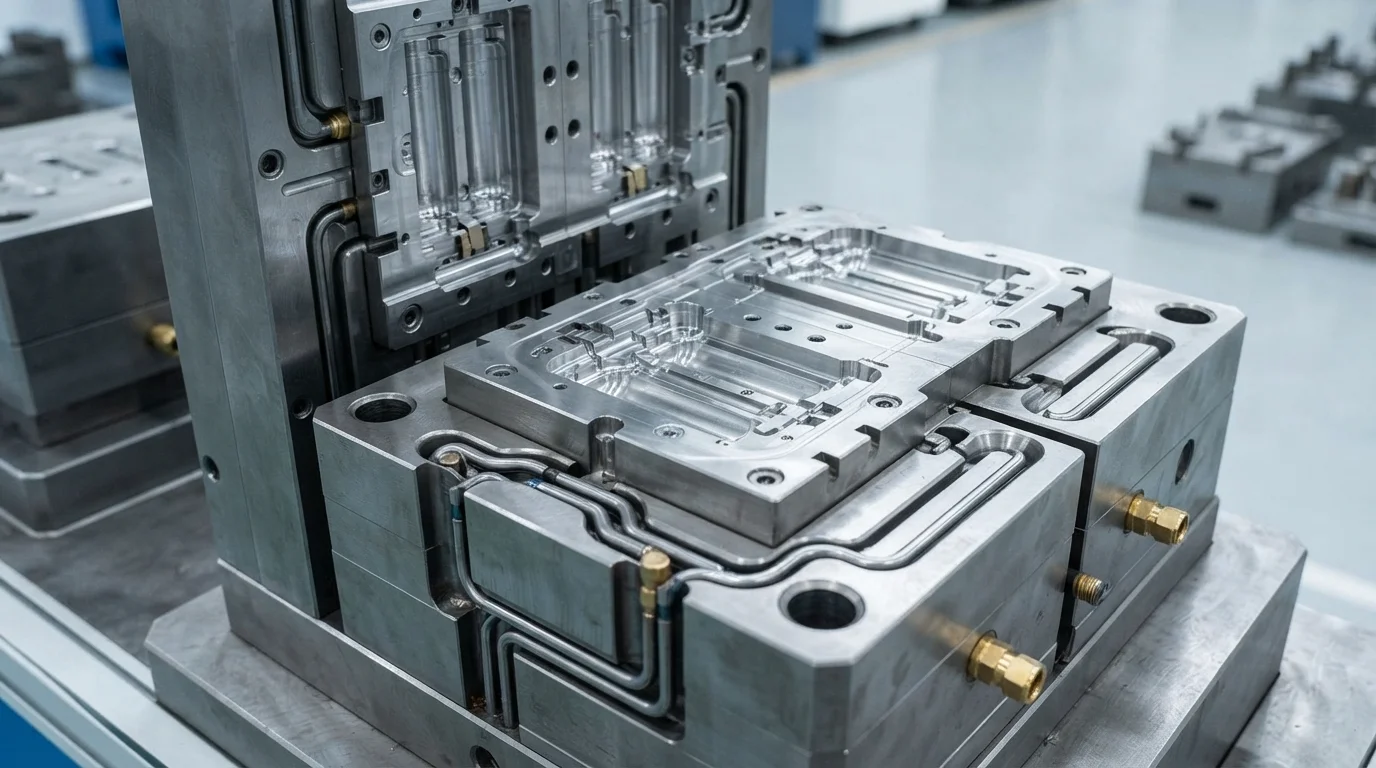
La produzione di supporti per celle di batterie per veicoli elettrici ad alta precisione richiede una rigorosa coerenza dimensionale in ogni singolo alloggiamento.
Che si supportino formati cilindrici o moduli prismatici, i diametri interni devono prevenire un movimento radiale eccessivo evitando la compressione delle celle.
Una corretta installazione delle celle è fondamentale; un montaggio improprio causa un'elevata resistenza di contatto, affaticamento dei terminali e percorsi di dissipazione termica ridotti.
Di conseguenza, i nostri ingegneri di stampaggio progettano stampi a canale caldo multi-cavità che garantiscono un flusso uniforme della plastica per prevenire un ritiro asimmetrico.
I requisiti chiave di progettazione per mantenere l'allineamento delle tasche includono:
- Posizionamento delle celle—Garantire un preciso allineamento radiale previene lo stress sui terminali elettrici durante le vibrazioni del veicolo.
- Smorzamento delle vibrazioni—Assorbire gli urti meccanici previene l'attrito micro tra il supporto in plastica e i manicotti delle celle.
- Resistenza al creep—Prevenire l'abbassamento strutturale nell'arco di dieci anni garantisce che le barre collettrici rimangano perfettamente allineate.
- Sfiato termico—Integrare canali di raffreddamento tra le tasche massimizza il flusso d'aria passivo sulle superfici delle celle.
Il raggiungimento di una tolleranza ristretta di ±0,02 mm sui diametri delle tasche delle celle dello stampato supporti per celle di batterie per veicoli elettrici richiede un controllo meticoloso delle temperature dello stampo e delle velocità di iniezione.
L'uso di layout multi-cavità espone il polimero a potenziali squilibri di pressione tra diverse aree dello stampo.
JUCHENG Injection Molding risolve questo problema ottimizzando le posizioni dei punti di iniezione attraverso un'analisi rigorosa del flusso dello stampo, bilanciando con precisione le pressioni nelle cavità.
Tali passaggi ingegneristici evitano la formazione di bave o riempimenti incompleti sulle caratteristiche critiche delle pareti, garantendo un perfetto accoppiamento scorrevole per ogni cella.
Le strutture a parete sottile sono tipiche in questi progetti per risparmiare peso e massimizzare l'efficienza di imballaggio.
La riduzione degli spessori nominali delle pareti fino a 1,0 mm o 1,2 mm compromette la resistenza strutturale del pezzo a meno che le nervature strutturali non siano posizionate perfettamente.
Il nostro team utilizza analisi DfM avanzate per garantire che le linee di saldatura siano dirette lontano dai punti di concentrazione delle sollecitazioni meccaniche.
Ciò previene guasti strutturali durante i test di crash dei veicoli, dove il supporto delle celle deve sopravvivere a elevate forze G di decelerazione senza creparsi.
Conformità dei materiali e stabilità dimensionale
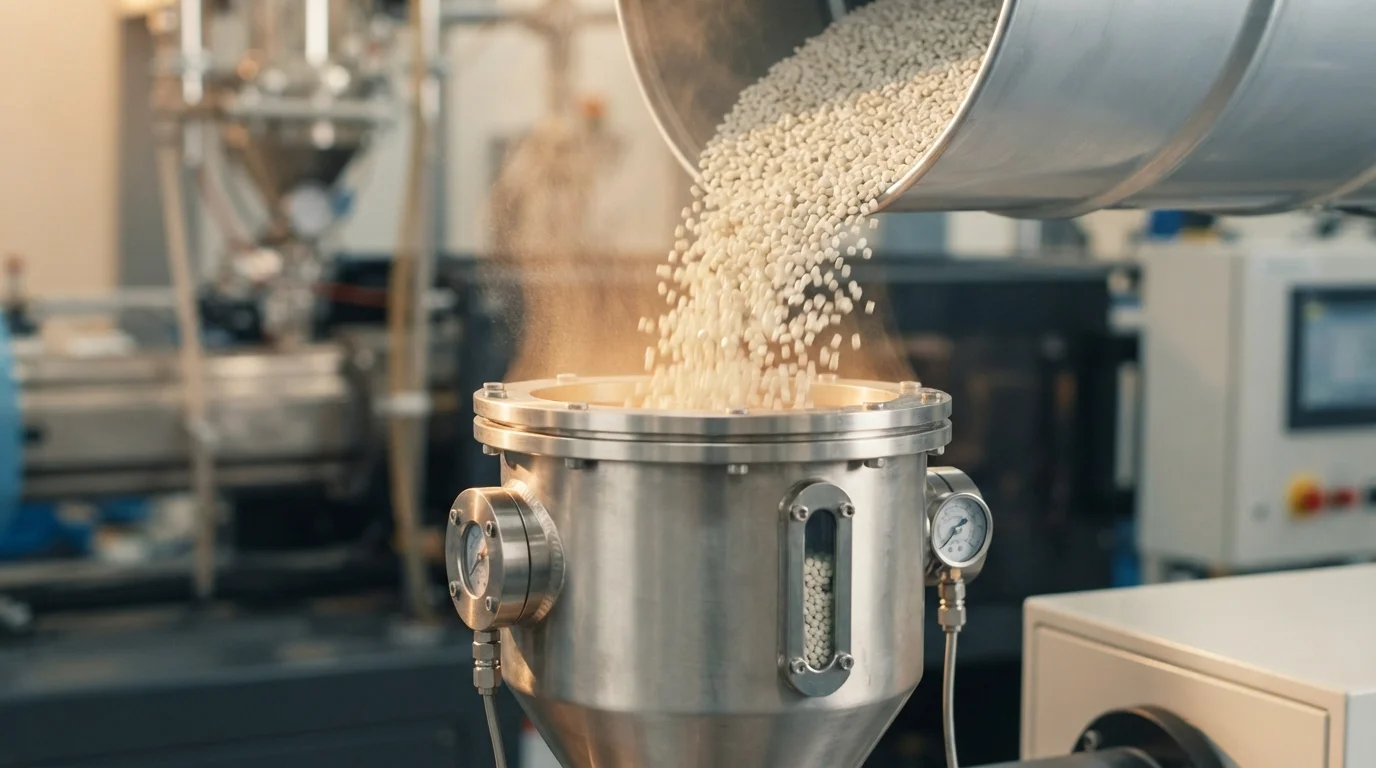
La selezione del materiale determina direttamente la longevità meccanica e le caratteristiche di isolamento elettrico di supporti per celle di batterie per veicoli elettrici.
I polimeri all'interno dei moduli batteria per veicoli elettrici sono esposti continuamente a temperature elevate, vibrazioni ambientali e degassamento chimico.
La selezione della poliammide rinforzata con fibra di vetro 30% (PA66-GF30 FR) fornisce la rigidità strutturale necessaria per supportare pesanti impilamenti di celle batteria.
Questo materiale offre eccellenti temperature di distorsione al calore, rimanendo meccanicamente stabile sotto carichi operativi continui di 120°C.
Gli additivi ritardanti di fiamma (FR) sono obbligatori per la conformità all'alta tensione ma spesso alterano il ritiro del polimero e la viscosità del fuso.
Poiché la poliammide assorbe l'umidità atmosferica, JUCHENG utilizza essiccatori a tramoggia con ruota a setaccio molecolare per essiccare la resina a un contenuto di umidità inferiore allo 0,05% prima dello stampaggio.
Questo passaggio critico di preparazione previene la degradazione idrolitica, mantenendo l'elevata rigidità dielettrica necessaria per isolare le celle adiacenti.
Inoltre, la classificazione di ritardanza di fiamma UL94 V-0 deve essere rigorosamente preservata per prevenire la propagazione del fuoco in caso di fuga termica locale delle celle.
La stabilità dimensionale durante la vita del prodotto previene lo stress meccanico sui terminali delle celle.
Lo scorrimento viscoso a lungo termine del polimero può causare lo spostamento delle celle, portando a fratture di saldatura sui busbar ad alta tensione collegati.
I nostri ingegneri di processo contrastano questo fenomeno mantenendo pressioni di tenuta uniformi durante la fase di raffreddamento, minimizzando le tensioni residue stampate.
Il nostro rigoroso approvvigionamento delle materie prime garantisce che ogni lotto sia accompagnato da un Certificato di Analisi ufficiale per assicurare la conformità chimica.
Configurazione dello stampo e ispezione CMM Zeiss
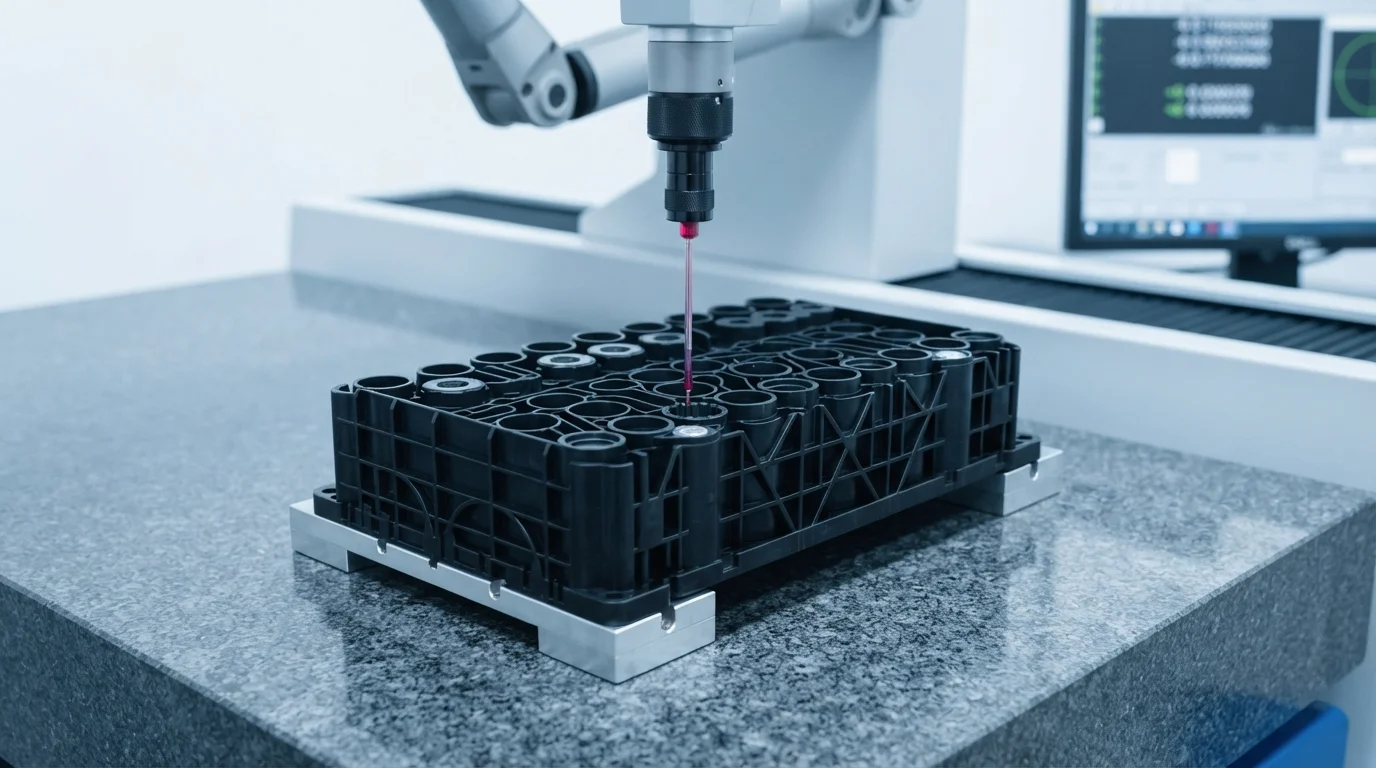
Configurazione complessa dello stampo ottimizzata per la produzione di massa supporti per celle di batterie per veicoli elettrici utilizza reti di raffreddamento avanzate e robusti meccanismi di espulsione.
I materiali riempiti con fibra di vetro sono abrasivi, il che significa che le piastre dello stampo devono essere tagliate da acciaio per utensili H13 temprato con una durezza di HRC 48-52.
Il nostro reparto utensili interno utilizza fresatura CNC ad alta velocità a 5 assi e EDM di precisione per produrre cavità di stampo intricate con finitura perfetta.
Queste caratteristiche consentono un'espulsione fluida del pezzo e prevengono la flessione dei perni di nucleo durante i cicli di produzione ad alta velocità.
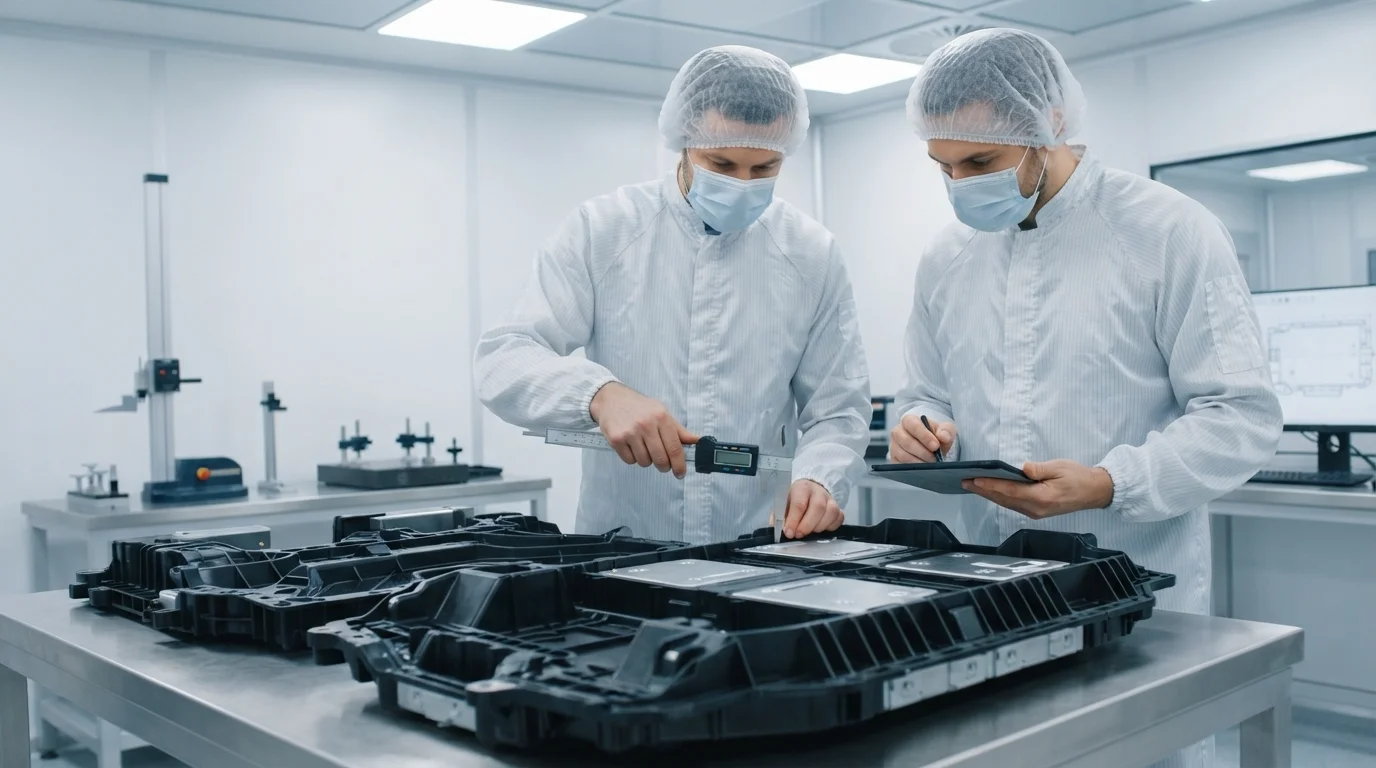
La verifica della qualità all'interno dei nostri laboratori di ispezione a clima controllato segue una sequenza di misurazione rigorosa:
- Calibrazione della maschera—Il fissaggio del supporto per celle stampato in una maschera personalizzata senza stress garantisce la ripetibilità della misurazione.
- Scansione multi-punto—L'utilizzo di una sonda a punta di rubino sulla nostra CMM Zeiss cattura la circolarità esatta di ogni tasca per cella.
- Concentricity calculation—Computing the true position of cell-to-cell spaces confirms perfect terminal pitch alignment.
- SPC logging—Recording dimensional trends on statistical process charts allows real-time molding parameter tuning.
Ultimately, our rigid cell carriers are engineered to fit seamlessly inside our gli alloggiamenti batteria in plastica personalizzati per veicoli elettrici to ensure high-voltage insulation.
This complete assembly approach minimizes tolerance stack-up issues between different suppliers, ensuring trouble-free automated pack assembly on your production lines.
By combining advanced tooling with IATF 16949-certified quality management, JUCHENG delivers a reliable manufacturing path for next-generation EV platforms.
Domande frequenti (FAQ)
How do you manage warpage in cell holders?
Shrinkage management involves balancing fiber orientation in glass-filled materials.
Glass fibers align parallel to the molten flow path, causing anisotropic shrinkage.
We resolve this by using multi-point hot runner valve gates to balance the filling pressure and align the glass fibers symmetrically, neutralizing residual post-mold warpage.
What tool steels are best for abrasive glass-filled PA66?
Mold plates require hardened tool steel such as S136 or H13, hardened to HRC 48-52.
Glass fibers and outgassing flame retardants are highly abrasive and corrosive.
Selecting premium hardened steels prevents localized cavitation and pocket erosion, ensuring critical tolerance consistency over long production lifespans.
Can you insert-mold battery sensors into the carriers?
Overmolding copper pins or packaging temperature sensors directly into the carriers is a standard capability.
This eliminates downstream manual wire-routing and optimizes the space profile.
Our robotic insert systems place the sensors within tolerances of ±0.05mm, preventing structural leakage and maintaining electrical clearance standards.