
Elektromobilität ist auf Batteriekonfigurationen mit hoher Energiedichte angewiesen, um optimale Reichweite und Leistung zu erzielen.
Die Konstruktion von Strukturrahmenkomponenten für diese Batteriepakete stellt extreme mechanische und elektrische Herausforderungen dar.
Konstruktionsabteilungen benötigen spezielle Komponenten, um Hunderte einzelner Batteriezellen zu isolieren, zu schützen und physisch zu positionieren.
JUCHENG Injection Molding bietet maßgeschneiderte Lohnfertigungsdienstleistungen an und setzt komplexe Strukturdesigns in hochreproduzierbare Formteile um.
Jede Produktionsserie verwendet fortschrittliche, kundenspezifische Stahlwerkzeuge, um die elektrische Sicherheit bei hoher Spannung und die physische Robustheit zu gewährleisten.
Inhaltsverzeichnis
Designherausforderungen bei maßgeschneiderten Zellträgerrahmen
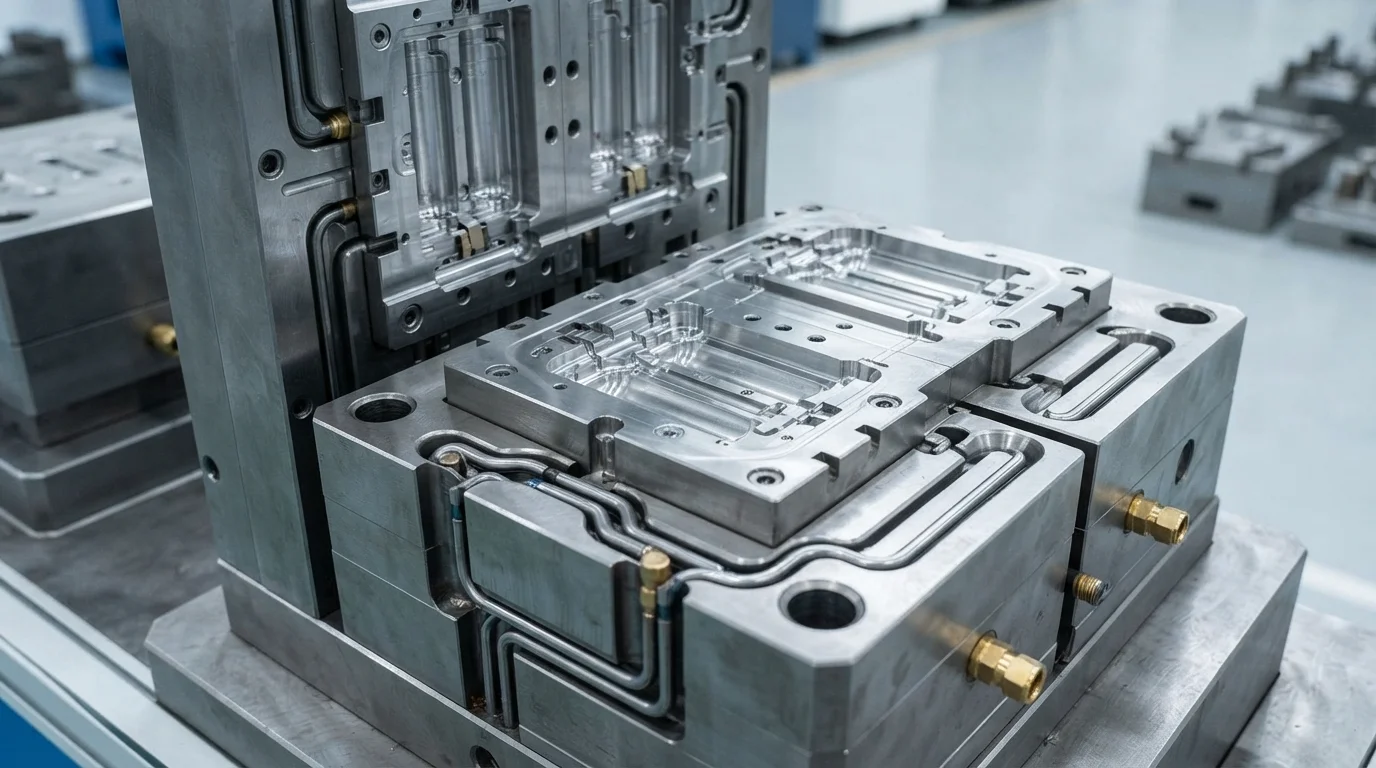
Herstellung von hochpräzisen Haltevorrichtungen für Batteriezellen von Elektrofahrzeugen erfordert eine strenge Maßhaltigkeit in jeder einzelnen Tasche.
Ob zylindrische Formate oder prismatische Module unterstützt werden, die Innendurchmesser müssen übermäßige radiale Bewegungen verhindern und gleichzeitig eine Kompression der Zellen vermeiden.
Ein unsachgemäßer Sitz der Zellen verursacht hohen Kontaktwiderstand, Ermüdung der Anschlüsse und reduzierte Wärmeableitungspfade.
Folglich konstruieren unsere Werkzeugingenieure Mehrfachkavitäten-Heißkanalwerkzeuge, die einen gleichmäßigen Kunststofffluss gewährleisten, um asymmetrisches Schrumpfen zu verhindern.
Zu den wichtigsten Konstruktionsanforderungen für die Aufrechterhaltung der Taschenausrichtung gehören:
- Zellenpositionierung– Die Sicherstellung einer präzisen radialen Ausrichtung verhindert eine Belastung der elektrischen Anschlüsse während Fahrzeugvibrationen.
- Vibrationsdämpfung– Die Absorption mechanischer Stöße verhindert Mikroreibung zwischen dem Kunststoffträger und den Zellhülsen.
- Kriechfestigkeit– Die Verhinderung von strukturellem Durchhängen über eine Lebensdauer von zehn Jahren stellt sicher, dass Stromschienen perfekt ausgerichtet bleiben.
- Thermische Entlüftung– Die Integration von Kühlkanälen zwischen den Taschen maximiert den passiven Luftstrom über die Zelloberflächen.
Erreichen einer engen Toleranz von ±0,02 mm bei den Zelldurchmessern der geformten Haltevorrichtungen für Batteriezellen von Elektrofahrzeugen erfordert eine sorgfältige Kontrolle der Formtemperaturen und Einspritzgeschwindigkeiten.
Die Verwendung von Mehrfachkavitäten-Layouts setzt das Polymer potenziellen Druckungleichgewichten zwischen verschiedenen Formbereichen aus.
JUCHENG Spritzguss löst dies, indem die Anschnittpositionen durch eine gründliche Formflussanalyse optimiert werden, wodurch die Kavitätsdrücke präzise ausgeglichen werden.
Solche technischen Schritte vermeiden die Bildung von Grat oder Kurzspritzern an kritischen Wandmerkmalen und sichern so eine perfekte Passung für jede Zelle.
Dünnwandige Strukturen sind in diesen Konstruktionen typisch, um Gewicht zu sparen und die Packungseffizienz zu maximieren.
Die Reduzierung der nominalen Wanddicken auf 1,0 mm oder 1,2 mm beeinträchtigt die strukturelle Festigkeit des Bauteils, es sei denn, die Verstärkungsrippen sind perfekt platziert.
Unser Team nutzt fortschrittliche DfM-Analysen, um sicherzustellen, dass Bindenähte von mechanischen Spannungskonzentrationspunkten weggeführt werden.
Dies verhindert strukturelle Ausfälle bei Fahrzeug-Crashtests, bei denen der Zellträger hohen Verzögerungs-G-Kräften ohne Rissbildung standhalten muss.
Materialkonformität und Dimensionsstabilität
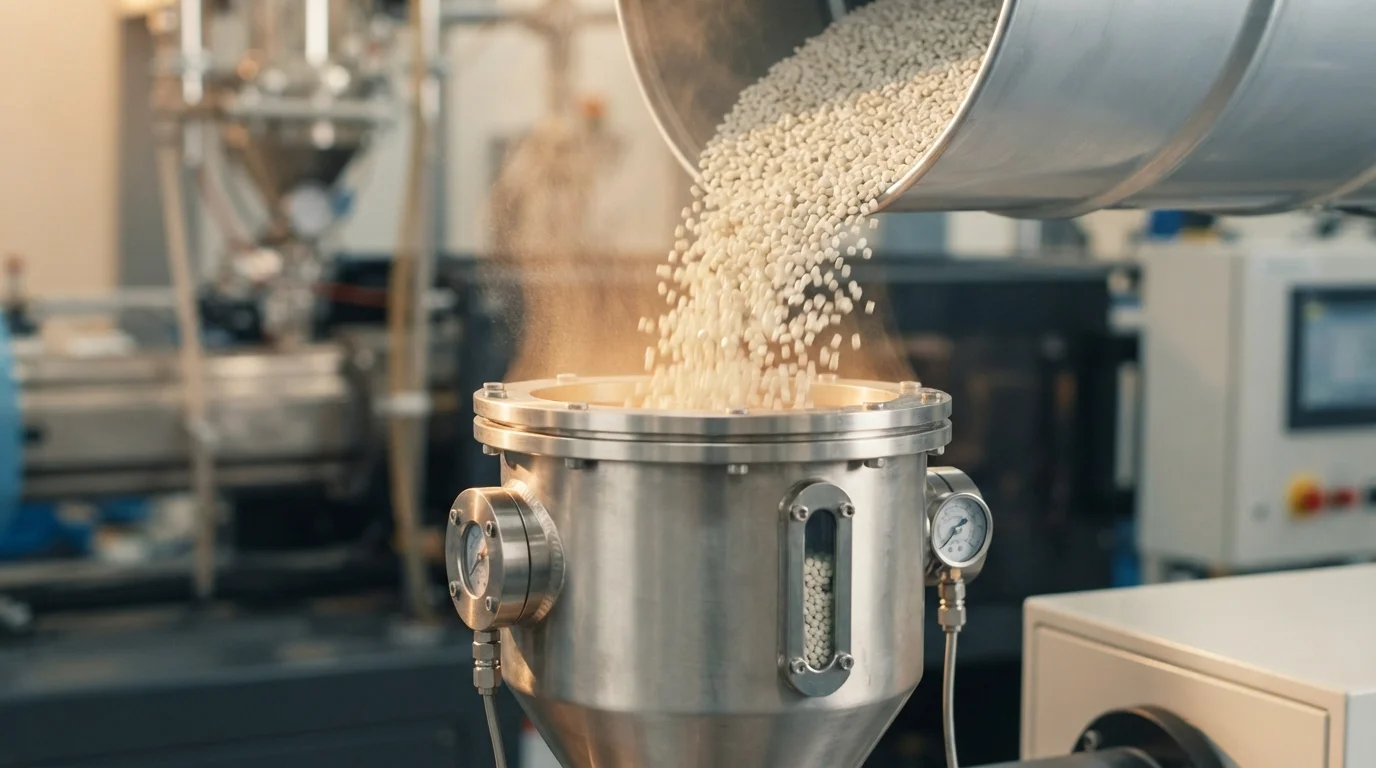
Die Materialauswahl bestimmt direkt die mechanische Langlebigkeit und die elektrische Isolationscharakteristik von Haltevorrichtungen für Batteriezellen von Elektrofahrzeugen.
Polymere in EV-Batteriemodulen sind kontinuierlich hohen Temperaturen, Umgebungsvibrationen und chemischer Ausgasung ausgesetzt.
Die Auswahl von 30 % glasfaserverstärktem Polyamid (PA66-GF30 FR) bietet die strukturelle Steifigkeit, die zur Unterstützung schwerer Batteriezellstapel erforderlich ist.
Dieses Material bietet hervorragende Wärmeformbeständigkeitstemperaturen und bleibt unter kontinuierlichen Betriebslasten von 120 °C mechanisch stabil.
Flammschutzmittel (FR) sind für die Hochspannungskonformität obligatorisch, verändern jedoch oft die Polymerschrumpfung und die Schmelzviskosität.
Da Polyamid atmosphärische Feuchtigkeit absorbiert, verwendet JUCHENG Trockenmitteltrockner mit Trockenrad, um das Harz vor dem Formen auf einen Feuchtigkeitsgehalt von unter 0,05 % zu trocknen.
Dieser kritische Vorbereitungsschritt verhindert hydrolytischen Abbau und erhält die hohe dielektrische Festigkeit, die zur Isolierung benachbarter Zellen erforderlich ist.
Zusätzlich muss die UL94 V-0 Flammwidrigkeitsklasse strikt eingehalten werden, um eine Brandausbreitung im Falle eines lokalen Zell-Thermal-Runaways zu verhindern.
Dimensionsstabilität über die Lebensdauer des Produkts verhindert, dass Zellpole mechanischer Belastung ausgesetzt werden.
Langzeit-Kriechen des Polymers kann eine Zellverschiebung verursachen, was zu Schweißrissen an den verbundenen Hochspannungs-Sammelschienen führt.
Unsere Verfahrenstechniker wirken dem entgegen, indem sie während der Abkühlphase gleichmäßige Nachdrucke aufrechterhalten und so eingebaute Eigenspannungen minimieren.
Unsere strenge Rohstoffbeschaffung stellt sicher, dass jede Charge von einem offiziellen Analysezertifikat begleitet wird, um die chemische Konformität zu gewährleisten.
Werkzeugkonfiguration & Zeiss KMM-Inspektion
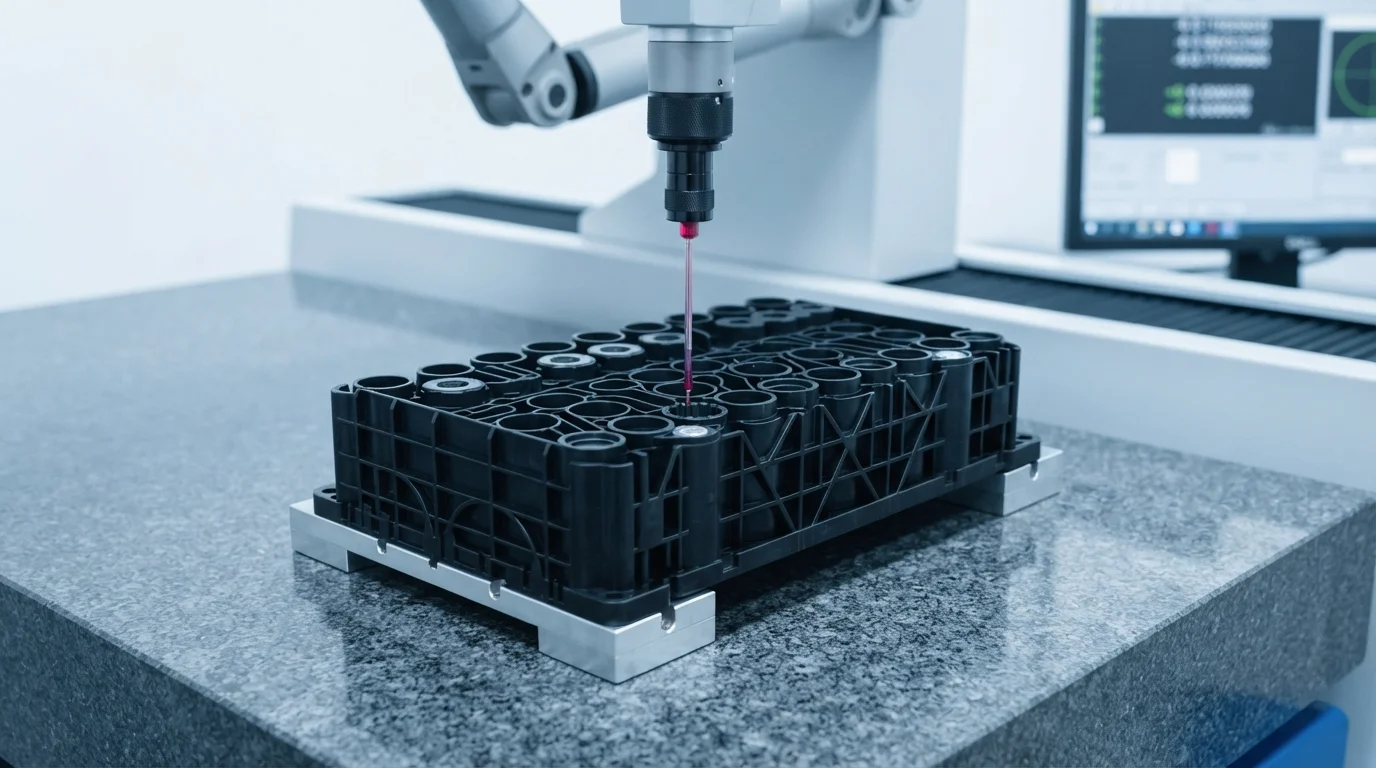
Komplexe Werkzeugkonfiguration für die Massenproduktion optimiert Haltevorrichtungen für Batteriezellen von Elektrofahrzeugen nutzt fortschrittliche Kühlsysteme und robuste Auswerfermechanismen.
Glasfasergefüllte Materialien sind abrasiv, was bedeutet, dass Formplatten aus gehärtetem H13-Werkzeugstahl mit einer Härte von HRC 48-52 geschnitten werden müssen.
Unsere hauseigene Werkstatt nutzt 5-Achsen-Hochgeschwindigkeits-CNC-Fräsen und Präzisions-EDM, um komplexe Formkavitäten mit perfekter Oberfläche herzustellen.
Diese Merkmale ermöglichen ein reibungsloses Auswerfen der Teile und verhindern, dass sich Kernstifte während schneller Produktionszyklen verbiegen.
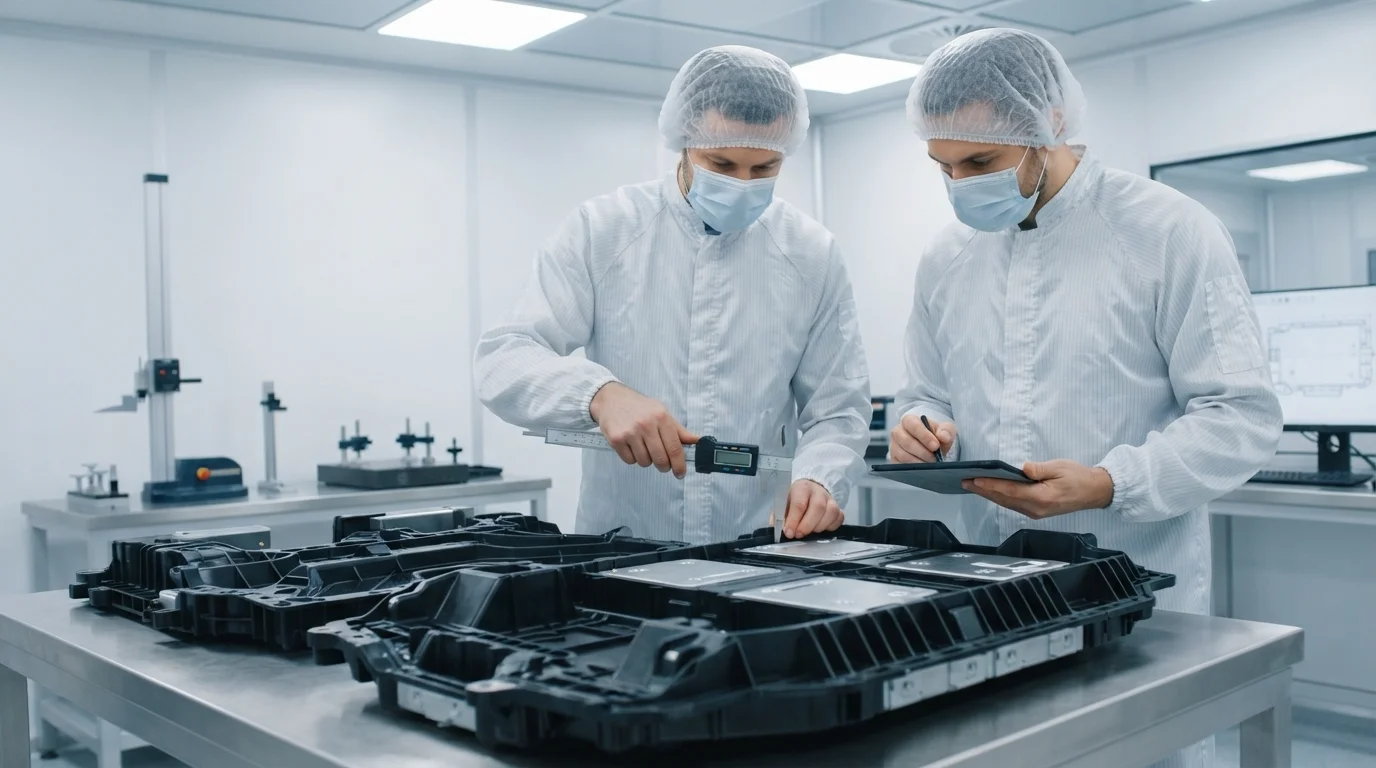
Die Qualitätsprüfung in unseren klimatisierten Inspektionslabors folgt einer strengen Messreihenfolge:
- Vorrichtungskalibrierung—Die Fixierung des geformten Zellträgers in einer kundenspezifischen, spannungsfreien Vorrichtung gewährleistet Wiederholbarkeit der Messung.
- Mehrpunktabtastung—Die Verwendung einer Sonde mit Rubinkugel an unserem Zeiss-KMG erfasst die exakte Rundheit jeder Zelltasche.
- Konzentrizitätsberechnung—Die Berechnung der wahren Position der Zell-zu-Zell-Abstände bestätigt die perfekte Ausrichtung der Kontaktteilungen.
- SPC-Protokollierung—Die Erfassung von Maßtrends in statistischen Prozessdiagrammen ermöglicht die Echtzeit-Abstimmung der Formgebungsparameter.
Letztendlich sind unsere starren Zellträger so konstruiert, dass sie nahtlos in unsere kundenspezifischen Kunststoff-Batteriegehäuse für E-Fahrzeuge passen, um eine Hochspannungsisolierung zu gewährleisten.
Dieser vollständige Montageansatz minimiert Toleranzstapelprobleme zwischen verschiedenen Lieferanten und gewährleistet eine problemlose automatisierte Packmontage in Ihren Produktionslinien.
Durch die Kombination fortschrittlicher Werkzeuge mit IATF 16949-zertifiziertem Qualitätsmanagement bietet JUCHENG einen zuverlässigen Fertigungsweg für EV-Plattformen der nächsten Generation.
Häufig gestellte Fragen (FAQ)
Wie gehen Sie mit Verzug in Zellhaltern um?
Schrumpfungsmanagement beinhaltet die Ausbalancierung der Faserorientierung in glasgefüllten Materialien.
Glass fibers align parallel to the molten flow path, causing anisotropic shrinkage.
We resolve this by using multi-point hot runner valve gates to balance the filling pressure and align the glass fibers symmetrically, neutralizing residual post-mold warpage.
What tool steels are best for abrasive glass-filled PA66?
Mold plates require hardened tool steel such as S136 or H13, hardened to HRC 48-52.
Glass fibers and outgassing flame retardants are highly abrasive and corrosive.
Selecting premium hardened steels prevents localized cavitation and pocket erosion, ensuring critical tolerance consistency over long production lifespans.
Can you insert-mold battery sensors into the carriers?
Overmolding copper pins or packaging temperature sensors directly into the carriers is a standard capability.
This eliminates downstream manual wire-routing and optimizes the space profile.
Our robotic insert systems place the sensors within tolerances of ±0.05mm, preventing structural leakage and maintaining electrical clearance standards.