
La movilidad eléctrica depende de configuraciones de baterías de alta densidad energética para lograr una autonomía y una potencia óptimas.
El diseño de componentes de estructura estructural para estos paquetes de baterías presenta desafíos mecánicos y eléctricos extremos.
Los departamentos de ingeniería requieren componentes especializados para aislar, proteger y posicionar físicamente cientos de celdas de batería individuales.
JUCHENG Injection Molding ofrece servicios de fabricación por contrato a medida, traduciendo diseños estructurales complejos en piezas moldeadas altamente repetibles.
Cada lote de producción utiliza utillaje de acero avanzado y fabricado a medida para garantizar que se mantengan la seguridad eléctrica de alto voltaje y la robustez física.
Tabla de contenido
Desafíos de diseño en marcos portaceldas personalizados
Fabricación de alta precisión soportes de celdas de batería de vehículos eléctricos exige una consistencia dimensional estricta en cada cavidad.
Ya sea para soportar formatos cilíndricos o módulos prismáticos, los diámetros internos deben evitar el movimiento radial excesivo y a la vez evitar la compresión de las celdas.
Un ajuste inadecuado de las celdas provoca una alta resistencia de contacto, fatiga de los terminales y vías de disipación térmica reducidas.
En consecuencia, nuestros ingenieros de utillaje diseñan moldes de canal caliente multicavidad que garantizan un flujo uniforme de plástico para evitar la contracción asimétrica.
Los requisitos clave de diseño para mantener la alineación de las cavidades incluyen:
- Posicionamiento de celdas—Asegurar una alineación radial precisa evita la tensión de los terminales eléctricos durante la vibración del vehículo.
- Amortiguación de vibraciones—Absorber el choque mecánico evita la microfricción entre el portador de plástico y las fundas de las celdas.
- Resistencia a la fluencia—Prevenir el hundimiento estructural durante una vida útil de diez años garantiza que las barras colectoras permanezcan perfectamente alineadas.
- Ventilación térmica—Integrar canales de refrigeración entre las cavidades maximiza el flujo de aire pasivo sobre las superficies de las celdas.
Lograr una tolerancia estrecha de ±0,02 mm en diámetros de cavidades de celdas del molde soportes de celdas de batería de vehículos eléctricos requiere un control meticuloso de las temperaturas del molde y las velocidades de inyección.
El uso de diseños multicavidad expone el polímero a posibles desequilibrios de presión entre las diferentes áreas del molde.
JUCHENG Injection Molding resuelve esto optimizando las ubicaciones de las compuertas mediante un riguroso análisis de flujo del molde, equilibrando las presiones de las cavidades con precisión.
Dichos pasos de ingeniería evitan la formación de rebabas o llenados incompletos en las características críticas de las paredes, asegurando un ajuste deslizante perfecto para cada celda.
Las estructuras de pared delgada son típicas en estos diseños para ahorrar peso y maximizar la eficiencia de empaquetado.
Reducir los espesores de pared nominales hasta 1,0 mm o 1,2 mm compromete la resistencia estructural de la pieza a menos que las nervaduras estructurales estén perfectamente colocadas.
Nuestro equipo utiliza análisis avanzado de DfM para garantizar que las líneas de soldadura se dirijan lejos de los puntos de concentración de tensión mecánica.
Esto evita fallos estructurales durante las pruebas de choque del vehículo, donde el portador de celdas debe soportar fuerzas G de alta desaceleración sin agrietarse.
Cumplimiento de materiales y estabilidad dimensional
La selección del material determina directamente la longevidad mecánica y las características de aislamiento eléctrico de soportes de celdas de batería de vehículos eléctricos.
Los polímeros dentro de los módulos de batería de vehículos eléctricos están expuestos continuamente a altas temperaturas, vibraciones ambientales y desgasificación química.
Seleccionar poliamida reforzada con fibra de vidrio 30% (PA66-GF30 FR) proporciona la rigidez estructural necesaria para soportar pilas pesadas de celdas de batería.
Este material ofrece excelentes temperaturas de deflexión térmica, manteniéndose mecánicamente estable bajo cargas operativas continuas de 120 °C.
Los aditivos ignífugos (FR) son obligatorios para el cumplimiento de alto voltaje, pero a menudo alteran la contracción del polímero y la viscosidad del fundido.
Debido a que la poliamida absorbe la humedad atmosférica, JUCHENG utiliza secadores de tolva con rueda desecante para secar la resina hasta un contenido de humedad inferior a 0,05% antes del moldeo.
Este paso de preparación crítico previene la degradación hidrolítica, manteniendo la alta resistencia dieléctrica requerida para aislar las celdas vecinas.
Además, la clasificación de retardante de llama UL94 V-0 debe preservarse estrictamente para prevenir la propagación del fuego en caso de fuga térmica local de una celda.
La estabilidad dimensional a lo largo de la vida útil del producto evita que los terminales de las celdas experimenten tensión mecánica.
La fluencia polimérica a largo plazo puede provocar el desplazamiento de las celdas, lo que conduce a la fractura de las soldaduras en las barras colectoras de alta tensión conectadas.
Nuestros ingenieros de procesamiento contrarrestan esto manteniendo presiones de sujeción uniformes durante la fase de enfriamiento, minimizando las tensiones residuales internas.
Nuestro estricto abastecimiento de materias primas garantiza que cada lote esté acompañado de un Certificado de Análisis oficial para asegurar el cumplimiento químico.
Configuración de utillaje e inspección con CMM Zeiss
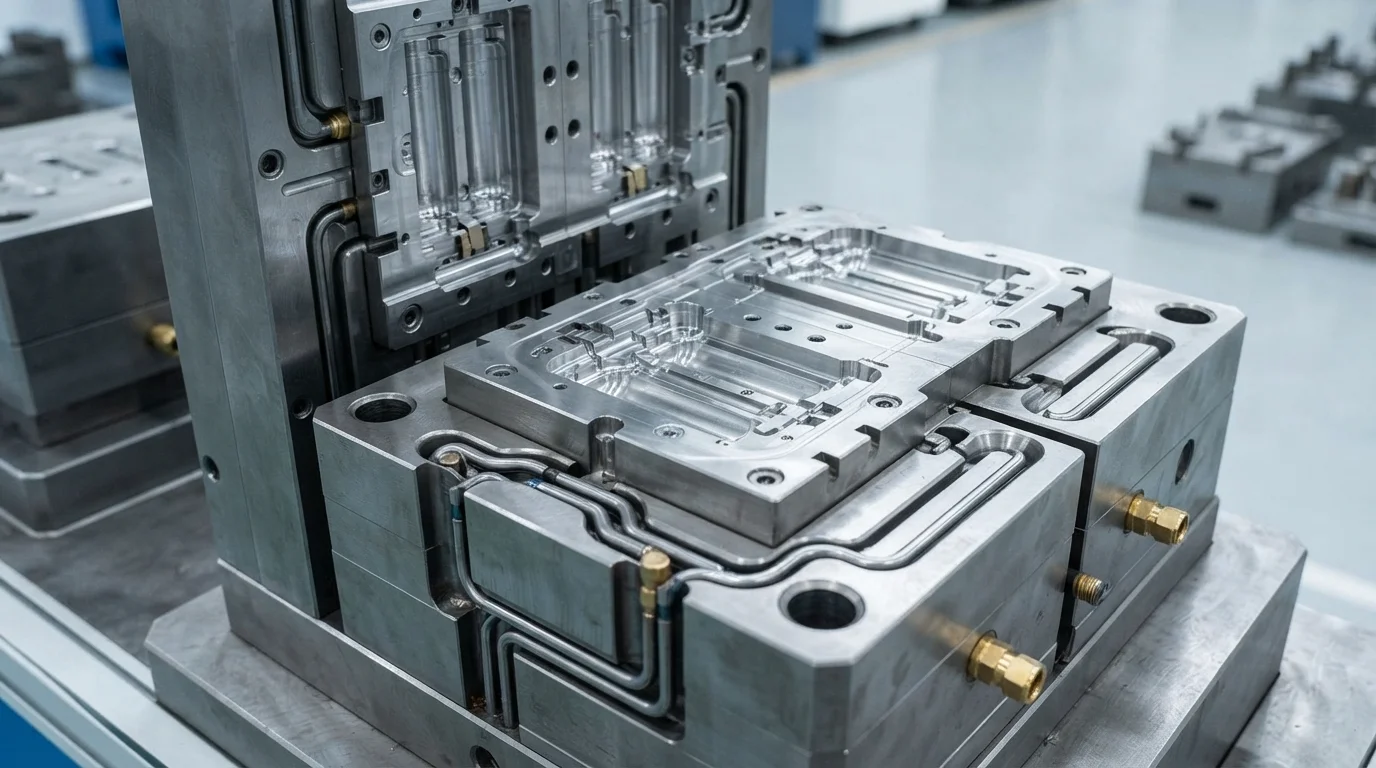
Configuración compleja de utillaje de molde optimizada para la producción en masa soportes de celdas de batería de vehículos eléctricos utiliza redes de enfriamiento avanzadas y mecanismos de eyección robustos.
Los materiales rellenos de fibra de vidrio son abrasivos, lo que significa que las placas del molde deben cortarse de acero para herramientas H13 endurecido con una dureza de HRC 48-52.
Nuestro taller de utillaje interno utiliza fresado CNC de alta velocidad de 5 ejes y EDM de precisión para fabricar cavidades de molde intrincadas con un acabado perfecto.
Estas características permiten una eyección suave de la pieza y evitan que los pasadores de núcleo se doblen durante los ciclos de producción de alta velocidad.
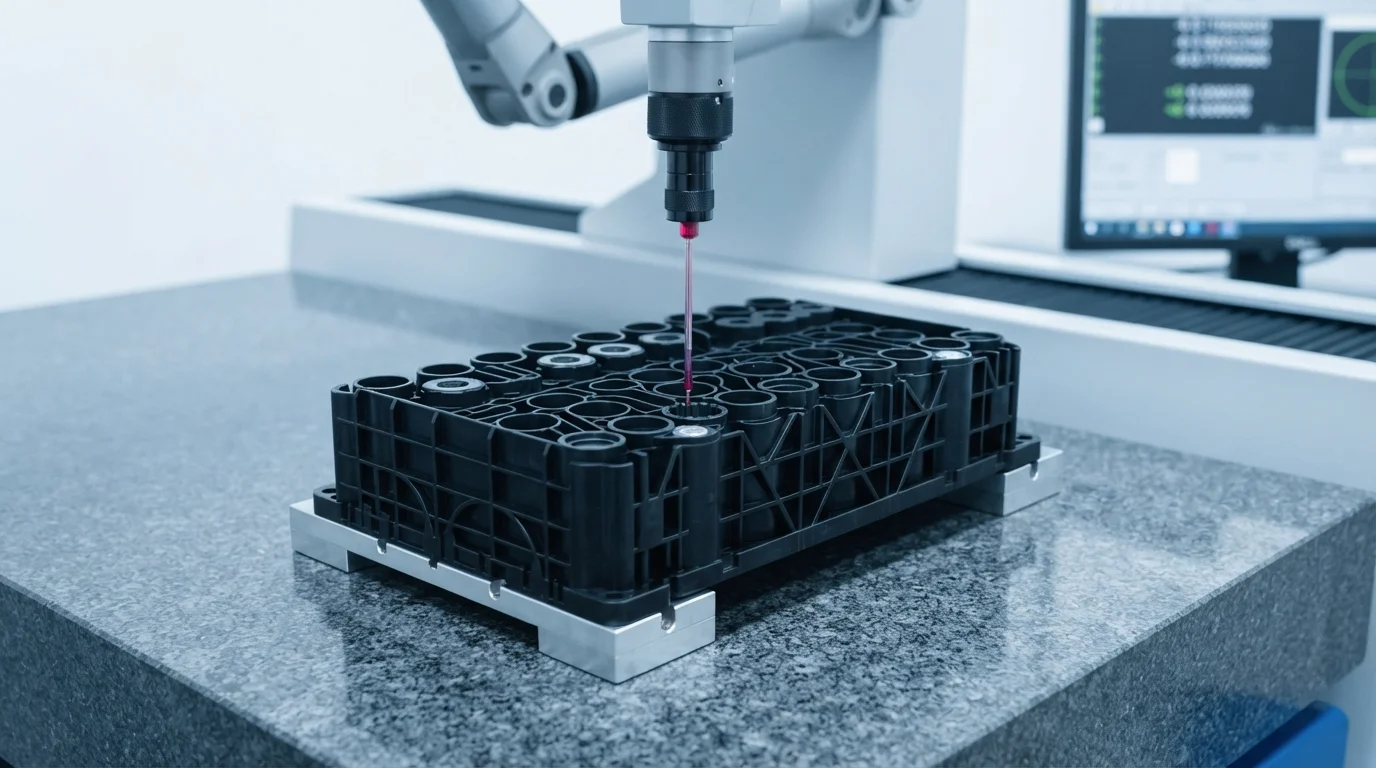
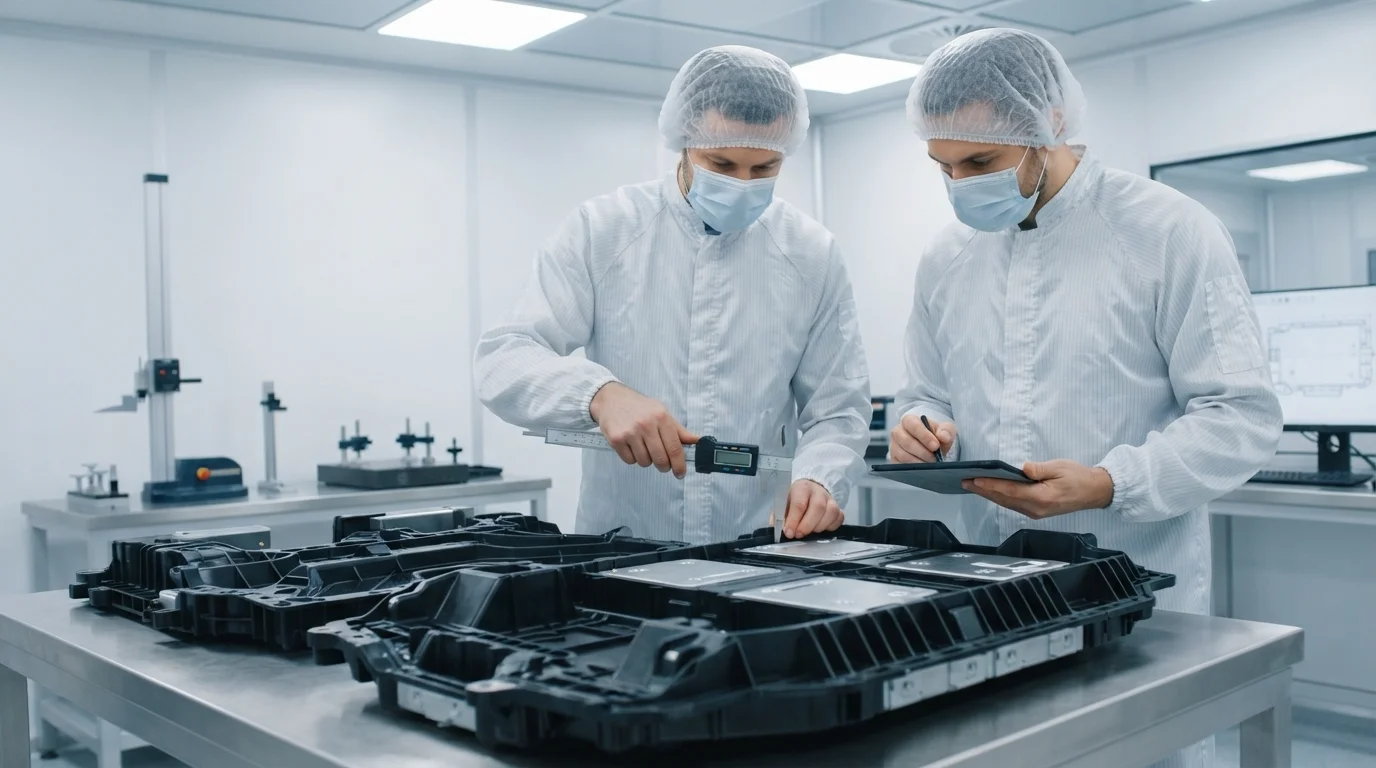
La verificación de calidad dentro de nuestros laboratorios de inspección con clima controlado sigue una secuencia de medición estricta:
- Calibración del dispositivo de sujeción—Asegurar el portaceldas moldeado en un dispositivo personalizado libre de tensiones garantiza la repetibilidad de la medición.
- Escaneo multipunto—El uso de una sonda con punta de rubí en nuestra CMM Zeiss captura la circularidad exacta de cada alojamiento de celda.
- Cálculo de concentricidad—Computing the true position of cell-to-cell spaces confirms perfect terminal pitch alignment.
- SPC logging—Recording dimensional trends on statistical process charts allows real-time molding parameter tuning.
Ultimately, our rigid cell carriers are engineered to fit seamlessly inside our carcasas de batería de plástico personalizadas para vehículos eléctricos to ensure high-voltage insulation.
This complete assembly approach minimizes tolerance stack-up issues between different suppliers, ensuring trouble-free automated pack assembly on your production lines.
By combining advanced tooling with IATF 16949-certified quality management, JUCHENG delivers a reliable manufacturing path for next-generation EV platforms.
Preguntas frecuentes (FAQ)
How do you manage warpage in cell holders?
Shrinkage management involves balancing fiber orientation in glass-filled materials.
Glass fibers align parallel to the molten flow path, causing anisotropic shrinkage.
We resolve this by using multi-point hot runner valve gates to balance the filling pressure and align the glass fibers symmetrically, neutralizing residual post-mold warpage.
What tool steels are best for abrasive glass-filled PA66?
Mold plates require hardened tool steel such as S136 or H13, hardened to HRC 48-52.
Glass fibers and outgassing flame retardants are highly abrasive and corrosive.
Selecting premium hardened steels prevents localized cavitation and pocket erosion, ensuring critical tolerance consistency over long production lifespans.
Can you insert-mold battery sensors into the carriers?
Overmolding copper pins or packaging temperature sensors directly into the carriers is a standard capability.
This eliminates downstream manual wire-routing and optimizes the space profile.
Our robotic insert systems place the sensors within tolerances of ±0.05mm, preventing structural leakage and maintaining electrical clearance standards.