
Электромобильность зависит от конфигураций аккумуляторов с высокой плотностью энергии для достижения оптимального запаса хода и выходной мощности.
Проектирование компонентов структурного каркаса для этих аккумуляторных блоков представляет собой исключительные механические и электрические задачи.
Инженерные отделы нуждаются в специализированных компонентах для изоляции, защиты и физического позиционирования сотен отдельных аккумуляторных ячеек.
JUCHENG Injection Molding предоставляет индивидуальные услуги контрактного производства, превращая сложные структурные проекты в высоко воспроизводимые литые детали.
Каждый производственный цикл использует передовую оснастку из стали, изготовленную на заказ, чтобы гарантировать поддержание высоковольтной электробезопасности и физической прочности.
Содержание
Задачи проектирования в настраиваемых каркасах носителей ячеек
Производство высокоточных держателей элементов аккумуляторной батареи электромобиля требует строгой размерной согласованности в каждом отдельном гнезде.
Независимо от того, поддерживаются ли цилиндрические форматы или призматические модули, внутренние диаметры должны предотвращать чрезмерное радиальное перемещение, избегая при этом сжатия ячеек.
Неправильная посадка ячеек вызывает высокое контактное сопротивление, усталость выводов и снижение путей рассеивания тепла.
Следовательно, наши инженеры по оснастке проектируют многогнездные формы с горячеканальной системой, которые обеспечивают равномерный поток пластика для предотвращения асимметричной усадки.
Ключевые требования к конструкции для сохранения совмещения карманов включают:
- Позиционирование ячеек—Обеспечение точного радиального совмещения предотвращает деформацию электрических клемм при вибрации транспортного средства.
- Вибропоглощение—Поглощение механических ударов предотвращает микротрение между пластиковым носителем и гильзами ячеек.
- Сопротивление ползучести—Предотвращение структурного прогиба в течение десятилетнего срока службы обеспечивает идеальное совмещение шин.
- Тепловое вентилирование—Интеграция охлаждающих каналов между карманами максимизирует пассивный воздушный поток по поверхностям ячеек.
Достижение жёсткого допуска ±0,02 мм на диаметрах карманов ячеек литого держателей элементов аккумуляторной батареи электромобиля требует тщательного контроля температур формы и скоростей впрыска.
Использование многогнёздных компоновок подвергает полимер потенциальным дисбалансам давления между различными зонами формы.
JUCHENG Injection Molding решает эту проблему, оптимизируя расположение впускных литников посредством строгого анализа течения в форме, точно балансируя давление в гнёздах.
Такие инженерные меры позволяют избежать образования облоя или недоливов на критических элементах стенок, обеспечивая идеальную посадку скольжением для каждой ячейки.
Тонкостенные структуры типичны для таких конструкций, чтобы снизить вес и максимизировать эффективность компоновки.
Уменьшение номинальной толщины стенок до 1,0 мм или 1,2 мм снижает структурную прочность детали, если только ребра жесткости не расположены идеально.
Наша команда использует передовой DfM-анализ, чтобы линии спая были направлены в сторону от точек концентрации механических напряжений.
Это предотвращает структурные разрушения во время краш-тестов автомобиля, где держатель ячеек должен выдерживать высокие перегрузки замедления в единицах G без растрескивания.
Соответствие материалов и размерная стабильность
Выбор материала напрямую определяет механическую долговечность и характеристики электрической изоляции держателей элементов аккумуляторной батареи электромобиля.
Полимеры внутри аккумуляторных модулей электромобилей подвергаются постоянному воздействию высоких температур, вибрации окружающей среды и химического газовыделения.
Выбор стеклонаполненного полиамида 30% (PA66-GF30 FR) обеспечивает структурную жесткость, необходимую для поддержки тяжелых стеков аккумуляторных ячеек.
Этот материал обеспечивает превосходную температуру тепловой деформации, оставаясь механически стабильным при непрерывных рабочих нагрузках 120°C.
Антипиреновые (FR) добавки обязательны для соответствия требованиям высокого напряжения, но часто изменяют усадку полимера и вязкость расплава.
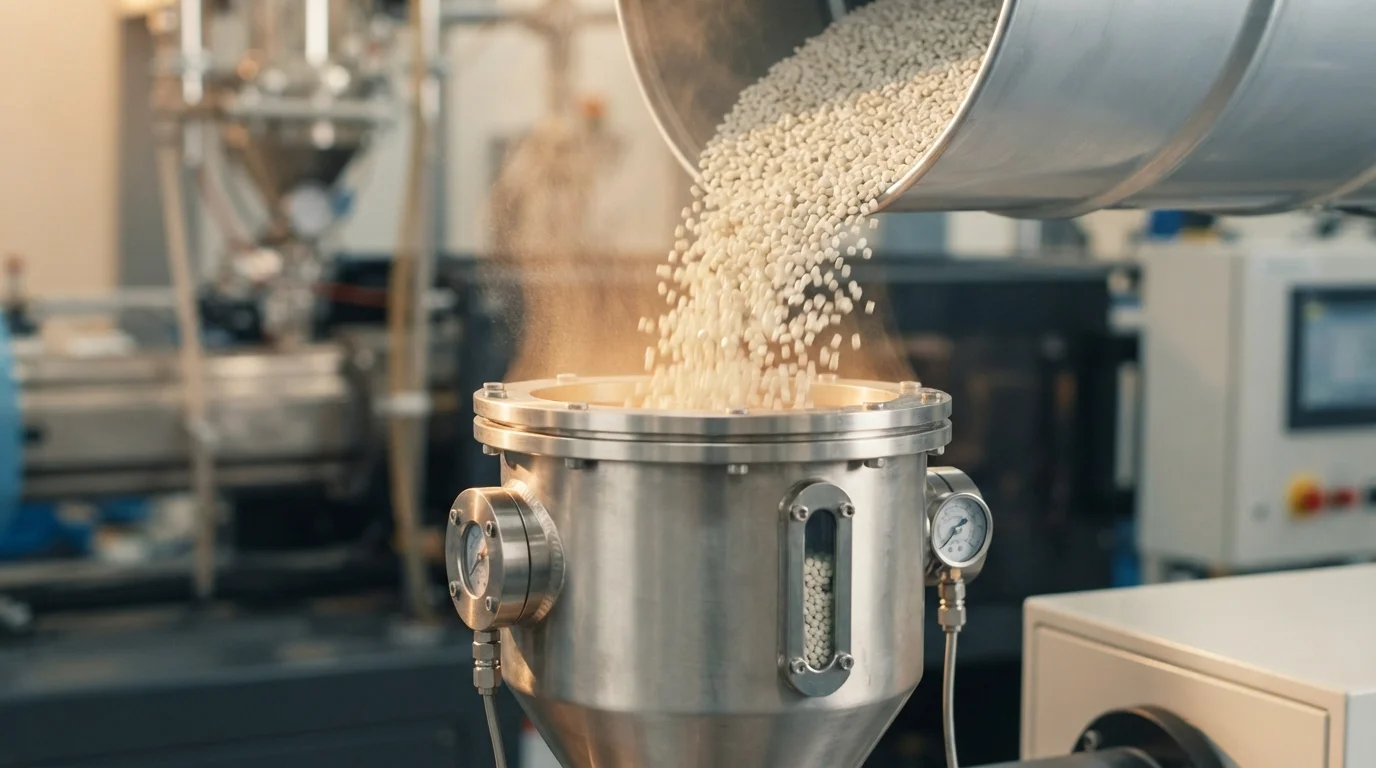
Поскольку полиамид поглощает атмосферную влагу, JUCHENG использует сушилки-бункеры с колесом-осушителем для сушки смолы до содержания влаги ниже 0,05% перед формованием.
Этот критически важный этап подготовки предотвращает гидролитическую деградацию, сохраняя высокую диэлектрическую прочность, необходимую для изоляции соседних ячеек.
Кроме того, рейтинг огнестойкости UL94 V-0 должен строго сохраняться, чтобы предотвратить распространение огня в случае локального теплового разгона ячейки.
Размерная стабильность в течение срока службы продукта предотвращает возникновение механических напряжений на клеммах ячеек.
Долговременная ползучесть полимера может вызвать смещение ячеек, что приводит к растрескиванию сварных швов на подключённых высоковольтных шинах.
Наши технологи-производственники противодействуют этому, поддерживая равномерное усилие прижима во время фазы охлаждения, что минимизирует остаточные напряжения, возникающие при формовании.
Наш строгий контроль закупки сырья гарантирует, что каждая партия сопровождается официальным сертификатом анализа для обеспечения химического соответствия.
Конфигурация оснастки и контроль на координатно-измерительной машине Zeiss
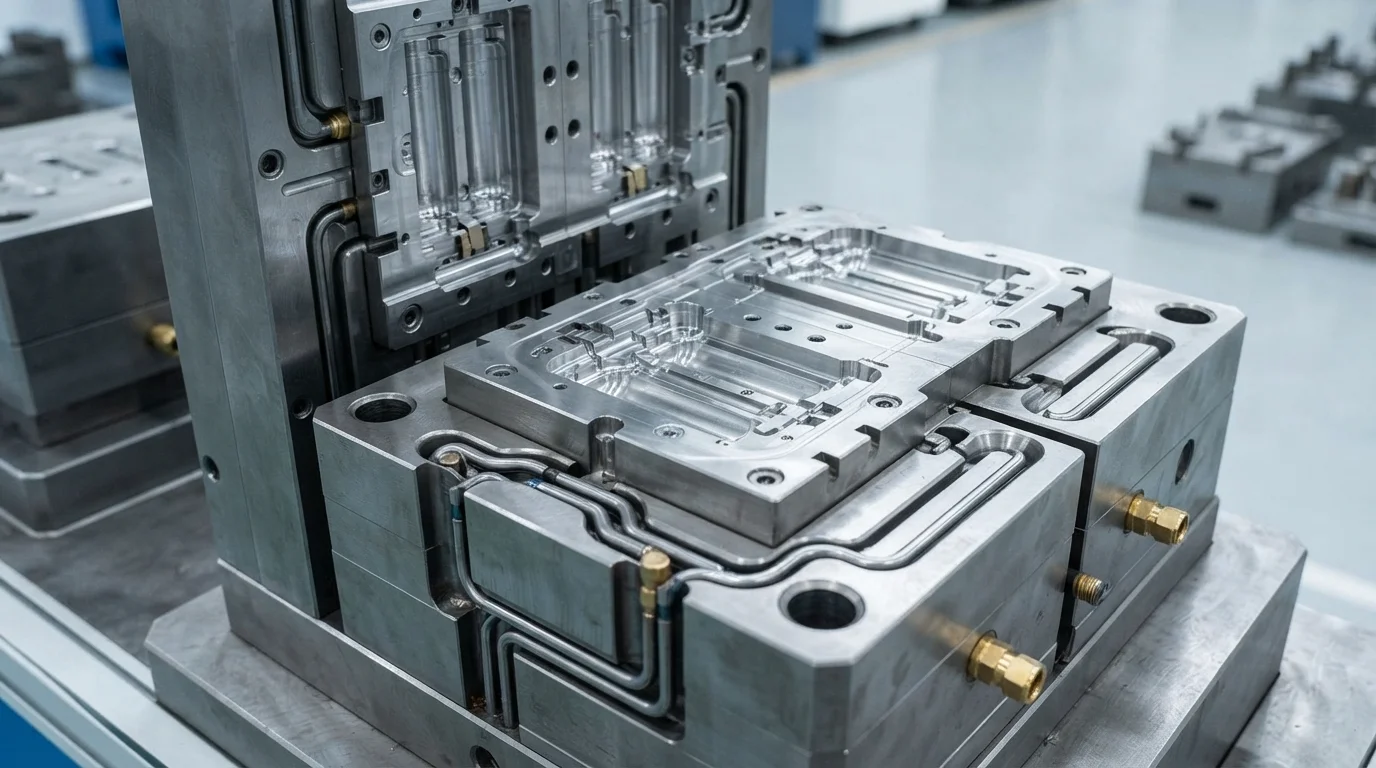
Сложная конфигурация пресс-формы, оптимизированная для массового производства держателей элементов аккумуляторной батареи электромобиля использует передовые системы охлаждения и надёжные механизмы выталкивания.
Материалы, наполненные стекловолокном, абразивны, поэтому плиты пресс-формы должны быть изготовлены из закалённой инструментальной стали H13 твёрдостью HRC 48-52.
Наш собственный инструментальный цех использует 5-осевое высокоскоростное ЧПУ-фрезерование и прецизионную электроэрозионную обработку для изготовления сложных формообразующих полостей с идеальной чистотой поверхности.
Эти особенности обеспечивают плавное извлечение детали и предотвращают изгиб знаков стержней во время высокоскоростных производственных циклов.
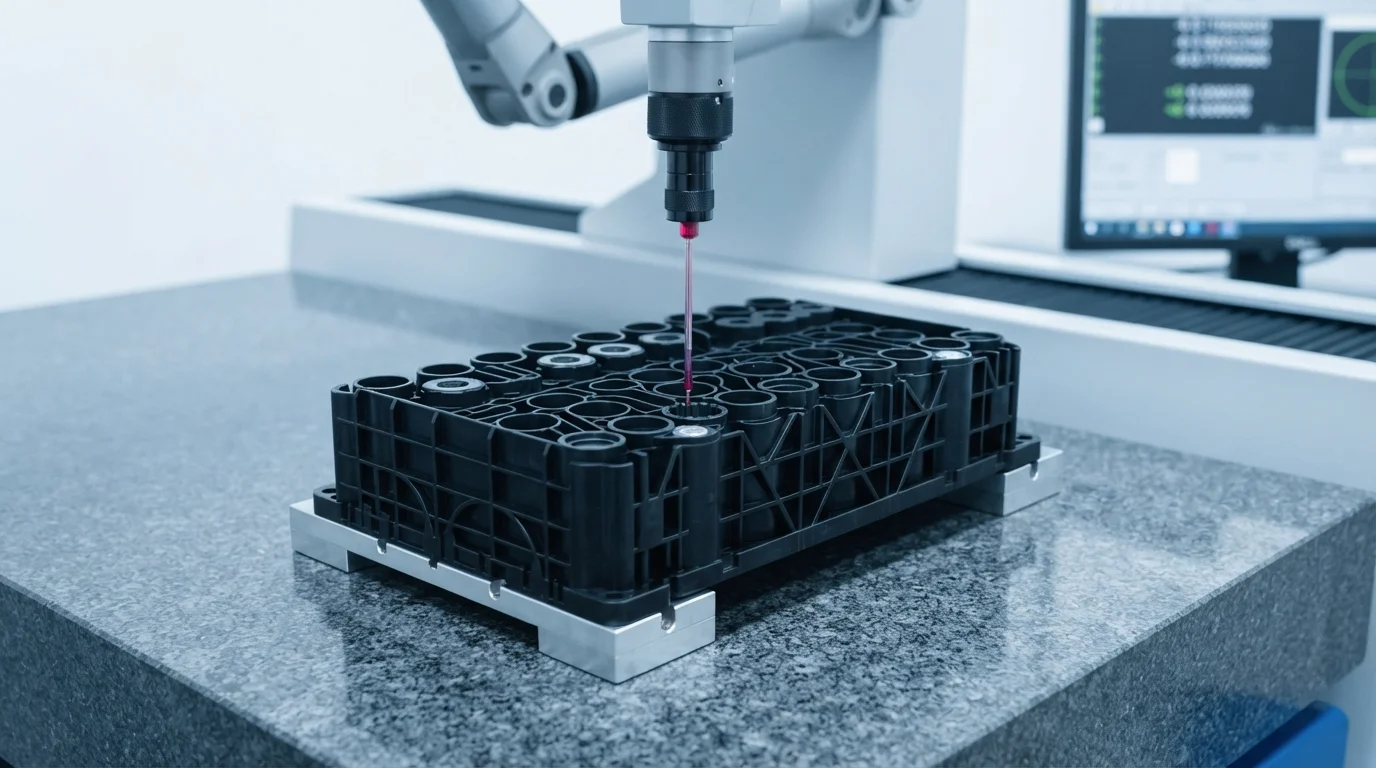
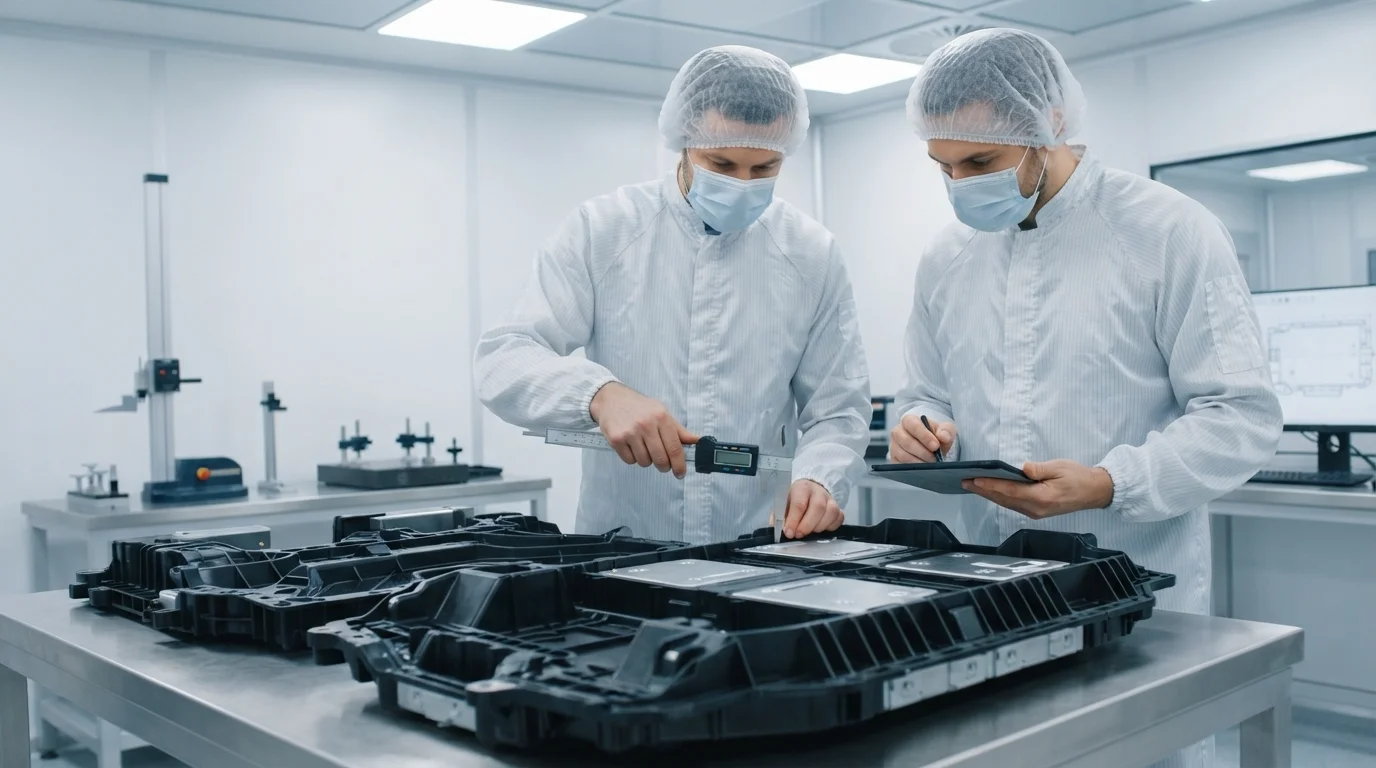
Проверка качества в наших лабораториях контроля с климат-контролем следует строгой последовательности измерений:
- Калибровка приспособления—Закрепление отформованного держателя ячеек в специальном приспособлении без напряжений обеспечивает повторяемость измерений.
- Многоточечное сканирование—Использование щупа с рубиновым наконечником на нашей КИМ Zeiss позволяет точно измерить круглость каждого гнезда под ячейку.
- Расчёт соосности—Расчёт истинного положения межъячеечных промежутков подтверждает идеальное совмещение шага выводов.
- Ведение журнала SPC—Запись тенденций размеров на контрольных картах статистического управления процессами позволяет настраивать параметры литья в реальном времени.
В конечном счёте, наши жёсткие носители ячеек спроектированы для безупречной установки внутрь наших нестандартные пластиковые корпуса аккумуляторов для электромобилей для обеспечения высоковольтной изоляции.
Такой комплексный подход к сборке минимизирует проблемы накопления допусков между разными поставщиками, обеспечивая бесперебойную автоматизированную сборку батарейных блоков на ваших производственных линиях.
Сочетая передовую оснастку с IATF 16949сертифицированной системой менеджмента качества, JUCHENG обеспечивает надёжный производственный путь для платформ электромобилей нового поколения.
Часто задаваемые вопросы (FAQ)
Как вы управляете короблением в держателях ячеек?
Управление усадкой включает балансировку ориентации волокон в материалах со стекловолокном.
Стеклянные волокна ориентируются параллельно пути течения расплава, вызывая анизотропную усадку.
Мы решаем это, используя многопозиционные горячеканальные игольчатые впуски для балансировки давления заполнения и симметричного выравнивания стеклянных волокон, нейтрализуя остаточное послеформовочное коробление.
Какие инструментальные стали лучше всего подходят для абразивного PA66 со стекловолокном?
Плиты пресс-форм требуют закалённой инструментальной стали, такой как S136 или H13, закалённой до HRC 48-52.
Стеклянные волокна и газовыделяющие антипирены обладают высокой абразивностью и коррозионной активностью.
Selecting premium hardened steels prevents localized cavitation and pocket erosion, ensuring critical tolerance consistency over long production lifespans.
Can you insert-mold battery sensors into the carriers?
Overmolding copper pins or packaging temperature sensors directly into the carriers is a standard capability.
This eliminates downstream manual wire-routing and optimizes the space profile.
Our robotic insert systems place the sensors within tolerances of ±0.05mm, preventing structural leakage and maintaining electrical clearance standards.