
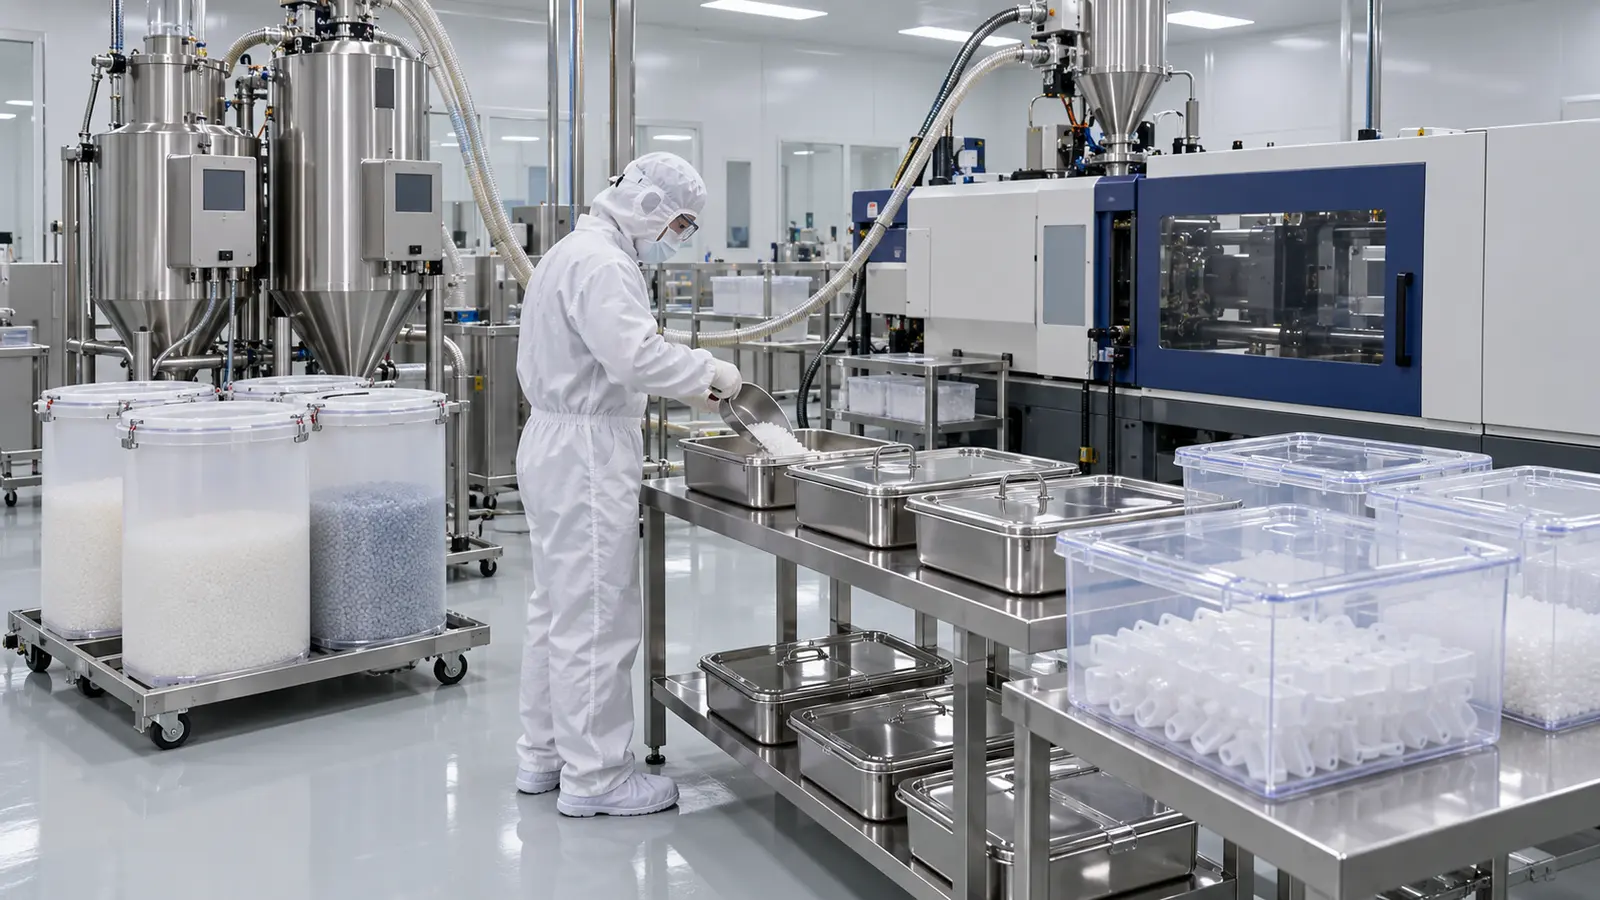
Comprendre le moulage par injection plastique OEM : une introduction à l'approvisionnement stratégique
Le moulage par injection plastique pour équipementiers (OEM) est l'épine dorsale de la production de masse moderne, transformant les polymères thermoplastiques et thermodurcissables en composants précis et durables utilisés dans tout, des dispositifs médicaux aux intérieurs automobiles. Contrairement à la fabrication sous contrat standard, le moulage OEM implique la production de pièces intégrées dans un produit final vendu sous la marque de l'acheteur. Ce processus exige une adhésion rigoureuse aux tolérances dimensionnelles, aux spécifications des matériaux et aux exigences de finition de surface, car l'OEM est responsable de l'expérience de l'utilisateur final. Le cœur du processus implique l'injection à haute pression d'un polymère fondu dans une cavité de moule en acier ou en aluminium, où il refroidit et se solidifie dans la forme souhaitée. Bien que la technologie soit mature, l'économie est loin d'être statique. Les coûts cachés – allant de la reprise du moule aux inefficacités logistiques – peuvent éroder les marges bénéficiaires de 15% à 30% s'ils ne sont pas gérés de manière proactive. Cet article décortique cinq stratégies concrètes d'économie de coûts que les responsables des achats, les ingénieurs produits et les propriétaires d'entreprise peuvent mettre en œuvre pour maximiser le ROI sans compromettre la qualité des pièces.
Astuce #1 : Conception pour la fabricabilité (DFM) – Éliminer le gaspillage avant la découpe de l'acier
Le levier de coût le plus important dans le moulage par injection plastique OEM se situe avant qu'une seule pastille de résine ne soit fondue. Une conception de pièce mal pensée hantera tout le cycle de vie de la production, entraînant des modifications coûteuses du moule, des temps de cycle plus longs et des taux de rejet plus élevés. Impliquez votre mouleur dans une rigoureuse Analyse de la conception pour la fabricabilité (DFM) pendant la phase de conception n'est pas une courtoisie—c'est une nécessité financière. Un partenaire OEM compétent analysera vos fichiers CAO par rapport à la simulation de remplissage pour identifier les défauts potentiels tels que les lignes de soudure, les retassures et les pièges à air.
Principes clés de DFM qui réduisent directement les coûts
- Épaisseur de paroi uniforme : Évitez les transitions abruptes d'épaisseur de paroi. Les sections épaisses refroidissent plus lentement, ce qui entraîne une déformation et un temps de cycle accru. En maintenant une paroi constante (généralement de 1,5 mm à 3,0 mm pour la plupart des plastiques techniques), vous réduisez le temps de refroidissement—qui représente 60 à 70 % du cycle total—et minimisez l'utilisation de matière.
- Optimisation de l'angle de dépouille : Chaque surface verticale nécessite un angle de dépouille (généralement de 0,5° à 2°) pour permettre à la pièce de s'éjecter proprement. Un dépouille insuffisante fait coller la pièce, obligeant l'opérateur à utiliser une force d'éjection plus élevée, ce qui peut endommager l'état de surface et ralentir la presse. Spécifier le bon angle de dépouille dès le départ évite un polissage coûteux et un réusinage du noyau du moule.
- Conception des rayons et congés : Les angles internes vifs créent des concentrations de contraintes et entravent l'écoulement du polymère. Ajouter un rayon d'au moins 0,25 fois l'épaisseur de paroi nominale améliore l'écoulement de la résine, réduit le risque de fissuration et prolonge la durée de vie du moule en réduisant l'érosion au niveau de l'angle.
- Évitement des contre-dépouilles : Les contre-dépouilles nécessitent des tiroirs latéraux complexes ou des élévateurs dans le moule. Chaque mécanisme mobile ajoute 1 000 à 5 000 $ au coût du moule et augmente les temps d'arrêt de maintenance. Dans la mesure du possible, reconcevez la pièce pour avoir une direction de démoulage droite, ou acceptez une opération d'usinage secondaire pour une caractéristique de faible volume.
En investissant 40 heures dans une session DFM collaborative, vous pouvez généralement réduire le coût final du moule de 10 à 20 % et le prix unitaire de 5 à 8 %, simplement parce que le moule fonctionne plus rapidement et plus fiable dès le premier jour. Ne sautez jamais cette étape pour " gagner du temps " à court terme.
Astuce #2 : Sélection stratégique des matériaux – Ne payez pas trop cher pour des résines exotiques
Le coût des matériaux représente 30 à 50 % du prix unitaire total en moulage par injection plastique OEM. Les ingénieurs choisissent souvent par habitude une résine déjà utilisée (par exemple, ABS ou polycarbonate), sans se demander s'il existe une alternative plus économique ou plus facile à mettre en œuvre. La clé de la réduction des coûts est la substitution fonctionnelle—en faisant correspondre les propriétés mécaniques, thermiques et chimiques de la résine à l'environnement de service réel, et non aux valeurs maximales de la fiche technique.
Stratégies de matériaux économiques
Premièrement, envisagez la teneur en matière rebroyée. Si votre application n'est pas critique (par exemple, des clips internes, des entretoises, des boîtiers non visibles), vous pouvez incorporer jusqu'à 20-25 % de matière rebroyée post-industrielle (carottes, canaux et pièces rejetées) sans perte significative de propriétés. Négociez avec votre mouleur pour utiliser de la matière rebroyée pour les composants non esthétiques, ce qui réduit la consommation de matière vierge. Deuxièmement, évaluez les grades à haut écoulement des résines standard. Un polypropylène ou un nylon à haut écoulement remplira plus facilement une cavité à paroi mince, ce qui vous permet de réduire la pression d'injection et la force de fermeture. Cela se traduit par une consommation d'énergie plus faible et la possibilité de fonctionner sur une machine plus petite, dont le taux horaire est plus bas. Troisièmement, examinez les variantes chargées de minéraux ou de fibres de verre . Un nylon chargé à 30 % de fibres de verre peut vous permettre de réduire l'épaisseur de paroi de 20 % en raison de sa rigidité plus élevée, ce qui entraîne moins de résine utilisée par pièce et un cycle plus rapide. Cependant, attention—les résines chargées de fibres de verre sont abrasives et raccourcissent la durée de vie du moule. Calculez toujours le coût total de possession (prix de la résine + usure du moule + temps de cycle) plutôt que seulement le $/lb de la pastille.
Enfin, standardisez votre sélection de résine sur toute votre gamme de produits. Si vous fabriquez cinq appareils différents, essayez de les regrouper en deux ou trois polymères de base. L'achat en gros d'un seul grade de résine vous donne un pouvoir de négociation important avec les distributeurs, ce qui permet souvent d'obtenir une réduction de prix de 5 à 10 % par rapport à l'achat de plusieurs grades spéciaux en plus petites quantités.
Astuce 3 : Optimisez la conception du moule pour réduire le temps de cycle – L'usine cachée
Dans le moulage par injection plastique pour les équipementiers, le moule n'est pas seulement un outil ; c'est un échangeur de chaleur. La vitesse à laquelle vous pouvez évacuer la chaleur du polymère détermine votre temps de cycle, et le temps de cycle est le principal facteur de coût de transformation. Une machine de moulage typique coûte entre 60 $ et 150 $ par heure. Si vous pouvez réduire de 5 secondes un cycle de 30 secondes, vous augmentez la production de 16 %, ce qui réduit effectivement votre coût par pièce sans aucun changement de matériau ou de main-d'œuvre. La façon la plus efficace d'y parvenir est d'utiliser des des canaux de refroidissement conformes.
systèmes de refroidissement avancés et à canaux chauds
Les lignes de refroidissement traditionnelles forées droites ne peuvent pas suivre les contours complexes d'une cavité de moule. Cela crée des points chauds, qui obligent l'opérateur à prolonger la phase de refroidissement pour éviter le gauchissement. Le refroidissement conforme, created via additive manufacturing (3D-printed metal inserts), allows cooling channels to snake precisely along the part geometry. This can reduce cycle time by 20-35% in complex parts. While the upfront cost of a 3D-printed insert is higher, the payback period is often under six months for high-volume production runs.
Another major decision is hot runner vs. cold runner. A cold runner system creates a solid sprue and runner that must be reground, which adds labor and energy. A hot runner keeps the plastic molten inside the manifold, eliminating runner waste and reducing cycle time because you do not need to wait for the runner to cool. Although hot runner systems add $10,000 to $30,000 to the mold price, they are essential for high-cavitation molds (8, 16, or 32 cavities) using expensive engineering resins. For lower volumes, a cold runner with a submarine or tunnel gate that automatically degates on ejection is more cost-effective, as it avoids the maintenance complexity of hot runner nozzles. Always ask your molder for a cycle time estimate for both options and calculate the break-even volume before committing.
Tip #4: Intelligent Automation and Secondary Operations Integration
Labor is a rising cost in global manufacturing. However, the hidden cost often lies in les opérations secondaires—the manual tasks performed after the part is ejected: trimming flash, inserting metal components, printing logos, or ultrasonic welding. These operations are frequently outsourced to separate vendors, adding logistics costs, lead time, and quality risks. To cut costs, you must push work upstream into the molding cell.
In-Mold Assembly and Automated Handling
Consider moulage par insertion for metal components. Instead of molding a plastic housing and then pressing in a brass threaded insert in a separate step, you can place the insert robotically into the mold cavity before injection. The plastic shrinks around the insert during cooling, creating a permanent, leak-proof bond. This eliminates the need for a secondary pressing operation and reduces part count and inventory. Similarly, multi-shot molding (two-shot or overmolding) uses a single machine with two barrels to mold a rigid substrate and a soft-touch TPE grip in one continuous cycle. While the mold cost is higher, the cycle time is roughly the same as a single-shot mold, effectively giving you a finished assembled component for the price of a single molding cycle. This eliminates the cost of adhesives, primers, and manual assembly labor.
Furthermore, automate the mundane. A six-axis robot with a vision system can remove the part, trim the gate, and place it on a conveyor for packaging. This reduces operator handling, which minimizes contamination and scratches. While the initial capital expenditure for automation is significant, the reduction in direct labor (often 2-3 operators per press across three shifts) yields a return on investment in 18 months or less. When requesting quotes, ask your molder to provide a "fully automated cell price" versus a "manual operation price." The difference is often negligible per unit at high volumes, but the automated cell offers far better consistency.
Tip #5: Long-Term Partnership and Volume Forecasting – Beyond the Unit Price
The cheapest quote is rarely the most cost-effective over the product’s lifecycle. OEM plastic injection molding is a relationship business. Switching molders frequently incurs transfer costs, validation runs, and potential yield loss. Instead of playing vendors against each other on every purchase order, establish a strategic sourcing agreement with a single, qualified molder. This allows for open-book costing, where the molder shares detailed breakdowns of material, labor, and overhead. In exchange for a guaranteed annual volume, you can lock in a fixed price with a defined annual reduction (typically 3-5%) based on learning curve improvements and operational efficiencies.
Leveraging Data for Cost Reduction
Provide your molder with a rolling 12-month forecast, not just a single purchase order. This enables them to buy resin in bulk at lower spot prices, schedule presses efficiently to avoid downtime, and maintain a safety stock of critical components. When a molder knows they have 500,000 units of work next quarter, they can negotiate a 10% discount on polycarbonate from their distributor. They can also batch similar colored parts together to minimize purging time—a process that wastes material and takes 30-45 minutes per color change. By grouping orders by color and material, you reduce machine downtime and material waste. Additionally, negotiate the ownership of the mold and the maintenance schedule. If you own the mold, you can take it to a different molder if performance slips, but you must also budget for maintenance (typically 2-4% of the mold cost annually). A better approach is to include a "mold maintenance and warranty" clause in the agreement, where the molder is responsible for keeping the tool in prime condition, incentivized by a bonus for achieving a target Overall Equipment Effectiveness (OEE) of 85% or higher.
Finally, consider design for future variants. By planning a modular mold with interchangeable inserts, you can produce a family of parts (different lengths, bosses, or cutouts) using the same base mold base. This drastically reduces the capital expense for new tools and shortens the lead time for new product introductions. A collaborative, transparent relationship with your molder turns them from a supplier into a cost-reduction partner.
Conclusion: The Cumulative Effect of Smart Manufacturing
Cost reduction in OEM plastic injection molding is not a single heroic action but a cumulative series of disciplined decisions. By prioritizing Design for Manufacturability, you eliminate waste at the source. By selecting the right material—not the strongest or the cheapest, but the most appropriate—you optimize performance and price. By investing in advanced cooling and automation, you compress cycle times and reduce labor intensity. And by fostering a transparent, long-term partnership, you unlock pricing stability and process improvements that are invisible in a transactional quote. The manufacturers that thrive in today’s competitive landscape are those that view the molding machine not as a commodity tool, but as a precision instrument capable of delivering value. Apply these five tips rigorously, and you will not only reduce your per-part cost but also improve your product’s quality, consistency, and time-to-market. The ultimate goal is not the cheapest mold or the fastest cycle; it is the lowest total cost of ownership over the product’s entire commercial life.