
La fabrication de boîtiers en polymère grand format, de panneaux de carrosserie automobile et de palettes structurelles lourdes présente de sérieux défis de traitement et d'outillage. L'injection de volumes de plastique fondu lourd sur de longs trajets d'écoulement dans le moule provoque souvent des lignes de soudure visibles, des marques de retrait localisées et un gauchissement structurel sévère. La spécification de moulage par injection de grandes pièces à haute tonnage surmonte ces limites de fabrication en utilisant des forces de serrage élevées et des systèmes spécialisés de contrôle de l'écoulement de la matière fondue. JUCHENG exploite des cellules de production automatisées à usage intensif capables de mouler des composants à grande échelle pesant jusqu'à 15 kg ou mesurant jusqu'à 2,5 mètres de longueur.
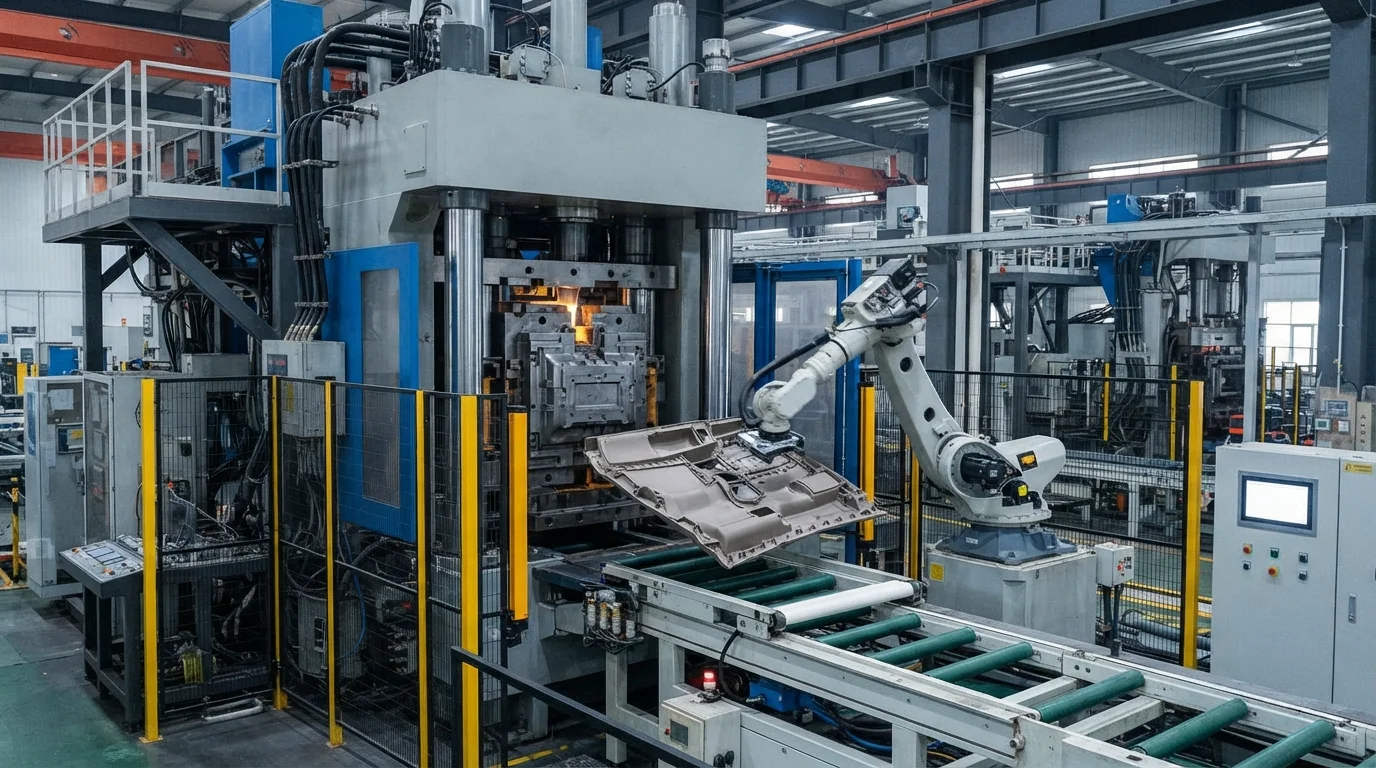
Table des matières
Force de serrage de 3000T et contrôle séquentiel des vannes (SVG)
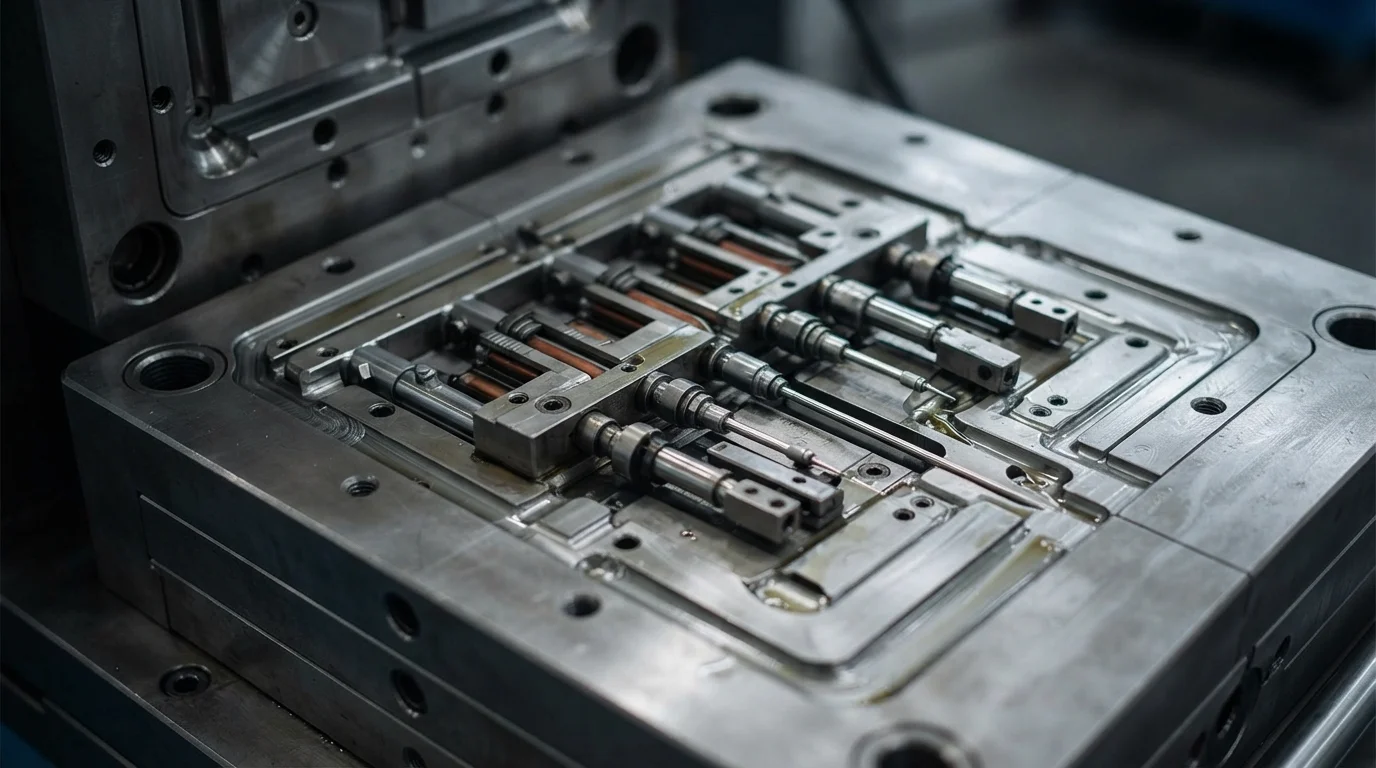
L'utilisation d'une presse hydraulique de 3000 tonnes fournit la force de serrage massive nécessaire pour maintenir les grandes cavités de moule fermées sous des pressions d'injection élevées. Le contrôle de la convergence du front de matière fondue sur de vastes surfaces de cavité repose sur la technologie de contrôle séquentiel des vannes (SVG) . L'équipement des collecteurs de canal chaud avec des aiguilles de vannes de canal chaud pneumatiques ou hydrauliques permet aux ingénieurs de traitement d'ouvrir les vannes séquentiellement. L'ouverture des vannes dans une séquence en cascade contrôlée guide le front de plastique fondu en douceur sans permettre la formation de lignes de soudure sur les surfaces d'apparence visibles. Le remplissage séquentiel élimine les marques de soudure cosmétiques et réduit la pression d'injection requise, empêchant la déformation des pièces.
Les normes de séquence de fonctionnement du contrôle séquentiel des vannes comprennent :
- Chronométrage des vannes en cascade—L'ouverture progressive des vannes séquentielles guide les fronts de matière sans créer de lignes de soudure esthétiques.
- Force de serrage hydraulique élevée—Le maintien ferme des plaques de moule sous une pression de cavité élevée empêche les bavures sur la ligne de joint.
- Réduction de la chute de pression—La distribution de la matière fondue à travers des systèmes de canaux chauds à plusieurs points d'injection réduit la pression d'injection requise.
- Surveillance par transducteur de cavité—Le suivi des profils de pression sur les parois de grandes cavités assure une densité de compactage uniforme.
Grands extérieurs automobiles, pare-chocs et panneaux structurels (jusqu'à 15 kg / 2,5 m)
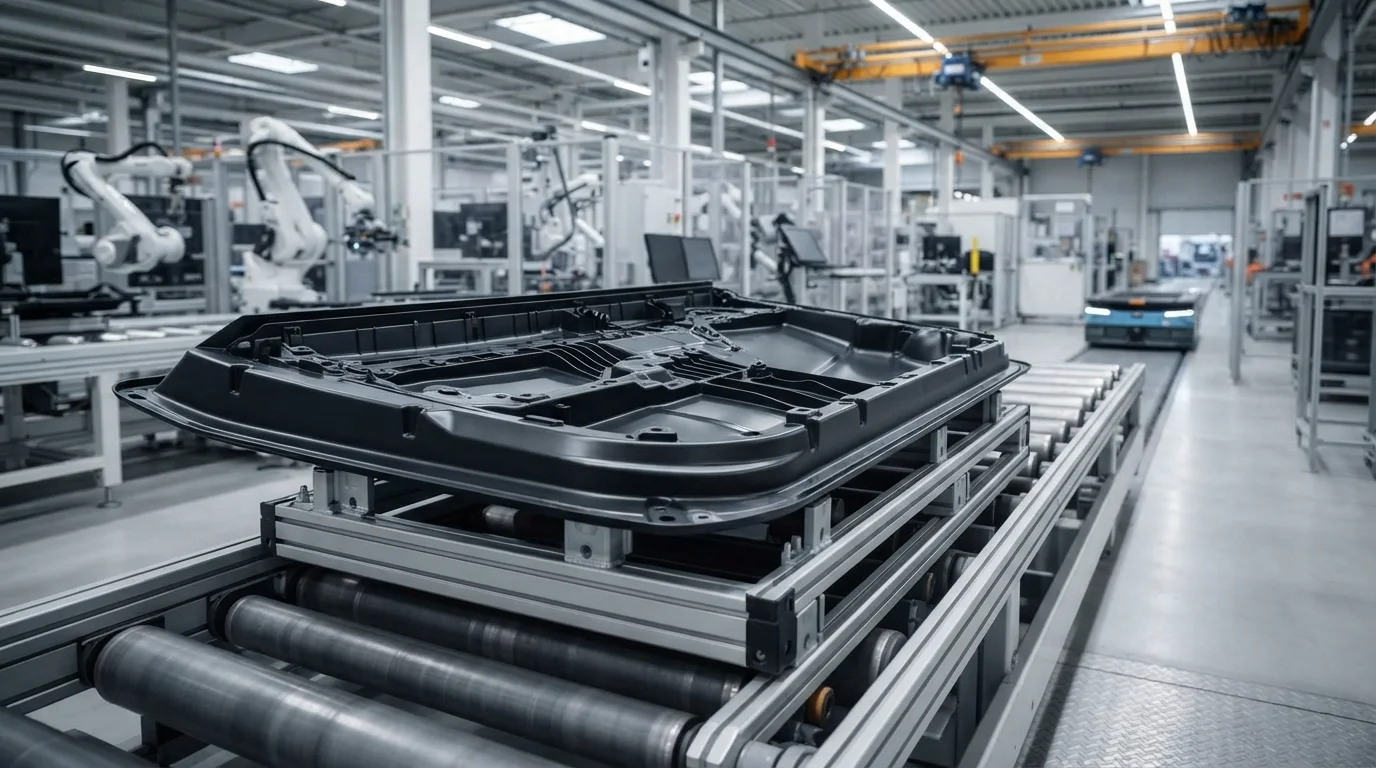
Les extérieurs automobiles et les plateformes logistiques industrielles exigent des pièces en polymère de grande taille qui combinent faible poids et résistance aux chocs. Le moulage de composants lourds tels que les pare-chocs automobiles, les panneaux de porte, les cadres de tableau de bord et les palettes robustes nécessite le traitement de thermoplastiques résistants. Les polymères couramment utilisés dans le moulage de grands formats comprennent le polypropylène (PP), ABS, PC/ABS, et les oléfines thermoplastiques (TPO). Le compoundage des résines de base avec des fibres de verre améliore la rigidité structurelle, permettant aux panneaux en plastique moulé de remplacer les pièces embouties en métal lourd. Le moulage en une seule pièce de grande taille élimine les étapes d'assemblage secondaires, améliorant l'intégrité structurelle tout en réduisant le poids critique du véhicule.
| Qualité de polymère pour grandes pièces | Poids maximal de la pièce (kg) | Longueur maximale de pièce (m) | Force de serrage requise | Application principale de grandes pièces |
|---|---|---|---|---|
| TPO / PP (SABIC PP 570P) | Jusqu'à 15,0 kg | Jusqu'à 2,5 m | Presse 2000T – 3000T | Pare-chocs et boucliers avant automobiles |
| PC/ABS (Bayblend FR3010) | Jusqu'à 12,0 kg | Jusqu'à 2,0 m | Presse 1800T – 3000T | Couvercles de boîtier de batterie EV et garnitures de porte |
| HDPE (Dow DMDA-8007) | Jusqu'à 15,0 kg | Jusqu'à 2,2 m | Presse 1500T – 2500T | Palettes et caisses industrielles lourdes |
Ingénierie des nervures structurelles et minimisation du gauchissement dans les composants lourds
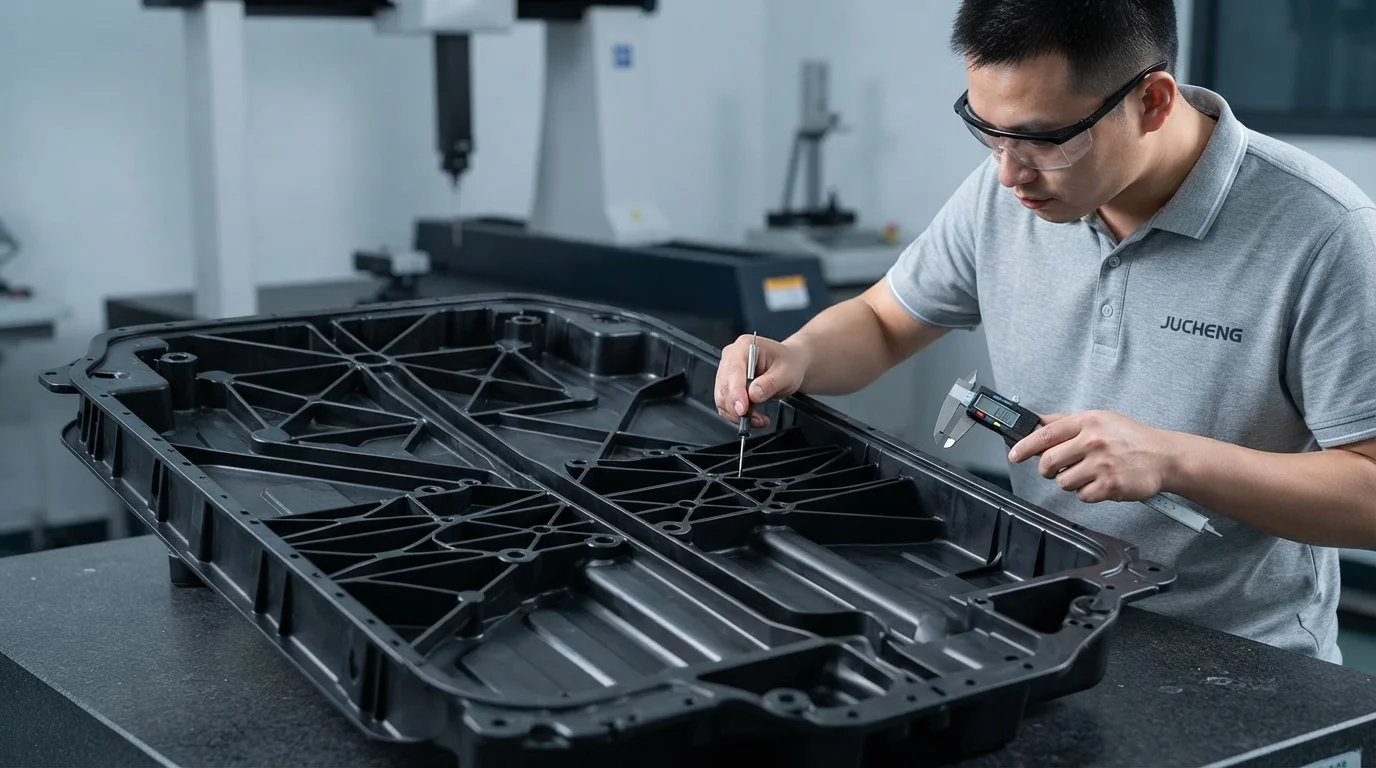
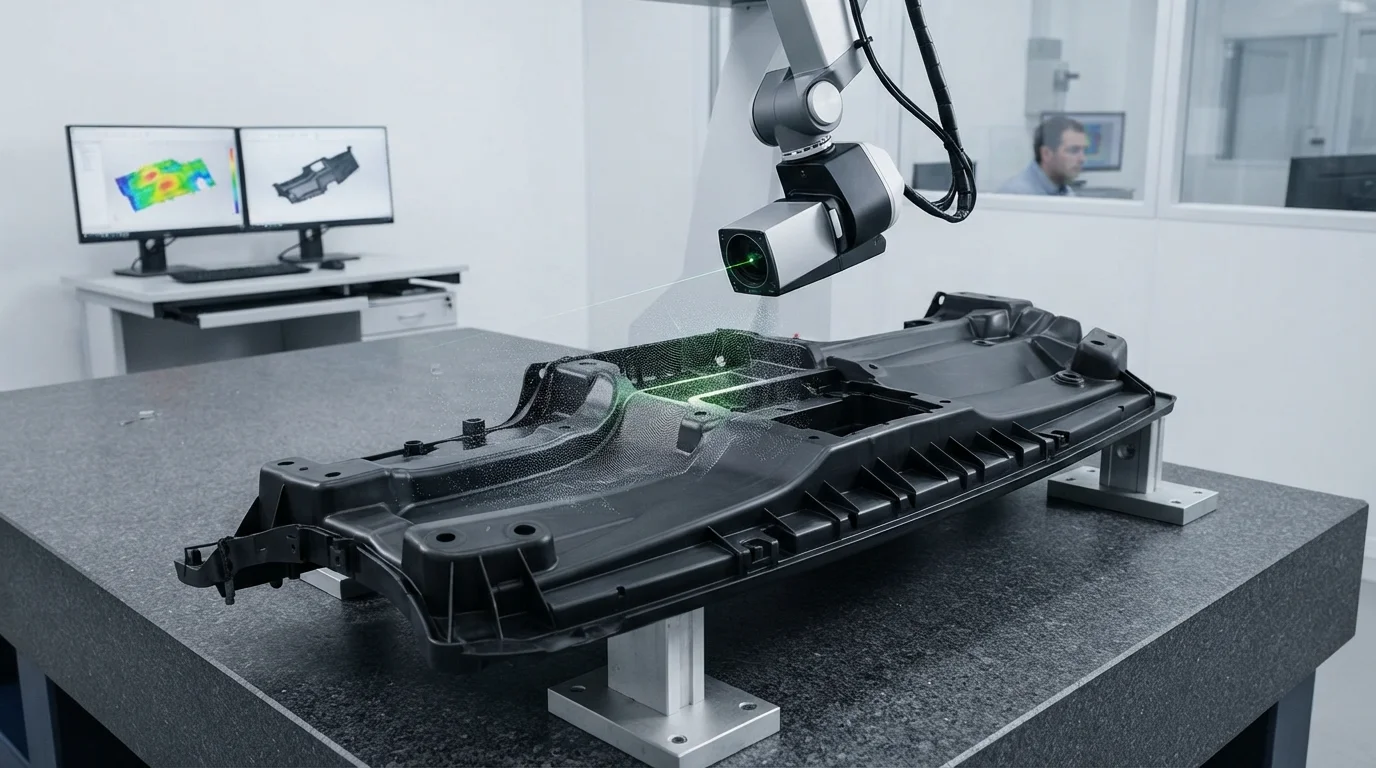
La prévention du gauchissement après moulage et des marques de retrait cosmétiques dans les composants en plastique lourds nécessite une ingénierie minutieuse de l'épaisseur des parois. Les parois pleines épaisses refroidissent lentement et se contractent de manière inégale, provoquant des ombres de retrait profondes sur les surfaces apparentes. La conception de nervures de renforcement structurelles avec une épaisseur de base de 50 % à 60 % de l'épaisseur nominale de la paroi augmente la rigidité en flexion sans ajouter de masse. La configuration de réseaux d'eau de refroidissement équilibrés près des noyaux et des cavités extrait la chaleur uniformément sur de grandes surfaces. La technologie de moulage assisté par gaz peut également être intégrée pour injecter de l'azote dans les sections de nervures épaisses, créant des noyaux creux qui éliminent les marques de retrait.
Questions fréquemment posées (FAQ)
Qu'est-ce que le séquençage des vannes (SVG) et pourquoi est-il utilisé pour les grandes pièces ?
Le séquençage des vannes utilise des aiguilles à commande électronique dans les buses de hot runner pour ouvrir et fermer les points d'injection dans un ordre spécifique. Ce processus de remplissage en cascade guide le plastique fondu en douceur à travers de grandes cavités, éliminant complètement les lignes de soudure cosmétiques et réduisant la force de fermeture requise.
Comment prévenir le gauchissement dans les grands panneaux automobiles en plastique ?
La prévention du gauchissement nécessite de concevoir des épaisseurs de paroi nominales uniformes et de maintenir un refroidissement de moule équilibré sur de grandes surfaces d'outillage. L'incorporation de nervures de renforcement conçues à 50 %-60 % de l'épaisseur de la paroi ajoute de la rigidité sans provoquer de marques de retrait ni de retrait différentiel.
Quels matériaux sont les mieux adaptés au moulage de grandes pièces structurelles ?
Le polypropylène (PP), les mélanges TPO, l'ABS et les alliages PC/ABS sont les polymères les plus courants pour les grandes pièces structurelles. L'ajout de renfort en fibre de verre améliore le module de traction et la résistance à la chaleur, rendant les panneaux en plastique adaptés au remplacement de pièces embouties en métal lourd.