
Respuesta breve: Una pieza de plástico se puede galvanizar de forma fiable solo cuando el grado del sustrato, la superficie moldeada y la geometría de la pieza son compatibles con el sistema de galvanizado seleccionado. Priorice superficies lisas y accesibles, transiciones graduales, paredes uniformes y tensiones internas de moldeo controladas; después, valide la apariencia y la adherencia en piezas moldeadas con intención de producción. El galvanizado no es una capa cosmética que pueda ocultar un sustrato inestable.
Estas directrices de diseño para el galvanizado de plásticos se centran en lo que un diseñador de producto puede controlar antes de la liberación del molde. Un proveedor de galvanizado puede definir su química y su ventana de proceso, pero el diseñador de la pieza sigue determinando si la superficie es accesible, si la geometría genera tensiones locales y si el plano describe lo que debe superar la inspección.
Para la propia ruta de acabado, consulte nuestro servicio de galvanizado de plásticos y los relacionados opciones de acabado superficial. La nota técnica de Entec Polymers sobre moldeo por inyección de termoplásticos para galvanizado es una referencia útil para la interacción entre diseño, moldeo y adherencia del recubrimiento.
En este artículo:
- Comience por el acabado y el sustrato
- Diseñe la geometría para una cobertura uniforme
- Controle la superficie moldeada antes del galvanizado
- Redacte un plan de calificación útil
- Preguntas frecuentes
Comience por el acabado y el sustrato
Antes de elegir una resina, defina la función de la superficie galvanizada. ¿Es un acabado decorativo brillante, una capa conductora, una superficie de desgaste o una combinación? Identifique las zonas que requieren galvanizado, el estándar de apariencia, la manipulación y exposición previstas, y si el recubrimiento debe cumplir un requisito eléctrico o mecánico. Distintos objetivos pueden requerir distintos sistemas de capas, grados de sustrato y pruebas de validación.
No todas las resinas de moldeo por inyección son adecuadas para todos los procesos de galvanoplastia. Muchos sistemas de galvanoplastia de plásticos dependen de un sustrato y una ruta de pretratamiento desarrollados para ese propósito; la química de la resina, el paquete de cargas, el pigmento, el contenido reciclado y el estado de la superficie pueden ser relevantes. No especifique una familia genérica de resinas y asuma que todos los grados de esa familia se galvanizarán de la misma manera. Confirme el grado comercial exacto y la secuencia de galvanoplastia con los proveedores de material y de acabado antes de fijar el diseño.
También defina las interfaces entre las zonas galvanizadas y no galvanizadas. Las líneas de enmascaramiento, los puntos de contacto, los bordes y las superficies ocultas deben mostrarse en el plano o en un modelo controlado. Si solo una cara es estética, revise cómo se montará y manipulará la pieza sin dañar la superficie visible. Si se requiere conductividad, indique dónde se mide y qué rendimiento eléctrico se necesita; una apariencia metálica por sí sola no establece una función eléctrica.
Diseñe la geometría para una cobertura uniforme
La electrodeposición añade material mediante un proceso húmedo, y la distribución local de corriente y el acceso de la solución pueden variar según la forma. Los rehundidos profundos, los huecos estrechos, las esquinas afiladas y las protuberancias abruptas pueden ser difíciles de galvanizar de manera uniforme o de inspeccionar de forma consistente. Donde el diseño lo permita, utilice radios generosos, transiciones abiertas y superficies accesibles. Evite ranuras estrechas o bolsas ocultas en zonas galvanizadas críticas, a menos que el proveedor de acabado confirme un método viable.
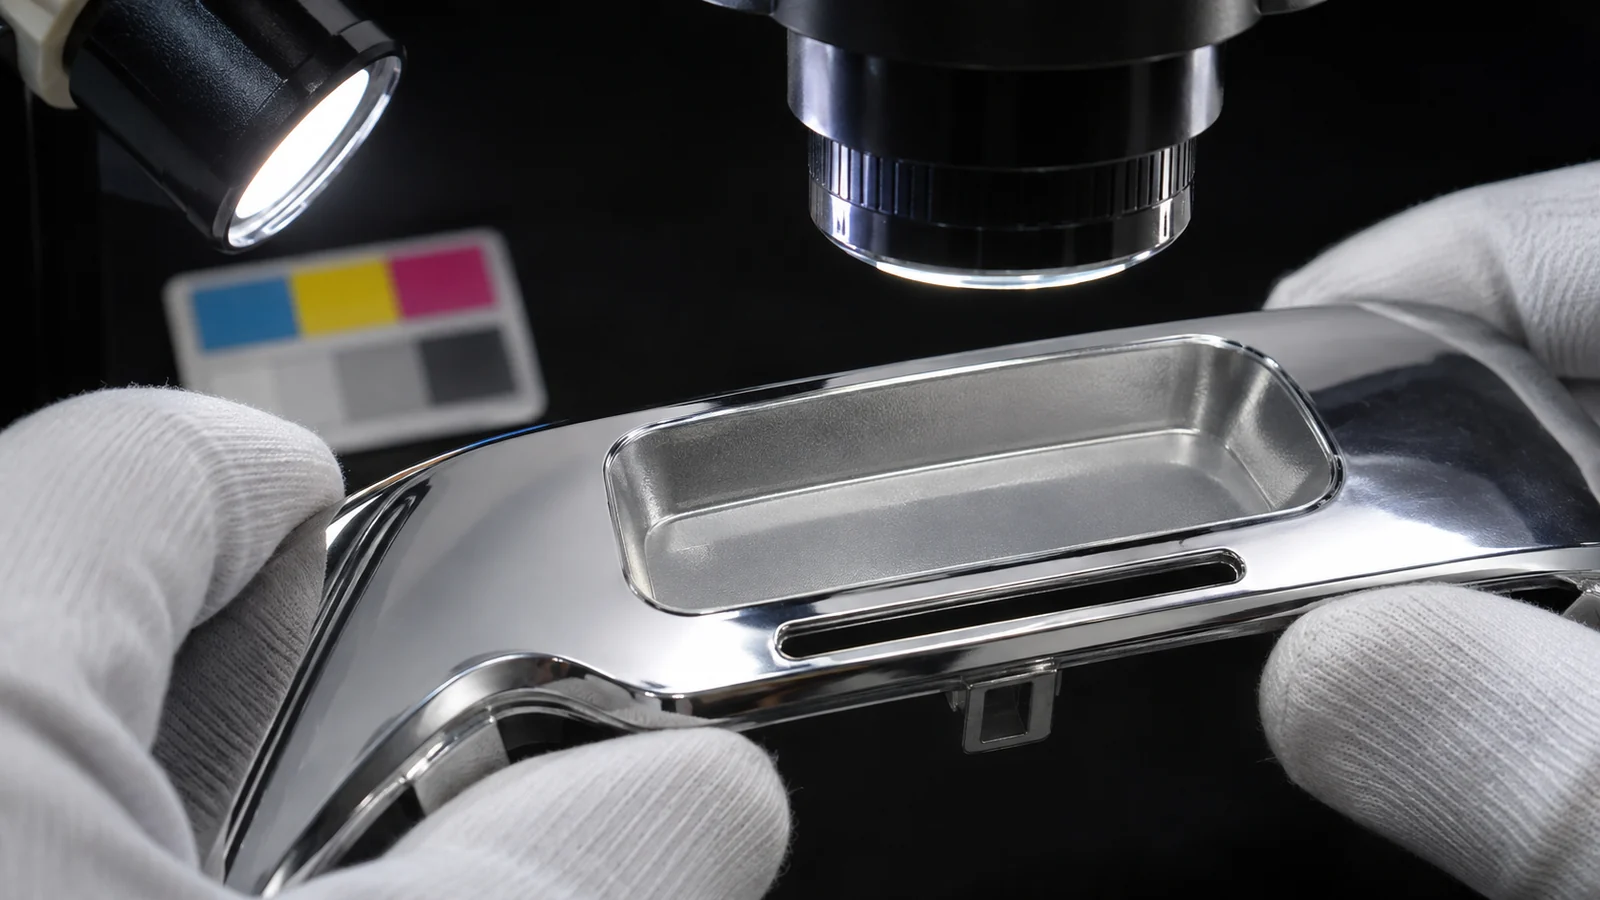
Mantenga el espesor de pared lo más uniforme posible y evite transiciones bruscas de grueso a delgado. Esta es una buena práctica de moldeo, pero es especialmente importante cuando una superficie galvanizada de alta calidad revelará distorsión, hundimientos, líneas de flujo o tensiones residuales que pueden ser menos visibles en el plástico sin recubrir. Coloque nervios y jefes lejos de la superficie visible cuando sea factible, y utilice transiciones suaves en lugar de esquinas internas afiladas. La geometría exacta debe evaluarse con la resina seleccionada y el concepto de molde, no con una regla empírica universal.
La ubicación de la entrada es una decisión conjunta de diseño. Una entrada directamente sobre una superficie visible puede dejar una huella difícil de ocultar, mientras que una entrada en la ubicación incorrecta puede favorecer patrones de flujo visibles o un empaque desigual. Coloque la entrada donde el moldeador pueda llenar y empacar la pieza mientras protege las zonas estéticas, y luego revise la trayectoria de flujo esperada y cualquier línea de soldadura frente a la zona galvanizada.
| Característica a revisar | Posible problema tras la galvanoplastia | Respuesta de diseño |
|---|---|---|
| Esquinas y bordes afilados | Concentración de tensiones o recubrimiento visualmente inconsistente en las transiciones | Utilice radios y evalúe la cobertura de los bordes con el proveedor de acabado |
| Bolsas profundas y huecos estrechos | Acceso limitado, deposición variable o solución de proceso atrapada | Abra la característica o confirme el acceso del proceso antes de la liberación |
| Secciones gruesas y jefes cercanos | Rechupes, alabeo o tensiones visibles a través de un acabado reflectante | Mantener transiciones de pared prácticas y aislar la estructura de las zonas visibles |
| Punto de inyección en una cara visible | Variación de apariencia por vestigios o relacionada con el flujo | Reubicar o definir una zona de inyección aceptable y un límite de inspección |
Controlar la superficie moldeada antes del recubrimiento electrolítico
La calidad del recubrimiento comienza con la pieza moldeada. Una superficie que presenta tensiones, contaminación, textura inconsistente o un defecto de flujo puede responder de manera diferente durante el pretratamiento y el recubrimiento. Mantenga la especificación de la superficie del molde consistente en toda el área crítica, evite cambios innecesarios en la textura del útil e identifique las líneas de unión o líneas de soldadura que no deben cruzar la zona visible principal si el análisis de flujo y la geometría de la pieza permiten una alternativa.
La estabilidad del proceso es importante porque los cambios en la temperatura de fusión, la velocidad de llenado, la compactación, el enfriamiento o el secado de la resina pueden alterar el estado de la superficie y las tensiones internas del moldeo. El proveedor de acabado debe evaluar piezas moldeadas representativas, no solo muestras prototipo pulidas fabricadas mediante un proceso diferente. Si las piezas se almacenan entre el moldeo y el recubrimiento, acuerde cómo se protegen de huellas dactilares, agentes desmoldeantes, polvo y abrasión.
No suponga que una capa de metal más gruesa cubrirá un defecto de moldeo. Un acabado reflectante puede hacer que las pequeñas irregularidades superficiales sean más notorias. Acuerde por separado la condición aceptable del sustrato y la apariencia recubierta, y defina si el proveedor puede retrabajar las piezas o si el retrabajo está prohibido en las áreas cosméticas.
Redactar un plan de calificación útil
- Congelar el material y la ruta de proceso. Registrar la referencia exacta de la resina, el colorante o la carga, el rango de condiciones de moldeo, el pretratamiento y la secuencia de recubrimiento. Cualquier sustitución propuesta debe activar una revisión documentada.
- Marcar las superficies críticas. Mostrar las zonas recubiertas, las áreas enmascaradas, los puntos de contacto, los límites y las calidades visuales directamente en el plano o en el modelo controlado.
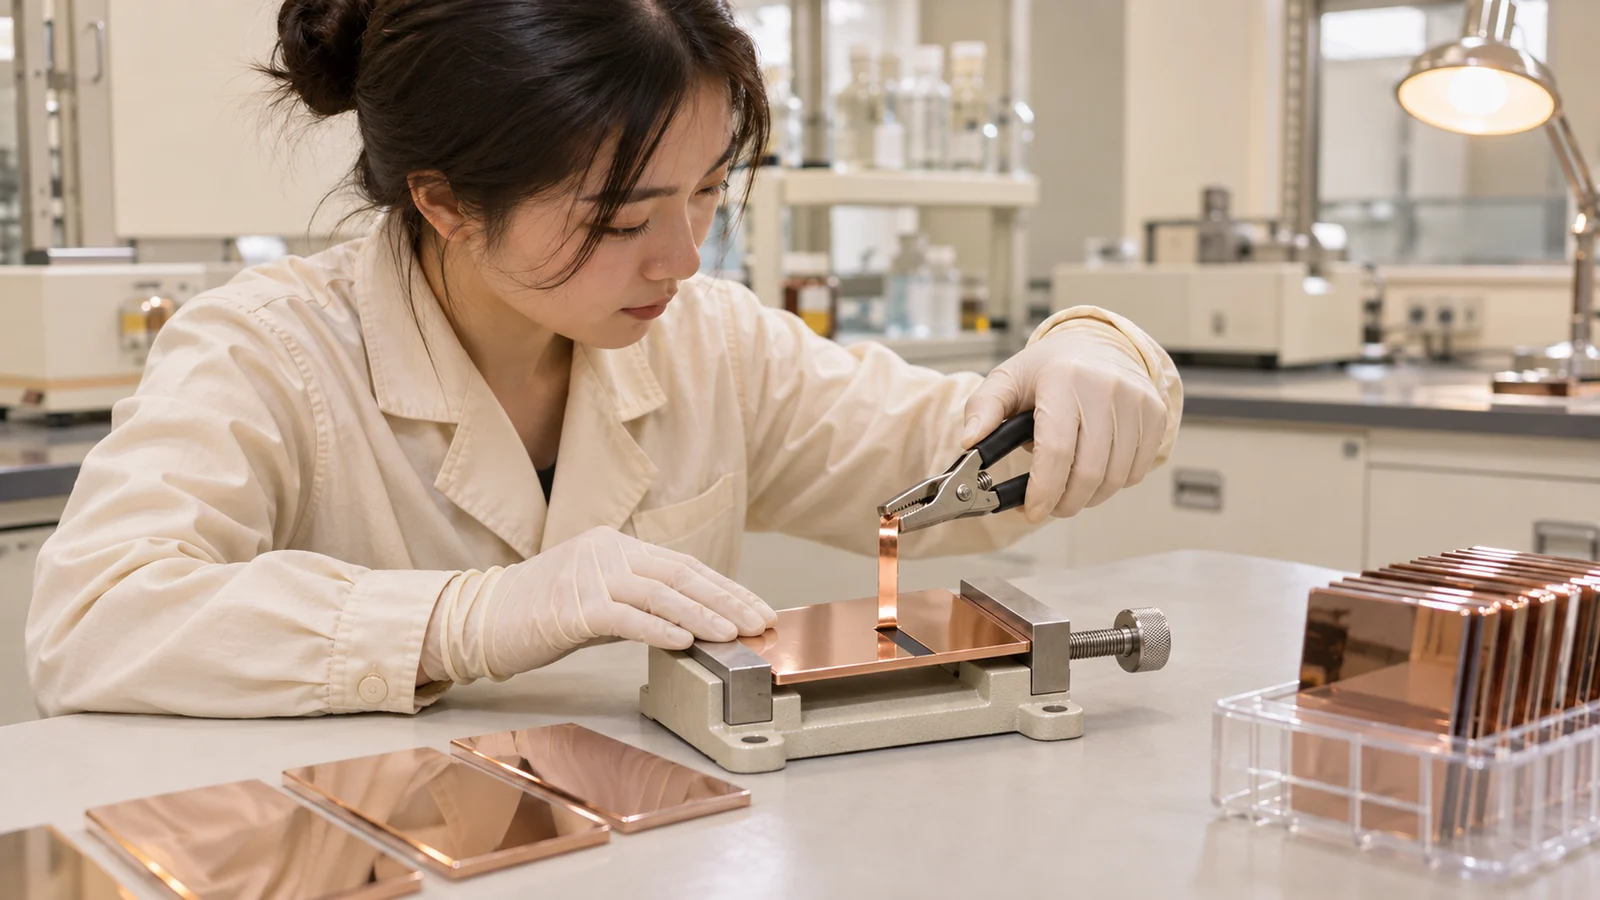
- Elija criterios de aceptación medibles. Defina la apariencia bajo condiciones de iluminación y visualización acordadas, la cobertura del recubrimiento, el método de adhesión, las ubicaciones de medición de espesor si corresponde, y cualquier requisito de conductividad o corrosión.
- Pruebe con geometría representativa. Utilice el sustrato moldeado previsto e incluya características que desafíen la cobertura: bordes, recesos, jefes, aberturas y transiciones.
- Revise la ubicación de la falla, no solo el resultado de aprobado/reprobado. Si la adhesión o la apariencia varían, rastree si la causa es el grado del sustrato, la tensión de moldeo, la contaminación, la geometría, el pretratamiento o la configuración del recubrimiento electrolítico antes de cambiar el espesor del recubrimiento.
El plano debe distinguir una expectativa de apariencia de un requisito funcional. Un acabado brillante puede ser aceptable visualmente pero no cumplir una necesidad de conductividad o durabilidad; un recubrimiento funcional puede cumplir su especificación mientras muestra variación cosmética. Nombre el resultado requerido, el método y la zona de inspección para que el equipo no tenga que inferir cuál es el más importante.
Preguntas frecuentes
¿Qué plástico es el más fácil de galvanoplastia?
No existe una respuesta universal porque la idoneidad depende del grado exacto y de la química del recubrimiento. Utilice un grado que el proveedor de acabado seleccionado haya calificado para el sistema requerido, y valídelo con el color, el relleno y el proceso de moldeo previstos en lugar de confiar en una etiqueta amplia de familia de resinas.
¿Debe mantenerse la entrada fuera de la superficie recubierta?
Cuando sea práctico, mantenga el vestigio de la entrada fuera de la zona visible más crítica. La posición final debe seguir favoreciendo el llenado del molde, la compactación y la calidad de la pieza. Revise el vestigio, el patrón de flujo esperado y el límite del recubrimiento en conjunto antes de finalizar el diseño del molde.
¿Puede el recubrimiento ocultar marcas de hundimiento o líneas de flujo?
No diseñe bajo esa suposición. Los acabados reflectantes o metálicos pueden hacer más visibles las irregularidades del sustrato. Corrija la causa en el moldeo o la geometría cuando sea posible, y luego califique la pieza recubierta utilizando muestras moldeadas con intención de producción y criterios de apariencia definidos.