
Las directrices de diseño de moldeo a baja presión comienzan con el ensamblaje, no con la forma exterior del encapsulado. El molde debe soportar la electrónica frágil, controlar por dónde fluye el hot melt, proteger las interfaces eléctricas y crear un límite repetible alrededor del componente terminado. Antes de dibujar la cavidad, marque las zonas de exclusión, las salidas de cables, las superficies de sellado y las regiones que deben permanecer expuestas.
Diseñe en torno al ensamblaje completo
Proporcione un modelo de ensamblaje actualizado que incluya la PCB, el conector, los terminales, el aislamiento del cable, el sensor, los recubrimientos existentes y cualquier adhesivo o sello. La cavidad del molde circundante debe posicionar el ensamblaje sin cargar componentes que puedan doblarse, agrietarse o moverse. Identifique los cables y las uniones sin soporte que necesiten apoyo durante el moldeo.
Incluya los materiales y las condiciones superficiales reales en la revisión. Un cambio en la funda del cable, la resina de la carcasa, el recubrimiento o el acabado superficial puede afectar la adhesión y el ajuste. No suponga que un límite CAD nominal recoge todas las tolerancias o características flexibles; muestre la variación permitida de las piezas y cómo se va a restringir.
Defina el límite del encapsulado
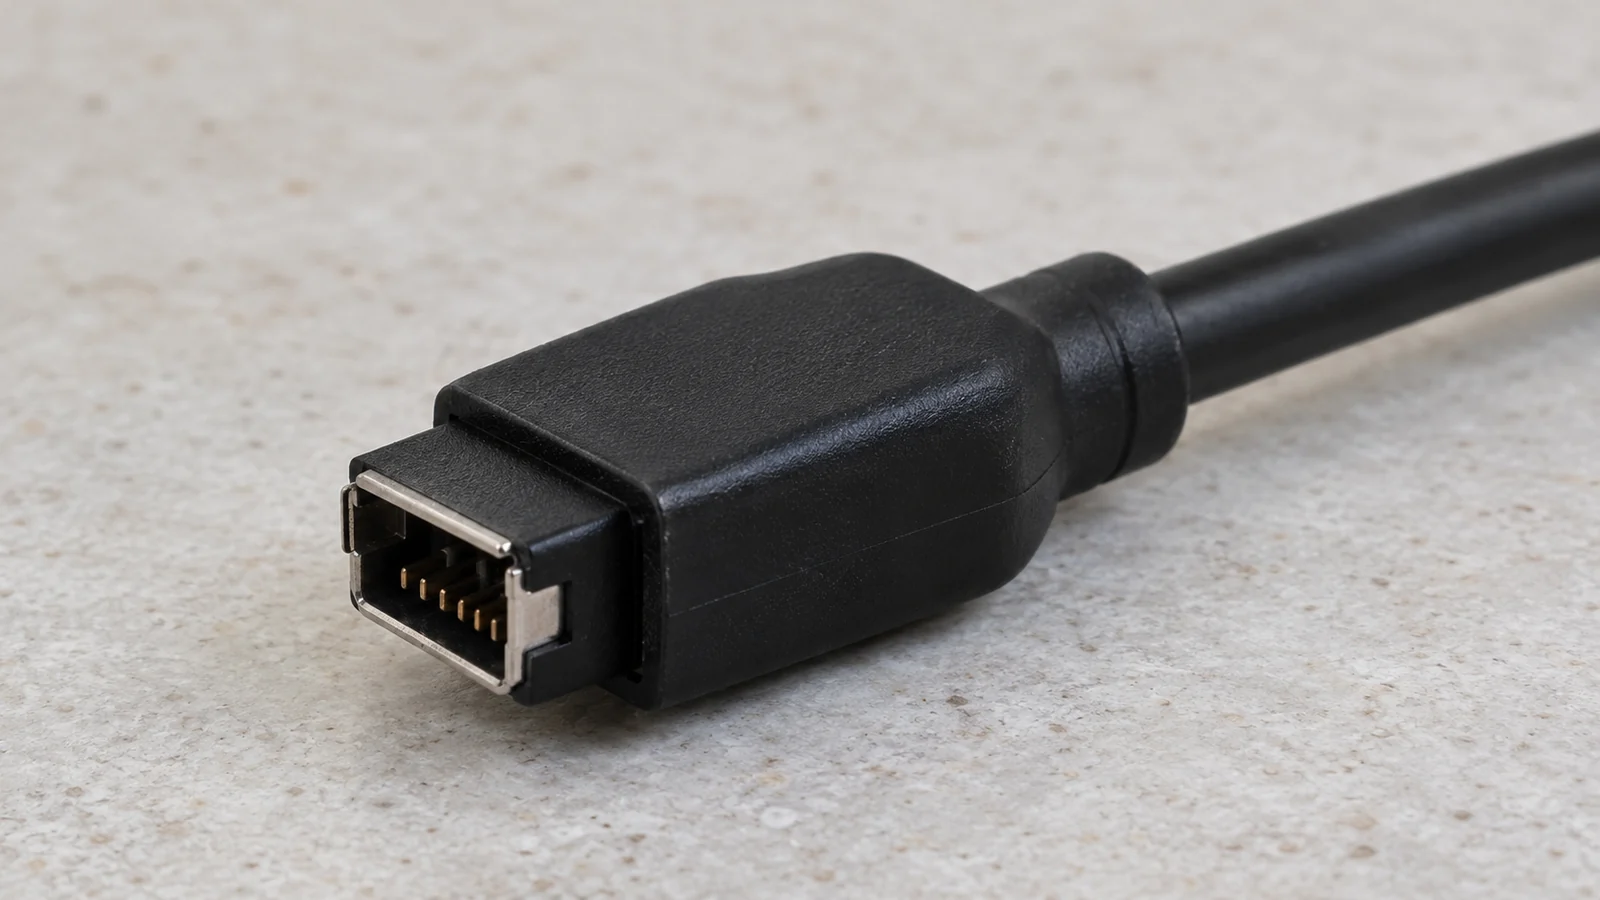
Marque dónde se requiere cobertura y dónde está prohibida. Mantenga despejadas las caras de acoplamiento de los conectores, los terminales, los puntos de prueba, las aberturas ópticas, los respiraderos y las interfaces de servicio si la función del producto lo requiere. Defina el borde de terminación deseado y cualquier transición a un cable o carcasa. Una nota vaga de “cubra esta zona” puede provocar rebabas excesivas, características bloqueadas o una protección inconsistente.
Considere los cierres y las líneas de partición en relación con el ensamblaje. El molde debe cerrarse alrededor de cables, conectores y otras geometrías irregulares sin pellizcarlos ni dañarlos. Si el límite cruza un cable flexible o un diámetro variable, revise cómo se posicionará y sellará el ensamblaje en el molde.
Soporte los componentes delicados durante el llenado
El moldeo a baja presión se utiliza para encapsular ensamblajes electrónicos con materiales hot melt de baja presión, pero la etiqueta no significa que todos los componentes sean inmunes a la fuerza o al calor. El material real, la temperatura, el flujo, la geometría de la cavidad y el soporte del ensamblaje determinan la carga sobre una característica frágil. Identifique qué puede moverse y cómo lo soportará el molde.
Cuando el ensamblaje incluya un conector pesado, una placa en voladizo, un cable fino o una unión soldada expuesta, planifique características de posicionamiento y una trayectoria de flujo que eviten desplazar el componente de su posición. Utilice ensamblajes representativos en una prueba para comprobar el movimiento y los daños en lugar de confiar únicamente en un modelo CAD ideal.
Planifique las entradas, los respiraderos y el acceso de servicio
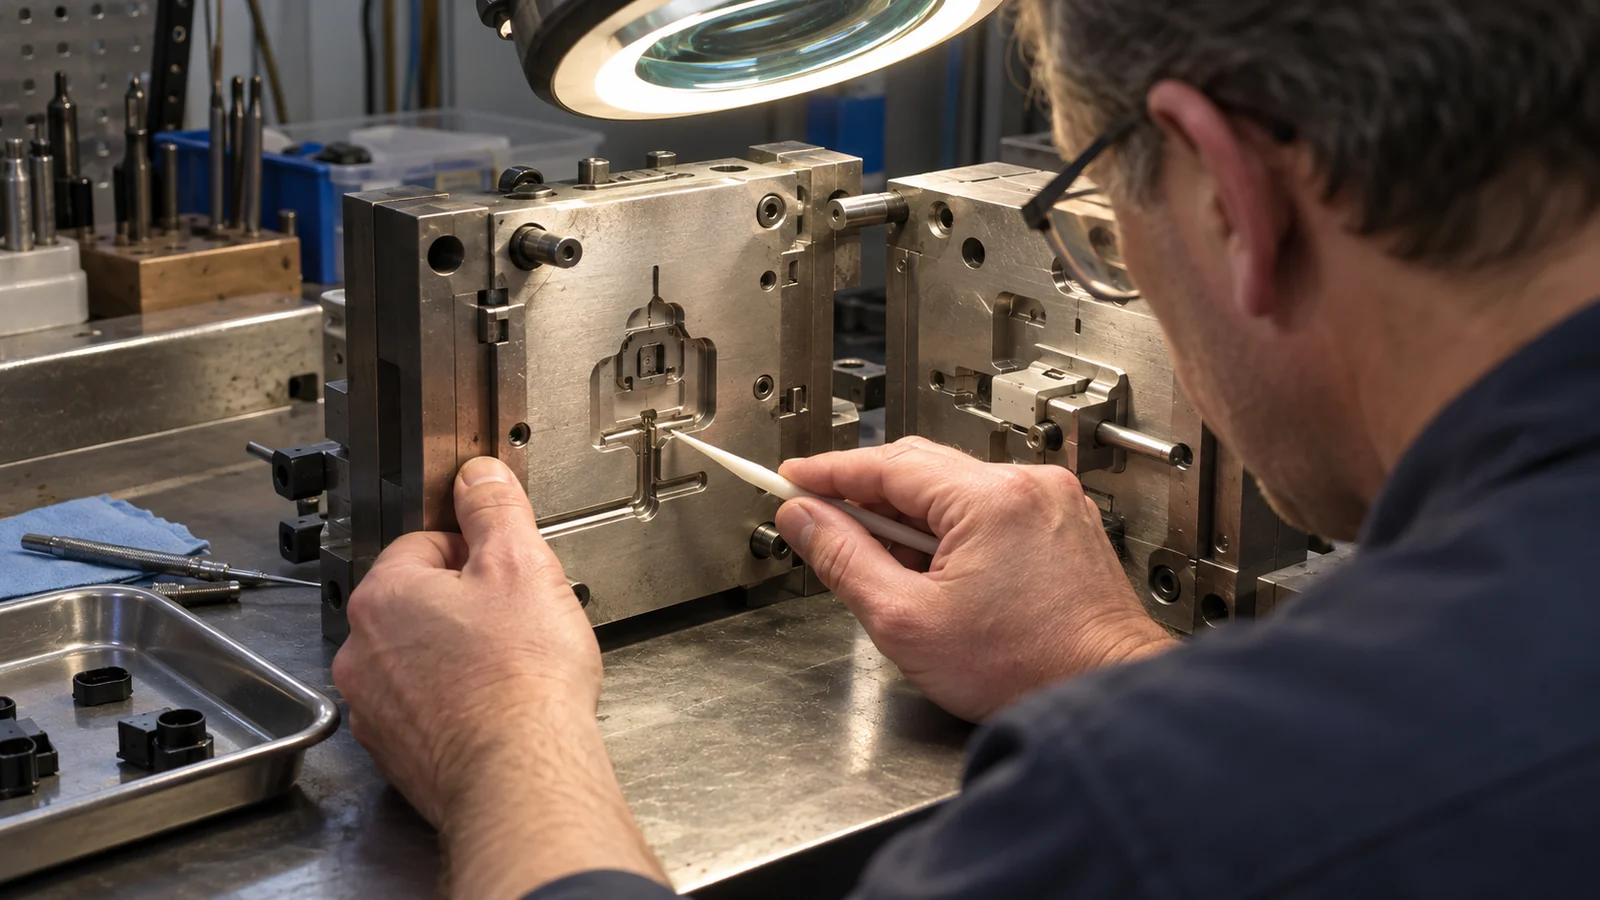
La ubicación de la entrada afecta a cómo el material entra en la cavidad y llega alrededor del ensamblaje. Colóquela teniendo en cuenta las zonas de exclusión del componente, el recorrido de los cables, la cobertura deseada y las posibles trampas de aire. La ventilación debe permitir que el aire desplazado escape de la trayectoria de llenado real, evitando al mismo tiempo rebabas no deseadas sobre las superficies funcionales.
Diseñe el molde para la limpieza y la carga repetible. Un operador debe poder posicionar el ensamblaje de forma consistente y confirmar que los cables y conectores están en la posición prevista. Incluya acceso para inspeccionar los cierres y eliminar cualquier rebaba permitida sin dañar el componente protegido.
Revise el diseño antes de fabricar el utillaje
| Revisar elemento | Pregunta |
|---|---|
| Mapa de zonas excluidas | ¿Están claramente identificadas todas las interfaces que deben permanecer expuestas? |
| Sujeción del ensamblaje | ¿Pueden las piezas frágiles y los cables mantenerse en su posición durante la carga y el moldeo? |
| Interfaz de materiales | ¿Se conocen todas las condiciones de los sustratos y de las superficies y se incluyen en las pruebas de adhesión? |
| Flujo y ventilación | ¿Puede el material alcanzar la cobertura requerida mientras el aire escapa y las superficies críticas permanecen protegidas? |
| Inspección y retrabajo | ¿Se pueden verificar la cobertura, las rebabas, el movimiento y los daños sin dañar el ensamblaje? |
Resuelva los puntos pendientes con una revisión del ensamblaje y un plan de prueba antes de finalizar los detalles de la herramienta. Para obtener una descripción general de la aplicación, consulte moldeo a baja presión para la protección de electrónica. El diseño debe evaluarse en el ensamblaje encapsulado completo, no en una placa solo de resina.
Preguntas frecuentes
¿Significa baja presión que el molde puede tocar cualquier componente electrónico?
No. La sensibilidad de los componentes, la temperatura del material, la trayectoria del flujo, el soporte y el diseño del ensamblaje siguen siendo importantes. Pruebe un ensamblaje representativo e inspeccione si hay movimiento o daños.
¿Debe colocarse la entrada alejada de la placa de circuito?
La ubicación de la compuerta depende de la cobertura requerida, la trayectoria del flujo, las zonas de exclusión, el venteo y el soporte de los componentes. Revise el ensamble real en lugar de aplicar una ubicación de compuerta universal.
¿Qué debe mostrarse en el plano?
Identifique la cobertura requerida, las áreas de exclusión, las salidas de cables, las interfaces críticas, los límites de rebaba aceptables y los criterios de inspección. Incluya la revisión del ensamble y los detalles del material utilizados para la revisión de diseño.