
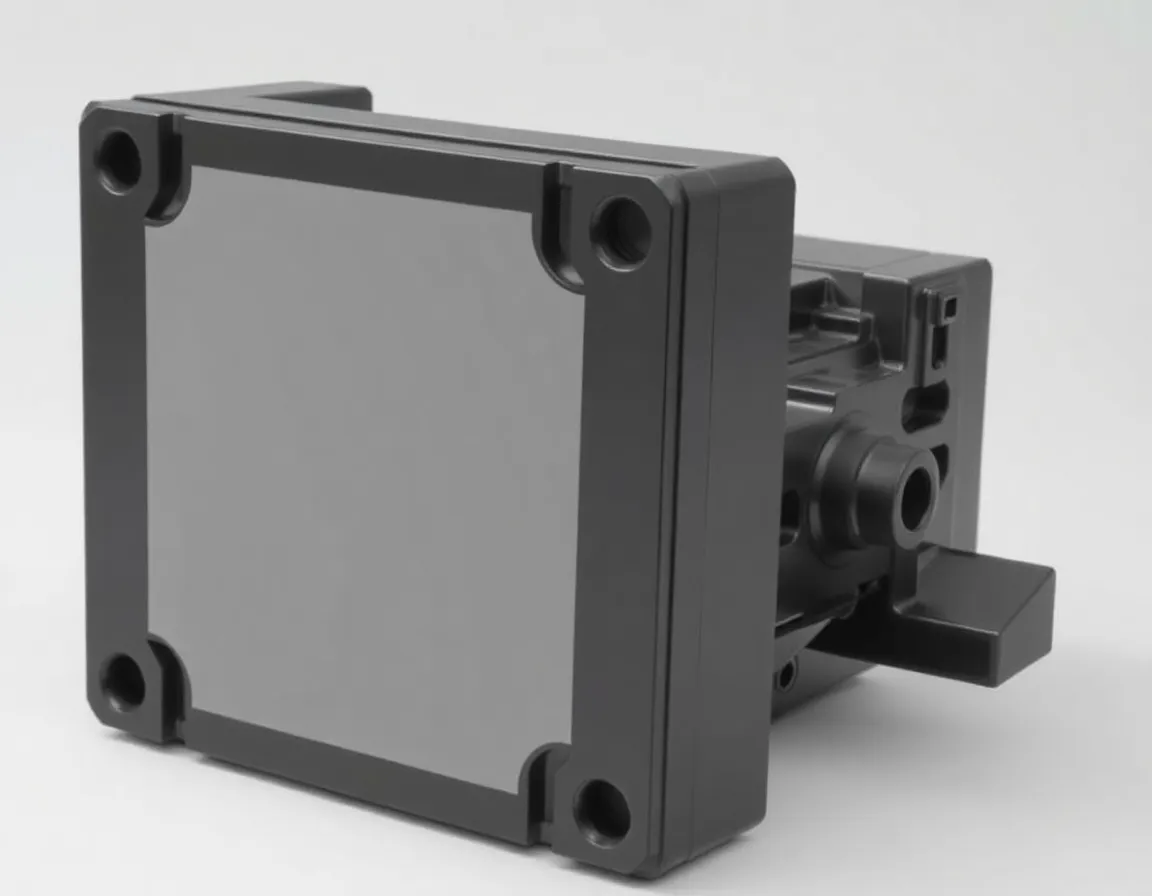
Einleitung: Die entscheidende Rolle der Präzision bei Telekommunikationsgehäusen
Die Telekommunikationsindustrie ist das unsichtbare Rückgrat der modernen Welt und ermöglicht alles von einem einfachen Mobiltelefonanruf bis zu den komplexen Datenströmen, die die globalen Finanzmärkte antreiben. Innerhalb dieses komplexen Ökosystems spielt das bescheidene Kunststoffgehäuse eine Rolle, die weitaus kritischer ist als bloße Verpackung. Es ist die schützende Rüstung für empfindliche Elektronik, das Wärmemanagementsystem und oft die erste Verteidigungslinie gegen elektromagnetische Störungen (EMI). Da 5G, IoT und Edge-Computing die Nachfrage nach kleineren, leistungsfähigeren und langlebigeren Geräten antreiben, hat sich der Prozess des Spritzguss von Kunststoffgehäusen für die Telekommunikation von einem grundlegenden Fertigungsschritt zu einer hochpräzisen Ingenieursdisziplin entwickelt. Ein schlecht geformtes Gehäuse kann zu Signalverschlechterung, Überhitzung und katastrophalem Geräteausfall führen. Dieser Artikel enthüllt die fünf professionellen Geheimnisse, die erstklassige Spritzgussbetriebe von durchschnittlichen unterscheiden und sicherstellen, dass Ihre Gehäuse den strengen Anforderungen des Telekommunikationssektors entsprechen.
Geheimnis #1: Beherrschung der Materialauswahl für Hochfrequenzleistung
Das erste und wohl wichtigste Geheimnis für perfektes Spritzgießen von Kunststoffgehäusen betrifft nicht die Maschine, sondern die Polymerchemie. In der Telekommunikation ist das Gehäuse keine inerte Hülle; es ist ein aktiver Teilnehmer an der HF-Leistung (Hochfrequenz) des Geräts. Die Verwendung des falschen Materials kann die Signalstärke absorbieren, Antennen verstimmen oder ungewollte Resonanzen verursachen.
Verständnis der Dielektrizitätskonstante (Dk) und des Verlustfaktors (Df)
Für Hochfrequenzanwendungen (über 1 GHz) sind die Dielektrizitätskonstante (Dk) und Verlustfaktor (Df) des Materials unerlässlich. Eine niedrige Dk stellt sicher, dass der Kunststoff keine elektrische Energie speichert, die die Signalausbreitung verlangsamt. Ein niedriger Df stellt sicher, dass das Material keine elektrische Energie in Wärme umwandelt, was zu Signalverlust führt. Standard-ABS- oder PC/ABS-Blends sind zwar stark, haben aber oft schlechte Hochfrequenzeigenschaften. Stattdessen greifen Profis zu speziellen Compounds:
- LCP (Flüssigkristallpolymer): Ausgezeichnet für Hochfrequenzanwendungen aufgrund niedriger Dk, kann jedoch anisotrop sein (Eigenschaften variieren je nach Richtung).
- PPE/PPO (Polyphenylenether/-oxid): Bietet eine gute Balance aus geringer Feuchtigkeitsaufnahme und stabiler Dk über einen weiten Temperaturbereich.
- PPS (Polyphenylensulfid): Hohe Temperaturbeständigkeit und ausgezeichnete chemische Beständigkeit, oft mit Glasfaserverstärkung verwendet.
- Modifizierte PTFE-Compounds: Die ultimative Option mit geringen Verlusten, aber teuer und schwer zu formen.
Die Rolle von Füllstoffen und Flammschutzmitteln
Telekommunikationsgeräte befinden sich oft in beengten Räumen mit hoher Wärmeentwicklung. Daher ist Flammschutz (UL 94 V-0-Einstufung) obligatorisch. Halogenierte Flammschutzmittel können sich jedoch auf Dk auswirken. Moderne Formgebungsexperten verwenden halogenfreie Flammschutzmittel in Kombination mit mineralischen Füllstoffen. Diese Füllstoffe senken nicht nur die Kosten, sondern auch den Wärmeausdehnungskoeffizienten (CTE), wodurch Verzug beim Löten von Steckverbindern oder der Montage von Leiterplatten verhindert wird. Das Geheimnis besteht darin, die für Falltests erforderliche mechanische Festigkeit mit der für die Signalintegrität erforderlichen elektrischen Klarheit in Einklang zu bringen. Wählen Sie niemals ein Material ausschließlich auf der Grundlage von Datenblattwerten; fordern Sie immer Formtestplatten an, um die HF-Leistung unter realen Formdrücken und -temperaturen zu verifizieren.
Geheimnis #2: Optimierung des Formdesigns für Wandstärke und Fließverhalten
Sobald das Material ausgewählt ist, wird die Geometrie der Form zum Schlachtfeld für Perfektion. Bei Telekommunikationsgehäusen, die oft komplexe innere Verrippungen zur Montage von Leiterplatten und Kühlkörpern aufweisen, ist das Fließen der Kunststoffschmelze die Hauptherausforderung. Das Geheimnis hier ist ausgewogene Füllung und gleichmäßige Wandstärke.
Vermeidung von Einfallstellen und Lunkern
Einfallstellen sind der Fluch der kosmetischen Qualität, aber in der Telekommunikation sind sie auch eine strukturelle Schwäche. Sie entstehen, wenn dicke Abschnitte (z. B. Montagebuchsen) langsamer abkühlen als dünne Wände, was zu Schrumpfung an der Oberfläche führt. Die professionelle Lösung ist konforme Kühlkanäle innerhalb der Form. Im Gegensatz zu geradlinig gebohrten Kühllinien folgen konforme Kanäle der Kontur des Teils unter Verwendung von 3D-gedruckten Formeinsätzen. Dies gewährleistet eine schnelle, gleichmäßige Kühlung, reduziert die Zykluszeit und verhindert unterschiedliche Schrumpfung.
Angussplatzierung und Bindenähte
Der Anguss ist der Punkt, an dem der Kunststoff in die Kavität eintritt. Bei einem Telekommunikationsgehäuse kann ein schlecht platzierter Anguss eine Bindenahlerzeugen – eine Schwachstelle, an der zwei Fließfronten aufeinandertreffen. Wenn eine Bindenahl in der Nähe einer kritischen Montagebohrung oder eines Antennenspeisepunkts auftritt, kann dies zu mechanischem Versagen oder HF-Leckagen führen. Profis verwenden Moldflow-Analyse (CAE) Software, um den Füllprozess zu simulieren. Das Geheimnis besteht darin, Angüsse so zu platzieren, dass Bindenähte in nicht-kritische Bereiche verschoben werden, oder Überlaufnäpfe (kleine Kavitäten, die die kalte Front des Kunststoffs aufnehmen) zu verwenden, um die Bindenahl vollständig zu eliminieren. Für große Gehäuse sollten Sie sequenzielle Ventilsteuerung in Betracht ziehen, bei der mehrere Angüsse in einer gesteuerten Reihenfolge geöffnet und geschlossen werden, um die Platzierung der Bindenähte zu steuern und den Einspritzdruck zu reduzieren.
Geheimnis #3: Steuerung der Spritzgießprozessparameter
Selbst die beste Form und das beste Material versagen, wenn die Spritzgießmaschine nicht wie ein feines Instrument eingestellt ist. Das Geheimnis für die perfekte Formung von Telekommunikations-Kunststoffgehäusen liegt im Prozessfenster– dem spezifischen Bereich von Temperaturen, Drücken und Geschwindigkeiten, der ein konsistentes, spannungsfreies Teil ergibt.
Die Bedeutung von Viskosität und Scherwärme
Telekommunikationsmaterialien wie LCP und PPS sind stark scherempfindlich. Wenn die Einspritzgeschwindigkeit zu hoch ist, degradiert das Material durch Reibungswärme, was zu schwarzen Punkten oder "Brandflecken" führt. Wenn sie zu langsam ist, friert das Material vorzeitig ein, was zu Kurzspritzern führt. Der professionelle Ansatz besteht darin, eine profilierte Einspritzgeschwindigkeit. zu verwenden. Beginnen Sie langsam, damit der Kunststoff ohne Jetten durch den Anguss gelangen kann, beschleunigen Sie, um die Hauptkavität schnell zu füllen, und verlangsamen Sie dann am Ende, um das Teil nachzudrücken, ohne den Anguss zu überpacken.
Packdruck und Nachdruckzeit
Der Packdruck ist das, was den Kunststoff in die Form drückt, um den Schrumpf beim Abkühlen auszugleichen. Bei einem Telekommunikationsgehäuse mit engen Maßtoleranzen (oft ±0,05 mm für die Steckverbinderpassung) ist das Packprofil entscheidend. Zu wenig Packdruck führt zu Einfallstellen; zu viel führt zu Grat (dünne Kunststofflamellen) um die Trennebene, die abbrechen und Kurzschlüsse verursachen können. Das Geheimnis ist die Verwendung eines zweistufigen Packprofils: ein hoher Anfangsdruck, um das Teil zu "packen", gefolgt von einem niedrigeren Nachdruck, um den Kontakt aufrechtzuerhalten, ohne die Form zu überlasten. Dies minimiert innere Spannungen, was entscheidend ist, da gespannter Kunststoff sich verziehen kann, wenn er der Hitze eines Lötprozesses oder einer Außenumgebung ausgesetzt wird.
Formtemperaturregelung
Im Gegensatz zum Standard-Spritzguss erfordert der Telekommunikations-Spritzguss oft hohe Formtemperaturen (80°C bis 140°C). Dies dient nicht nur dem kosmetischen Glanz; es stellt sicher, dass die Polymerketten Zeit haben, sich zu entspannen, wodurch molekulare Orientierung und innere Spannungen reduziert werden. Für Hochleistungsmaterialien sollten Sie einen Variotherm-Prozess (schnelles Aufheizen und Abkühlen der Formoberfläche) in Betracht ziehen, um eine makellose Oberflächenbeschaffenheit zu erzielen, ohne die Zykluszeit wesentlich zu erhöhen.
Geheimnis #4: Implementierung einer rigorosen Qualitätssicherung und In-Prozess-Prüfung
Perfektes Spritzgießen bedeutet nicht nur, das Teil herzustellen; es bedeutet, zu beweisen, dass es perfekt ist. In der Telekommunikationsbranche kann eine einzige Charge defekter Gehäuse die Produktion einer Basisstation oder eines Netzwerk-Routers stoppen und Millionen kosten. Das Geheimnis des Erfolgs ist ein Qualitätssystem mit geschlossenem Regelkreis das jeden Zyklus überwacht.
Verwendung automatisierter Bildverarbeitungssysteme
Die manuelle Inspektion ist für die Serienproduktion nicht mehr praktikabel. Fachleute integrieren Inline-Automatische-Optische-Inspektion (AOI) Systeme direkt in die Spritzgießzelle. Diese Kameras prüfen in Millisekunden auf Oberflächendefekte, Grat, Einfallstellen und Farbkonsistenz. Fortgeschrittenere Systeme verwenden Röntgenprüfung für innere Lunker, die mit bloßem Auge unsichtbar sind.
Maßgenauigkeit und KMM
Die kritischen Maße eines Telekommunikationsgehäuses (z. B. der Abstand zwischen Montagebuchsen, die Tiefe der PCB-Aussparung) müssen verifiziert werden. Während ein Koordinatenmessgerät (KMM) für die Erstmusterprüfung verwendet wird, liegt das Geheimnis der kontinuierlichen Produktion in der Verwendung von In-Mold-Sensoren (Druck- und Temperaturtransmitter). Diese Sensoren liefern Echtzeitdaten über den Kavitätsdruck. Wenn der Druck vom festgelegten "Goldenen Profil" abweicht, lehnt die Maschine das Teil automatisch ab. Dies wird als Statistische Prozesskontrolle (SPC). bezeichnet. Durch die Verfolgung der Kavitätsdruckkurve können Sie Werkzeugverschleiß und Materialchargenschwankungen vorhersagen, bevor sie fehlerhafte Teile erzeugen.
Prüfung auf EMI-Abschirmung
Viele Telekommunikationsgehäuse erfordern eine EMI-Abschirmung. Dies wird oft durch Beschichten der Innenseite des Kunststoffs (stromlos Kupfer/Nickel) oder durch Verwendung leitfähiger Dichtungen erreicht. Der Spritzgussprozess beeinflusst jedoch die Haftung dieser Schichten. Das Geheimnis besteht darin, die Oberflächenenergie des Spritzgussteils (mit Dyne-Stiften) zu testen, bevor es zur Galvaniklinie geschickt wird. Wenn der Spritzgussprozess Trennmittel auf der Oberfläche hinterlässt, blättert die Beschichtung ab. Daher verwenden Fachleute interne Trennmittel (in das Harz eingemischt) anstelle von externen Sprays, um eine gleichmäßige Haftung zu gewährleisten.
Geheimnis #5: Handhabung nach dem Formen und sekundäre Operationen
Der Formprozess endet nicht, wenn das Teil ausgeworfen wird. Das letzte Geheimnis für Perfektion liegt darin, wie das Teil gehandhabt, entgratet und fertiggestellt wird. Telekommunikationsgehäuse sind oft groß und dünnwandig, was sie anfällig für Verzug macht, wenn sie unmittelbar nach dem Auswerfen nicht korrekt gehandhabt werden.
Die Kühlvorrichtung
Wenn das Teil die Form verlässt, ist es noch heiß und weich. Wenn es auf ein Förderband oder in eine Gaylord-Box geworfen wird, verformt es sich. Das professionelle Geheimnis ist die Verwendung einer kundenspezifischen Kühlvorrichtung die das Teil in seinen exakten Endmaßen hält, während es auf Umgebungstemperatur abkühlt. Dies wird als "Formteil-Kühlung" bezeichnet und ist für die Einhaltung der Ebenheitstoleranzen bei großen Abdeckungen und Bodenplatten unerlässlich.
Robotergestütztes Entgraten und Entflashen
Manuelles Entgraten (Entfernen von Anguss und Angusskanälen) führt zu menschlichen Fehlern und kann die Oberfläche zerkratzen. Die Verwendung eines 6-Achs-Roboterarms zum Entnehmen des Teils aus der Form, zum Trennen des Angusses und zum Platzieren des Teils in der Kühlvorrichtung ist die beste Praxis der Branche. Der Roboter kann auch In-Prozess-Entflashen mit einer kleinen Bürste oder einem kryogenen Verfahren durchführen, wenn Grate vorhanden sind.
Ultraschallschweißen und Insert-Molding
Many telecom enclosures consist of two halves (top and bottom) that need to be joined to create a sealed, dust-proof and water-resistant unit (e.g., IP65 rating). While screws are common, ultrasonic welding offers a cleaner, more secure seal. The secret to perfect welding is ensuring the energy director (a triangular ridge on one half) is molded perfectly. If the molding process leaves sink marks on this ridge, the weld will be weak. Additionally, consider Umspritzen for brass threaded inserts. This involves placing the metal insert into the mold before injection. This provides a much stronger connection than heat-staking and eliminates the risk of cracking the plastic during assembly.
Packaging and Cleanliness
Finally, the packaging must be anti-static and dust-free. Telecom electronics are sensitive to electrostatic discharge (ESD). The molded plastic, if not treated, can generate static electricity. The secret is to use anti-static additives in the resin or to treat the parts with a topical anti-static spray after molding. Parts must be individually wrapped or separated with foam to prevent scratches during transit. For medical-grade or high-end telecom, consider molding in a cleanroom environment to prevent dust particles from embedding in the surface.
Conclusion: The Synergy of Science and Experience
Perfect telecommunication plastic enclosure molding is not achieved by accident. It is the result of a meticulous synergy between advanced polymer science, precision tooling, data-driven process control, and rigorous post-processing. The five secrets outlined—material selection, mold design, process parameter optimization, in-process quality assurance, and careful handling—are the pillars upon which reliable network infrastructure is built. By mastering these areas, manufacturers can produce enclosures that not only look pristine but also perform flawlessly under the heat, humidity, and electromagnetic stress of the real world. As the industry moves toward higher frequencies (6G) and more compact designs, these secrets will become even more critical. The manufacturers who invest in this knowledge will not just mold plastic; they will mold the future of global connectivity.