
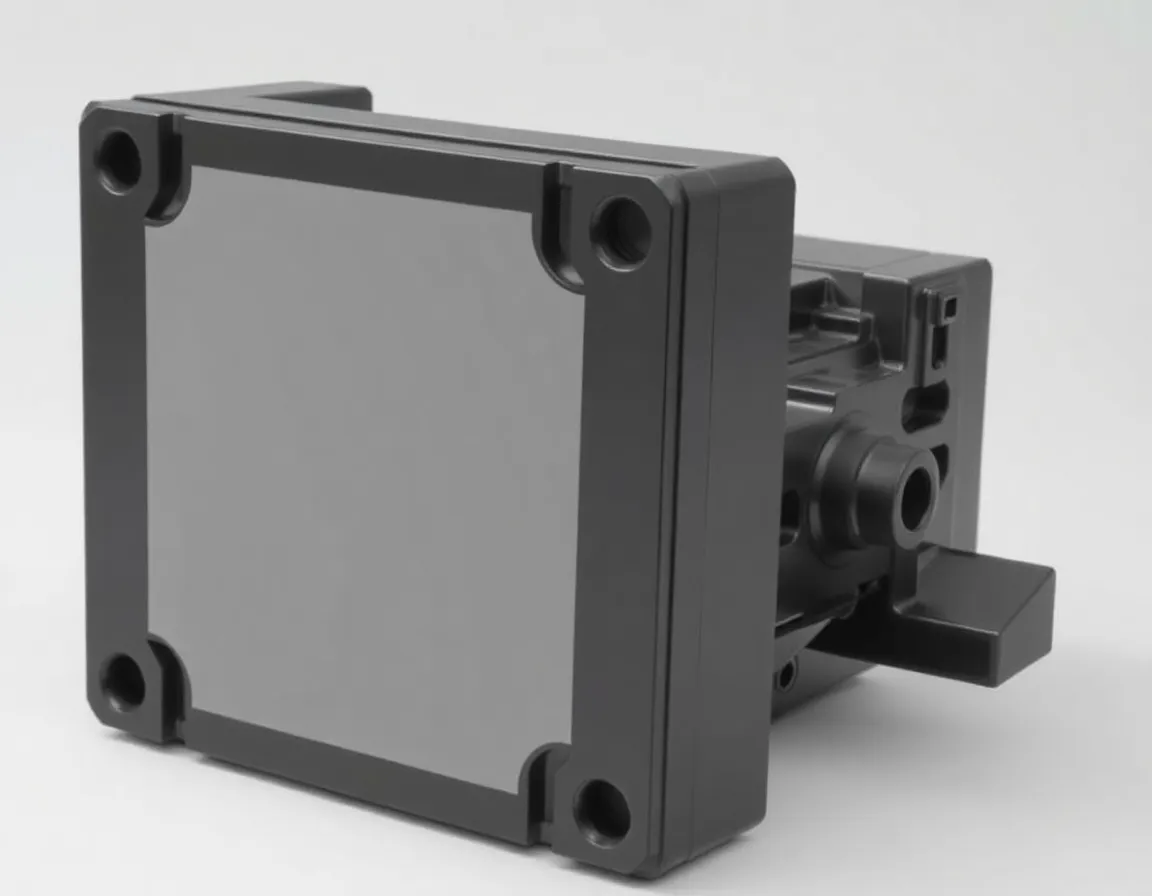
Введение: критическая роль точности в телекоммуникационных корпусах
Телекоммуникационная отрасль — это невидимый хребет современного мира, обеспечивающий все: от простого звонка с мобильного телефона до сложных потоков данных, питающих мировые финансовые рынки. В этой сложной экосистеме скромный пластиковый корпус играет гораздо более важную роль, чем просто упаковка. Это защитная броня для чувствительной электроники, система управления теплом и часто первая линия обороны против электромагнитных помех (EMI). Поскольку 5G, IoT и периферийные вычисления стимулируют спрос на меньшие, более мощные и более долговечные устройства, процесс Литье пластиковых корпусов для телекоммуникаций превратился из базового производственного этапа в высокоточную инженерную дисциплину. Плохо отлитый корпус может привести к ухудшению сигнала, перегреву и катастрофическому отказу устройства. В этой статье раскрываются пять профессиональных секретов, которые отличают литейные производства мирового класса от средних, гарантируя, что ваши корпуса соответствуют строгим требованиям телекоммуникационного сектора.
Секрет #1: мастерство выбора материала для высокочастотной работы
Первый и, пожалуй, самый важный секрет идеального литья пластиковых корпусов заключается не в станке, а в химии полимеров. В телекоммуникациях корпус — это не инертная оболочка; он является активным участником радиочастотных (RF) характеристик устройства. Использование неподходящего материала может поглощать мощность сигнала, расстраивать антенны или вызывать нежелательный резонанс.
Понимание диэлектрической проницаемости (Dk) и тангенса угла диэлектрических потерь (Df)
Для высокочастотных применений (выше 1 ГГц) такие параметры материала, как диэлектрическая проницаемость (Dk) и тангенс угла диэлектрических потерь (Df) не подлежат обсуждению. Низкая Dk гарантирует, что пластик не накапливает электрическую энергию, что замедляет распространение сигнала. Низкий Df гарантирует, что материал не преобразует электрическую энергию в тепло, что вызывает потери сигнала. Стандартный ABS или смеси PC/ABS, будучи прочными, часто имеют плохие высокочастотные характеристики. Вместо этого профессионалы обращаются к специализированным компаундам:
- LCP (жидкокристаллический полимер): Отлично подходит для высоких частот благодаря низкой Dk, но может быть анизотропным (свойства различаются в зависимости от направления).
- PPE/PPO (полифениленовый эфир/оксид): Обеспечивает хороший баланс низкого влагопоглощения и стабильной Dk в широком диапазоне температур.
- PPS (полифениленсульфид): Высокая термостойкость и превосходная химическая стойкость, часто используется со стекловолоконным армированием.
- Модифицированные компаунды PTFE: Оптимальный вариант с низкими потерями, но дорогой и сложный для формования.
Роль наполнителей и антипиренов
Телекоммуникационное оборудование часто размещается в ограниченном пространстве с высоким тепловыделением. Поэтому огнестойкость (рейтинг UL 94 V-0) обязательна. Однако галогенсодержащие антипирены могут влиять на Dk. Современные эксперты по литью используют бесполуговые антипирены в сочетании с минеральными наполнителями. Эти наполнители не только снижают стоимость, но и уменьшают коэффициент теплового расширения (КТР), предотвращая коробление при пайке разъёмов или монтаже печатных плат. Секрет в том, чтобы сбалансировать механическую прочность, необходимую для испытаний на удар при падении, с электрической чистотой, требуемой для целостности сигнала. Никогда не выбирайте материал только по значениям из технического паспорта; всегда запрашивайте испытательные пластины, отлитые в форме чтобы проверить радиочастотные характеристики при реальных давлениях и температурах литья.
Секрет #2: Оптимизация конструкции формы для толщины стенок и потока
После выбора материала геометрия формы становится полем битвы за совершенство. В телекоммуникационных корпусах, которые часто имеют сложные внутренние рёбра для монтажа печатных плат и радиаторов, поток расплавленного пластика является основной проблемой. Секрет здесь — сбалансированное заполнение и равномерную толщину стенок.
Предотвращение утяжин и пустот
Утяжины — бич косметического качества, но в телекоммуникациях они также являются структурной слабостью. Они возникают, когда толстые участки (например, монтажные бобышки) остывают медленнее, чем тонкие стенки, вызывая усадку на поверхности. Профессиональное решение — конформные каналы охлаждения внутри формы. В отличие от прямолинейных просверленных линий охлаждения, конформные каналы повторяют контур детали с помощью 3D-печатных вставок формы. Это обеспечивает быстрое, равномерное охлаждение, сокращая время цикла и предотвращая неравномерную усадку.
Расположение впускных литников и линии спая
Литник — это место, где пластик попадает в полость. В телекоммуникационном корпусе неправильно расположенный литник может создать линию спая— слабое место, где встречаются два фронта потока. Если линия спая возникает рядом с критическим монтажным отверстием или точкой питания антенны, это может привести к механическому разрушению или утечке РЧ-сигнала. Профессионалы используют программное обеспечение Moldflow Analysis (CAE) для моделирования процесса заполнения. Секрет в том, чтобы располагать литники так, чтобы смещать линии спая в некритические зоны, или использовать переливные колодцы (небольшие полости, улавливающие холодный фронт пластика), чтобы полностью устранить линию спая. Для больших корпусов рассмотрите последовательное клапанное литьё при котором несколько литников открываются и закрываются в контролируемой последовательности для управления расположением линии спая и снижения давления впрыска.
Секрет #3: Управление параметрами процесса литья под давлением
Даже лучшая форма и материал потерпят неудачу, если машина для литья под давлением не настроена как точный инструмент. Секрет идеального литья телекоммуникационного пластикового корпуса кроется в окне процесса— конкретном диапазоне температур, давлений и скоростей, обеспечивающем стабильную деталь без напряжений.
Важность вязкости и сдвигового тепла
Такие телекоммуникационные материалы, как LCP и PPS, очень чувствительны к сдвигу. Если скорость впрыска слишком высока, материал деградирует из-за фрикционного тепла, образуя чёрные точки или "следы горения". Если она слишком низка, материал застывает преждевременно, что приводит к недоливам. Профессиональный подход — использовать профилированную скорость впрыска. Начните медленно, чтобы пластик прошёл через литник без струйного течения, ускорьтесь для быстрого заполнения основной полости, затем замедлитесь в конце, чтобы уплотнить деталь без переуплотнения литника.
Давление выдержки и время выдержки под давлением
Давление выдержки — это то, что продвигает пластик в форму, компенсируя усадку при охлаждении. Для телекоммуникационного корпуса с жёсткими допусками по размерам (часто ±0,05 мм для посадки разъёмов) профиль выдержки под давлением критичен. Слишком малое давление выдержки приводит к утяжинам; слишком большое — к облою (тонким пластиковым заусенцам) по линии разъёма, которые могут отламываться и вызывать короткие замыкания. Секрет в использовании двухступенчатого профиля выдержки под давлением: высокое начальное давление для "подпрессовки" детали, за которым следует более низкое давление выдержки для поддержания контакта без перенапряжения формы. Это минимизирует внутренние напряжения, что крайне важно, поскольку напряжённый пластик может деформироваться при воздействии тепла в процессе пайки или в условиях наружной эксплуатации.
Контроль температуры формы
В отличие от массового литья, телекоммуникационное литьё часто требует высоких температур формы (от 80 °C до 140 °C). Это не только для глянца поверхности; это обеспечивает время для релаксации полимерных цепей, снижая молекулярную ориентацию и внутренние напряжения. Для высокоэффективных материалов рассмотрите использование процесса вариотермического литья (быстрый нагрев и охлаждение поверхности формы) для достижения безупречной отделки поверхности без значительного увеличения времени цикла.
Секрет #4: Внедрение строгого обеспечения качества и контроля в процессе производства
Идеальное литьё — это не только изготовление детали; это доказательство того, что она идеальна. В телекоммуникационной отрасли одна партия дефектных корпусов может остановить производство базовой станции или сетевого маршрутизатора, что стоит миллионы. Секрет успеха — замкнутая система контроля качества который контролирует каждый цикл.
Использование автоматизированных систем технического зрения
Ручной контроль больше нецелесообразен для крупносерийного производства. Профессионалы интегрируют встроенные системы автоматической оптической инспекции (AOI) непосредственно в ячейку литья. Эти камеры проверяют поверхностные дефекты, облой, утяжины и однородность цвета за миллисекунды. Более продвинутые системы используют рентгеновский контроль для внутренних пустот, невидимых невооружённым глазом.
Размерная точность и КИМ
Критические размеры телекоммуникационного корпуса (например, расстояние между монтажными бобышками, глубина углубления под печатную плату) должны быть проверены. Хотя координатно-измерительная машина (КИМ) используется для контроля первой детали, секрет непрерывного производства заключается в использовании датчики внутри формы (датчиков давления и температуры). Эти датчики обеспечивают данные о давлении в полости в реальном времени. Если давление отклоняется от установленного "золотого профиля", машина автоматически отбраковывает деталь. Это называется статистическим управлением процессами (SPC). Отслеживая кривую давления в полости, можно прогнозировать износ формы и колебания партий материала до того, как они приведут к появлению дефектных деталей.
Испытания на ЭМI-экранирование
Многие телекоммуникационные корпуса требуют ЭМI-экранирования. Часто это достигается путём металлизации внутренней поверхности пластика (химическое меднение/никелирование) или использования токопроводящих прокладок. Однако процесс литья влияет на адгезию этих слоёв. Секрет заключается в проверке поверхностной энергии формованной детали (с помощью дин-ручек) перед отправкой на линию гальванизации. Если процесс формования оставляет на поверхности разделительные агенты, покрытие будет отслаиваться. Поэтому профессионалы используют внутренние разделительные агенты (вводимые в состав смолы), а не внешние распылители, что обеспечивает стабильную адгезию.
Секрет #5: Обработка после формования и вторичные операции
Процесс формования не заканчивается после извлечения детали. Последний секрет совершенства кроется в том, как деталь обрабатывают, отделяют от литников и финишируют. Телекоммуникационные корпуса часто бывают крупными и тонкостенными, что делает их склонными к короблению при неправильном обращении сразу после извлечения.
Приспособление для охлаждения
Когда деталь выходит из формы, она ещё горячая и мягкая. Если её сбросить на конвейерную ленту или в коробку-гейлорд, она деформируется. Профессиональный секрет заключается в использовании индивидуального охлаждающего приспособления которое удерживает деталь в её точных конечных размерах, пока она остывает до температуры окружающей среды. Это называется "охлаждением в приспособлении" и необходимо для соблюдения допусков на плоскостность крупных крышек и базовых плит.
Роботизированное отделение литников и удаление облоя
Ручное отделение литников (удаление литника и питателей) вносит человеческий фактор и может поцарапать поверхность. Использование 6-осевого роботизированного манипулятора для извлечения детали из формы, отделения питателя и помещения детали в охлаждающее приспособление — это лучшая отраслевая практика. Робот также может выполнять удаление облоя в процессе обработки с помощью небольшой щётки или криогенного процесса, если облой присутствует.
Ультразвуковая сварка и литьё с закладными элементами
Многие телекоммуникационные корпуса состоят из двух половин (верхней и нижней), которые необходимо соединить, чтобы создать герметичный, пыле- и водонепроницаемый блок (например, со степенью защиты IP65). Хотя винты распространены, ультразвуковая сварка обеспечивает более чистое и надёжное уплотнение. Секрет идеальной сварки — убедиться, что концентратор энергии (треугольный гребень на одной из половин) отформован идеально. Если процесс литья оставляет утяжины на этом гребне, сварной шов будет слабым. Кроме того, рассмотрите литья с закладными элементами для латунных резьбовых вставок. Это предполагает размещение металлической вставки в пресс-форме перед литьём. Это обеспечивает гораздо более прочное соединение, чем установка методом термозаклёпки, и исключает риск растрескивания пластика при сборке.
Упаковка и чистота
Наконец, упаковка должна быть антистатической и обеспыленной. Телекоммуникационная электроника чувствительна к электростатическому разряду (ЭСР). Отформованный пластик, если его не обработать, может генерировать статическое электричество. Секрет в использовании антистатических добавок в смоле или в обработке деталей наружным антистатическим спреем после литья. Детали должны быть индивидуально упакованы или разделены пеноматериалом, чтобы предотвратить царапины при транспортировке. Для медицинского класса или высококлассной телекоммуникационной продукции рассмотрите литьё в условиях чистого помещения, чтобы предотвратить внедрение частиц пыли в поверхность.
Заключение: синергия науки и опыта
Идеальное литьё пластиковых корпусов для телекоммуникаций не достигается случайно. Это результат тщательной синергии между передовой полимерной наукой, точной оснасткой, управлением процессом на основе данных и строгой постобработкой. Пять изложенных секретов — выбор материала, проектирование пресс-формы, оптимизация параметров процесса, обеспечение качества в ходе процесса и аккуратное обращение — это столпы, на которых строится надёжная сетевая инфраструктура. Освоив эти области, производители могут выпускать корпуса, которые не только выглядят безупречно, но и безукоризненно работают в условиях жары, влажности и электромагнитных нагрузок реального мира. По мере движения отрасли к более высоким частотам (6G) и более компактным конструкциям эти секреты станут ещё более критичными. Производители, которые инвестируют в эти знания, будут не просто формовать пластик; они будут формовать будущее глобальной связи.