
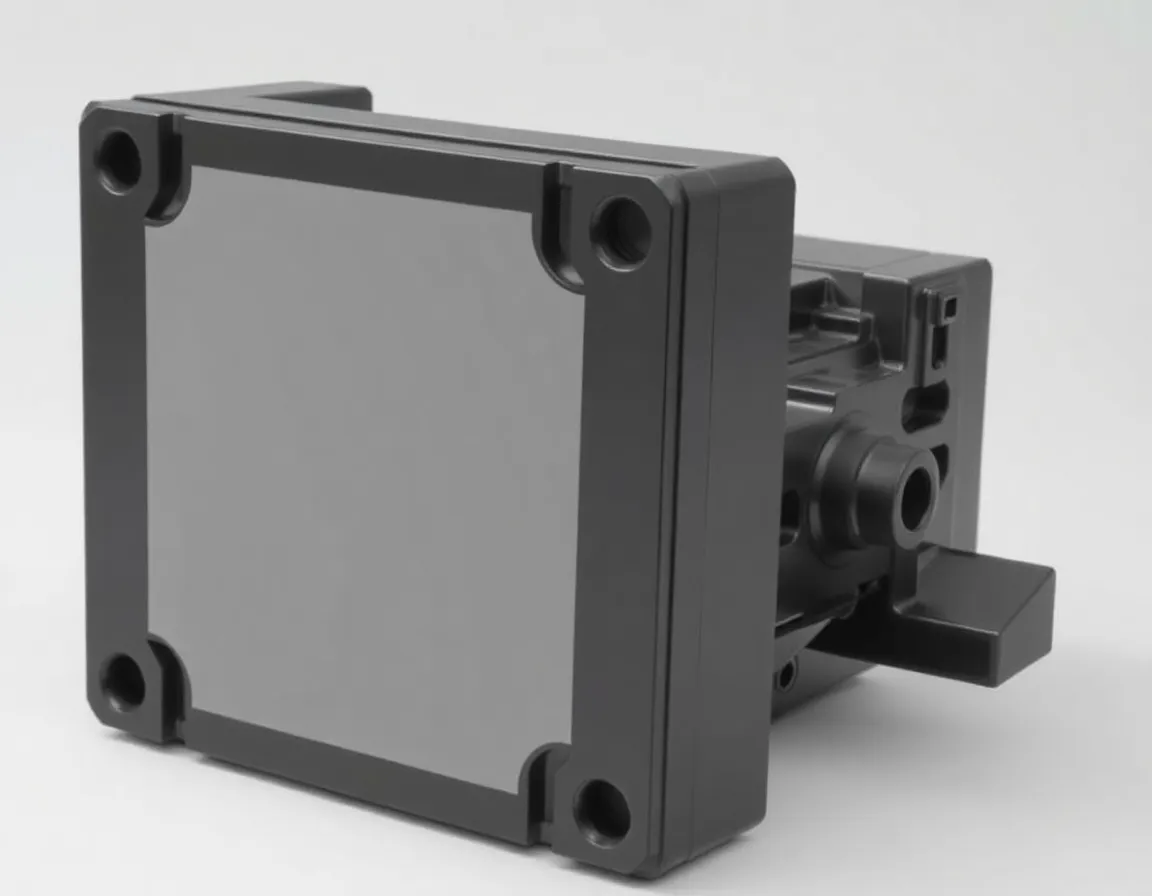
Introduction : Le rôle critique de la précision dans les boîtiers de télécommunications
L'industrie des télécommunications est l'épine dorsale invisible du monde moderne, facilitant tout, d'un simple appel téléphonique mobile aux flux de données complexes qui alimentent les marchés financiers mondiaux. Dans cet écosystème complexe, le boîtier en plastique joue un rôle bien plus critique qu'un simple emballage. C'est l'armure protectrice de l'électronique sensible, le système de gestion thermique, et souvent la première ligne de défense contre les interférences électromagnétiques (EMI). Alors que la 5G, l'IdO et l'informatique de périphérie stimulent la demande pour des appareils plus petits, plus puissants et plus durables, le processus de Moulage de boîtiers en plastique pour télécommunications a évolué d'une étape de fabrication de base à une discipline d'ingénierie de haute précision. Un boîtier mal moulé peut entraîner une dégradation du signal, une surchauffe et une défaillance catastrophique de l'appareil. Cet article dévoile les cinq secrets professionnels qui distinguent les opérations de moulage de classe mondiale des opérations moyennes, garantissant que vos boîtiers répondent aux exigences rigoureuses du secteur des télécommunications.
Secret #1 : Maîtriser la sélection des matériaux pour les performances haute fréquence
Le premier secret, et sans doute le plus important, pour un moulage parfait de boîtier en plastique ne concerne pas la machine, mais la chimie des polymères. En télécommunications, le boîtier n'est pas une coque inerte ; c'est un participant actif dans les performances RF (Radiofréquence) de l'appareil. Utiliser le mauvais matériau peut absorber la puissance du signal, désaccorder les antennes ou provoquer une résonance involontaire.
Comprendre la constante diélectrique (Dk) et le facteur de dissipation (Df)
Pour les applications haute fréquence (au-dessus de 1 GHz), la constante diélectrique (Dk) et des facteur de dissipation (Df) du matériau sont non négociables. Un Dk faible garantit que le plastique ne stocke pas d'énergie électrique, ce qui ralentit la propagation du signal. Un Df faible garantit que le matériau ne convertit pas l'énergie électrique en chaleur, ce qui provoque une perte de signal. Les mélanges ABS ou PC/ABS standard, bien que résistants, ont souvent de mauvaises caractéristiques haute fréquence. Au lieu de cela, les professionnels se tournent vers des composés spécialisés :
- LCP (polymère à cristaux liquides) : Excellent pour les hautes fréquences en raison de son faible Dk, mais peut être anisotrope (les propriétés varient selon la direction).
- PPE/PPO (polyphénylène éther/oxyde) : Offre un bon équilibre entre une faible absorption d'humidité et un Dk stable sur une large plage de températures.
- PPS (Polyphenylène Sulfure) : Résistance aux hautes températures et excellente résistance chimique, souvent utilisé avec un renfort en fibre de verre.
- Composés PTFE modifiés : L'option à plus faibles pertes, mais coûteuse et difficile à mouler.
Le rôle des charges et des retardateurs de flamme
Les équipements de télécommunication sont souvent placés dans des espaces confinés avec une génération de chaleur élevée. Par conséquent, l'ignifugation (indice UL 94 V-0) est obligatoire. Cependant, les retardateurs de flamme halogénés peuvent affecter le Dk. Les experts modernes en moulage utilisent des retardateurs de flamme sans halogène combinés à des charges minérales. Ces charges réduisent non seulement le coût mais aussi le coefficient de dilatation thermique (CTE), empêchant le gauchissement lors du soudage des connecteurs ou du montage des PCB. Le secret est d'équilibrer la résistance mécanique requise pour les tests de chute avec la clarté électrique requise pour l'intégrité du signal. Ne sélectionnez jamais un matériau uniquement sur la base des valeurs de la fiche technique ; demandez toujours des plaquettes d'essai en moule pour vérifier les performances RF sous les pressions et températures de moulage réelles.
Secret #2 : Optimisation de la conception du moule pour l'épaisseur de paroi et l'écoulement
Une fois le matériau sélectionné, la géométrie du moule devient le champ de bataille pour la perfection. Dans les boîtiers de télécommunication, qui présentent souvent des nervures internes complexes pour le montage des PCB et des dissipateurs thermiques, l'écoulement du plastique fondu est le principal défi. Le secret ici est un remplissage équilibré et des une épaisseur de paroi uniforme.
Éviter les retassures et les vides
Les retassures sont le fléau de la qualité esthétique, mais dans les télécommunications, elles constituent également une faiblesse structurelle. Elles se produisent lorsque les sections épaisses (par exemple, les bossages de montage) refroidissent plus lentement que les parois minces, provoquant un retrait en surface. La solution professionnelle est des canaux de refroidissement conformes dans le moule. Contrairement aux canaux de refroidissement percés en ligne droite, les canaux conformes suivent le contour de la pièce à l'aide d'inserts de moule imprimés en 3D. Cela garantit un refroidissement rapide et uniforme, réduisant le temps de cycle et empêchant le retrait différentiel.
Placement des points d'injection et lignes de soudure
Le point d'injection est l'endroit où le plastique entre dans la cavité. Dans un boîtier de télécommunication, un point d'injection mal placé peut créer un ligne de soudure—un point faible où deux fronts d'écoulement se rencontrent. Si une ligne de soudure apparaît près d'un trou de montage critique ou d'un point d'alimentation d'antenne, elle peut provoquer une défaillance mécanique ou une fuite RF. Les professionnels utilisent Analyse Moldflow (CAE) pour simuler le processus de remplissage. Le secret est de placer les points d'injection pour pousser les lignes de soudure vers des zones non critiques ou d'utiliser des puits de trop-plein (petites cavités qui capturent le front froid du plastique) pour éliminer complètement la ligne de soudure. Pour les grands boîtiers, envisagez le déclenchement séquentiel des vannes où plusieurs points d'injection s'ouvrent et se ferment dans une séquence contrôlée pour gérer l'emplacement des lignes de soudure et réduire la pression d'injection.
Secret #3 : Contrôle des paramètres du processus de moulage par injection
Même le meilleur moule et le meilleur matériau échoueront si la machine de moulage par injection n'est pas réglée comme un instrument de précision. Le secret pour un moulage parfait des boîtiers électroniques de télécommunication réside dans la fenêtre de processus—la plage spécifique de températures, pressions et vitesses qui produit une pièce constante et sans contrainte.
L'importance de la viscosité et de la chaleur de cisaillement
Les matériaux de télécommunication comme le LCP et le PPS sont très sensibles au cisaillement. Si la vitesse d'injection est trop élevée, le matériau se dégrade en raison de la chaleur de friction, créant des points noirs ou des "marques de brûlure". Si elle est trop lente, le matériau gèle prématurément, entraînant des pièces incomplètes. L'approche professionnelle consiste à utiliser une vitesse d'injection profilée. Commencez lentement pour permettre au plastique de passer à travers le point d'injection sans effet de jet, accélérez pour remplir rapidement la cavité principale, puis décélérez à la fin pour compacter la pièce sans sur-compacter le point d'injection.
Pression de maintien et temps de maintien
Packing pressure is what pushes the plastic into the mold to compensate for shrinkage as it cools. For a telecom enclosure with tight dimensional tolerances (often ±0.05mm for connector fit), the packing profile is critical. Too little packing leads to sink marks; too much leads to flash (thin plastic fins) around the parting line, which can break off and cause short circuits. The secret is to use a two-stage packing profile: a high initial pressure to "pack" the part, followed by a lower holding pressure to maintain contact without over-stressing the mold. This minimizes internal stress, which is crucial because stressed plastic can warp when exposed to the heat of a soldering process or an outdoor environment.
Mold Temperature Control
Unlike commodity molding, telecom molding often requires high mold temperatures (80°C to 140°C). This is not just for cosmetic gloss; it ensures that the polymer chains have time to relax, reducing molecular orientation and internal stress. For high-performance materials, consider using a variotherm process (rapid heating and cooling of the mold surface) to achieve a flawless surface finish without increasing cycle time significantly.
Secret #4: Implementing Rigorous Quality Assurance and In-Process Inspection
Perfect molding is not just about making the part; it is about proving it is perfect. In the telecommunications industry, a single batch of defective enclosures can halt production of a base station or a network router, costing millions. The secret to success is a closed-loop quality system that monitors every cycle.
Using Automated Vision Systems
Manual inspection is no longer viable for high-volume production. Professionals integrate inline automated optical inspection (AOI) systems directly into the molding cell. These cameras check for surface defects, flash, sink marks, and color consistency in milliseconds. More advanced systems use X-ray inspection for internal voids that are invisible to the naked eye.
Dimensional Accuracy and CMM
The critical dimensions of a telecom enclosure (e.g., the distance between mounting bosses, the depth of the PCB recess) must be verified. While a Coordinate Measuring Machine (CMM) is used for first-article inspection, the secret to continuous production is using capteurs dans le moule (pressure and temperature transducers). These sensors provide real-time data on cavity pressure. If the pressure deviates from the established "golden profile," the machine automatically rejects the part. This is called Contrôle Statistique des Procédés (SPC). By tracking the cavity pressure curve, you can predict mold wear and material batch variations before they create defective parts.
Testing for EMI Shielding
Many telecom enclosures require EMI shielding. Often, this is achieved by plating the inside of the plastic (electroless copper/nickel) or using conductive gaskets. However, the molding process affects the adhesion of these layers. The secret is to test the surface energy of the molded part (using dyne pens) before sending it to the plating line. If the molding process leaves mold release agents on the surface, the plating will peel. Therefore, professionals use internal mold release agents (compounded into the resin) rather than external sprays, ensuring consistent adhesion.
Secret #5: Post-Molding Handling and Secondary Operations
The molding process does not end when the part is ejected. The final secret to perfection lies in how the part is handled, degated, and finished. Telecom enclosures are often large and thin-walled, making them prone to warpage if not handled correctly immediately after ejection.
The Cooling Fixture
As the part exits the mold, it is still hot and soft. If it is dropped onto a conveyor belt or into a gaylord box, it will deform. The professional secret is to use a custom cooling fixture that holds the part in its exact final dimensions while it cools to ambient temperature. This is called "fixture cooling" and is essential for maintaining flatness tolerances on large covers and base plates.
Robotic Degating and Deflashing
Manual degating (removing the sprue and runners) introduces human error and can scratch the surface. Using a 6-axis robotic arm to remove the part from the mold, separate the runner, and place the part in the cooling fixture is the industry best practice. The robot can also perform in-process deflashing using a small brush or cryogenic process if flash is present.
Ultrasonic Welding and Insert Molding
Many telecom enclosures consist of two halves (top and bottom) that need to be joined to create a sealed, dust-proof and water-resistant unit (e.g., IP65 rating). While screws are common, ultrasonic welding offers a cleaner, more secure seal. The secret to perfect welding is ensuring the energy director (a triangular ridge on one half) is molded perfectly. If the molding process leaves sink marks on this ridge, the weld will be weak. Additionally, consider moulage par insertion for brass threaded inserts. This involves placing the metal insert into the mold before injection. This provides a much stronger connection than heat-staking and eliminates the risk of cracking the plastic during assembly.
Packaging and Cleanliness
Finally, the packaging must be anti-static and dust-free. Telecom electronics are sensitive to electrostatic discharge (ESD). The molded plastic, if not treated, can generate static electricity. The secret is to use anti-static additives in the resin or to treat the parts with a topical anti-static spray after molding. Parts must be individually wrapped or separated with foam to prevent scratches during transit. For medical-grade or high-end telecom, consider molding in a cleanroom environment to prevent dust particles from embedding in the surface.
Conclusion: The Synergy of Science and Experience
Perfect telecommunication plastic enclosure molding is not achieved by accident. It is the result of a meticulous synergy between advanced polymer science, precision tooling, data-driven process control, and rigorous post-processing. The five secrets outlined—material selection, mold design, process parameter optimization, in-process quality assurance, and careful handling—are the pillars upon which reliable network infrastructure is built. By mastering these areas, manufacturers can produce enclosures that not only look pristine but also perform flawlessly under the heat, humidity, and electromagnetic stress of the real world. As the industry moves toward higher frequencies (6G) and more compact designs, these secrets will become even more critical. The manufacturers who invest in this knowledge will not just mold plastic; they will mold the future of global connectivity.