
Mikro-Steckverbinder-Spritzguss hat ein unerbittliches Ergebnis: Eine kleine Formverschiebung kann einen Kontaktstift fehlausrichten, eine Verriegelung schwächen, eine Dichtung stören oder das Zusammenstecken verhindern. Käufer benötigen daher mehr als nur Harz und Kavitätenzahl. Das Werkzeug-Bezugssystem, der Fließweg, die Verzugskontrolle, die Kontaktstiftbeziehung, das Auswerfen und die Prüfmethode müssen alle die montierte Position des Steckverbinders schützen.
Dieser Artikel folgt der Fehlerkette von der Steckschnittstelle bis zur Formkavität, damit sich die Designprüfung auf das konzentriert, was offene Stromkreise, instabilen Kontakt oder Montageausschuss verursacht.
Prüfübersicht
Feinraster verwandelt kleine Verschiebungen in Montagefehler
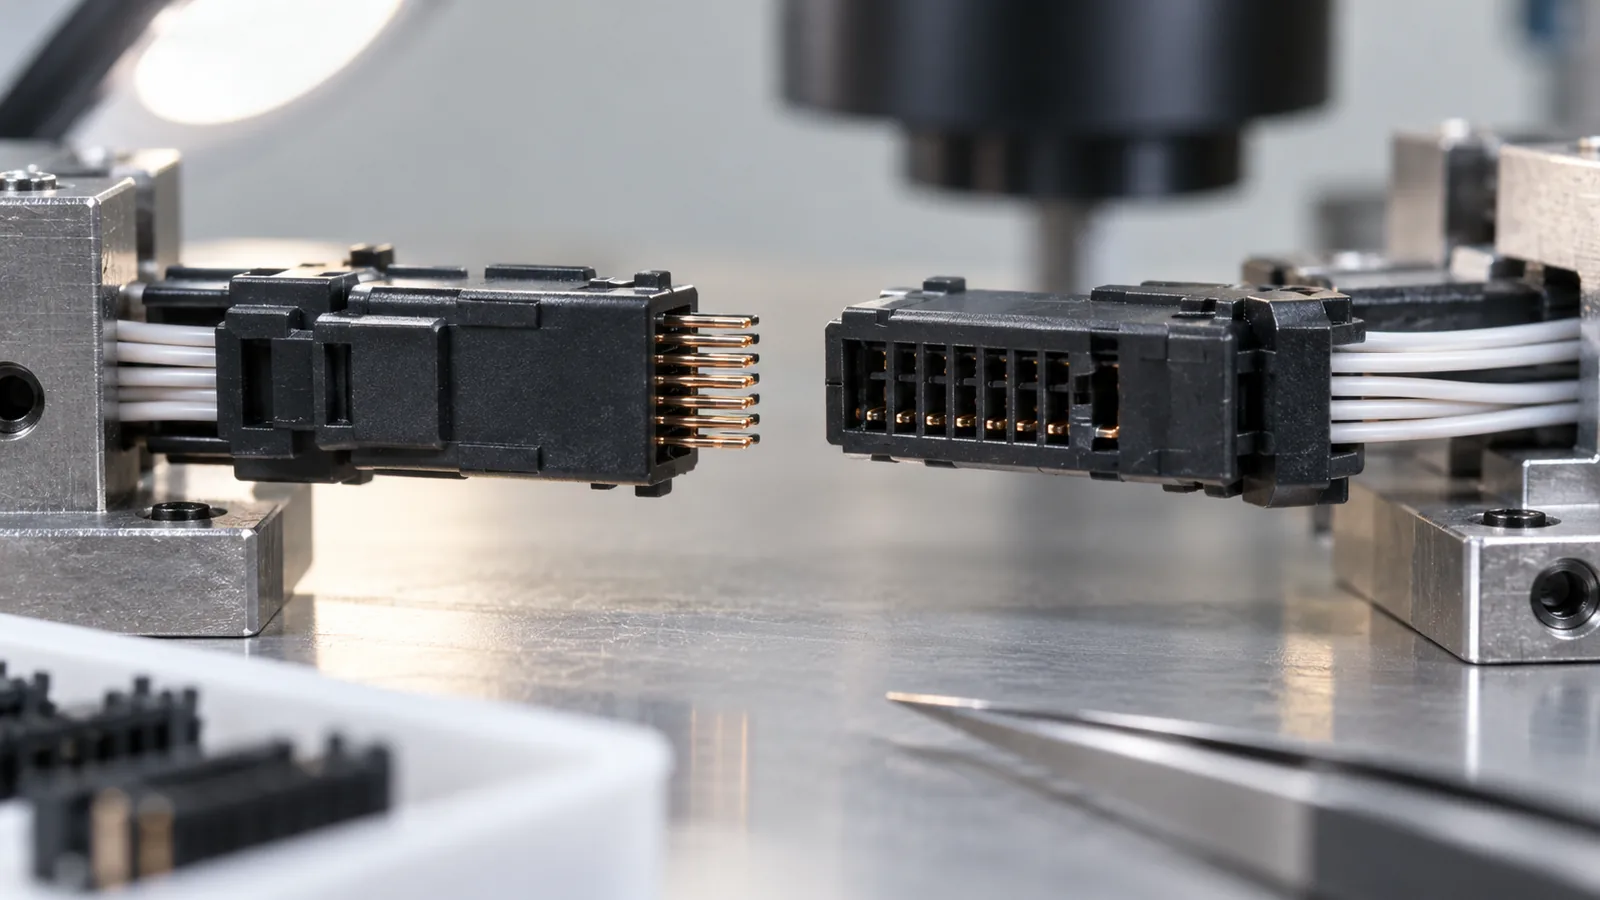
Die Leistung eines Steckverbinders hängt von Beziehungen ab: Kontaktstift-Mittellinie zum Gehäusebezug, Kavitätenwand zur Dichtung, Verriegelung zur Gegensteck-Schulter und Koplanarität über alle Kontaktpositionen. Wenn der Raster klein wird, beanspruchen normale Variationsquellen einen größeren Teil des verfügbaren Spiels.
Beginnen Sie mit der Definition der schlimmsten glaubhaften Fehlpaarung zwischen Stecker- und Buchsenseite. Berücksichtigen Sie Gehäuseformabweichungen, gestanzte oder gefräste Kontaktstiftabweichungen, Einsteckposition, Vorrichtungsfehler und Steckausrichtung. Das Verschärfen jeder Formdimension ist selten die beste Antwort; es kann die Kosten erhöhen, ohne den tatsächlichen Toleranzstapel zu kontrollieren.
Funktionale Anforderungen sollten Kontakthalterung, Einsteckkraft, Ausziehkraft, Dichtheit, Luft- und Kriechstrecken, sofern zutreffend, sowie zulässige kosmetische Zeugenzonen angeben. Diese Punkte geben vor, welche Merkmale die leistungsfähigste Werkzeugausstattung und Prüfung verdienen.
Das Bezugssystem um die Fügefläche herum aufbauen
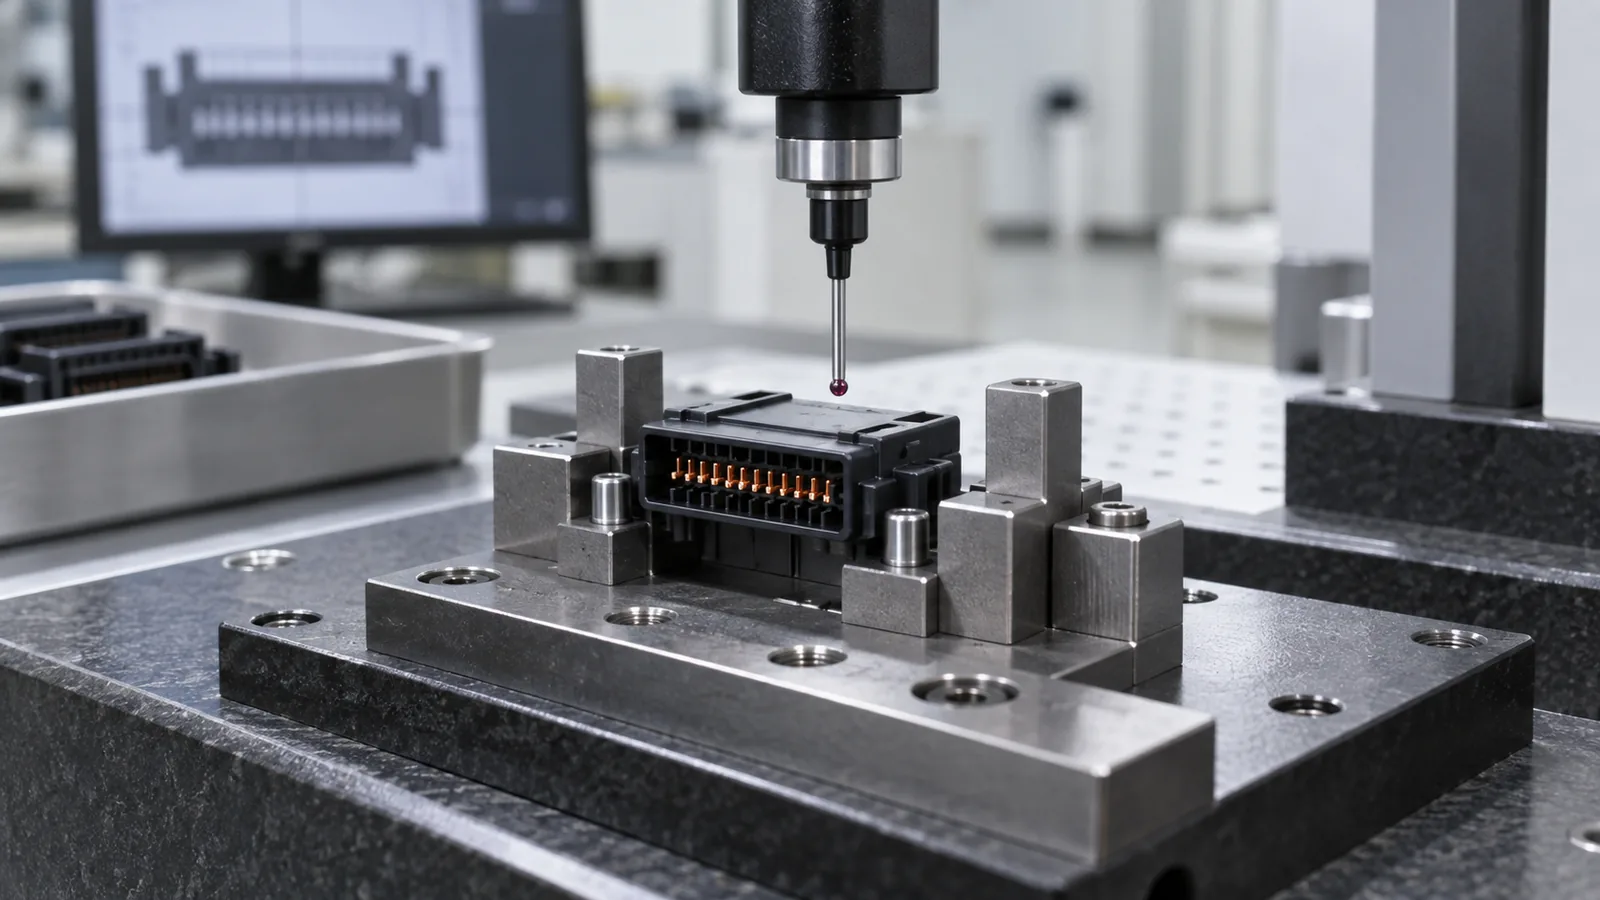
Ein Bezug sollte darstellen, wie der Steckverbinder in der Baugruppe positioniert wird. Wenn die Prüfung sich auf eine breite Außenwand bezieht, während das Gegenstück sich auf eine innere Passfeder und die Anschlussebene bezieht, können akzeptable Prüfergebnisse dennoch zu schlechter Passung führen.
Die Bezugskette vom Formeinsatz und Kernstift zum Formteil, zur Anschluss-Einführvorrichtung und zur endgültigen Fügefläche abbilden. Unnötige Ketten über flexible Wände vermeiden. Wo möglich, funktionale Positionierungsflächen nahe an den von ihnen kontrollierten Merkmalen platzieren, damit Schwindung und Verzug eine kürzere Strecke zurücklegen.
Werkzeugeinsätze können kritische Geometrien isolieren und die Wartung praktikabel machen, aber ihre Ausrichtung und Absperrungen werden Teil des Toleranzstapels. Die individueller Formenbau Überprüfung sollte feststellen, welche Stahlkomponenten Teilung, Anschlussfenster, Verriegelungsposition und Dichtungsgrenzen festlegen.
Fließfronten von kritischen Kontaktmerkmalen fernhalten
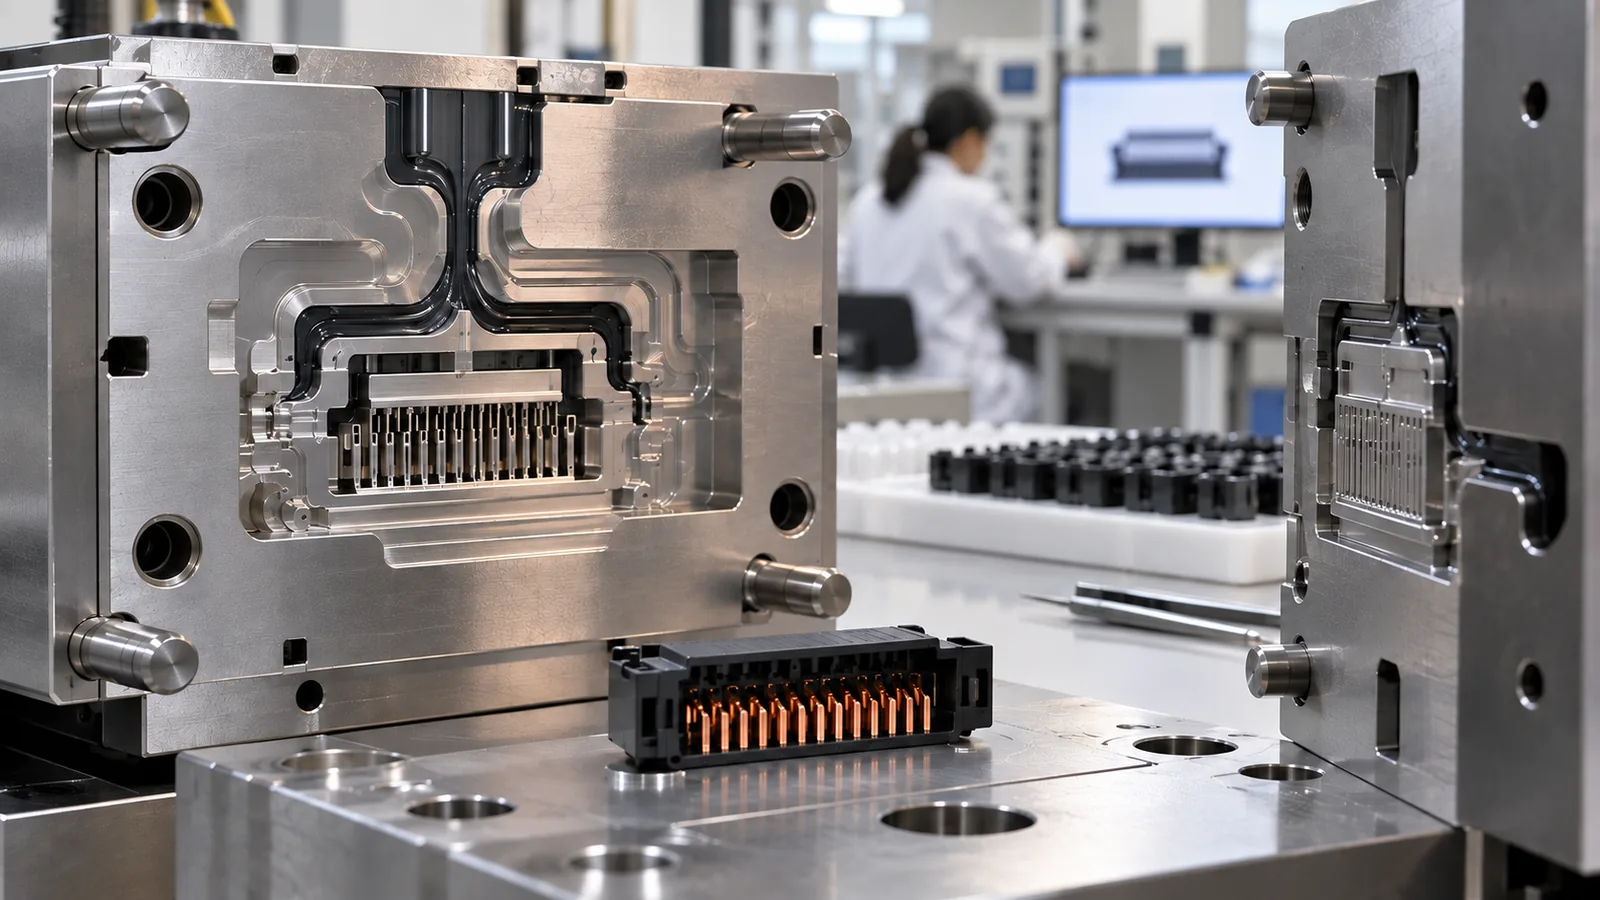
Schmelzfronten, die sich teilen und wieder vereinigen, können Bindenahten bilden. Eingeschlossenes Gas kann unvollständige Rippen oder Verbrennungen verursachen. Ein Anschnitt kann das Gehäuse erfolgreich füllen und dennoch einen schwachen oder visuell instabilen Bereich über eine Verriegelung, ein Anschlussrückhaltemerkmal oder eine Dichtfläche legen.
Die Füllreihenfolge statt nur des Anschnittabstands überprüfen. Die Fließfront sollte feine Fenster und dünne Stege erreichen, bevor sie erstarren, während Luft an den tatsächlichen letzten Füllstellen entweicht. Eine gezielte Mold-Flow-Analyse kann Anschnittoptionen und wahrscheinliche Lufteinschlüsse vergleichen, bevor der Stahl finalisiert wird. Wenn die Strömung um Anschlussöffnungen zusammenläuft, bewerten, ob die resultierende Linie die Festigkeit oder Maßhaltigkeit beeinträchtigt.
| Beobachtetes Risiko | Wahrscheinliche Ursachen | Vergleichbare Nachweise |
|---|---|---|
| Unvollständiges Anschlussfenster | Erstarrung, Gaseinschluss, Anschnittungleichgewicht | Kurzschussfolge und Entlüftungszustand |
| Gratbildung nahe dem Kontakt-Hohlraum | Absperrverschleiß, Ausrichtung, lokaler Druck | Hohlraumabbildung und Werkzeugkontaktmuster |
| Schwache Verriegelung | Bindenaht, Orientierung, Geometrie, Material | Bruchstelle und Krafttest |
Verzug über dünne Steckerwände hinweg beherrschen
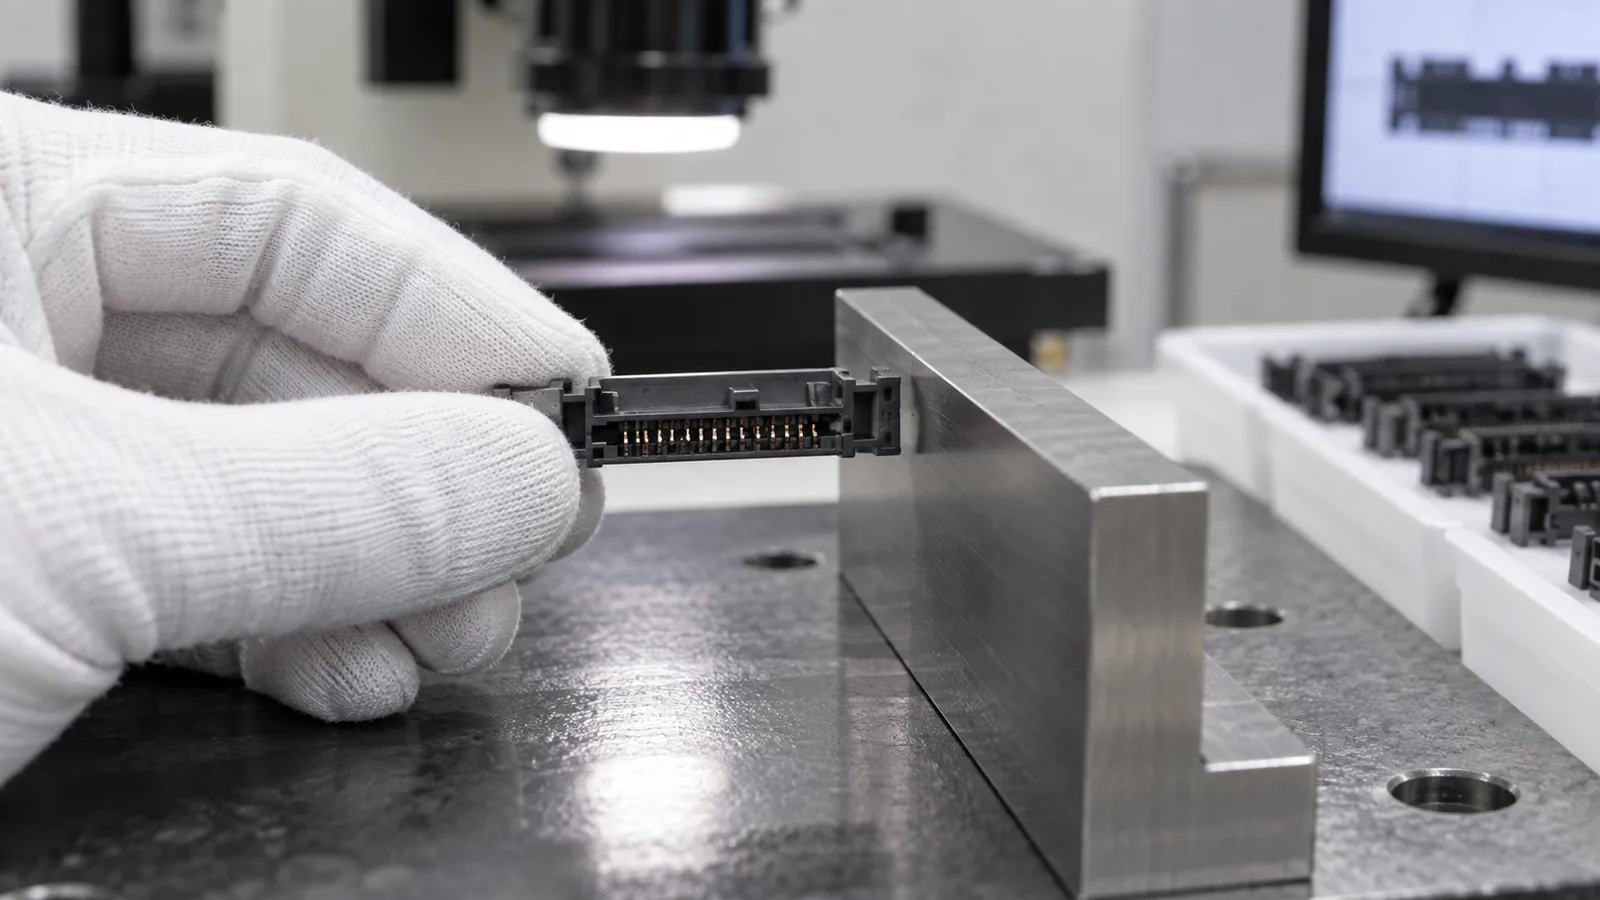
Dünne Wände und asymmetrische Merkmale können ungleichmäßig abkühlen und schrumpfen. Faserverstärkte Materialien bringen richtungsabhängiges Verhalten mit sich, während Klemmenöffnungen und Verriegelungen ansonsten gleichmäßige Abschnitte unterbrechen. Bei Hochtemperatur-Feinstpitch-Designs kann die LCP-Materialfamilie in die engere Auswahl kommen, doch ihre Fließorientierung und die spezifische Type müssen noch validiert werden. Verzug kann den Pitch oder die Dichtheit verändern, selbst wenn jede lokale Wanddicke angemessen erscheint.
Die Geometrie dort ausbalancieren, wo die Produktfunktion es zulässt, und dann Anschnittlage und Kühlung nutzen, um Richtungseffekte zu reduzieren. Die Nachverdichtung sollte sorgfältig bewertet werden: übermäßige lokale Nachverdichtung kann eine Dimension verbessern und eine andere verschlechtern. Werkzeugtemperaturausgleich und Teileunterstützung nach dem Auswerfen sind ebenso wichtig.
Den Stecker im freien Zustand messen und, sofern relevant, in seiner Montagevorrichtung. Ein nachgiebiges Gehäuse kann sich beim Fügen in Position bewegen, doch das sollte eine bewusste Design-Toleranz sein und keine versehentliche Korrektur.
Auswerfen rund um Stifte und Verriegelungen konstruieren
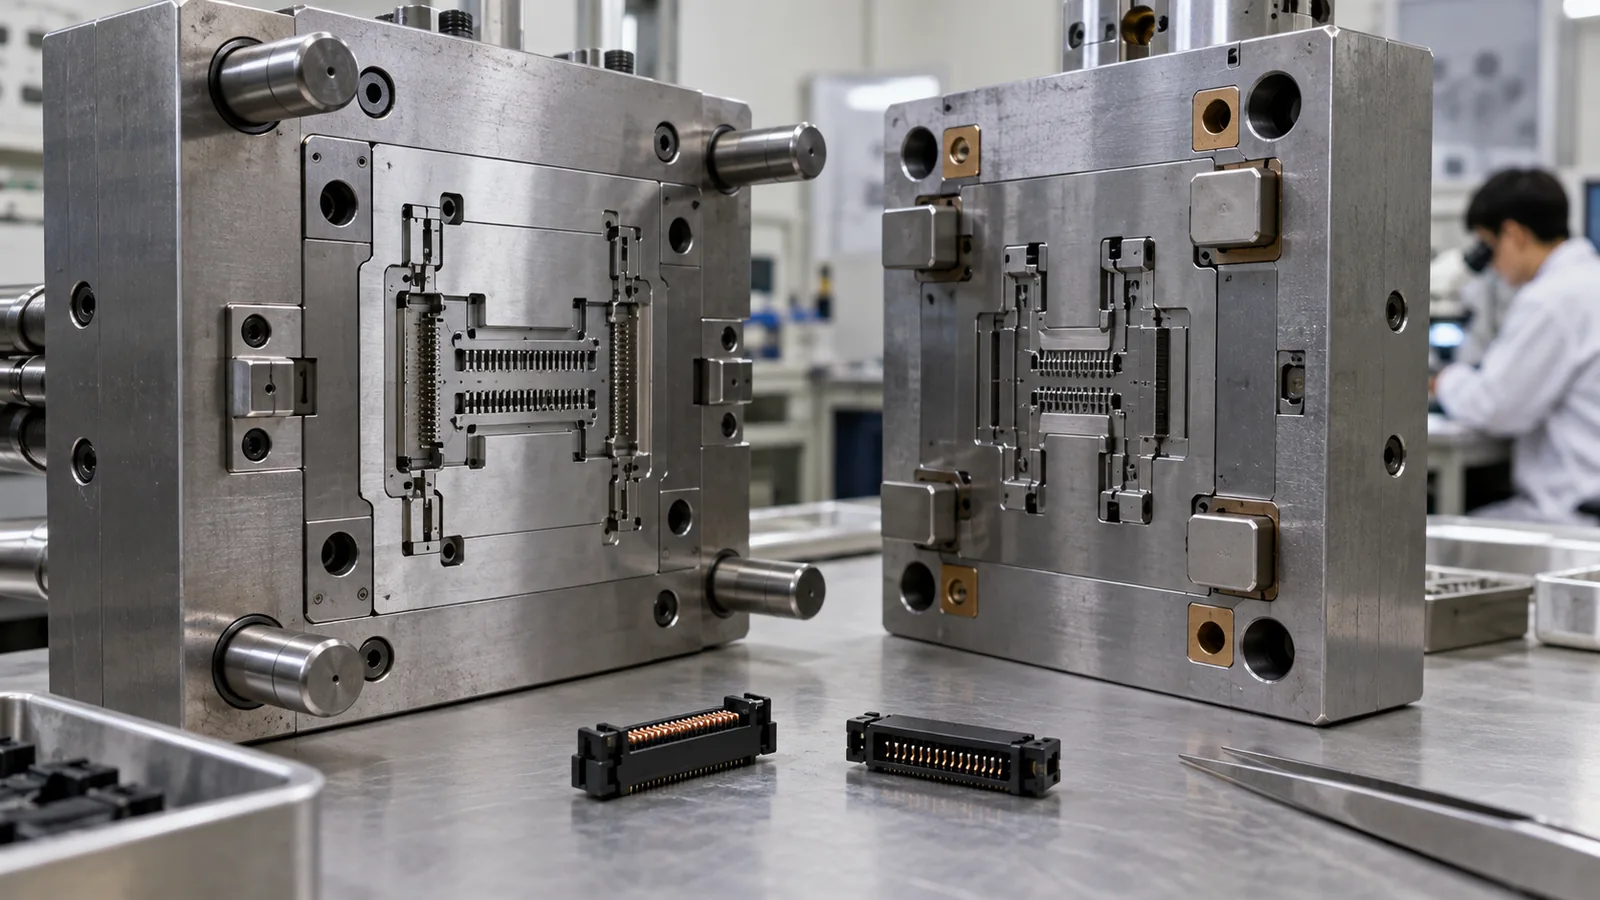
Kontaktfenster, dünne Verriegelungen und Dichtflächen bieten wenig sichere Fläche für Auswerferlast. Die Freigabe sollte über unterstützte Auflagen oder breitere nichtfunktionale Flächen erfolgen. Entformungsschräge und Polierrichtung sollten den Formschluss verringern, bevor mehr Kraft aufgebracht wird.
Das Teil muss zudem für die Klemmenbestückung oder Inspektion ausgerichtet bleiben. Statische Aufladung kann dazu führen, dass kleine Gehäuse an Werkzeugen oder Transfereinrichtungen haften. Eine kontrollierte Aufnahme und Nestung kann zuverlässiger sein als zufälliges Fallensammeln, insbesondere wenn die Kavitätenzuordnung erhalten bleiben muss.
Inspect ejection witnesses under the same magnification used for functional features. A small burr or indentation near a terminal path can interfere with insertion even if it is difficult to see unaided.
Inspect What the Assembly Actually Uses
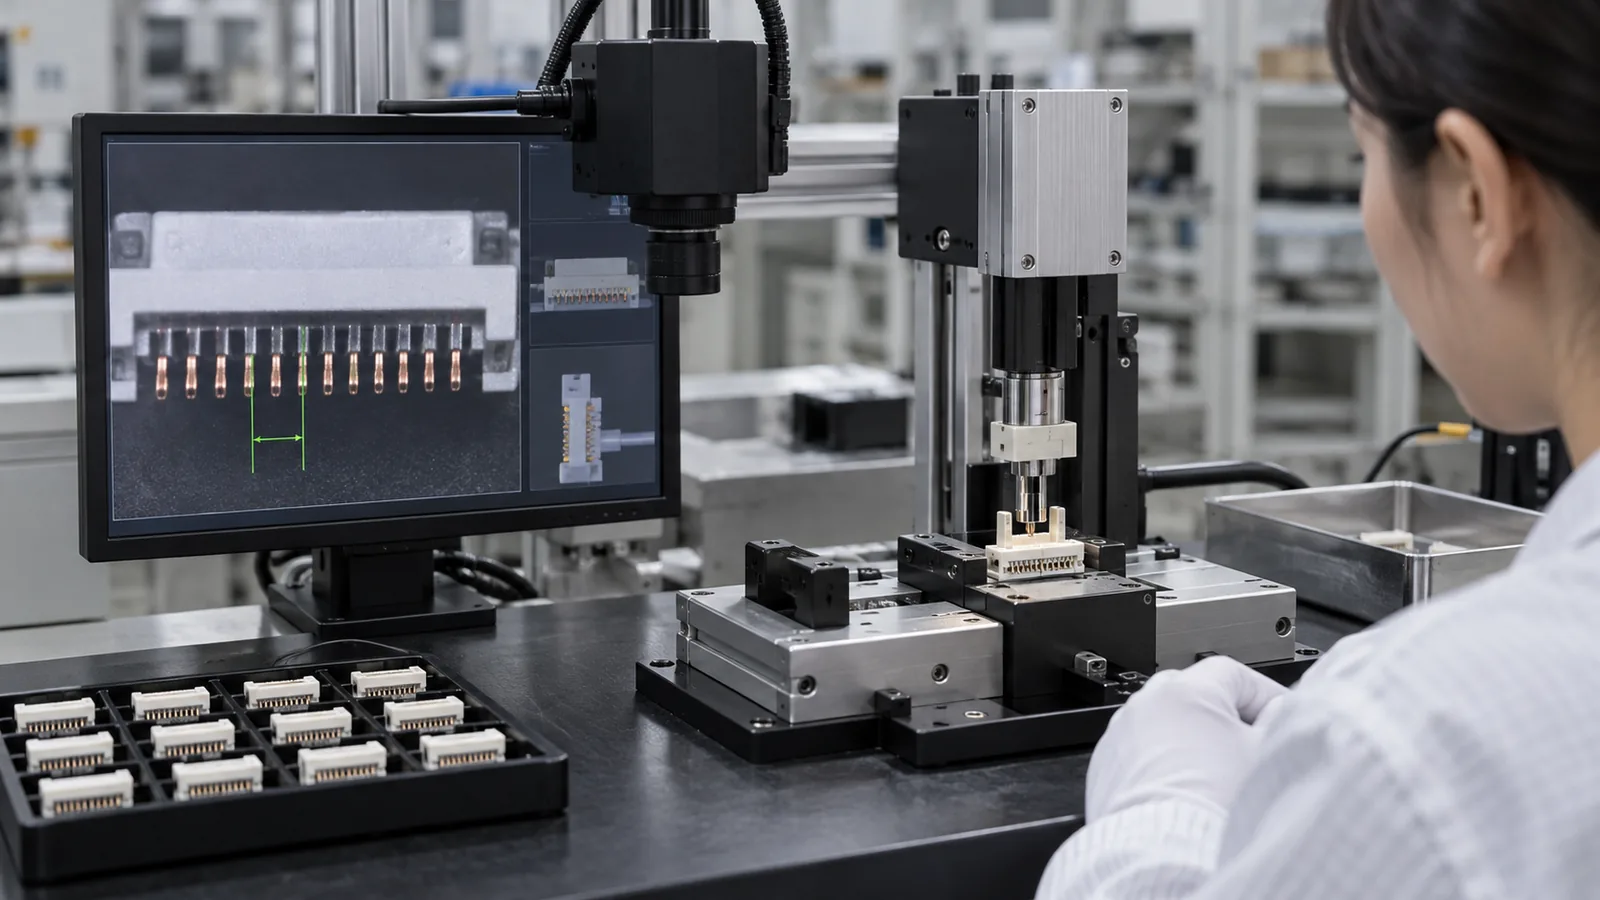
Optical measurement can capture pitch, window size, and profile, but the fixture and edge-detection rules must be repeatable. Gauge studies should use actual micro features, not only a convenient larger dimension.
- Measure cavity-specific molded geometry from functional datums.
- Verify terminal insertion depth and retention.
- Check mating force and positive latch engagement.
- Inspect seal compression or leak performance where applicable.
- Challenge temperature and conditioning expected in use.
- Link electrical or functional failures back to cavity and shot records.
Die Mikrospritzguss process is valuable here because precise tooling, controlled delivery, handling, and feature-level metrology can be developed together. The acceptance plan should still end with the complete connector function.
Häufig gestellte Fragen
Why is connector pitch difficult to control?
Pitch reflects cavity accuracy, core alignment, directional shrinkage, warpage, ejection, conditioning, and measurement. It should be treated as a system result.
Can mold flow analysis eliminate weld lines?
It can help predict flow-front behavior and compare gates, but the final location and strength must be verified with the actual material and molded geometry.
Should terminals be included in early trials?
Yes, when terminal fit or retention governs function. Housing-only measurements can miss insertion damage and tolerance interactions.
What causes flash inside a terminal cavity?
Local shutoff clearance, insert alignment, wear, contamination, or excessive local pressure are common contributors. Location and cavity comparison help separate them.
Which data should a connector RFQ include?
Include mating datums, terminal drawings, functional forces, electrical and environmental requirements, material grade, critical dimensions, inspection method, and annual volume.