
Moulage par injection de micro-connecteurs a une issue sans compromis : un léger décalage de moulage peut désaligner une borne, affaiblir un verrou, perturber un joint ou empêcher l'accouplement. Les acheteurs ont donc besoin de plus qu'une résine et d'un nombre d'empreintes. Le schéma de référence de l'outil, le trajet d'écoulement, la maîtrise du gauchissement, la relation entre bornes, l'éjection et la méthode d'inspection doivent tous protéger la position assemblée du connecteur.
Cet article suit la chaîne de défaillance depuis l'interface d'accouplement jusqu'à l'empreinte moulée, afin que la revue de conception se concentre sur ce qui crée des circuits ouverts, un contact instable ou un rejet à l'assemblage.
Carte de revue
Le pas fin transforme les petits décalages en défaillances d'assemblage
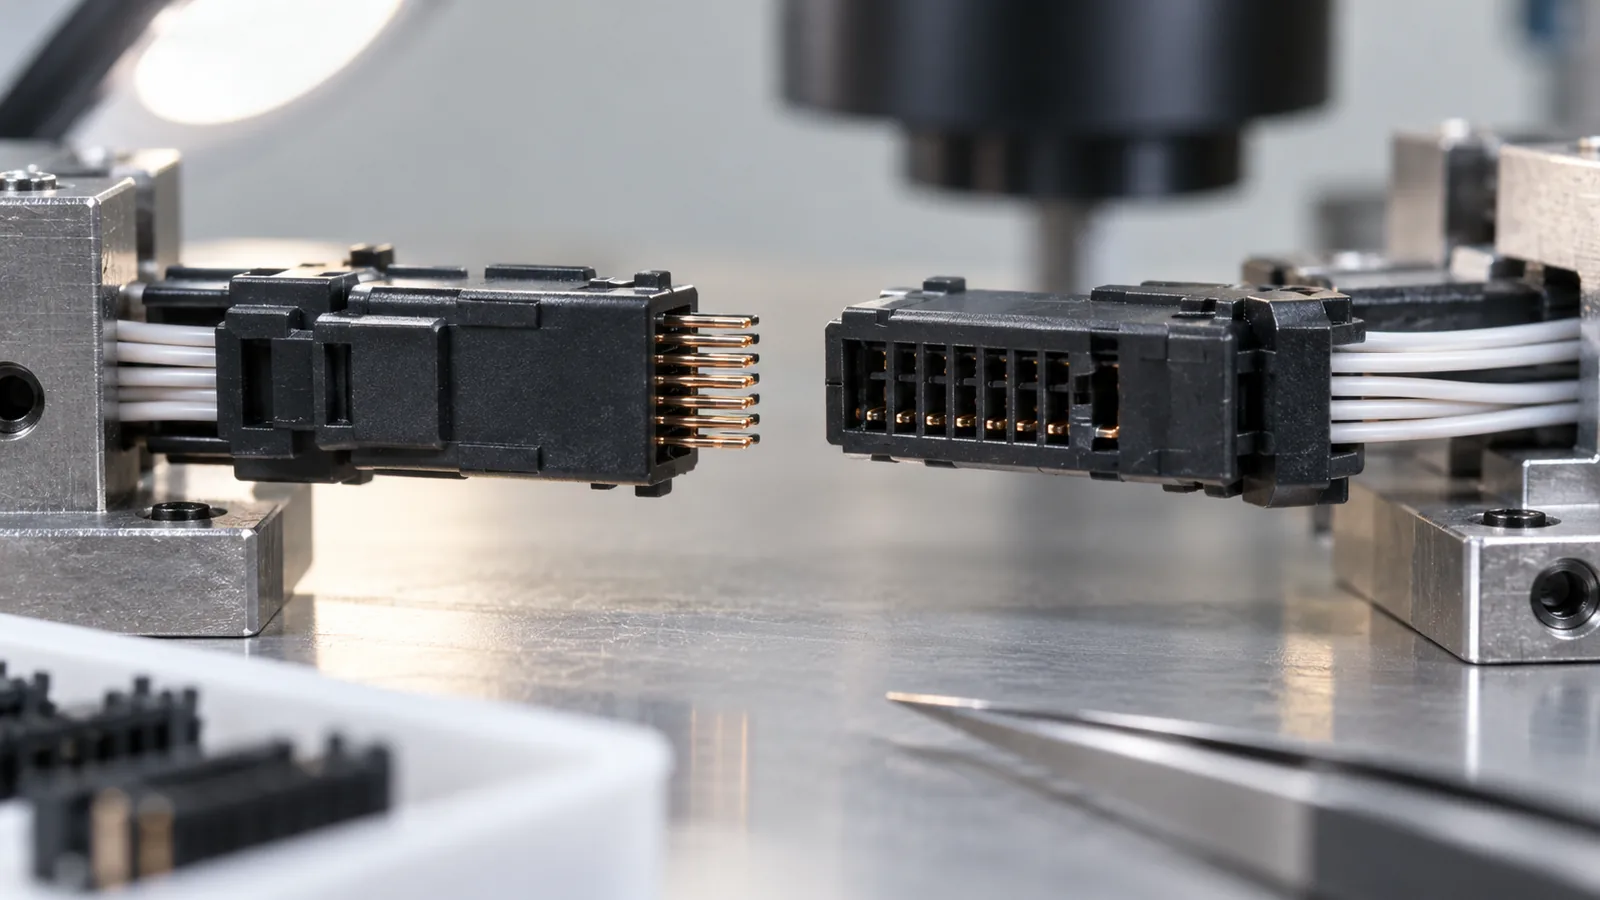
La performance d'un connecteur dépend des relations : axe médian de la borne par rapport à la référence du boîtier, paroi de l'empreinte par rapport au joint, verrou par rapport à l'épaulement d'accouplement, et coplanéité entre les positions de contact. Lorsque le pas devient petit, les sources normales de variation occupent une plus grande part du jeu disponible.
Commencez par définir le pire écart crédible entre les côtés mâle et femelle. Incluez la variation du boîtier moulé, la variation des bornes estampées ou usinées, la position d'insertion, l'erreur de montage d'usinage et l'alignement d'accouplement. Resserrer chaque dimension moulée est rarement la meilleure réponse ; cela peut augmenter le coût sans maîtriser la pile réelle.
Les exigences fonctionnelles doivent identifier la rétention des contacts, la force d'insertion, la force de retrait, l'étanchéité, les lignes de fuite et les distances d'isolement le cas échéant, ainsi que les zones de témoins cosmétiques autorisées. Ces éléments guident quelles caractéristiques méritent l'outillage et l'inspection les plus performants.
Construire le schéma de références autour de l'interface d'accouplement
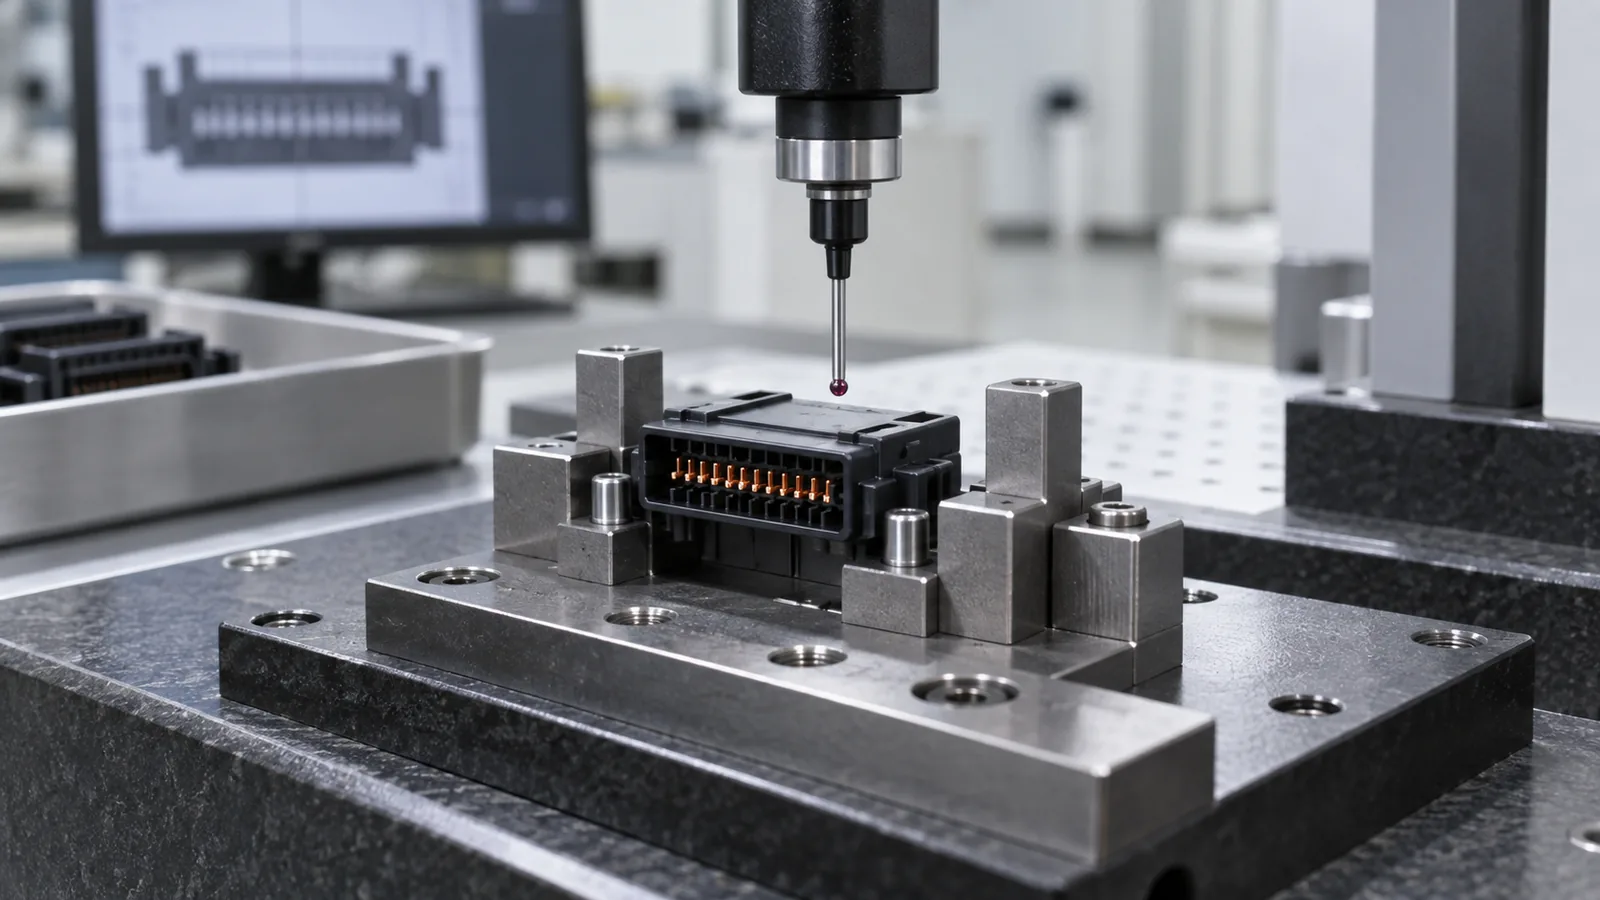
Une référence doit représenter la façon dont le connecteur est positionné lors de l'assemblage. Si le contrôle fait référence à une large paroi extérieure alors que la pièce d'accouplement fait référence à une clavette interne et à un plan de terminaux, des résultats de contrôle acceptables peuvent malgré tout produire un ajustement médiocre.
Cartographier la chaîne de références depuis l'insert de cavité et la broche de noyau jusqu'à la caractéristique moulée, le montage d'insertion des terminaux et l'interface d'accouplement finale. Éviter les chaînes inutiles traversant des parois flexibles. Dans la mesure du possible, placer les surfaces de localisation fonctionnelles près des caractéristiques qu'elles contrôlent afin que le retrait et le gauchissement parcourent une distance plus courte.
Les inserts d'outillage peuvent isoler une géométrie critique et rendre la maintenance pratique, mais leur alignement et leurs plans de joint deviennent partie intégrante de la pile de tolérances. L' fabrication de moules sur mesure examen doit identifier quels composants en acier établissent le pas, les fenêtres de terminaux, la position du verrou et les limites d'étanchéité.
Maintenir les fronts d'écoulement à l'écart des caractéristiques de contact critiques
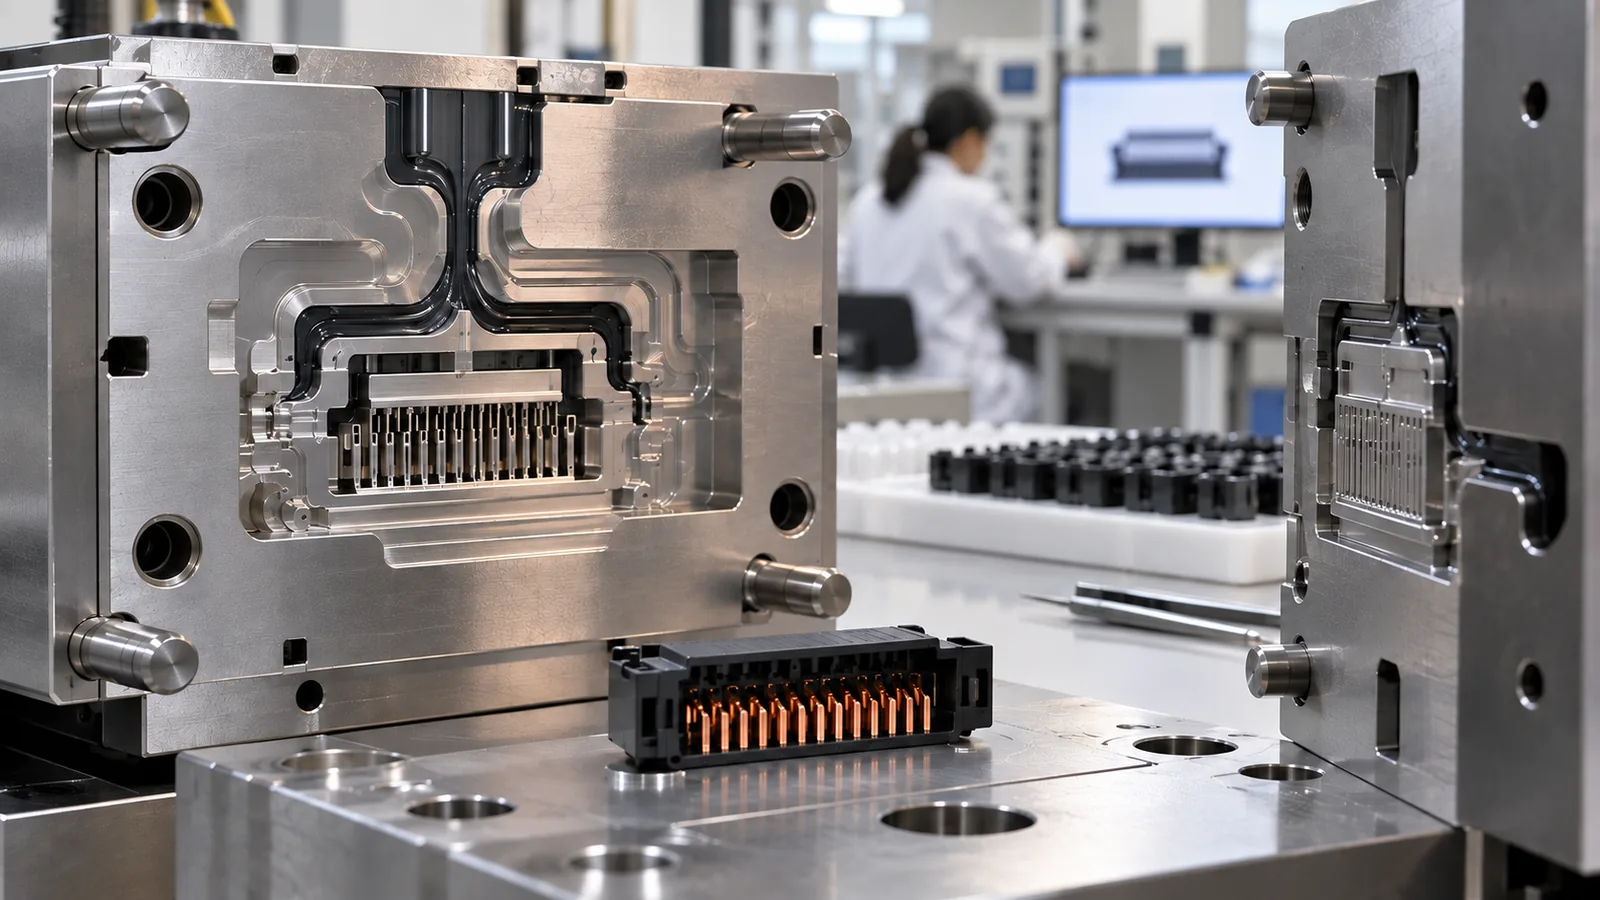
Les fronts de matière fondue qui se séparent et se rejoignent peuvent former des lignes de soudure. Le gaz emprisonné peut créer des nervures incomplètes ou des brûlures. Une entrée peut remplir le boîtier avec succès tout en plaçant une zone faible ou visuellement instable sur un verrou, une caractéristique de retenue de terminal ou une surface d'étanchéité.
Examiner l'ordre de remplissage plutôt que la distance d'entrée seule. Le front d'écoulement doit atteindre les fenêtres fines et les ponts minces avant qu'ils ne se figent, tandis que l'air s'échappe aux emplacements réels de dernier remplissage. Un analyse complète de l'écoulement en moule ciblé peut comparer les options d'entrée et les pièges à air probables avant la finalisation de l'acier. Si l'écoulement converge autour des ouvertures de terminaux, évaluer si la ligne résultante affecte la résistance ou la stabilité dimensionnelle.
| Risque observé | Contributeurs probables | Éléments de comparaison |
|---|---|---|
| Fenêtre de terminal incomplète | Solidification prématurée, piège à gaz, déséquilibre d'entrée | Séquence de remplissage partiel et état des évents |
| Bavure près de la cavité de contact | Usure de l'obturateur, alignement, pression locale | Cartographie de cavité et schéma de contact de l'outil |
| Verrou faible | Ligne de soudure, orientation, géométrie, matériau | Emplacement de la fracture et essai de force |
Gérer le gauchissement à travers les parois minces de connecteurs
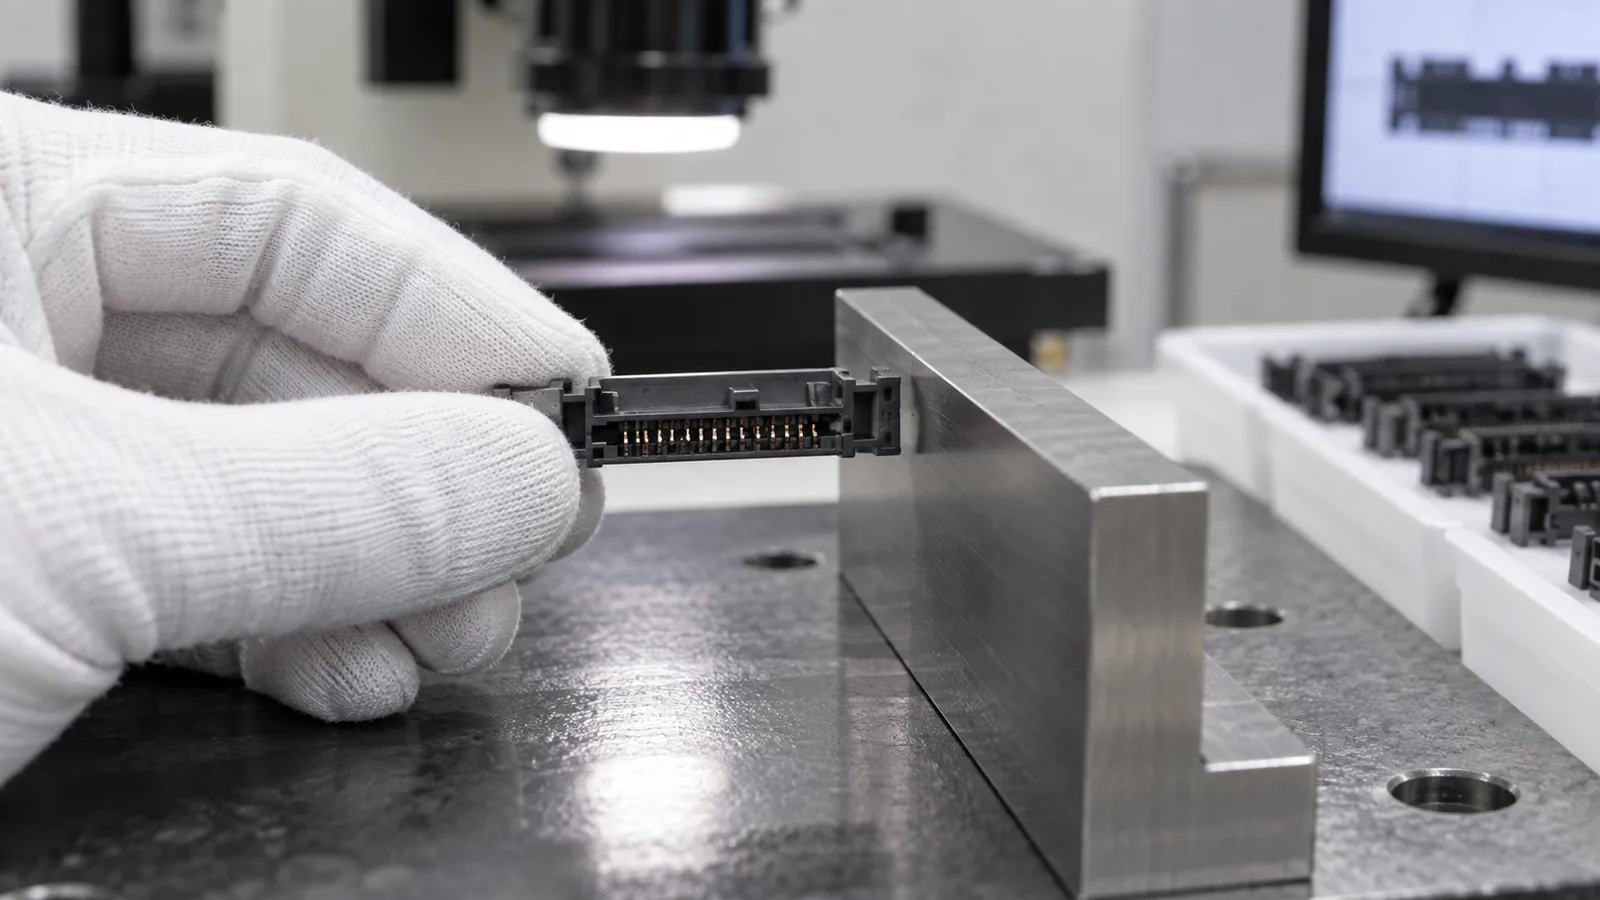
Les parois minces et les caractéristiques asymétriques peuvent refroidir et se rétracter de manière inégale. Les matériaux chargés de fibres ajoutent un comportement directionnel, tandis que les ouvertures de bornes et les verrous interrompent des sections autrement uniformes. Pour les conceptions à pas fin haute température, le famille de matériaux LCP peut entrer dans la liste restreinte, mais son orientation d'écoulement et le grade spécifique nécessitent encore une validation. Le gauchissement peut modifier le pas ou l'étanchéité même lorsque chaque épaisseur de paroi locale semble raisonnable.
Équilibrer la géométrie là où la fonction du produit le permet, puis utiliser l'emplacement de l'attaque et le refroidissement pour réduire les effets directionnels. Le compactage doit être évalué avec soin : un compactage local excessif peut améliorer une dimension et en dégrader une autre. L'équilibre de la température du moule et le support de la pièce après éjection sont tout aussi importants.
Mesurer le connecteur à l'état libre et, le cas échéant, dans son montage d'assemblage. Un boîtier compliant peut se mettre en position lors de l'accouplement, mais cela doit être une tolérance de conception intentionnelle plutôt qu'une correction accidentelle.
Concevoir l'éjection autour des broches et des verrous
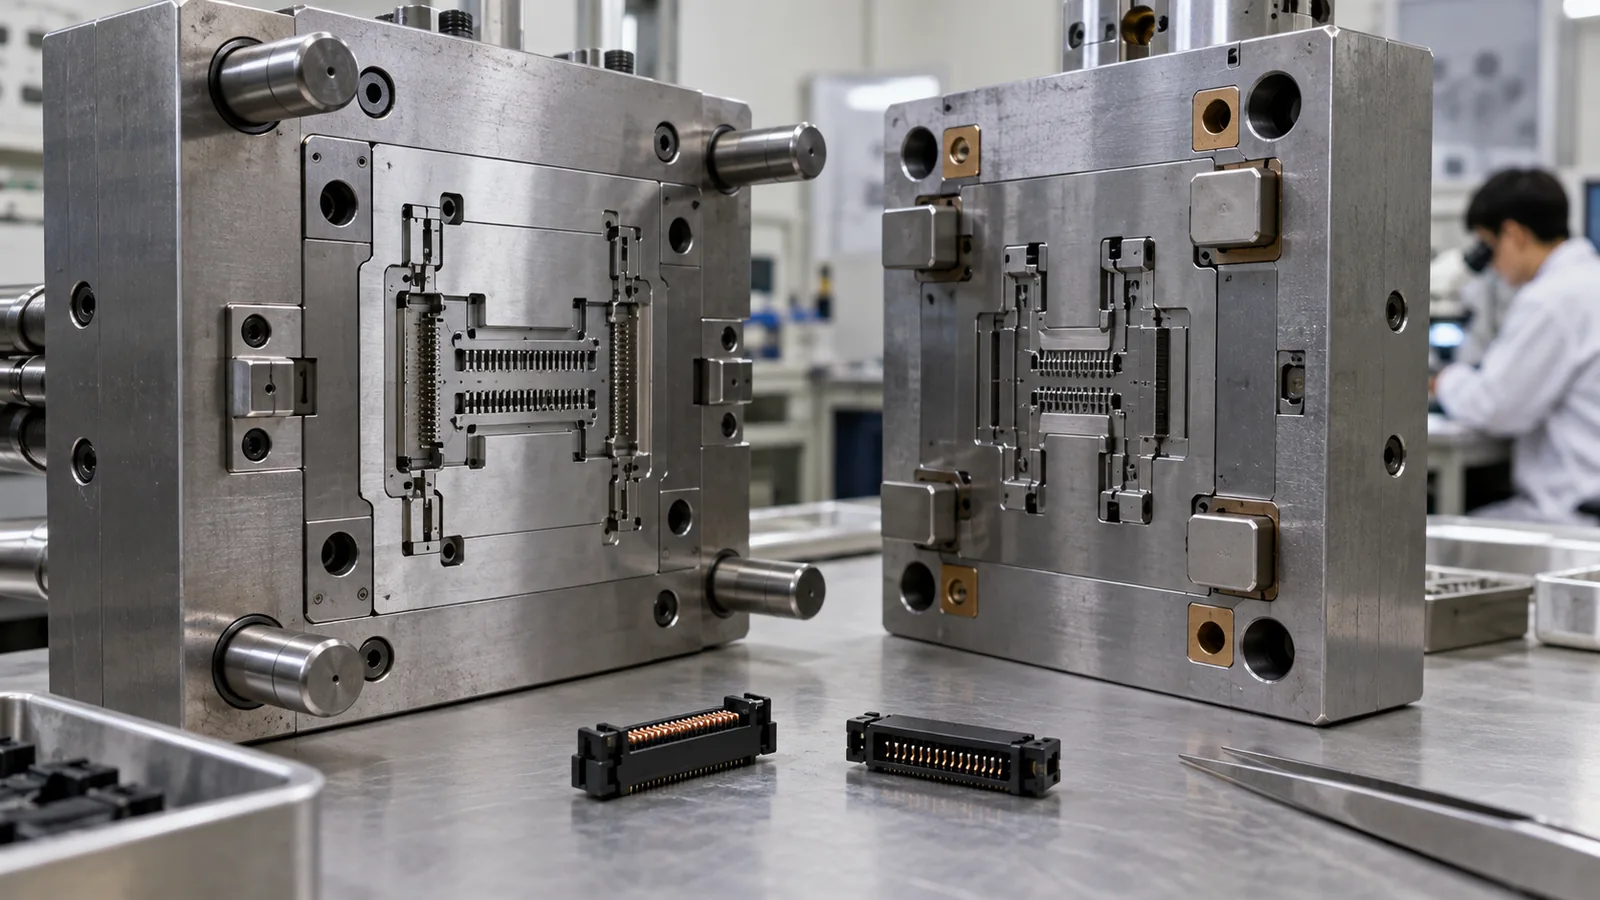
Les fenêtres de contact, les verrous minces et les faces d'étanchéité offrent peu de zone sûre pour la charge d'éjection. La libération doit être dirigée à travers des patins supportés ou des surfaces non fonctionnelles plus larges. La direction de dépouille et de polissage doit réduire la rétention avant d'ajouter plus de force.
La pièce doit également rester orientée pour l'insertion des bornes ou l'inspection. L'électricité statique peut faire adhérer les petits boîtiers à l'outillage ou à l'équipement de transfert. Une prise et un nid contrôlés peuvent être plus fiables qu'une collecte par chute aléatoire, en particulier lorsque l'identité de la cavité doit être conservée.
Inspectez les témoins d'éjection sous le même grossissement que celui utilisé pour les caractéristiques fonctionnelles. Une petite bavure ou une indentation près d'un trajet de borne peut gêner l'insertion même s'il est difficile de la voir à l'œil nu.
Inspectez ce que l'assemblage utilise réellement
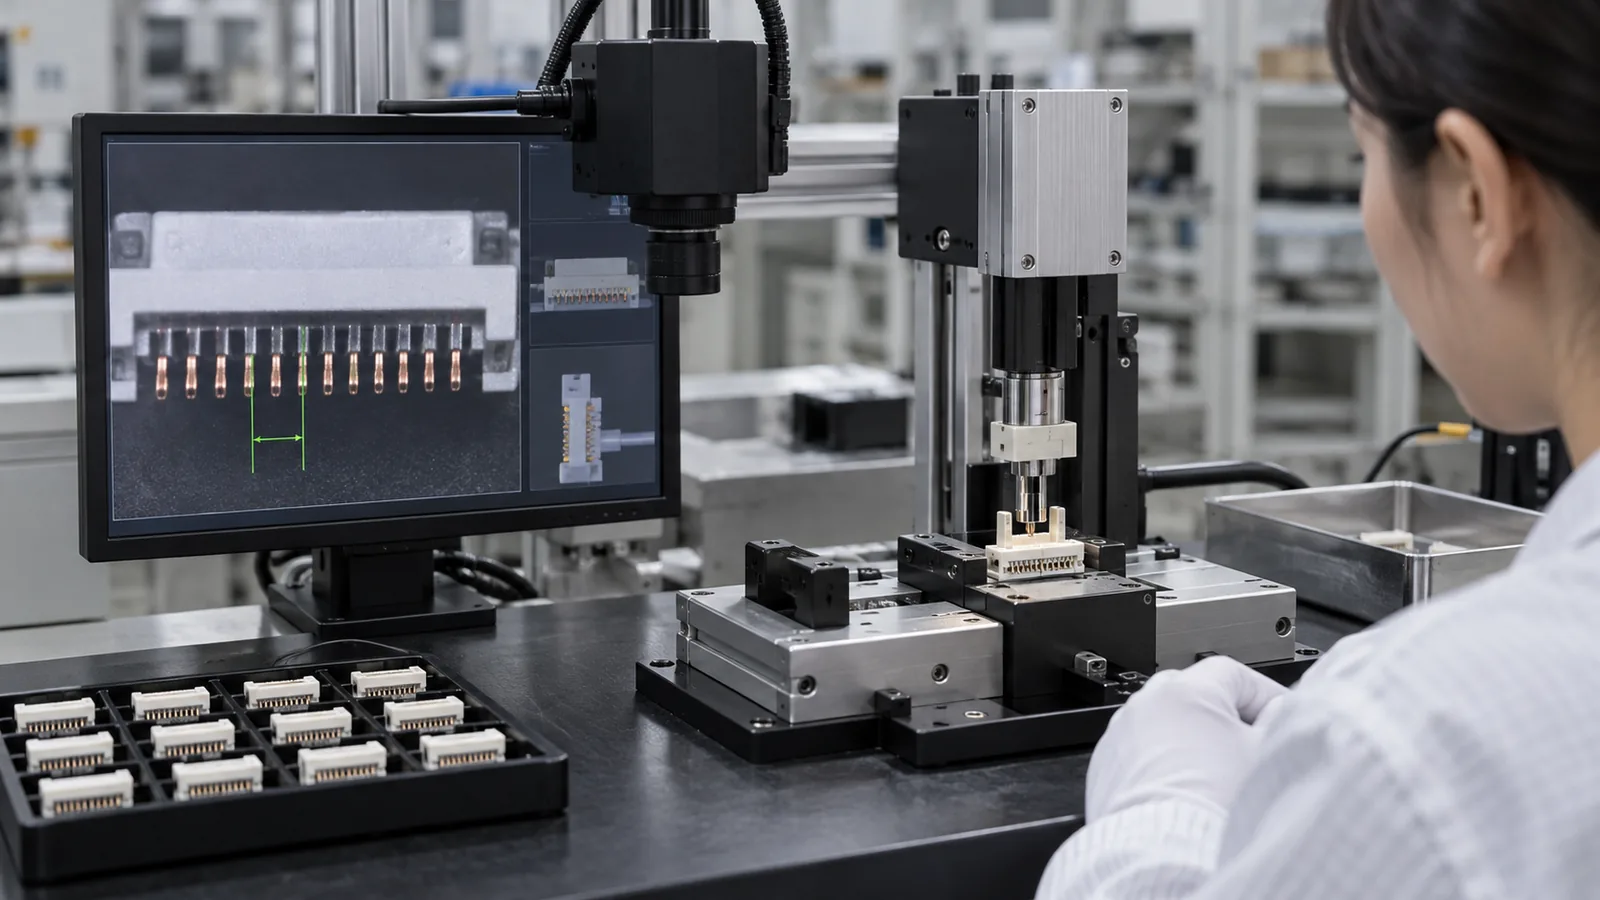
La mesure optique peut capturer le pas, la taille de fenêtre et le profil, mais le montage et les règles de détection de contours doivent être reproductibles. Les études de capabilité doivent utiliser de véritables micro-caractéristiques, et non seulement une dimension plus grande pratique.
- Mesurez la géométrie moulée propre à chaque cavité à partir des références fonctionnelles.
- Vérifiez la profondeur d'insertion et la rétention des bornes.
- Contrôlez la force d'accouplement et l'engagement positif du verrou.
- Inspectez la compression du joint ou la performance d'étanchéité le cas échéant.
- Remettez en question la température et le conditionnement prévus en utilisation.
- Reliez les défaillances électriques ou fonctionnelles aux enregistrements de cavité et de cycle.
L' Micro-moulage par injection le procédé est précieux ici car un outillage précis, une distribution contrôlée, une manutention et une métrologie au niveau des caractéristiques peuvent être développés ensemble. Le plan d'acceptation doit néanmoins se conclure par la fonction complète du connecteur.
Questions fréquemment posées
Pourquoi le pas du connecteur est-il difficile à contrôler ?
Le pas reflète la précision des cavités, l'alignement des noyaux, le retrait directionnel, le gauchissement, l'éjection, le conditionnement et la mesure. Il doit être traité comme un résultat système.
L'analyse d'écoulement de moulage peut-elle éliminer les lignes de soudure ?
Elle peut aider à prédire le comportement du front d'écoulement et à comparer les seuils d'injection, mais l'emplacement et la résistance finaux doivent être vérifiés avec le matériau réel et la géométrie moulée.
Les bornes doivent-elles être incluses dans les essais précoces ?
Yes, when terminal fit or retention governs function. Housing-only measurements can miss insertion damage and tolerance interactions.
What causes flash inside a terminal cavity?
Local shutoff clearance, insert alignment, wear, contamination, or excessive local pressure are common contributors. Location and cavity comparison help separate them.
Which data should a connector RFQ include?
Include mating datums, terminal drawings, functional forces, electrical and environmental requirements, material grade, critical dimensions, inspection method, and annual volume.