
Moldagem por injeção de microconectores tem um resultado implacável: um pequeno desvio moldado pode desalinhar um terminal, enfraquecer um trava, perturbar uma vedação ou impedir o acoplamento. Portanto, os compradores precisam de mais do que resina e número de cavidades. O esquema de datum da ferramenta, o caminho de fluxo, o controle de empenamento, a relação entre terminais, a ejeção e o método de inspeção devem todos proteger a posição montada do conector.
Este artigo acompanha a cadeia de falhas desde a interface de acoplamento até a cavidade moldada, para que a revisão de projeto se concentre no que cria circuitos abertos, contato instável ou rejeição na montagem.
Mapa de revisão
O Passo Fino Transforma Pequenos Desvios em Falhas de Montagem
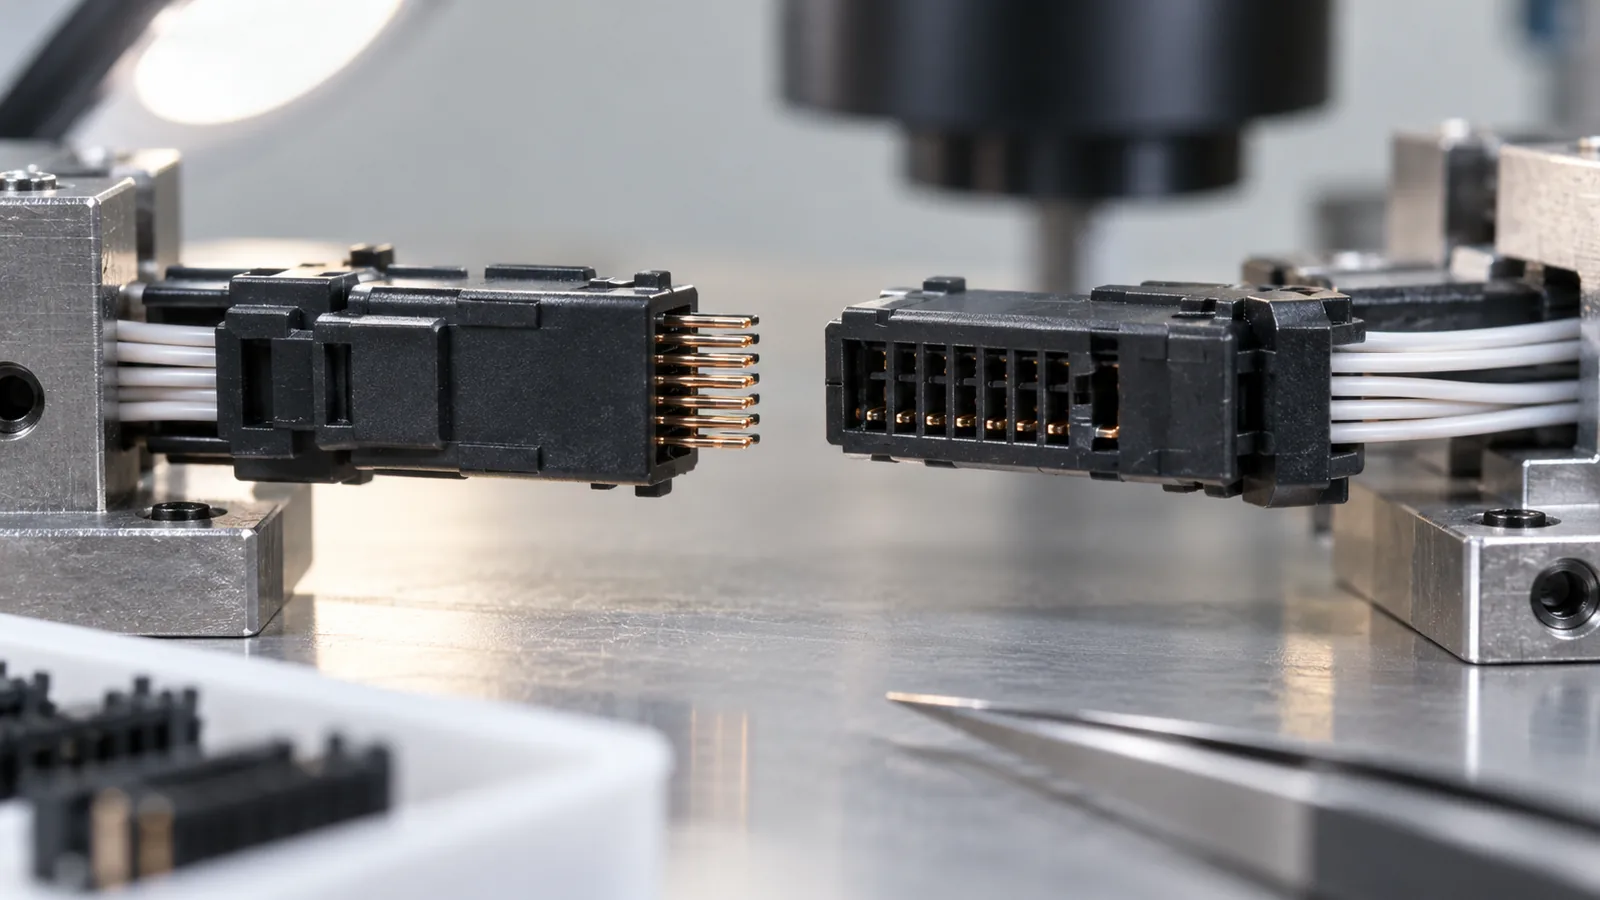
O desempenho do conector depende de relações: linha de centro do terminal em relação ao datum da carcaça, parede da cavidade em relação à vedação, trava em relação ao ombro de acoplamento e coplanaridade entre as posições de contato. Quando o passo se torna pequeno, as fontes normais de variação ocupam mais da folga disponível.
Comece definindo a pior incompatibilidade crível entre os lados macho e fêmea. Inclua a variação da carcaça moldada, a variação do terminal estampado ou usinado, a posição de inserção, o erro do dispositivo e o alinhamento de acoplamento. Apertar todas as dimensões moldadas raramente é a melhor resposta; pode aumentar o custo sem controlar o empilhamento real.
Os requisitos funcionais devem identificar a retenção de contato, a força de inserção, a força de extração, a vedação, a distância de escoamento e a distância de isolamento, quando aplicável, e as zonas de marcas cosméticas permitidas. Esses itens orientam quais características merecem a ferramentaria e a inspeção mais capazes.
Construa o Esquema de Datum em Torno da Interface de Acoplamento
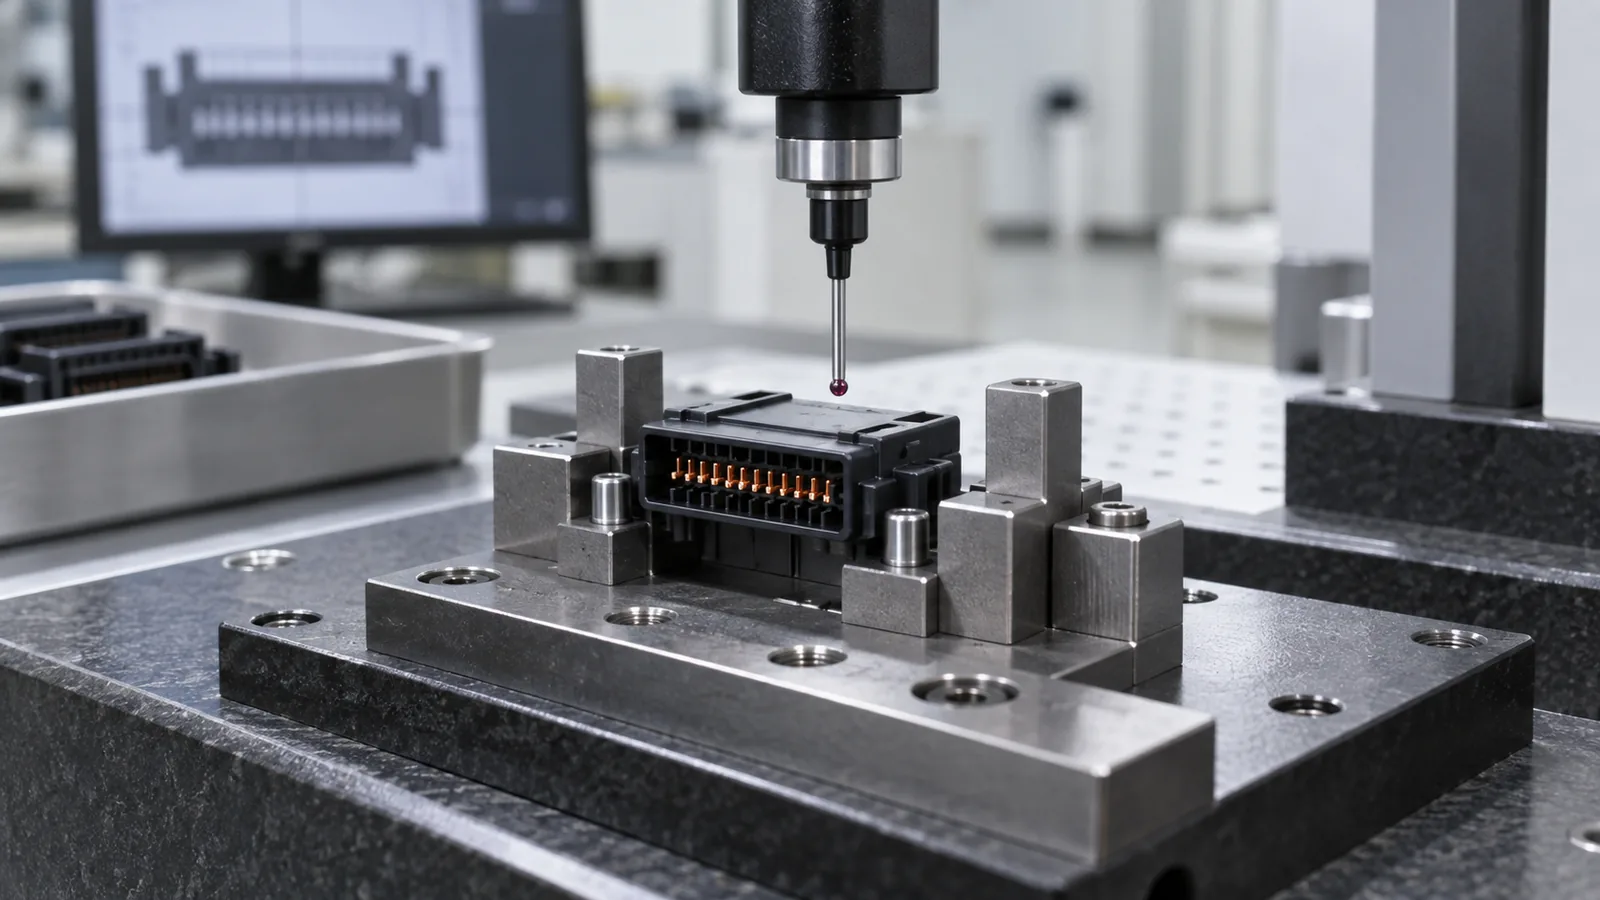
Um datum deve representar como o conector é posicionado na montagem. Se a inspeção referenciar uma parede externa ampla enquanto a peça de acoplamento referenciar uma chave interna e um plano de terminal, resultados de inspeção aceitáveis ainda podem produzir um encaixe ruim.
Mapeie a cadeia de datum desde o inserto da cavidade e o pino de núcleo até a característica moldada, o dispositivo de inserção de terminal e a interface de acoplamento final. Evite cadeias desnecessárias através de paredes flexíveis. Quando possível, posicione as superfícies de localização funcional próximas às características que elas controlam, para que a retração e o empenamento percorram uma distância menor.
Insertos de ferramenta podem isolar geometrias críticas e tornar a manutenção prática, mas seu alinhamento e shutoffs passam a fazer parte do empilhamento de tolerâncias. A fabricação de moldes personalizados revisão deve identificar quais componentes de aço estabelecem o passo, as janelas de terminal, a posição do latch e os limites de vedação.
Mantenha as Frentes de Fluxo Longe das Características de Contato Críticas
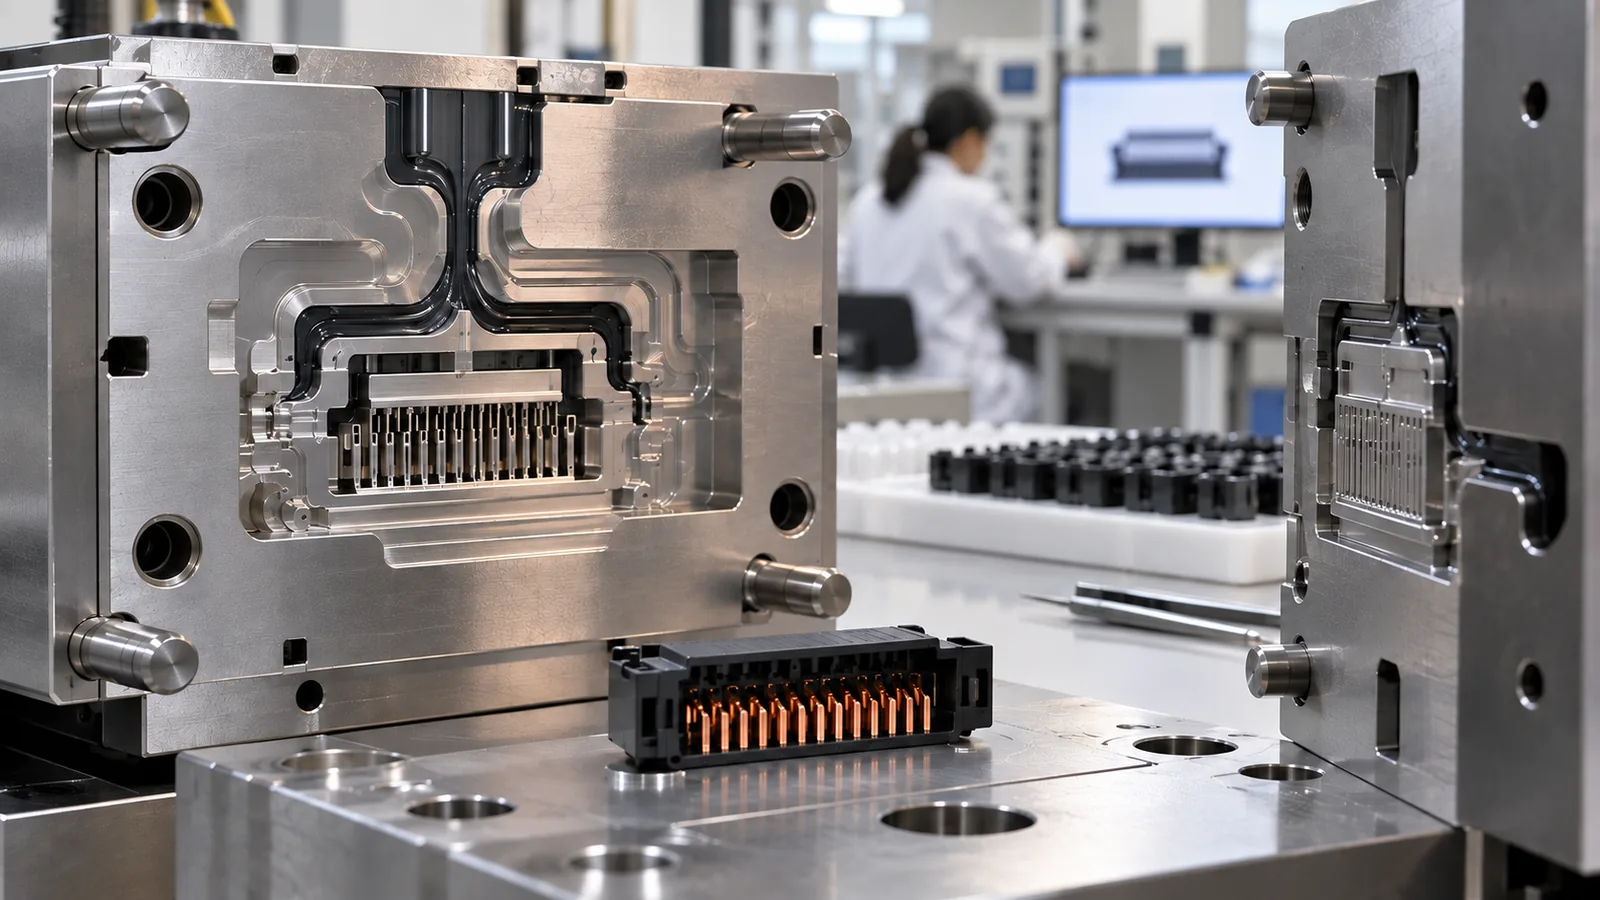
Frentes de massa fundida que se dividem e se reúnem podem formar linhas de solda. Gás aprisionado pode criar nervuras incompletas ou queima. Um gate pode preencher a carcaça com sucesso e ainda assim posicionar uma região fraca ou visualmente instável sobre um latch, uma característica de retenção de terminal ou uma superfície de vedação.
Revise a ordem de preenchimento em vez de apenas a distância do gate. A frente de fluxo deve alcançar janelas finas e pontes delgadas antes que elas congelem, enquanto o ar escapa nos locais reais de último preenchimento. Um focado fluxo de molde pode comparar opções de gate e prováveis armadilhas de ar antes que o aço seja finalizado. Se o fluxo convergir em torno das aberturas de terminal, avalie se a linha resultante afeta a resistência ou a estabilidade dimensional.
| Risco observado | Prováveis contribuintes | Evidências para comparar |
|---|---|---|
| Janela de terminal incompleta | Congelamento, armadilha de gás, desequilíbrio de gate | Sequência de short-shot e condição de ventilação |
| Rebarba próxima à cavidade de contato | Desgaste do shutoff, alinhamento, pressão local | Mapa da cavidade e padrão de contato da ferramenta |
| Trava fraca | Linha de solda, orientação, geometria, material | Local da fratura e teste de força |
Gerenciar empenamento em paredes finas de conectores
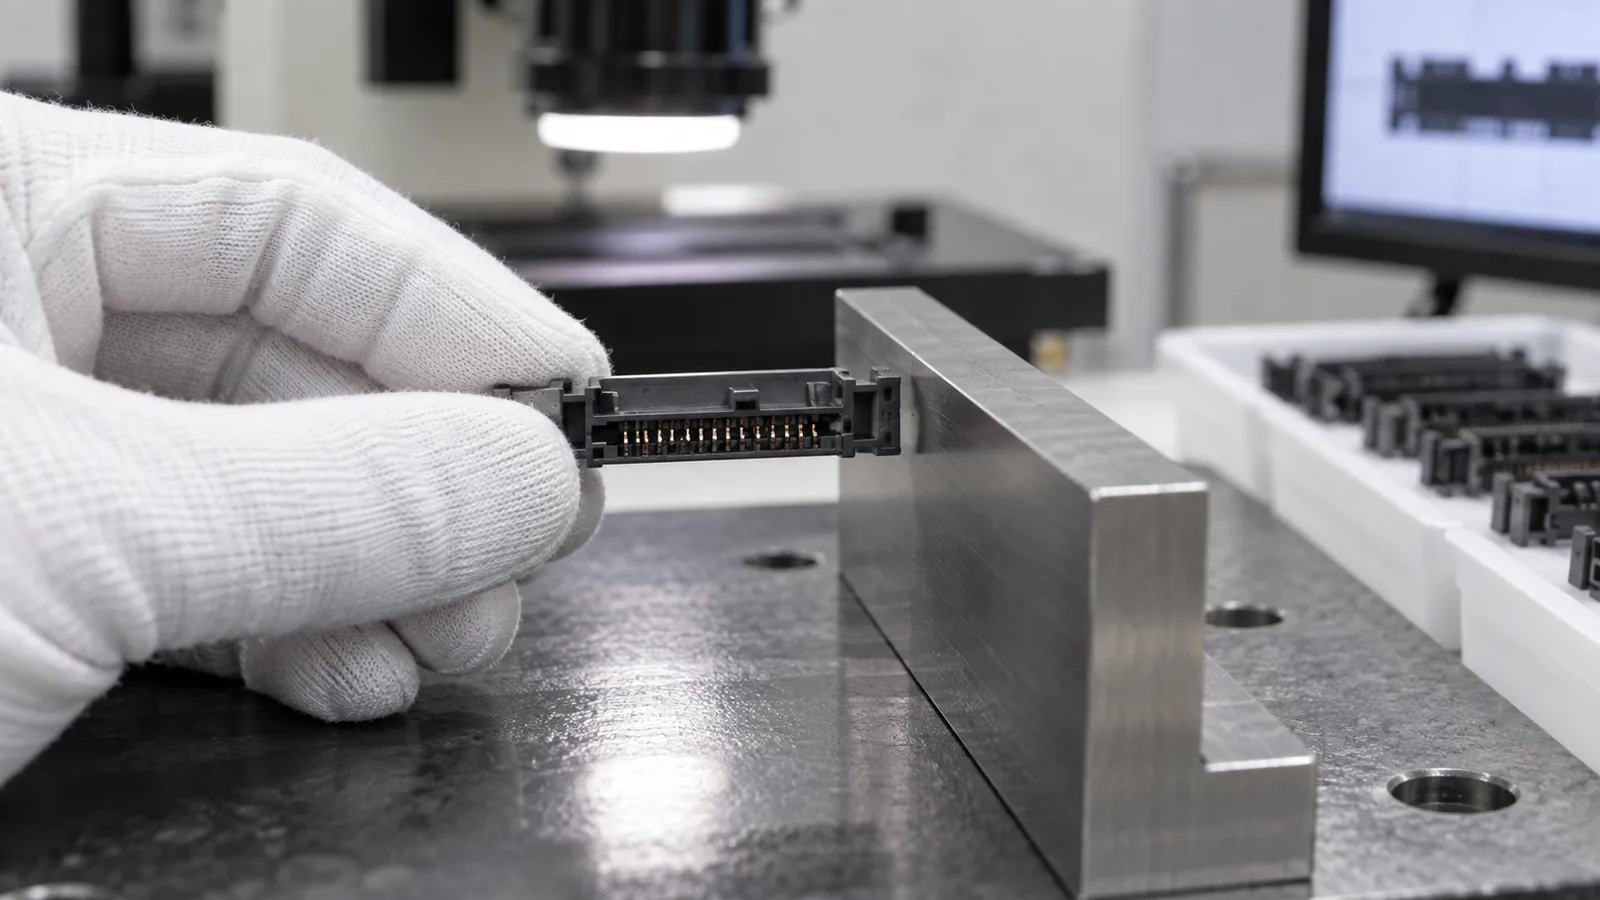
Paredes finas e recursos assimétricos podem resfriar e encolher de forma desigual. Materiais com fibra adicionam comportamento direcional, enquanto aberturas de terminais e travas interrompem seções de outra forma uniformes. Para projetos de passo fino de alta temperatura, a família de materiais LCP pode entrar na lista restrita, mas sua orientação de fluxo e a classe específica ainda exigem validação. O empenamento pode alterar o passo ou a vedação mesmo quando cada espessura de parede local parece razoável.
Equilibre a geometria onde a função do produto permitir, depois use a localização do gate e o resfriamento para reduzir efeitos direcionais. A compactação deve ser avaliada com cuidado: compactação local excessiva pode melhorar uma dimensão e piorar outra. O equilíbrio da temperatura do molde e o suporte da peça após a ejeção são igualmente importantes.
Meça o conector em estado livre e, quando relevante, em seu dispositivo de montagem. Uma carcaça flexível pode se mover para a posição durante o acoplamento, mas isso deve ser uma folga de projeto intencional e não uma correção acidental.
Projetar ejeção em torno de pinos e travas
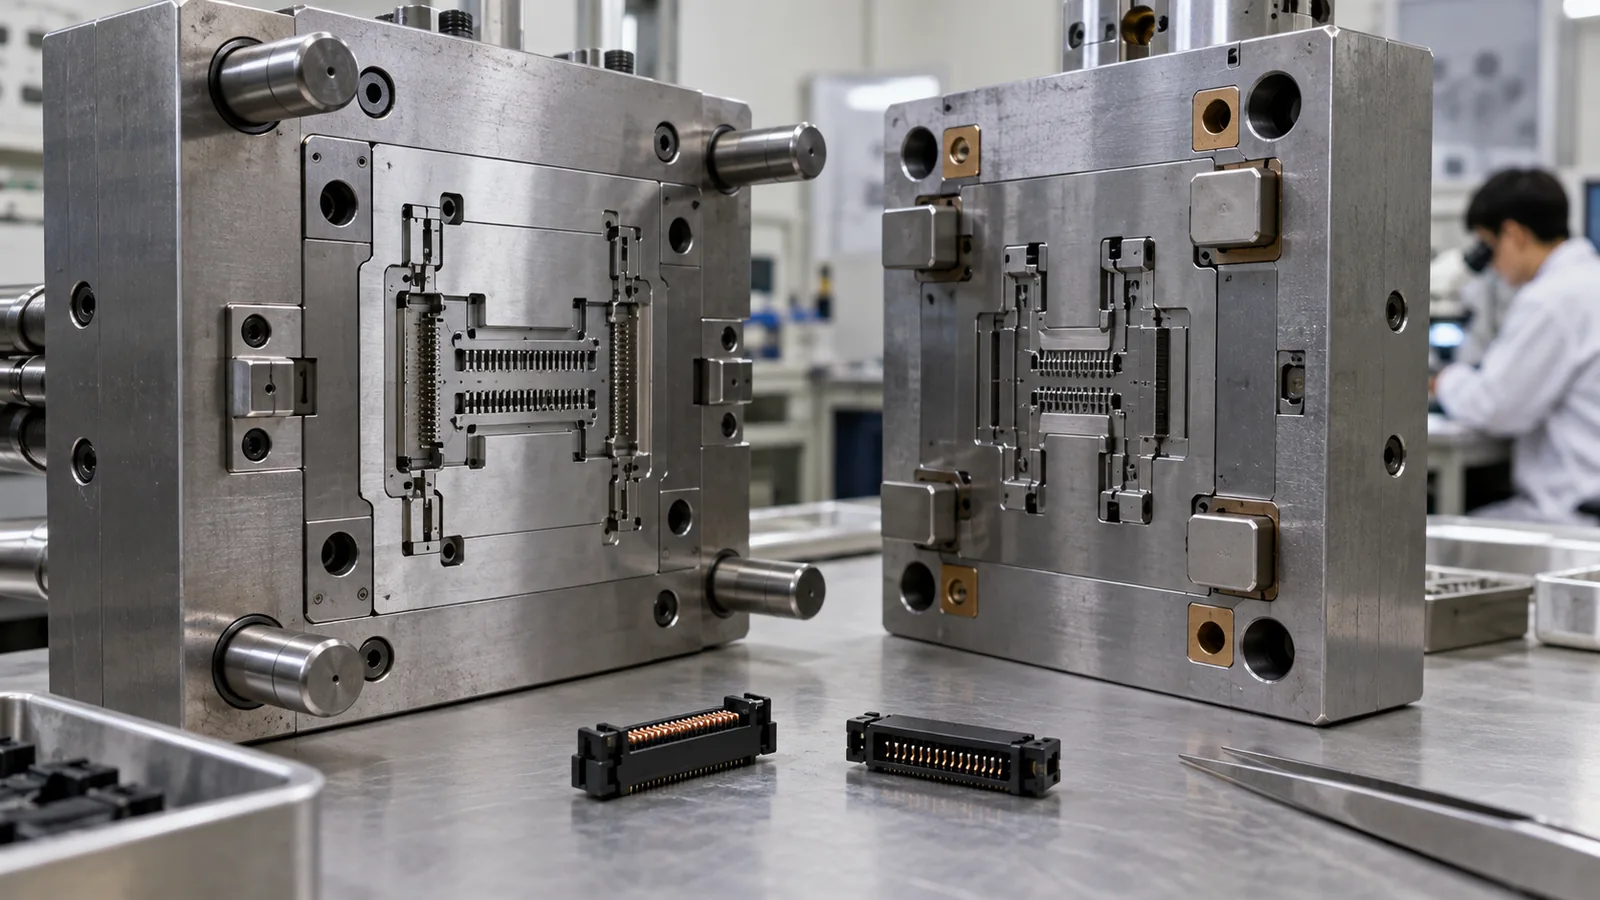
Janelas de contato, travas finas e faces de vedação oferecem pouca área segura para a carga do ejetor. A liberação deve ser direcionada através de almofadas apoiadas ou superfícies não funcionais mais amplas. O sentido de saída e polimento deve reduzir a retenção antes que mais força seja adicionada.
A peça também deve permanecer orientada para inserção de terminais ou inspeção. A estática pode fazer com que carcaças pequenas se agarrem ao ferramental ou ao equipamento de transferência. Uma coleta e um ninho controlados podem ser mais confiáveis do que a coleta por queda aleatória, especialmente quando a identidade da cavidade deve ser mantida.
Inspecione as marcas de ejeção sob a mesma ampliação usada para as características funcionais. Uma pequena rebarba ou indentação próxima a um caminho de terminal pode interferir na inserção, mesmo que seja difícil de ver sem auxílio.
Inspecione o que a montagem realmente utiliza
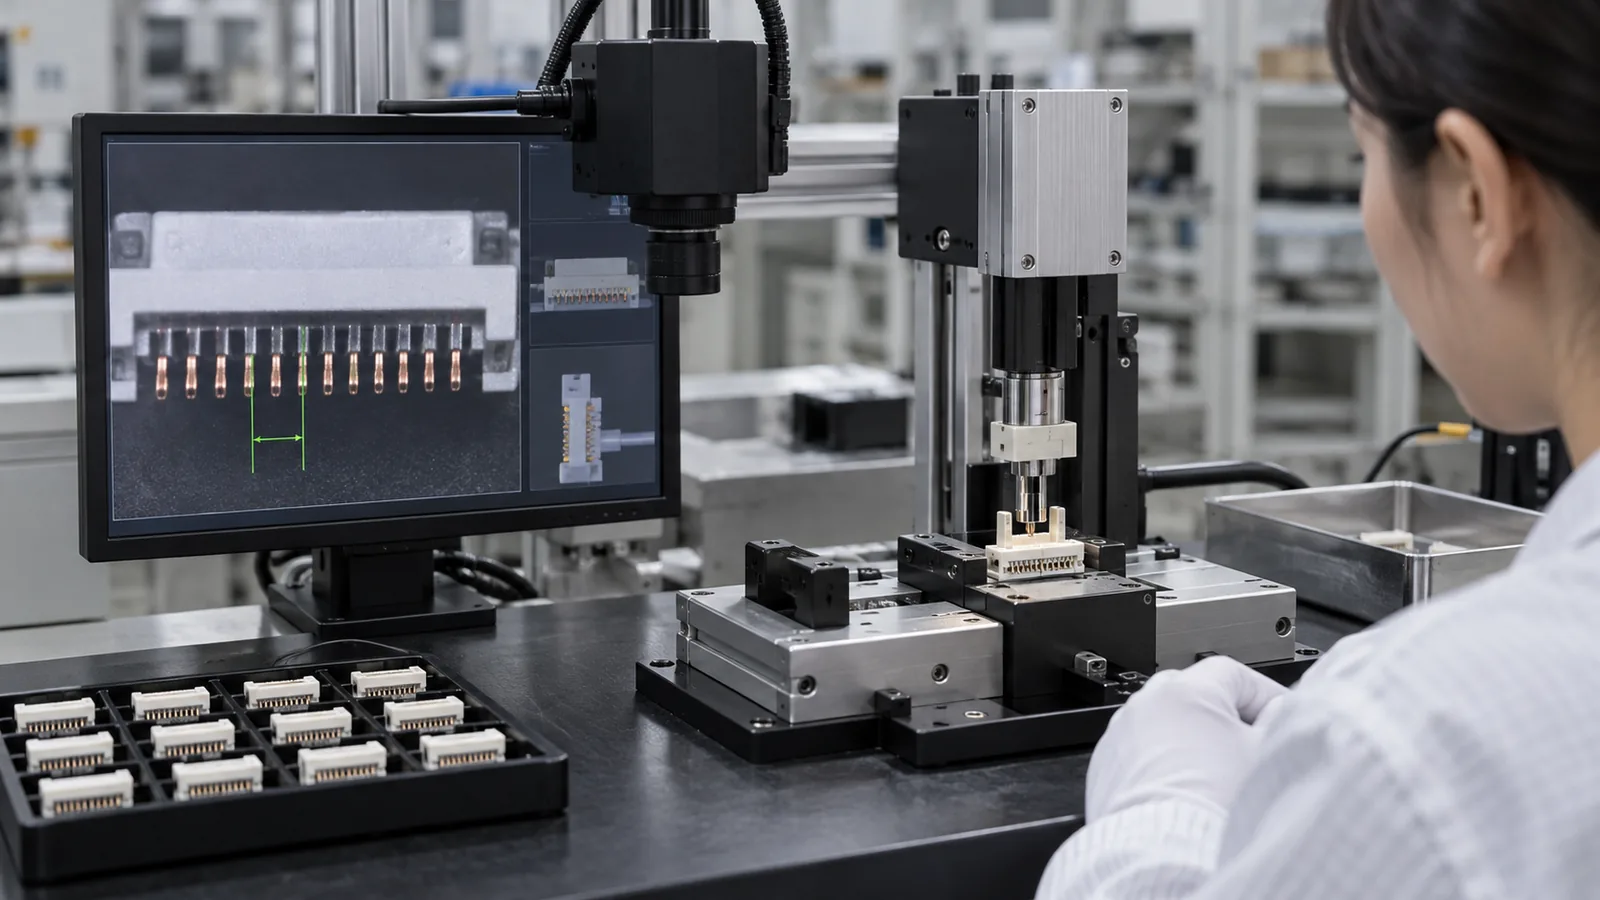
A medição óptica pode capturar o passo, o tamanho da janela e o perfil, mas o dispositivo de fixação e as regras de detecção de bordas devem ser repetíveis. Os estudos de calibração devem usar microcaracterísticas reais, não apenas uma dimensão maior conveniente.
- Meça a geometria moldada específica da cavidade a partir de referenciais funcionais.
- Verifique a profundidade de inserção e a retenção do terminal.
- Verifique a força de acoplamento e o engate positivo do travamento.
- Inspecione a compressão da vedação ou o desempenho de estanqueidade, quando aplicável.
- Desafie a temperatura e o condicionamento esperados em uso.
- Vincule falhas elétricas ou funcionais aos registros de cavidade e de ciclo de injeção.
A Micro Moldagem por Injeção o processo é valioso aqui porque ferramental preciso, entrega controlada, manuseio e metrologia em nível de característica podem ser desenvolvidos em conjunto. O plano de aceitação ainda deve terminar com a função completa do conector.
Perguntas Frequentes
Por que o passo do conector é difícil de controlar?
O passo reflete a precisão da cavidade, o alinhamento do núcleo, a retração direcional, o empenamento, a ejeção, o condicionamento e a medição. Deve ser tratado como um resultado do sistema.
A análise de fluxo de moldagem pode eliminar as linhas de solda?
Pode ajudar a prever o comportamento da frente de fluxo e comparar gates, mas a localização e a resistência finais devem ser verificadas com o material real e a geometria moldada.
Os terminais devem ser incluídos nos testes iniciais?
Sim, quando o ajuste do terminal ou a retenção determinam a função. Medições apenas do alojamento podem não detetar danos de inserção e interações de tolerância.
O que causa rebarbas dentro de uma cavidade de terminal?
Folga de corte local, desalinhamento de insertos, desgaste, contaminação ou pressão local excessiva são contribuintes comuns. A localização e a comparação de cavidades ajudam a distingui-los.
Que dados deve incluir um pedido de cotação de conector?
Inclua datums de acoplamento, desenhos de terminais, forças funcionais, requisitos elétricos e ambientais, grau de material, dimensões críticas, método de inspeção e volume anual.