
Stampaggio a iniezione di microconnettori ha un esito implacabile: un piccolo spostamento dello stampato può disallineare un terminale, indebolire un fermo, disturbare una guarnizione o impedire l'accoppiamento. Gli acquirenti necessitano quindi di più di una resina e di un numero di cavità. Lo schema dei datum dell'attrezzatura, il percorso di flusso, il controllo della deformazione, la relazione tra i terminali, l'estrazione e il metodo di ispezione devono tutti proteggere la posizione assemblata del connettore.
Questo articolo segue la catena di guasto dall'interfaccia di accoppiamento alla cavità stampata, affinché la revisione del progetto si concentri su ciò che genera circuiti aperti, contatto instabile o scarto in assemblaggio.
Mappa di revisione
Il passo fine trasforma piccoli spostamenti in guasti di assemblaggio
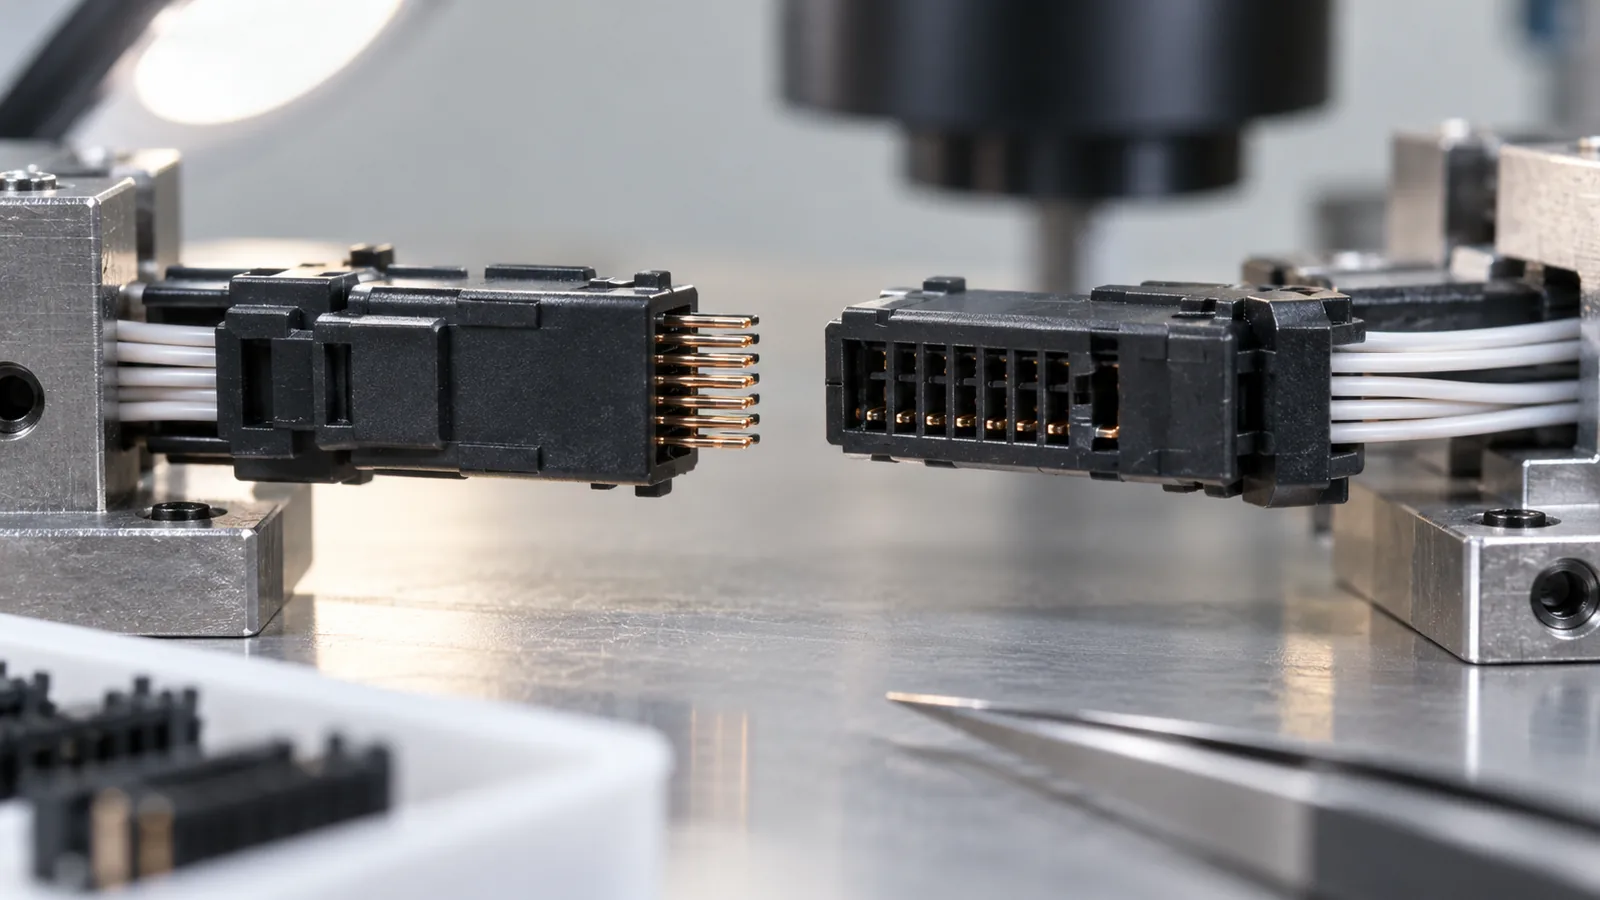
Le prestazioni del connettore dipendono dalle relazioni: asse del terminale rispetto al datum dell'alloggiamento, parete della cavità rispetto alla guarnizione, fermo rispetto alla spalla di accoppiamento e coplanarità tra le posizioni dei contatti. Quando il passo diventa piccolo, le normali fonti di variazione occupano una quota maggiore del gioco disponibile.
Iniziare definendo il peggior disallineamento credibile tra il lato maschio e il lato femmina. Includere la variazione dell'alloggiamento stampato, la variazione dei terminali stampati o lavorati, la posizione di inserimento, l'errore dell'attrezzatura e l'allineamento di accoppiamento. Stringere ogni dimensione stampata raramente è la risposta migliore; può aumentare i costi senza controllare la catena dimensionale effettiva.
I requisiti funzionali dovrebbero identificare la ritenzione dei contatti, la forza di inserimento, la forza di estrazione, la tenuta, la distanza di isolamento e la distanza di sicurezza ove applicabili, e le zone di testimonianza estetica consentite. Questi elementi guidano quali caratteristiche meritano le attrezzature e l'ispezione più capaci.
Costruire lo schema dei datum attorno all'interfaccia di accoppiamento
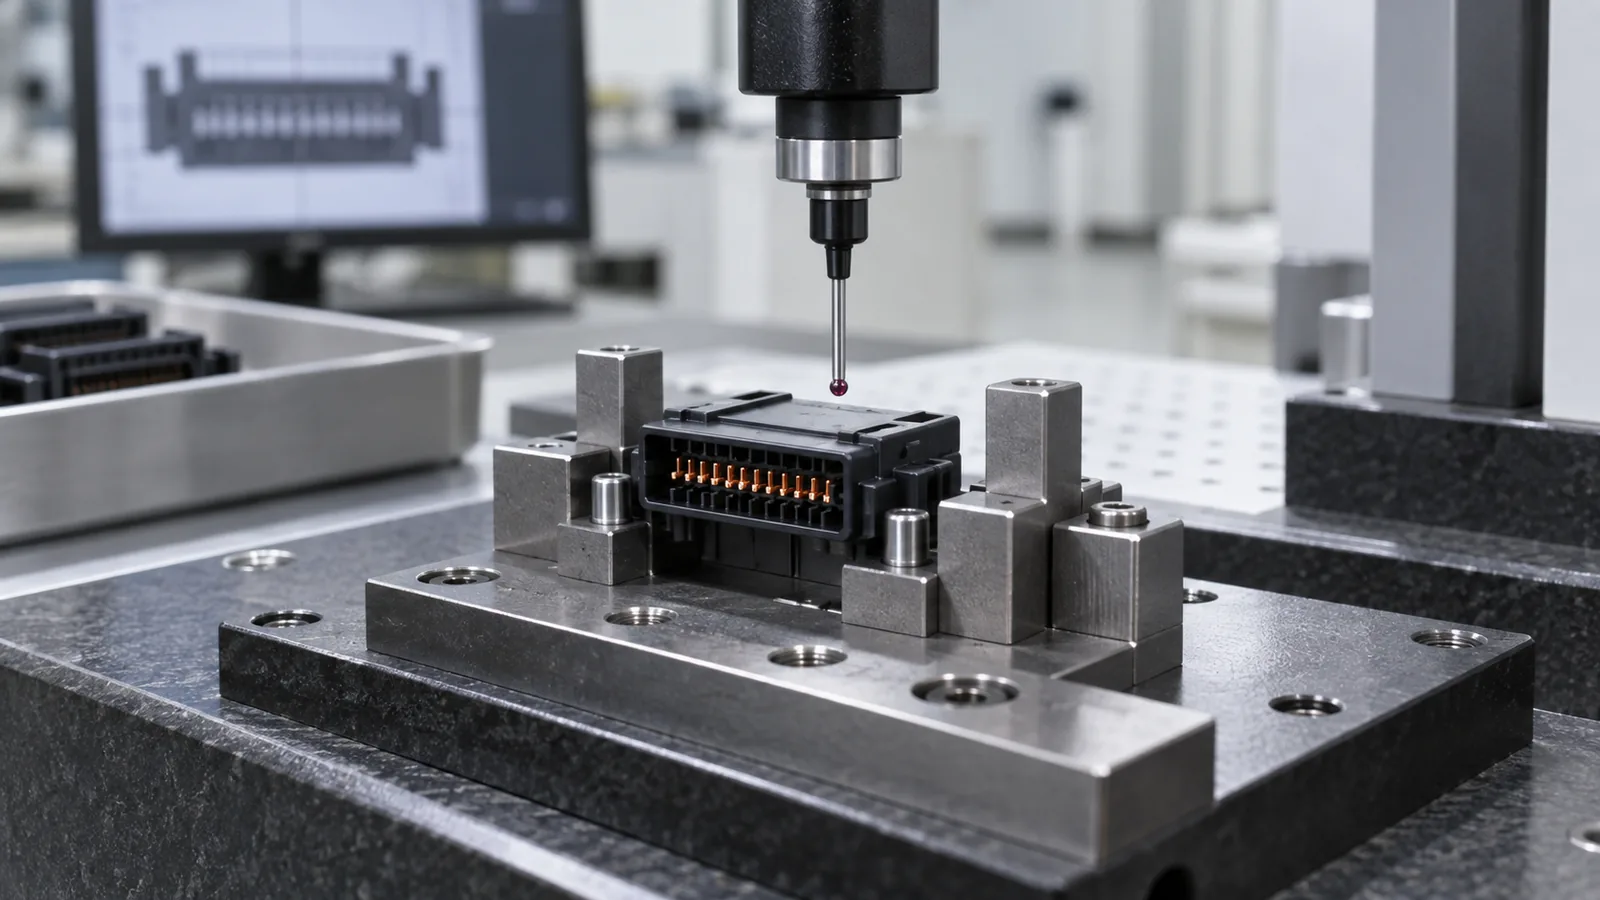
Un datum dovrebbe rappresentare come il connettore è posizionato in assemblaggio. Se l'ispezione fa riferimento a una parete esterna ampia mentre la parte di accoppiamento fa riferimento a una chiave interna e a un piano dei terminali, risultati di ispezione accettabili possono comunque produrre un accoppiamento scarso.
Mappare la catena dei datum dall'inserto della cavità e dal perno del core alla caratteristica stampata, all'attrezzatura di inserimento dei terminali e all'interfaccia di accoppiamento finale. Evitare catene non necessarie attraverso pareti flessibili. Ove possibile, posizionare le superfici di localizzazione funzionali vicino alle caratteristiche che controllano, in modo che il ritiro e la deformazione percorrano una distanza più breve.
Gli inserti dell'attrezzatura possono isolare la geometria critica e rendere pratica la manutenzione, ma il loro allineamento e le loro chiusure diventano parte dello stack di tolleranze. La fabbricazione di stampi personalizzati revisione dovrebbe identificare quali componenti in acciaio stabiliscono il passo, le finestre dei terminali, la posizione del fermo e i confini di tenuta.
Tenere i fronti di flusso lontani dalle caratteristiche di contatto critiche
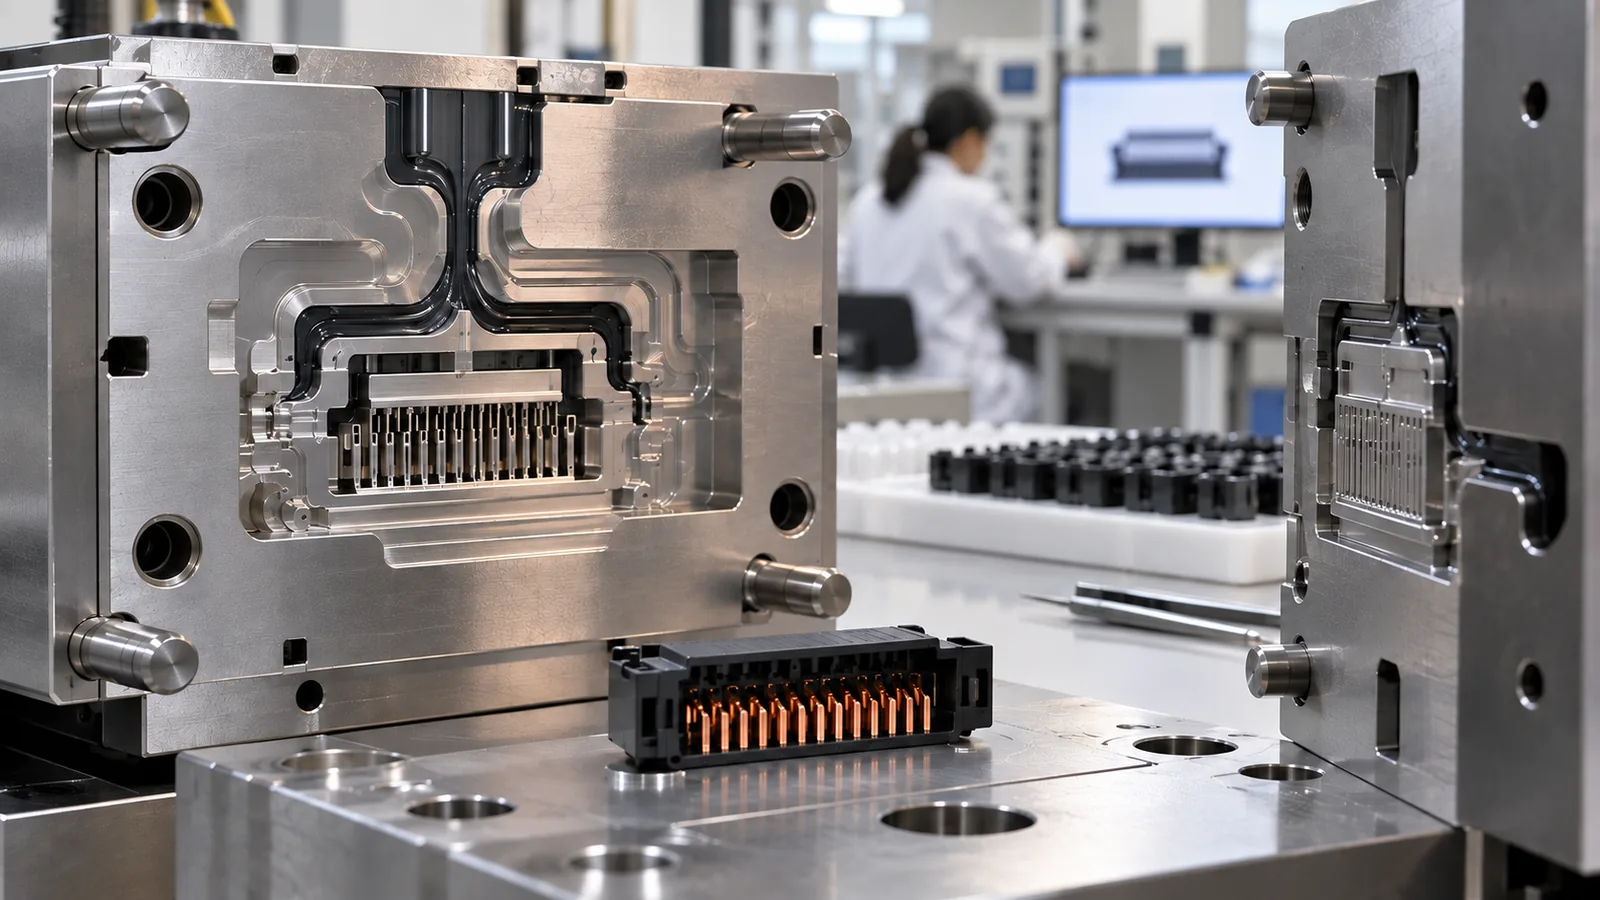
I fronti di fusione che si dividono e si riuniscono possono formare linee di saldatura. Il gas intrappolato può creare nervature incomplete o bruciature. Un punto di iniezione può riempire con successo l'alloggiamento pur posizionando comunque una regione debole o visivamente instabile su un fermo, una caratteristica di ritenzione dei terminali o una superficie di tenuta.
Esaminare l'ordine di riempimento piuttosto che la sola distanza dal punto di iniezione. Il fronte di flusso dovrebbe raggiungere le finestre fini e i ponti sottili prima che si solidifichino, mentre l'aria fuoriesce nelle effettive posizioni di ultimo riempimento. Un'analisi mirata dell'analisi del flusso nello stampo può confrontare le opzioni di punto di iniezione e le probabili trappole d'aria prima che l'acciaio sia finalizzato. Se il flusso converge attorno alle aperture dei terminali, valutare se la linea risultante influisce sulla resistenza o sulla stabilità dimensionale.
| Rischio osservato | Probabili contributori | Evidenze da confrontare |
|---|---|---|
| Finestra del terminale incompleta | Blocco per congelamento, intrappolamento gas, sbilanciamento del punto di iniezione | Sequenza di riempimento incompleto e condizione di sfiato |
| Bava vicino alla cavità di contatto | Usura del dispositivo di chiusura, allineamento, pressione locale | Mappa della cavità e schema di contatto dello stampo |
| Chiusura debole | Linea di saldatura, orientamento, geometria, materiale | Posizione della frattura e prova di forza |
Gestire la deformazione attraverso le pareti sottili del connettore
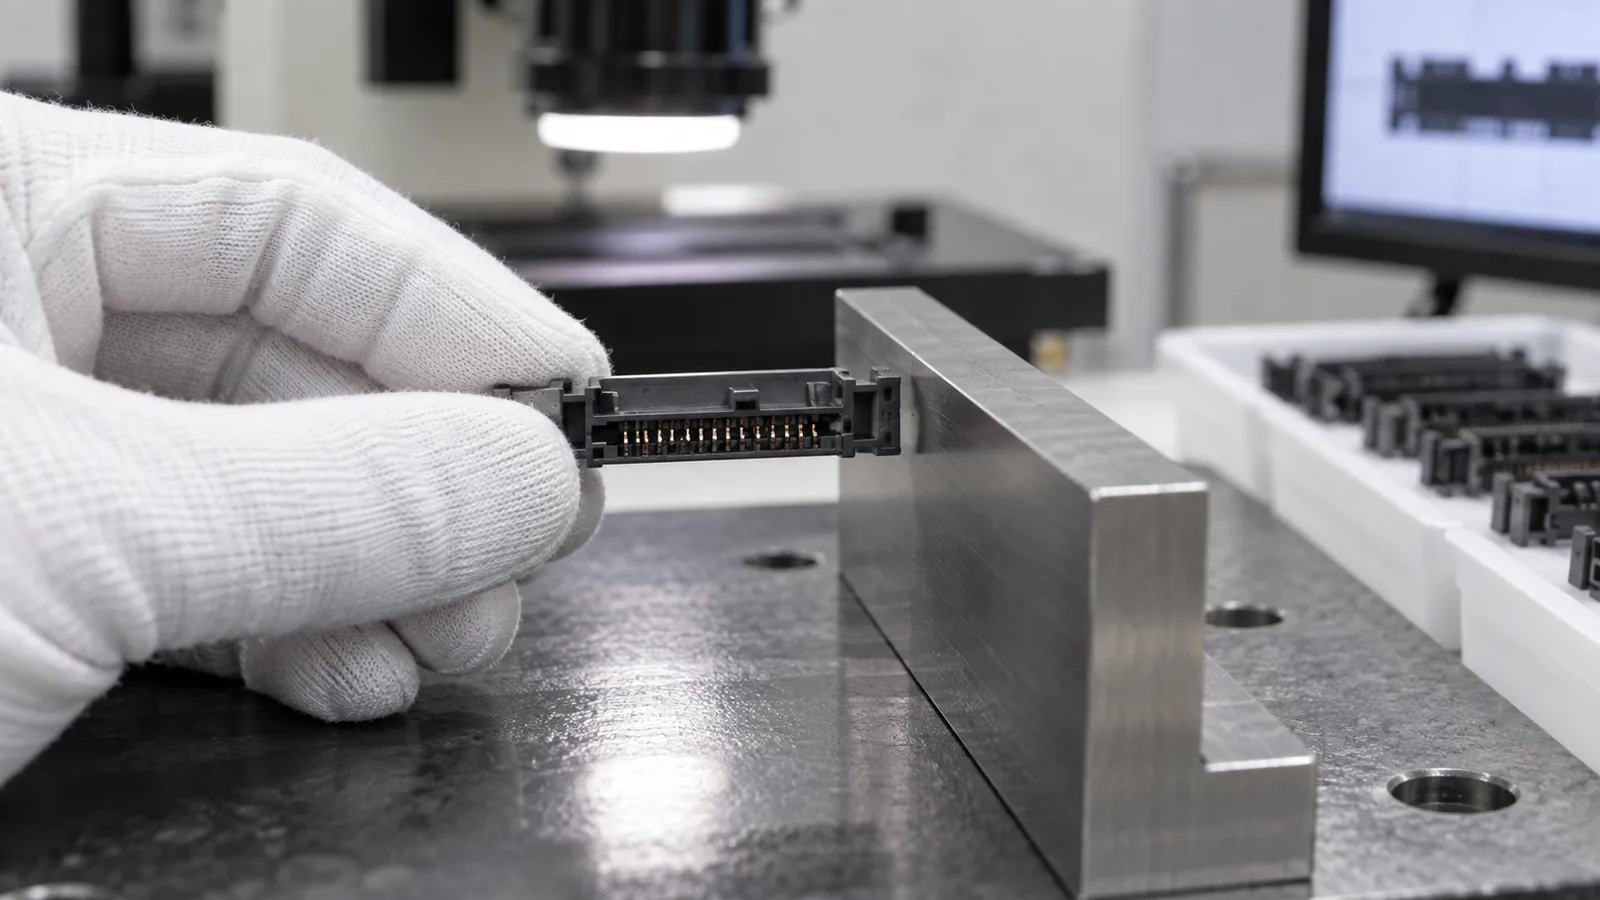
Pareti sottili e caratteristiche asimmetriche possono raffreddarsi e ritirarsi in modo non uniforme. I materiali caricati con fibre aggiungono un comportamento direzionale, mentre le aperture dei terminali e i dispositivi di chiusura interrompono sezioni altrimenti uniformi. Per i design a passo fine per alte temperature, il famiglia di materiali LCP può entrare nella rosa dei candidati, ma il suo orientamento di flusso e il grado specifico richiedono comunque una validazione. La deformazione può modificare il passo o la tenuta anche quando ogni spessore di parete locale appare ragionevole.
Bilanciare la geometria dove la funzione del prodotto lo consente, quindi utilizzare la posizione del punto di iniezione e il raffreddamento per ridurre gli effetti direzionali. Il packing deve essere valutato con attenzione: un packing locale eccessivo può migliorare una dimensione e peggiorarne un'altra. L'equilibrio della temperatura dello stampo e il supporto del pezzo dopo l'estrazione sono ugualmente importanti.
Misurare il connettore in stato libero e, quando pertinente, nella sua attrezzatura di assemblaggio. Un alloggiamento flessibile può spostarsi in posizione durante l'accoppiamento, ma ciò dovrebbe essere un margine di progetto intenzionale piuttosto che una correzione accidentale.
Progettare l'estrazione attorno a pin e dispositivi di chiusura
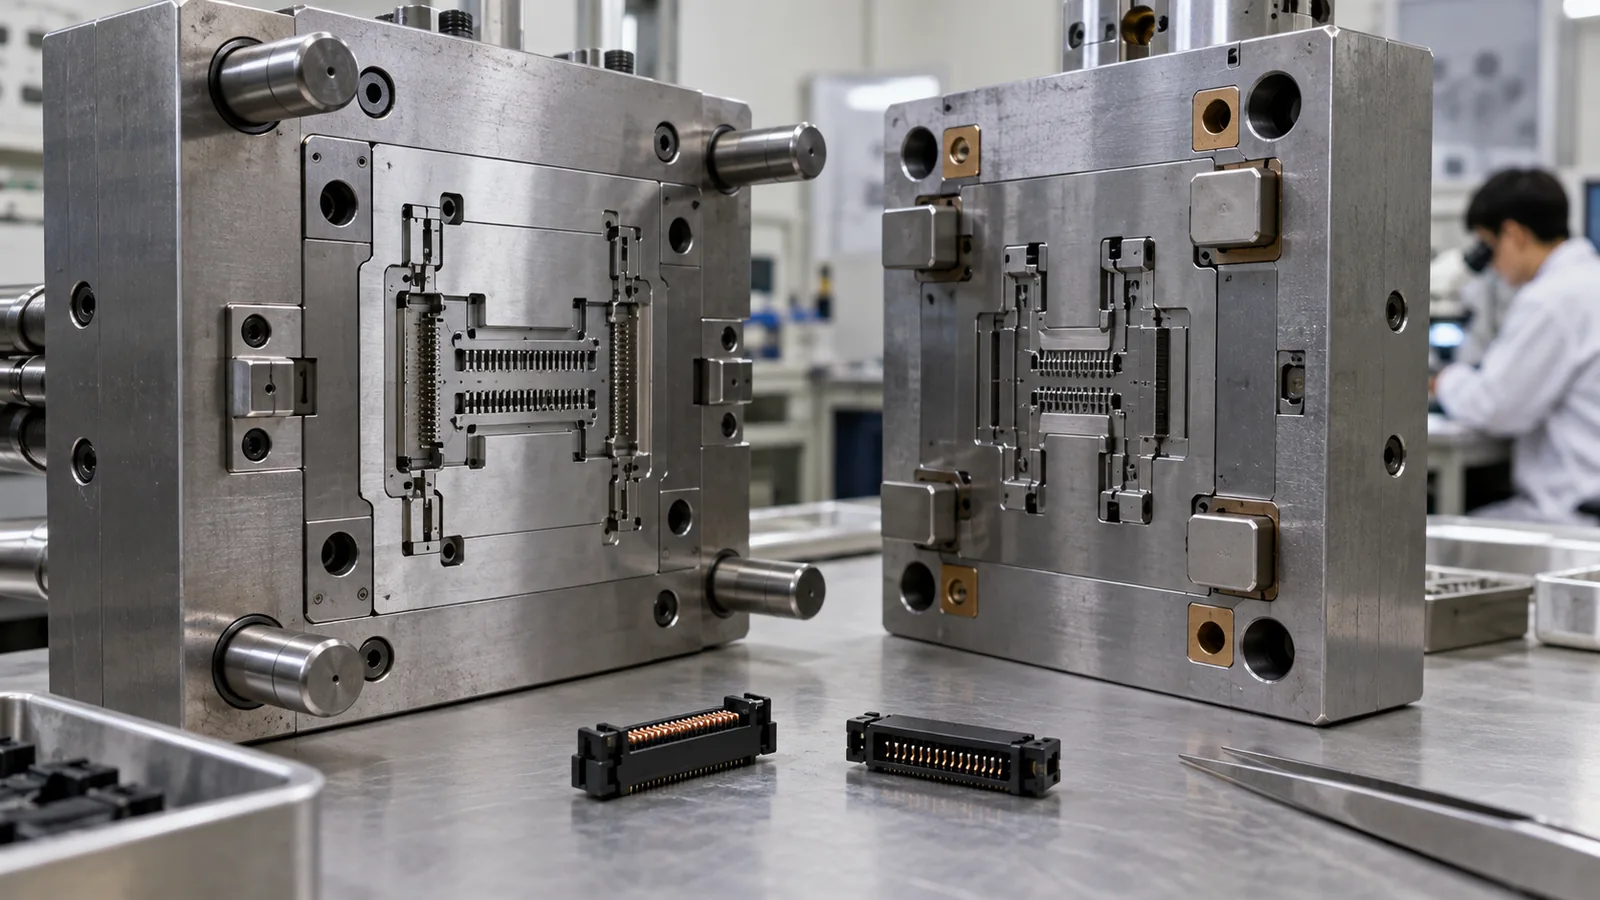
Le finestre di contatto, i sottili elementi di chiusura e le superfici di tenuta offrono una scarsa area sicura per il carico degli espulsori. Il rilascio dovrebbe essere indirizzato attraverso cuscinetti supportati o superfici non funzionali più ampie. La direzione di sformo e lucidatura dovrebbe ridurre la ritenzione prima di aggiungere ulteriore forza.
Il pezzo deve anche rimanere orientato per l'inserimento dei terminali o l'ispezione. L'elettricità statica può far aderire i piccoli alloggiamenti all'attrezzatura o alle apparecchiature di trasferimento. Una presa controllata e un alloggiamento di posizionamento possono essere più affidabili della raccolta a caduta casuale, in particolare quando deve essere mantenuta l'identità della cavità.
Ispezionare i segni di espulsione con lo stesso ingrandimento utilizzato per le caratteristiche funzionali. Una piccola bava o indentazione vicino a un percorso dei terminali può interferire con l'inserimento anche se è difficile da vedere a occhio nudo.
Ispezionare ciò che l'assemblaggio utilizza effettivamente
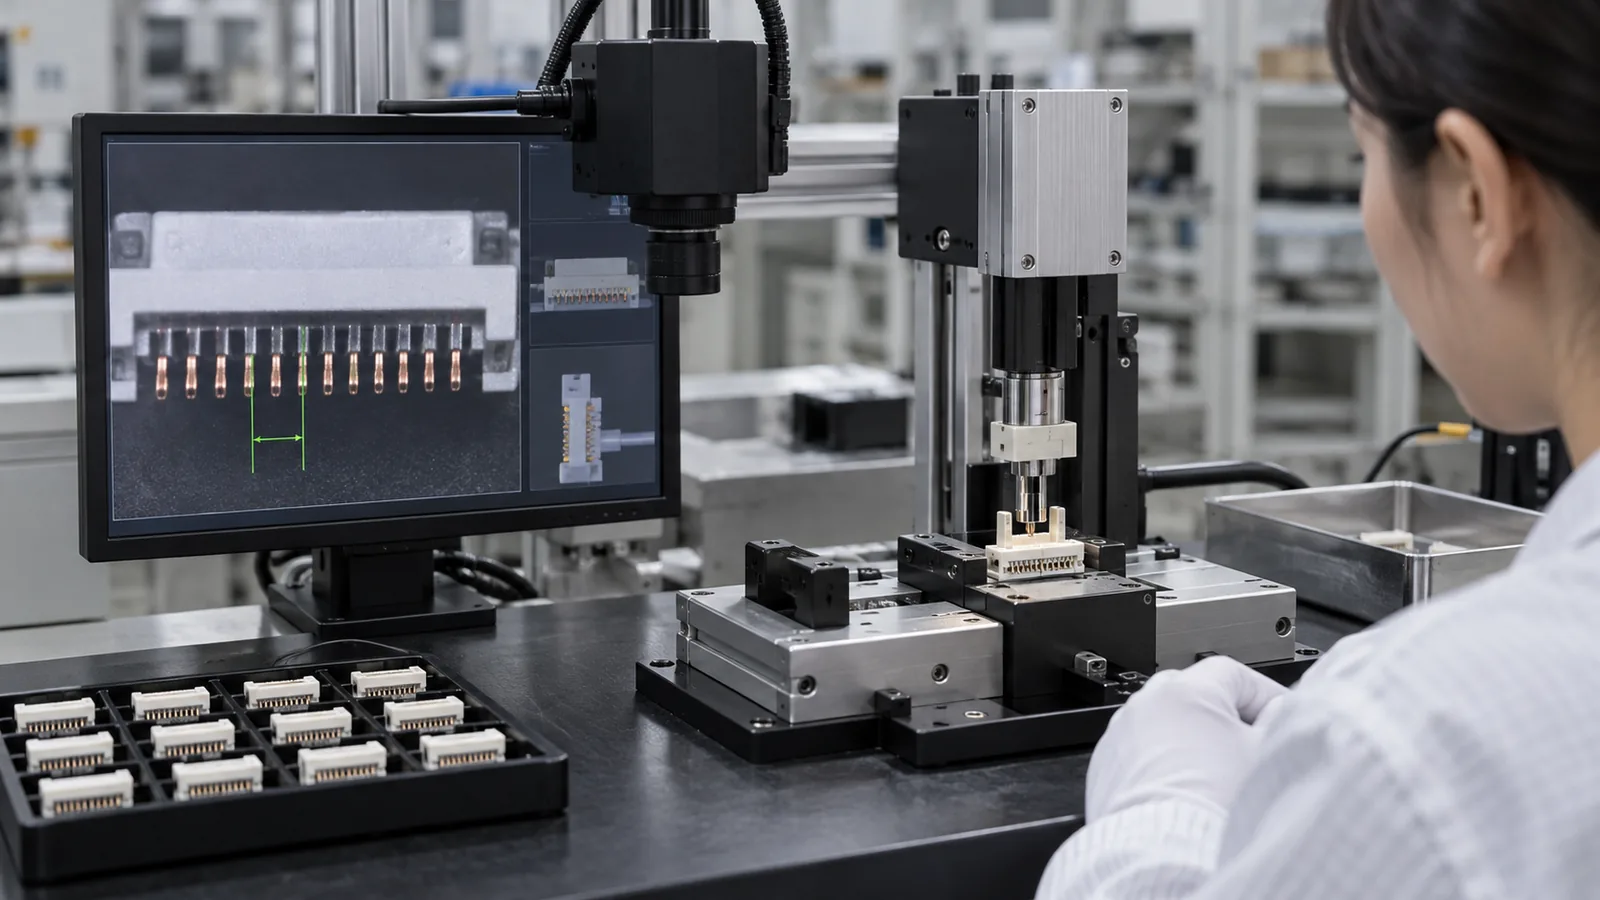
La misurazione ottica può rilevare il passo, la dimensione della finestra e il profilo, ma l'attrezzatura e le regole di rilevamento dei bordi devono essere ripetibili. Gli studi sui calibri dovrebbero utilizzare micro caratteristiche reali, non solo una dimensione maggiore conveniente.
- Misurare la geometria stampata specifica della cavità dai datum funzionali.
- Verificare la profondità di inserimento e la ritenzione dei terminali.
- Controllare la forza di accoppiamento e l'innesto positivo del fermo.
- Ispezionare la compressione della guarnizione o le prestazioni di tenuta ove applicabile.
- Verificare la temperatura e il condizionamento previsti durante l'uso.
- Collegare i guasti elettrici o funzionali ai registri della cavità e dello stampaggio.
Il Micro stampaggio a iniezione processo è prezioso in questo caso perché l'attrezzatura di precisione, la consegna controllata, la movimentazione e la metrologia a livello di caratteristica possono essere sviluppati insieme. Il piano di accettazione dovrebbe comunque concludersi con la funzione completa del connettore.
Domande Frequenti
Perché il passo del connettore è difficile da controllare?
Il passo riflette l'accuratezza della cavità, l'allineamento del nucleo, il ritiro direzionale, la deformazione, l'espulsione, il condizionamento e la misurazione. Dovrebbe essere trattato come un risultato di sistema.
Can mold flow analysis eliminate weld lines?
It can help predict flow-front behavior and compare gates, but the final location and strength must be verified with the actual material and molded geometry.
Should terminals be included in early trials?
Yes, when terminal fit or retention governs function. Housing-only measurements can miss insertion damage and tolerance interactions.
What causes flash inside a terminal cavity?
Local shutoff clearance, insert alignment, wear, contamination, or excessive local pressure are common contributors. Location and cavity comparison help separate them.
Which data should a connector RFQ include?
Include mating datums, terminal drawings, functional forces, electrical and environmental requirements, material grade, critical dimensions, inspection method, and annual volume.