
Materialauswahl für Mikrospritzguss sollte mit dem Versagen beginnen, dem das fertige Teil widerstehen muss, nicht mit einem vertrauten Harznamen. Im Mikromaßstab können das Fließen durch ein dünnes Merkmal, die thermische Vorgeschichte in einem kleinen Schuss, die Schwindung um ein Bezugselement und die Art und Weise, wie ein Teil gehandhabt wird, verändern, welches Material praktikabel ist. Ein Polymer, das auf einem Datenblatt ideal erscheint, kann in der tatsächlichen Geometrie schwierig zu dosieren, zu replizieren, zu entformen oder zu prüfen sein.
Das nützliche Ziel ist eine kurze, prüfbare Materialliste. Dieser Leitfaden führt von den Produktanforderungen zum Spritzgussverhalten und zeigt dann, wie ein Harz qualifiziert wird, ohne einfaches Füllen mit Langzeitleistung zu verwechseln.
Auswahlweg
Beginnen Sie mit dem Versagensmodus des Teils
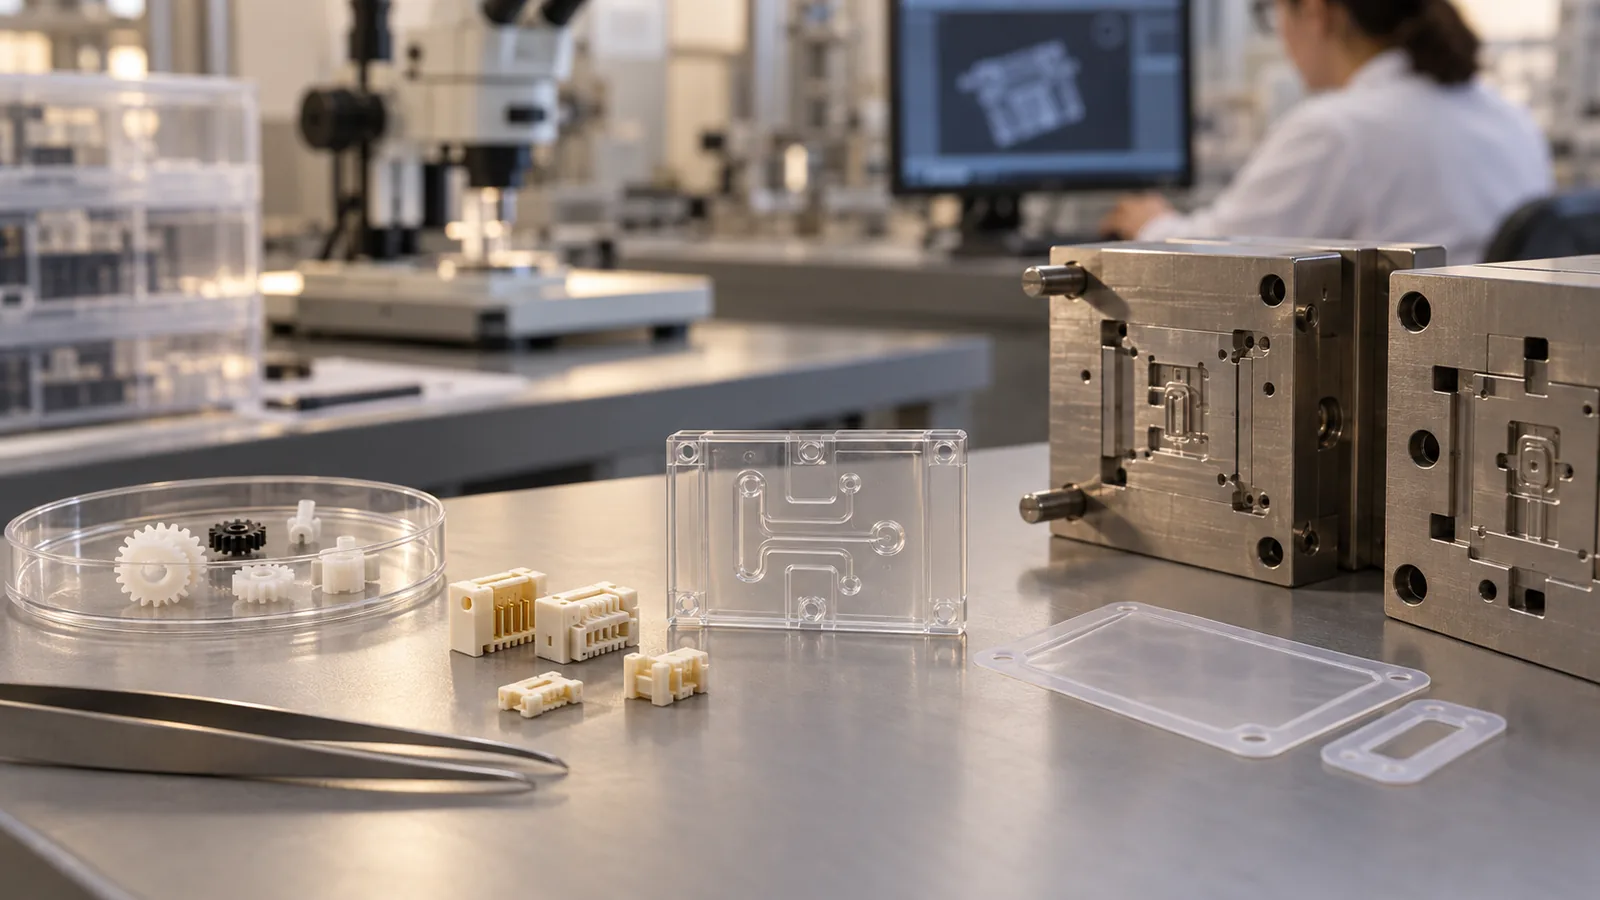
Definieren Sie, was die Komponente im Einsatz unakzeptabel machen würde. Ein Zahnrad kann durch Verschleiß oder Geräusch versagen; ein Steckergehäuse durch Kriechen, Pin-Verschiebung oder dielektrischen Durchschlag; eine fluidische Komponente durch Leckage, chemischen Angriff oder Partikelkontamination. Diese Versagensmodi führen zu unterschiedlichen Prioritäten, selbst wenn die Teile eine ähnliche Größe haben.
Trennen Sie zwingende Anforderungen von Präferenzen. Temperaturbereich, Sterilisationsverfahren, regulatorischer Status, chemische Exposition, elektrische Leistung, Ermüdungslebensdauer, optische Transmission, Farbe und Maßhaltigkeit können nicht verhandelbar sein. Oberflächenerscheinung oder eine bevorzugte Harzfamilie können flexibel sein. Dies verhindert, dass ein bequemes Spritzgussmaterial die Auswahlliste übersteht, nachdem es die Produktanforderung bereits nicht erfüllt hat.
Identifizieren Sie außerdem die Zeitskala. Ein Polymer kann einen kurzen Montagetest bestehen und dennoch unter Dauerlast kriechen. Es kann beim Spritzguss transparent aussehen und nach chemischer Exposition trüb werden. Die Auswahlvorgabe sollte die reale Umgebung, Lastrichtung, Dauer und akzeptable Veränderung beschreiben.
Anforderungen in Polymerverhalten übersetzen
Produkteigenschaften und Prozessverhalten sind miteinander verbunden, aber nicht austauschbar. Eine niedrige Schmelzviskosität kann einem Polymer helfen, in einen dünnen Querschnitt einzudringen, aber dasselbe Harz benötigt dennoch ein stabiles Temperaturfenster, eine geeignete Scherreaktion, vorhersehbaren Schwund und ausreichende Festigkeit für die Ausstoßung. Verstärkung kann die Steifigkeit verbessern, während sie den Verschleiß, Fließrichtungseffekte und die Oberflächentextur erhöht.
- Replikation: den längsten Fließweg, das kleinste Merkmal, den Angussabstand und die erforderliche Formoberflächentemperatur vor dem Erstarren bewerten.
- Dosierung: bestätigen, dass der Schuss wiederholt zugeführt werden kann, ohne übermäßige Verweilzeit oder inkonsistente Polsterung.
- Entformung: Entformungsschräge, Kernhaftung, Sprödigkeit, Reibung und die zulässige Auswerferkontaktfläche berücksichtigen.
- Stabilität: Feuchtigkeitsempfindlichkeit, Degradationsrisiko, Farbänderung, Mahlgutpolitik und Chargen-zu-Charge-Kontrollen überprüfen.
- Inspektion: anisotropen Schwund, Konditionierung und den Zeitpunkt, zu dem Maße akzeptiert werden, vorhersehen.
Materialfamilien ohne einen universellen Sieger vergleichen
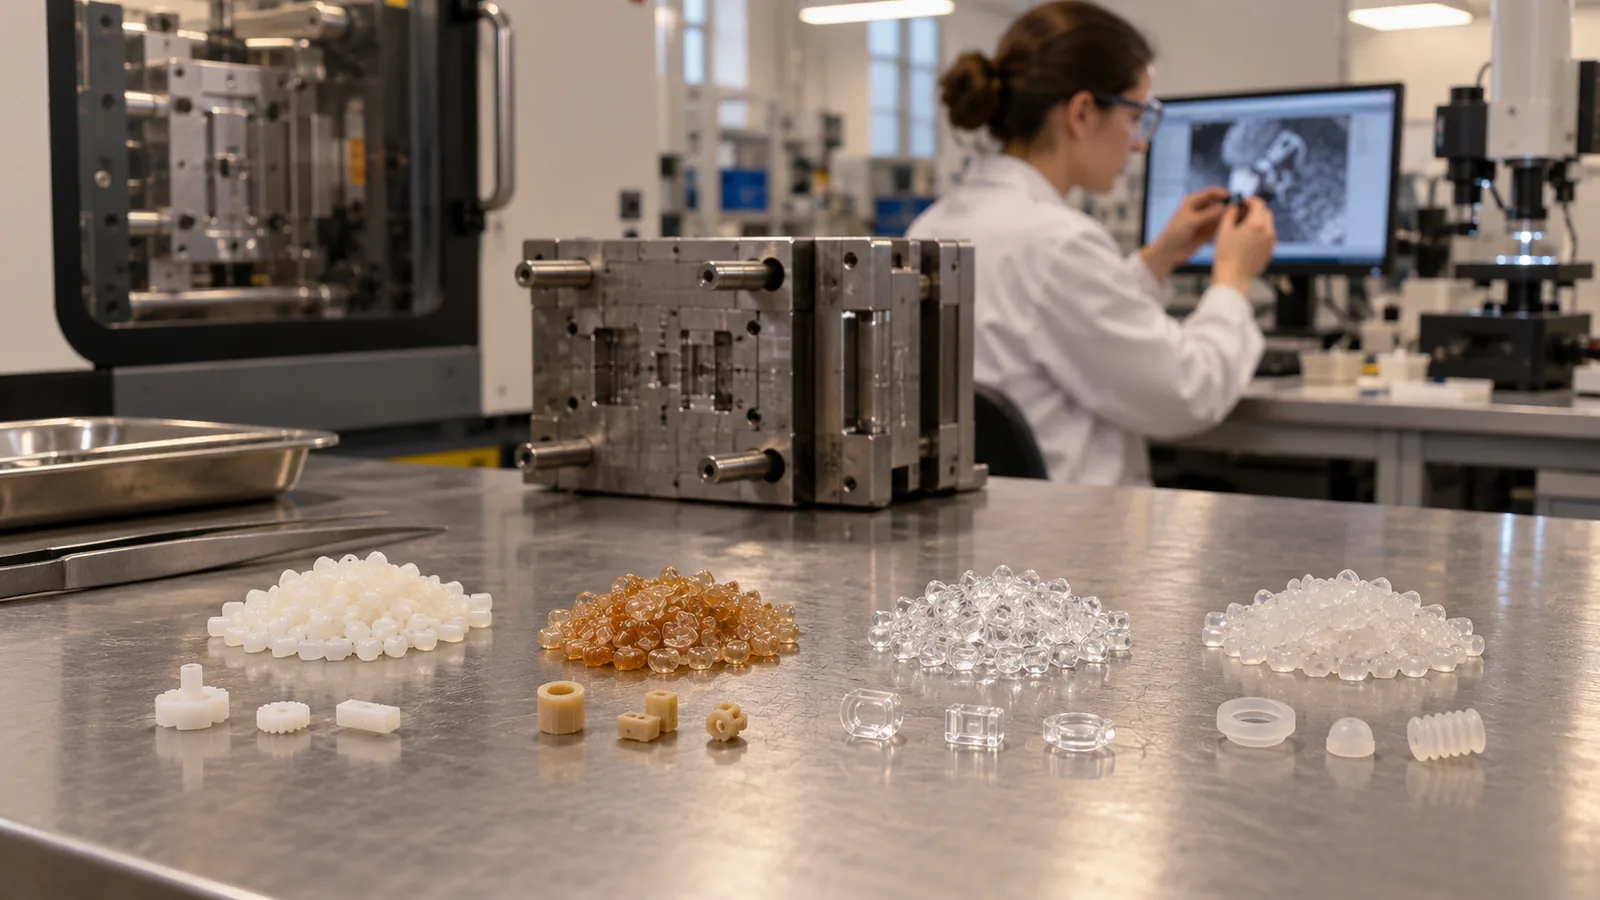
Die Tabelle ist eine Screening-Hilfe, keine Spezifikation. Typen innerhalb einer Familie können sich aufgrund von Molekulargewicht, Füllstoffen, Schlagzähmodifikatoren, Gleitmitteln, Flammschutzmitteln und Farbmitteln unterschiedlich verhalten.
| Anforderungsrichtung | Familien oft gescreent | Mikroformgebungs-Watchpoint |
|---|---|---|
| Geringe Reibung oder kleine bewegliche Teile | POM, ausgewählte PA- oder PBT-Typen | Schwindung, Feuchtigkeit, Abriebpartikel, Festigkeit feiner Merkmale |
| Hohe Temperatur | PEEK, PEI, PPS, LCP | Verarbeitungsfenster, Werkzeugtemperatur, Verweilzeit, Angusserstarrung |
| Geometrie elektrischer Steckverbinder | LCP-, PBT-, PA-Familien | Verzug, Bindenahtlinien, Feuchtigkeit, Grat in der Nähe von Kontaktstellen |
| Optische oder fluidische Sichtbarkeit | COC/COP, PC, PMMA | Spannung, Oberflächenreplikation, Bonden und chemische Exposition |
| Flexible Mikromerkmale | TPE, TPU und ausgewählte Elastomere | Entlüftung, Kleben, Gratbildung, Handhabung und Druckverformungsrest |
Trocknung, Verweilzeit und thermische Vorgeschichte berücksichtigen
Ein sehr kleines Teil bedeutet nicht automatisch, dass das Polymer eine kurze thermische Vorgeschichte erfährt. Das Angusssystem und die Plastifiziereinheit können deutlich mehr Material enthalten, als eine Kavität verbraucht. Bei geringem Durchsatz kann Harz lange genug heiß bleiben, um Viskosität, Farbe, Molekularstruktur oder mechanische Leistung zu verändern.
Feuchtigkeitsempfindliche Sorten erfordern eine kontrollierte Trocknung und Förderung. Die praktische Frage ist nicht nur, ob ein Trockner einen Sollwert erreicht, sondern ob der Materialzustand am Einzug während Stopps, Neustarts und langer Läufe stabil bleibt. Erfassen Sie während der Versuche Charge, Trocknungshistorie, Trichterexposition, Verweilzeitschätzung und Neustartverfahren.
Farbmittel und Additive spielen ebenfalls eine Rolle. Ein Masterbatch-Träger kann die Fließfähigkeit oder Verträglichkeit verändern, während Pigmente die Lasererkennung, das optische Erscheinungsbild oder das Dimensionsverhalten beeinflussen können. Qualifizieren Sie die vorgesehene Produktionsrezeptur, anstatt anzunehmen, dass ein Versuch mit Naturharz jede Farbe repräsentiert.
Schwindung auf den Messplan abstimmen
Veröffentlichte Schwindungsbereiche können kavitätsspezifische Nachweise nicht ersetzen. Fließrichtung, Druckverlauf, Wanddicke, Faserorientierung, Angusslage, Kühlung und Konditionierung können bei einem Mikroteil unterschiedliche Veränderungen hervorrufen. Ein einzelner Skalierungsfaktor kann ein Merkmal, dessen Geometrie anisotrop schwindet, möglicherweise nicht korrigieren.
Definieren Sie funktionale Bezüge und den Messzeitpunkt, bevor das Werkzeug finalisiert wird. Hygroskopische Materialien können sich nach der Konditionierung verändern; teilkristalline Materialien können sich nach dem Auswerfen weiter stabilisieren. Wenn der Kunde nach einer festgelegten Umgebung misst, sollte der Formversuch dieselbe Referenzbedingung verwenden.
Bei eng gekoppelten Merkmalen messen Sie mehr als die Gesamtlänge. Profil, Ebenheit, Konzentrizität, Stiftposition, Kanalttiefe und Paarungsverhalten können Materialeffekte aufzeigen, die das Teilegewicht nicht erkennen lässt.
Eine Auswahlliste statt einer einzigen frühen Entscheidung verwenden
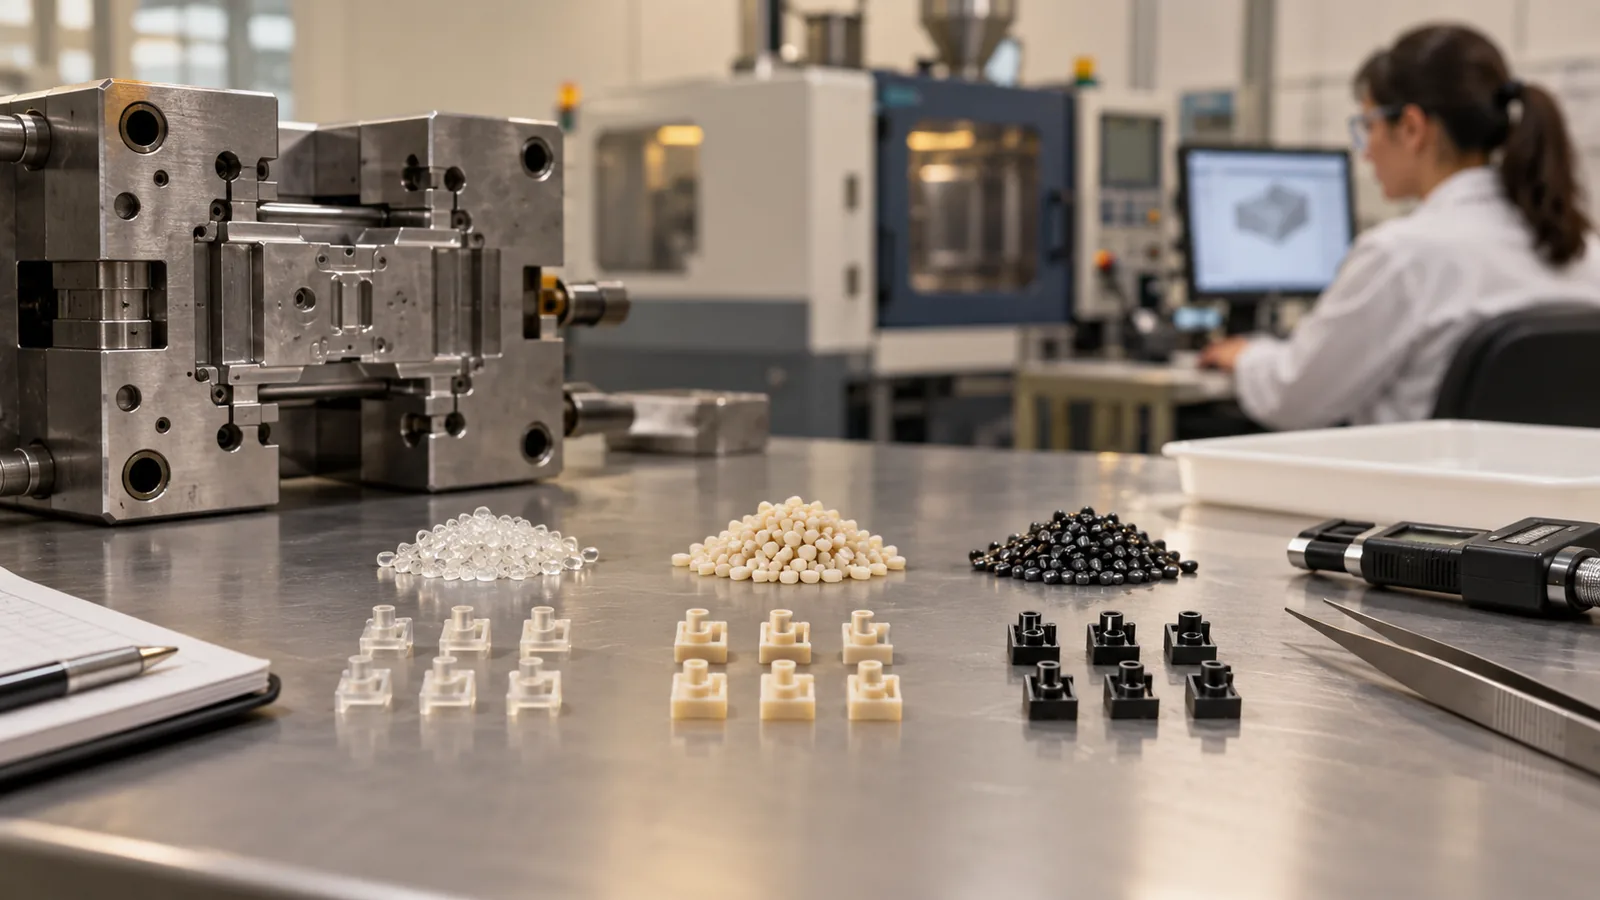
Zwei oder drei realistische Kandidaten erhalten das Lernen während der Machbarkeitsarbeit aufrecht. Jeder sollte die nicht verhandelbaren Produktanforderungen erfüllen und in der vorgesehenen Sorte, Farbe und Konformitätsstatus verfügbar sein. Der Vergleich kann sich dann auf Füllung, Gratreserve, Entformung, Dimensionsstabilität, Aussehen, Bonding und Funktionstests konzentrieren.
- Die Anforderungsliste einfrieren und die Ausfallrisiken einstufen.
- Sorten entfernen, die Temperatur-, Chemikalien-, regulatorische oder elektrische Anforderungen nicht erfüllen.
- Feature-Fließverhalten, Anguss, Entlüftung und Entformung mit jedem Kandidaten überprüfen.
- Testen Sie die tatsächliche Produktionsformulierung unter einem kontrollierten Prozessfenster.
- Teile unter Verwendung der vereinbarten Methode konditionieren und messen.
- Die montierte Funktion testen, nicht nur isolierte Abmessungen.
- Die zugelassene Sorte und die Regeln zur Änderungskontrolle dokumentieren.
Ein qualifiziertes Mikrospritzguss Projekt behandelt Material, Werkzeug, Prozess, Handhabung und Messtechnik als ein System. Deshalb ist das fließfähigste Harz nicht automatisch die zuverlässigste Wahl.
Häufig gestellte Fragen
Ist das Harz mit der niedrigsten Viskosität immer die beste Wahl für Mikrospritzguss?
Nein. Die Fließfähigkeit ist wichtig, aber das Harz muss auch die Produktumgebung überstehen, ohne Beschädigung entformt werden, die Abmessungen halten und während der Verarbeitung stabil bleiben.
Kann ein gefülltes Polymer Mikrostrukturen reproduzieren?
Möglicherweise, aber Füllstoffgröße, Orientierung, Oberflächenbeschaffenheit, Werkzeugverschleiß und lokale Strömung müssen bewertet werden. Verstärkung kann die Steifigkeit verbessern, während sie die Reproduktion feiner Details und das Erscheinungsbild anspruchsvoller macht.
Warum sollte die exakte Farbe in die Qualifizierung einbezogen werden?
Pigmente und Trägerharze können Rheologie, Wärmeabsorption, Erscheinungsbild und manchmal die Eigenschaften beeinflussen. Die Produktionsfarbe sollte als Teil des Materialsystems behandelt werden.
Wann sollten Abmessungen gemessen werden?
Verwenden Sie ein definiertes Intervall und einen Konditionierungszustand, die der Zeichnung oder der endgültigen Anwendung entsprechen. Sofortige Messungen repräsentieren möglicherweise nicht das stabile Teil.
Welche Materialinformationen sollten einer Anfrage (RFQ) beiliegen?
Geben Sie die genaue Sorte an, falls festgelegt, oder Temperatur-, chemische, mechanische, optische, elektrische, regulatorische, Farb- und Sterilisationsanforderungen, falls Alternativen zulässig sind.