
Выбор материала для микролитья должен начинаться с отказа, которому должно противостоять готовое изделие, а не со знакомого названия смолы. В микро масштабе течение через тонкий элемент, термическая история в малой дозе, усадка вокруг базовой поверхности и способ обращения с деталью могут изменить то, какой материал практичен. Полимер, который выглядит идеальным в техническом описании, может оказаться трудным для дозирования, воспроизведения, извлечения из формы или контроля в реальной геометрии.
Полезная цель — короткий, проверяемый список материалов. Это руководство переходит от требований к продукту к поведению при литье, а затем показывает, как аттестовать смолу, не путая лёгкость заполнения с долгосрочной производительностью.
Путь выбора
Начните с режима отказа детали
Определите, что сделает компонент неприемлемым в использовании. Шестерня может отказать из-за износа или шума; корпус соединителя — из-за ползучести, смещения штырьков или диэлектрического пробоя; флюидный компонент — из-за утечки, химического воздействия или загрязнения частицами. Эти режимы отказа приводят к разным приоритетам, даже когда детали имеют схожий размер.
Отделите обязательные требования от предпочтений. Диапазон температур, метод стерилизации, регуляторный статус, химическое воздействие, электрические характеристики, усталостная долговечность, оптическое пропускание, цвет и размерная стабильность могут быть незыблемыми. Внешний вид поверхности или предпочитаемое семейство смол могут быть гибкими. Это не позволяет удобному формовочному материалу остаться в кратком списке после того, как он уже не прошёл требование к продукту.
Также определите временной масштаб. Полимер может пройти кратковременное сборочное испытание, но ползти под длительной нагрузкой. Он может выглядеть прозрачным при формовании и помутнеть после воздействия химикатов. В техническом задании на выбор должны быть описаны реальные условия эксплуатации, направление нагрузки, длительность и допустимое изменение.
Переведите требования в поведение полимера
Свойства продукта и поведение в процессе связаны, но не взаимозаменяемы. Низкая вязкость расплава может помочь полимеру заполнить тонкое сечение, но той же смоле всё ещё нужны стабильное температурное окно, подходящая реакция на сдвиг, предсказуемая усадка и достаточная прочность для выталкивания. Армирование может повысить жёсткость, одновременно увеличивая износ, эффекты направления потока и шероховатость поверхности.
- Воспроизведение: оцените самый длинный путь потока, наименьший элемент, расстояние до впуска и необходимую температуру поверхности формы до застывания.
- Дозирование: подтвердите, что впрыск можно повторять стабильно без чрезмерного времени пребывания и непоследовательного подпора.
- Извлечение: учтите конусность, схватывание на стержне, хрупкость, трение и допустимую площадь контакта выталкивателей.
- Стабильность: проверьте чувствительность к влаге, риск деградации, изменение цвета, политику использования вторичного материала и контроль от партии к партии.
- Контроль: предусмотрите анизотропную усадку, кондиционирование и момент времени, в который будут приниматься размеры.
Сравнивайте семейства материалов без универсального победителя
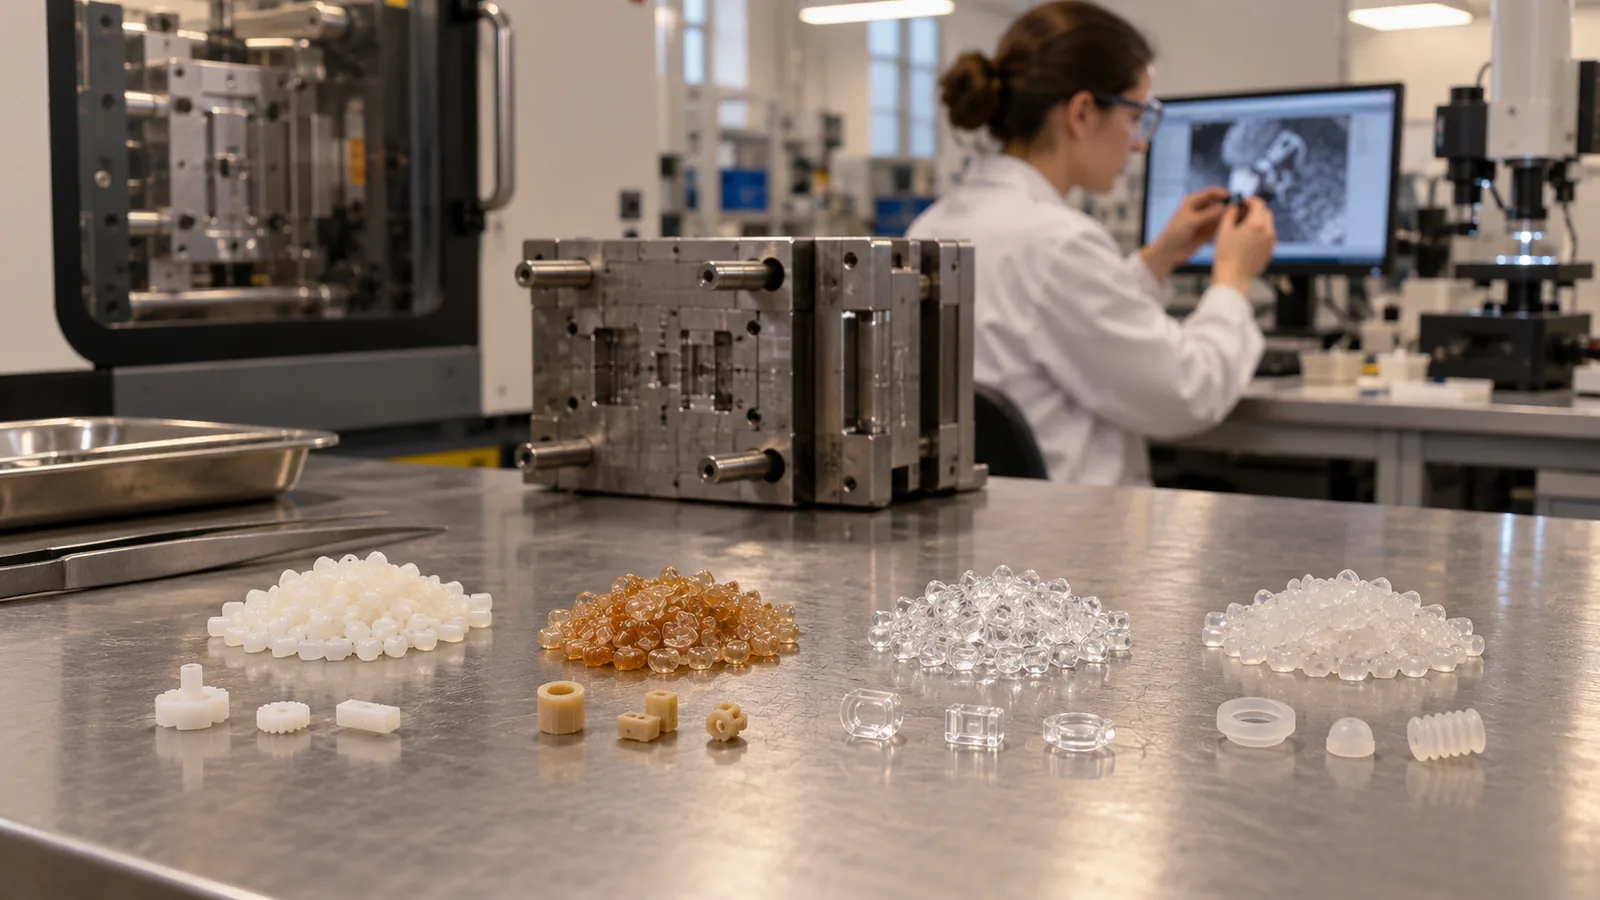
Таблица — это вспомогательное средство для отбора, а не спецификация. Марки в пределах одного семейства могут вести себя по-разному из-за молекулярной массы, наполнителей, ударных модификаторов, смазок, антипиренов и красителей.
| Направление требований | Часто проверяемые семейства | Контрольная точка микролитья |
|---|---|---|
| Низкое трение или малые подвижные детали | ПОМ, выбранные марки PA или PBT | Усадка, влажность, продукты износа, прочность мелких элементов |
| Высокая температура | PEEK, PEI, PPS, LCP | Технологическое окно, температура инструмента, время выдержки, застывание в литнике |
| Геометрия электрического соединителя | Семейства LCP, PBT, PA | Коробление, линии спая, влажность, облой вблизи контактных зон |
| Оптическая или гидравлическая прозрачность | COC/COP, PC, PMMA | Напряжения, воспроизведение поверхности, склеивание и химическое воздействие |
| Гибкие микроэлементы | TPE, TPU и отдельные эластомеры | Вентиляция, прилипание, облой, обращение и остаточная деформация при сжатии |
Учитывайте сушку, время пребывания и термическую историю
Очень маленькая деталь не означает автоматически, что полимер имеет короткую термическую историю. Питающая система и пластифицирующий узел могут содержать гораздо больше материала, чем потребляет одна полость. Если производительность низкая, смола может оставаться горячей достаточно долго, чтобы изменить вязкость, цвет, молекулярную структуру или механические характеристики.
Марки, чувствительные к влаге, требуют контролируемой сушки и транспортировки. Практический вопрос не только в том, достигает ли сушилка заданной точки, но и в том, остаётся ли состояние материала у загрузочного отверстия стабильным во время остановок, перезапусков и длительных прогонов. Во время испытаний фиксируйте партию, историю сушки, воздействие в бункере, оценку времени пребывания и процедуру перезапуска.
Красители и добавки также важны. Носитель мастербатча может изменить текучесть или совместимость, а пигмент может повлиять на лазерное обнаружение, оптический вид или размерное поведение. Квалифицируйте предполагаемую производственную рецептуру, а не предполагайте, что испытание на натуральной смоле представляет все цвета.
Согласуйте усадку с планом измерений
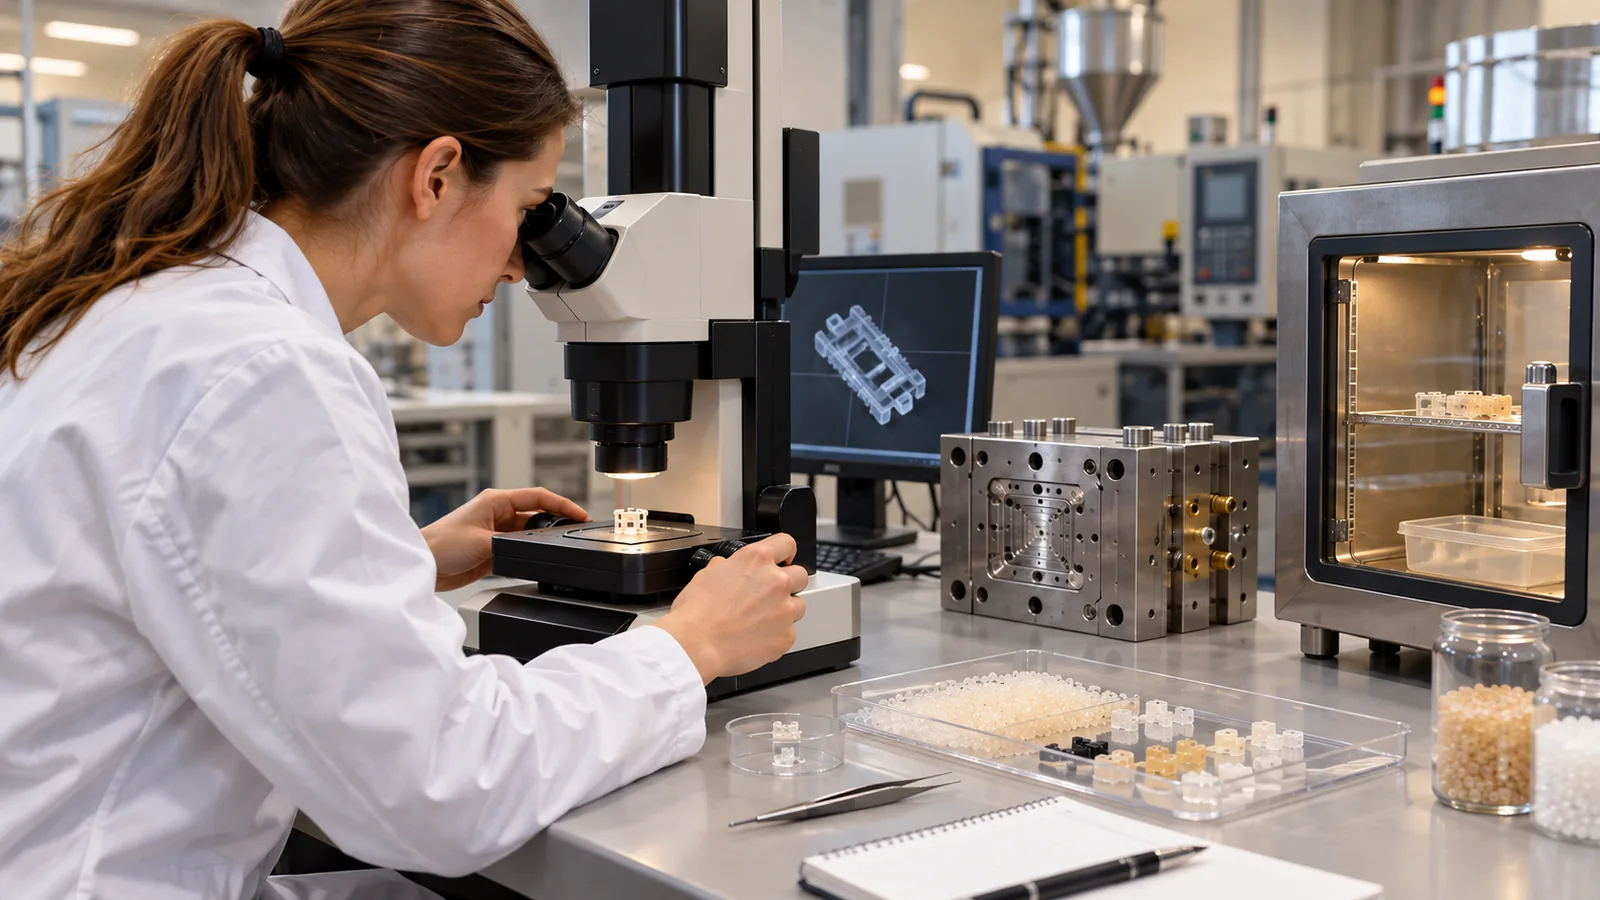
Опубликованные диапазоны усадки не могут заменить данные, специфичные для полости. Направление потока, история давления, толщина стенки, ориентация волокон, положение впуска, охлаждение и кондиционирование могут вызывать различные изменения в одной микрочасти. Единый масштабный коэффициент может не скорректировать элемент, геометрия которого усаживается анизотропно.
Определите функциональные базы и время измерений до окончательной доработки оснастки. Гигроскопичные материалы могут изменяться после кондиционирования; полукристаллические материалы могут продолжать стабилизироваться после извлечения. Если заказчик измеряет после определённых условий среды, при испытании формы следует использовать те же эталонные условия.
Для тесно связанных элементов измеряйте не только общую длину. Профиль, плоскостность, соосность, положение штифтов, глубина канала и совместимость при сборке могут выявить влияние материала, которое не покажет масса детали.
Используйте короткий список вместо единственного раннего выбора
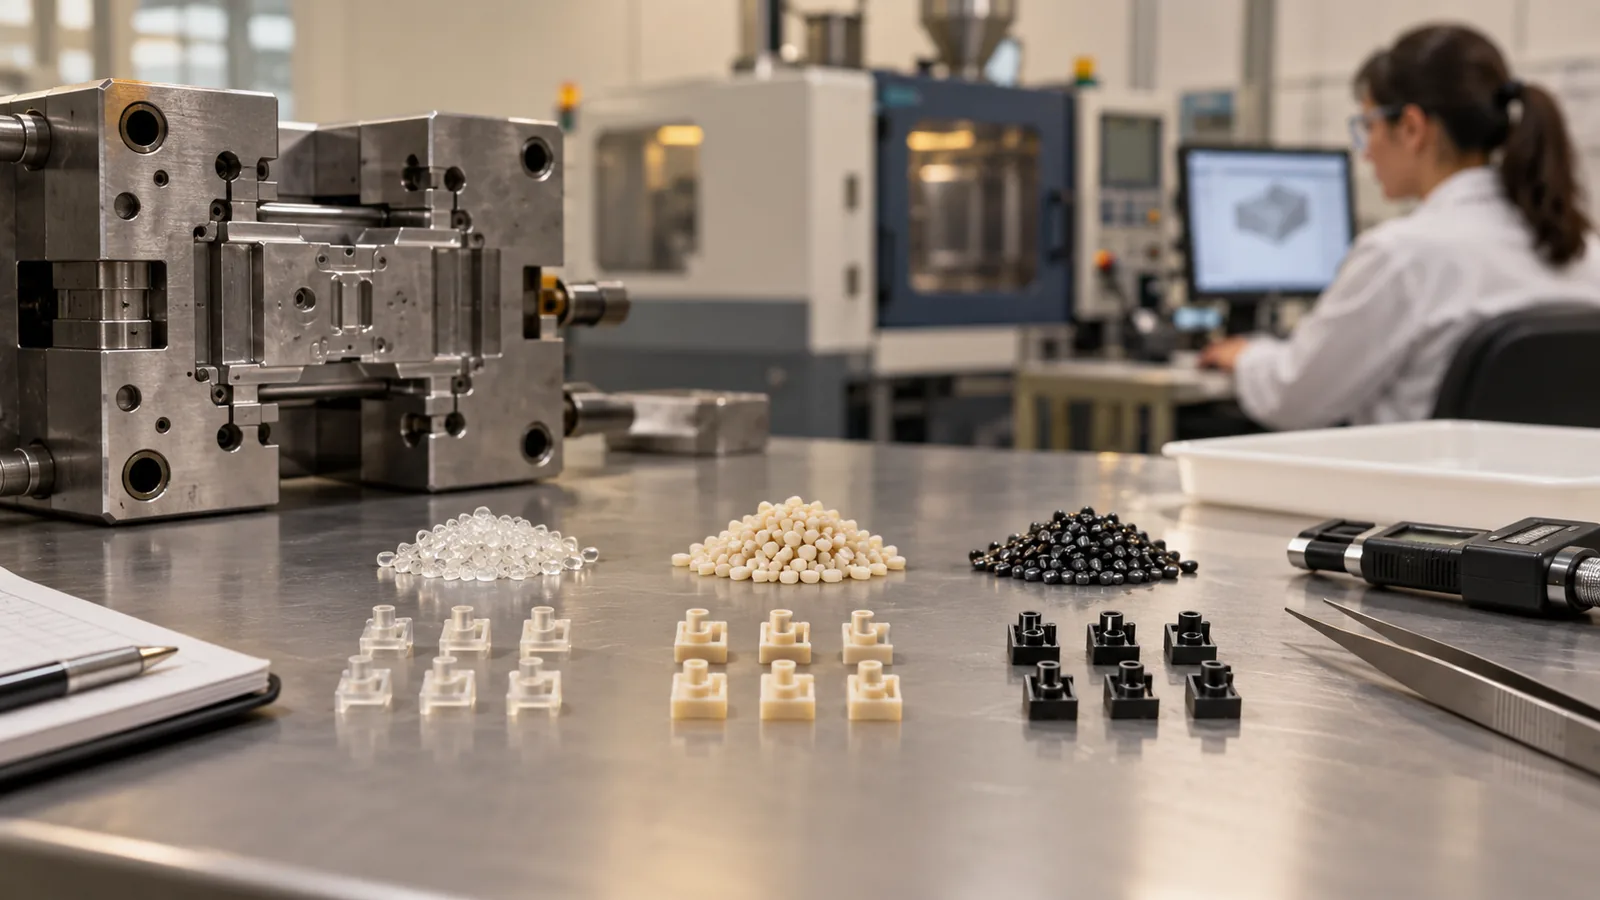
Два или три реалистичных кандидата сохраняют возможность обучения в ходе работ по оценке осуществимости. Каждый должен удовлетворять обязательным требованиям к продукту и быть доступным в предполагаемой марке, цвете и статусе соответствия. Тогда сравнение может сосредоточиться на заполнении, запасе по облою, извлечении, размерной стабильности, внешнем виде, склеивании и функциональных испытаниях.
- Зафиксируйте список требований и ранжируйте риски отказов.
- Исключите марки, не соответствующие требованиям по температуре, химической стойкости, нормативным или электрическим параметрам.
- Review feature flow, gate, venting, and release with each candidate.
- Trial the actual production formulation under a controlled process window.
- Condition and measure parts using the agreed method.
- Test the assembled function, not only isolated dimensions.
- Document the approved grade and change-control rules.
A qualified Микролитъе под давлением project treats material, tool, process, handling, and metrology as one system. That is why the most fluid resin is not automatically the most reliable choice.
Часто задаваемые вопросы
Is the lowest-viscosity resin always best for micro molding?
No. Flow matters, but the resin must also survive the product environment, release without damage, hold dimensions, and remain stable during processing.
Can a filled polymer reproduce micro features?
It may, but filler size, orientation, surface finish, tool wear, and local flow must be evaluated. Reinforcement can improve stiffness while making fine-detail replication and appearance more demanding.
Why should the exact color be included in qualification?
Pigments and carrier resins can affect rheology, heat absorption, appearance, and sometimes properties. Production color should be treated as part of the material system.
When should dimensions be measured?
Use a defined interval and conditioning state that match the drawing or final application. Immediate measurements may not represent the stable part.
What material information should accompany an RFQ?
Provide the exact grade if fixed, or temperature, chemical, mechanical, optical, electrical, regulatory, color, and sterilization requirements if alternatives are allowed.