
Sélection des matériaux pour le micro-moulage doit commencer par la défaillance que la pièce finie doit résister, et non par un nom de résine familier. À l'échelle micro, l'écoulement à travers une caractéristique mince, l'historique thermique dans une petite dose, le retrait autour d'une référence et la manière dont une pièce est manipulée peuvent changer le matériau qui est pratique. Un polymère qui semble idéal sur une fiche technique peut être difficile à doser, à reproduire, à démouler ou à inspecter dans la géométrie réelle.
L'objectif utile est une liste de matériaux courte et testable. Ce guide passe des exigences produit au comportement au moulage, puis montre comment qualifier une résine sans confondre facilité de remplissage et performance à long terme.
Parcours de sélection
Commencer par le mode de défaillance de la pièce
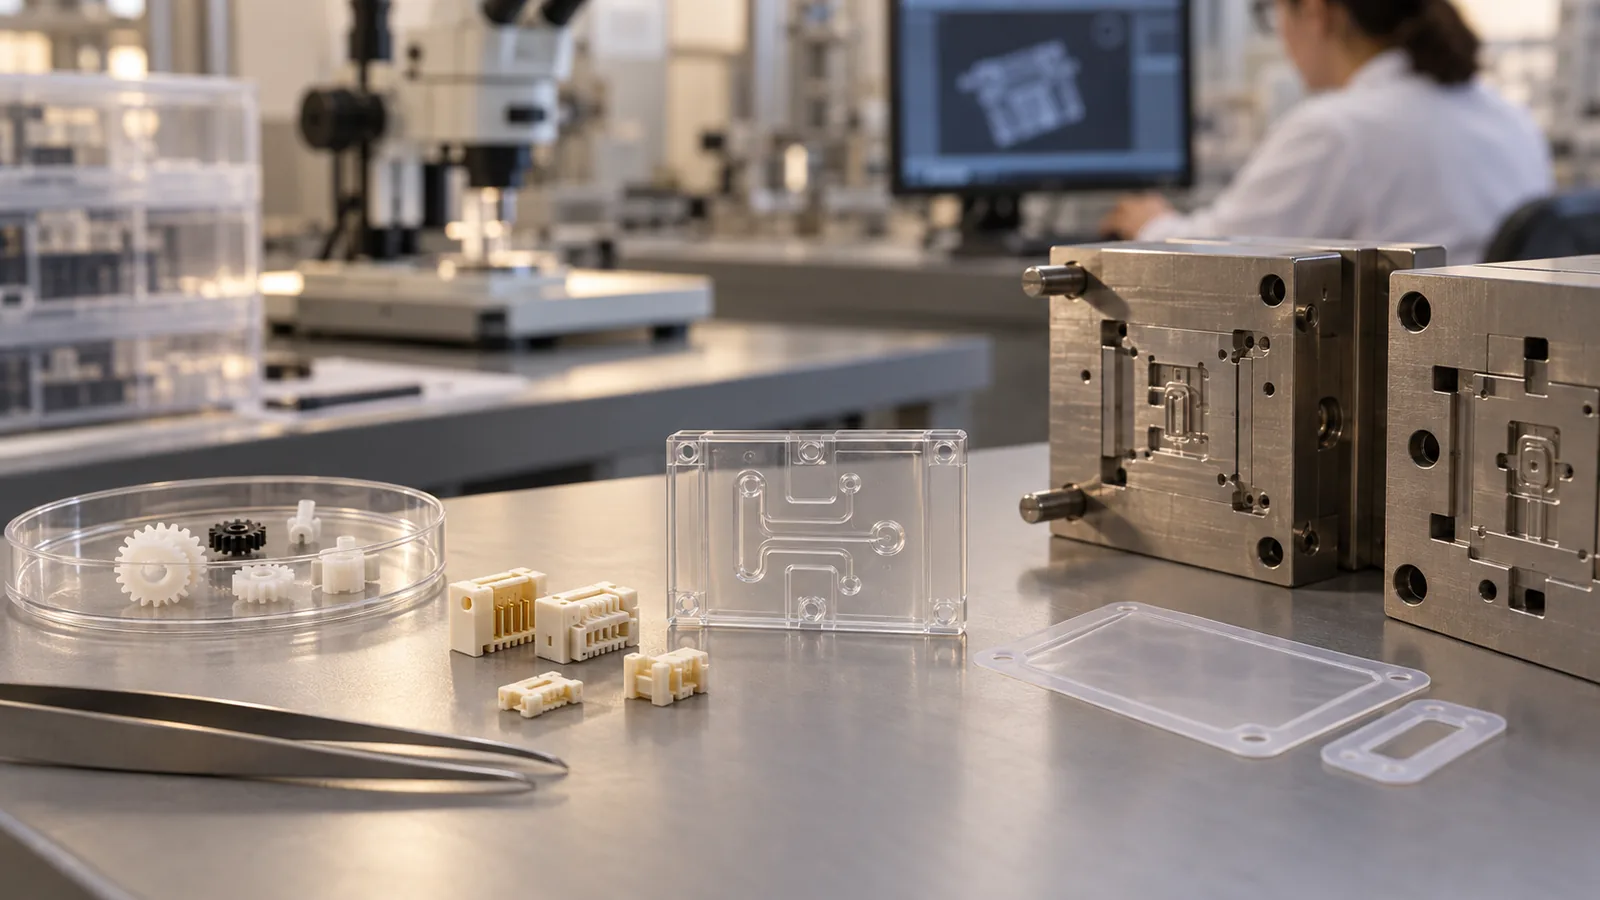
Définir ce qui rendrait le composant inacceptable à l'usage. Un engrenage peut défaillir par usure ou bruit ; un corps de connecteur par fluage, déplacement de broche ou claquage diélectrique ; un composant fluidique par fuite, attaque chimique ou contamination particulaire. Ces modes de défaillance conduisent à des priorités différentes même lorsque les pièces ont une taille similaire.
Séparer les exigences obligatoires des préférences. La plage de température, la méthode de stérilisation, le statut réglementaire, l'exposition chimique, les performances électriques, la durée de vie en fatigue, la transmission optique, la couleur et la stabilité dimensionnelle peuvent être non négociables. L'aspect de surface ou une famille de résines préférée peut être flexible. Cela évite qu'un matériau de moulage pratique survive à la liste restreinte alors qu'il a déjà échoué à l'exigence produit.
Identifier également l'échelle de temps. Un polymère peut réussir un test d'assemblage court et pourtant fluer sous charge soutenue. Il peut sembler transparent au moulage et devenir trouble après exposition chimique. Le cahier de sélection doit décrire l'environnement réel, la direction de la charge, la durée et le changement acceptable.
Traduire les exigences en comportement du polymère
Les propriétés du produit et le comportement du procédé sont liés mais non interchangeables. Une faible viscosité à l'état fondu peut aider un polymère à pénétrer dans une section mince, mais la même résine a toujours besoin d'une fenêtre de température stable, d'une réponse au cisaillement appropriée, d'un retrait prévisible et d'une résistance suffisante pour l'éjection. Le renforcement peut améliorer la rigidité tout en augmentant l'usure, les effets de direction d'écoulement et la texture de surface.
- Réplication : évaluer le plus long chemin d'écoulement, la plus petite caractéristique, la distance d'attaque et la température de surface du moule nécessaires avant le figeage.
- Dosage : confirmer que la dose peut être délivrée de manière répétée sans séjour excessif ni matelasage incohérent.
- Démoulage : prendre en compte la dépouille, l'adhérence sur noyau, la fragilité, le frottement et la surface de contact admissible des éjecteurs.
- Stabilité : examiner la sensibilité à l'humidité, le risque de dégradation, le changement de couleur, la politique de rebroyage et les contrôles lot par lot.
- Inspection : anticiper le retrait anisotrope, le conditionnement et le moment auquel les dimensions seront acceptées.
Comparer les familles de matériaux sans gagnant universel
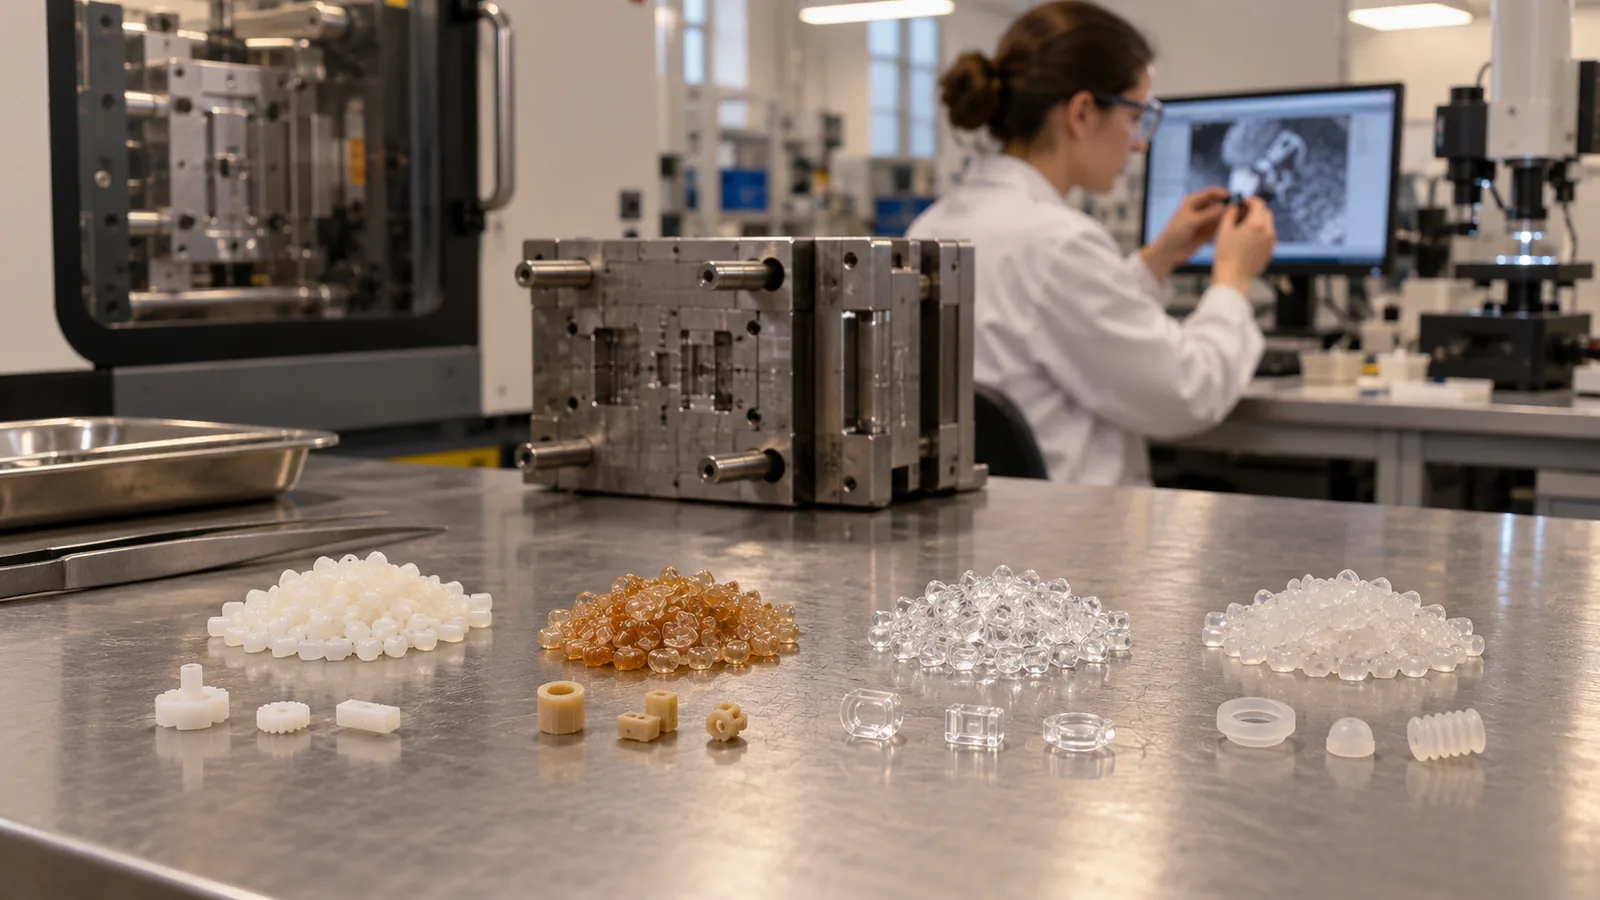
Le tableau est une aide au criblage, non une spécification. Les grades au sein d'une même famille peuvent se comporter différemment en raison de la masse moléculaire, des charges, des modificateurs d'impact, des lubrifiants, des retardateurs de flamme et des colorants.
| Sens de l'exigence | Familles souvent criblées | Point de contrôle du micro-moulage |
|---|---|---|
| Faible frottement ou petites pièces mobiles | POM, nuances PA ou PBT sélectionnées | Retrait, humidité, débris d'usure, résistance des fines caractéristiques |
| Haute température | PEEK, PEI, PPS, LCP | Fenêtre de traitement, température de l'outil, temps de séjour, gel de seuil d'injection |
| Géométrie de connecteur électrique | Familles LCP, PBT, PA | Gauchissement, lignes de soudure, humidité, bavures près des zones de contact |
| Visibilité optique ou fluidique | COC/COP, PC, PMMA | Contraintes, réplication de surface, collage et exposition chimique |
| Micro-caractéristiques flexibles | TPE, TPU et élastomères sélectionnés | Évent, collage, bavure, manipulation et déformation rémanente à la compression |
Tenir compte du séchage, du temps de séjour et de l'historique thermique
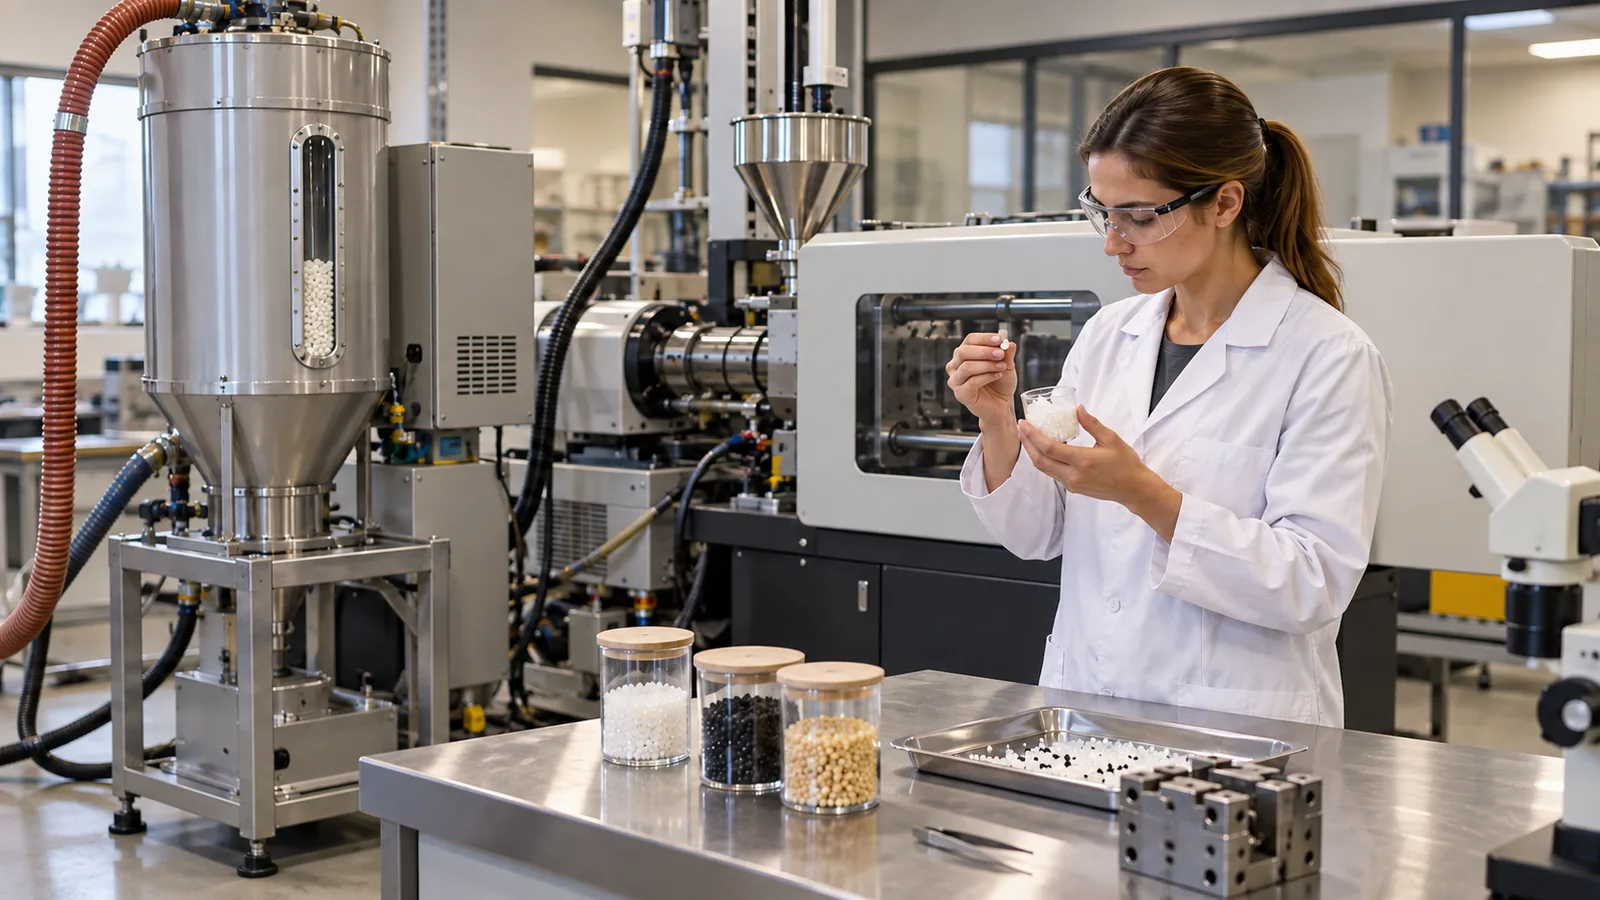
Une très petite pièce ne signifie pas automatiquement que le polymère subit un court historique thermique. Le système d'alimentation et l'unité de plastification peuvent contenir beaucoup plus de matière qu'une seule empreinte n'en consomme. Si le débit est faible, la résine peut rester chaude assez longtemps pour modifier la viscosité, la couleur, la structure moléculaire ou les performances mécaniques.
Les grades sensibles à l'humidité nécessitent un séchage et un transfert contrôlés. La question pratique n'est pas seulement de savoir si un sécheur atteint une consigne, mais si l'état de la matière à la gorge d'alimentation reste stable pendant les arrêts, les redémarrages et les longues productions. Enregistrer le lot, l'historique de séchage, l'exposition en trémie, l'estimation du temps de séjour et la procédure de redémarrage lors des essais.
Les colorants et les additifs comptent également. Le support d'un masterbatch peut modifier l'écoulement ou la compatibilité, tandis qu'un pigment peut changer la détection laser, l'aspect optique ou le comportement dimensionnel. Qualifier la formulation de production prévue plutôt que de supposer qu'un essai en résine nature représente toutes les couleurs.
Adapter le retrait au plan de mesure
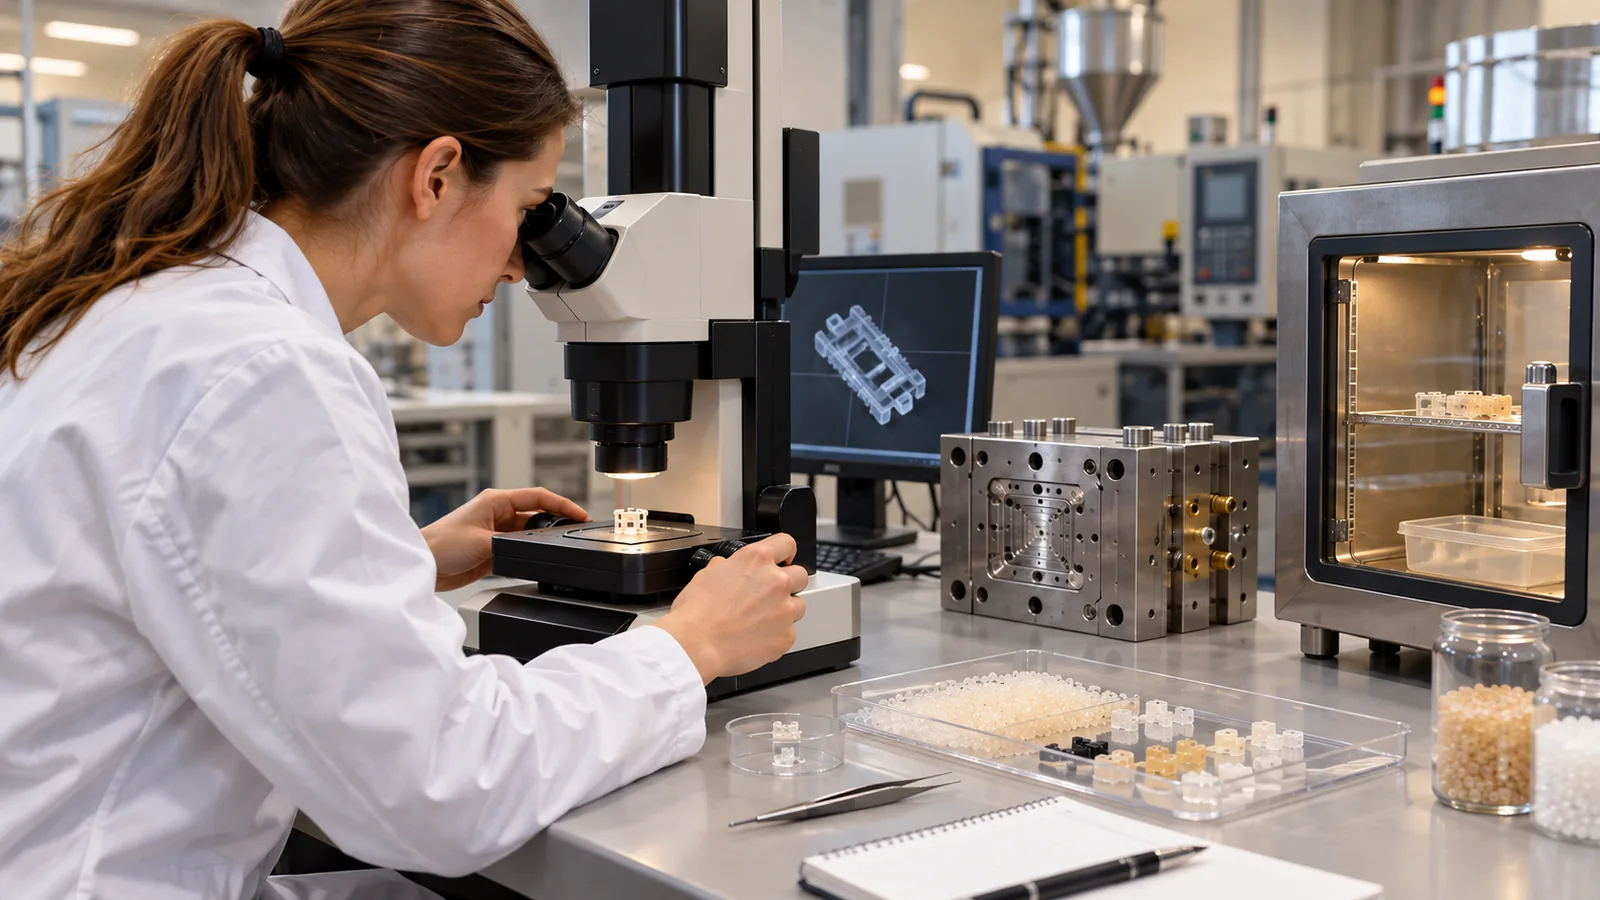
Les plages de retrait publiées ne peuvent pas remplacer les preuves spécifiques à l'empreinte. La direction d'écoulement, l'historique de pression, l'épaisseur de paroi, l'orientation des fibres, la position du seuil, le refroidissement et le conditionnement peuvent produire des variations différentes sur une même micropièce. Un facteur d'échelle unique peut ne pas corriger une caractéristique dont la géométrie se rétracte de manière anisotrope.
Définir les références fonctionnelles et le moment de mesure avant la finalisation de l'outil. Les matériaux hygroscopiques peuvent évoluer après conditionnement ; les matériaux semicristallins peuvent continuer à se stabiliser après l'éjection. Si le client mesure après un environnement spécifié, l'essai de moule doit utiliser la même condition de référence.
Pour les caractéristiques étroitement couplées, mesurer plus que la longueur hors tout. Le profil, la planéité, la concentricité, la position des broches, la profondeur des canaux et la performance d'assemblage peuvent révéler des effets matière que le poids de la pièce ne peut pas montrer.
Utiliser une présélection plutôt qu'un choix unique précoce
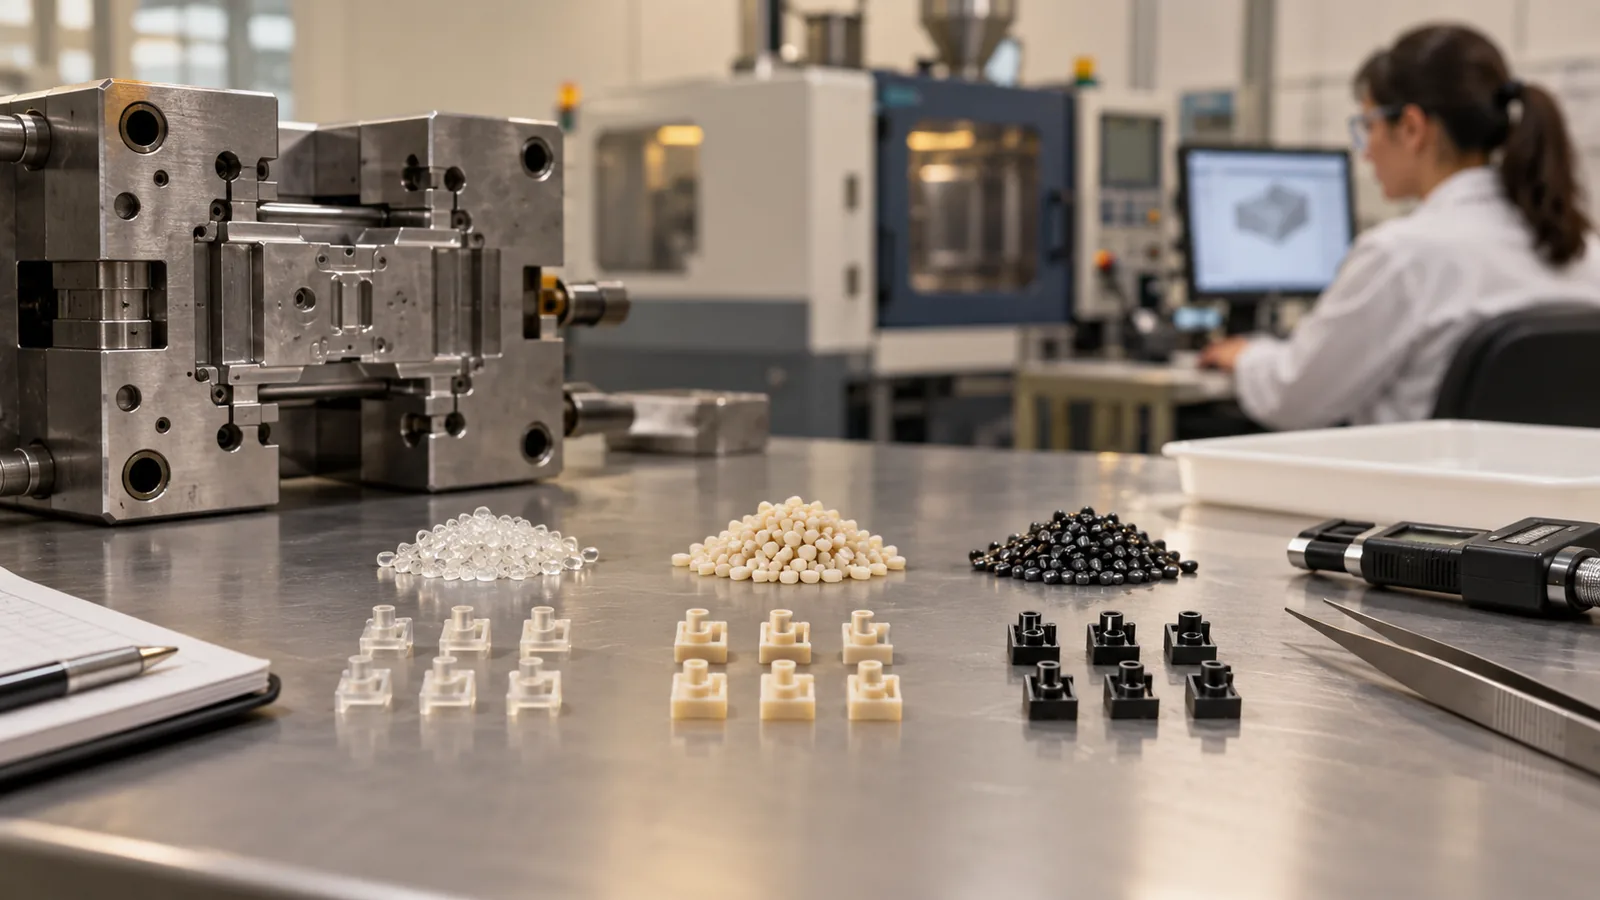
Deux ou trois candidats réalistes préservent l'apprentissage pendant les travaux de faisabilité. Chacun doit satisfaire les exigences produit non négociables et être disponible dans le grade, la couleur et le statut de conformité prévus. La comparaison peut alors porter sur le remplissage, la marge de bavure, le démoulage, la stabilité dimensionnelle, l'aspect, le collage et les essais fonctionnels.
- Figer la liste des exigences et classer les risques de défaillance.
- Éliminer les grades qui échouent aux exigences de température, chimiques, réglementaires ou électriques.
- Examiner l'écoulement des caractéristiques, le seuil, l'évent et le démoulage avec chaque candidat.
- Trial the actual production formulation under a controlled process window.
- Condition and measure parts using the agreed method.
- Test the assembled function, not only isolated dimensions.
- Document the approved grade and change-control rules.
A qualified Micro-moulage par injection project treats material, tool, process, handling, and metrology as one system. That is why the most fluid resin is not automatically the most reliable choice.
Questions fréquemment posées
Is the lowest-viscosity resin always best for micro molding?
No. Flow matters, but the resin must also survive the product environment, release without damage, hold dimensions, and remain stable during processing.
Can a filled polymer reproduce micro features?
It may, but filler size, orientation, surface finish, tool wear, and local flow must be evaluated. Reinforcement can improve stiffness while making fine-detail replication and appearance more demanding.
Why should the exact color be included in qualification?
Pigments and carrier resins can affect rheology, heat absorption, appearance, and sometimes properties. Production color should be treated as part of the material system.
When should dimensions be measured?
Use a defined interval and conditioning state that match the drawing or final application. Immediate measurements may not represent the stable part.
What material information should accompany an RFQ?
Provide the exact grade if fixed, or temperature, chemical, mechanical, optical, electrical, regulatory, color, and sterilization requirements if alternatives are allowed.