
Wenn identische Kavitäten unterschiedliche Teile erzeugen, vergleichen Sie die Teile nach Kavitätsposition, bevor Sie die gemeinsamen Maschineneinstellungen ändern. Ein konsistentes kavitätsspezifisches Muster kann auf Unterschiede bei Fließverhalten, Kühlung, Entlüftung, Auswerfen oder Werkzeugzustand hindeuten; eine zufällige Variation über alle Kavitäten hinweg kann stattdessen auf ein übergeordnetes Prozess- oder Materialproblem hinweisen. Behandeln Sie dies als diagnostische Abfolge, nicht als Abkürzung, um eine Komponente verantwortlich zu machen.
Stellen Sie zunächst fest, ob die Variation einer Kavität folgt

Beginnen Sie nicht damit, mehrere Einstellungen gleichzeitig zu ändern. Kennzeichnen Sie die Kavitätsidentität oder bewahren Sie sie anderweitig für einen repräsentativen Probensatz, und vergleichen Sie dann dieselben Merkmale über die Kavitäten hinweg. Achten Sie auf Wiederholbarkeit: Zeigt eine Position wiederholt eine Maßverschiebung, Gratbildung, unvollständige Füllung, Glanzänderung oder Auswerfemarkierung, während die anderen stabil bleiben?
Unterscheiden Sie drei Muster. Ein wiederholbarer Kavitätspositions-Effekt deutet auf eine lokale Werkzeug- oder Fließbedingung hin. Eine Verschiebung, die alle Kavitäten gemeinsam betrifft, deutet auf eine gemeinsame Bedingung hin, etwa Materialzustand, Maschineneinstellung oder Kühlmittelwechsel. Ein gestreutes Muster kann auf intermittierende Handhabung, Kontamination oder Messvariation hindeuten. Das beobachtete Muster grenzt die Untersuchung ein, beweist aber nicht die Ursache.
Wo kavitätsspezifische Unterschiede entstehen können
Das Fließverhalten kann aufgrund von Angussgeometrie, Anschnittzustand, Entlüftung oder einer Verstopfung abweichen. Die Kühlung kann abweichen, wenn Kühlkreislaufführung, Durchfluss oder Wartungszustand nicht gleichwertig sind. Werkzeugverschleiß, Einsatzsitz, Entlüftungszustand und lokale Beschädigungen können ebenfalls eine bestimmte Kavität beeinflussen. Das Auswerfen kann eine weitere Aufteilung erzeugen: Ein Teil, das klebt oder ungleichmäßig geschoben wird, kann sich nach dem Formen anders verziehen oder markieren.
Auch die Messmethode ist wichtig. Bestätigen Sie, dass für jede Kavitätsprobe dasselbe Bezugssystem, dieselbe Vorrichtung, dasselbe Messinstrument und dieselbe Bedienermethode verwendet werden. Ein kleiner Unterschied im Setup kann als Formgebungsunterschied erscheinen. Berücksichtigen Sie bei der Interpretation knapper Messwerte die Messunsicherheit und die Teilekonditionierung.
| Beobachtetes Muster | Erste Prüfungen | Vermeiden Sie die Annahme |
|---|---|---|
| Eine Kavität wird wiederholt unvollständig gefüllt | Anschnitt, Entlüftung, lokaler Fließweg, Kavitätsdruckverhalten | Dass der gesamte Schuss mehr Druck benötigt |
| Ein Formnest zeigt mehr Grat | Trennebene, Einsatzsitz, lokale Einspannung und Druckeffekte | Dass alle Formnester eine globale Prozessänderung benötigen |
| Maße unterscheiden sich je Formnest | Formnestidentität, Kühlung, Messbezugspunkte, Probenkonditionierung | Dass die Zeichnungstoleranz automatisch falsch ist |
| Die Variation wandert zwischen den Formnestern | Material, Maschine, Handhabung, Probenahme und Messwiederholbarkeit | Dass eine feste Werkzeugposition die Ursache ist |
Eine kontrollierte Fehlersuche-Abfolge
- Das Merkmal definieren: die Zeichnungsbemaßung oder den sichtbaren Fehler, seine Abnahmeregel und die Messmethode identifizieren.
- Formnestidentität bewahren: Proben aus jedem Formnest unter vergleichbaren Bedingungen entnehmen.
- Die Beobachtung wiederholen: prüfen, ob dasselbe Formnest über mehr als einen Probenahmepunkt hinweg dasselbe Muster zeigt.
- Gemeinsame Variablen prüfen: Harzhandhabung, Maschinenaufzeichnungen, Kühlmittelanschlüsse und Prozessänderungen überprüfen, die das gesamte Werkzeug betreffen.
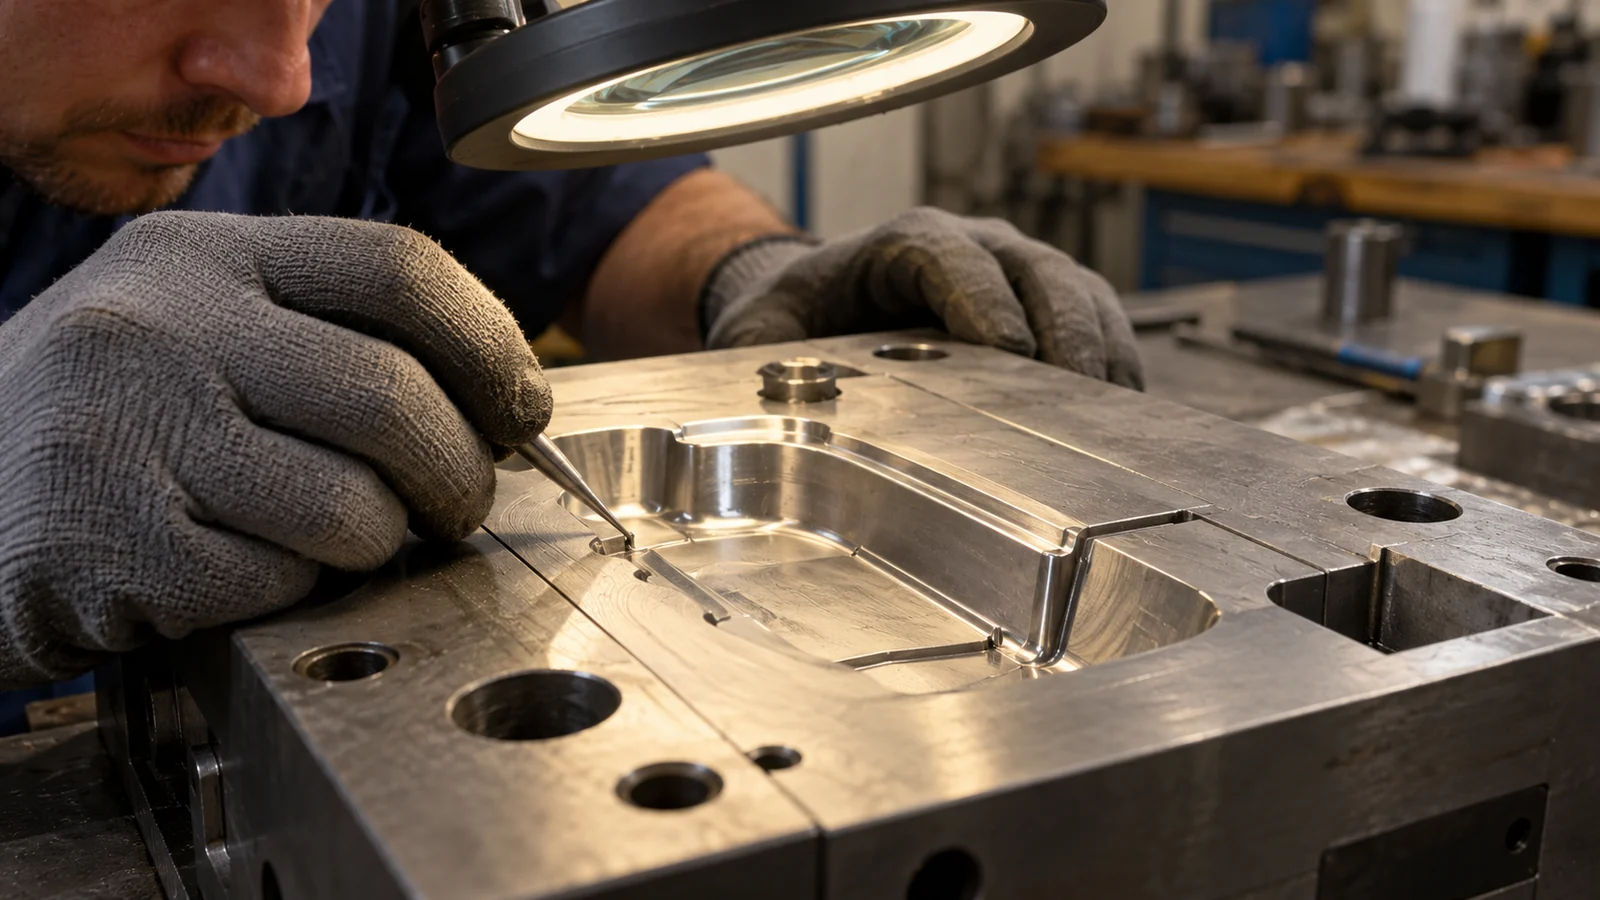
- Den lokalen Werkzeugweg inspizieren: Anguss, Entlüftung, Kühlung, Einsätze, Trennebene und Auswerferdetails im Zusammenhang mit dem betroffenen Formnest überprüfen.
- Eine gesteuerte Variable ändern: die Änderung dokumentieren und alle Formnester erneut vergleichen, nicht nur das abweichende.
Ein Formnestdruck- oder Temperatursignal kann hilfreich sein, wenn das Werkzeug und der Überwachungsplan zuverlässige Messungen auf Formnestebene unterstützen. Keinen Sensorwert ableiten, den der Prozess nicht erfasst. Die verfügbare Evidenz sollte bestimmen, wie spezifisch die Diagnose sein kann.
Wann das Werkzeug oder der Prozess anzupassen ist
Prozessänderungen einsetzen, wenn die Evidenz zeigt, dass eine gemeinsame Einstellung außerhalb eines stabilen Fensters liegt und die Korrektur den gesamten Formnest-Satz verbessert. Werkzeugwartung oder lokale Designänderungen in Betracht ziehen, wenn ein wiederholtes positionsspezifisches Problem mit einem Anguss, einer Entlüftung, einer Kühlung oder einem mechanischen Zustand übereinstimmt. Wenn eine globale Anpassung ein Formnest behebt, aber andere Formnester aus der Akzeptanz drückt, benötigt das Werkzeug möglicherweise eine lokalere Lösung.
Für eine umfassendere Werkzeugprüfung siehe Mehrfachkavitäten-Spritzgussform-Design. Die Prüfung sollte Teilemessungen mit der Formnestposition, Prozessaufzeichnungen und dem Werkzeugzustand verknüpfen, bevor eine dauerhafte Änderung genehmigt wird.
FAQ
Sollte ich den Nachdruck erhöhen, wenn ein Formnest kurz ist?
Nicht als ersten Schritt. Eine globale Druckänderung kann jedes Formnest beeinflussen und anderswo Grat oder Maßverschiebungen verursachen. Das formnestspezifische Muster bestätigen und lokale Fließ-, Anguss- und Entlüftungsbedingungen prüfen, bevor die gemeinsame Einstellung geändert wird.
Wie viele Muster sind ausreichend, um ein Formnestmuster zu identifizieren?
Es gibt keine universelle Anzahl. Einen Probenahmeplan verwenden, der dem Risiko des Teils und der Wiederholbarkeitsfrage entspricht, und die Formnestidentität bewahren, damit die Ergebnisse vergleichbar sind.
Kann ein Mehrfachformnest-Werkzeug unterschiedliche Prozessbedingungen für jedes Formnest haben?
Die gängigsten Maschineneinstellungen wirken auf den Schuss als Ganzes. Werkzeugdesign und lokale Merkmale können einzelne Kavitäten beeinflussen, aber bestätigen Sie die verfügbaren Steuerungsmöglichkeiten, bevor Sie davon ausgehen, dass jede Kavität unabhängig angepasst werden kann.