
Der Gasunterstützungs-Spritzgießprozess kann einen leichten, hohlen Abschnitt ohne die bei einer massiven dicken Wand erwarteten Einfallstellen erzeugen. Doch ein sauberer Kurzschuss allein macht den Zyklus nicht stabil. Harzfüllung, Gasverzögerung, Nachdruck, Kühlung und Entlüftung müssen dem Gas einen vorhersehbaren Weg durch den noch schmelzflüssigen Kern lassen. Wenn eine Stufe sich verschiebt, kann das Teil zwar gefüllt sein, aber einen zu kurzen Gaskanal, eine Oberflächenmarkierung oder eine unerwartet dünne Wand aufweisen.
Dies ist ein Prozessfenster-Leitfaden für Ingenieure, die einen Versuch prüfen, keine allgemeine Liste von Vorteilen. Zum Leistungsumfang und zu den Teiletypen siehe gasunterstütztes Spritzgießen. Hier ist die Frage enger gefasst: Was sollte ein Team messen, bevor es die Gaseinstellungen ändert?
In diesem Artikel
- Der Schuss legt die Route fest
- Die Verzögerung verändert den Schmelzekern
- Der Nachdruck muss den dicken Abschnitt erreichen
- Das Teil prüfen, bevor eine Einstellung geändert wird
- Was für die Produktion erhalten bleiben muss
- Fragen aus einer Prozessprüfung
Der Schuss legt die Route fest; er beendet die Füllung nicht
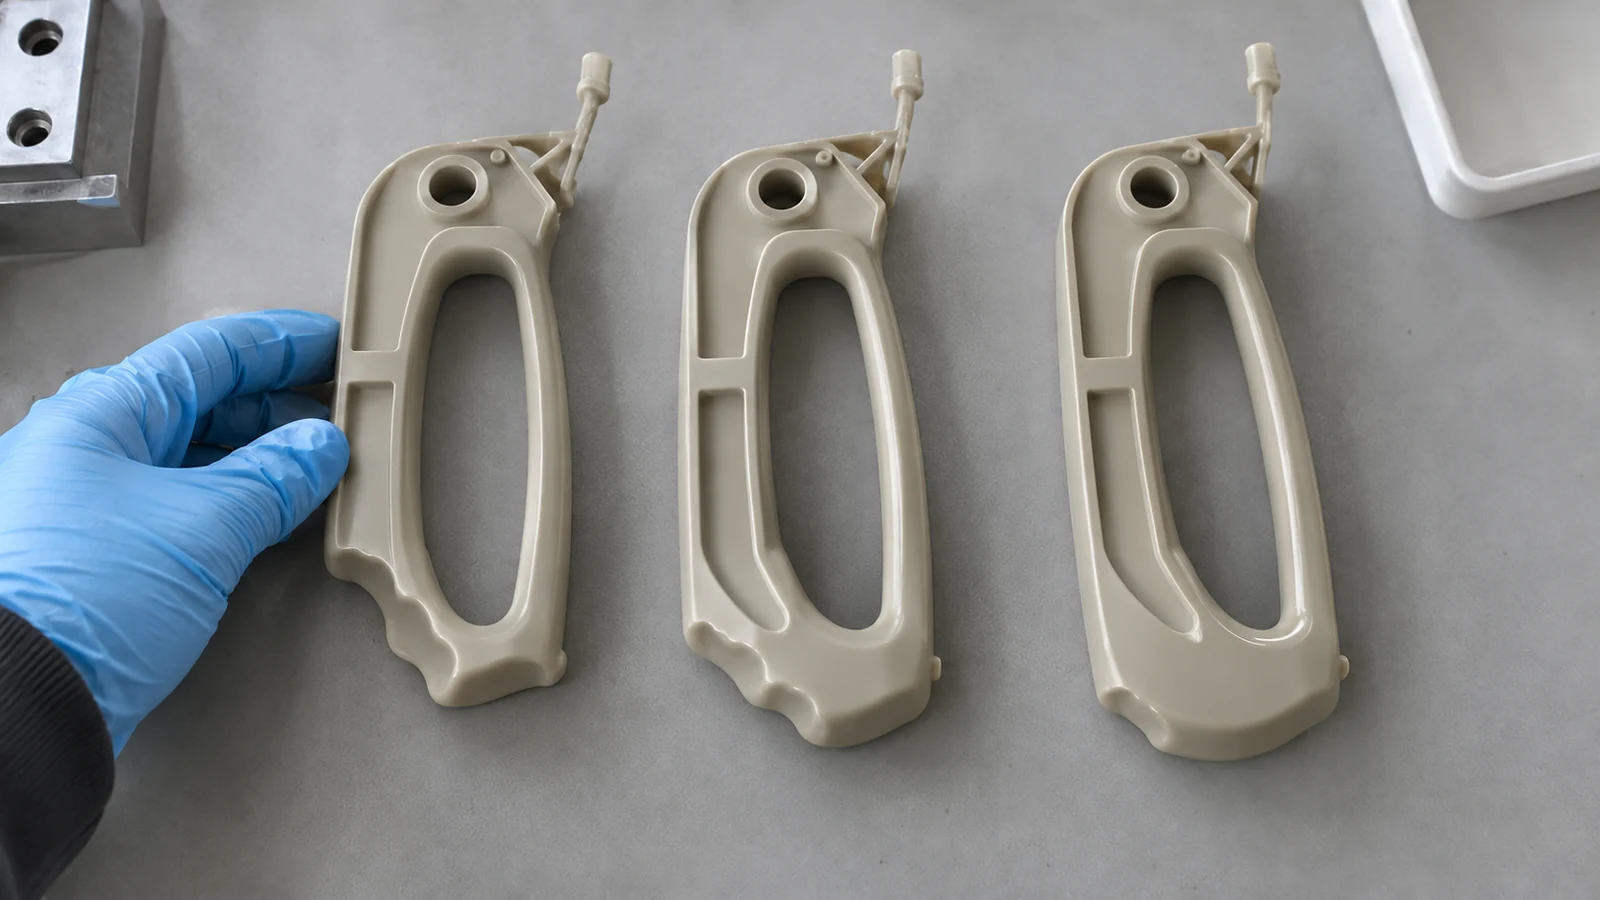
In einem Kurzschuss-Zyklus besetzt das Harz zunächst einen Teil des Formhohlraums. Stickstoff verdrängt dann den heißen Kern eines bewusst dicken Abschnitts und kann schmelzflüssiges Harz zum Fließende hin drücken. Die Außenhaut hat bereits begonnen, an der Form abzukühlen. Dieser Unterschied zwischen einer kühleren Haut und einem beweglichen Kern ist es, was einen kontrollierten hohlen Weg möglich macht.
Ein zu kleiner Schuss kann zu wenig Schmelze vor dem Gas hinterlassen, wodurch die Wahrscheinlichkeit einer unvollständigen Füllung oder eines Gasdurchbruchs steigt. Ein zu großer Schuss kann zu wenig Raum für ein nutzbares Eindringen lassen. Es gibt keinen universellen Prozentsatz, der von einem Teil auf ein anderes übertragen werden kann: Angusslage, Harz, Kanalgeometrie und Wanddicke verändern den nutzbaren Bereich. Erfassen Sie während der Versuche die tatsächliche Schusseinstellung und das Formteilgewicht und schneiden Sie dann repräsentative Teile auf, um zu sehen, wohin das Gas gelangt ist.
Behandeln Sie nicht jedes dunkle oder hohl aussehende Merkmal als Beweis für einen vollständigen Kanal. Ein Schnitt kann hinter einer ansonsten akzeptablen Außenseite einen massiven Abschnitt offenbaren. Dieser Abschnitt kann weiter abkühlen und anders schrumpfen als der beabsichtigte hohle Bereich.
Die Gasverzögerung entscheidet, welcher Kern noch beweglich ist
Das Intervall zwischen Harzeinfüllung und Gaseintritt bestimmt, wie viel vom Kern beweglich bleibt. Tritt das Gas ein, bevor sich eine nutzbare Haut gebildet hat, kann es in eine dünne Wand wandern oder die Oberfläche durchbrechen. Tritt es ein, nachdem der dicke Weg zu weit erstarrt ist, kann die Penetration früh stoppen und eine einfallgefährdete Masse nahe dem Ende des Kanals hinterlassen.
Die Verzögerung lässt sich nicht isoliert beurteilen. Schmelzetemperatur, Werkzeugtemperatur, Schussvolumen und lokale Wanddicke beeinflussen alle die Abkühlung. Ändern Sie während eines kontrollierten Versuchs jeweils nur eine Variable und vergleichen Sie Schnitte an denselben Stellen. Eine sichtbare Oberflächenverbesserung ist ein nützlicher Hinweis, zeigt aber nicht, ob der Hohlquerschnitt durchgängig ist oder ob die verbleibende Wand für die Belastung des Teils ausreicht.
Wenn ein Prozess nur bei einer engen Einstellungskombination funktioniert, prüfen Sie sowohl die Geometrie als auch das Rezept. Gas neigt dazu, dem heißeren, dickeren Weg mit geringerem Widerstand zu folgen. Ein schlechter Weg lässt sich nicht immer durch Druckerhöhung reparieren.
Der Nachdruck muss den dicken, schwindenden Querschnitt erreichen
Gasdruck kann die Oberfläche von innen stützen, während das Harz abkühlt, aber er hilft nur dort, wo ein verbundener Gasweg tatsächlich hinführt. Eine dicke Rippe, die jenseits eines gestoppten Kanals massiv bleibt, kann weiterhin Einfall oder unterschiedliche Schwindung zeigen. Das Druckprofil und die Nachdruckzeit müssen daher zusammen mit der Gaspenetration und der Kühlung beurteilt werden und nicht als eigenständige Qualitätsindikatoren dienen.
Eine Druckerhöhung ist keine sichere Standardreaktion auf jeden Fehler. Sie kann die Gasfront in einen ungewollten Bereich bewegen oder die Wand nahe einer Ecke verdünnen. Stellen Sie zuerst fest, ob das Problem eine zu kurze Penetration, eine instabile Front, eine unzureichende Verdichtung einer bestimmten Oberfläche oder eine ungleichmäßige Kühlung ist. Wenn die Ursache im geplanten Fließweg liegt, kann ein Mold-Flow-Analyse helfen, die Beziehung zwischen Füllbild, Gasweg und Geometrie zu testen, bevor eine weitere Werkzeugänderung genehmigt wird.
Lesen Sie das Teil, bevor Sie die Einstellungen ändern
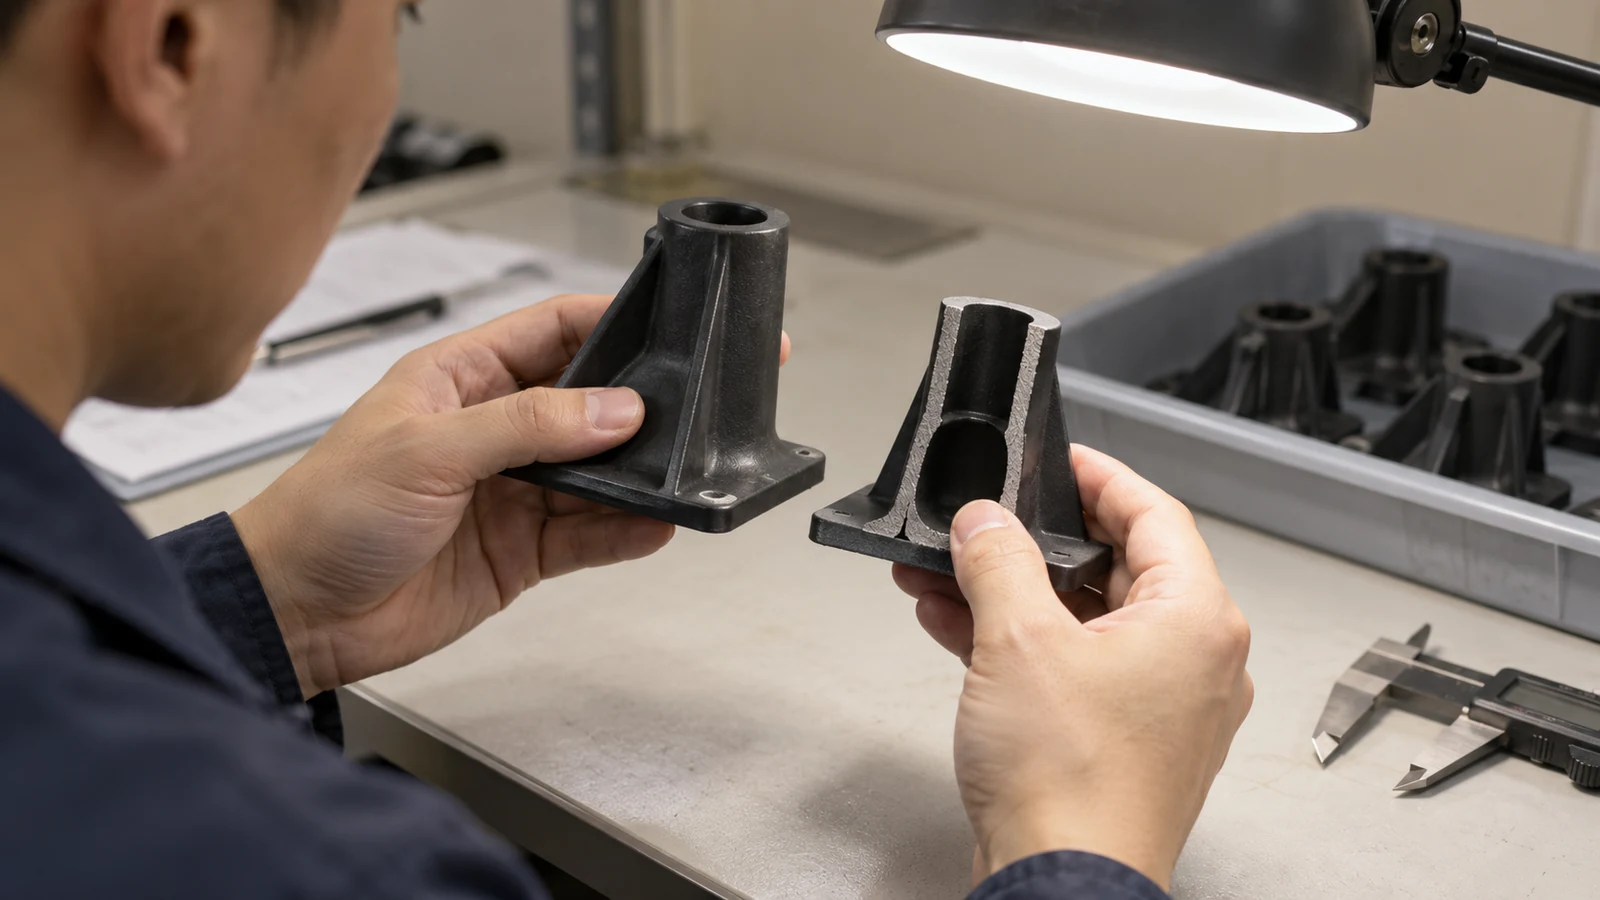
Ein Prozessversuch lässt sich leichter interpretieren, wenn jedes Symptom mit physischen Belegen verknüpft wird. Vergleichen Sie Teile, die unter identifizierten Einstellungen gefertigt wurden, und halten Sie Schnittebene, Messstellen und Erscheinungskriterien konstant. Die folgende Tabelle beschreibt einen diagnostischen Ausgangspunkt, keine garantierte Ursache.
| Beobachtung | Zuerst prüfen | Aufzubewahrende Belege |
|---|---|---|
| Einfall bleibt nahe einem dicken Ende | Ob der Hohlweg diesen Querschnitt erreicht | Schnitt und Oberflächenfoto |
| Gas durchbricht eine Wand | Restliche Schmelze vor dem Gas, Zeitverlauf und lokale Wandgeometrie | Durchbruchstelle und Schussprotokoll |
| Hohllänge variiert je nach Zyklus | Schusskonsistenz, Gaseintritt und thermische Stabilität | Teilegewichte und wiederholte Schnitte |
Prozessänderungen sollten an den kritischen Oberflächen und Maßen der Zeichnung bewertet werden, nicht allein am Teilegewicht. Ein leichteres Teil ist nicht automatisch ein besseres Teil, wenn Wandkontinuität, Steifigkeit oder Oberflächenqualität weniger vorhersehbar werden.
Was zu bewahren ist, wenn der Versuch zur Serienproduktion wird
Die Freigabe sollte sowohl das maschinenseitige Fenster als auch die bauteilseitigen Nachweise definieren. Bewahren Sie die Harzidentifikation, die Schusseinstellung, den Gaseintrittszeitpunkt, das Druckprofil, die Halte- und Entlüftungssequenz, die Werkzeugtemperaturbedingungen und eine vereinbarte Methode zur Prüfung des Hohlquerschnitts auf. Dokumentieren Sie, welche Maße und sichtbaren Oberflächen für den Käufer wichtig sind. Dies sind Punkte, die für ein konkretes Projekt zu prüfen sind, keine Behauptung, dass ein universelles Fenster existiert.
- Markieren Sie die Schnittebenen. Wählen Sie Positionen, die Anfang, Biegung und Ende des vorgesehenen Gaswegs zeigen.
- Einigen Sie sich auf Bestehensbedingungen. Legen Sie das geforderte Erscheinungsbild, die Wandkontinuität und die Zeichnungsmaße fest, bevor Sie Muster beurteilen.
- Führen Sie ein Änderungsprotokoll. Wenn sich ein Parameter ändert, vergleichen Sie das neue Teil mit demselben Schnitt und Prüfplan.
Bei einem Design, das sich noch vor der Werkzeugherstellung befindet, ist es besser, den vorgesehenen Gasweg zusammen mit der Teilezeichnung zu prüfen, als sich auf einen Prozessversuch zu verlassen, um einen fehlenden Kanal zu entdecken.
Fragen aus einer Prozessprüfung
Kann mehr Gasdruck einen zu kurzen Hohlkanal beheben?
Nicht zuverlässig. Stellen Sie zunächst fest, ob der Schmelzweg erstarrt ist, der Gaseintritt falsch platziert ist oder die Kanalgeometrie unklar ist. Mehr Druck kann einen neuen Dünnwanddefekt erzeugen, ohne den gewünschten Pfad zu verlängern.
Reicht ein gut aussehendes Äußeres aus, um den Zyklus freizugeben?
Nein. Das Erscheinungsbild sollte mit Schnittprüfungen und den Abmessungen oder mechanischen Anforderungen der Zeichnung abgeglichen werden. Der unsichtbare Hohlweg ist Teil des funktionalen Ergebnisses.
Welche Dateien helfen bei der Beurteilung eines schwierigen Versuchs?
Stellen Sie das 3D-Modell, die Zeichnung, die Harzsorte, markierte Sichtflächen, die erwartete Lastrichtung sowie Fotografien oder Schnitte des Defekts bereit. Diese Details machen eine Prozessprüfung deutlich konkreter als eine Liste von Maschineneinstellungen.