
Die Integration von weichen Elastomerschichten auf starren thermoplastischen Substraten stellt einen bedeutenden Fortschritt in der modernen Produktergonomie und Umweltabdichtung dar. Mehrkomponenten-Polymerkonstruktionen bieten rutschfeste Griffe, Stoßabsorption und fluiddichte Isolierung, ohne dass sekundäre mechanische Befestigungselemente oder Klebstoffe erforderlich sind. Das Erreichen einer hohen Haftfestigkeit ohne kosmetische Fließlinien oder Substratverformung erfordert sorgfältige Materialabstimmung und Werkzeugpräzision.
Diskussionen in der Community unter Kunststoffprüfern heben häufig Delamination an der Verbindungsstelle und Gratbildung als Hauptversagensarten bei der Mehrkomponentenverarbeitung hervor. Das thermische Management entlang der Polymergrenzschicht bestimmt, ob das umspritzte Elastomer dauerhaft verschmilzt oder sich bei dynamischer Handhabung ablöst. Dieser technische Leitfaden behandelt industrielle Vorteile, Werkzeugkonstruktionsparameter, Qualitätsprüfstandards und Prozessoptimierungsstrategien.
Wichtigste industrielle Vorteile der Weich-auf-Hart-Kombination
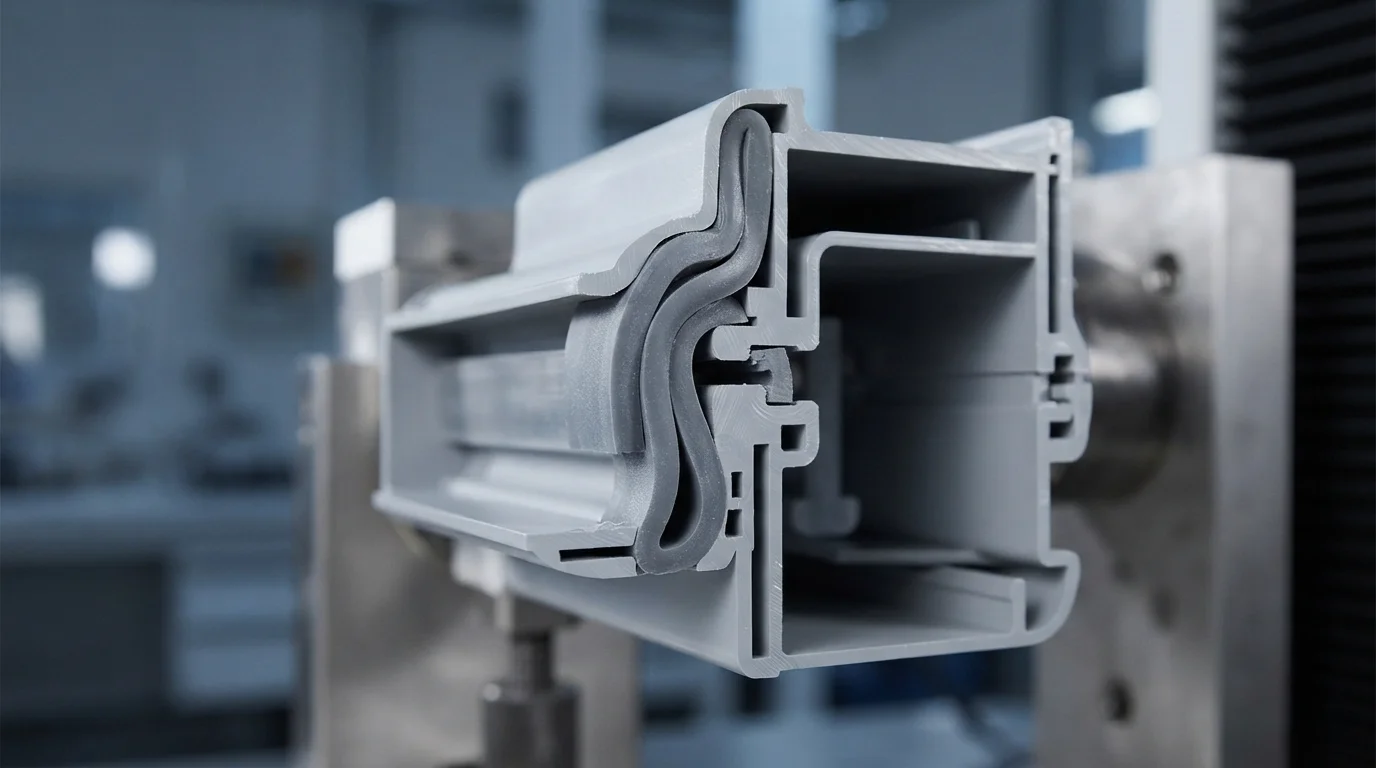
Ausführen Kunststoff-Umspritzen ermöglicht es Produktdesignern, gegensätzliche physikalische Eigenschaften in einem einzigen, einteiligen Bauteil zu vereinen. Die Kombination von starren Strukturrahmen, die aus ABS, Polycarbonat (PC), oder PA66 mit weichen Elastomeren wie TPE oder TPU hergestellt werden, ergibt überlegene Soft-Touch-Ergonomie. Soft-Touch-Griffe verbessern den Benutzerkomfort und die Bedienersicherheit bei medizinischen chirurgischen Instrumenten und industriellen Elektrowerkzeugen.
Elastomere Umspritzungsschichten bieten außergewöhnliche Schwingungsdämpfung, die empfindliche interne Elektronik vor mechanischen Stößen und dynamischen Straßenbelastungen schützt. Durch die Bildung einer durchgehenden chemischen Abdichtung über die Trennfugen des Gehäuses wird eine IP67-Umgebungsabdichtung ohne manuelle Dichtungsmontage erreicht. Darüber hinaus ermöglicht die Multimaterial-Verarbeitung integrierte Mehrfarben-Designs, die die Ästhetik des Einzelhandelsprodukts verbessern.
Zu den wichtigsten mechanischen und ergonomischen Vorteilen gehören:
- Taktiler ergonomischer Komfort—Die Ummantelung harter Griffe mit weichem TPE oder TPU verbessert die Griffigkeit und reduziert die Ermüdung des Bedieners.
- Mechanische Stoßdämpfung—Elastomere Außenbereiche polstern empfindliche interne Leiterplatten gegen Stöße durch Herunterfallen.
- Integrierte Flüssigkeitsabdichtung—Die direkte Umhüllung von Umfangsnuten schafft leckagefreie Barrieren gegen das Eindringen von Wasser, Öl und Staub.
Wichtige Werkzeugüberlegungen für Multikomponenten-Bauteile
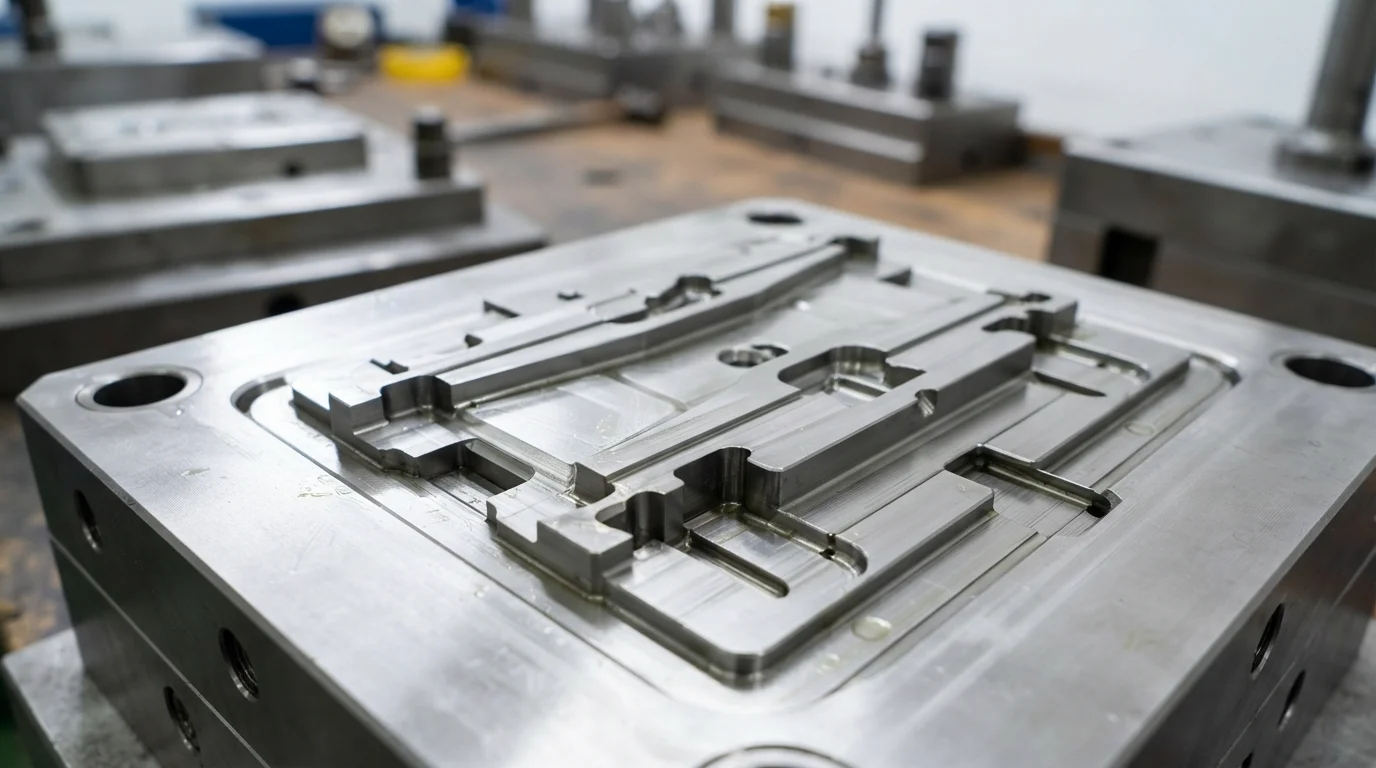
Die Werkzeuggeometrie steuert direkt die gratfreie Umspritzung und die Kantenabzugsfestigkeit von umspritzten Baugruppen. Niedrigviskose weiche Harze fließen leicht unter Spritzdruck und erzeugen kosmetische Grate, wenn die Formtrennungen nicht richtig eingepasst sind. Die Bearbeitung von Werkzeugkavitätenstahl mit Passungstoleranzen unter ±0,01 mm stellt sicher, dass Schließflächen fest gegen das starre Substrat klemmen und ein Austreten von Gummi verhindern.
Die Konstruktion mechanischer Verriegelungsmerkmale entlang der Grenze des Elastomerbereichs bietet eine sekundäre physische Retention. Mechanische Schwalbenschwänze, Hinterschneidungen und Durchgangslöcher halten das zweite Material physisch im starren Substratrahmen fest. Das Vorheizen der starren Substratkavität auf 70°C-90°C fördert die intermolekulare Diffusion an der Grenzfläche und verhindert Kantenablösung während des zweiten Spritzgießens.
Richtlinien für die Werkzeugkonstruktion bei Multimaterialien umfassen:
- Precision shut-off land fitting—Grinding tool steel sealing faces to sub-micron accuracy eliminates soft elastomer flash.
- Mechanical undercut placement—Incorporating 90-degree mechanical locking channels along edges prevents delamination under dynamic shear.
- Substrate temperature management—Maintaining warm tool cavities preserves boundary heat needed for molecular chain interdiffusion.
- Balanced gate location—Positioning fan or tab gates on thick substrate sections prevents local wall wash-out and thermal distortion.
Quality Control: Testing Bond Strength and Surface Uniformity
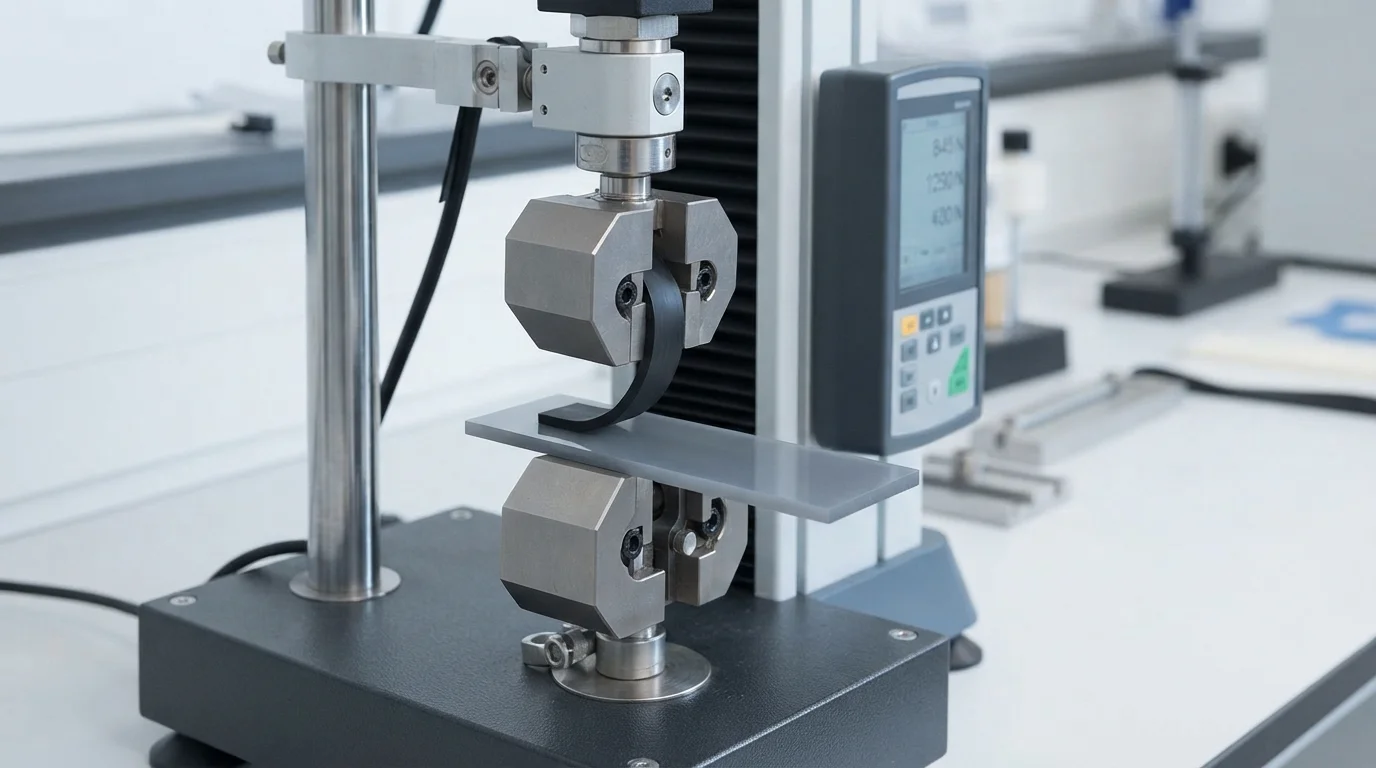
Validating multi-material component quality requires rigorous mechanical testing and non-contact metrology. Evaluating interfacial peel strength utilizes 90-degree pull testing fixtures to measure the force required to separate the elastomer from the rigid substrate. High-quality chemical adhesion causes the elastomer to tear internally before separating from the substrate interface.
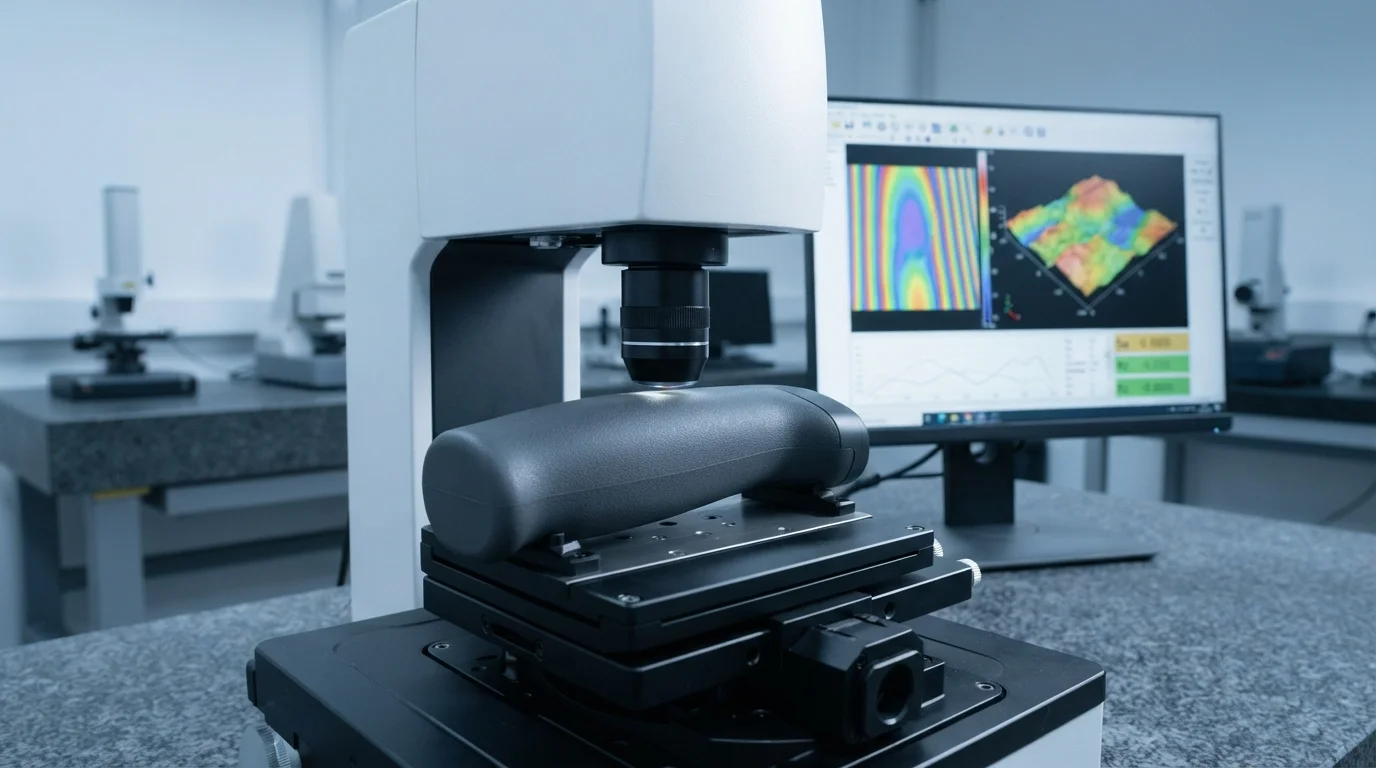
Metrology inspection laboratories utilize automated Zeiss CMM coordinate measuring machines and 3D optical profilers to verify wall thickness uniformity. Inspecting critical-to-quality dimensions under IATF 16949 and ISO 13485 standards ensures complete batch-to-batch repeatability. Automated vision systems detect microscopic surface splay marks, sink shadows, or parting line flash before components leave the press.
Why Choose JUCHENG for Precision Plastic Overmolding
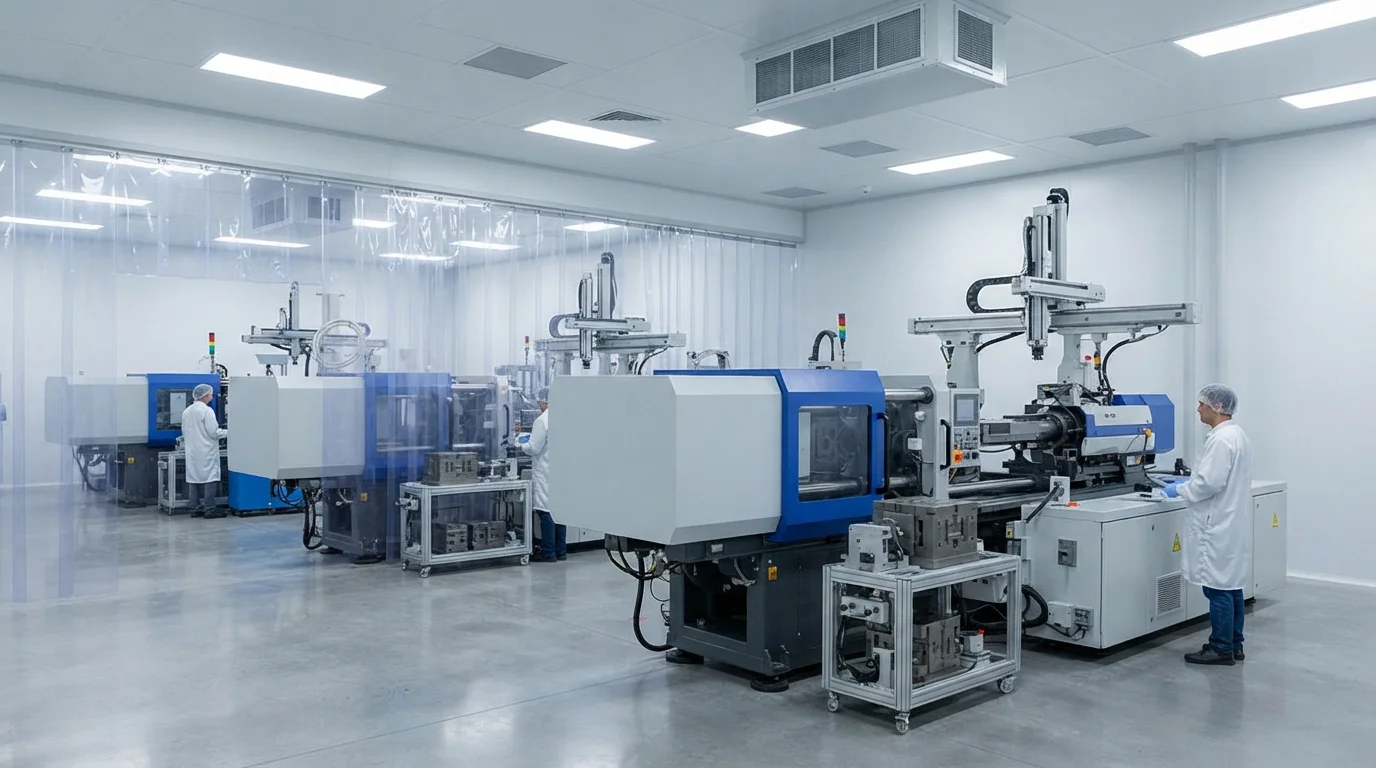
Partnering with JUCHENG for multi-material encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands, ensuring flash-free elastomeric boundaries. Our engineering team delivers a free 24-hour DfM review for every CAD submission, analyzing substrate wall thickness, draft angles, and shut-off feasibility before cutting steel.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging. Executing custom Overmolding-Spritzguss under strict quality controls delivers zero-defect parts across high-volume production runs.
| Manufacturing Metric | JUCHENG Overmolding Capabilities | Primary Customer Benefit |
|---|---|---|
| Press Clamping Range | 15T to 3000T (35+ Automated Presses) | Handles both micro medical parts and large automotive panels |
| Tooling Fabrication Precision | 25 Sets of 5-Axis CNCs (±0.01 mm Tooling) | In-house toolmakers guarantee flash-free elastomeric shut-offs |
| Regulated Cleanroom Environment | ISO Class 8 (10,000-class) Cleanroom | Particle-controlled production for sterile medical devices |
Häufig gestellte Fragen (FAQs)
What is the main benefit of plastic overmolding over traditional single-resin molding?
Plastic overmolding allows engineers to combine contrasting material properties—such as rigid structural strength and soft elastomeric grips—into a single integrated component. This multi-material fusion improves tactile ergonomics, absorbs mechanical vibration, and provides waterproof sealing without secondary manual assembly.
How do engineers prevent edge peeling on overmolded soft grips?
Preventing edge peeling requires preheating the rigid substrate cavity to 70°C-90°C during secondary injection and incorporating perimeter mechanical undercuts or 90-degree dovetail grooves. Mechanical locking anchors the elastomer edge firmly into the substrate, preventing peel-off under dynamic shear stress.
Which plastic resins provide the best chemical adhesion for TPE overmolding?
Rigid thermoplastics like ABS, PC, and PC/ABS alloys offer outstanding chemical affinity with SEBS-based TPE and TPU elastomers. Polar engineering polymers like PA66-GF require adhesion-modified TPE grades or mechanical locking features to achieve robust joint durability.
How does shut-off steel design prevent soft rubber flash during overmolding?
Tooling shut-off lands are precision-ground steel sealing faces that clamp firmly against the rigid substrate perimeter during the second shot. Maintaining shut-off steel fitment tolerances tighter than 0.01 mm prevents low-viscosity soft elastomer melt from bleeding over cosmetic substrate surfaces.
Why is ISO Class 8 cleanroom molding important for medical overmolded tools?
ISO Class 8 cleanroom molding controls airborne particulate contamination during multi-material processing. Sterile medical devices, surgical tool handles, and fluidic diagnostic cartridges require cleanroom encapsulation to satisfy ISO 13485 and USP Class VI medical compliance.
What metrology methods verify bond strength between overmolded plastic layers?
Interfacial bond strength is measured using 90-degree peel strength tensile testing according to ASTM standards. Non-contact 3D optical profilers and automated Zeiss CMM machines also verify wall thickness uniformity and shut-off boundary alignment without deforming soft elastomer surfaces.