
Konstrukteure von Automobil-Batteriepacks benötigen Strukturrahmenmaterialien, die mechanische Zähigkeit mit elektrischer Isolierung in kompakten Räumen vereinen.
Die Konstruktion präziser Strukturträger wie spritzgegossener Lexan 940A Batterierahmen erfordert ein detailliertes Verständnis der Rheologie amorpher Polymere und der Werkzeugstahlchemie.
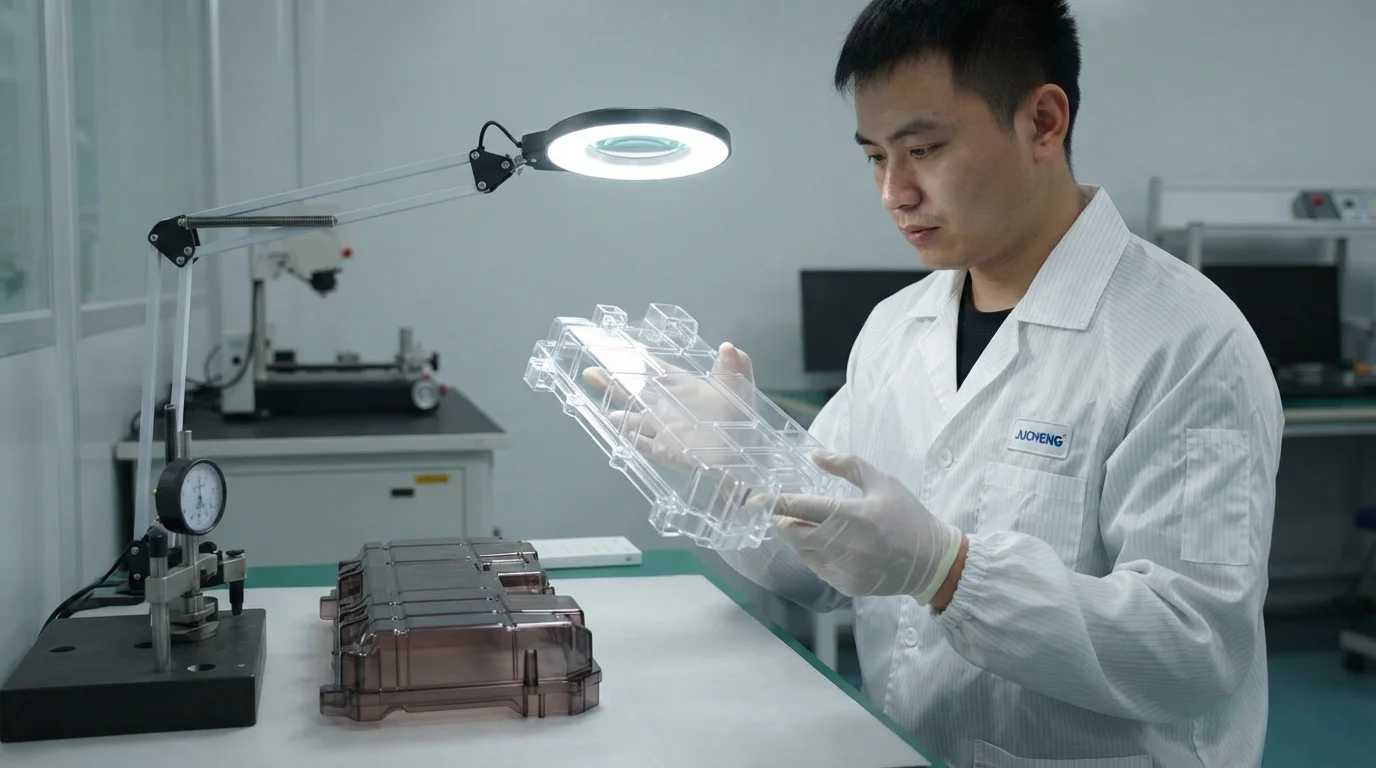
Prismatische Zellmodule müssen dicht aneinander gepackt werden, um die Energiedichte zu optimieren, wodurch die dielektrische Isolierung und die Einhaltung von Sicherheitsvorschriften unter extremen Fahrzeugvibrationen zu kritischen Anliegen werden.
Die Auswahl von amorphem Polycarbonat anstelle von teilkristallinen Polymeren gewährleistet keine lokalisierte Kristallisationsverformung, was zu extrem flachen Bauteilen führt.
Dieses technische Datenblatt behandelt die Verarbeitungsbedingungen, Werkzeugparameter und Materialspezifikationen, die für die Herstellung von Strukturrahmen mit hoher Ausbeute erforderlich sind.
Inhaltsverzeichnis
Vorteile von SABIC Lexan 940A für prismatische Batteriewiegen
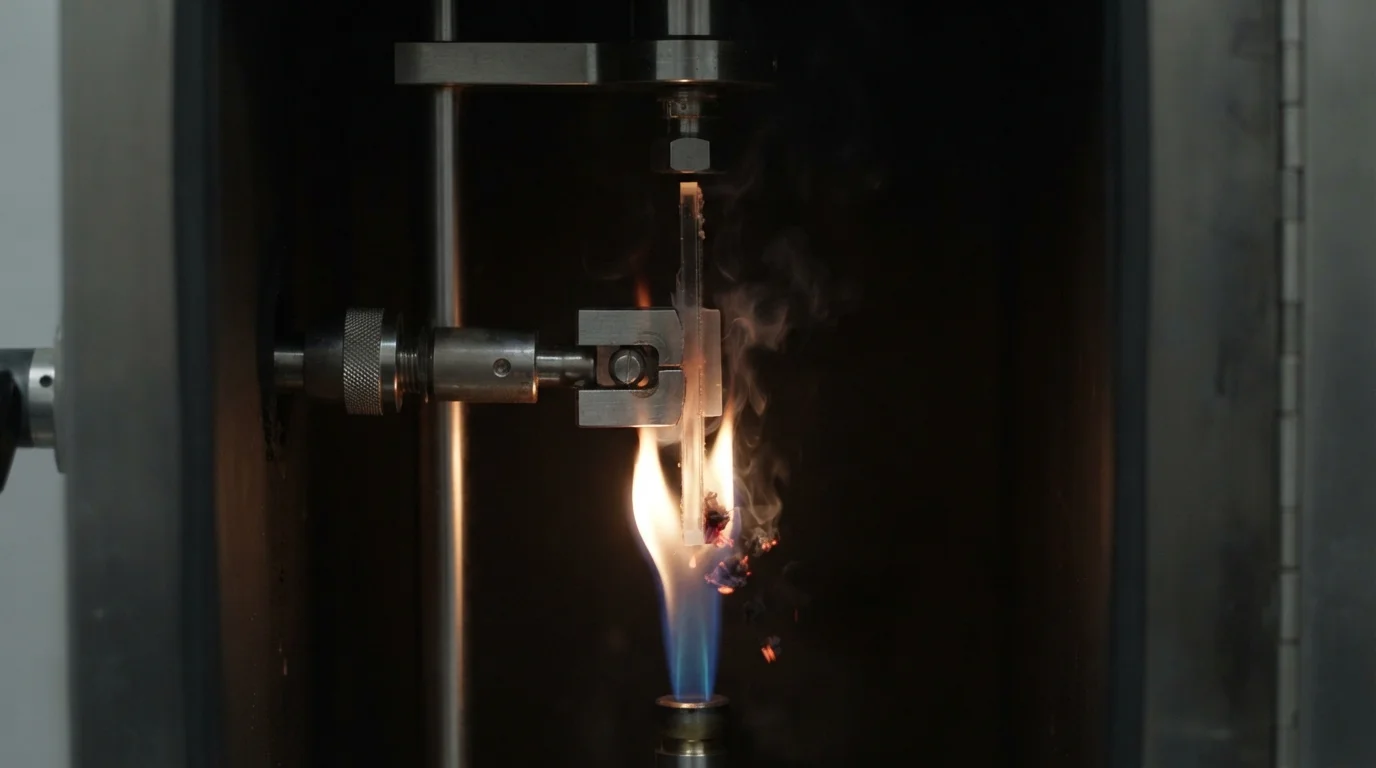
Die Auswahl von SABIC-Polycarbonat ermöglicht es Konstrukteuren, Dünnwanddesigns zu optimieren, ohne Kompromisse bei der physischen Sicherheit einzugehen.
Insbesondere die Spezifikation von spritzgegossener Lexan 940A Batterierahmen garantiert Hochspannungsisolierung bei gleichzeitiger Wahrung der strukturellen Integrität.
Ungefülltes amorphes Polycarbonat bietet eine konsistente Verarbeitung und vorhersehbare isotrope Schrumpfung, im Gegensatz zu teilkristallinen Alternativen.
Schrumpfungsraten von 0,5% bis 0,7% ermöglichen es Werkzeugbauingenieuren, Formkavitäten mit extremer Maßgenauigkeit zu schneiden und so Probleme mit der Ausrichtungsstapelung zu vermeiden.
Sicherstellen, dass spritzgegossener Lexan 940A Batterierahmen unter zyklischen thermischen Belastungen physisch starr bleiben, verhindert, dass sich Batteriezellen während des Betriebs verschieben.
Lithium-Ionen-Prismazellen dehnen sich während schneller Ladezyklen aus und ziehen sich zusammen, wodurch eine kontinuierliche mechanische Belastung auf die Strukturrahmen ausgeübt wird.
Die Verwendung von Lexan 940A, das eine Wärmeformbeständigkeitstemperatur (HDT) von 132 °C unter einer Last von 1,82 MPa aufweist, verhindert, dass die Trägerrippen unter diesen thermischen Belastungen kollabieren.
Darüber hinaus behält dieses Polymer seine strukturellen Eigenschaften über ein breites Temperaturspektrum bei und gewährleistet so die mechanische Integrität sowohl in arktischen als auch in tropischen Umgebungen.
Zu den wichtigsten Vorteilen dieser Premium-Polycarbonat-Qualität gehören:
- Flammhemmung—Ungefüllte PC-Formulierung erreicht eine UL94 V-0-Sicherheitsklassifizierung bei Dünnwandabmessungen bis zu 0,8 mm und begrenzt so mögliche thermische Ereignisse.
- Dimensionsstabilität—Isotrope Schrumpfungsraten von 0,5% bis 0,7% begrenzen strukturelle Verformungen in komplexen, ineinandergreifenden Dünnwandgeometrien.
- Dielektrische Isolierung—Hoher spezifischer Widerstand schützt interne Zellpole vor hochspannungsbedingtem Lichtbogen im Modul.
- Schlagfestigkeit—Die inhärente Zähigkeit von Polycarbonat verhindert Rahmenrisse bei Hochgeschwindigkeits-Crashtests von Fahrzeugen und schützt so die Batteriezellen.
- Thermische Beständigkeit—Beständigkeit gegen kontinuierliche Betriebstemperaturen bis zu 115 °C verhindert physikalische Verformung während schneller Ladezyklen.
Diese mechanischen Festigkeiten machen Lexan 940A zu einer bevorzugten Wahl für kompakte prismatische Zellenträger.
Starre Polymerrahmen verhindern lokale Zellausdehnung und halten eine gleichmäßige Packkompression aufrecht, die entscheidend ist, um die Batterielebensdauer zu verlängern.
Die Implementierung dieses Materials gewährleistet die Einhaltung anspruchsvoller Automobil-Brand- und Aufprallsicherheitsprotokolle.
Spezielle Werkzeuganforderungen für Lexan 940A
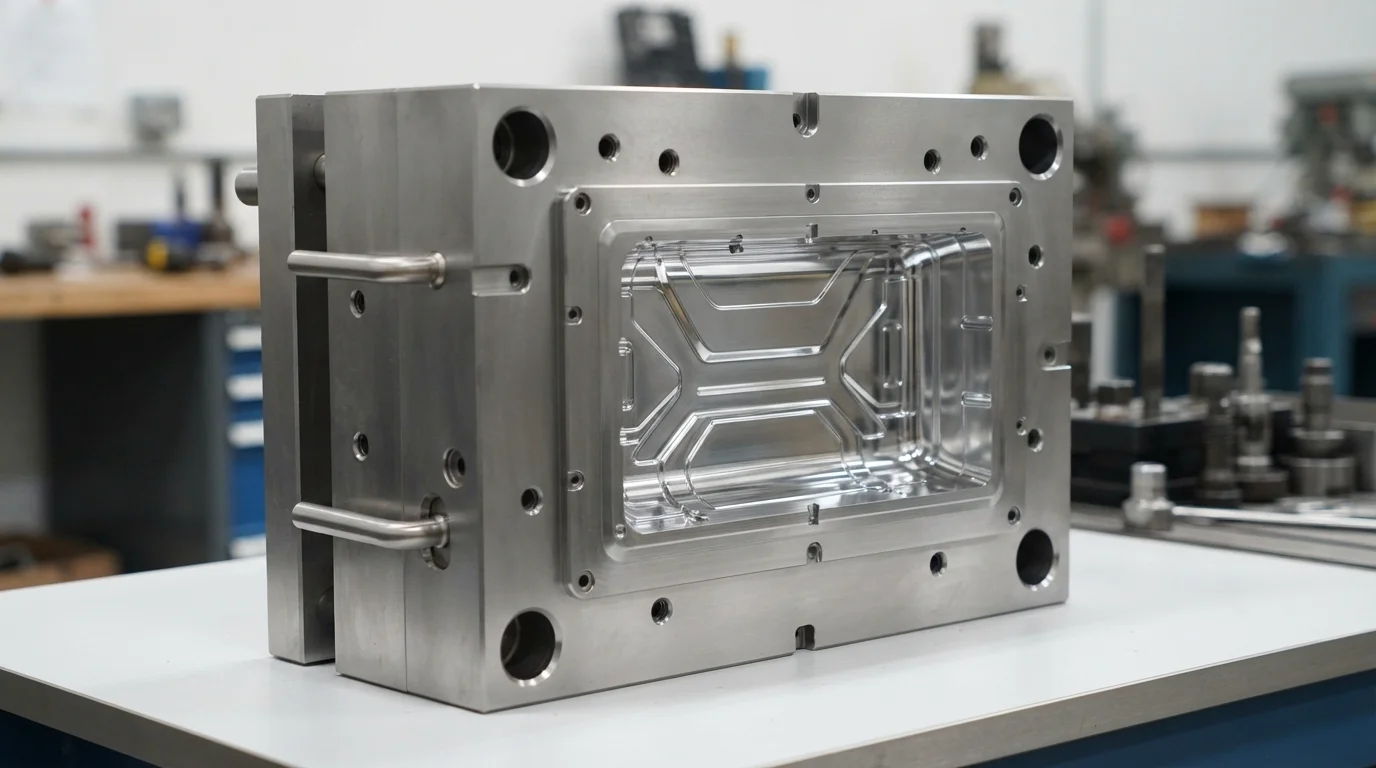
Die Verarbeitung des mittelviskosen Harzes, das für spritzgegossener Lexan 940A Batterierahmen erforderlich ist, stellt besondere Herausforderungen an das Werkzeugdesign.
Flammschutzadditive in Lexan 940A können Spuren von sauren Nebenprodukten freisetzen, wenn das Polymer überhitzt oder übermäßiger Scherung ausgesetzt wird.
Diese sauren Gase korrodieren Standardformstähle wie P20, was zu Oberflächenlochfraß, Verlust der Maßgenauigkeit und Verschlechterung der ästhetischen Oberflächenbeschaffenheit führt.
Um korrosiver Zersetzung entgegenzuwirken, spezifizieren Werkzeugkonstrukteure hochchromhaltige Edelstähle wie spiegelpoliertes S136, das etwa 13% Chrom enthält.
Das Härten dieses Werkzeugstahls auf HRC 48-52 schützt die Formoberfläche vor langfristigem Verschleiß und chemischer Erosion.
Darüber hinaus ist die Aufrechterhaltung der Formtemperaturen zwischen 70 °C und 95 °C entscheidend, um eingefrorene Eigenspannungen zu minimieren.
Niedrigere Formtemperaturen führen zu schneller Erstarrung und fangen mechanische Spannungen ein, die vorzeitige Risse in den fertigen Teilen verursachen.
Auch die Optimierung der Angusskonfiguration spielt eine wichtige Rolle; schmale Angüsse setzen die Schmelze hoher Scherung aus, was die organischen Flammschutzmittel abbaut und Schwachstellen erzeugt.
Die Spritzgussparameter müssen an modernen Closed-Loop-Spritzgießmaschinen präzise gesteuert werden.
Da Lexan 940A amorph ist, hat es keinen scharfen Schmelzpunkt, sondern erweicht allmählich über einen breiten Temperaturbereich.
Unsere Werkzeugrichtlinien berücksichtigen diese kritischen Verarbeitungseinstellungen:
- Schmelztemperaturregelung—Die Aufrechterhaltung der Schmelztemperaturen zwischen 295 °C und 315 °C verhindert den physikalischen Abbau der amorphen Struktur.
- Formtemperaturausgleich—Die Konfiguration von Wasserheizkanälen, um die Formtemperaturen bei 70 °C bis 95 °C zu halten, reduziert eingefrorene Spannungen.
- Korrosionsbeständiger Stahlkavität—Die Verwendung von spiegelpoliertem S136-Edelstahl schützt die Formoberfläche vor korrosiven sauren Ausgasungen.
- Entlüftungstiefenkontrolle—Die Integration von Entlüftungsschlitzen mit einer Größe von 0,025 mm bis 0,038 mm verhindert lokale Verbrennungen oder Diesel-Effekte, ohne Grate zu verursachen.
- Ausgewogenes Heißkanalsystem—Die Verwendung von ventilgesteuerten Heißkanälen minimiert die Schererwärmung am Anguss und gewährleistet eine gleichmäßige Molekulargewichtsverteilung.
Unsere technische Qualitätsdatenbank stellt sicher, dass jede Charge von spritzgegossener Lexan 940A Batterierahmen den mechanischen Anforderungen größerer kundenspezifischen Kunststoff-Batteriegehäuse für E-Fahrzeuge.
Durch die Kombination von Präzisionswerkzeugen mit nach IATF 16949 zertifizierten Qualitätssystemen bietet JUCHENG zuverlässige Fertigungslösungen.
Unser Team führt innerhalb von 24 Stunden umfassende DfM-Überprüfungen durch, um Ihre Konstruktionen von Strukturbauteilen zu optimieren.
Häufig gestellte Fragen (FAQ)
Warum ist das Trocknen von Lexan 940A-Harz vor dem Spritzgießen entscheidend?
Polycarbonat ist bei erhöhten Verarbeitungstemperaturen sehr anfällig für hydrolytischen Abbau.
Feuchtigkeitswerte über 0,021 TP3T lösen eine chemische Reaktion aus, die als Hydrolyse bekannt ist, welche die Polymerketten aufbricht und das Molekulargewicht reduziert.
Dieser Abbau beeinträchtigt die mechanischen Eigenschaften erheblich, macht die Formteile spröde und anfällig für strukturelles Versagen unter Schlagbelastung.
Das Trocknen der Pellets bei 120 °C für 3 bis 4 Stunden in einem Trockenmitteltrockner ist zwingend erforderlich, um Hydrolyse zu verhindern.
Die Verwendung eines herkömmlichen Heißluft-Trocknungstrichters ist unzureichend, da dieser lediglich feuchte Luft zirkulieren lässt, anstatt Wasser aus der Molekularstruktur zu ziehen.
Wir führen vor jeder Produktionsserie strenge Feuchtigkeitstests durch, um die Einhaltung der Vorschriften zu gewährleisten.
Wie beseitigen Sie eingefrorene Spannungen in dünnwandigen Batterierahmen?
Die Verwendung hoher Werkzeugtemperaturen von 70 °C bis 95 °C ist der effektivste Weg, um Eigenspannungen während des Spritzgießzyklus zu minimieren.
Die Verlangsamung der Abkühlgeschwindigkeit der amorphen Schmelze ermöglicht es den Polymerketten, sich zu entspannen, und verhindert die Bildung von Spannungsspitzen in der Nähe der Angüsse.
Darüber hinaus reduziert die Verringerung der Einspritzgeschwindigkeit in der Nähe der Angussbereiche lokale Scherspannungen und verhindert Angussglanz und mechanische Schwachstellen.
Das Tempern von Formteilen in einem speziellen Ofen ist eine weitere bewährte Option für extreme Konstruktionen.
Durch das Erhitzen der Teile auf etwa 120 °C (knapp unterhalb der Wärmeformbeständigkeitstemperatur) für mehrere Stunden bauen wir lokale Spannungen ab.
Dieser Schritt verhindert spontane Spannungsrisse, wenn die Rahmen über lange Lebensdauern Umgebungsvibrationen oder Elektrolytchemikalien ausgesetzt sind.
Wie ist das typische Formschwundverhalten für Lexan 940A?
Die Schrumpfungsraten für diese Qualität bleiben hochgradig isotrop und liegen typischerweise zwischen 0,5 % und 0,7 % bei einer Wandstärke von 3,2 mm.
Isotroper Schwund bedeutet, dass sich das Material gleichmäßig entlang und quer zur Polymerflussrichtung zusammenzieht, was die Verzugskontrolle im Vergleich zu teilkristallinen oder fasergefüllten Polymeren vereinfacht.
Dieser gleichmäßige Schwund ermöglicht es Werkzeugbauingenieuren, die endgültigen Teileabmessungen mit äußerster Genauigkeit vorherzusagen und so Ausrichtungsprobleme bei der automatisierten Packmontage zu vermeiden.
Dünnwandige Abschnitte (wie 1,0-mm-Rippen) weisen jedoch einen etwas geringeren Schwund auf, da sie unter hohen Einspritzdrücken schnell erstarren.
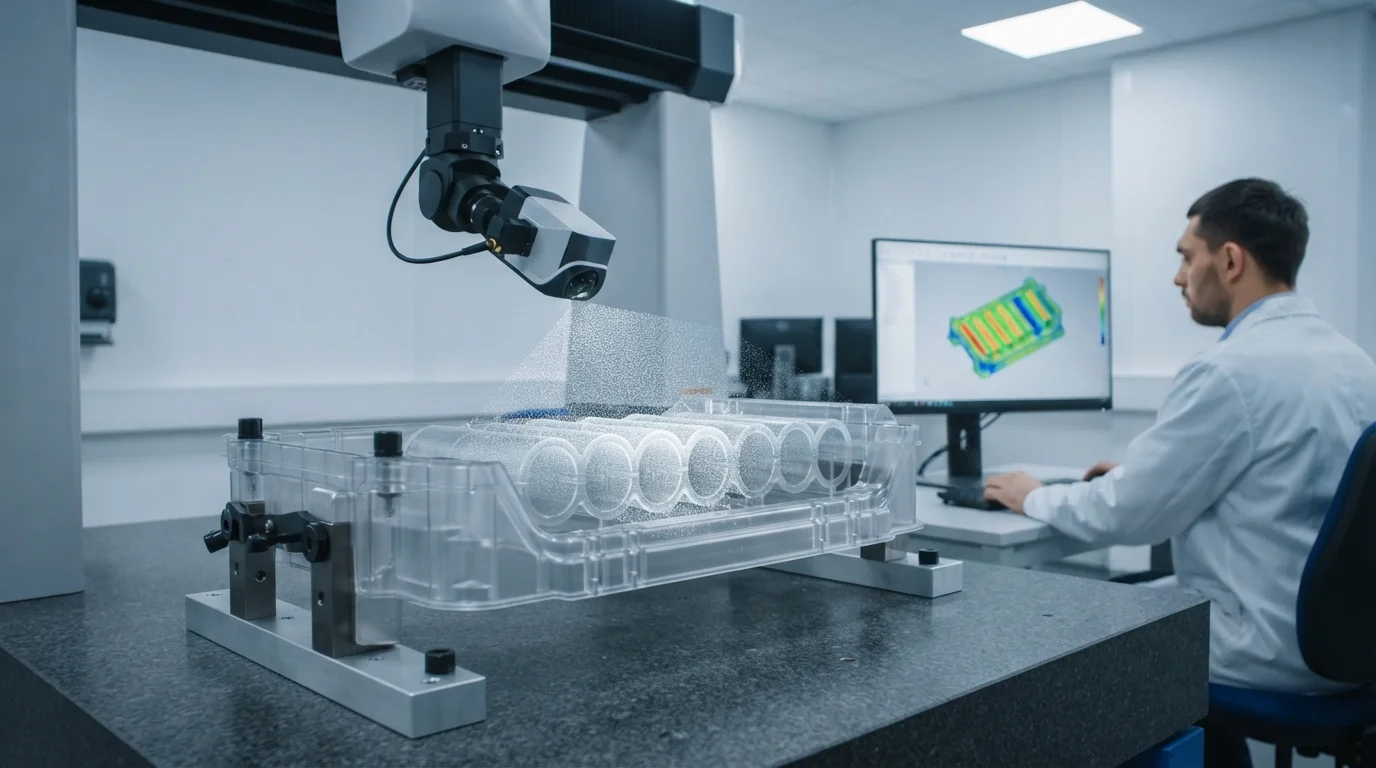
Wir verwenden fortschrittliche Formfüllsimulationen, um lokale Schwundabweichungen im Bauteil zu kartieren.
Diese Simulationsdaten ermöglichen es uns, den Stahlwerkzeugbau mit präzisen Korrekturen durchzuführen, um sicherzustellen, dass jede Zelltasche strengen Toleranzspezifikationen entspricht.