
Một cổng van để lại vệt nhỏ giọt, sợi nhựa hoặc vết tích không đồng nhất không tự động có nghĩa là miếng chèn cổng bị hỏng. Trong xử lý sự cố cổng van thực tế, câu hỏi đầu tiên hữu ích là khi nào vết tích xuất hiện: lúc khởi động, sau một thời gian chạy dài, chỉ ở một lòng khuôn, hay sau một thay đổi quy trình. Thời điểm đó giúp phân biệt nguyên nhân do cân bằng nhiệt, chuyển động chốt, làm kín và áp suất nhựa nóng chảy trước khi bất kỳ ai thay đổi nhiều cài đặt cùng lúc.
Hãy bắt đầu với bằng chứng trên sản phẩm đúc và bản ghi của bộ điều khiển. So sánh cùng một lòng khuôn qua các chu kỳ liên tiếp, ghi nhận cổng đang mở hay đóng khi khuyết tật hình thành, và kiểm tra trình tự thực tế so với phiếu quy trình đã được phê duyệt. Không nên điều chỉnh chốt van bằng cách đoán mò khi nhựa còn nóng và chưa rõ nguyên nhân.
Đọc mẫu khuyết tật trước khi thay đổi cài đặt
Ghi nhận khuyết tật theo lòng khuôn, chu kỳ và thời gian kể từ khi khởi động. Một sợi nhựa ngắn xuất hiện ở mọi chu kỳ gợi ý đến vấn đề đóng kín hoặc định thời có tính lặp lại; một vết tích chỉ xuất hiện sau khi tạm dừng có thể cho thấy tình trạng nhiệt hoặc khởi động lại. Sự cố ở một lòng khuôn là tín hiệu chẩn đoán khác với khuyết tật đồng đều trên toàn bộ khuôn.
Kiểm tra vết tích cổng dưới ánh sáng và độ phóng đại nhất quán. Ghi nhận vật liệu bị lem, rách, cháy hay chỉ đơn giản là nhô cao trên bề mặt. Chụp ảnh cùng một vị trí từ cùng một góc giúp phân biệt thay đổi thực sự với biến thiên thị giác thông thường. Đồng thời xác nhận xem chi tiết có đang được cắt gọt hoặc xử lý theo cách có thể tạo ra vết tích sau khi đẩy ra không.
Lưu giữ hồ sơ chi tiết, máy và hệ thống nhựa nóng cùng nhau. Cấp và lô nhựa, chất tạo màu, thời gian lưu, trình tự khởi động và bảo trì gần đây có thể thay đổi cách diễn giải một triệu chứng. Không nên cho rằng màn hình máy ổn định nghĩa là nhựa nóng chảy và cổng đã trải qua điều kiện giống hệt nhau ở mọi lòng khuôn.
Kiểm tra trình tự mở và đóng
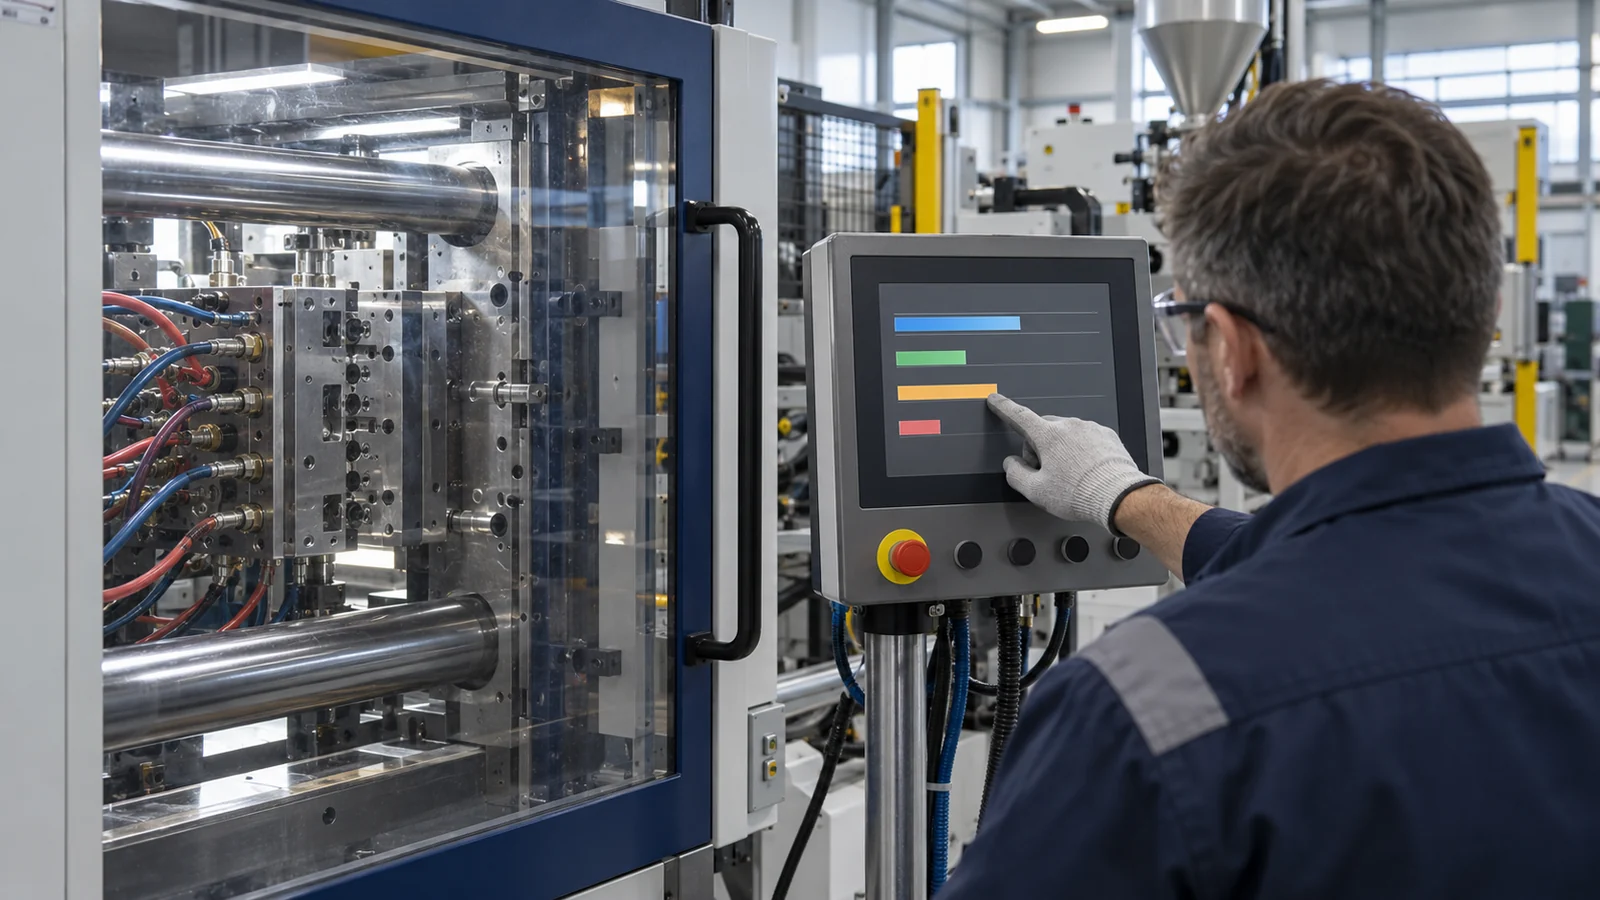
Hệ thống nhựa nóng dùng cổng van phối hợp việc cấp nhựa nóng chảy với chuyển động của chốt. Nếu chốt mở quá sớm, nhựa có thể phun tia hoặc để lại mặt trước dòng chảy không cân bằng; nếu chốt đóng quá muộn hoặc không đóng kín ổn định, cổng có thể tạo sợi nhựa hoặc để lại vết tích nhô cao. Do đó, thay đổi trình tự phải gắn với một triệu chứng đã đo được và được đánh giá từng biến một.
- Xác nhận tín hiệu kích hoạt. Xác định xem chốt được điều khiển bằng bộ định thời, vị trí trục vít, tín hiệu áp suất hay một đầu vào đã cấu hình khác. Kiểm tra sự kiện hiển thị so với chu kỳ máy thay vì dựa vào phiếu thiết lập được sao chép.
- So sánh các sự kiện thực tế. Kiểm tra thời điểm mở và đóng của lòng khuôn bị ảnh hưởng so với các lòng khuôn lân cận. Sự trôi hoặc giá trị bất thường có thể chỉ ra vấn đề về điều khiển, cơ cấu chấp hành hoặc dây điện.
- Thay đổi một cài đặt. Chỉ thực hiện một điều chỉnh nhỏ, có ghi chép, sau khi đã ghi lại đường cơ sở. Giữ ổn định các điều kiện điền, nén và làm nguội trong khi đánh giá tác động.
- Kiểm tra lại chi tiết. Đánh giá chiều cao vết tích, hiện tượng kéo sợi, ngoại quan bề mặt và kích thước chi tiết. Cổng nạp sạch hơn không phải là một sửa chữa thành công nếu nó gây ra thiếu hụt nhựa hoặc làm dịch chuyển đường hàn.
Không bao giờ coi lệnh từ bộ điều khiển là bằng chứng rằng chốt đã thực sự đến đúng vị trí dự kiến. Khi thiết bị cho phép, hãy so sánh lệnh với phản hồi vị trí hoặc phản hồi cơ cấu chấp hành hiện có. Nếu không có phản hồi, hãy sử dụng kiểm tra có kiểm soát trong một quy trình bảo trì an toàn thay vì thò tay vào khu vực cuống nóng.
Phân biệt mất cân bằng nhiệt với sự cố chốt
Một chốt van có thể còn tốt về mặt cơ khí trong khi vùng cổng nạp quá nóng, quá lạnh hoặc bị gia nhiệt không đều. Kiểm tra mạch gia nhiệt và cặp nhiệt điện, độ tiếp xúc của đầu nối, cảnh báo của bộ điều khiển và xu hướng nhiệt độ trước khi thay đổi vật liệu hoặc biên dạng nén. Giá trị nhiệt độ là phép đo cảm biến tại một vị trí, không phải phép đo trực tiếp trạng thái nhựa nóng chảy tại cổng nạp.
Hành vi khởi động đặc biệt có nhiều thông tin. Nếu hiện tượng chảy nhỏ giọt chỉ xảy ra sau một khoảng dừng dài, hãy xem xét riêng trình tự khởi động lại, thời gian ngâm nhiệt và các phát bắn đầu tiên so với sản xuất ở trạng thái ổn định. Nếu khuyết tật trở nên trầm trọng dần trong quá trình chạy, hãy tìm điều kiện nhiệt thay đổi, nhiễm bẩn hoặc mài mòn tiến triển thay vì liên tục dịch chuyển thời điểm của chốt.
Tình trạng vật liệu cũng quan trọng. Nhựa nhạy cảm với độ ẩm, chất cô đặc màu, nhựa nghiền lại hoặc thay đổi lô vật liệu có thể làm thay đổi dòng chảy và ngoại quan. Xác nhận các yêu cầu đã được phê duyệt về sấy và xử lý đối với loại cụ thể; không bù đắp cho vấn đề chuẩn bị vật liệu bằng cách điều chỉnh quá mức nhiệt độ cuống nóng.
Sử dụng bằng chứng giữa các lòng khuôn để khoanh vùng nguyên nhân
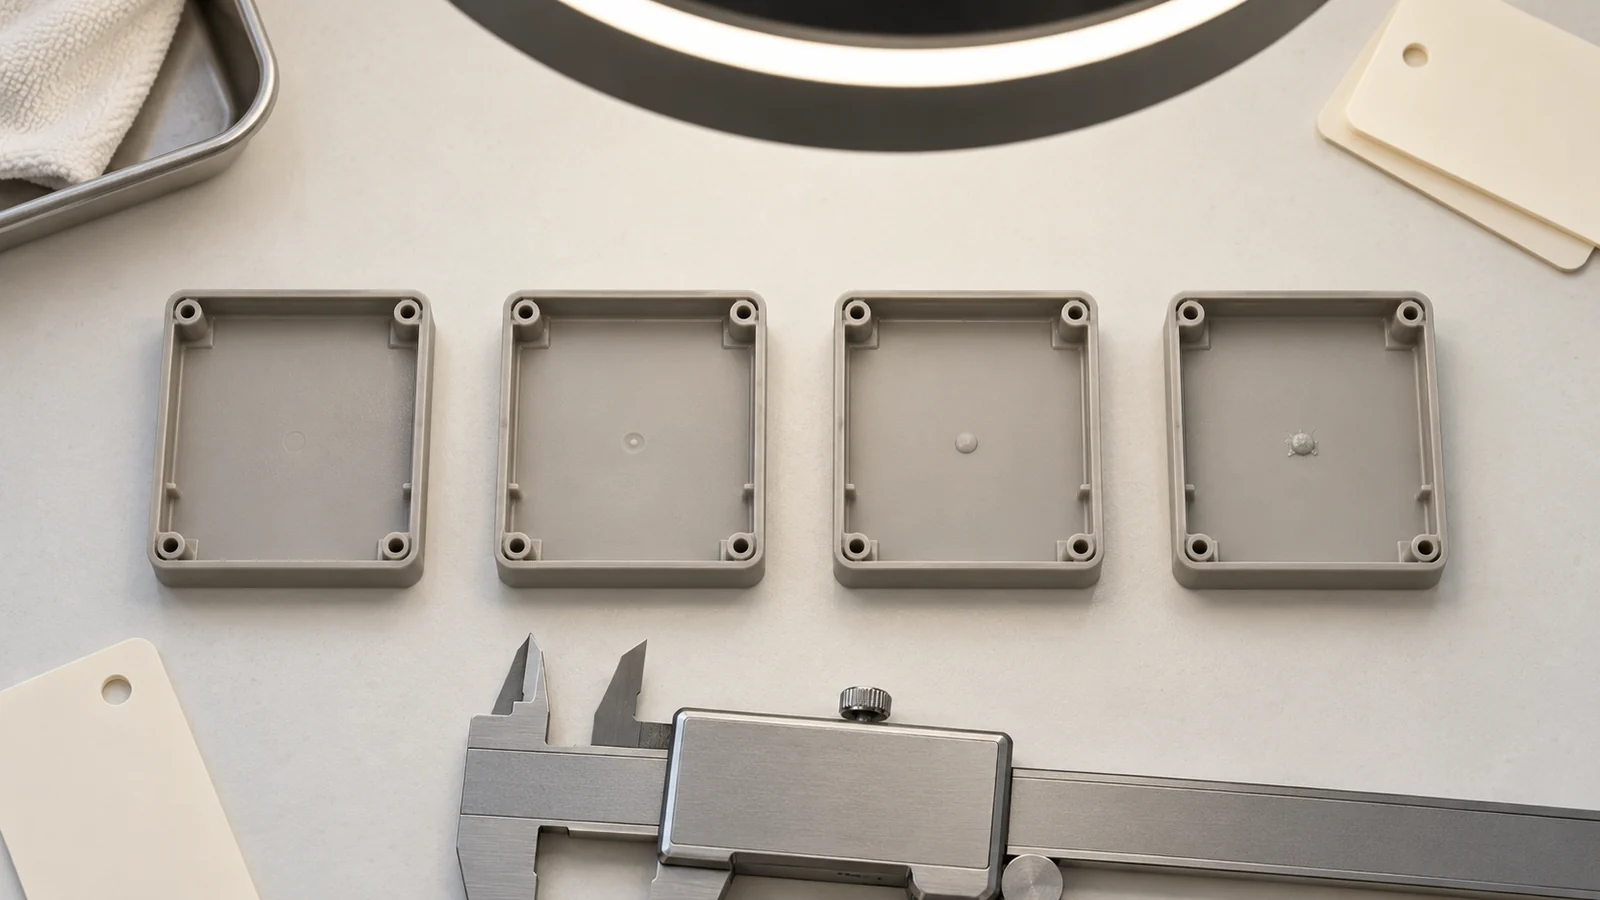
So sánh chi tiết từ từng lòng khuôn bằng cùng một phương pháp kiểm tra. Nếu một lòng khuôn có vết trong khi các lòng khác vẫn ổn định, hãy ưu tiên kiểm tra chuyển động chốt, miếng chèn cổng nạp, mạch gia nhiệt và làm nguội cục bộ của lòng khuôn đó. Nếu tất cả các lòng khuôn thay đổi cùng nhau, hãy điều tra các đầu vào chung như tình trạng nhựa, cài đặt bộ điều khiển, trình tự chu kỳ hoặc thay đổi ở cấp máy.
Đối với khuôn nhiều lòng, hãy dán nhãn mẫu và giữ nguyên thứ tự sản xuất. Một bản ghi đơn giản có thể bao gồm số lòng khuôn, trạng thái khởi động hoặc ổn định, mô tả khuyết tật, vết tích đo được, cảnh báo của bộ điều khiển và thay đổi quy trình duy nhất đã thực hiện. Điều này biến việc thử và sai thành so sánh có thể truy vết và giúp việc xem xét sau này kế hoạch thử khuôn và kiểm chứng dễ dàng hơn.
Biết khi nào khuôn cần bảo trì, chứ không phải một điều chỉnh quy trình khác
Hiện tượng chốt kẹt lặp lại, mài mòn không đều, bám kim loại, bề mặt chặn bị hư hỏng hoặc khuyết tật tái xuất hiện sau một khoảng điều chỉnh ngắn cho thấy vấn đề phần cứng. Một thay đổi quy trình có thể tạm thời che giấu triệu chứng trong khi làm tăng ứng suất ở nơi khác trong khuôn. Hãy dừng lại và kiểm tra theo quy trình bảo trì an toàn của cơ sở khi bằng chứng cho thấy một bộ phận bị mài mòn hoặc hư hỏng.
Khi thảo luận về một lần sửa chữa hoặc dụng cụ mới, hãy chia sẻ ảnh chụp riêng theo từng lòng khuôn, nhận dạng nhựa và chất tạo màu, cài đặt trình tự, mẫu thời gian, và các chi tiết trước và sau lần thay đổi cuối cùng. Những chi tiết đó hữu ích hơn một yêu cầu kiểu “làm cho cổng sạch hơn.” Để có bối cảnh rộng hơn về kết cấu hot-runner và giao diện dụng cụ, xem thiết kế khuôn ép hot-runner. Chủ đề cấp trên của bài viết là đúc phun nhựa; mỗi liên kết nên giúp người đọc chuyển từ chẩn đoán sang một quyết định thiết kế hoặc xác thực phù hợp.
Câu hỏi thường gặp
Có nên điều chỉnh chốt van cổng trước khi kiểm tra nhiệt độ không?
Không. Trước tiên hãy xác lập mẫu khuyết tật và xác minh bộ gia nhiệt, cặp nhiệt điện, và hồ sơ trình tự. Thay đổi thời điểm chốt trước khi xác nhận trạng thái nhiệt có thể che giấu một nguyên nhân và tạo ra nguyên nhân khác.
Vết tích cổng nhô cao có luôn có nghĩa là chốt bị mòn không?
Không. Vết tích nhô cao có thể do chốt không đóng kín hoàn toàn, thời điểm, điều kiện nhiệt, nhiễm bẩn, hoặc thay đổi quy trình. Mòn là một khả năng, nhưng cần kiểm tra riêng theo từng lòng khuôn trước khi thay thế linh kiện.
Tại sao hiện tượng kéo sợi chỉ xuất hiện sau khi tạm dừng sản xuất?
Việc tạm dừng làm thay đổi lịch sử nhiệt và thời gian lưu tại cổng. Hãy so sánh trình tự khởi động lại và các phát bắn đầu tiên với các chi tiết ở trạng thái ổn định, sau đó xác minh vật liệu đã được phê duyệt và điều kiện hot-runner trước khi điều chỉnh quy trình.