
Trả lời ngắn gọn: Độ bám dính của lớp phủ UV trên nhựa đúc phun thường bị lỗi khi hóa học lớp phủ, bề mặt nền và quy trình chuẩn bị không tương thích như một hệ thống. Hãy bắt đầu với đúng loại nhựa và bề mặt đúc, kiểm soát nhiễm bẩn và dư lượng chất chống dính khuôn, lựa chọn bất kỳ lớp lót hoặc tiền xử lý nào cùng với nhà cung cấp lớp phủ, và xác nhận độ bám dính sau khi lớp phủ đã đóng rắn hoàn toàn và được ổn định.
Ở đây, độ bám dính của lớp phủ UV trên các bộ phận đúc phun có nghĩa là độ bám dính của một lớp phủ được đóng rắn bằng ánh sáng cực tím trên một bộ phận nhựa đúc. Đóng rắn UV và khả năng chống thời tiết UV là các tính chất khác nhau: một lớp phủ có thể đóng rắn dưới ánh sáng UV mà không cung cấp độ bền ngoài trời mà sản phẩm cần. Hãy chỉ định riêng cả hai.
Để biết phạm vi hoàn thiện có sẵn, xem dịch vụ phủ UV của chúng tôi và rộng hơn tùy chọn hoàn thiện bề mặt nhựa. Như một ví dụ cụ thể theo sản phẩm, SDC Technologies mô tả các sản phẩm bám dính không cần lớp lót cho nền PMMA và PC; điều đó không xác lập hiệu suất cho các công thức lớp phủ, loại nhựa hoặc điều kiện đúc khác.
Trong bài viết này:
- Tách biệt đóng rắn khỏi độ bám dính
- Bề mặt đúc là một phần của hệ thống lớp phủ
- Đọc các mẫu lỗi trước khi thay đổi hóa học
- Xây dựng một thử nghiệm bám dính đại diện
- Câu hỏi thường gặp
Tách biệt đóng rắn khỏi độ bám dính
Một lớp phủ có thể trông khô và cảm giác cứng trong khi vẫn bám dính kém với nền. Đóng rắn UV mô tả cách lớp phủ polymer hóa; độ bám dính mô tả mức độ nó vẫn gắn với nhựa dưới tải trọng và môi trường được chỉ định. Một bề mặt không dính không phải là bằng chứng về độ bền liên kết chấp nhận được, và một kết quả bám dính thành công ngay sau khi đóng rắn có thể không dự đoán được hiệu suất sau khi chịu nhiệt, độ ẩm, hóa chất tẩy rửa hoặc xử lý.
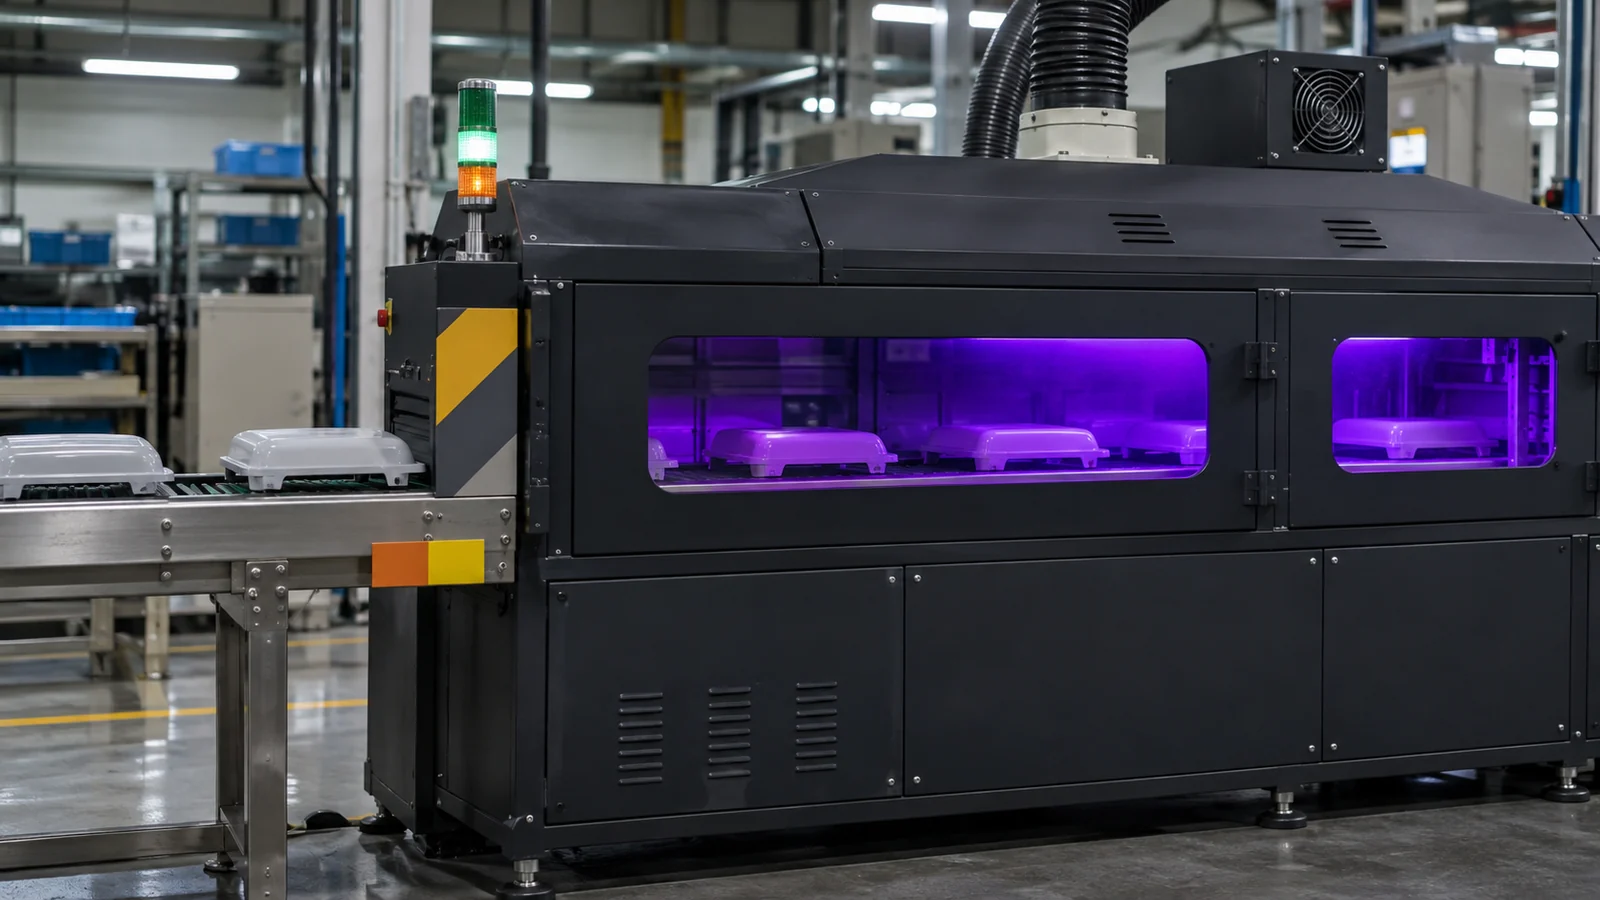
Trước khi sản xuất, hãy làm rõ mục đích của lớp phủ: chống xước, độ bóng, màu sắc, rào cản hóa chất, bảo vệ UV hay một tổ hợp xác định. Sau đó chỉ rõ nơi áp dụng lớp phủ và những vùng chi tiết nào phải để không phủ. Độ dày yêu cầu, liều đóng rắn, khả năng tiếp cận hình học và phương pháp kiểm tra có thể khác nhau tùy theo sản phẩm và hóa học lớp phủ, vì vậy hãy lấy dữ liệu kỹ thuật và cửa sổ quy trình từ nhà cung cấp lớp phủ thay vì giả định một thiết lập phù hợp cho mọi chi tiết.
Nhận dạng nền cần độ chính xác tương đương. Hãy ghi rõ mác nhựa thương mại, chất tạo màu, chất độn hoặc chất gia cường, tình trạng hàm lượng tái chế nếu có, và mọi thực hành tách khuôn hoặc làm sạch. Một nhãn chung chung như “PC” hay “ABS” có thể che giấu những khác biệt về công thức ảnh hưởng đến khả năng thấm ướt hoặc hình thành liên kết. Nếu nhựa, bột màu, nhà cung cấp hoặc điều kiện đúc thay đổi, hãy coi độ bám dính là một vấn đề cần đánh giá lại.
Bề mặt đúc là một phần của hệ lớp phủ
Nhiễm bẩn bề mặt là nguồn thường gặp gây ra kết quả không nhất quán. Chất tách khuôn chứa silicone, dầu từ thao tác, bụi, cặn bao bì và vết chất tẩy rửa có thể tạo ra các vùng cục bộ nơi lớp phủ không thấm ướt nhựa như mong đợi. Bước làm sạch chỉ hữu ích nếu nó tương thích với nhựa và được kiểm soát đủ tốt để để lại một bề mặt lặp lại được. Hãy xác nhận liệu quy trình có cho phép dùng chất tách khuôn hay không; đừng giả định rằng việc làm sạch ở công đoạn sau sẽ loại bỏ mọi cặn.
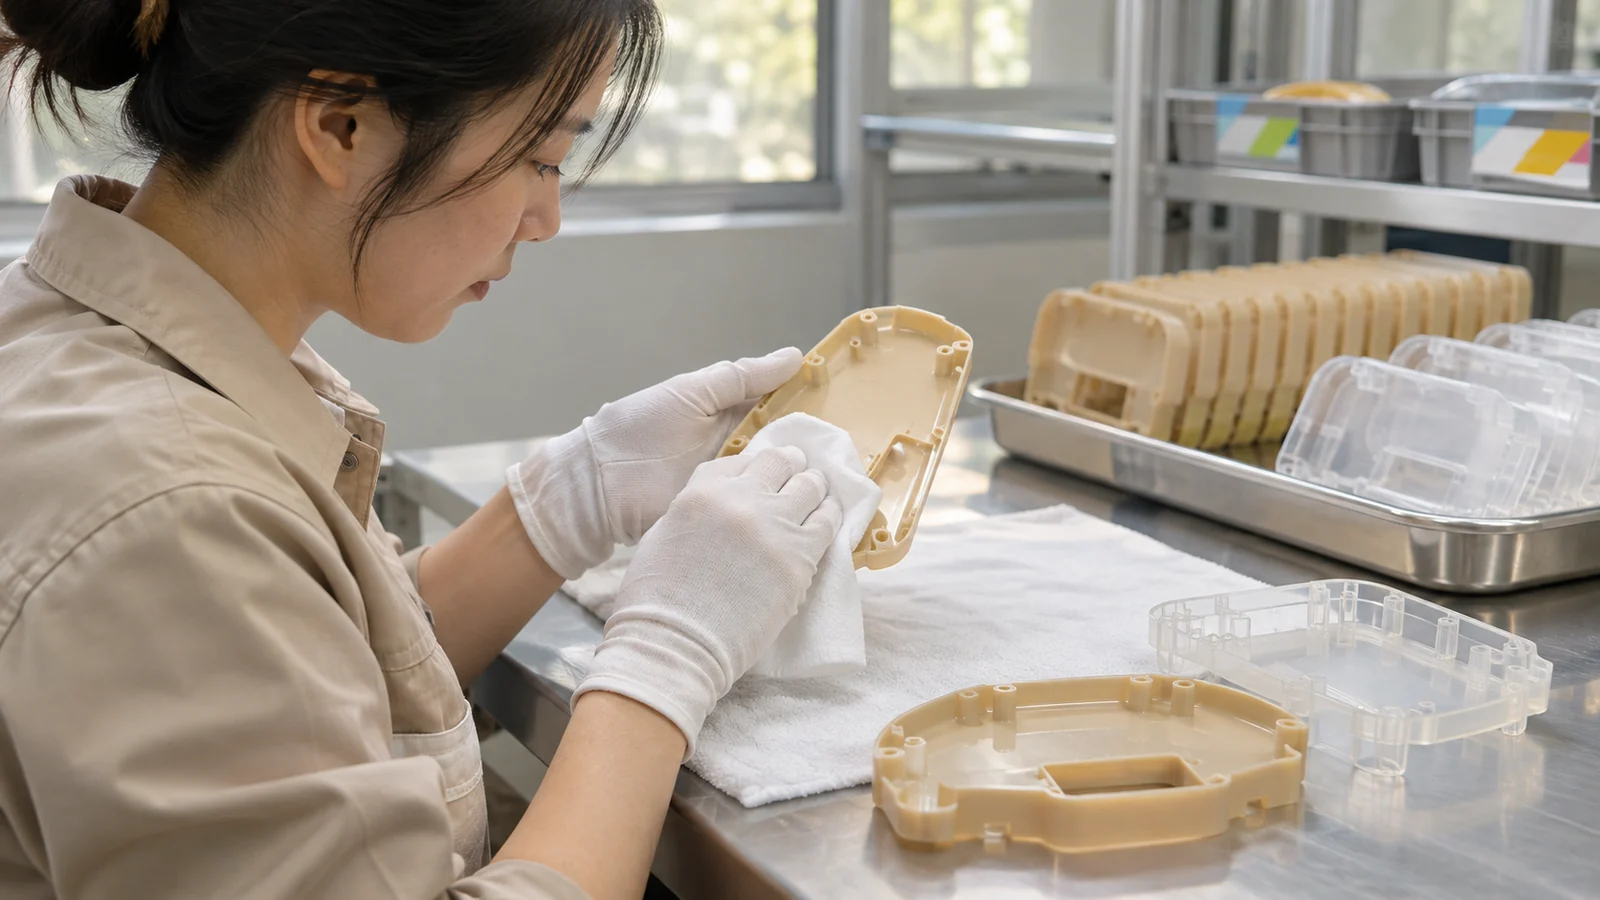
Kết cấu đúc và tình trạng bề mặt cũng quan trọng. Một lòng khuôn có kết cấu có thể làm tăng diện tích hiệu dụng, nhưng không tự động cải thiện độ bám dính. Đường chảy, đường hàn, vết khí, vết lõm, vùng bị đánh bóng hoặc độ bóng thay đổi có thể tạo ra khác biệt cục bộ về ngoại quan lớp phủ hoặc hành vi liên kết. Hãy giữ vùng phủ dự kiến đồng nhất về kết cấu và tránh các chuyển tiếp đột ngột qua các bề mặt trang trí quan trọng khi có thể.
Hình học quyết định liệu lớp phủ có thể được áp dụng và đóng rắn đồng đều hay không. Các hốc sâu, rãnh hẹp, góc trong nhọn và bề mặt bị che khuất có thể nhận được màng phun hoặc phơi UV khác so với một tấm phẳng rộng mở. Hãy kiểm tra toàn bộ chi tiết theo hướng phủ dự kiến. Nếu khả năng tiếp cận bị hạn chế, hãy quyết định liệu thiết kế nên mở rộng, quy trình phủ nên dùng hướng khác hay yêu cầu nên được giới hạn ở các bề mặt tiếp cận được.
Đọc các kiểu hư hỏng trước khi thay đổi hóa học
| Mẫu quan sát được | Những gì cần điều tra trước tiên | So sánh hữu ích |
|---|---|---|
| Bong tróc trên phần lớn chi tiết | Tương thích nền/lớp phủ, chuẩn bị bề mặt và điều kiện đóng rắn | Mác nhựa đã được phê duyệt so với mác đề xuất |
| Các hố nhỏ riêng lẻ hoặc điểm trống | Nhiễm bẩn, thao tác, cặn tách khuôn hoặc chất tẩy rửa lưu lại | Mẫu sạch được kiểm soát so với mẫu đã qua thao tác sản xuất |
| Hư hỏng tập trung ở các hốc lõm | Khả năng tiếp cận phun, độ dày lớp phủ và phơi nhiễm UV xuyên qua hình học | Bề mặt hở so với đặc điểm bị che khuất trong cùng một thiết lập |
| Độ bám dính suy giảm sau khi xử lý điều kiện | Độ ẩm, nhiệt, phơi nhiễm hóa chất và độ bền bề mặt tiếp giáp | Kết quả ban đầu so với trạng thái đã xử lý điều kiện theo quy định |
Những mẫu hình này là manh mối chẩn đoán, không phải bằng chứng về một nguyên nhân gốc duy nhất. Hãy thay đổi từng yếu tố được kiểm soát một lần khi thực tế cho phép và duy trì khả năng truy xuất nguồn gốc mẫu. Nếu nhiều biến số thay đổi cùng lúc – nhựa, chất tẩy rửa, chất lót và thiết lập đóng rắn – thì kết quả đạt hay không đạt cung cấp rất ít thông tin về việc điều gì thực sự đã giải quyết vấn đề.
Xây dựng một thử nghiệm độ bám dính đại diện
- Sử dụng các chi tiết đúc theo ý định sản xuất. Bao gồm cấp nhựa thực tế, màu sắc, kết cấu bề mặt, vị trí cổng và quy trình đúc. Các tấm thử phẳng có thể giúp sàng lọc hóa học nhưng không thể đại diện cho mọi đặc điểm của chi tiết thành phẩm.
- Kiểm soát trạng thái trước khi phủ. Ghi lại cách các chi tiết được xử lý, lưu trữ, làm sạch và giữ không bị nhiễm chất tách khuôn. Thống nhất thời gian tối đa giữa đúc, chuẩn bị, phủ và đóng rắn nếu quy trình của nhà cung cấp yêu cầu.
- Lập bản đồ quy trình phủ. Xác định chất lót hoặc tiền xử lý, phương pháp phun hoặc ứng dụng, độ dày lớp phủ, hướng đặt chi tiết và điều kiện đóng rắn UV. Hỏi cách xác minh đóng rắn ở các khu vực khó tiếp cận.
- Xác định điểm thử nghiệm và điểm chấp nhận. Chỉ định phương pháp và xếp hạng độ bám dính, thời điểm kiểm tra, điều hòa và tiêu chí hỏng. Sử dụng cùng một phương pháp đã được ghi nhận cho phê duyệt và các kiểm tra sản xuất tiếp theo.
- Kiểm tra lại sau khi tiếp xúc liên quan. Nếu sản phẩm chịu nhiệt, độ ẩm, chất tẩy rửa, mài mòn hoặc ánh sáng mặt trời, hãy kiểm tra chi tiết đã phủ sau khi tiếp xúc phản ánh việc sử dụng thực tế của nó.
Báo cáo kết quả theo vị trí chi tiết, lòng khuôn và lô vật liệu khi có thể truy xuất nguồn gốc. Một kết quả đạt trên một mẫu thử phẳng, sạch không thiết lập được năng lực quy trình cho một vỏ đúc có gân sâu, bề mặt hiển thị có vân và nhiều hướng phủ khác nhau.
Các câu hỏi thường gặp
UV-cured có nghĩa là chống UV không?
Không. UV-cured mô tả cơ chế đóng rắn của lớp phủ. Khả năng chống lại ánh sáng mặt trời hoặc tiếp xúc UV khác là một yêu cầu hiệu năng riêng biệt cần được xác nhận cho đúng loại lớp phủ, nền và môi trường sử dụng cụ thể.
Sơn lót có luôn khắc phục được độ bám dính kém không?
Không. Sơn lót có thể cải thiện tính tương thích cho một cặp lớp phủ-nền cụ thể, nhưng nó không thể bù đắp một cách đáng tin cậy cho nhiễm bẩn, loại nhựa không tương thích, đóng rắn kém hoặc hình học khó tiếp cận. Hãy lựa chọn nó thông qua đánh giá của nhà cung cấp và thử nghiệm trên chi tiết đại diện.
Tôi có thể kiểm tra độ bám dính trên một mẫu thử nhựa phẳng không?
Một mẫu thử có thể hữu ích cho việc sàng lọc ban đầu, nhưng phê duyệt cuối cùng nên bao gồm hình học đúc theo ý định sản xuất. Vân bề mặt, lịch sử dòng chảy, vị trí cổng, gân, hốc lõm và xử lý chi tiết đều có thể khiến chi tiết thành phẩm hoạt động khác với một mẫu thử phẳng.