
Ba via trong ép phun rất dễ nhận thấy nhưng lại dễ bị chẩn đoán sai một cách đáng ngạc nhiên. Một vây mỏng ở đường phân khuôn có thể xuất phát từ khuôn không còn đóng kín đều, nhưng ba via cũng có thể xuất hiện ở miếng chèn, thanh trượt, chốt đẩy hoặc lỗ thông hơi. Tăng lực kẹp hoặc giảm áp suất phun có thể che giấu triệu chứng trong khi tạo ra một khuyết tật khác. Câu hỏi đầu tiên hữu ích không phải là “Chúng ta nên thay đổi cài đặt nào?” mà là “Ba via bắt đầu từ đâu, và điều gì đã thay đổi khi nó xuất hiện?”
Chẩn đoán ưu tiên vị trí biến một triệu chứng ngoại quan thành một vấn đề về khuôn và quy trình có thể truy vết. Nó cũng giúp người mua phân biệt một chỉnh sửa quy trình tạm thời với công việc thuộc về bảo trì hoặc thiết kế chi tiết.
Chẩn đoán nhanh: ghi lại vị trí chính xác, ba via là liên tục hay cục bộ, lòng khuôn hoặc khu vực khuôn bị ảnh hưởng, và liệu nó xuất hiện sau một thay đổi về dụng cụ, vật liệu, thiết lập hay sản xuất. Sau đó chỉ thay đổi một biến số tại một thời điểm.
Trong bài viết này
- Lập bản đồ ba via trước khi thay đổi cài đặt
- Phân biệt vấn đề đóng kín với vấn đề quy trình
- Thực hiện hiệu chỉnh có kiểm soát
- Khi hình học hoặc thông hơi là ràng buộc
- Khi việc cắt gọt có ích—và khi không
- Những gì cần đưa vào bàn giao cho nhà cung cấp
- Câu hỏi thường gặp
Lập bản đồ ba via trước khi thay đổi cài đặt

Đánh dấu khuyết tật trên bản vẽ hoặc ảnh và so sánh nhiều chi tiết liên tiếp. Một vây liên tục quanh đường phân khuôn đòi hỏi một cuộc điều tra khác với một đoạn ngắn tại một miếng chèn hoặc một vết lặp lại bên cạnh chốt đẩy. Kiểm tra xem nó xảy ra ở mọi lòng khuôn, một lòng khuôn, hay chỉ sau khi khuôn đạt nhiệt độ vận hành.
| Vị trí ba via | Bằng chứng cần kiểm tra | Không giả định |
|---|---|---|
| Vây rộng ở đường phân khuôn | Độ khít, căn chỉnh, tình trạng kẹp, hư hỏng bề mặt | Tăng lực kẹp luôn là giải pháp |
| Một chốt chèn hoặc bề mặt chặn | Mài mòn cục bộ, mảnh vụn, độ khít, độ đỡ, chuyển động nhiệt | Toàn bộ khuôn bị lệch |
| Đặc điểm thoát hơi hoặc đẩy sản phẩm | Tình trạng thoát hơi, áp suất cục bộ, khe hở chốt đẩy | Mọi ba via đều do thoát hơi kém |
Ghi lại lô nhựa, máy, lòng khuôn, số chu kỳ và trạng thái quy trình. Nếu ba via xuất hiện sau một lần bảo trì hoặc sau thời gian chạy dài, mốc thời gian đó có thể hữu ích hơn một lần đọc áp suất. Một buổi đánh giá thiết kế khuôn ép phun xem xét các bề mặt chặn, bề mặt phân khuôn, vị trí thoát hơi và độ đỡ của dụng cụ—không chỉ hình học danh nghĩa.
Phân biệt vấn đề đóng kín với vấn đề quy trình
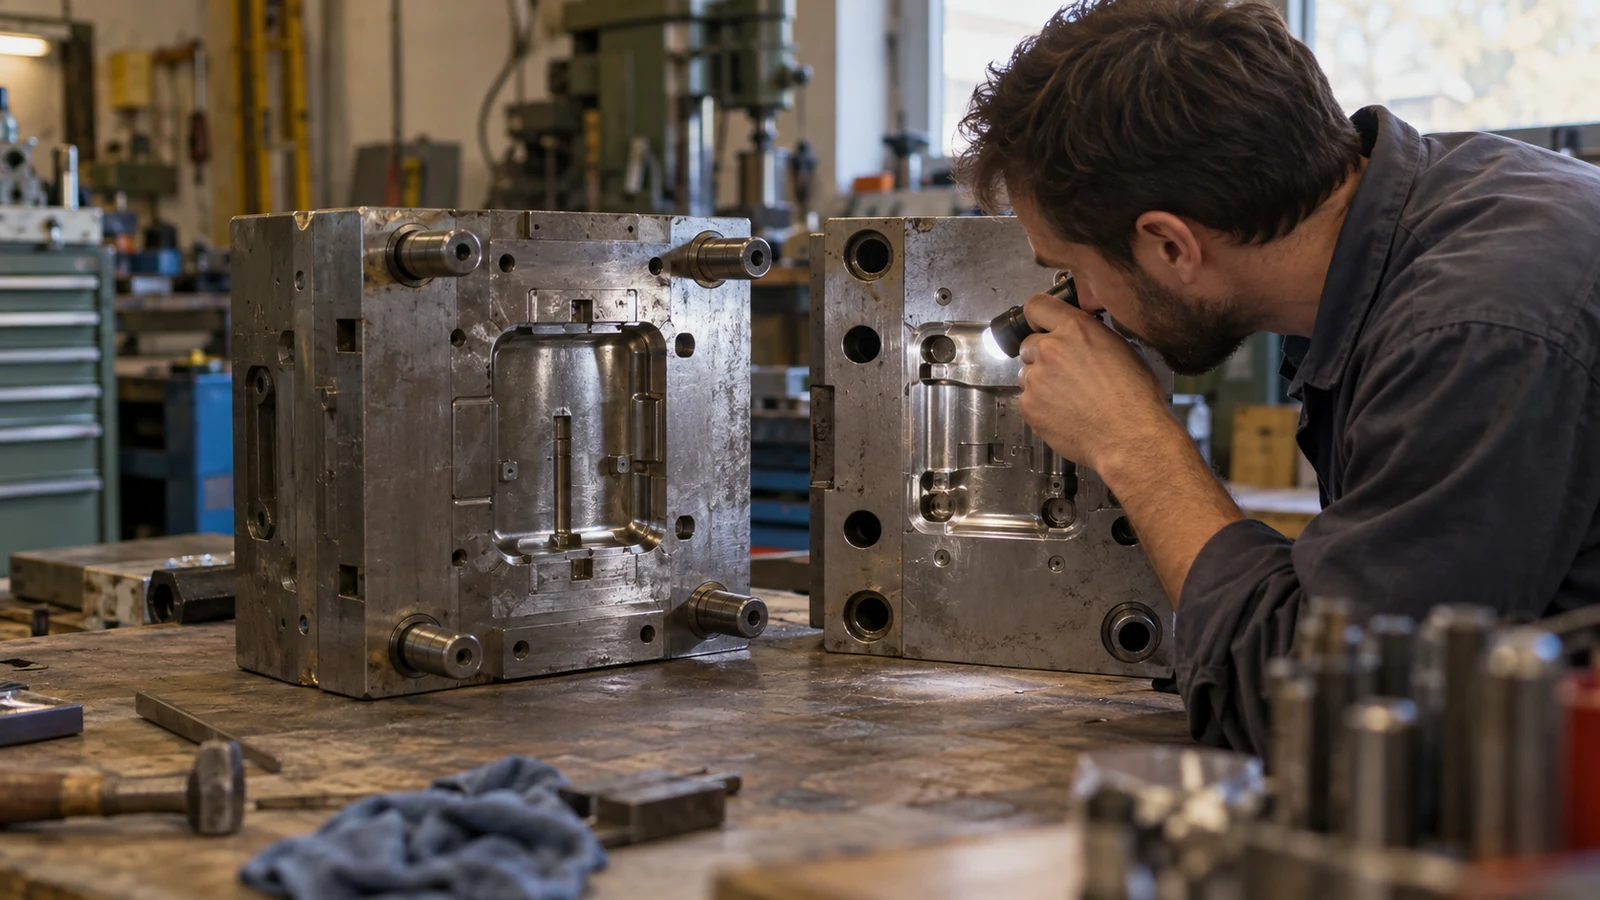
Ba via hình thành khi nhựa nóng chảy lọt vào khe hở lẽ ra phải đóng kín hoặc khi lỗ thoát hơi hay khe hở cho nhiều vật liệu đi qua hơn dự kiến. Khe hở có thể do mài mòn, bề mặt chặn bị hỏng, nhiễm bẩn, tiếp xúc không đều hoặc biến dạng dưới tải. Điều kiện quy trình có thể làm tăng áp suất lòng khuôn, nhưng chúng không biến mọi khe hở thành vấn đề chỉ do quy trình.
Kiểm tra khu vực nghi ngờ một cách an toàn. Tìm cặn, mảnh vụn bị kẹt, vết va đập và tiếp xúc không đều. Nếu một lòng khuôn bị ba via trong khi các lòng khác không bị, hãy điều tra sự khác biệt cục bộ về dụng cụ hoặc dòng chảy trước khi thay đổi toàn bộ quy trình. Nếu tất cả các lòng khuôn cùng xuất hiện ba via lan rộng, hãy xem xét các điều kiện đóng kín chung và cửa sổ quy trình đã được ghi lại.
Không suy ra lực kẹp từ riêng chi tiết. Xác nhận thiết lập máy và khuôn, diện tích chiếu và mọi bằng chứng về áp suất lòng khuôn hiện có. Lực kẹp quá mức có thể làm tăng ứng suất dụng cụ; giảm tốc độ hoặc áp suất một cách tùy tiện có thể gây thiếu nhựa hoặc vùng hàn yếu.
Thực hiện hiệu chỉnh có kiểm soát
Khi đã hiểu rõ tình trạng dụng cụ, hãy chạy thử có ghi chép thay vì điều chỉnh đồng thời. Giữ nhất quán loại nhựa, quy trình sấy, nhiệt độ khuôn, giai đoạn chu kỳ và phương pháp đo. Thay đổi một biến số liên quan, ghi lại kết quả theo từng lòng khuôn và lưu mẫu từ mỗi bước.
- Thiết lập đường cơ sở. Ghi lại vị trí, kích thước, lòng khuôn, cài đặt máy và trọng lượng chi tiết.
- Kiểm tra dụng cụ. Làm sạch và kiểm tra bề mặt đóng kín và lỗ thông hơi trước khi bù trừ bằng các thay đổi quy trình.
- Điều chỉnh trong phạm vi đã được xác nhận. Chỉ thử nghiệm một thay đổi có đo lường khi bằng chứng chỉ ra nguyên nhân từ quy trình; kiểm tra đồng thời độ điền đầy, kích thước và ngoại quan.
- Kiểm tra lại sau khi ổn định. So sánh các chi tiết sau khi khuôn đạt trạng thái nhiệt bình thường.
Một hiệu chỉnh hữu ích loại bỏ ba via mà không đẩy chi tiết ra ngoài các yêu cầu chức năng. Nếu nó tạo ra tình trạng điền đầy không hoàn chỉnh, vết lõm, biến dạng hoặc chu kỳ không ổn định, thì nó đã chuyển dịch vấn đề chứ không giải quyết được.
Khi hình học hoặc thông hơi là ràng buộc
Các bề mặt chặn mỏng, đường dòng chảy dài, chuyển đổi độ dày đột ngột và các đỉnh áp suất cục bộ có thể làm giảm khả năng chịu đựng biến thiên thông thường. Một lỗ thông hơi quá nông có thể giữ khí; một lỗ quá sâu hoặc được hỗ trợ kém có thể trở thành đường thoát ba via. “Thêm thông hơi” không phải là lời khuyên phổ quát.
Xem xét đồng thời nhựa, vị trí cổng, chuyển tiếp thành và kết cấu khuôn. Một nghiên cứu điền đầy có thể giúp xác định điểm tích tụ áp suất, trong khi đánh giá dụng cụ xác định liệu lỗ thông hơi hoặc bề mặt chặn được đề xuất có khả thi để gia công và bảo trì hay không. Phạm vi rộng hơn quy trình ép phun nhựa cần được đánh giá dựa trên tiêu chí chấp nhận chi tiết, không chỉ dựa trên mục tiêu ngoại quan.
Khi bản vẽ cho phép một điều kiện cạnh, hãy xác định giới hạn tối đa theo vị trí và chức năng. Một bề mặt làm kín, giao diện trượt hoặc cạnh nhìn thấy có thể cần giới hạn chặt chẽ hơn so với một cạnh ẩn không có chức năng.
Khi việc cắt gọt có ích—và khi không
Thứ cấp cắt ba via có thể hiệu quả khi đặc tả cho phép một cạnh có thể loại bỏ và đặc điểm đó luôn tiếp cận được. Đây không phải là biện pháp thay thế cho bề mặt chặn bị hỏng hoặc ba via làm thay đổi độ khớp, độ kín hoặc lắp ráp. Việc cắt tỉa có thể để lại vết hoặc cạnh không đồng đều ở những khu vực khó tiếp cận.
Trước khi phê duyệt, hãy xác định vùng, phương pháp loại bỏ, giới hạn mép và phương pháp kiểm tra. So sánh rủi ro về xử lý, nhân công và chất lượng với việc hiệu chỉnh khuôn. Nếu ba via xuất hiện lại không theo quy luật, hãy xử lý nguyên nhân gốc trước.
Những gì cần đưa vào bàn giao cho nhà cung cấp
Cung cấp số bộ phận và phiên bản, cấp nhựa, ID khuôn và máy, lòng khuôn, ảnh khuyết tật có thước tỷ lệ, thời điểm khuyết tật bắt đầu, các thay đổi gần đây và giới hạn chức năng. Nêu rõ vấn đề là về ngoại quan, lắp ráp, làm kín hay an toàn. Bằng chứng này giúp đội kỹ thuật phân biệt sự cố chặn cục bộ với sự cố cửa sổ quy trình.
Câu hỏi thường gặp
Có nên tăng lực kẹp để ngăn ba via không?
Chỉ khi bằng chứng cho thấy khuôn bị tách dưới áp suất lòng khuôn và thiết lập vẫn nằm trong giới hạn được phê duyệt. Trước tiên hãy kiểm tra căn chỉnh và bề mặt đóng khuôn; lực tăng thêm có thể che giấu hư hỏng và làm tăng ứng suất.
Có thể luôn loại bỏ ba via bằng cách giảm áp suất phun không?
Không. Việc này có thể giảm lượng nhựa nóng chảy lọt vào khe hở nhưng có thể gây thiếu phun hoặc tái tạo chi tiết kém. Hãy chẩn đoán trước, sau đó thực hiện một thay đổi có kiểm soát trong khi kiểm tra chức năng của chi tiết.
Có chấp nhận ba via nếu có thể loại bỏ không?
Điều đó phụ thuộc vào bản vẽ và chức năng của chi tiết. Việc loại bỏ có thể không được chấp nhận trên các bề mặt làm kín, lắp ghép hoặc liên quan đến an toàn. Hãy thống nhất giới hạn mép và nguyên công thứ cấp trước khi phát hành.