
Thiết kế các chi tiết đa vật liệu cho sản xuất đúc hai lần phun một lần ép đòi hỏi phải tuân thủ nghiêm ngặt các khe hở quay, tỷ lệ độ dày thành và hình học làm kín bề mặt tiếp giáp. Các lỗi trong mô hình hóa CAD thường dẫn đến va chạm khuôn thảm khốc trong quá trình quay bàn ép 180 độ hoặc ba via thẩm mỹ nghiêm trọng trên ranh giới nền chính. Các quy tắc thiết kế để sản xuất khả thi (DfM) tỉ mỉ loại bỏ các sửa đổi thép tốn kém và đảm bảo tích hợp đa polymer liền mạch.
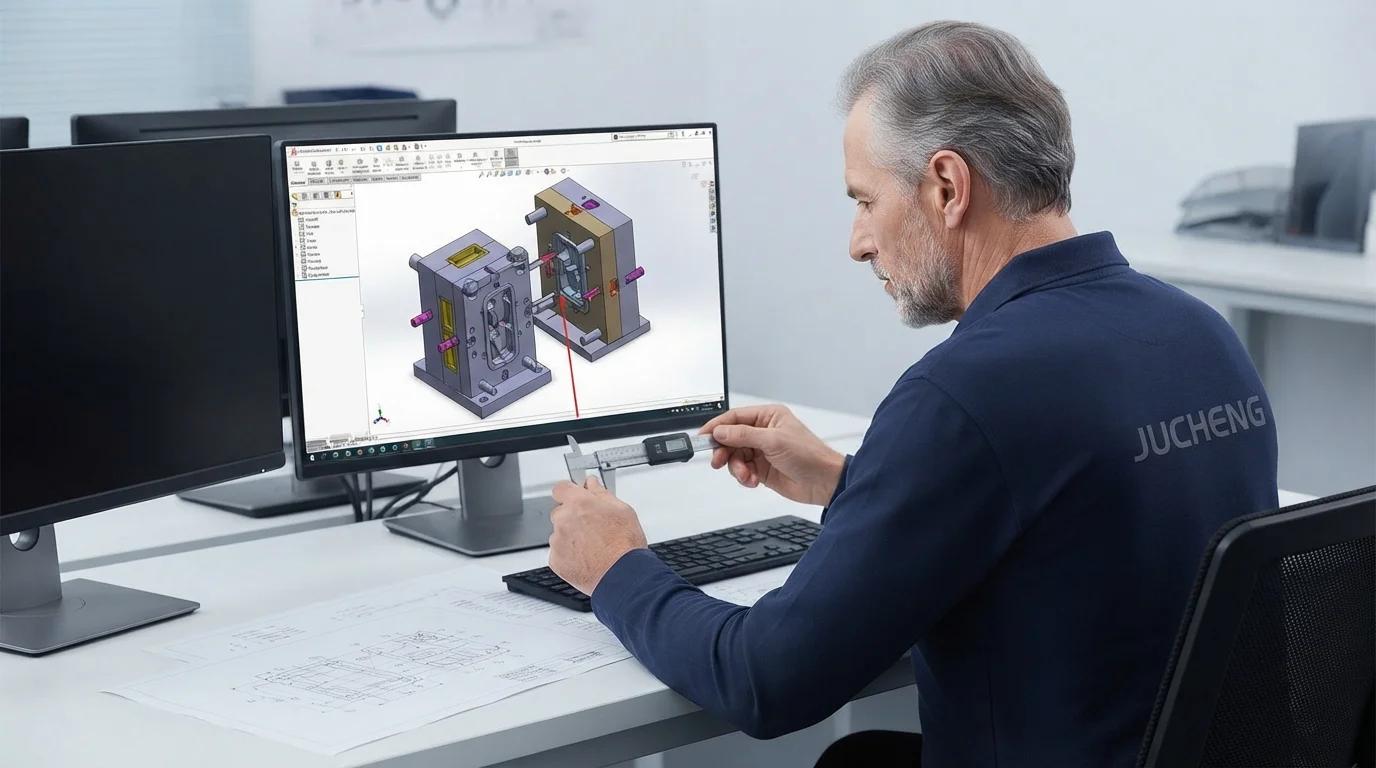
Hiểu cách nền chính co lại trước khi đóng gói lần phun thứ hai cho phép các nhà thiết kế sản phẩm bù trước các đặc điểm CAD một cách chính xác. Sổ tay kỹ thuật này xem xét các quy tắc độ dày thành, yêu cầu khe hở quay, hình học khóa cơ học và thiết kế gờ chặn.
Tỷ lệ độ dày thành và góc thoát khuôn cho chi tiết 2K
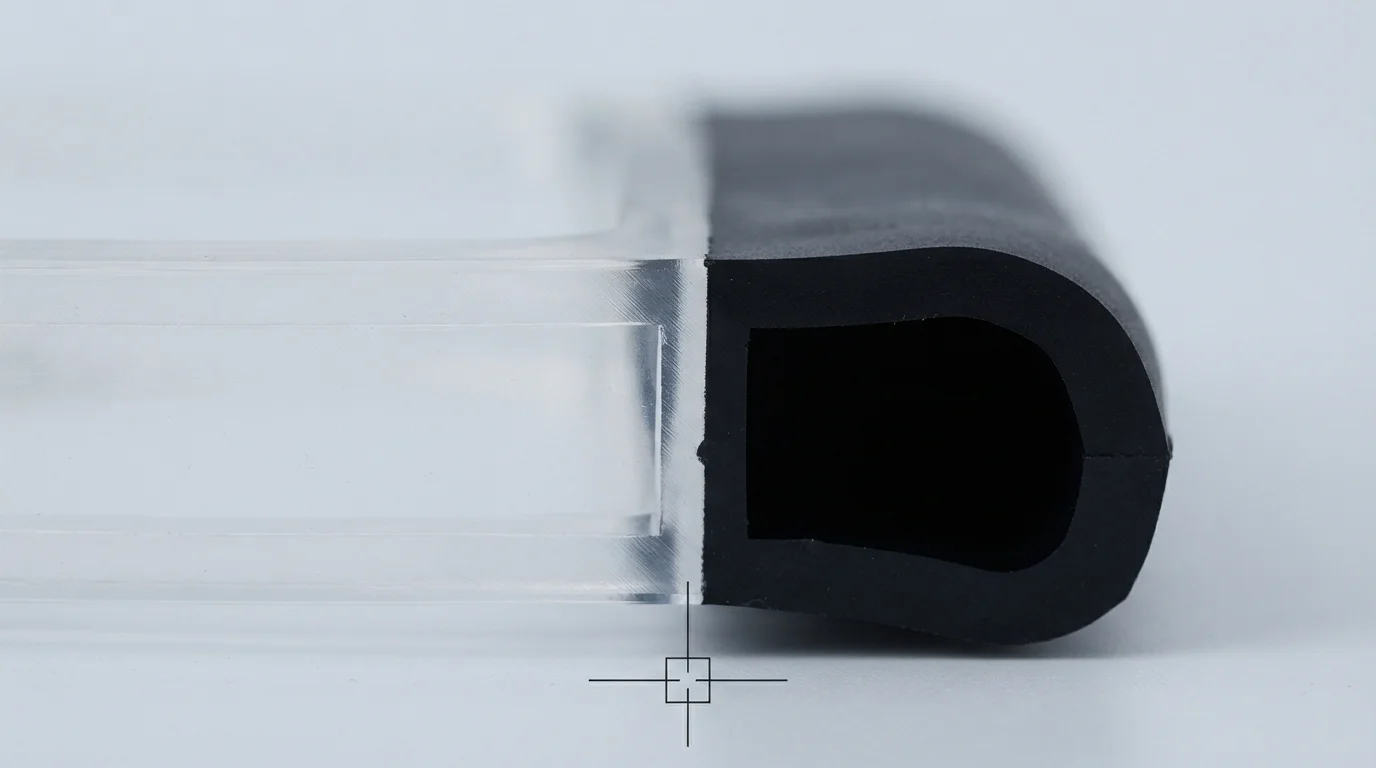
Tuân thủ một tiêu chuẩn hóa hướng dẫn thiết kế đúc phun hai lần đảm bảo rằng cả hai giai đoạn vật liệu nguội đồng đều mà không tạo ra vết lõm hoặc lỗ rỗng bên trong. Kiểm soát tỷ lệ độ dày thành giữa nền cứng và lớp phủ mềm quyết định độ ổn định điền đầy. Độ dày thành danh nghĩa cho nền chính được đúc từ polycarbonate (PC) hoặc ABS nên duy trì trong khoảng 1,5 mm đến 3,0 mm.
Các lớp đàn hồi thứ cấp bằng TPE hoặc TPU nên khớp hoặc mỏng hơn một chút so với nền bên dưới để ngăn chặn vết lõm nhiệt. Góc thoát khuôn trên thành nền thẳng đứng phải được chỉ định tối thiểu 1,5° đến 2,0° để đảm bảo tháo chi tiết sạch khỏi khoang chính trước khi quay 180 độ. Bảng 1 dưới đây phác thảo các quy tắc thiết kế CAD thiết yếu cho chi tiết đúc nhiều lần phun:
| Tính năng CAD 2K | Quy tắc thiết kế được khuyến nghị | Lỗi vật lý nếu bị vi phạm | Chiến lược tối ưu hóa dụng cụ |
|---|---|---|---|
| Thành nền chính | 1,5 mm – 3,0 mm Đồng đều | Vết lõm & cong vênh vi sai | Duy trì độ dày danh nghĩa đồng đều với độ côn dần |
| Thành lớp phủ thứ cấp | Độ dày 1,0 mm – 2,5 mm | Thiếu vật liệu (3,0 mm) | Đảm bảo đường dòng chảy trơn tru không có cổng hạn chế |
| Góc thoát khuôn dọc | Độ côn tối thiểu 1,5° – 2,0° | Vết xước do nền bị kéo trong quá trình xoay lõi | Tăng độ dốc trên các hốc kéo lõi sâu |
| Khe hở khoang quay | Bậc giảm tải 0,1 mm – 0,2 mm | Nghiền nát lớp nền của lần bắn đầu tiên khi kẹp chặt | Gia công các hốc giảm tải trên thép khoang thứ cấp |
Thiết kế khe hở quay & gờ chặn kín
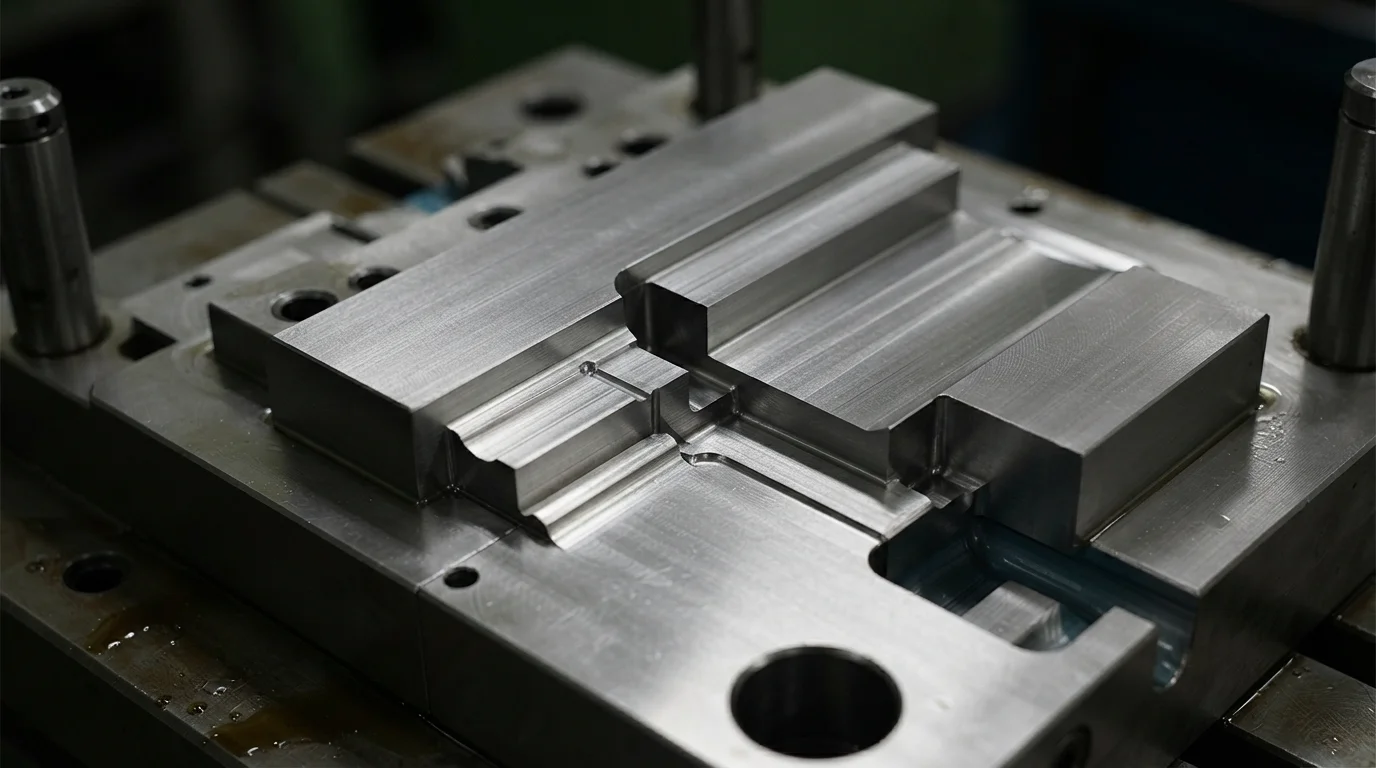
Áp dụng các nguyên tắc từ hướng dẫn thiết kế ép phun hai lần này giúp ngăn ngừa va chạm thép khuôn trong chu kỳ quay khuôn 180 độ. Thiết kế đầy đủ khe hở quay đòi hỏi phải tạo các hốc giảm tải có kích thước từ 0,1 mm đến 0,2 mm trong thép khoang thứ cấp. Các hốc giảm tải ngăn khoang khuôn thứ cấp nghiền nát hoặc làm xước lớp nền đã được ép sơ bộ trong quá trình kẹp chặt áp suất cao.
Được mài chính xác các bề mặt chặn với các vai gờ làm kín 90 độ tạo ra các rào cản cơ học vững chắc chống rò rỉ elastomer mềm. Duy trì dung sai lắp khớp của gờ chặn kín chặt hơn 0,01 mm đảm bảo sự phân tách màu sắc rõ ràng về mặt thị giác mà không có ba via mỹ quan.
Các bước kỹ thuật dụng cụ quay bao gồm:
- Thiết kế hốc giảm tải khoang—Gia công các bậc khe hở 0,15 mm trên mặt khoang thứ cấp ngăn lớp nền bị xước khi khuôn đóng lại.
- Bao gồm bậc chặn kín chu vi—Việc tích hợp một bậc 0,5 mm 90 độ dọc theo mép ép phủ tạo ra một đường cắt sắc nét.
- Bù trước độ co ngót của nền—Việc tính đến sự co nhiệt của lần bơm chính đảm bảo sự lắp khít chính xác bên trong các khoang thứ cấp.
- Tách biệt vị trí cổng phun—Việc định vị các điểm phun nóng thứ cấp cách xa các cổng phun chính ngăn ngừa sự nóng chảy lại của nền.
Đặc điểm khóa cơ học: Khớp đuôi én, lỗ và rãnh cắt ngầm
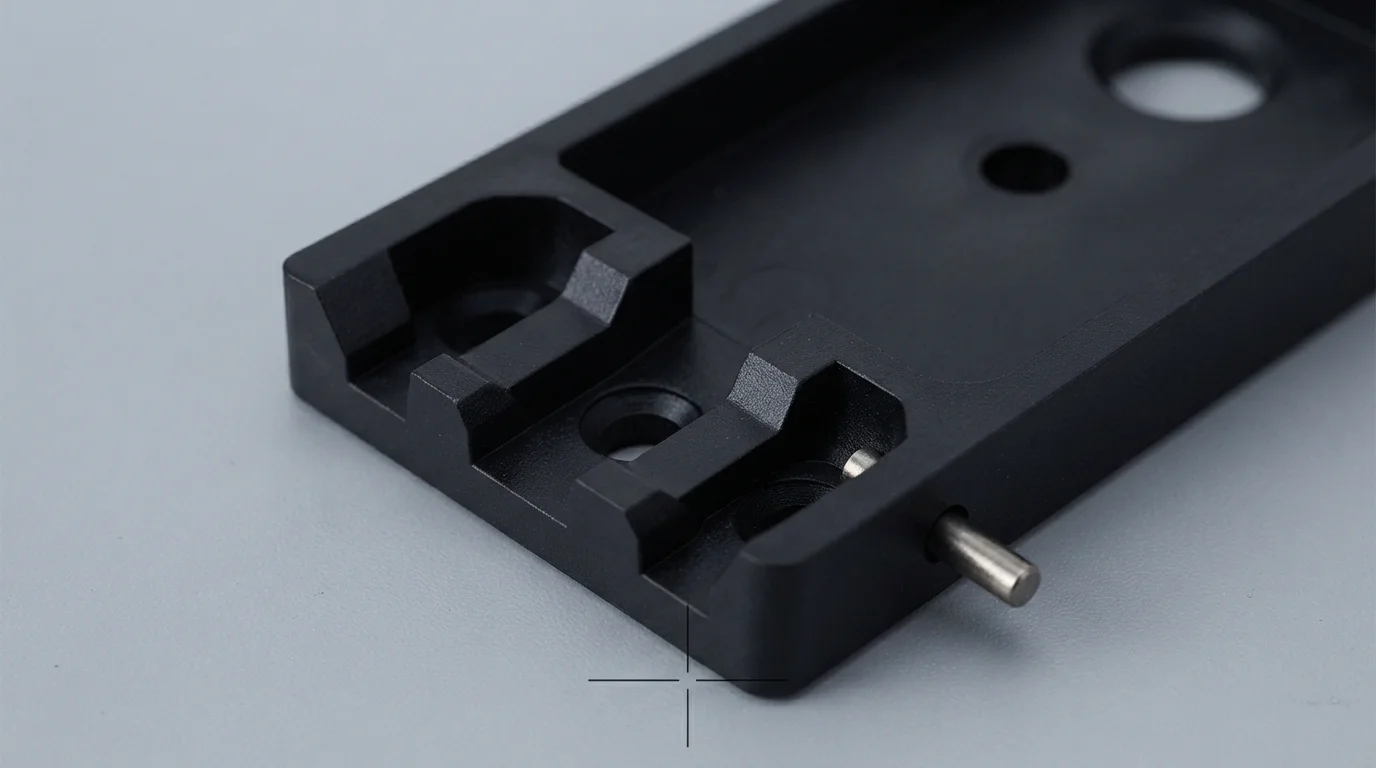
Độ bám dính hóa học giữa các polymer có thể suy yếu khi các chi tiết phải chịu hóa chất tẩy rửa mạnh, độ ẩm hoặc ứng suất cắt chu kỳ động. Việc tích hợp các đặc điểm khóa cơ học vào nền nhựa cứng cung cấp sự giữ cơ học vĩnh viễn giúp ngăn ngừa sự tách lớp.
Các nền được đúc từ nhựa kỹ thuật phân cực như nhựa gia cường sợi thủy tinh PA66 hưởng lợi đáng kể từ các kênh khóa cơ học. Việc thiết kế các rãnh khớp đuôi én 90 độ, rãnh cắt ngầm và lỗ xuyên cho phép elastomer nóng chảy chảy qua nền và tán đinh ở phía đối diện. Việc tuân theo hướng dẫn thiết kế ép phun hai lần đã được thiết lập giúp loại bỏ rủi ro bong tróc bề mặt trong suốt vòng đời ô tô và y tế kéo dài.
Tại sao chọn JUCHENG để đánh giá DfM 2K & chế tạo khuôn
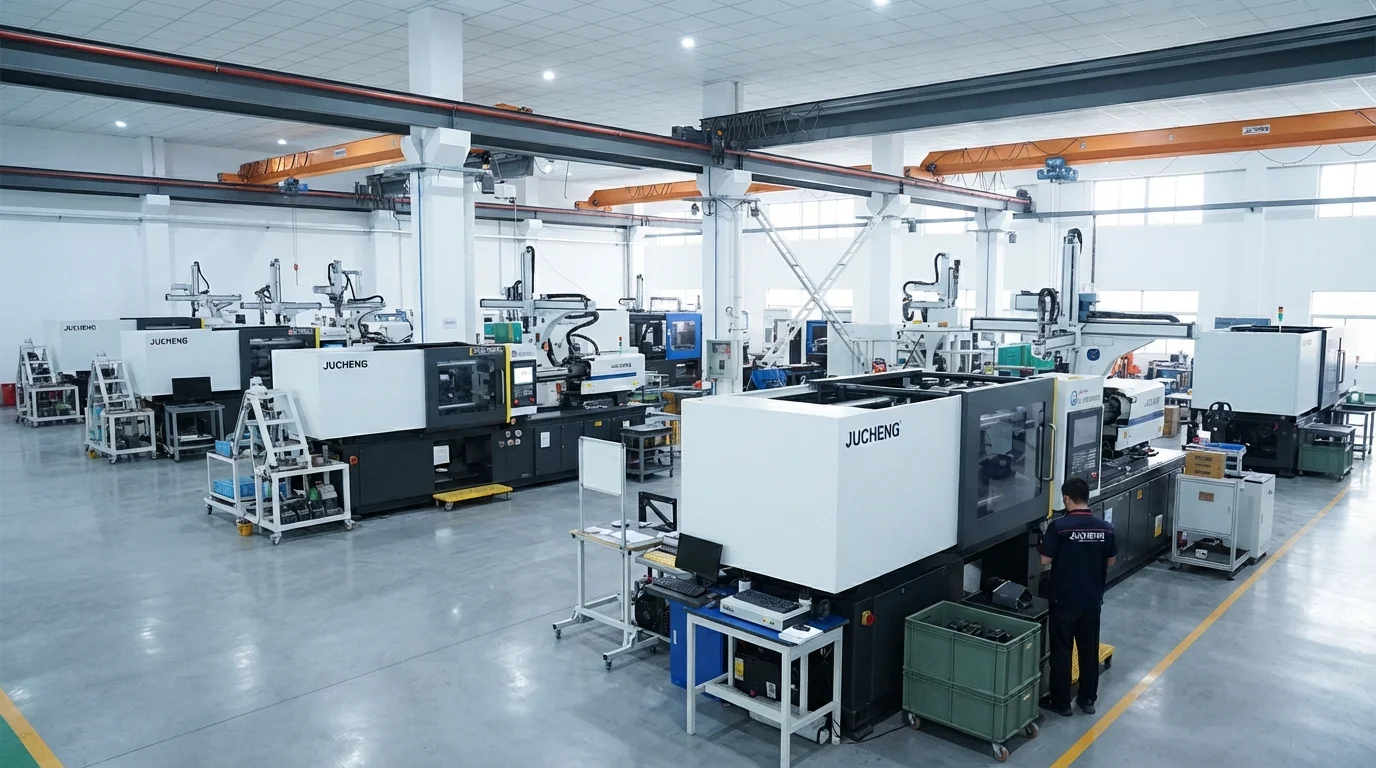
Hợp tác với JUCHENG mang lại khả năng tiếp cận cơ sở sản xuất tiên tiến với hơn 35 máy ép phun tự động có lực kẹp từ 15T đến 3000T. Vận hành phòng khuôn nội bộ với 25 bộ máy CNC 5 trục cho phép gia công chính xác các bề mặt thép cắt khuôn từ thép cứng S136不锈钢 hoặc H13工具钢. Đội ngũ kỹ thuật của chúng tôi cung cấp đánh giá DfM miễn phí trong 24 giờ cho mọi hồ sơ CAD gửi đến, phân tích độ dày thành nền, góc thoát khuôn và khe hở quay trước khi cắt thép.
Các hệ thống quản lý chất lượng được chứng nhận theo IATF 16949 và ISO 13485 hỗ trợ mọi lô sản xuất ép nhiều lần, cung cấp tài liệu PPAP Cấp 3 đầy đủ cho các chương trình ô tô. Việc vận hành bộ phận đúc trong phòng sạch ISO Class 8 bảo vệ các chi tiết y tế khỏi nhiễm hạt trong quá trình đúc và đóng gói thả. Việc tuân theo hướng dẫn thiết kế ép phun hai lần nghiêm ngặt ngăn ngừa va chạm khuôn và ba via trong ép phun hai thành phần.
Các câu hỏi thường gặp (FAQ)
Tại sao khe hở khoang quay lại quan trọng trong thiết kế khuôn 2K?
Khe hở khoang xoay cung cấp độ hở 0,1 mm đến 0,2 mm trong khoang khuôn thứ cấp để ngăn chèn ép hoặc làm xước tấm nền đã đúc sẵn khi khuôn đóng lại sau khi xoay 180 độ. Khe hở không đủ sẽ làm hỏng tấm nền và phá hủy các bề mặt chặn kín của khuôn.
Tỷ lệ độ dày thành được khuyến nghị giữa lần đúc thứ nhất và thứ hai là bao nhiêu?
Các quy tắc thiết kế được khuyến nghị quy định rằng độ dày thành của lớp phủ thứ cấp phải bằng hoặc mỏng hơn một chút so với tấm nền cứng sơ cấp, thường từ 1,0 mm đến 2,5 mm. Thành thứ cấp dày hơn nguội chậm hơn, tạo ra vết lõm và biến dạng do co ngót nhiệt.
Các bề mặt chặn kín ngăn ngừa ba via lần đúc thứ hai trong đúc 2K như thế nào?
Các bề mặt chặn kín của khuôn kẹp chặt vào tấm nền cứng dọc theo một bậc niêm phong 90 độ rộng 0,5 mm. Duy trì dung sai lắp ghép thép chặn kín chặt hơn 0,01 mm sẽ ngăn chặn nhựa đàn hồi mềm có độ nhớt thấp tràn qua ranh giới tấm nền thẩm mỹ.
Các góc trong nhọn có thể gây ra bong tróc trong các chi tiết 2K không?
Các góc trong nhọn tạo ra tập trung ứng suất khía cục bộ và cản trở dòng chảy đàn hồi mượt mà. Thêm bán kính rộng rãi (tối thiểu 0,5 mm) tại tất cả các góc chuyển tiếp thúc đẩy việc nén chặt nhựa nóng chảy đồng đều và tăng cường độ bền liên kết bề mặt phân cách.
Sự co ngót của tấm nền sơ cấp ảnh hưởng đến việc lắp ghép khoang thứ cấp như thế nào?
Tấm nền sơ cấp co ngót nhẹ trong quá trình nguội trước khi xảy ra xoay 180 độ. Các kỹ sư khuôn phải tính toán tỷ lệ co ngót thể tích và bù trước kích thước khoang thứ cấp để đảm bảo niêm phong chặt mà không chèn ép tấm nền.
Tại sao việc đánh giá DfM trong 24 giờ là thiết yếu trước khi cắt thép khuôn 2K?
Tiến hành đánh giá DfM sớm sẽ đánh giá khe hở xoay, góc chặn kín và vị trí cổng rót khi các tệp CAD vẫn còn ở dạng kỹ thuật số. Xác định sớm các rủi ro ba via hoặc va chạm tiềm ẩn sẽ loại bỏ việc gia công lại khuôn tốn kém và trì hoãn dụng cụ kéo dài.