
Các lỗi trong ép phun tốc độ cao thường xuất hiện khi việc điền nhanh hơn làm lộ ra một hạn chế vốn bị che khuất ở tốc độ chậm hơn: khí bị giữ lại, mặt trước dòng chảy không ổn định, thay đổi ngoại quan liên quan đến lực cắt, hoặc cửa sổ quy trình quá hẹp để duy trì. Cách khắc phục không tự động là làm chậm máy. Trước tiên hãy xác định vị trí và thời điểm của lỗi, sau đó xác định xem bằng chứng chỉ ra tốc độ điền, việc thoát khí, thiết kế cổng, tình trạng vật liệu hay một biến số quy trình khác.
Bắt đầu từ nơi lỗi xuất hiện
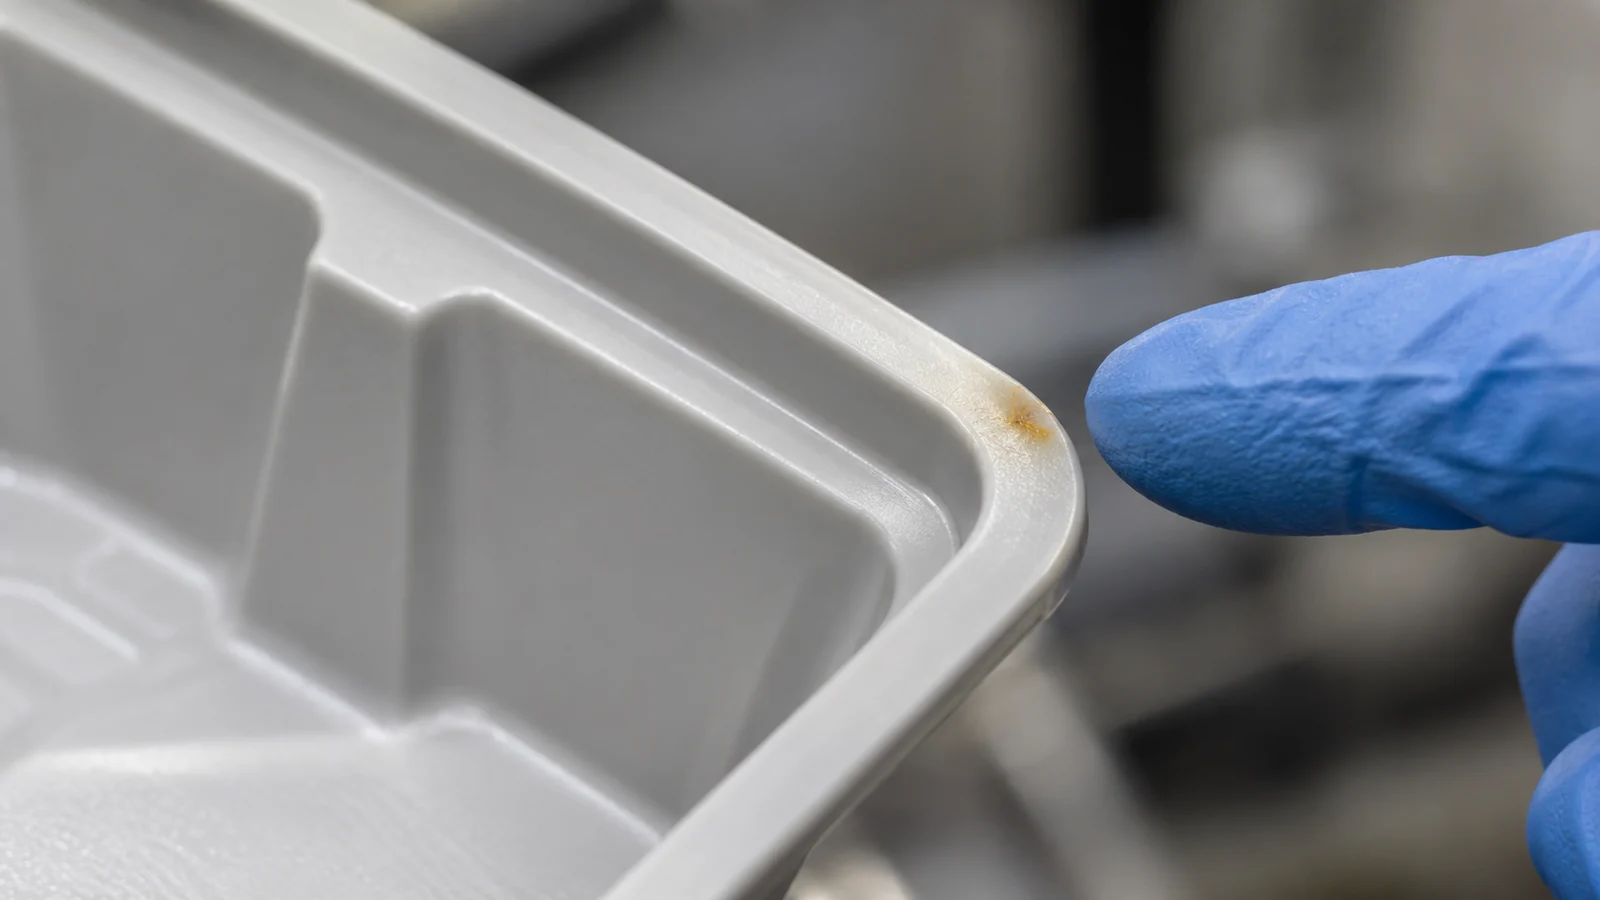
Đánh dấu vị trí lỗi trên chi tiết và ghi nhận thời điểm nó hình thành trong quá trình điền. Một vết ở cuối quá trình điền có thể chỉ ra vấn đề khác với vết chạy dọc theo cổng, đường hàn hoặc một tiết diện mỏng. So sánh các chi tiết đạt và lỗi từ cùng một lòng khuôn, và ghi lại liệu kiểu lỗi có lặp lại trên các lòng khuôn và chu kỳ hay không.
Cũng cần tách biệt các triệu chứng ở giai đoạn điền với các ảnh hưởng của giai đoạn giữ áp, làm nguội và đẩy ra. Một lỗi quan sát thấy sau khi mở khuôn có thể đã hình thành trước đó, nhưng thời điểm quan sát không xác định được nguyên nhân của nó. Hồ sơ quy trình và một thử nghiệm có kiểm soát giúp liên kết ngoại quan với giai đoạn mà điều kiện vật liệu hoặc dụng cụ đã thay đổi.
Đối chiếu triệu chứng với sự kiện dòng chảy
| Kiểu lỗi | Các câu hỏi cần điều tra |
|---|---|
| Cháy hoặc vết sẫm màu gần cuối quá trình điền | Khí có bị giữ lại ở mặt trước dòng chảy không? Các lỗ thông hơi có sạch và được bố trí theo kiểu điền thực tế không? |
| Phun tia hoặc đường dòng chảy không ổn định nhìn thấy được | Nhựa nóng chảy có đi vào một vùng mở mà không có chuyển tiếp dòng chảy được kiểm soát không? Vị trí cổng có phù hợp không? |
| Do dự hoặc tiết diện mỏng không được điền đầy | Dòng chảy có chậm lại tại chỗ thay đổi độ dày hoặc quanh một đặc điểm không? Cổng và nhu cầu áp suất có phù hợp không? |
| Biến thiên độ bóng hoặc kết cấu bề mặt | Khuyết tật có đi theo một lòng khuôn, một vùng bề mặt, hay một thay đổi về vật liệu và lịch sử quá trình không? |
| Ba via sau khi tăng tốc độ | Phản ứng áp suất, điều kiện kẹp, đường phân khuôn hay tình trạng dụng cụ có làm thay đổi kết quả không? |
Đây là những câu hỏi khởi đầu, không phải chẩn đoán một-một. Ví dụ, vết cháy có thể liên quan đến khí bị giữ lại, nhưng phải kiểm tra vị trí và tình trạng lỗ thông hơi trước khi thay đổi tốc độ hoặc cài đặt vật liệu. Tương tự, thay đổi độ bóng có thể phản ánh sự sao chép bề mặt, trạng thái vật liệu hoặc biến thiên quá trình chứ không chỉ do tốc độ.
Khắc phục sự cố mà không mất mục tiêu điền nhanh
- Lưu giữ một mẫu chuẩn và ghi lại các cài đặt hiện tại, lô vật liệu và vị trí khuyết tật.
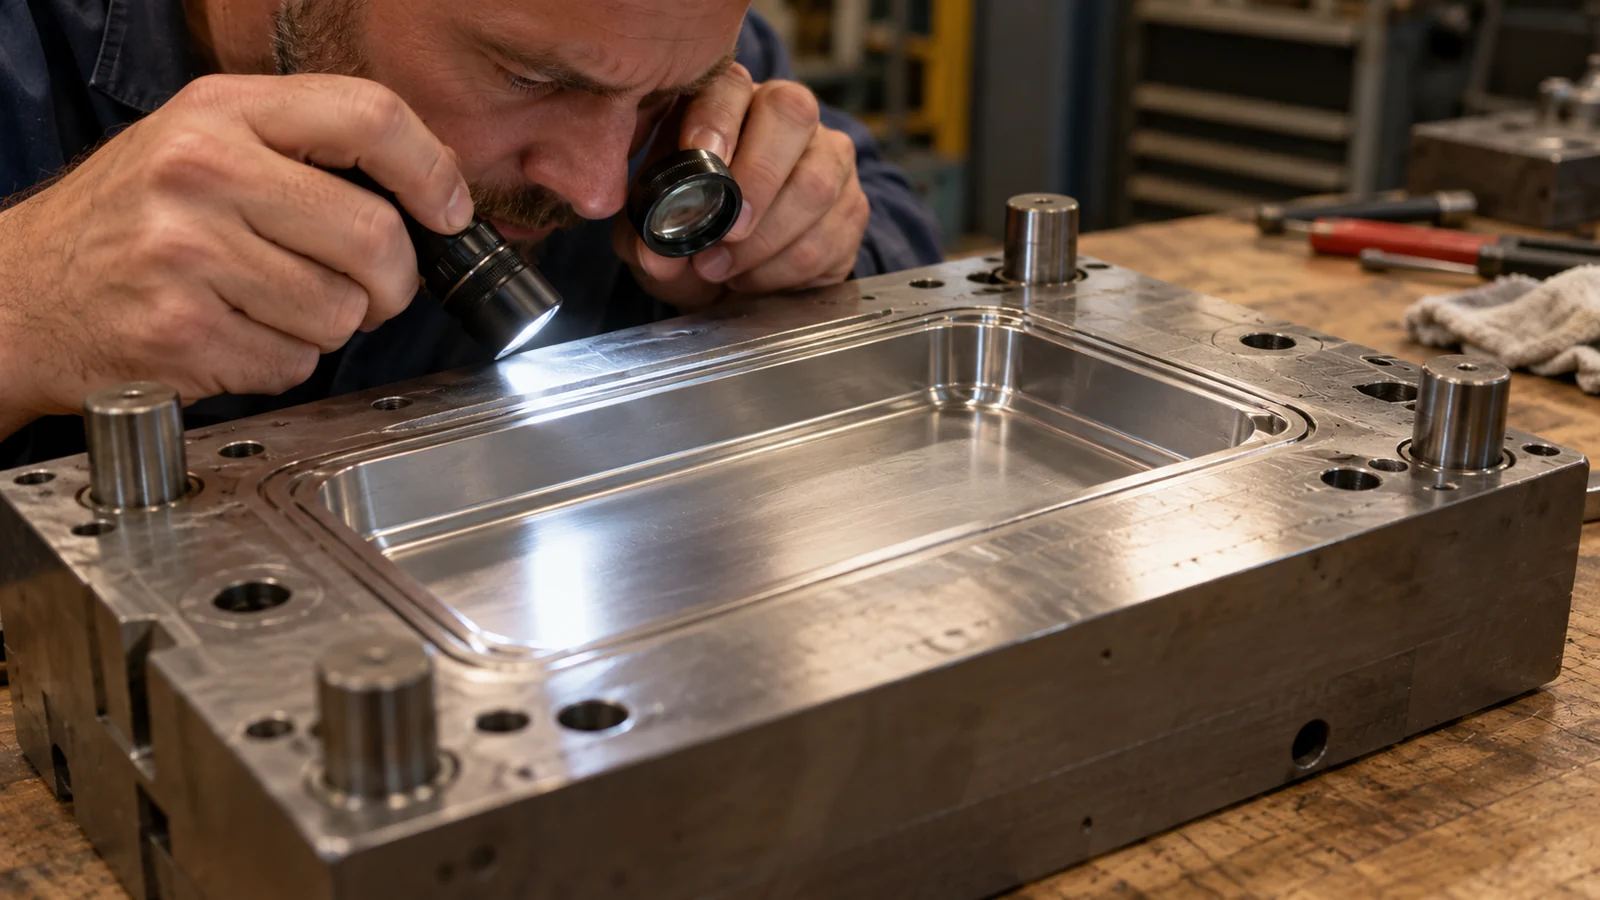
- Xem lại kiểu dòng chảy và xác định xem triệu chứng là riêng của lòng khuôn hay trên toàn lần ép.
- Kiểm tra lỗ thông hơi, khu vực cổng và đường phân khuôn để phát hiện nhiễm bẩn, mài mòn hoặc tắc nghẽn.
- Xác nhận danh tính nhựa, cấp nhựa, yêu cầu sấy và xử lý, cùng các thay đổi vật liệu gần đây.
- Thay đổi từng biến số liên quan đến dòng chảy một lần và so sánh toàn bộ tập hợp các đặc điểm quan trọng.
- Kiểm tra xem việc hiệu chỉnh có cải thiện tất cả các lòng khuôn bị ảnh hưởng mà không tạo ra ba via, đường hàn hay vấn đề kích thước ở nơi khác không.
Khi mục tiêu sản xuất đòi hỏi điền đầy nhanh, việc giảm tốc độ vĩnh viễn có thể chỉ đánh đổi một khuyết tật lấy thời gian chu kỳ dài hơn hoặc điền đầy không hoàn chỉnh. Một giải pháp tốt hơn có thể bao gồm cải thiện lỗ thông hơi, xem xét lại vị trí cổng, thay đổi chuyển tiếp dòng chảy hoặc mở rộng cửa sổ quá trình ổn định. Mọi thay đổi dụng cụ nên dựa trên chi tiết thực tế và các mẫu đã được xác nhận.
Khi thiết kế đang hạn chế quy trình
Nếu khuyết tật quay trở lại mỗi khi quá trình tiến gần đến tốc độ điền đầy dự định, hãy kiểm tra thiết kế và dụng cụ cùng nhau. Thành mỏng, thay đổi độ dày đột ngột, chiều dài dòng chảy lớn, cổng hạn chế và đường thông hơi khó có thể thu hẹp cửa sổ sử dụng được. Phân tích mô phỏng dòng chảy khuôn có thể giúp đánh giá đề xuất thay đổi cổng hoặc thành, nhưng các giả định và dữ liệu vật liệu nên được kiểm chứng với dự án thực tế.
Ghi lại phạm vi chấp nhận được và các điều kiện gây ra lỗi. Quá trình đúng không phải là cài đặt nhanh nhất tạo ra một mẫu tốt một lần; đó là một phạm vi được kiểm soát có thể đáp ứng yêu cầu chi tiết trên dụng cụ và máy dự định. Đối với tuyến sản xuất rộng hơn, hãy xem xét đúc phun khối lượng lớn trong bối cảnh quy trình và nhu cầu chất lượng của chi tiết.
Câu hỏi thường gặp
Tôi có nên giảm tốc độ phun mỗi khi xuất hiện vết cháy không?
Không nên làm vậy mà chưa kiểm tra vết hình thành ở đâu và liệu không khí có bị giữ lại hay không. Tình trạng lỗ thông hơi, hành vi mặt trước dòng chảy, vị trí cổng phun và lịch sử vật liệu có thể liên quan hơn so với việc giảm tốc độ toàn cục.
Tốc độ điền đầy cao có thể gây ra ba via không?
Nó có thể góp phần tạo ra phản ứng áp suất làm lộ ra tình trạng đường phân khuôn yếu hoặc bị hư hỏng, nhưng ba via có thể do nhiều nguyên nhân. Hãy kiểm tra khuôn và so sánh kiểu mẫu trước khi quy kết khuyết tật chỉ do tốc độ.
Làm sao tôi biết liệu thiết kế chi tiết có hạn chế việc điền đầy nhanh không?
Hãy tìm các khuyết tật lặp lại gắn với thành mỏng, đường chảy dài, chuyển tiếp đột ngột, cổng phun hạn chế hoặc vị trí lỗ thông hơi khó. Sử dụng phân tích kỹ thuật và các thử nghiệm đúc có kiểm soát để xác minh thay đổi thiết kế.