
Thời gian chu kỳ ép phun là khoảng thời gian sản xuất trôi qua giữa các lần bắn hoàn tất. Đây không chỉ là thời gian làm nguội: các bước nạp liệu, nén giữ, di chuyển khuôn, đẩy sản phẩm và xử lý đều ảnh hưởng đến chu kỳ có thể lặp lại. Đối với người mua, con số hữu ích là chu kỳ liên tục tạo ra các chi tiết đạt yêu cầu trong các điều kiện vật liệu, khuôn, lòng khuôn và kiểm tra đã thỏa thuận, chứ không phải thiết lập ngắn nhất thấy được trong một lần chạy thử.
Sự phân biệt này quan trọng vì một chu kỳ ngắn hơn có thể trông hấp dẫn trên báo giá trong khi che giấu một sự đánh đổi về chất lượng. Một chi tiết bị dính, cong vênh, thay đổi trọng lượng hoặc cần kiểm tra thêm có thể tốn kém hơn so với chi tiết được làm trên một chu kỳ ổn định, dài hơn một chút.
Trả lời nhanh: hãy bắt đầu bằng cách tách chu kỳ thành các giai đoạn thực tế của nó, sau đó xác định giai đoạn nào là giới hạn của chi tiết. Làm nguội thường là một yếu tố đóng góp lớn, nhưng độ dày thành, hành vi của nhựa, đông đặc tại cổng, nhiệt độ khuôn, đẩy sản phẩm và tự động hóa có thể thay đổi bức tranh.
本指南内容:
- Thời gian chu kỳ đo lường điều gì
- Các giai đoạn tạo nên một lần bắn
- Vì sao làm nguội không phải là toàn bộ câu chuyện
- Khi nào một chu kỳ nhanh hơn tạo ra rủi ro
- Cách so sánh các tuyên bố về thời gian chu kỳ
- Câu hỏi thường gặp
Thời gian chu kỳ ép phun thực sự đo lường điều gì
Một chu kỳ sản xuất là thời gian từ lần bắn này đến lần bắn tiếp theo trong một quy trình xác định. Chu kỳ hiển thị trên máy có thể không bao gồm mọi hoạt động hạ nguồn. Việc gắp bằng robot, cắt gọt, kiểm tra, làm nguội chi tiết bên ngoài khuôn hoặc đóng gói có thể diễn ra song song, hoặc trở thành ràng buộc thực sự, vì vậy người mua nên làm rõ con số báo giá bao gồm những gì.
Khi các nhóm so sánh hai con số chu kỳ, họ nên so sánh cùng một phiên bản chi tiết, cấp nhựa, số lòng khuôn, nhiệt độ khuôn, tiêu chí chấp nhận và phương pháp lấy sản phẩm. Nếu không, con số nhanh hơn có thể mô tả một công việc khác chứ không phải một quy trình tốt hơn.
Theo dõi lần bắn: Những giai đoạn nào quyết định chu kỳ?
Chu kỳ bao gồm nhiều giai đoạn liên kết với nhau. Thời gian của chúng phụ thuộc vào chi tiết, khuôn và cửa sổ quy trình, và một số hành động của máy có thể chồng lấn.
- Đóng và kẹp: khuôn đóng lại và đạt được điều kiện kẹp cần thiết. Bảo vệ khuôn và đóng khuôn an toàn là một phần của chu trình lặp lại.
- Nạp liệu: nhựa nóng chảy đi qua rãnh dẫn và cổng vào lòng khuôn. Chiều dài dòng chảy, chuyển tiếp thành, thiết kế cổng, thoát khí và độ nhớt của nhựa ảnh hưởng đến cách lòng khuôn được nạp đầy.
- Nén và giữ áp: áp suất bù trừ cho sự co ngót của vật liệu trong khi cổng vẫn có thể truyền áp suất. Thời gian giữ áp hữu ích gắn với thời điểm cổng đông đặc và phản ứng của chi tiết, không chỉ đơn thuần là một bộ hẹn giờ dài hơn.
- Làm nguội: chi tiết phải trở nên đủ ổn định để đẩy ra mà không bị biến dạng, dính khuôn hoặc hư hỏng bề mặt không thể chấp nhận. Thời gian cần thiết phụ thuộc vào hình học, loại nhựa, nhiệt độ khuôn và bố trí làm nguội.
- Mở khuôn và đẩy ra: khuôn mở ra và chi tiết được giải phóng. Lõi sâu, gờ chặn, các chi tiết mảnh hoặc thao tác thủ công có thể khiến việc đẩy ra và lấy chi tiết trở thành bước giới hạn.
Các giai đoạn này không phải lúc nào cũng chỉ là một phép cộng đơn giản. Ví dụ, việc hồi trục vít có thể chồng lấn với làm nguội trên một số thiết lập máy. Đó là lý do tại sao việc đánh giá chu trình nên dựa trên trình tự máy và bằng chứng từ chi tiết, chứ không phải một công thức chung chung tách rời khỏi quá trình thực tế.
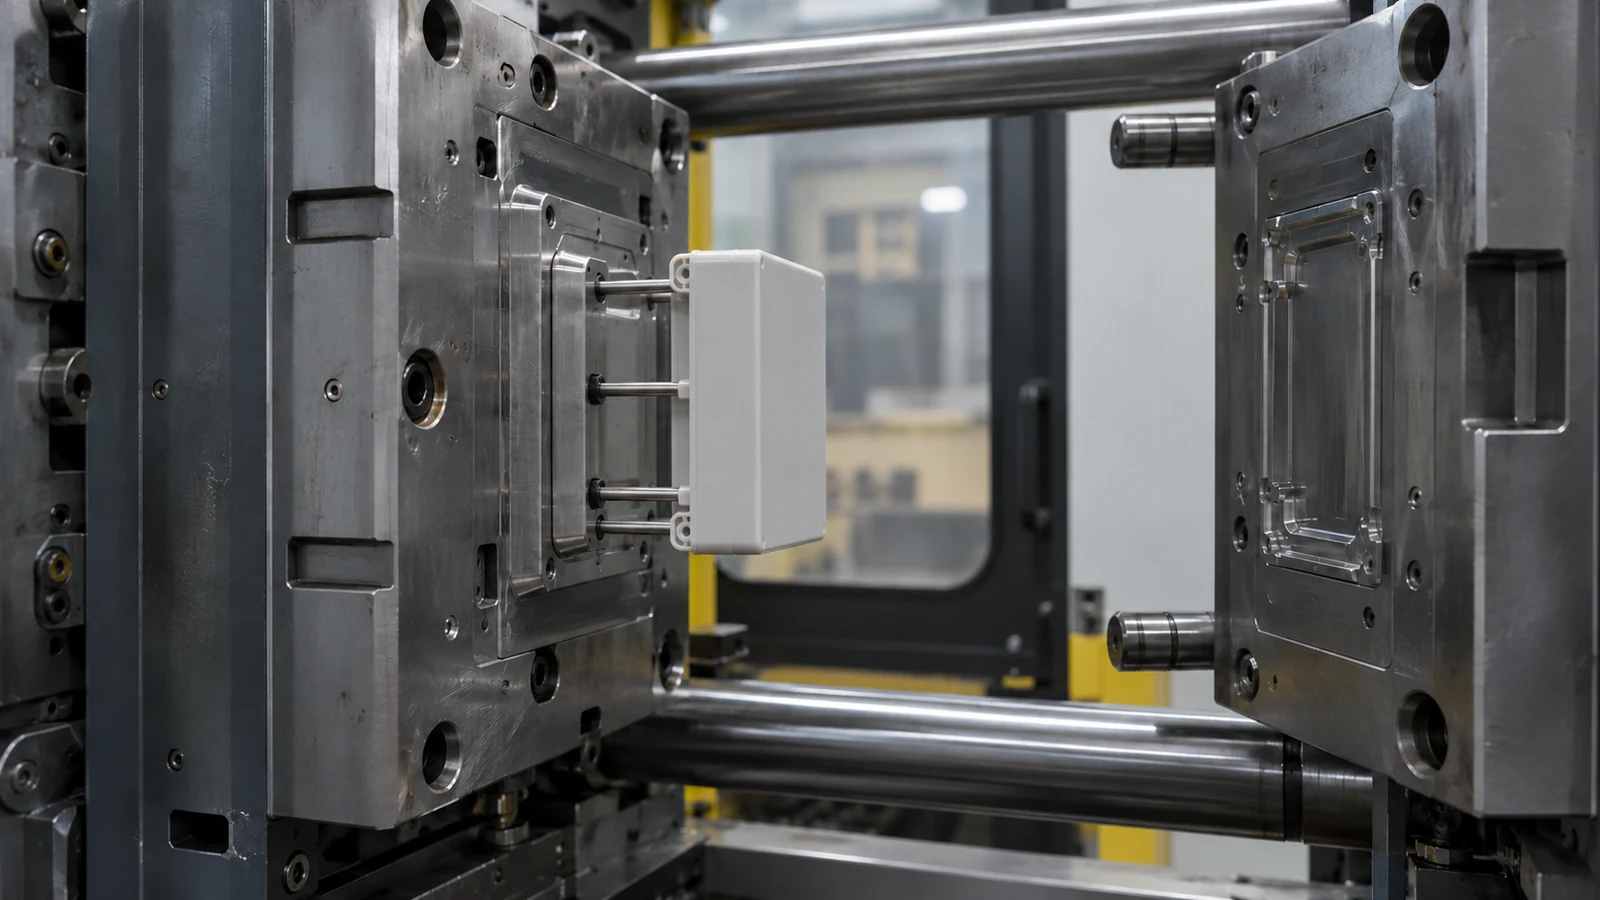
Tại sao làm nguội thường chiếm ưu thế, nhưng không phải lúc nào cũng vậy
Các phần dày hơn thường giữ nhiệt lâu hơn so với thành mỏng, trong khi các chuyển tiếp thành không đồng đều có thể tạo ra hành vi làm nguội và co ngót khác nhau trong cùng một chi tiết. Tính chất nhiệt của nhựa, nhiệt độ khuôn, vị trí kênh làm nguội và sự tiếp xúc giữa chi tiết và thép cũng quan trọng. Một thay đổi làm nguội có lợi cho một khu vực có thể khiến khu vực khác vẫn nóng hoặc làm tăng biến dạng.
Thời điểm cổng đông đặc là một ranh giới hữu ích khác. Khi cổng không còn có thể truyền áp suất nén, việc kéo dài thời gian giữ áp có thể ít mang lại tác dụng cho chi tiết. Nhưng việc giảm thời gian giữ áp hoặc làm nguội mà không kiểm tra trọng lượng, kích thước và ngoại quan của chi tiết có thể tạo ra vết lõm, lỗ rỗng, cong vênh hoặc các vấn đề khi đẩy ra. Cài đặt đúng phải được thiết lập cho loại nhựa và hình học đã chọn.
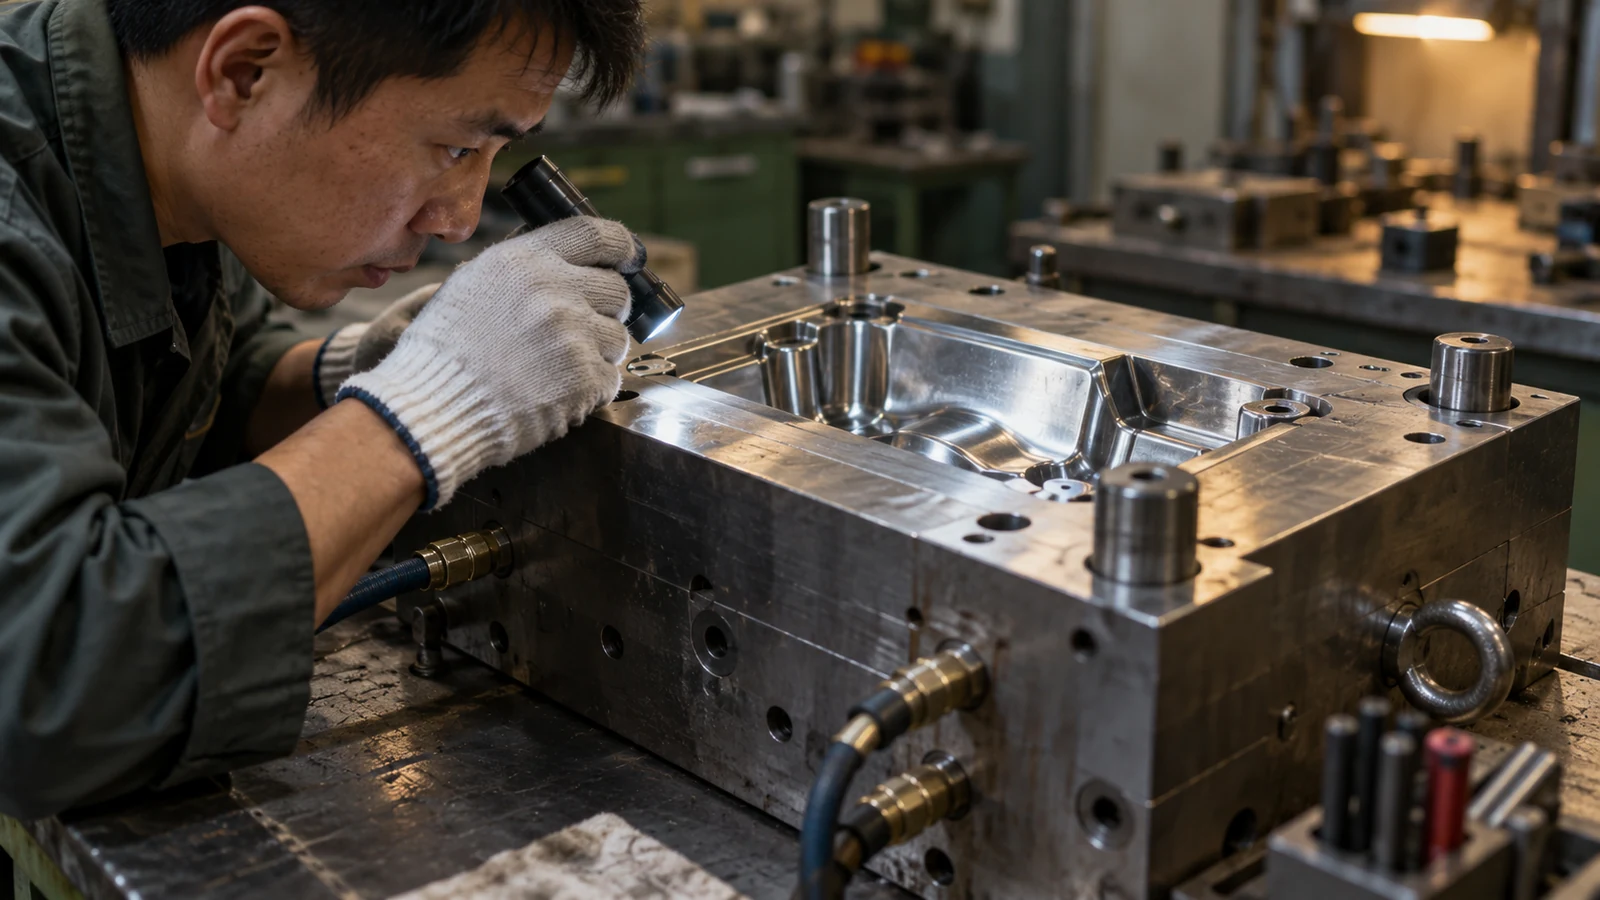
Đối với một chi tiết phức tạp, công việc về thời gian chu trình nên được xem xét cùng với quá trình ép phun nhựa và các điều khiển tổng thể hơn. Chu kỳ tốt nhất là chu kỳ lặp lại nhanh nhất vẫn nằm trong cửa sổ chất lượng đã được phê duyệt.
Khi chu kỳ nhanh hơn tạo ra rủi ro chất lượng
Thời gian rút ngắn không phải là thắng lợi nếu chi tiết ra khỏi khuôn quá nóng để giữ hình dạng hoặc nếu quá trình trở nên nhạy cảm với những thay đổi nhỏ về vật liệu hoặc nhiệt độ. Hãy chú ý các dấu hiệu như lực đẩy tăng, dính khuôn, gân bị cong, sai lệch kích thước sau khi đẩy, trọng lượng chi tiết thay đổi, hoặc khuyết tật ngoại quan chỉ xuất hiện sau khi điều chỉnh tốc độ.
Chỉ thay đổi một yếu tố tại một thời điểm và giữ lại mẫu trước và sau khi điều chỉnh. Nếu việc giảm chu kỳ thay đổi nhiều giai đoạn cùng lúc, sẽ khó xác định liệu cải thiện đến từ làm nguội, giữ áp, chồng chéo chuyển động hay ngưỡng chấp nhận đã thay đổi.
Khi thời điểm ra mắt phụ thuộc vào mức độ sẵn sàng của quá trình, một quy trình có cấu trúc kế hoạch thử khuôn và kiểm chứng giúp xác lập những gì đã được thử nghiệm, kích thước nào quan trọng và điều kiện nào xác định một lần chạy đạt yêu cầu.
Cách người mua nên so sánh các tuyên bố về thời gian chu kỳ
Hãy yêu cầu so sánh cùng điều kiện thay vì một con số riêng lẻ. Một đánh giá thực tế nên bao gồm:
- Phiên bản chi tiết, cấp nhựa và mọi chất gia cường hoặc chất tạo màu.
- Số lòng khuôn tạo ra chi tiết đạt yêu cầu trong chu kỳ được báo giá.
- Liệu có bao gồm xử lý bằng robot, cắt gọt hoặc các bước thứ cấp khác hay không.
- Các kiểm tra chấp nhận chính, cỡ mẫu và cách đánh giá độ ổn định kích thước.
- Liệu con số đó là quan sát thử nghiệm hay mục tiêu sản xuất có thể lặp lại.
Những chi tiết này giúp bộ phận thu mua so sánh chi phí và năng lực trên cùng cơ sở. Chúng cũng giúp thảo luận mục tiêu cải thiện thực tế với bộ phận kỹ thuật dễ dàng hơn, thay vì yêu cầu nhà cung cấp giảm thời gian chu kỳ mà không xác định những gì phải giữ nguyên.
Các câu hỏi thường gặp
Thời gian làm nguội có giống thời gian chu kỳ không?
Không. Làm nguội là một giai đoạn. Thời gian chu kỳ còn bao gồm việc nạp liệu, đóng gói hoặc giữ áp, chuyển động khuôn và đẩy sản phẩm ra; một số thao tác máy có thể chồng lấn.
Chu kỳ ngắn hơn có luôn làm giảm chi phí chi tiết không?
Không nhất thiết. Nó có thể cải thiện sản lượng nếu số lượng chi tiết đạt chuẩn được sản xuất ổn định như nhau. Phế phẩm, kiểm tra thêm, chậm trễ xử lý hoặc sự không ổn định có thể xóa bỏ lợi ích bề ngoài.
Đặc điểm nào của chi tiết ảnh hưởng nhiều nhất đến việc làm nguội?
Không có một đặc điểm chung duy nhất. Độ dày thành và sự thay đổi tiết diện không đồng đều là quan trọng, nhưng nhựa, nhiệt độ khuôn, bố trí kênh làm nguội, vị trí cổng phun và yêu cầu đẩy sản phẩm cũng ảnh hưởng đến kết quả.
Tôi nên cung cấp gì để đánh giá thời gian chu kỳ?
Hãy chia sẻ mô hình 3D và bản vẽ đã cập nhật, loại nhựa, sản lượng dự kiến, kích thước quan trọng, yêu cầu ngoại quan và bất kỳ vấn đề chu kỳ hoặc đẩy sản phẩm nào đã biết. Những thông tin đầu vào đó giúp cuộc thảo luận gắn với chi tiết cụ thể.