
Thiết kế các linh kiện polymer đa vật liệu đòi hỏi phải cân bằng tỷ lệ độ dày thành, góc thép chặn dòng và các đặc điểm neo cơ học bên trong mô hình CAD 3D. Việc tích hợp trực tiếp các lớp elastomer dẻo lên trên nền nhựa cứng mang lại tính công thái học xúc giác, bảo vệ chống va đập và làm kín chất lỏng mà không cần các ốc vít cơ học thứ cấp.
Việc chuyển đổi độ dày thành không đúng cách hoặc chặn dòng chu vi yếu sẽ gây ra các khuyết tật sản xuất nghiêm trọng như bong tróc mép, ba via elastomer và vết lõm cục bộ. Việc thiết lập các hướng dẫn DfM tiêu chuẩn hóa trong quá trình mô hình hóa 3D ban đầu giúp loại bỏ các sửa đổi khuôn tốn kém và đảm bảo sản xuất hàng loạt đạt năng suất cao. Hướng dẫn kỹ thuật này phân tích tỷ lệ độ dày thành, hình học cắt lõm cơ học và các thông số làm kín vùng chặn dòng.
Chuyển đổi độ dày thành & Ngăn ngừa vết lõm cao su mềm
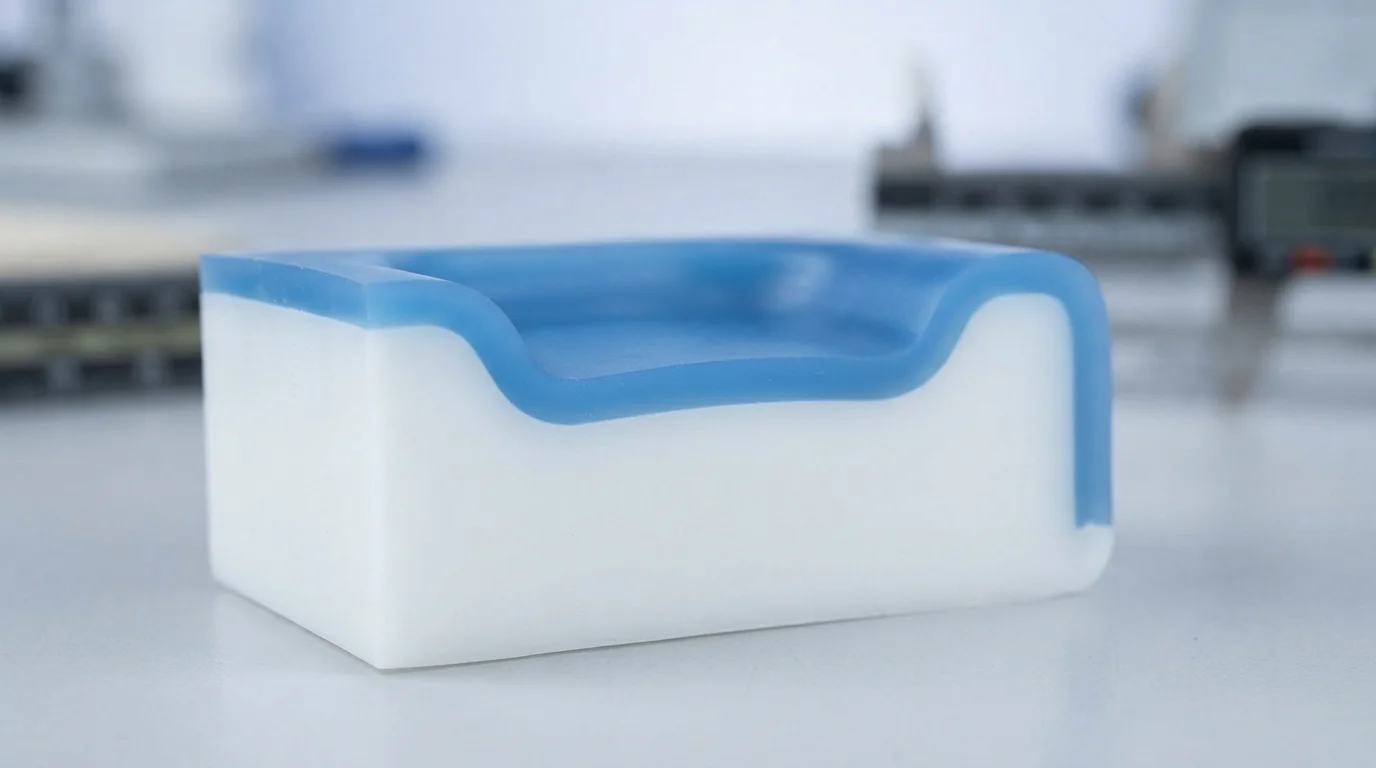
Tuân thủ một hướng dẫn toàn diện về hướng dẫn thiết kế đúc phủ đảm bảo rằng các lớp elastomer đông đặc đồng đều mà không tạo ra vết lõm thẩm mỹ hoặc lỗ hổng bên trong. Độ dày thành danh nghĩa cho lớp elastomer mềm nên duy trì trong khoảng từ 1,5 mm đến 3,0 mm trên toàn bộ linh kiện. Thiết kế các phần đúc phủ mỏng hơn 1,0 mm tạo ra lực cản phun cao dẫn đến phun thiếu ở các TPE hoặc TPU nhựa.
có độ nhớt thấp. Ngược lại, các phần elastomer quá dày nguội đi chậm hơn đáng kể so với các thành nền liền kề, kéo vật liệu bề mặt vào trong để tạo ra các vết lõm sâu. Việc kết hợp các chuyển đổi độ côn dần dần giữa các phần dày và mỏng ngăn ngừa sự tập trung khối lượng cục bộ. Duy trì độ dày thành đồng đều trên cả lớp nền và lớp đúc phủ đảm bảo sự co nhiệt cân bằng trong suốt chu kỳ làm nguội.
| Thông số thiết kế | Hướng dẫn CAD được đề xuất | Rủi ro vật lý nếu vi phạm | Chiến lược tối ưu hóa dụng cụ |
|---|---|---|---|
| Độ dày thành elastomer | 1,5 mm – 3,0 mm Đồng đều | Vết lõm (>3.0mm) hoặc thiếu bơm (<1.0mm) | Duy trì chuyển tiếp bán kính 2:1 tại các bậc thành |
| Góc thoát khuôn thành nền | Độ côn tối thiểu 1,5° – 2,0° | Vết cọ xát do kéo lệch chi tiết & kẹt chốt lõi | Tăng góc thoát khuôn cho các khoang kéo lõi sâu |
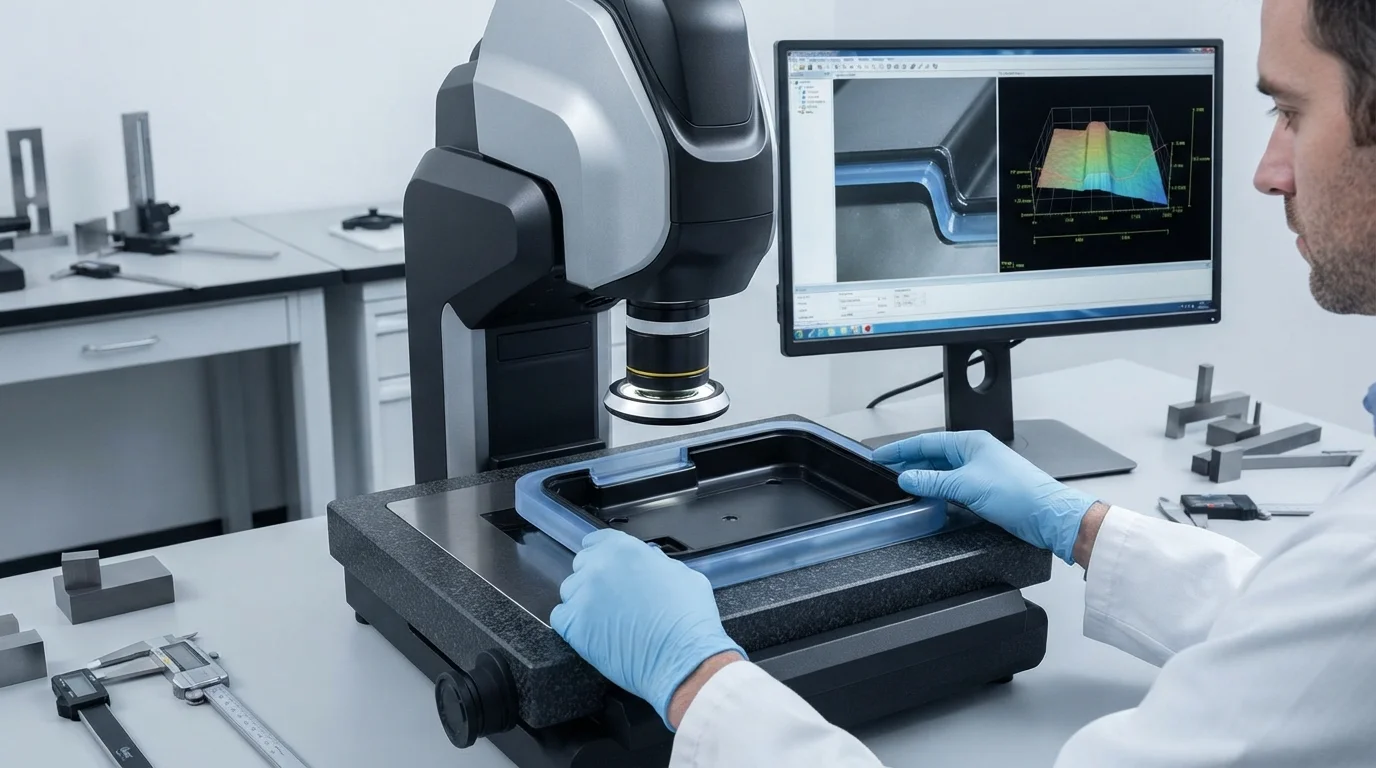
| Chiều cao bậc cạnh chu vi | Bậc 90 độ ≥ 0.5 mm | Viền elastomer bị mỏng dần & bong tróc | Gia công các vai chặn dừng riêng biệt |
Thiết kế khóa cơ khí, lỗ và hốc cắt âm
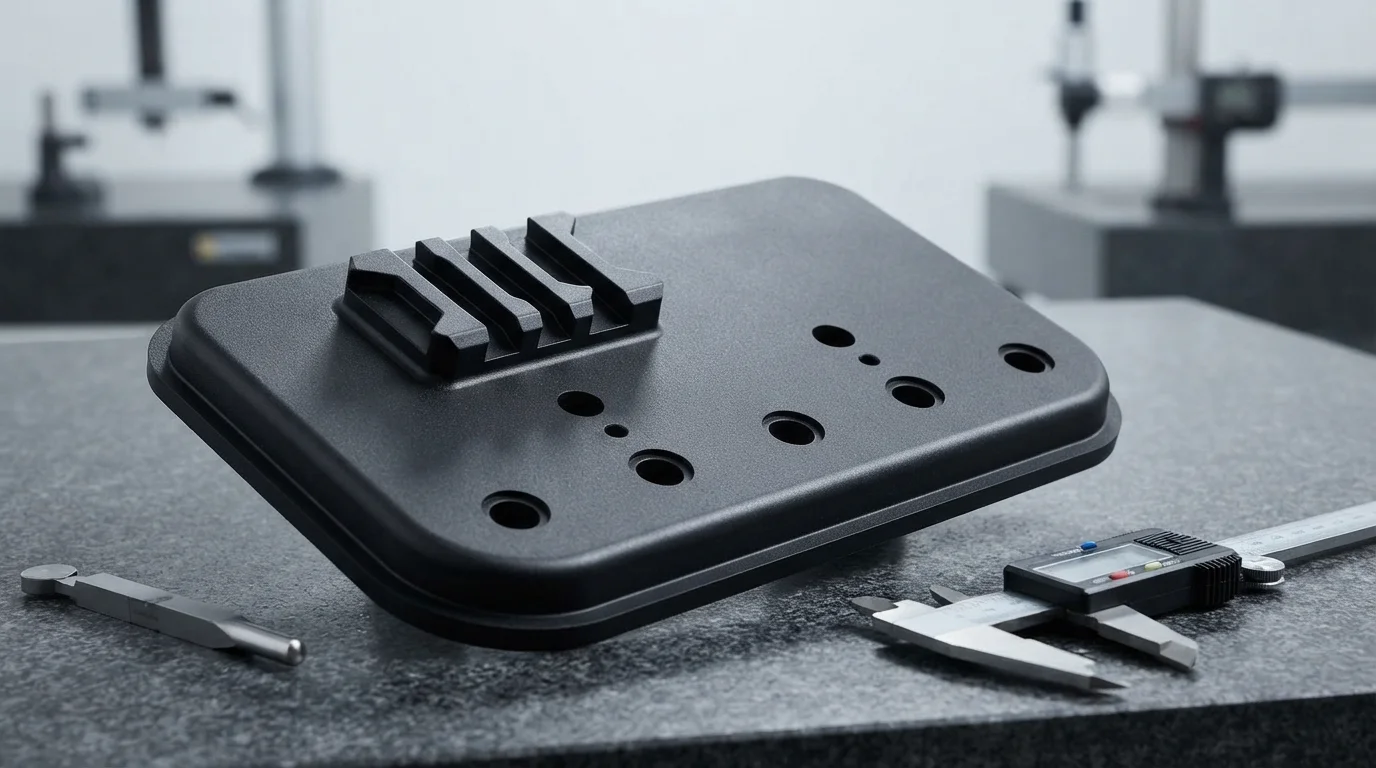
Độ bám dính hóa học giữa các polymer có thể suy giảm theo thời gian khi các chi tiết tiếp xúc với hóa chất tẩy rửa mạnh, độ ẩm hoặc lực cắt chu kỳ động. Việc kết hợp các khóa liên kết cơ học vào nền nhựa cứng cung cấp sự giữ cơ học vĩnh viễn giúp ngăn ngừa bong tách lớp. Thiết kế các rãnh đuôi én 90 độ, hốc cắt âm và lỗ xuyên cho phép elastomer nóng chảy chảy qua nền và khóa ở mặt đối diện.
Nền được đúc từ nhựa kỹ thuật như nhựa gia cường sợi thủy tinh PA66 hoặc polycarbonate (PC) hưởng lợi đáng kể từ các kênh khóa cơ học. Neo cơ học giữ chặt lớp phủ mềm dẻo bằng phương pháp cơ học, đảm bảo không bị nhấc mép dưới lực kéo hoặc lực bóc tách lớn. Tuân theo hướng dẫn thiết kế ép phủ này giúp giảm thiểu rủi ro bóc tách bề mặt giao diện trong suốt vòng đời kéo dài của ứng dụng ô tô và y tế.
Các quy tắc thiết kế neo cơ học bao gồm:
- Bố trí rãnh đuôi én—Gia công các kênh cắt lõm dọc theo các cạnh chu vi giúp khóa elastomer chống lại lực bóc tách động.
- Cổng chảy xuyên lỗ—Tạo các lỗ xuyên lõi cho phép nhựa nóng chảy ở lần ép thứ hai chảy qua nền và tán đinh ở cả hai mặt.
- Tối ưu hóa bán kính góc—Bo tròn các góc trong với bán kính tối thiểu 0,5 mm giúp loại bỏ các điểm tập trung ứng suất cục bộ.
- Độ sâu hốc nền—Duy trì độ sâu hốc bằng với độ dày elastomer mong muốn đảm bảo bề mặt ngoài phẳng đều.
Thiết kế gờ chặn để ngăn ngừa ba via elastomer
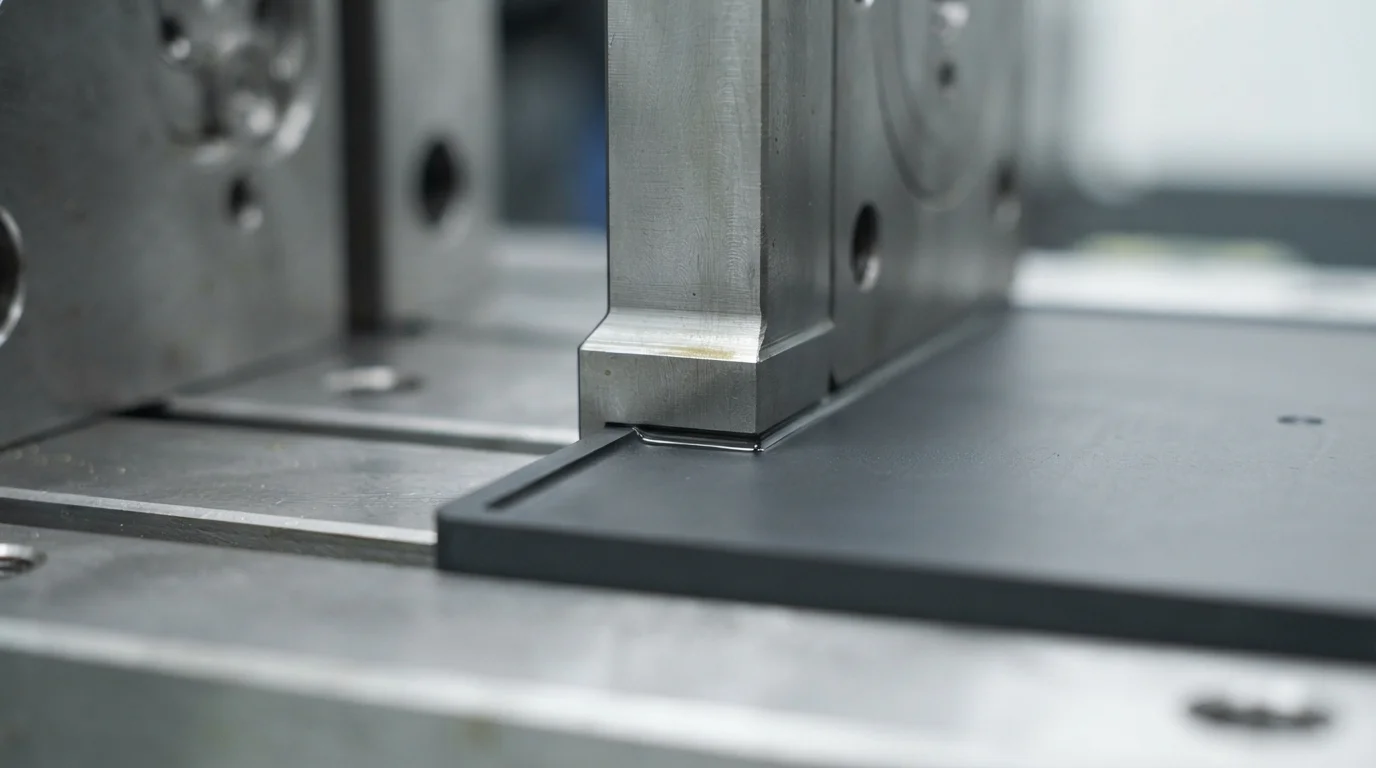
Áp dụng các nguyên tắc từ hướng dẫn thiết kế ép phủ giúp ngăn nhựa mềm có độ nhớt thấp rò rỉ qua ranh giới khoang trong quá trình phun lần hai. Thép chặn của khuôn kẹp trực tiếp vào nền đã đúc sẵn để làm kín khoang ép phủ. Thiết kế bề mặt phẳng các bề mặt chặn với chiều rộng tối thiểu từ 0,5 mm đến 1,0 mm tạo ra rào cản cơ học chắc chắn chống lại dòng chảy cao su nóng chảy.
Tích hợp bậc cạnh 90 độ có độ sâu ít nhất 0,5 mm dọc theo chu vi ép phủ tạo ra đường cắt sắc nét. Các bậc cắt sắc nét che giấu đường nối chuyển tiếp và ngăn cao su mềm bị mỏng dần thành các cạnh siêu mỏng dễ bị bóc tách. Độ khít chính xác của thép dụng cụ đảm bảo đường phân cách sạch đẹp, thẩm mỹ giữa ranh giới polymer cứng và mềm dẻo.
Tại sao chọn JUCHENG cho DfM ép phủ & Chế tạo khuôn
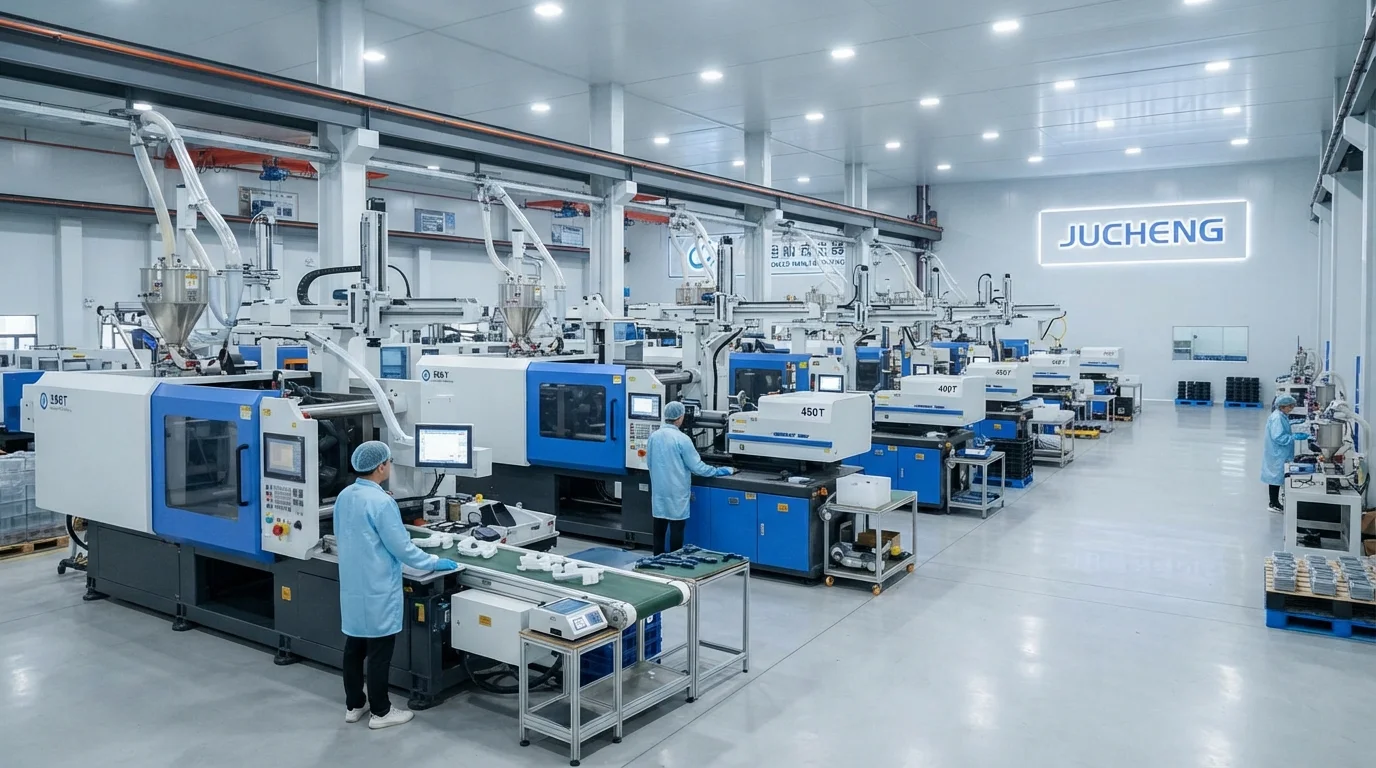
Partnering with JUCHENG for multi-material encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands from hardened S136不锈钢 hoặc H13工具钢. Our engineering team delivers a free 24-hour DfM review for every CAD submission, analyzing substrate wall thickness, draft angles, and shut-off feasibility before cutting steel.
Adhering to a strict overmolding design guide minimizes tooling revisions during ép phủ khuôn tùy chỉnh. Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging.
Các câu hỏi thường gặp (FAQ)
What is the ideal wall thickness for TPE and TPU overmolding?
Ideal wall thickness for TPE and TPU overmolding layers ranges from 1.5 mm to 3.0 mm. Thinner walls below 1.0 mm increase flow resistance and risk short shots, while thicker walls above 4.0 mm cause prolonged cooling cycles and cosmetic sink marks.
Why are mechanical undercuts recommended in overmolding CAD design?
Mechanical undercuts like dovetail grooves and through-holes physically lock the elastomer onto the rigid substrate. Physical anchoring ensures that soft grips and seals remain permanently attached even if chemical bonding weakens under thermal cycling or chemical exposure.
How do shut-off lands prevent elastomer flash on cosmetic surfaces?
Tooling shut-off lands clamp firmly against the rigid substrate along a 0.5 mm to 1.0 mm wide sealing face. Designing a 90-degree step along the perimeter creates a sharp cutoff edge that blocks molten elastomer from bleeding over appearance faces.
Can sharp internal corners cause overmolded elastomer peeling?
Sharp internal corners create localized stress concentrations and impede smooth elastomer flow. Adding generous radii (minimum 0.5 mm) at all transition corners promotes uniform melt packing and enhances interfacial bond durability.
How does substrate preheating improve overmolding adhesion?
Preheating the rigid plastic substrate to 70°C-90°C slows the cooling rate of the incoming second-shot melt. Warm boundary surfaces allow polymer chains from both materials to interdiffuse deeply, forming a strong chemical fusion bond.
Why is an early DfM review essential before cutting overmolding mold steel?
Conducting an early DfM review evaluates nominal wall thicknesses, shut-off angles, and gate placements while the design is still digital. Identifying potential flash or sink risks early eliminates costly mold rework and long tooling delays.