Kalıp Çeliği

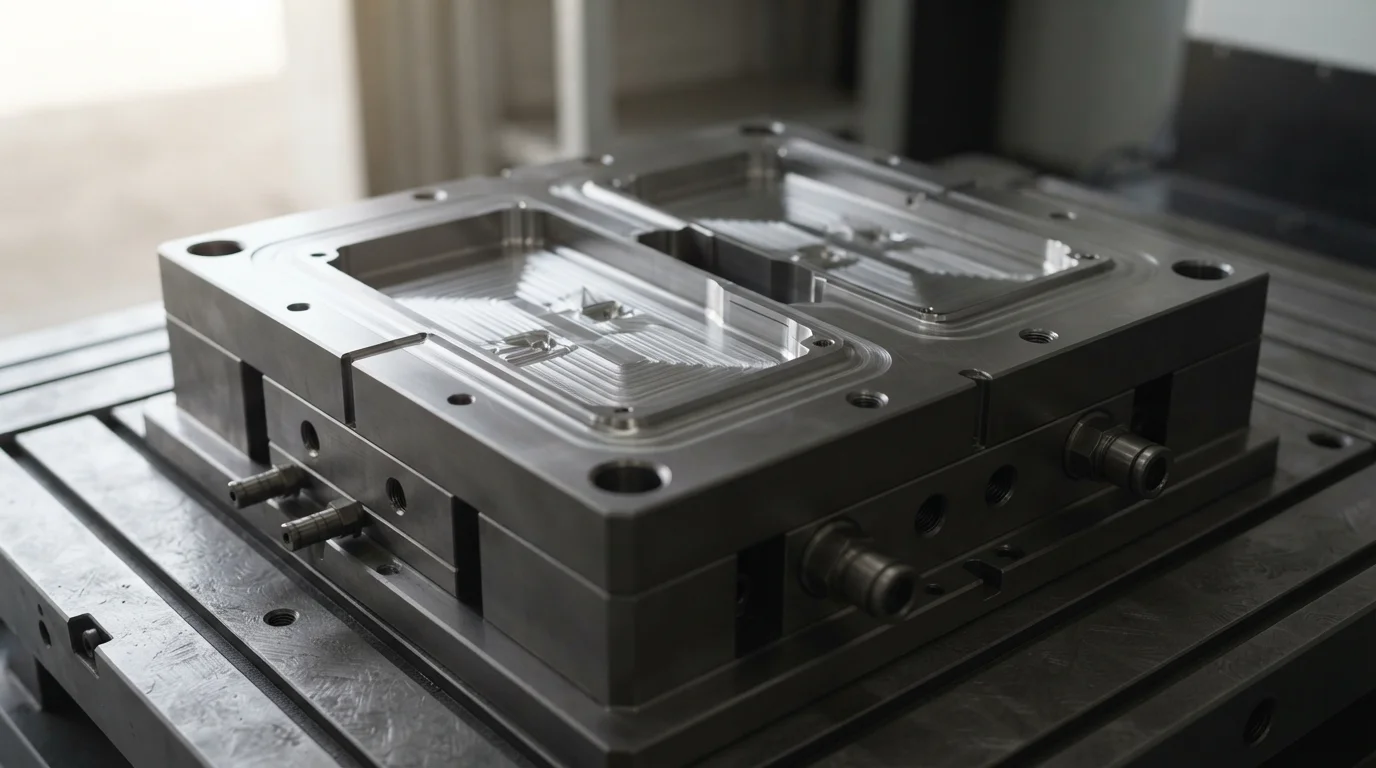
Doğru kalıp çeliğinin seçilmesi, plastik enjeksiyon kalıplamada kalıp ömrünü, termal çevrim sürelerini, yüzey parlatılabilirliğini ve korozyon direncini belirleyen temel mühendislik tercihidir. Takım çeliği seçenekleri, maliyet etkin orta hacimli üretim için ön sertleştirilmiş P20 ve 718H'den, 1.000.000+ vuruşlu Sınıf 101 kalıplar için tam sertleştirilmiş S136 paslanmaz çeliği ve H13 takım çeliğine (52+ HRC) kadar uzanır. Sertifikalı bir ISO 9001 ve IATF 16949 sözleşmeli üreticisi olan Jucheng Precision'da, yüksek sertlikte çelik kalıp imalatında uzmanlaşıyoruz. 25+ adet şirket içi 5 eksenli CNC işleme merkezi, vakumlu ısıl işlem ve SPI A-1 elmas ayna parlatma kullanarak, çelik boşlukları Zeiss CMM muayenesiyle doğrulanan ±0,005mm toleranslarda işliyoruz.

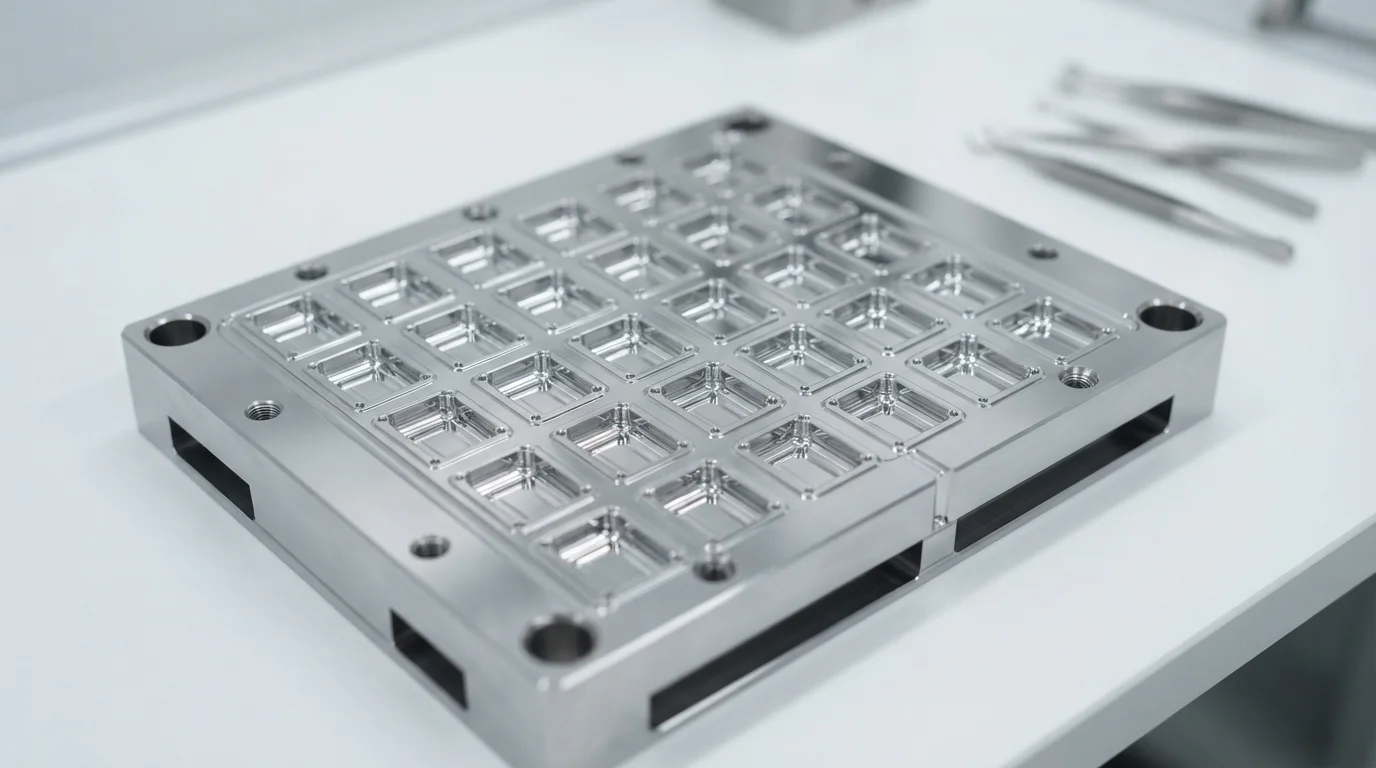
Mirror-polished-S136-stainless-steel-injection-mold-cavity

Mevcut malzemelerimiz

P20 Kalıp Çeliği

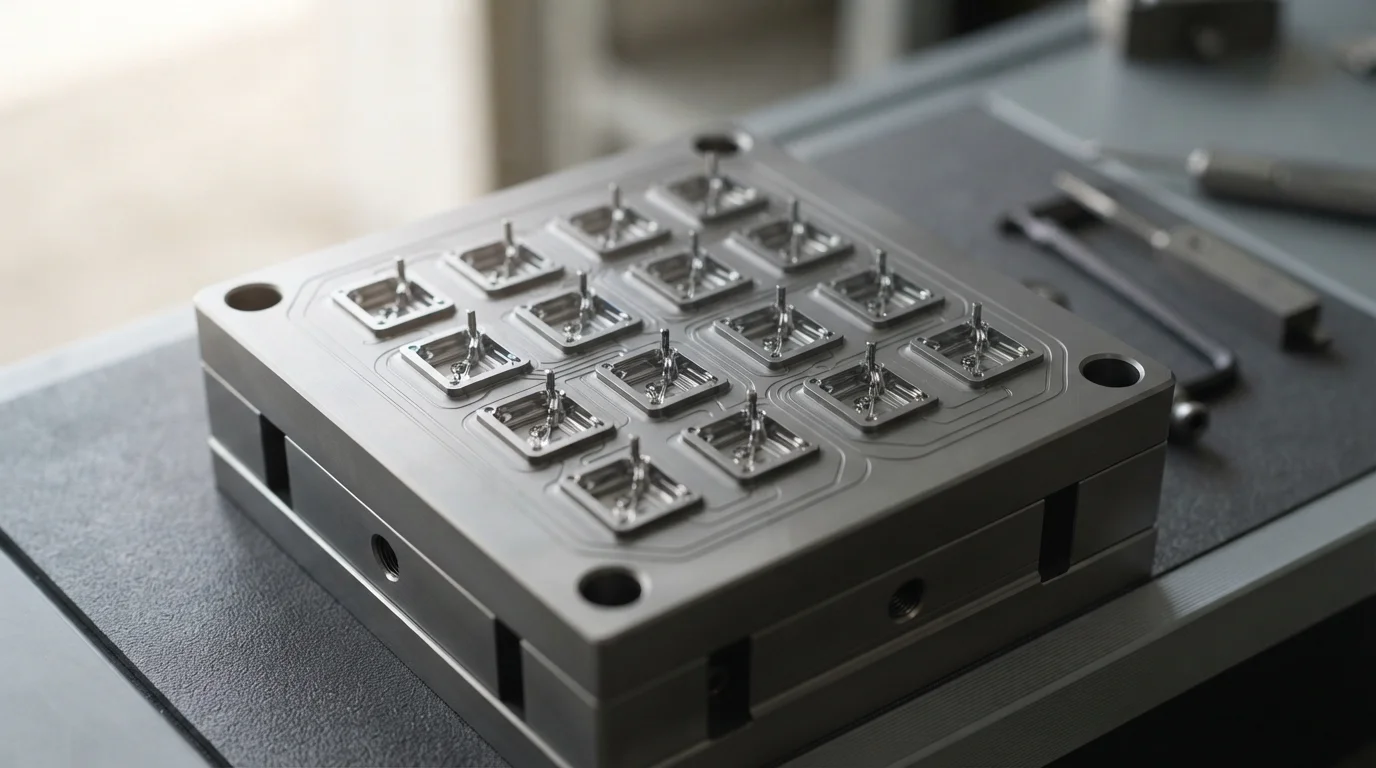
Orta hacimli üretim partileri için ekonomik bir takım çözümü sağlarken işleme sonrası ısıl işlem distorsiyonunu ortadan kaldırmak, mühendislik tasarımı bir ön sertleştirilmiş alaşım gerektirir; AISI P20 (DIN 1.2311) kalıp çeliği bunu sağlar. Tekdüze 28–34 HRC'ye ön sertleştirilen P20 çeliği, mükemmel işlenebilirlik, tekdüze çekirdek sertliği ve SPI B-2 yüzey kalitesine kadar iyi parlatılabilirlik sunar. Sertifikalı bir ISO 9001 ve IATF 16949 fason üreticisi olan Jucheng Precision'da, P20 çeliği kalıp boşluğu insertlerinin 5 eksenli CNC işlemesinde uzmanlaşıyoruz. 500.000 çevrime kadar takım vuruş ömrü sunan P20 enjeksiyon kalıplarımız, Zeiss CMM denetimiyle doğrulanarak emtia ve mühendislik termoplastiklerini işler.
DAHA FAZLA OKU

H13 Takım Çeliği

Fiber takviyeli bileşiklerden kaynaklanan ciddi aşındırıcı takım aşınmasına direnmek ve ısıl çatlak oluşumu olmadan hızlı ısıl döngülere dayanmak, yüksek sertlikte bir sıcak iş takım çeliği gerektirir; AISI H13 (DIN 1.2344) takım çeliği bunu sağlar. 50–54 HRC'ye vakumla sertleştirilmiş ve üç kez temperlenmiş H13 krom-molibden-vanadyum çeliği, olağanüstü ısıl şok direnci, yüksek basma dayanımı ve tavizsiz yolluk aşınma direnci sunar. Sertifikalı bir ISO 9001 ve IATF 16949 fason üreticisi olan Jucheng Precision olarak, H13 çelik kalıp boşluklarının 5 eksenli CNC işlenmesinde uzmanlaşıyoruz. 1.000.000 döngüyü aşan sınıf 101 takım vuruş ömrü sunan H13 kalıplarımız, Zeiss CMM denetimiyle doğrulanmış şekilde yüksek sıcaklıklı süper polimerleri ve aşındırıcı dolgulu reçineleri güvenilir biçimde işler.

DAHA FAZLA OKU

S136 Kalıp Çeliği

Yüksek saflıktaki medikal ve optik kalıplamada mikroskobik yüzey çukurlaşmasını ortadan kaldırmak ve kalıp boşluğu duvarlarını asidik gaz çıkışından korumak için elektro-cüruf yeniden ergitilmiş paslanmaz alaşım gerekir; S136 kalıp çeliği bunu sağlar. 48–52 HRC'ye vakumla sertleştirilen ESR S136 paslanmaz takım çeliği, ,61 krom içerir ve soğutma hattı paslanmasına ve aşındırıcı polimer bozunmasına karşı olağanüstü direnç sunar. ISO 9001 ve ISO 13485 sertifikalı bir fason üretici olan Jucheng Precision'da, S136 çelik kalıp insertlerinin 5 eksenli CNC işlenmesi ve elmas ayna parlatması konusunda uzmanız. SPI A-1 optik yüzey kalitesine ulaşan S136 üretim kalıplarımız, Zeiss CMM denetimiyle doğrulanmış 1.000.000'den fazla çevrimi garanti eder.

DAHA FAZLA OKU

718 Kalıp Çeliği

Standart P20'ye kıyasla üstün çekirdek sertlik homojenliği sağlarken büyük ölçekli kalıp bloklarında termal su verme distorsiyonunu ortadan kaldırmak, gelişmiş bir nikel alaşımlı ön sertleştirilmiş çelik gerektirir; 718H (DIN 1.2738) kalıp çeliği bunu sunar. Tekdüze 32–38 HRC'ye ön sertleştirilmiş 718H çeliği, 400 mm derinliğe kadar kalın takım kesitlerinde tutarlı sertlik sağlayan nikel katkı maddeleri içerir; ince SPI B-1 parlatma ve keskin fotoğraf dağlama dokuları alır. Sertifikalı bir ISO 9001 ve IATF 16949 fason üreticisi olan Jucheng Precision'da, büyük 718 çelik kalıp boşluklarının 5 eksenli CNC işlenmesinde uzmanlaşıyoruz. 500.000+ çevrime kadar takım vuruş ömrü sunan 718 kalıplarımız, Zeiss CMM denetimiyle doğrulanmış olarak otomotiv panellerini ve beyaz eşya muhafazalarını güvenilir şekilde işler.

DAHA FAZLA OKU

NAK80 Kalıp Çeliği

Ön sertleştirilmiş çekirdek çelik mukavemeti, iğne deliği içermeyen EDM kıvılcım aşındırma yüzeyleri ve işleme sonrası ısıl işlem distorsiyonu olmadan ayna düzeyinde yüzey parlatılabilirliği arasında optimal bir denge elde etmek, çökelme sertleştirmeli bir alaşım gerektirir ve NAK80 kalıp çeliği bunu sağlar. Değirmende tekdüze 37–43 HRC'ye yaşlandırma sertleştirmesi yapılan NAK80 (Cu-Al-Ni alaşımlı çelik), olağanüstü işlenebilirlik, tekdüze tane yapısı ve yüksek kaynaklanabilirlik sunar. Sertifikalı bir ISO 9001 ve IATF 16949 sözleşmeli üreticisi olan Jucheng Precision'da, NAK80 çelik kalıp insertlerinin 5 eksenli CNC işlenmesi ve hassas EDM aşındırmasında uzmanlaşıyoruz. 500.000 çevrimi aşan kalıp vuruş ömürleri sunan NAK80 kalıplarımız, Zeiss CMM muayenesiyle doğrulanan yüksek parlaklıkta kozmetik muhafazalar ve şeffaf optik lensler üretir.

DAHA FAZLA OKU

Doğru kalıp çeliğinin seçilmesi, aşağıdaki konuda en kritik tek mühendislik kararıdır Özel Kalıp Yapımı. Maliyet etkin pilot üretimler için ön sertleştirilmiş çeliklerden 1.000.000+ çevrimli üretim kalıpları için tam sertleştirilmiş paslanmaz çeliklere kadar, doğru alaşımın seçilmesi parça yüzey kalitesini, kalıp ömrünü ve termal çevrim verimliliğini belirler.

Takım Çeliği Sınıfı Performans ve HRC Sertlik Matrisi

Üretim hacminiz ve reçine kimyanızla eşleşmesi için sertifikalı Avrupa ve Asya çelik fabrikalarından premium takım çeliği alaşımlarını işliyor ve ısıl işleme tabi tutuyoruz:

Takım Çeliği Sınıfı Sertlik (HRC) Korozyon ve Aşınma Direnci Garantili Kalıp Vuruş Ömrü
S136 Paslanmaz Çelik 48 – 52 HRC (Sertleştirilmiş) Yüksek kromlu paslanmaz çelik. Asidik gaz çıkışına karşı olağanüstü korozyon direnci; SPI A-1 elmas ayna parlaklığı alır. 1.000.000+ Vuruş
H13 Takım Çeliği 50 – 54 HRC (Sertleştirilmiş) Aşırı termal şok direncine ve yüksek basınç dayanımına sahip sıcak iş takım çeliği. Aşındırıcı cam elyafı aşınmasına direnç gösterir. 1.000.000+ Vuruş
P20 / 718H Çeliği 28 – 34 HRC (Önceden sertleştirilmiş) Mükemmel işlenebilirlik ve ısıl işlem sonrası deformasyon olmaksızın homojen çekirdek sertliği sunan çok yönlü önceden sertleştirilmiş çelik. 250.000 – 500.000 Vuruş
NAK80 Çeliği 37 – 43 HRC (Önceden sertleştirilmiş) Üstün EDM kıvılcım yüzey kalitesi, yüksek parlatılabilirlik ve mükemmel kaynaklanabilirlik sağlayan önceden sertleştirilmiş yaşlandırma sertleştirmeli çelik. 500.000+ Vuruş

Takım Çeliğinin Mühendislik Reçineleriyle Uyumluluğu

Farklı polimer kimyaları, kalıp boşluğu yüzeylerine işlem sırasında belirgin fiziksel talepler uygular Plastik Enjeksiyon Kalıplama:

Reçine Kimyası Sınıfı Önerilen Takım Çeliği Mühendislik Kalıplama Gerekçesi
Optik Şeffaf ve Medikal Reçineler (Polikarbonat (PC), PMMA(Akrilik), Biyouyumlu ve Medikal Sınıf Reçine) S136 Paslanmaz Çelik (50 HRC) Yüksek saflıktaki paslanmaz yapı, mikro çukurlaşma veya pas kalıntıları olmadan elmas ayna parlaklığına (Yüzey Kaplamaları SPI A-1) ulaşır.
Aşındırıcı Elyaf Bileşikleri (Cam Elyafı (GF), Karbon Elyaf (CF)) H13 Takım Çeliği (52-54 HRC) Yüksek yüzey sertliği, yüksek hızlı cam veya karbon elyaf kesme kaynaklı yolluk erozyonunu ve boşluk çukurlaşmasını önler.
Aşındırıcı ve Alev Geciktirici Reçineler (Alev Geciktirici (FR), PVC (Polivinil Klorür)) Yüksek Kromlu S136 / M340 Paslanmaz Yüksek eriyik işleme sıcaklıklarında alev geciktiricilerin veya vinil bileşiklerinin bozunmasıyla oluşan asidik gaz çıkışına dayanır.
Standart Emtia Reçineleri (Polipropilen (PP), Polietilen (PE), ABS, Polistiren (PS)) P20 / 718H / NAK80 Çelik Aşağıdakiler için güvenilir 250k–500k çevrim ömrü sunarken takım maliyetini ve teslim sürelerini optimize eder Yüksek Hacimli Enjeksiyon Kalıplama.

Çelik Isıl İşlem ve Korozyon Önleme Matrisi

Hassas kalıp imalatı, sıkı metalurjik ısıl işlem kontrolü ve 5 eksenli CNC işleme gerektirir:

Vakumlu Isıl İşlem ve Gerilim Giderme

Hardened steels (S136, H13) undergo computer-controlled vacuum heat treatment followed by triple tempering to achieve uniform 50–54 HRC core hardness. This eliminates internal residual stress and prevents tool warpage during high-speed CNC milling.

5-Axis CNC Precision Cavity Machining

Utilizing 25+ in-house 5-axis CNC machining centers, we cut hardened steel inserts to ±0.005 mm tolerances. This ensures micro-gap shut-offs at parting lines, preventing flash even when running low-viscosity super-polymers like Polietereterketon (PEEK) ve Polifenilen Sülfür (PPS).

Mirror Polishing & Surface Texturing

S136 cavities are hand-polished by master mold makers using diamond paste compounds to achieve SPI A-1 mirror clarity, while P20 and 718 steels support acid etching for Mold-Tech textures or VDI 3400 EDM spark finishes.

Preventive Maintenance & Lifetime Tool Warranty

Molds running at Jucheng undergo scheduled Kalıp Onarımı ve Bakımı, including ultrasonic cavity cleaning and core alignment checks, ensuring long-term repeatability on Üretim Enjeksiyon Kalıbı tools.

Malzeme Özellikleri

Density (Tool Steel) 7.75 - 7.85 g/cm³
Hardness Range (Fully Hardened S136 / H13) 48 - 54 HRC
Hardness Range (Pre-Hardened P20 / NAK80) 28 - 40 HRC
Çekme Dayanımı (Sertleştirilmiş H13 / S136) 1.500 - 1.950 MPa
Akma Dayanımı (Sertleştirilmiş H13 / S136) 1.200 - 1.600 MPa
Isıl İletkenlik (23°C) 24 - 30 W/(m·K)
Isıl Genleşme Katsayısı (20-100°C) 11,5 - 12,8 10⁻⁶/K
Basma Dayanımı (52 HRC) 1.800 - 2.200 MPa
Darbe Tokluğu (Charpy V-Çentik) 20 - 35 J
SPI Parlatma Yüzey Kabiliyeti SPI A-1 (Elmas Ayna Parlatma) -
Garantili Takım Vuruş Ömrü (Sınıf 101 Sertleştirilmiş) 1.000.000+ Çevrim
Maksimum Kalıp Plakası Boyutu 2500 x 1800 mm
Minimum İşleme Toleransı +/- 0,005 mm