
Tek presli çift aşamalı üretim için çok malzemeli bileşenler tasarlamak, dönme boşluklarına, et kalınlığı oranlarına ve arayüz sızdırmazlık geometrisine sıkı sıkıya uyulmasını gerektirir. CAD modellemedeki hatalar, 180 derecelik plaka dönüşü sırasında sıklıkla felaket niteliğinde kalıp çarpışmalarına veya birincil alt tabaka sınırları üzerinde ciddi kozmetik çapaklanmaya yol açar. Titiz üretilebilirlik için tasarım (DfM) kuralları, maliyetli çelik modifikasyonlarını ortadan kaldırır ve kusursuz çoklu polimer entegrasyonunu garanti eder.
Birincil alt tabakanın ikinci aşama kapsüllemeden önce nasıl büzüldüğünü anlamak, ürün tasarımcılarının CAD özelliklerini doğru şekilde önceden telafi etmesini sağlar. Bu teknik mühendislik el kitabı; et kalınlığı kurallarını, dönme boşluğu gereksinimlerini, mekanik kilitleme geometrisini ve kapatma yüzeyi (shut-off land) tasarımlarını inceler.
2K Bileşenler için Et Kalınlığı Oranları ve Çekme Açıları
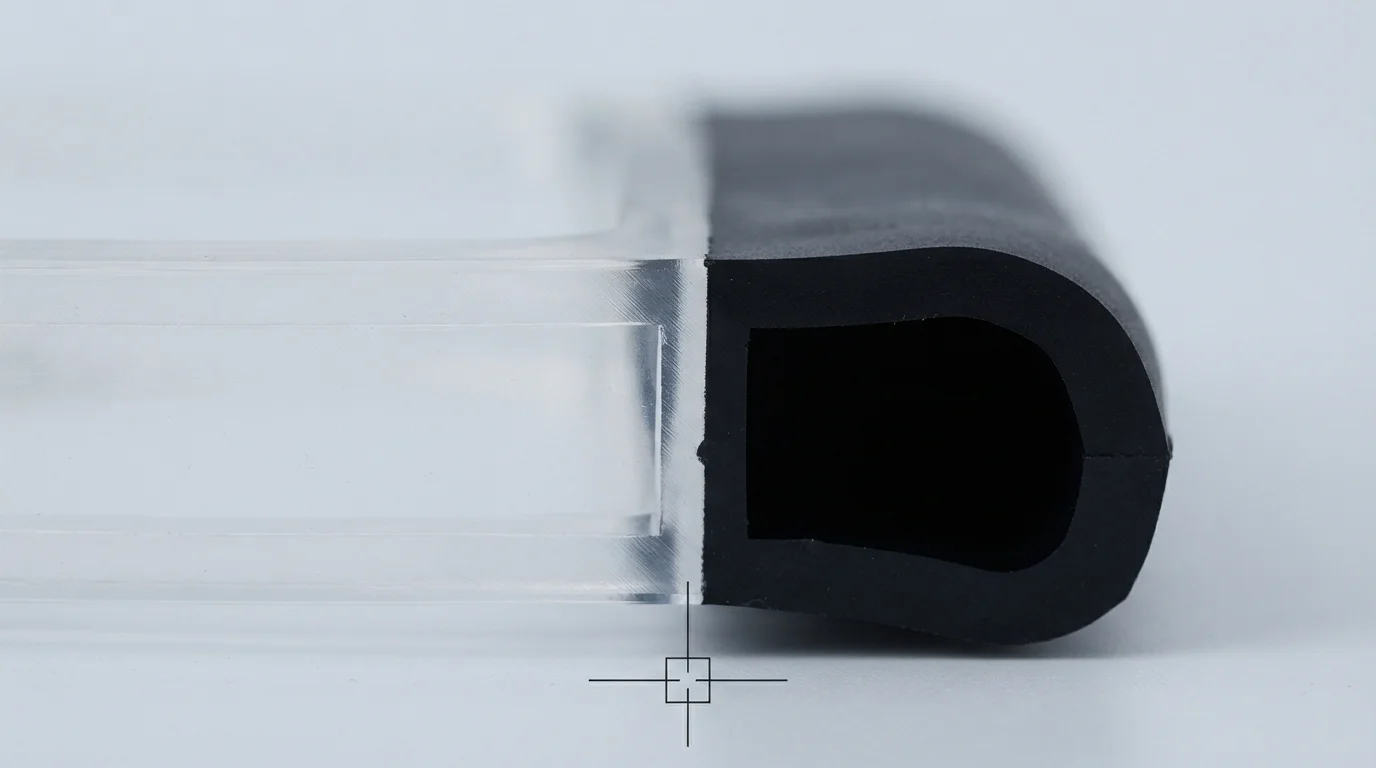
Standartlaştırılmış bir iki aşamalı enjeksiyon kalıplama tasarım kılavuzuna uyulması, her iki malzeme aşamasının da çekme izleri veya iç boşluklar oluşturmadan düzgün şekilde soğumasını sağlar. Rijit alt tabaka ile esnek üst kalıp arasındaki et kalınlığı oranlarının kontrol edilmesi, dolum kararlılığını belirler. Aşağıdakilerden kalıplanan birincil alt tabakalar için nominal et kalınlığı polikarbonat (PC) veya ABS 1,5 mm ile 3,0 mm arasında kalmalıdır.
İkincil elastomerik katmanlar TPE veya TPU alt tabaka ile eşleşmeli veya termal çöküntü çukurlarını önlemek için alttaki alt tabakadan biraz daha ince kalmalıdır. Dikey alt tabaka duvarlarındaki çekme açıları, 180 derecelik dönüşten önce birincil boşluktan temiz parça çıkışını sağlamak için minimum 1,5° ila 2,0° olarak belirtilmelidir. Aşağıdaki Tablo 1, çok atışlı bileşenler için temel CAD tasarım kurallarını özetlemektedir:
| 2K CAD Özelliği | Önerilen Tasarım Kuralı | İhlal Edilirse Fiziksel Kusur | Kalıp Optimizasyon Stratejisi |
|---|---|---|---|
| Birincil Alt Tabaka Duvarı | 1,5 mm – 3,0 mm Tekdüze | Çekme izleri ve diferansiyel çarpılma | Kademeli konikliklerle tekdüze nominal kalınlığı koruyun |
| İkincil Üst Kalıp Duvarı | 1,0 mm – 2,5 mm Kalınlık | Eksik dolgu (3,0 mm) | Kısıtlayıcı girişler olmadan düzgün akış yolları sağlayın |
| Dikey Çekim Açısı | 1,5° – 2,0° Minimum Koniklik | Çekirdek dönüşü sırasında alt tabaka sürtünme çizikleri | Derin çekirdek çekme ceplerinde çekimi artırın |
| Dönel Boşluk Açıklığı | 0,1 mm – 0,2 mm Kademe Rahatlatma | Kapatma sırasında ilk atış alt tabakasının ezilmesi | İkincil boşluk çeliğinde rahatlatma cepleri işleyin |
Dönel Açıklıklar ve Kapatma Yüzeyleri Tasarlama
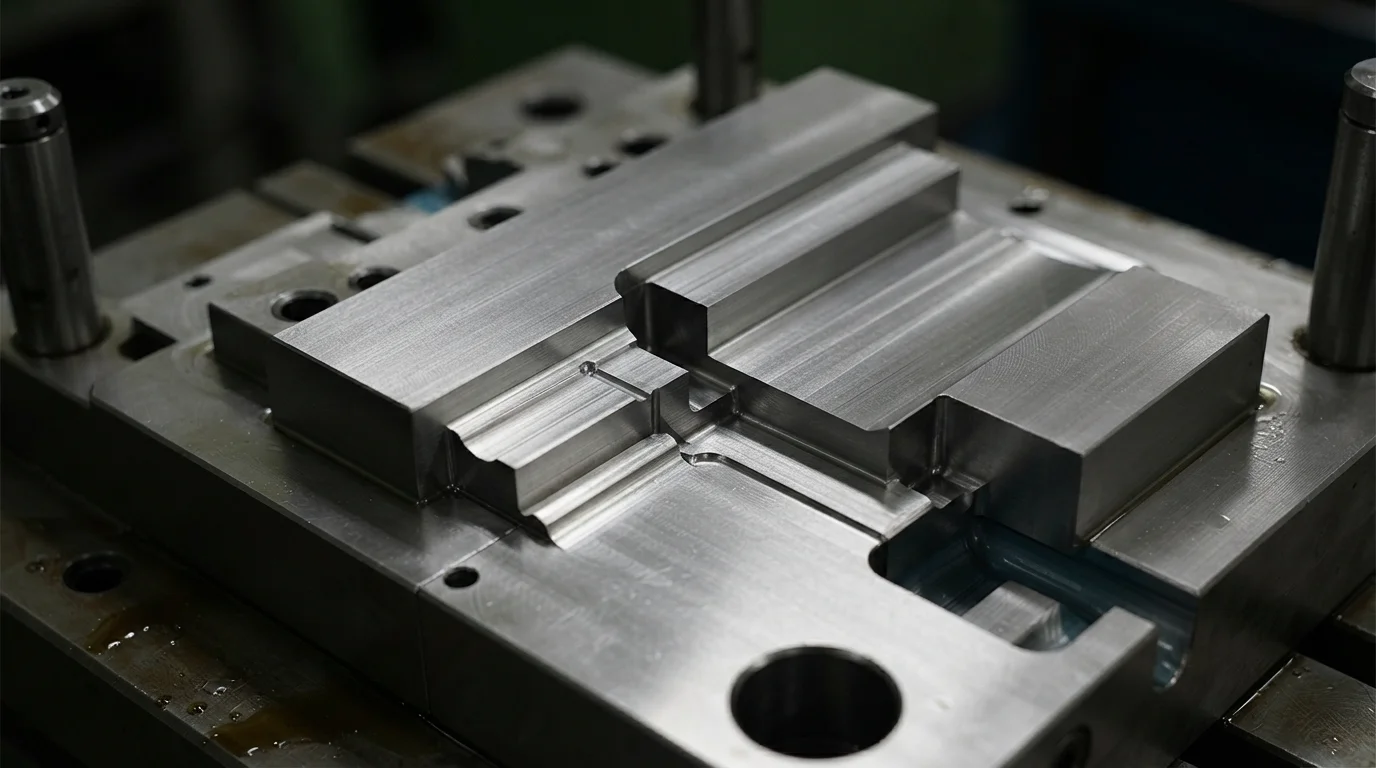
Bu iki atışlı enjeksiyon kalıplama tasarım kılavuzundaki ilkeleri uygulamak, 180 derecelik kalıp dönüş çevrimi sırasında takım çeliği çarpışmalarını önler. Yeterli dönel açıklıklar tasarlamak, ikincil boşluk çeliğinde 0,1 mm ila 0,2 mm ölçülerinde rahatlatma cepleri oluşturmayı gerektirir. Rahatlatma cepleri, ikincil kalıp boşluğunun yüksek basınçlı kapatma sırasında önceden kalıplanmış alt tabakayı ezmesini veya sürtmesini önler.
Hassas kapatma yüzeyleri 90 derecelik sızdırmazlık omuzlarıyla taşlanmış, yumuşak elastomer sızıntısına karşı pozitif mekanik bariyerler oluşturur. Kapatma yüzeyi uyum toleranslarını 0,01 mm'den daha sıkı tutmak, kozmetik çapak olmadan keskin görsel renk ayrımı sağlar.
Dönel takım mühendisliği adımları şunları içerir:
- Boşluk rahatlatma cebi tasarımı—İkincil boşluk yüzeylerinde 0,15 mm boşluklu kademelerin işlenmesi, kalıp kapanırken alt tabakanın sıyrılmasını önler.
- Çevre sızdırmazlık kademesi dahil edilmesi—Üst kalıp kenarı boyunca 0,5 mm 90 derecelik bir kademenin eklenmesi keskin bir kesme hattı oluşturur.
- Alt tabaka büzülmesi ön kompanzasyonu—Birincil enjeksiyonun termal büzülmesinin hesaba katılması, ikincil boşluklar içinde tam oturmayı sağlar.
- Yolluk konumu ayrımı—İkincil sıcak yolluk düşmelerinin birincil yolluklardan uzağa konumlandırılması, alt tabakanın yeniden erimesini önler.
Mekanik Kilitleme Özellikleri: Kırlangıç Kuyrukları, Delikler ve Alt Kesimler
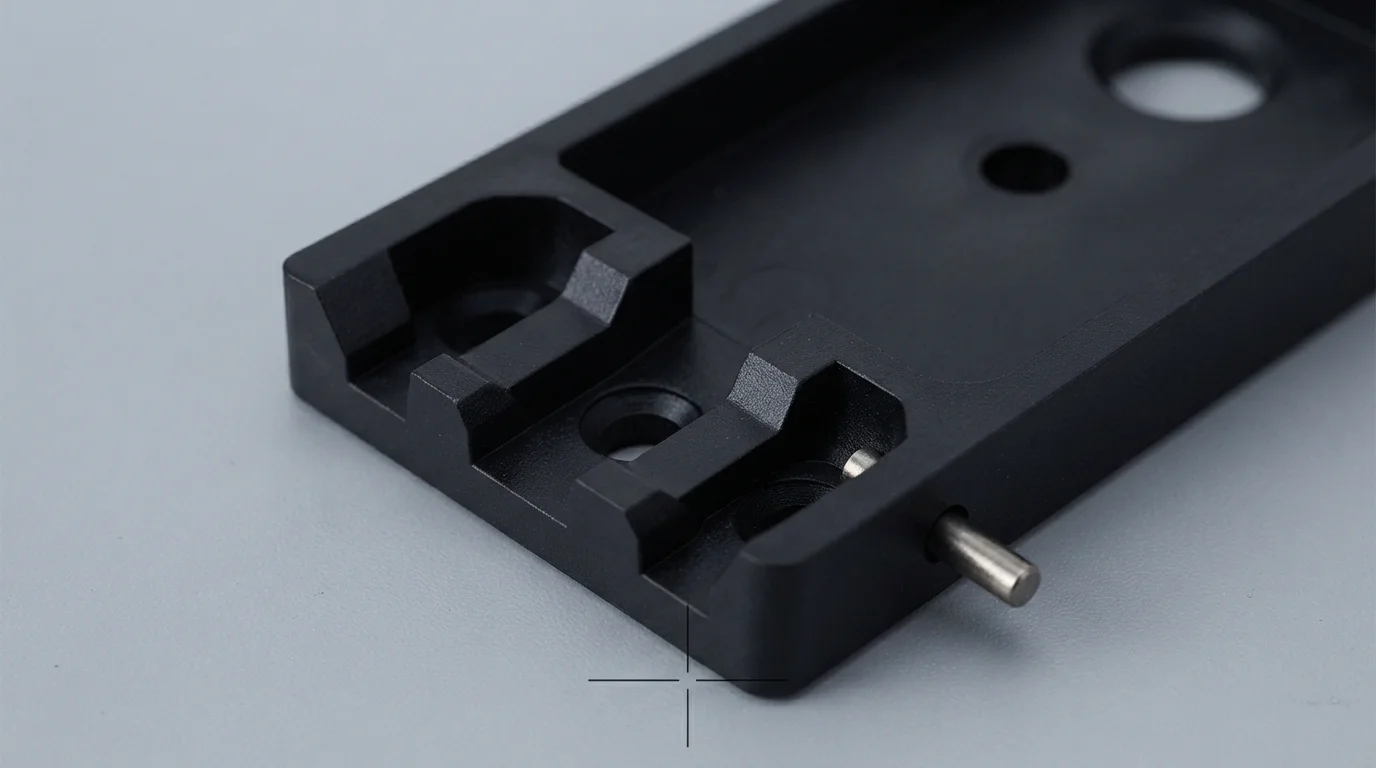
Polimerler arasındaki kimyasal yapışma, bileşenler agresif temizlik kimyasallarına, neme veya dinamik döngüsel kaymaya maruz kaldığında zayıflayabilir. mekanik kilitleme özelliklerinin sert plastik alt tabakaya dahil edilmesi, delaminasyonu önleyen kalıcı fiziksel tutunma sağlar.
Cam elyaf takviyeli PA66 mekanik kilitleme kanallarından önemli ölçüde fayda görür. 90 derecelik kırlangıç kuyruğu olukları, alt kesikler ve geçiş delikleri tasarlamak, eriyik elastomerin alt tabakadan akmasına ve karşı tarafta perçinlenmesine olanak tanır. Yerleşik bir iki aşamalı enjeksiyon kalıplama tasarım kılavuzuna uyulması, uzun otomotiv ve medikal yaşam döngüleri boyunca arayüz soyulma risklerini ortadan kaldırır.
2K DfM İncelemesi ve Kalıplama için Neden JUCHENG'i Seçmelisiniz
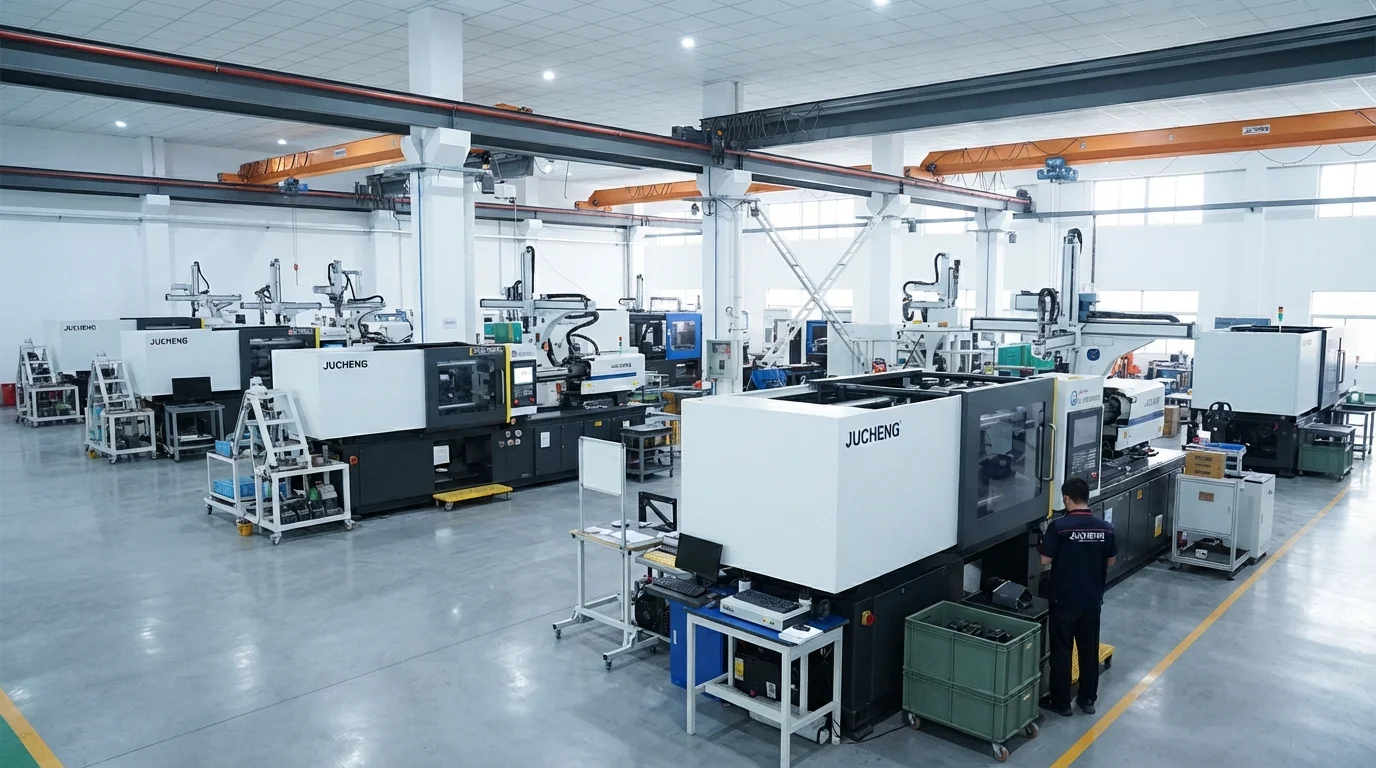
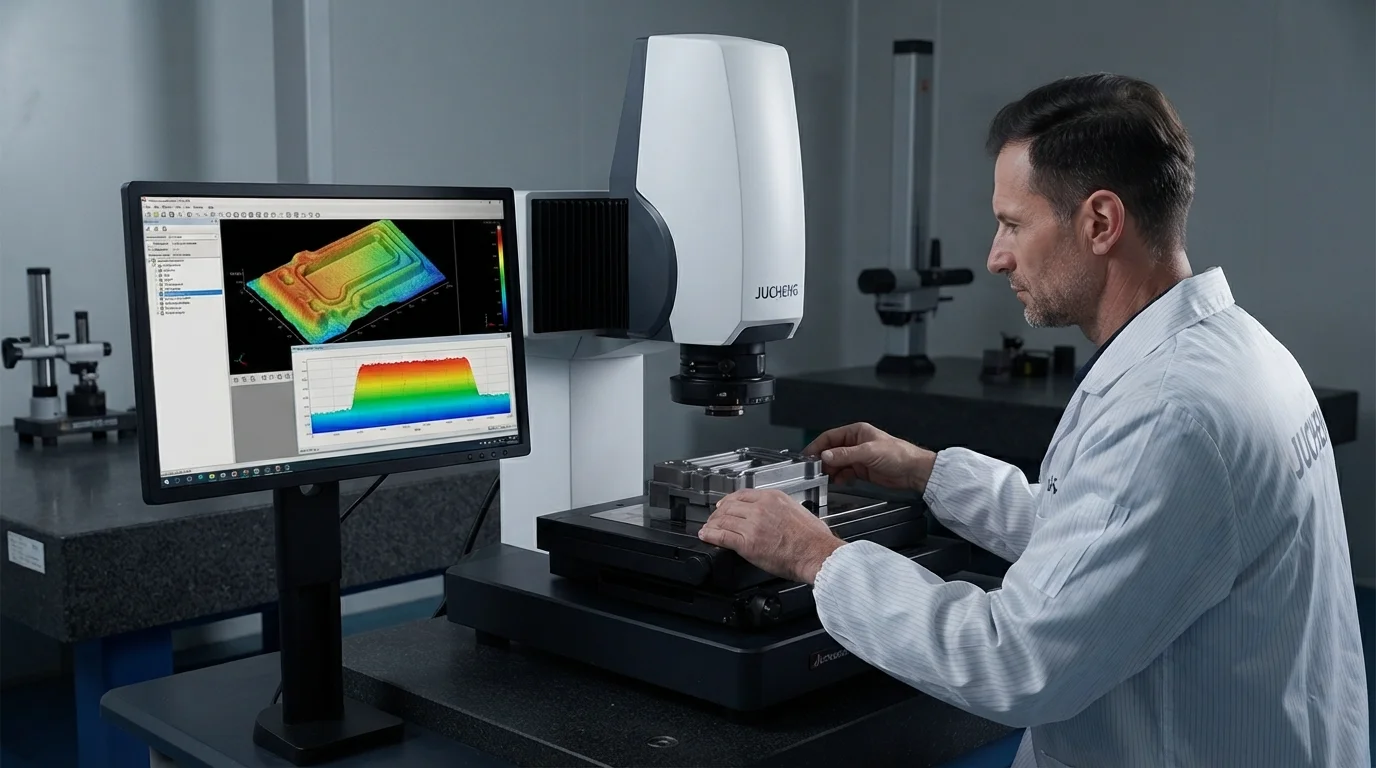
JUCHENG ile ortaklık, 15T ila 3000T kenetleme kuvveti aralığında 35+ otomatik enjeksiyon presine ev sahipliği yapan gelişmiş bir üretim tesisine erişim sağlar. 25 takım 5 eksenli CNC makinesine sahip şirket içi bir kalıp atölyesinin işletilmesi, sertleştirilmiş çelikten kapama yüzeylerinin hassas işlenmesine olanak tanır S136 paslanmaz çelik veya H13 takım çeliği. Mühendislik ekibimiz, her CAD gönderimi için ücretsiz 24 saatlik bir DfM incelemesi sunar; çelik kesiminden önce alt tabaka duvar kalınlığını, çekme açılarını ve dönme boşluklarını analiz eder.
IATF 16949 ve ISO 13485 sertifikalı kalite yönetim sistemleri, her çoklu enjeksiyon üretim partisini destekler ve otomotiv programları için tam PPAP Seviye 3 dokümantasyonu sunar. ISO Sınıf 8 temiz oda kalıplama departmanının işletilmesi, tıbbi bileşenleri kalıplama ve damla paketleme sırasında partikül kontaminasyonundan korur. Katı bir iki enjeksiyonlu kalıplama tasarım kılavuzuna uyulması, kalıp çarpışmalarını ve çapaklanmayı önler iki atışlı enjeksiyon kalıplama.
Sıkça Sorulan Sorular (SSS)
2K kalıp tasarımında dönme boşluğu açıklıkları neden kritiktir?
Dönme boşluğu açıklıkları, 180 derece döndürmeden sonra kalıp kapandığında önceden kalıplanmış alt tabakanın ezilmesini veya çizilmesini önlemek için ikincil kalıp boşluğunda 0,1 mm ila 0,2 mm boşluk sağlar. Yetersiz boşluk alt tabakaya zarar verir ve kalıp kapama yüzeylerini tahrip eder.
Birinci ve ikinci enjeksiyonlar arasında önerilen duvar kalınlığı oranı nedir?
Önerilen tasarım kuralları, ikincil üst kalıplama duvar kalınlığının birincil rijit alt tabakaya eşit veya biraz daha ince kalması gerektiğini, tipik olarak 1,0 mm ila 2,5 mm olduğunu belirtir. Daha kalın ikincil duvarlar daha yavaş soğur ve çekme izleri ile termal büzülme distorsiyonu oluşturur.
Kapama yüzeyleri 2K kalıplamada ikinci enjeksiyon çapağını nasıl önler?
Kalıp kapama yüzeyleri, 0,5 mm genişliğinde 90 derecelik bir sızdırmazlık basamağı boyunca rijit alt tabakaya sıkıca kenetlenir. Kapama çeliği uyum toleranslarının 0,01 mm'den daha sıkı tutulması, düşük viskoziteli yumuşak elastomer eriyiğinin kozmetik alt tabaka sınırları üzerine sızmasını engeller.
Keskin iç köşeler 2K parçalarda delaminasyona neden olabilir mi?
Keskin iç köşeler yerelleşmiş çentik gerilme konsantrasyonları oluşturur ve düzgün elastomer akışını engeller. Tüm geçiş köşelerinde geniş yarıçaplar (minimum 0,5 mm) eklemek, düzgün eriyik dolgusunu teşvik eder ve arayüzey bağ dayanıklılığını artırır.
Birincil alt tabaka büzülmesi, ikincil boşluk yerleşimini nasıl etkiler?
Birincil alt tabakalar, 180 derecelik dönüş gerçekleşmeden önce soğuma sırasında hafifçe büzülür. Kalıp mühendisleri, alt tabakayı sıkıştırmadan sızdırmaz bir conta sağlamak için hacimsel büzülme oranlarını hesaplamalı ve ikincil boşluk ölçülerini önceden telafi etmelidir.
2K kalıp çeliği kesilmeden önce 24 saatlik bir DfM incelemesi neden esastır?
Erken bir DfM incelemesi yapmak, CAD dosyaları hâlâ dijitalken dönme boşluklarını, kapatma açılarını ve giriş yerleşimlerini değerlendirir. Potansiyel çapak veya çarpışma risklerinin erken tespit edilmesi, maliyetli kalıp yeniden işlemelerini ve uzun kalıp gecikmelerini ortadan kaldırır.