
Çok malzemeli kapsülleme için uygun mühendislik polimerlerinin seçimi, bir bileşenin dinamik mekanik yüklere, termal şoka ve kimyasal maruziyete dayanıp dayanamayacağını doğrudan belirler. Mühendislik forumlarındaki topluluk tartışmaları, uyumsuz sert alt tabakaların yumuşak elastomerik üst kalıplarla birleştirilmesi durumunda delaminasyon risklerini sıklıkla vurgular. Arayüzey yapışması, ikincil işleme sırasında moleküler zincir karşılıklı difüzyonuna izin veren kimyasal olarak uyumlu polimer çiftlerinin seçilmesine bağlıdır. Bu teknik kılavuz, reçine uyumluluk matrislerini, işleme eriyik sıcaklığı aralıklarını, hammadde sarı kart doğrulamasını ve uygulama seçim kriterlerini inceler.
Polimer Uyumluluk Matrisi: Sert Alt Tabakalar ile Esnek Elastomerler
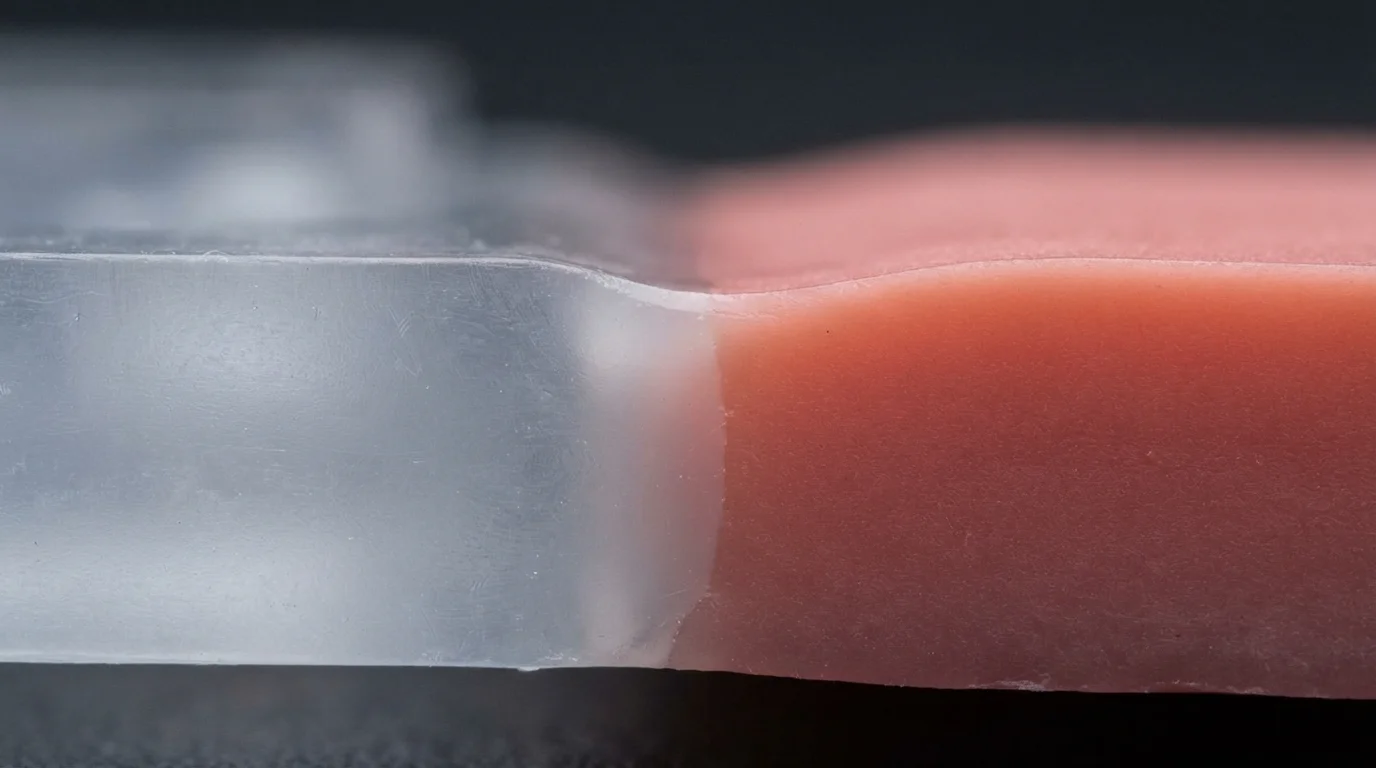
Polimer fiziğini anlamak, sert yapısal çerçeveler ile esnek üst kalıp katmanları arasındaki kimyasal afinitesinin değerlendirilmesiyle başlar. Uyumlu üst kalıplama malzemelerinin belirtilmesi, erimiş elastomerlerin alt tabaka üzerinde mikroskobik bir sınır tabakasını eriterek kohezif bir moleküler kaynak oluşturmasını sağlar. Sert alt tabaka temelleri tipik olarak ABS, polikarbonat (PC), cam elyaf takviyeli PA66, veya PBT. gibi mühendislik termoplastiklerinden oluşur. Elastomerik üst kalıp katmanları, özel Shore sertlik profilleri ve ergonomik tutuşlar sağlamak için TPE, TPU, ve TPV dahil olmak üzere modifiye edilmiş bileşikler kullanır.
Plastik değerlendiricileri arasındaki topluluk incelemeleri, iki polimer arasındaki polarite hizalamasının bağlanma mukavemetini belirlediğini vurgular. SEBS bazlı TPE gibi polar olmayan elastomerler, polipropilen gibi polar olmayan alt tabakalarla doğal olarak bağlanırken, naylon gibi polar reçineler yapışma modifiye edilmiş TPE sınıfları gerektirir. Aşağıdaki Tablo 1, yaygın üst kalıplama malzeme kombinasyonları için polimer uyumluluk derecelendirmelerini özetlemektedir:
| Sert Alt Tabaka Reçinesi | Kaplama Elastomer Sınıfı | Arayüzey Bağ Mukavemeti | Yapışma Mekanizması | Önerilen İşleme İpucu |
|---|---|---|---|---|
| ABS (Polylac PA-757) | SEBS esaslı TPE / TPU | Mükemmel Kimyasal Kaynaşma | Moleküler Zincir Difüzyonu | 2. enjeksiyon eriyik sıcaklığını ABS Tg'nin 10-20°C altında tutun |
| Polikarbonat (Lexan 141R) | Ester bazlı TPU (Desmopan) | Üstün Yüksek Mukavemetli Bağ | Kimyasal Karşılıklı Difüzyon | Alt tabaka kalıp boşluğunu 70°C – 90°C'ye ön ısıtın |
| Poliamid 66 (Zytel 70G33L) | Yapışma Modifiye TPE / Santoprene | Orta ile Güçlü Arası Bağ | Kimyasal + Mekanik | 90 derecelik mekanik kilitleme kırlangıç kuyrukları ekleyin |
| Polipropilen (PP-HP500N) | Olefinik TPE / TPV | Mükemmel Polar Olmayan Kaynaşma | Eş-Kristalleşme | Polar katkı maddelerinden kaçının; kalıp kapanma yüzeylerinin temiz olduğundan emin olun |
Kimyasal Afinite ve Erime Sıcaklığı Eşleştirmesi
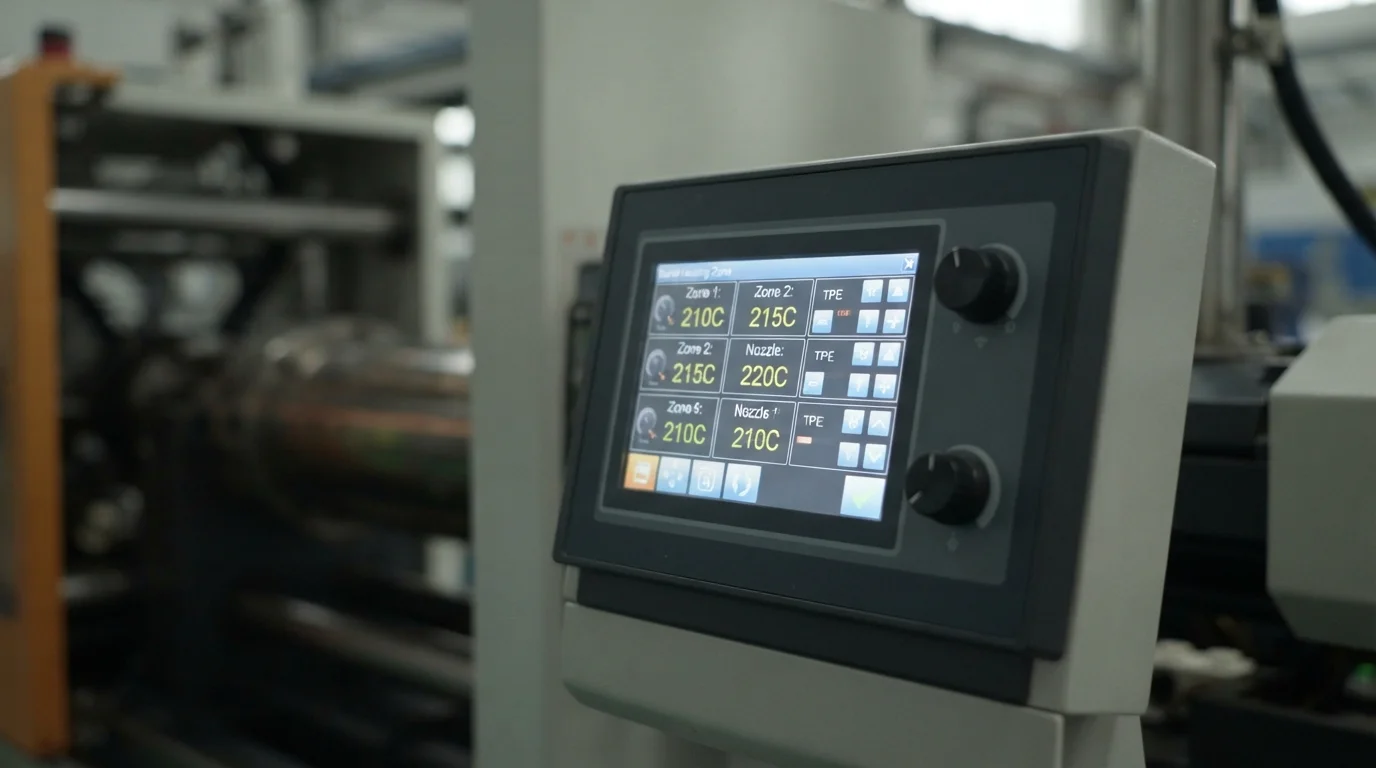
İkincil enjeksiyon sırasındaki termal dinamikler, arayüzey zincir dolaşıklıklarının derinliğini kontrol eder. İkinci atış erime sıcaklıkları, duvar deformasyonuna neden olmadan sert alt tabaka yüzeyini yumuşatacak kadar sıcak olarak boşluğa girmelidir. TPU'nun PC veya PC/ABS alt tabaka üzerine enjekte edilmesi yüksek soyulma mukavemeti sağlar çünkü her iki polimer de hızla birbirine difüze olan polar fonksiyonel gruplar içerir. Uygun kalıp duvar sıcaklıklarının korunması erken söndürmeyi önler ve polimer moleküllerinin soğumadan önce dolaşmaları için yeterli zaman tanır.
Seçilen reçineler arasındaki kimyasal afinite düşük kaldığında, kalıp tasarımcıları mekanik tutma özellikleri ekler. Mekanik alt kesimler, kırlangıç kuyruğu kanalları ve geçiş delikleri, elastomerik katmanı fiziksel olarak alt tabaka çerçevesine kilitler. Kimyasal yapışmayı mekanik ankrajla birleştirmek, yumuşak contaların ve tutamakların günlük kullanım sırasında döngüsel kayma gerilmesi altında kenar soyulmasına direnmesini garanti eder.
Üst kalıplama yapışmasını en üst düzeye çıkarmak için işleme kuralları şunları içerir:
- Alt tabaka boşluğu ön ısıtma—Sert alt tabaka kalıp boşluklarını 70°C ila 90°C'ye ısıtmak, arayüzey zincir hareketliliğini artırır.
- Erime sıcaklığı hizalaması—İkinci atış erime sıcaklıklarını elastomer işleme penceresinin üst sınırına yakın ayarlamak, yüzey yumuşamasını en üst düzeye çıkarır.
- Mekanik alt kesim entegrasyonu—Çevre kırlangıç kuyruklarının ve mekanik geçiş deliklerinin işlenmesi, dinamik kayma altında kenar soyulmasını önler.
- Yüksek hızlı enjeksiyon hızı—Yumuşak reçinenin hızlı enjekte edilmesi, erken söndürme meydana gelmeden önce sınır katmanına termal enerji iletir.
200+ Üretim Reçine Kütüphanesi ve Malzeme Sarı Kart Doğrulaması
Güvenilir özel üretim yapmak Überformungs-Spritzguss tam parti izlenebilirliğine sahip sertifikalı hammaddelerin tedarik edilmesini gerektirir. Reçine sevkiyatlarının Underwriters Laboratories (UL) Yellow Card kayıtlarına göre doğrulanması, şu gibi alevlenme derecelendirmelerinin UL94 V-0 çok atışlı işleme sonrasında geçerliliğini korur. Resmi Analiz Sertifikası (COA) belgeleriyle desteklenen sertifikalı malzeme partilerinin tedarik edilmesi, yüksek güvenilirlikli bileşenlerde parti bazında sıfır performans değişkenliği sağlar.
Klinik sağlık uygulamaları, biyouyumluluk kriterlerini karşılayan USP Class VI ve ISO 10993 medikal sınıf termoplastikleri işler. Biyouyumlu TPE ve TPU formülasyonları, tekrarlanan otoklav buharlı sterilizasyona, kimyasal dezenfektan mendillere ve cilt yağına maruz kalmaya bozulmadan dayanır. Eksiksiz hammadde dokümantasyonunun sürdürülmesi, medikal cihaz OEM'lerini klinik denetimler sırasında düzenleyici uygunsuzluktan korur.
Üst Kalıplama Polimerleri için Temel Uygulama Senaryoları
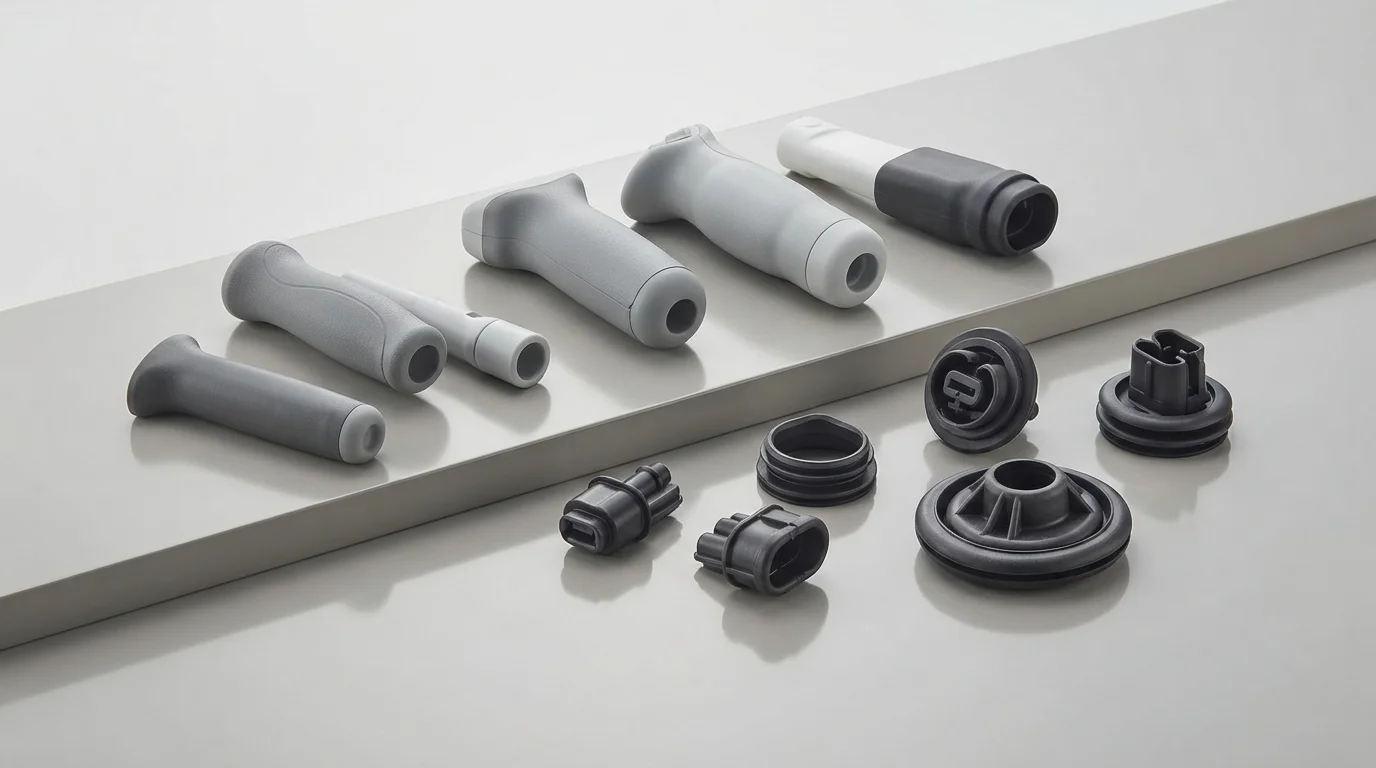
Endüstriyel, sağlık ve otomotiv programları, çok çeşitli fonksiyonel uygulamalarda çok malzemeli polimer kombinasyonları belirler. Otomotiv iç kokpitleri, üstün yumuşak dokunuş estetiği ve titreşim sönümleme sağlamak için PC/ABS kapı kolları, klima kontrol düğmeleri ve gösterge paneli çerçeveleri üzerine üst kalıplanmış TPU kullanır. Medikal cihaz mühendisleri, ameliyathane personeli için kaymaz, sterilize edilebilir tutuşlar sağlamak üzere sert PC cerrahi alet sapları üzerine üst kalıplanmış USP Sınıf VI TPE belirler.
Elektronik cihaz muhafazaları, dış mekan teşhis monitörleri için IP67 su geçirmez bariyerler oluşturarak yapısal muhafazalar üzerine üst kalıplanmış Santoprene TPV veya TPE contalar içerir. Manuel conta yerleştirmenin ortadan kaldırılması, dinamik düşme darbeleri altında tutarlı çevresel sızdırmazlık sağlarken montaj işçiliğini azaltır.
Hedef sektör üst kalıplama çözümleri şunları içerir:
- Medikal cerrahi aletler—ergonomik, sterilize edilebilir tutuşlar için sert polikarbonat üzerine üst kalıplanmış USP Sınıf VI TPE.
- Otomotiv iç kontrolleri—çizilmeye dayanıklı yumuşak dokunuşlu kollar ve düğmeler için PC/ABS üzerine üst kalıplanmış Desmopan TPU.
- Endüstriyel elektronik muhafazalar—IP67 su geçirmez sızdırmazlık ve darbe koruması için cam elyaf takviyeli naylon üzerine üst kalıplanmış Santoprene TPV.
Özel Üst Kalıplama için Neden JUCHENG'i Seçmelisiniz
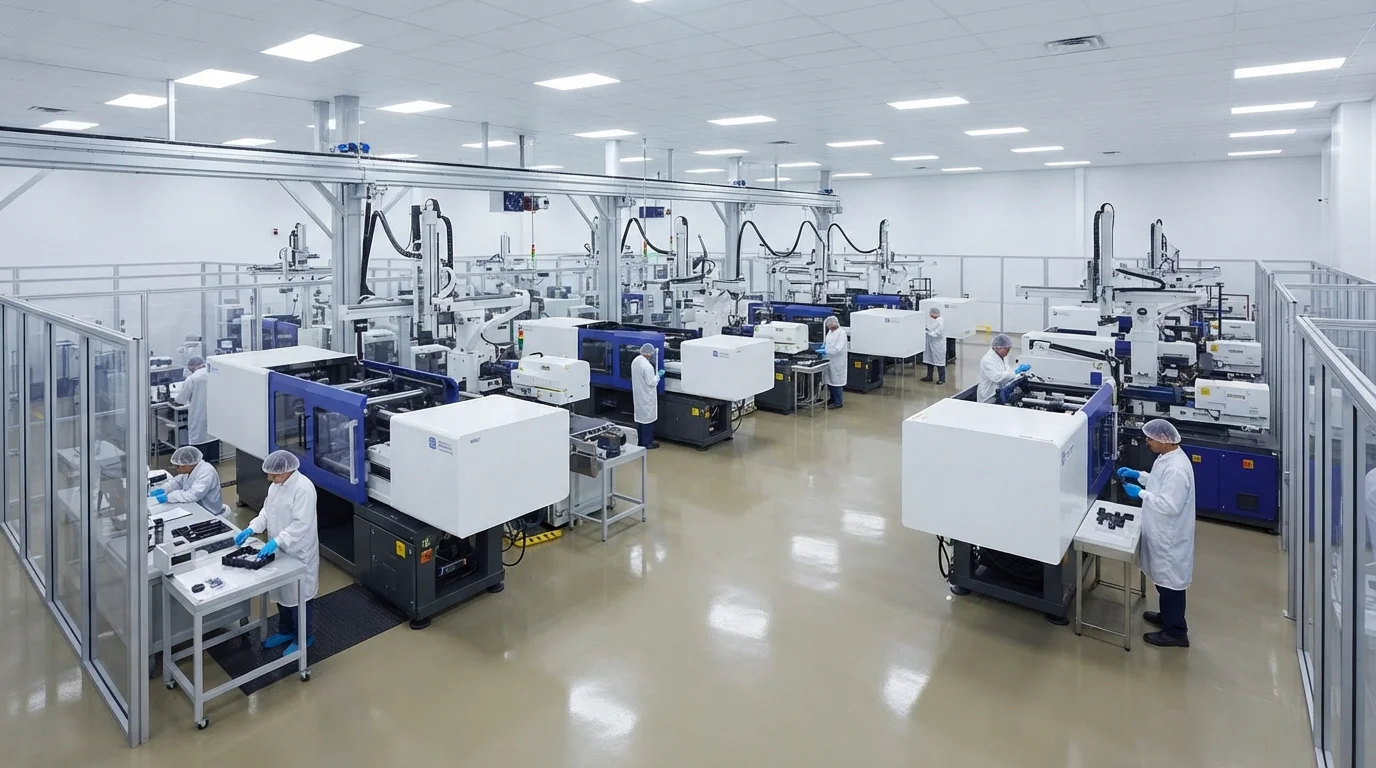
Partnering with JUCHENG for multi-material encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands, ensuring flash-free elastomeric boundaries down to sub-millimeter tolerances. Our engineering team delivers a free 24-hour DfM review for every CAD submission, analyzing substrate wall thickness, draft angles, and shut-off feasibility before cutting steel.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging. Automated Zeiss CMM scanning with ±0.003 mm precision verifies critical sealing geometries, delivering zero-defect quality across prototype and high-volume series manufacturing.
Sıkça Sorulan Sorular (SSS)
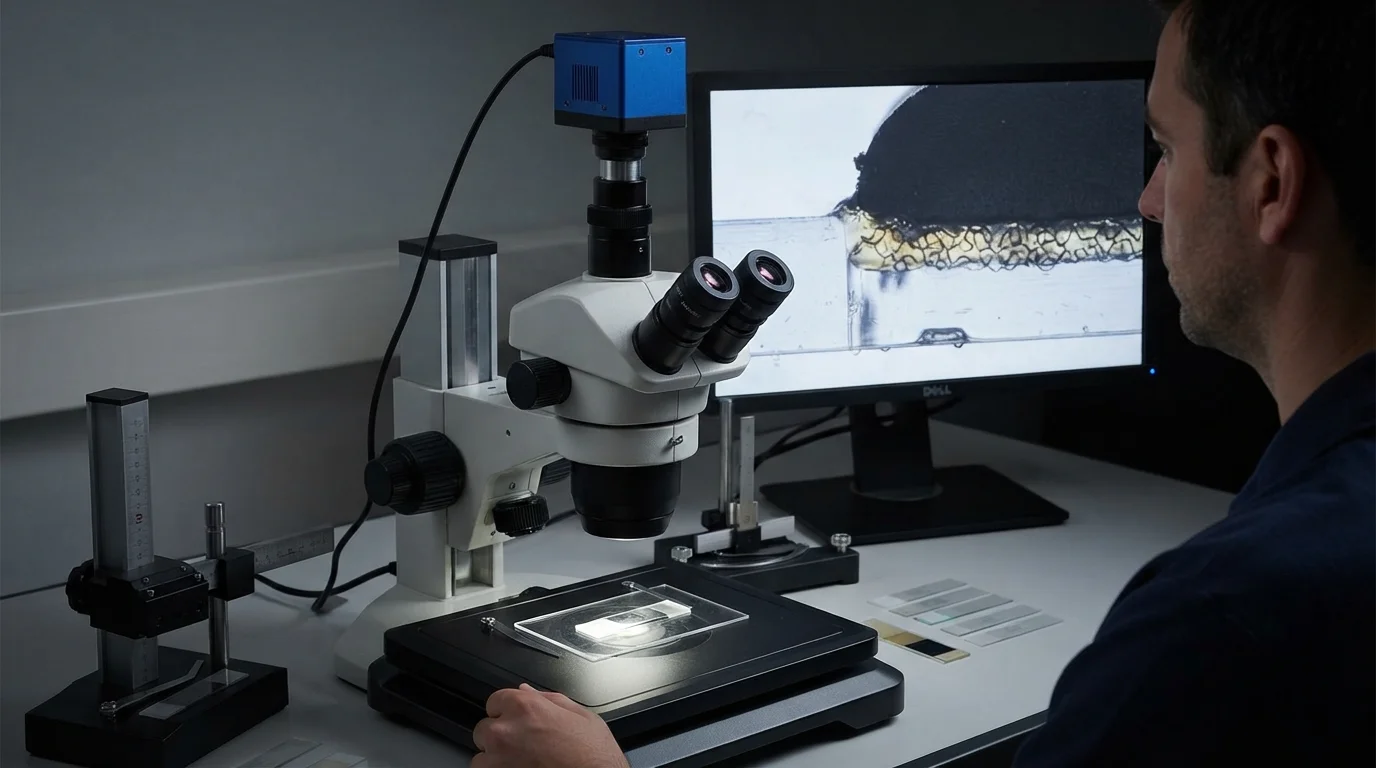
Why do some TPE materials peel off rigid plastic substrates after molding?
Peeling or delamination occurs when the selected TPE grade is chemically incompatible with the rigid substrate or when mold temperatures are too low during secondary injection. Cold substrate surfaces prevent molecular chain interdiffusion. Raising mold temperatures to 70°C-90°C and incorporating mechanical undercut grooves prevents edge peeling.
What is the difference between TPE, TPU, and TPV for overmolding applications?
TPE offers low cost and a wide Shore hardness range, making it ideal for consumer soft-touch grips. TPU provides superior abrasion resistance and high tensile strength, perfect for rugged automotive handles. TPV (like Santoprene) delivers exceptional heat deflection and chemical resistance, making it the preferred choice for IP67 weather-resistant seals.
How does preheating the rigid substrate improve overmolding bond strength?
Preheating the rigid plastic substrate to 70°C-90°C slows the initial cooling rate of the incoming second-shot melt. Keeping the boundary skin warm permits polymer chains from both materials to interdiffuse deeply, creating a strong cohesive chemical bond rather than a weak mechanical boundary.
Can glass-filled Nylon (PA66-GF) be overmolded with soft TPE?
Standard unfilled TPE does not bond chemically to polar glass-filled Nylon. Overmolding PA66-GF requires specifying adhesion-modified TPE grades formulated with polar functional groups or incorporating 90-degree mechanical locking dovetails in the substrate CAD design.
How do tooling shut-off lands prevent TPE flash during secondary injection?
Kalıp kapatma yüzeyleri, ikinci enjeksiyon sırasında sert alt tabaka çevresine sıkıca kenetlenen hassas taşlanmış çelik sızdırmazlık yüzeyleridir. Kapatma çeliği uyum toleranslarının 0,01 mm'den daha sıkı tutulması, düşük viskoziteli yumuşak elastomer eriyiğinin kozmetik alt tabaka yüzeylerine sızmasını önler.
Why is UL Yellow Card material verification important for overmolded electronics?
UL Yellow Card verification confirms that both the rigid substrate and elastomeric overmold meet certified flammability and electrical isolation parameters certified by Underwriters Laboratories. Verifying yellow card documentation ensures that multi-material electronic enclosures satisfy UL94 V-0 safety compliance.