
Качественное проектирование литья под давлением структурной пены начинается с рассмотрения детали как двух связанных зон: монолитной внешней оболочки, контактирующей с поверхностью формы, и ячеистого ядра, снижающего плотность внутри. Такая структура может подходить для более крупных и толстых компонентов, но она не устраняет необходимость проектирования с учётом течения, внешнего вида поверхности, извлечения и сборки. Наиболее надёжные проверки делают требования к оболочке явными до фиксации концепции оснастки.
Используйте функцию детали, чтобы определить, где оболочка должна оставаться непрерывной, какие поверхности могут допускать текстуру или технологические отклонения и какие размеры необходимо проверить после формования. Это тот самый проектный разговор, стоящий за литье структурного пенопласта; процесс следует выбирать исходя из детали, а не использовать как обходной путь для геометрии, которая не была проверена.
Начните с поверхности, которую клиент действительно увидит
Детали из структурной пены могут демонстрировать иной характер поверхности по сравнению с монолитной формованной деталью. Чертеж, на котором каждая грань обозначена как “косметическая”, даёт команде оснастки мало полезных указаний. Разделите деталь на видимые, функциональные и некритичные зоны, затем укажите, что должна делать каждая зона: сопрягаться, герметизировать, нести нагрузку, принимать этикетку или оставаться вне поля зрения.
Для видимых поверхностей проверьте ожидаемую текстуру, глянец, цвет, расположение линий спая, след от литника и влияние любого последующего покрытия или сборки. Не предполагайте, что ячеистое ядро заставит исчезнуть все дефекты поверхности. Если проблема заключается во внешнем виде утяжин, сравните геометрию детали и ожидаемую оболочку с конкретным технологическим маршрутом; существующее на сайте обсуждение микросотовой пены касается этого более узкого вопроса.
Делайте переходы толщины стенок осознанными
Большие скачки толщины, изолированные массивные бобышки и резкие пересечения рёбер могут усложнить заполнение и создать неравномерное охлаждение. Концепция структурной пены может сделать более толстое сечение осуществимым, но толстое не означает неограниченное. Используйте плавные переходы там, где это позволяет функция, соединяйте рёбра со стенками без создания излишней массы и избегайте скопления нескольких массивных элементов в одном месте.
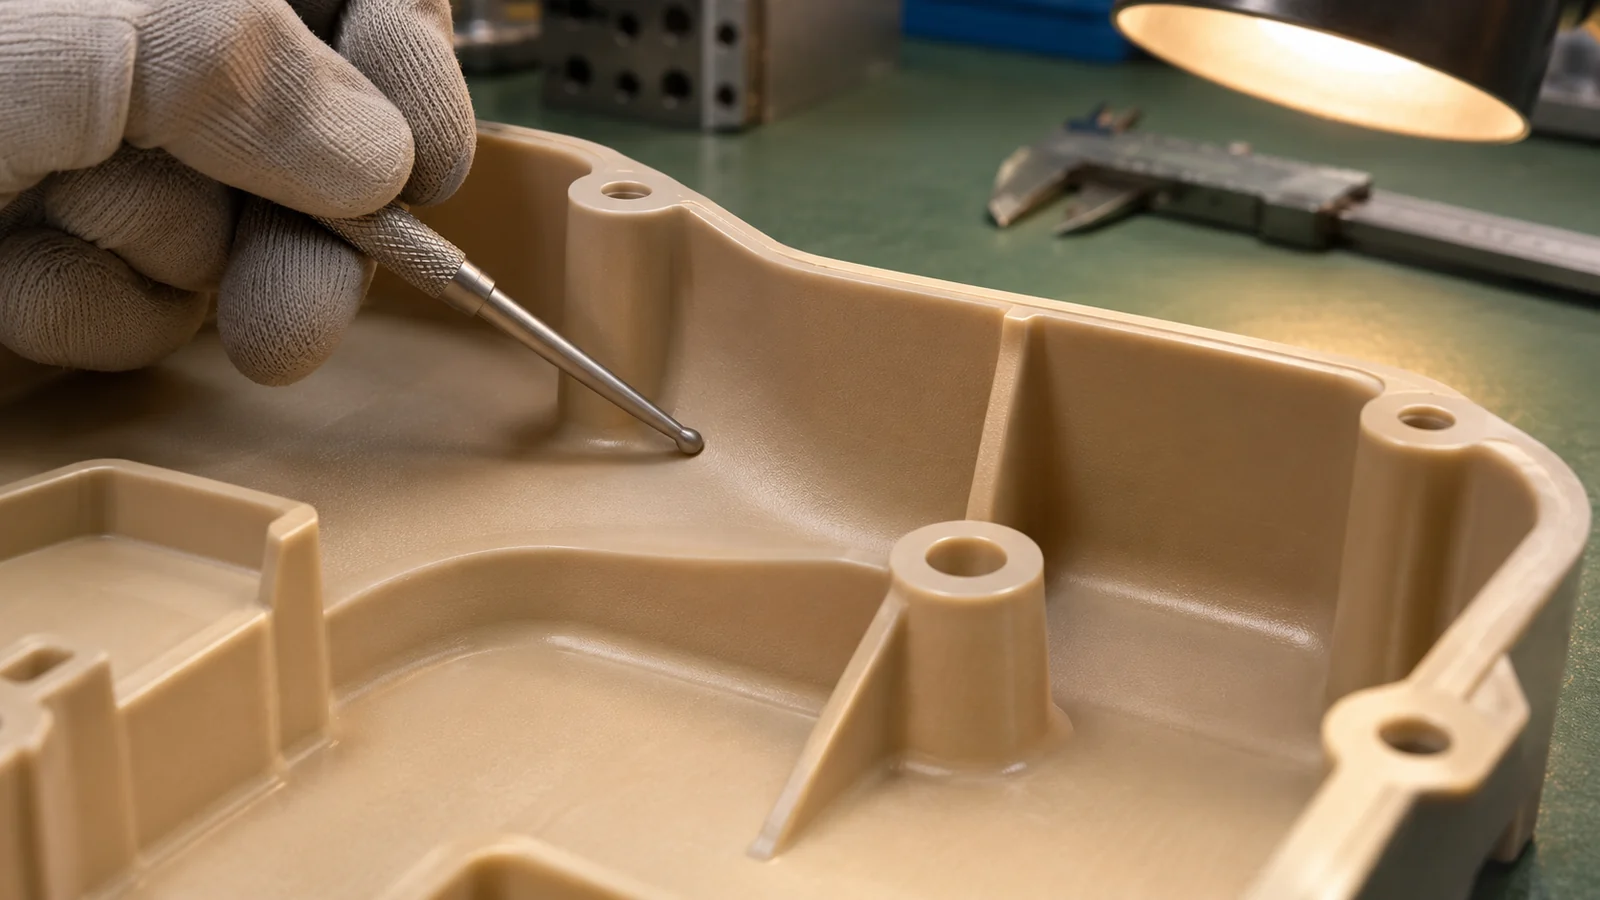
Когда толстое сечение невозможно устранить, задокументируйте, почему оно необходимо и как оно поддерживается. Решите, может ли ребристое сечение, полый элемент или другой процесс удовлетворить то же требование по нагрузке с меньшим количеством материала. Это решение по геометрии, а не обещание настройки параметров.
Проектируйте путь течения до выбора расположения литника
Положение впускного литника влияет на то, куда поступает расплав, как заполняется полость и где встречаются фронты потока. Для длинной или асимметричной детали литник, который выглядит удобным на чертеже, может создать длинный путь к тонкому элементу или оставить видимый след на поверхности, которая должна оставаться чистой. Отметьте вероятные направления потока и возможные линии встречи на CAD-проверке, затем проверьте, не конфликтуют ли эти места с требованиями к внешнему виду, прочности или герметичности.
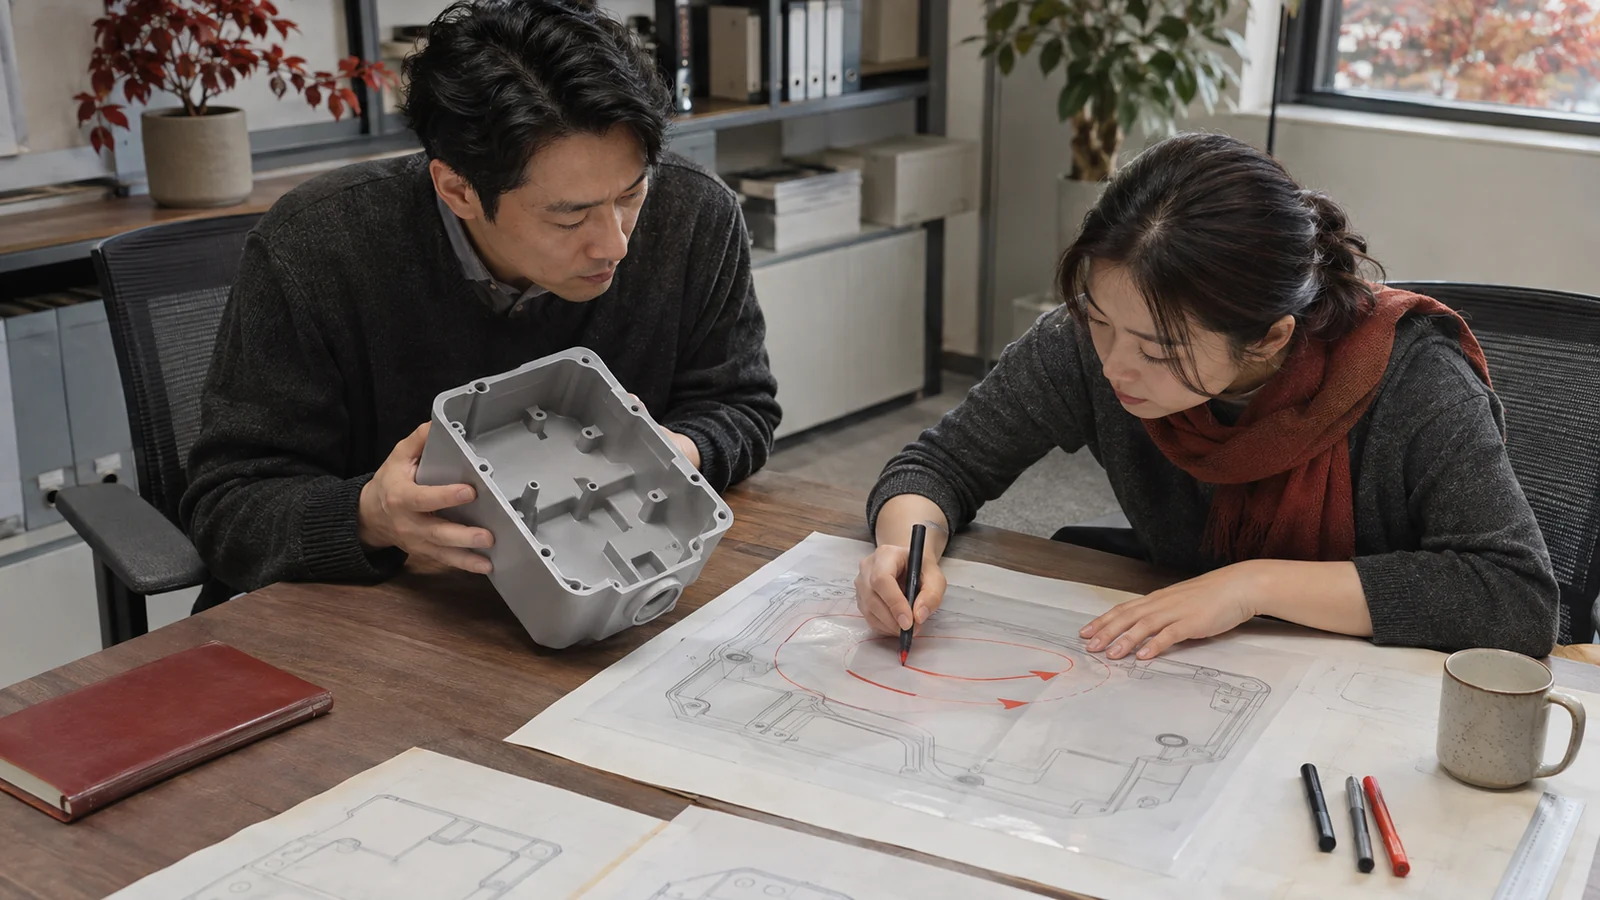
Вентиляционные каналы также нуждаются в продуманном пути для вытесняемого воздуха. Зонам в конце заполнения, углам и элементам, задерживающим воздух, следует уделить внимание при проектировании пресс-формы. Конкретные размеры вентиляционных каналов и детали литников зависят от материала, пресс-формы и технологии процесса; их не следует копировать как универсальные значения с другой детали.
Планируйте извлечение и измерения с учётом тёплого состояния детали
Широкая панель или корпус могут быть гибкими в тёплом состоянии, даже если после кондиционирования они достаточно жёсткие. Места расположения толкателей, опорные поверхности, а также любое обращение робота или оператора должны исключать деформацию детали при извлечении. Проверьте доступ для извлечения и продумайте, где требуется временная поддержка между извлечением из формы и контролем.
Определите состояние для измерений до выпуска оснастки: схему базирования, метод с использованием приспособления или в свободном состоянии, время после формования и элементы, влияющие на посадку. Иначе две команды могут измерить одну и ту же деталь в разных условиях опирания и получить разные результаты. Этот принцип применим и тогда, когда проект использует традиционный проектирования литьевой пресс-формы обзор — метод контроля должен входить в план проектирования.
Практическая последовательность анализа конструкции
- Ранжируйте поверхности. Отметьте косметические, герметизирующие, сопрягаемые и некритичные зоны.
- Объясните каждый массивный участок. Свяжите толстые стенки, бобышки и рёбра с потребностью в нагрузке или сборке.
- Проследите путь заполнения. Проверьте варианты литников, длинные пути потока, встречи фронтов потока и зоны конца заполнения.
- Проверьте выход воздуха и извлечение. Определите потребности в вентиляции, уклоны, контакт с толкателями и поддержку при обращении.
- Задайте условия приёмки. Определите допустимые пределы внешнего вида, размеры, состояние измерений и ответственность за утверждение образцов.
Вопросы, которые необходимо решить до фиксации концепции пресс-формы
- Какие поверхности видны после сборки и какая вариация поверхности допустима?
- Можно ли заменить толстое сечение ребрами или другой конструктивной схемой?
- Где могут появляться следы впуска и фронта потока без влияния на посадку или внешний вид?
- Как деталь будет поддерживаться и измеряться, пока ее форма еще меняется после выталкивания?
Часто задаваемые вопросы
Устраняет ли структурное вспенивание усадочные раковины автоматически?
Нет. Результат зависит от геометрии детали, материала, конструкции пресс-формы и технологических условий. При проектировании необходимо выявить массивные зоны и определить, как будет оцениваться внешний вид.
Можно ли каждую поверхность задать как лицевую?
Проект может устанавливать строгие требования, но на чертеже следует выделить приоритетные зоны и измеримые критерии приемки. Это помогает командам проектирования и изготовления оснастки оценивать компромиссы, а не относиться ко всем поверхностям одинаково.
Является ли структурное вспенивание тем же, что и литье под давлением с газовым содействием?
Нет. Эти процессы создают различные внутренние структуры и используют разные технологические стратегии. Выбор между ними следует делать исходя из геометрии детали, функциональных требований, требований к внешнему виду и проверенного плана оснастки.