
Проектные группы разработчиков продукции часто выбирают многокомпонентную полимерную конструкцию, чтобы объединить противоположные физические свойства в единую деталь. Одностадийные пластиковые компоненты не всегда могут одновременно удовлетворять строгим требованиям к мягкой эргономике, гашению вибрации и водонепроницаемости. Соединение гибкого эластомерного слоя непосредственно с жесткой конструкционной основой устраняет эти функциональные ограничения без необходимости использования вторичных механических крепежных элементов.
Обсуждения в сообществе специалистов по оценке пластмасс подчеркивают, что понимание механики многокомпонентного литья предотвращает ошибки в оснастке и отказы адгезии. Оценка совместимости материалов, геометрии смыкания формы и параметров цикла машины обеспечивает бесшовную интеграцию между жесткими и гибкими слоями. Это техническое образовательное руководство рассматривает основные определения процессов, структурные классификации и критерии выбора применения.
Определение овермолдинга в современном производстве термопластов
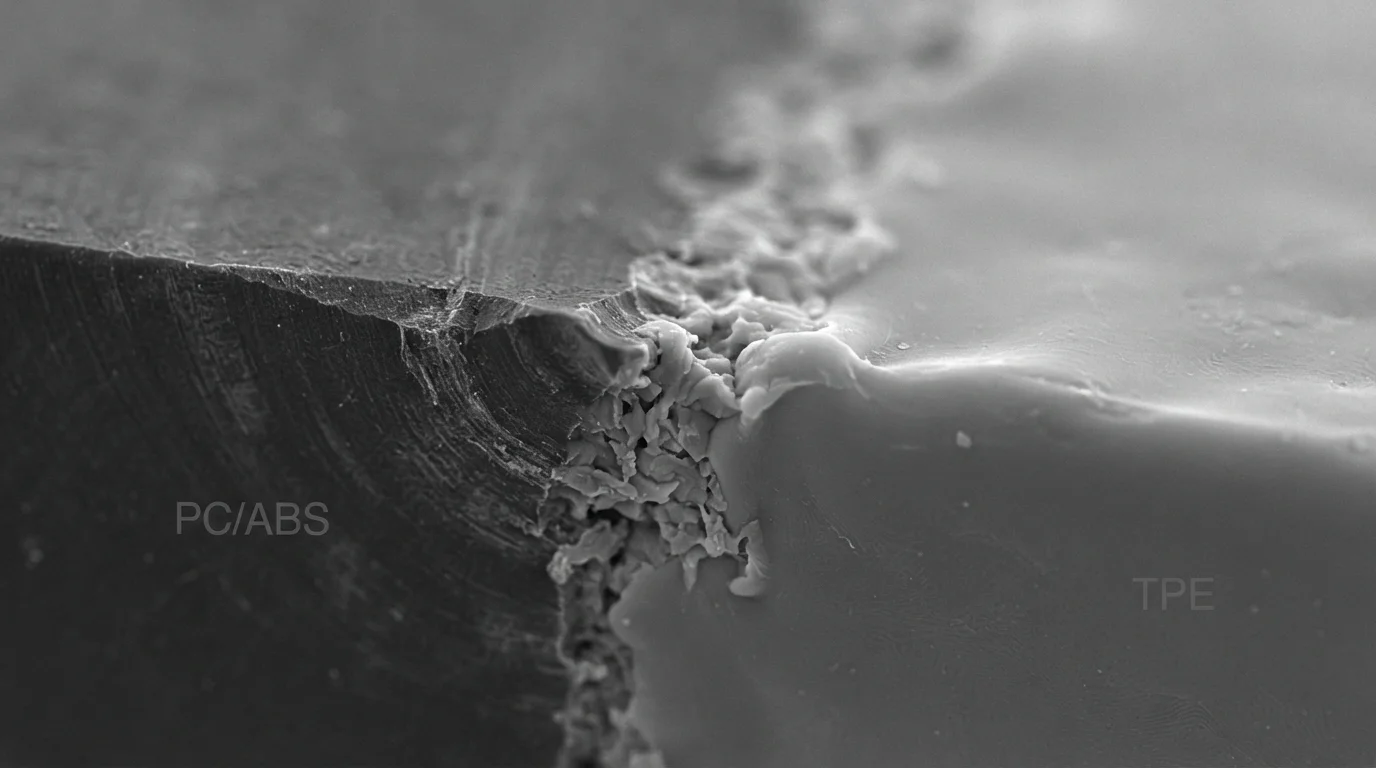
Отвечая на вопрос что такое овермолдинг необходимо рассмотреть, как вторичный полимерный слой впрыскивается непосредственно на предварительно сформированную жесткую подложку. Первичная обработка формует жесткий пластиковый корпус или размещает металлическую вставку внутри сердечника формы. Вторичная обработка впрыскивает гибкий эластомер на заданные зоны контакта, образуя при охлаждении целостную многослойную сборку.
Выполнение индивидуального литья под давлением с двухкомпонентным формованием требует выбора химически совместимых семейств полимеров. Жесткие подложки обычно изготавливаются из инженерных термопластов, таких как АБС, поликарбонат (ПК), или нейлон. Расплавленная смола второго впрыска расплавляет микроскопический граничный слой на подложке, позволяя полимерным цепям взаимно диффундировать и создавать постоянную химическую связь.
3 основных типа: формование на подложке, формование с вставками и 2K-литье
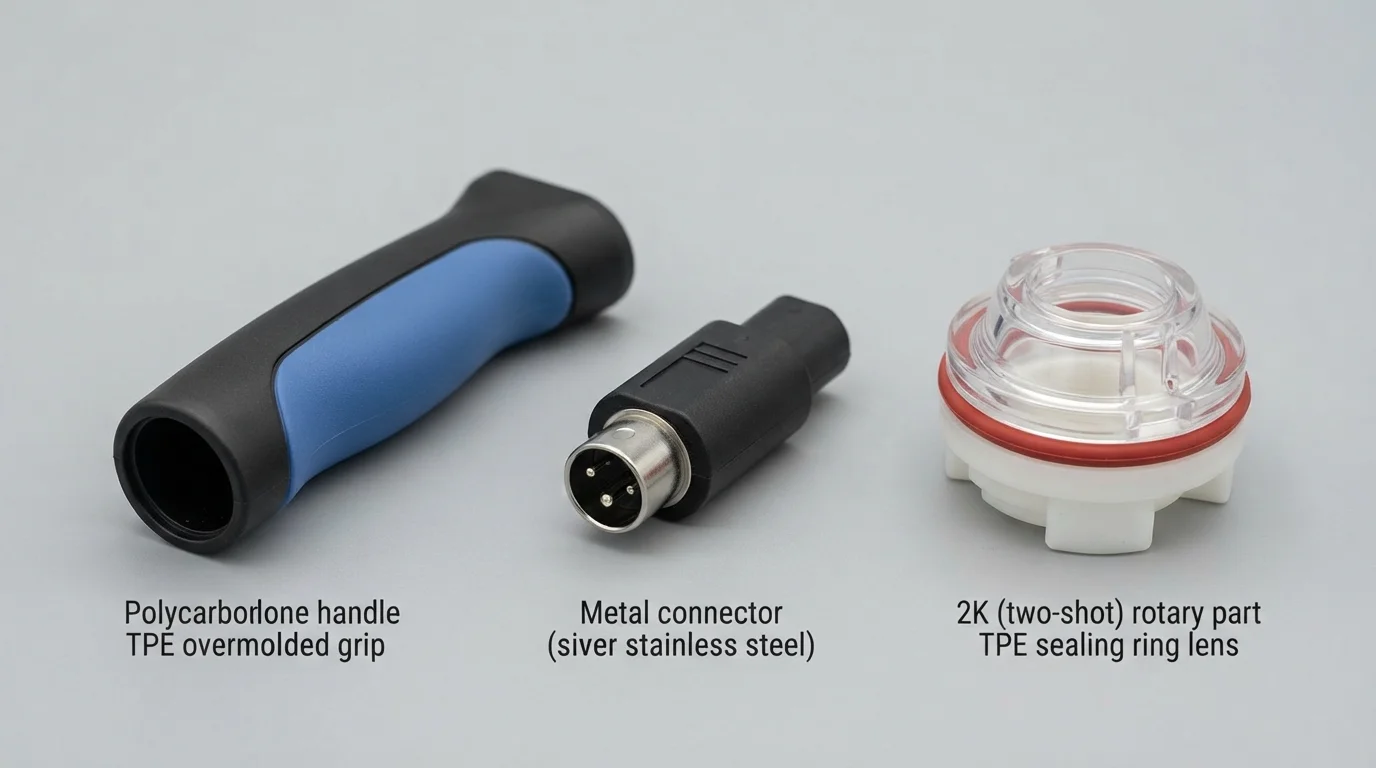
Классификация процессов многокомпонентного литья включает анализ типа подложки и архитектуры станочной оснастки. Формование на подложке наносит слои мягких эластомерных смол на предварительно отформованные жесткие пластиковые детали с использованием двух отдельных полостей пресс-формы. Формование с вставками инкапсулирует не пластиковые элементы, такие как латунные резьбовые шпильки, медные шины или электронные датчики, непосредственно внутри защитных пластиковых корпусов.
Двухкомпонентное или 2K-литье выполняет обе инъекции в течение одного цикла пресса с использованием специализированной ротационной оснастки с поворотным столом. Понимание того, что такое формование на подложке, помогает инженерам различать двухэтапные процессы переноса и одноцикловое ротационное 2K-литье. Выбор TPE, TPU, или стеклонаполненный PA66 зависит от требуемого объема производства и целевых показателей прочности соединения.
| Категория формования | Материал подложки | Оснастка и архитектура станка | Основное промышленное применение |
|---|---|---|---|
| Формование на подложке (пластик на пластике) | Жесткий термопласт (ABS, PC, PC/ABS) | Два отдельных одноштучных инструмента для литья | Рукоятки электроинструментов и ручки бытовой электроники |
| Формование с вставками (пластик поверх металла) | Металлические крепежи, шины, печатные платы | Пресс-форма с одним инструментом и центрирующими штифтами | Шины для аккумуляторов электромобилей и герметичные электронные датчики |
| Двухкомпонентное литье (2K) (один пресс) | Первичная отформованная жесткая оболочка | Один пресс с поворотным столом на 180° | Автомобильные кнопки с подсветкой и двухцветные линзы |
Когда инженерам следует выбирать двухкомпонентное литье для дизайна продукта?
Определение пригодности двухкомпонентного литья для конкретного дизайна продукта зависит от функциональных требований и целевых затрат на сборку. Применение двухкомпонентного литья очень выгодно, когда детали требуют нескользящих мягких ручек, виброизоляции или интегрированных жидкостных уплотнений. Формирование интегрированного уплотнения по линиям разъема детали обеспечивает водонепроницаемость класса IP67 без необходимости ручной установки пенопластовых прокладок.
Для высокопроизводительных применений используются специальные эластомеры, такие как Santoprene TPV для устойчивости к атмосферным воздействиям, автомобильным маслам и повышенным температурам. Устранение вторичных ручных операций сборки снижает затраты на оплату труда на деталь, предотвращая при этом ослабление крепежа при циклической вибрации дороги.
Ключевые факторы выбора конструкции изделия включают:
- Требования к тактильному захвату—Нанесение слоёв TPE или TPU на ручное оборудование повышает комфорт пользователя и устойчивость к скольжению.
- Потребности в герметизации от окружающей среды—Непосредственная герметизация стыков корпуса обеспечивает долгосрочную защиту от жидкостей по стандартам IP67/IP68.
- Цели по гашению вибрации—Амортизация жёстких несущих рам защищает внутренние печатные платы от динамических ударов.
Почему стоит выбрать JUCHENG для контрактного производства методом двухкомпонентного литья
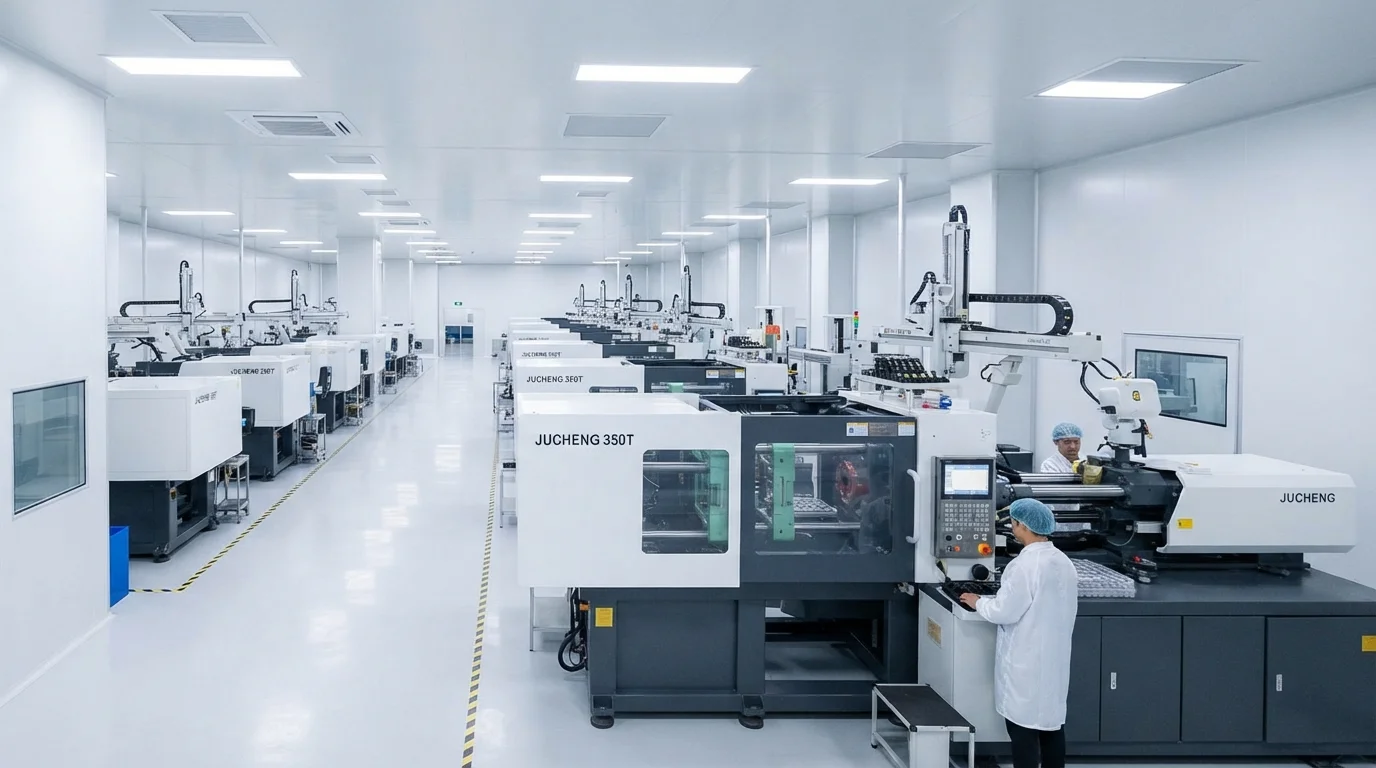
Сотрудничество с JUCHENG в проектах по многокомпонентному литью обеспечивает доступ к обширному производственному цеху, оснащенному более чем 35 автоматическими литьевыми машинами с усилием смыкания от 15 до 3000 тонн. Наличие собственного инструментального цеха с 25 станками с ЧПУ с 5 осями позволяет точно обрабатывать запирающие стальные площадки из закаленной нержавеющей стали S136 или инструментальной стали H13. Наша инженерная команда предоставляет бесплатный 24-часовой анализ DfM для каждой отправленной CAD-модели, анализируя толщину стенок подложки, углы наклона и возможность запирания до начала изготовления пресс-формы.
Оценка технологичности двухкомпонентного литья на ранних этапах DfM предотвращает дорогостоящие изменения пресс-форм в ходе серийного производства. Системы менеджмента качества, сертифицированные по IATF 16949 и ISO 13485, поддерживают каждый многостадийный производственный цикл, предоставляя полную документацию PPAP уровня 3 для автомобильных программ. Эксплуатация литейного цеха с чистым помещением класса ISO 8 защищает медицинские компоненты от загрязнения частицами во время литья и упаковки с дозированной загрузкой.
Часто задаваемые вопросы (FAQ)
Что такое двухкомпонентное литьё простыми словами?
Двухкомпонентное литьё — это процесс литья под давлением, при котором вторичный пластиковый или эластомерный материал впрыскивается поверх предварительно сформованной жёсткой пластиковой или металлической подложки. Этот многостадийный процесс объединяет два контрастных свойства, такие как жёсткая несущая рама и мягкая на ощупь рукоятка, в единый интегрированный компонент.
В чём разница между двухкомпонентным литьём и литьём с вставкой?
Литьё с вставкой заключается в герметизации не пластиковых подложек, таких как латунные резьбовые втулки или медные шины, внутри расплавленной смолы. Двухкомпонентное литьё конкретно подразумевает нанесение вторичной смолы (обычно мягкого эластомера, такого как TPE или TPU) поверх жёсткого пластикового корпуса или уже герметизированной вставки.
Как материалы соединяются при двухкомпонентном литье?
Материалы соединяются в основном за счёт химической диффузии, когда расплавленная смола второго укола расплавляет тонкий поверхностный слой подложки, позволяя полимерным цепям переплетаться через границу раздела. Когда химическое сродство между полимерами низкое, конструкторы пресс-форм включают механические замки, такие как поднутрения или ласточкин хвост.
Может ли литье с наложением (overmolding) устранить вторичные операции ручной сборки?
Литье с наложением устраняет операции ручной сборки за счет формования мягких захватов, уплотнений или многоцветных символов непосредственно на детали внутри термопластавтомата. Исключение вторичных клеев, крепежа и ручной обработки снижает общие удельные затраты на производство и повышает надежность соединения.
Какие полимеры наиболее часто используются для литья пластмасс с наложением?
Для жестких подложек обычно применяют ABS, поликарбонат (PC), сплавы PC/ABS и стеклонаполненный нейлон (PA66-GF). Для накладываемых слоев обычно используют термопластичные эластомеры (TPE), термопластичные полиуретаны (TPU) и термопластичные вулканизаты (TPV/Santoprene).
Почему обработка в чистых помещениях важна для медицинского литья с наложением?
Литье в чистых помещениях класса ISO 8 контролирует загрязнение взвешенными частицами при переработке нескольких материалов. Стерильные медицинские изделия, рукоятки хирургических инструментов и картриджи для жидкостной диагностики требуют инкапсуляции в чистых помещениях для соответствия требованиям ISO 13485 и USP Class VI.