
Выбор правильного процесса полимерной герметизации на ранних этапах CAD-проектирования определяет, будет ли узел соответствовать требованиям по механической прочности, герметичности и стоимости. Группы разработки продуктов часто путают методы многокомпонентного литья, особенно при принятии решения между размещением предварительно сформированных металлических элементов в полости формы или нанесением слоев гибких эластомеров на жесткие пластиковые каркасы.
Понимание фундаментальных различий между металлопластиковой герметизацией и двухкомпонентным литьем мягкого полимера на твердую основу предотвращает переделку пресс-форм и обеспечивает оптимальное соединение материалов. Оценка совместимости подложки, механики сердечника пресс-формы и компромиссов по времени цикла позволяет инженерам выбрать правильный производственный маршрут. Данное техническое сравнение анализирует структурные определения, архитектуру пресс-форм и критерии выбора применения.
Содержание
Основные структурные различия: пластик на металле против мягкого полимера на твердом
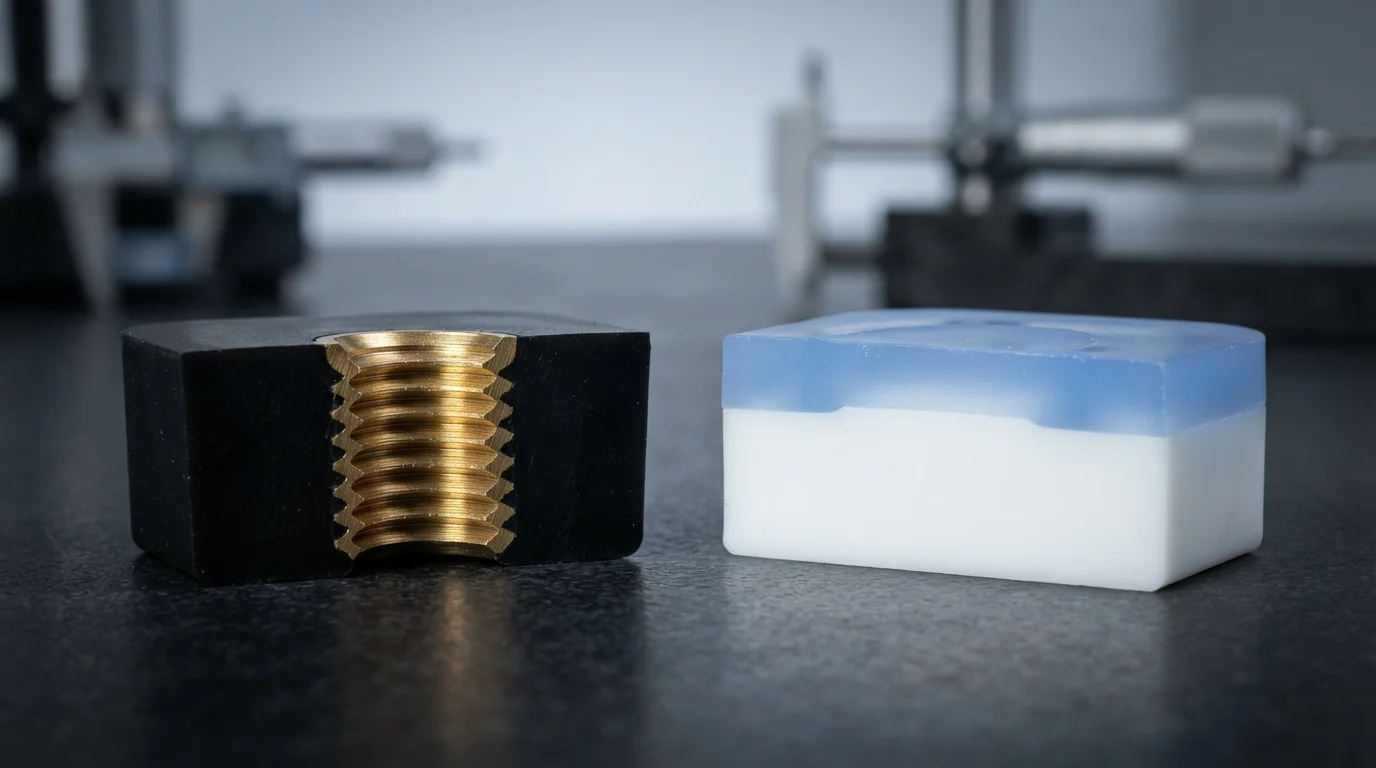
Анализ overmolding против insert molding начинается с определения материала подложки и основных функциональных целей. Кастомные литья с закладными элементами размещают предварительно сформированные неметаллические подложки, такие как латунные резьбовые шпильки, медные шины или электронные датчики, непосредственно в полости пресс-формы перед впрыском полимера. Расплавленный пластик герметизирует металлическую вставку за один цикл впрыска, создавая постоянное механическое сцепление при охлаждении.
Напротив, overmolding наносит слой вторичного термопласта или эластомера поверх существующей пластиковой детали. Первичный впрыск формует жесткий пластиковый корпус из таких материалов, как АБС, поликарбонат (ПК), или PA66. Вторичный впрыск затем формует гибкий полимер, такой как TPE или TPU поверх жесткого каркаса, создавая мягкие на ощупь ручки, эргономичные рукоятки или интегрированные водонепроницаемые прокладки.
Сравнение проектирования инструмента, химии склеивания и времени цикла
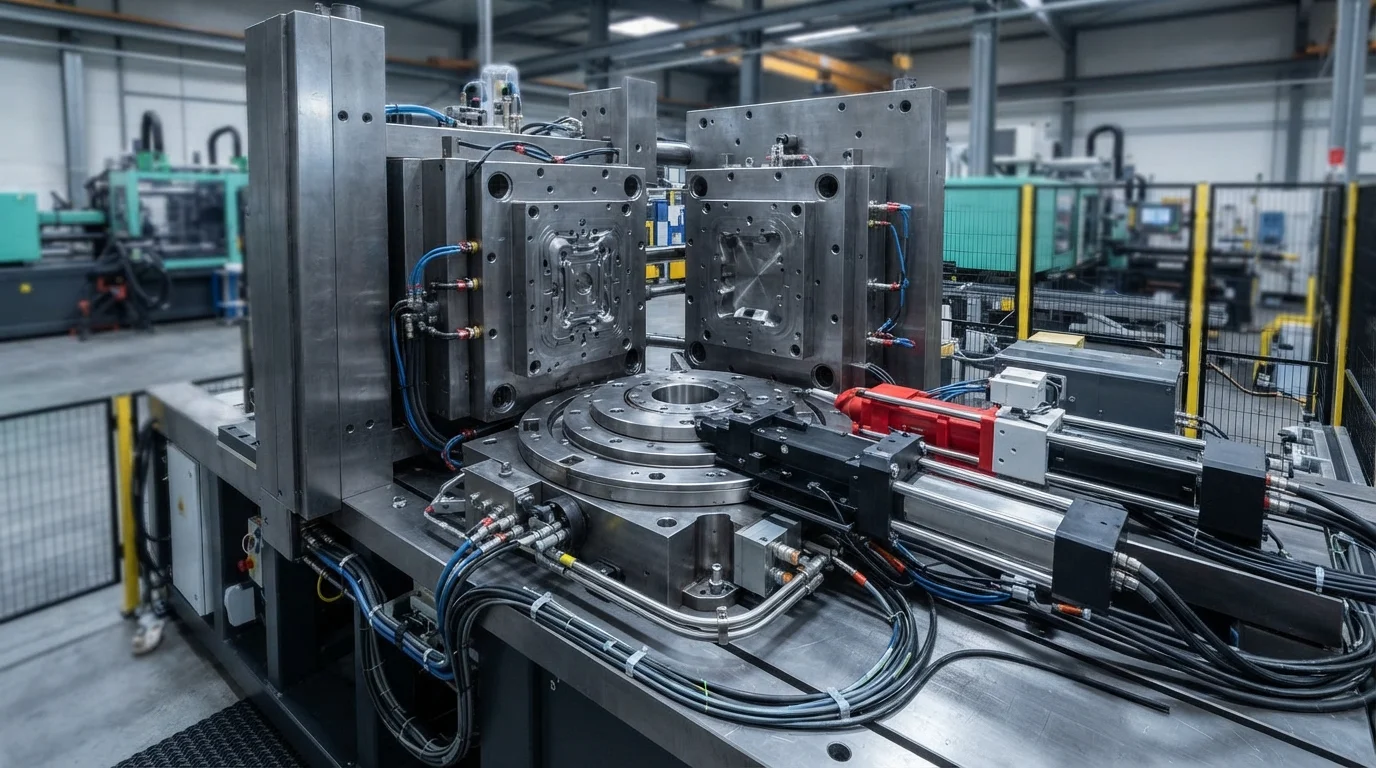
Конфигурации инструмента и механизмы склеивания значительно различаются между этими двумя методами литья. Базы вставных пресс-форм оснащены специализированными центрирующими штифтами, магнитами или вакуумными портами для надежного удержания металлических вставок против инструментальной стали, предотвращая смещение под действием высокоскоростного потока расплава. Инструменты для овермолдинга используют специализированные стальные границы отсечки для контроля линий потока мягкой резины, часто применяя двухкомпонентные поворотные плиты или 2K трансферные пресс-формы.
Механика межфазной адгезии также принципиально различается между двумя процессами. Герметизация вставок основана на механическом зацеплении, когда усадочная смола надежно фиксируется в накатанных канавках или поднутрениях, обработанных на металлической вставке. Овермолдинг в основном основан на химическом сплавлении, когда горячий второй компонент расплавляет внешний слой жесткой пластиковой подложки, образуя переплетенную молекулярную границу.
| Технологический параметр | Кастомное литье со вставками | Кастомный эластомерный овермолдинг | Основная инженерная рекомендация |
|---|---|---|---|
| Тип материала подложки | Предварительно сформированные металлы (латунь, медь, сталь) | Жесткие термопласты (ABS, PC, PA66) | Выбирайте литье со вставками для крепежа с высоким крутящим моментом/усилием вырывания |
| Тип межфазной адгезии | Чистое механическое накатное зацепление | Химическое молекулярное сращивание (интердиффузия) | Выберите двухкомпонентное литье для уплотнений IP67 и мягких на ощупь рукояток |
| Сложность сердечника пресс-формы | Направляющие штифты и плавающая запорная сталь | Поворотные плиты или 2K-передаточные полости | Литье с вставками обеспечивает более низкие первоначальные затраты на НИОКР для малых объемов |
Какой процесс подходит для вашей 3D-конструкции? Инженерная матрица выбора
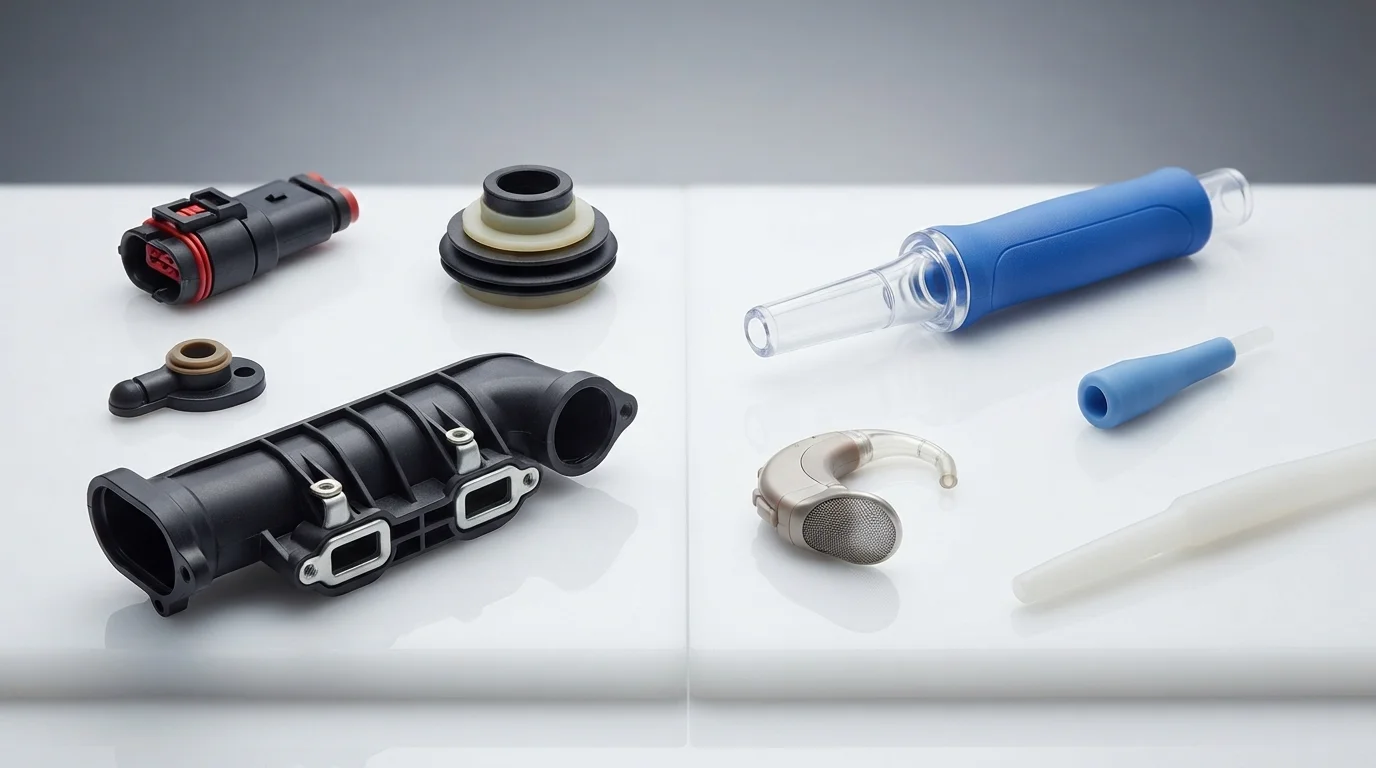
Выбор между двумя процессами зависит от основных функциональных требований к 3D-геометрии детали. Проекты, требующие высокой прочности на вырыв резьбы, высоковольтной электрической изоляции или металлической электропроводности, строго требуют герметизации вставок. Компоненты, требующие тактильной эргономики, гашения вибрации, герметизации жидкостей IP67 или многоцветной косметики поверхности, получают наибольшую выгоду от эластомерного двухкомпонентного литья.
Понимание различий между двухкомпонентным литьем и литьем с вставками помогает производителям выбрать правильный метод литья с вставками для серийного производства. Проведение раннего 24-часового обзора DfM подтверждает геометрию запорной кромки, углы наклона и толщину стенок подложки до резки инструментальной стали.
Часто задаваемые вопросы (FAQ)
Можно ли комбинировать двухкомпонентное литье и литье с вставками в одном компоненте?
Комбинирование обоих процессов широко применяется в сложном электромеханическом оборудовании. Металлическая латунная вставка сначала формуется с жестким стеклонаполненным нейлоном для формирования корпуса, а затем мягкий TPE-эластомер наносится на внешнюю поверхность для создания эргономичной рукоятки или водонепроницаемого уплотнения.
Какой процесс предлагает более низкие первоначальные затраты на оснастку для мелкосерийного производства?
Литье с вставками обычно предлагает более низкие первоначальные затраты на оснастку для мелкосерийных партий, поскольку оно использует однокомпонентные базы пресс-форм с ручной загрузкой свободных сердечников. Двухкомпонентное литье часто требует двух отдельных пресс-форм или сложной 2K-оснастки с поворотной плитой, что увеличивает первоначальные невозвратные инженерные расходы.
Чем различаются требования к химической адгезии между двухкомпонентным литьем и литьем с вставками?
Литье с вставками полностью полагается на механическое удержание, поскольку расплавленный пластик не может химически связываться с металлическими вставками. Двухкомпонентное литье зависит от химической интердиффузии между совместимыми семействами смол, что требует предварительного нагрева подложки и согласования температуры расплава для предотвращения отслаивания кромок.