
Конструкторы автомобильных структур и инженеры промышленной упаковки сталкиваются с постоянным давлением, требующим снижения массы компонентов без ущерба для механической жесткости на изгиб. Сплошные пластиковые детали с толстыми стенками страдают от локальной термической усадки, что приводит к появлению некрасивых поверхностных утяжин, высоким внутренним напряжениям и длительным задержкам охлаждения. Впрыск физических вспенивающих агентов в расплав термопласта создает внутреннее давление газа, которое противодействует объемной усадке, одновременно снижая вес детали. Это техническое руководство рассматривает физическую обработку сверхкритической жидкостью, механизмы снижения давления в полости формы и применение структурных полимеров.
Содержание
Технология микропористого вспенивания (MuCell) для снижения веса
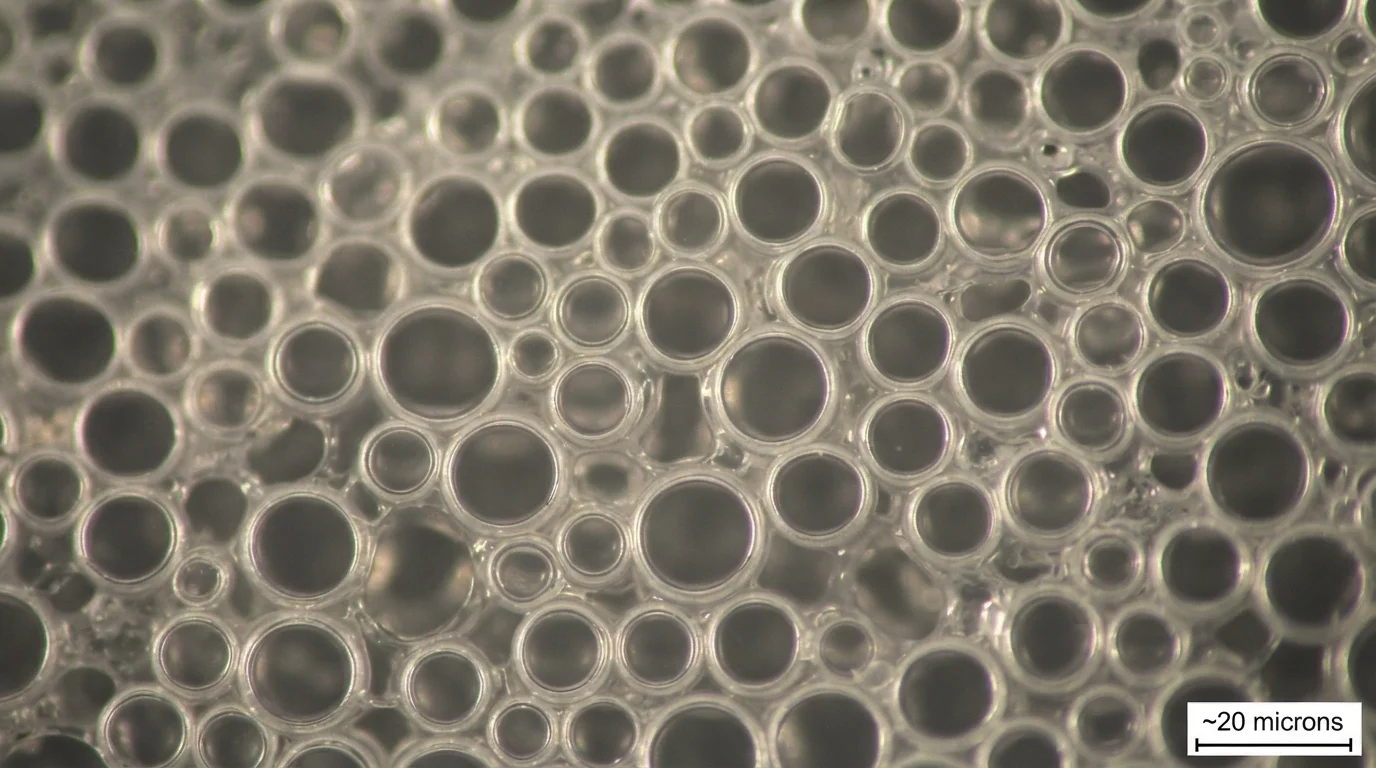
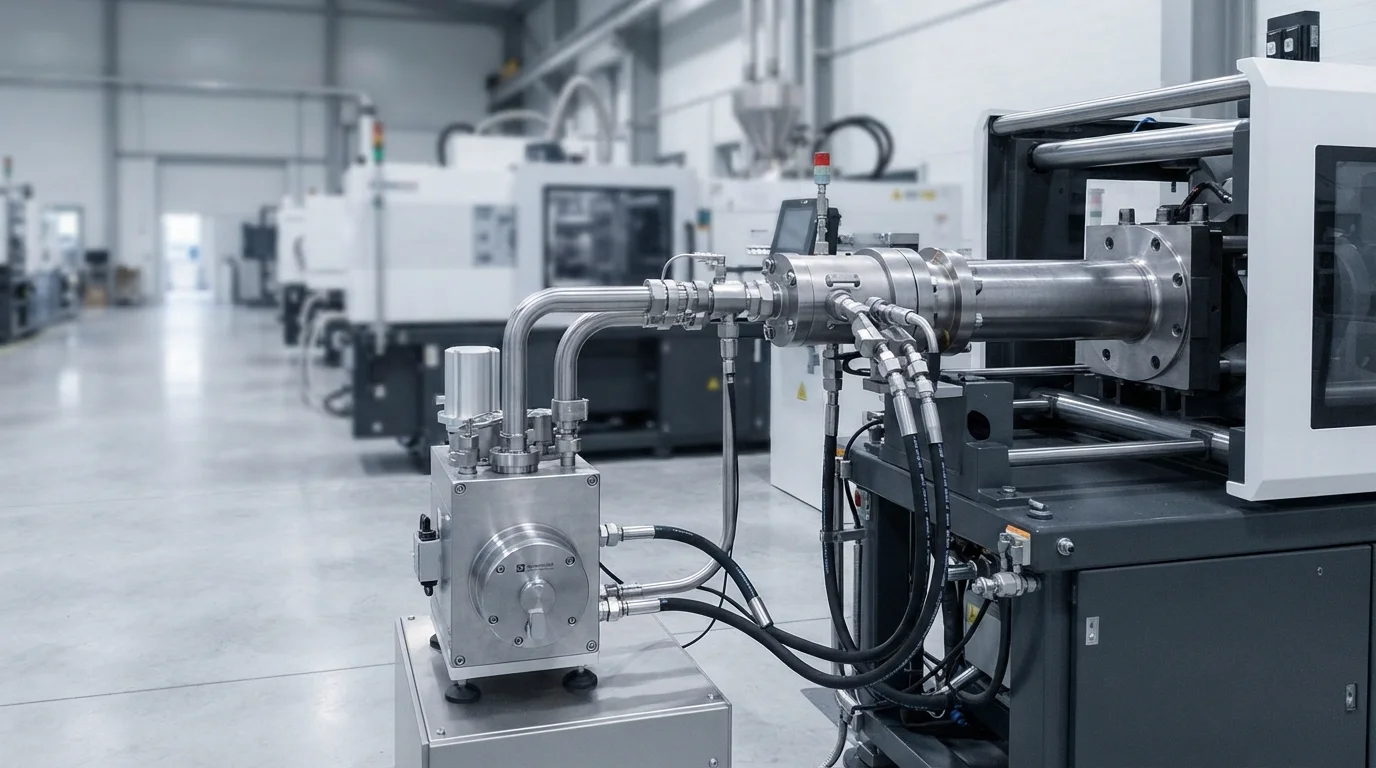
Выполнение физического литья под давлением с вспениванием использует технологию MuCell для растворения сверхкритической жидкости в расплаве полимера. Впрыск сверхкритического азота или диоксида углерода в цилиндр машины при давлении от 15 до 25 МПа образует однофазный раствор полимер-газ. Когда однофазный раствор попадает в полость формы и испытывает быстрое падение давления, миллиарды микропористых ячеек нуклеируются мгновенно. Создание закрытых микропузырьков размером от 5 до 50 микрон снижает вес компонента на 10-20% при сохранении структурного момента инерции. Физическое сверхкритическое вспенивание не оставляет химических побочных продуктов, сохраняя чистоту исходного материала и возможность его вторичной переработки.
Последовательность процесса сверхкритического вспенивания включает:
- Подача сверхкритической жидкости—Впрыск азота в сверхкритическом состоянии обеспечивает полное растворение в полимерном расплаве.
- Однофазное смешивание раствора—Смешивание газа и расплавленной смолы под высоким давлением в цилиндре создает гомогенный раствор полимера и газа.
- Зародышеобразование микроячеек—Снижение давления при попадании расплава в полость формы вызывает быстрое зародышеобразование миллиардов микропузырьков.
- Внутреннее расширение полости—Расширяющиеся газовые пузырьки выталкивают расплавленную смолу наружу к стенкам формы, создавая твердую поверхность и вспененную сердцевину.
Устранение усадочных раковин и снижение давления в полости формы
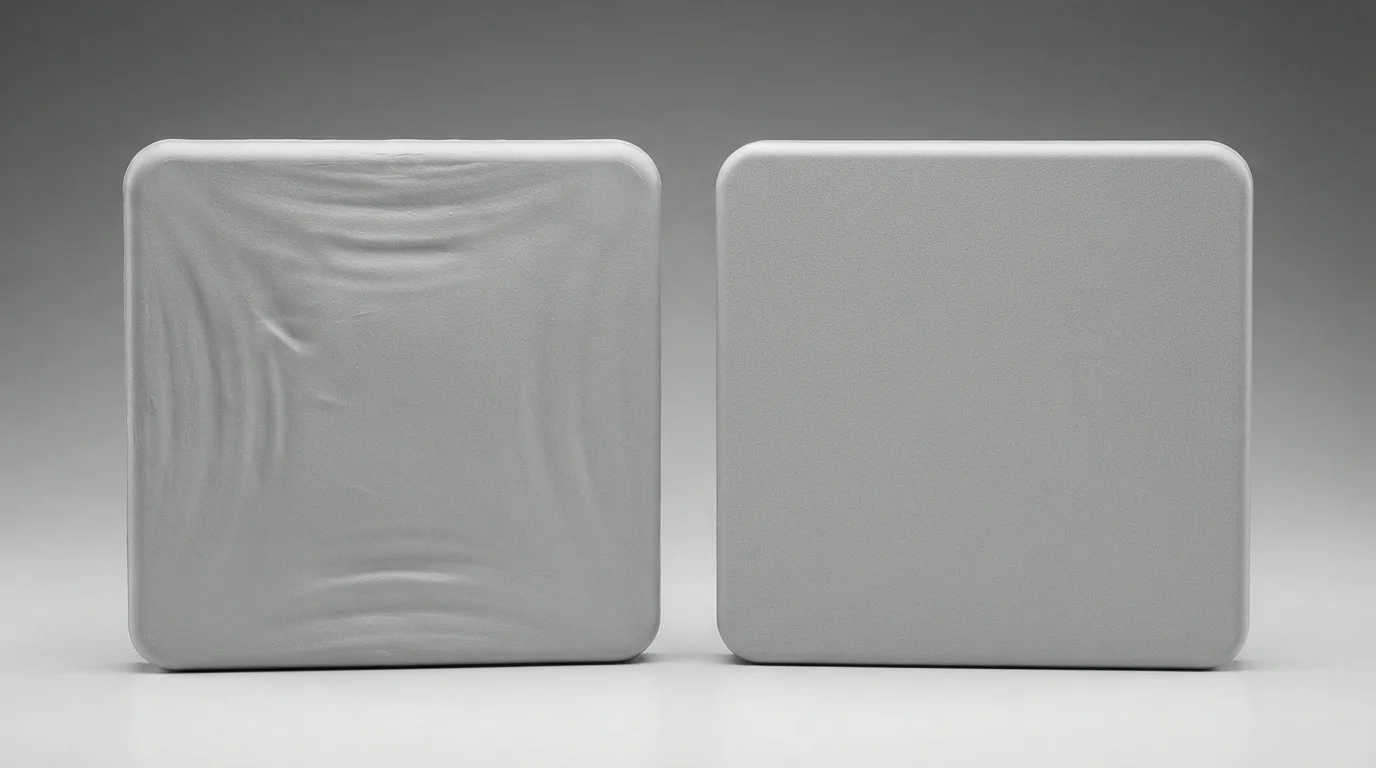
Расширяющиеся микропузырьки создают непрерывное самоподдерживающее давление изнутри сердцевины детали на протяжении всей фазы охлаждения. Внутреннее расширение газа выталкивает охлаждающийся полимер к стали полости, полностью устраняя поверхностные усадочные раковины над толстыми конструкционными ребрами. Снижение вязкости расплава за счет растворенного газа позволяет проводить литье с газовым вспениванием при давлении в полости на 30–50% ниже, чем при обычном литье. Сниженное давление в полости устраняет внутренние напряжения и минимизирует коробление детали, что позволяет использовать машины с меньшим усилием смыкания для формования крупных конструкционных крышек.
Структурное вспенивание полимеров для крупных корпусов и автомобильных компонентов
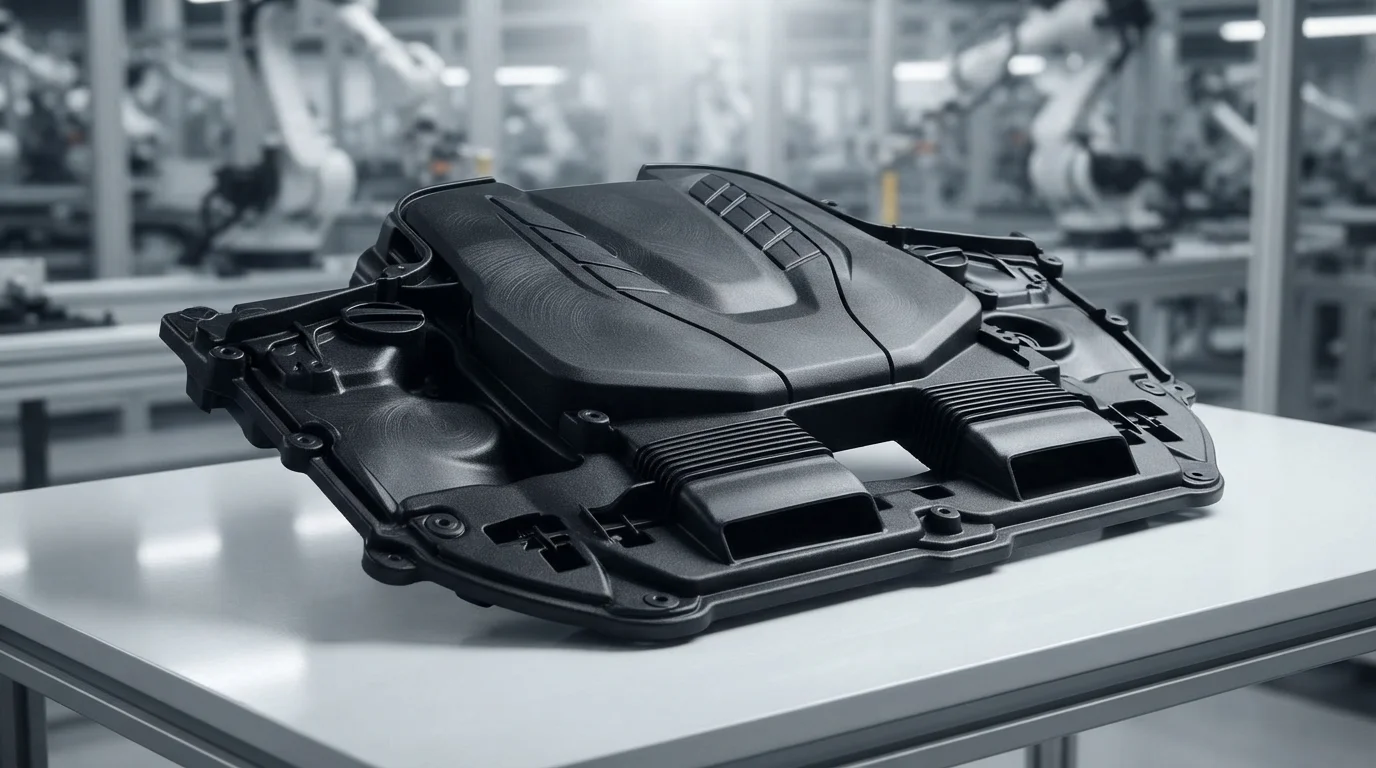
Структурное вспенивание эффективно работает с широким спектром инженерных пластиков, включая стеклонаполненный PA66-GF30, полипропилен (ПП), PC/ABS, и PBT. Крышки двигателей автомобилей, опоры приборных панелей и панели промышленных корпусов получают максимальную конструкционную жесткость на единицу массы благодаря микропористой обработке. Сочетание снижения веса с бездеформационной размерной стабильностью ускоряет квалификацию компонентов на требовательных платформах электромобилей. Применение передовых методов управления процессом при литье с газовым вспениванием обеспечивает стабильный вес детали и устойчивость к механической усталости. Инженеры, выбирающие литье с газовым вспениванием для конструкционных применений, достигают значительной экономии материала без ущерба для ударной прочности.
| Инженерная смола марки | Тип газового агента | Средний размер ячеек (мкм) | Снижение веса (1ТП3Т) | Основное применение при вспенивании |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | Сверхкритический азот (N2) | 10 – 25 мкм | 121ТП3Т – 181ТП3Т | Автомобильные кожухи двигателя и крышки клапанов |
| Полипропилен (PP-HP500N) | Сверхкритический N2 / CO2 | 20 – 50 мкм | 151ТП3Т – 251ТП3Т | Крупные внутренние дверные каркасы и подкладки багажника |
| Сплав ПК/АБС (Bayblend) | Сверхкритический азот (N2) | 15 – 30 мкм | 10% – 15% | Основание корпуса электронного оборудования |
Часто задаваемые вопросы (FAQ)
В чем разница между физическим вспениванием MuCell и химическими вспенивающими агентами?
Физическое вспенивание MuCell растворяет сверхкритический азот или углекислый газ непосредственно в расплаве, создавая миллионы однородных микропузырьков размером от 5 до 50 микрон. Химические вспенивающие агенты полагаются на термическое разложение порошка, оставляя химические остатки и создавая более крупные нерегулярные газовые пустоты, которые ухудшают механическую прочность. Физическое вспенивание обеспечивает более высокую размерную стабильность и превосходную ударную вязкость.
Создает ли литье под давлением с вспениванием разводы на поверхности деталей?
Расширяющиеся газовые пузырьки, достигающие холодных стенок формы, могут создавать слабые серебристые разводы на неокрашенных видимых поверхностях. Использование повышенных температур формы, быстрых скоростей впрыска или газовой противодавленческой оснастки устраняет поверхностные разводы, обеспечивая безупречную косметическую отделку. Детали интерьера автомобилей, часто окрашиваемые или текстурированные, полностью маскируют эти микроскопические линии потока.
Какого снижения веса можно достичь с помощью микропористого вспенивания?
Снижение веса обычно составляет от 10% до 20% для конструкционных деталей без ущерба для механических характеристик. Тонкостенные детали достигают снижения массы на 8%–12%, в то время как толстостенные конструкционные корпуса достигают экономии материала до 25%. Экономия материала напрямую приводит к снижению веса детали и уменьшению затрат на транспортировку.