
Аккумуляторные блоки электромобилей (EV) требуют надежного терморегулирования, электрической изоляции и ударопрочных конструкций.
Переход от тяжелых металлических корпусов к высокопрочным конструкционным пластикам представляет собой крупную эволюцию в проектировании автомобильных аккумуляторных блоков.
В этом техническом руководстве подробно описаны технология изготовления пресс-форм, вопросы проектирования для производства (DfM) и передовые технологии переработки полимеров, необходимые для производства надежных корпусов.
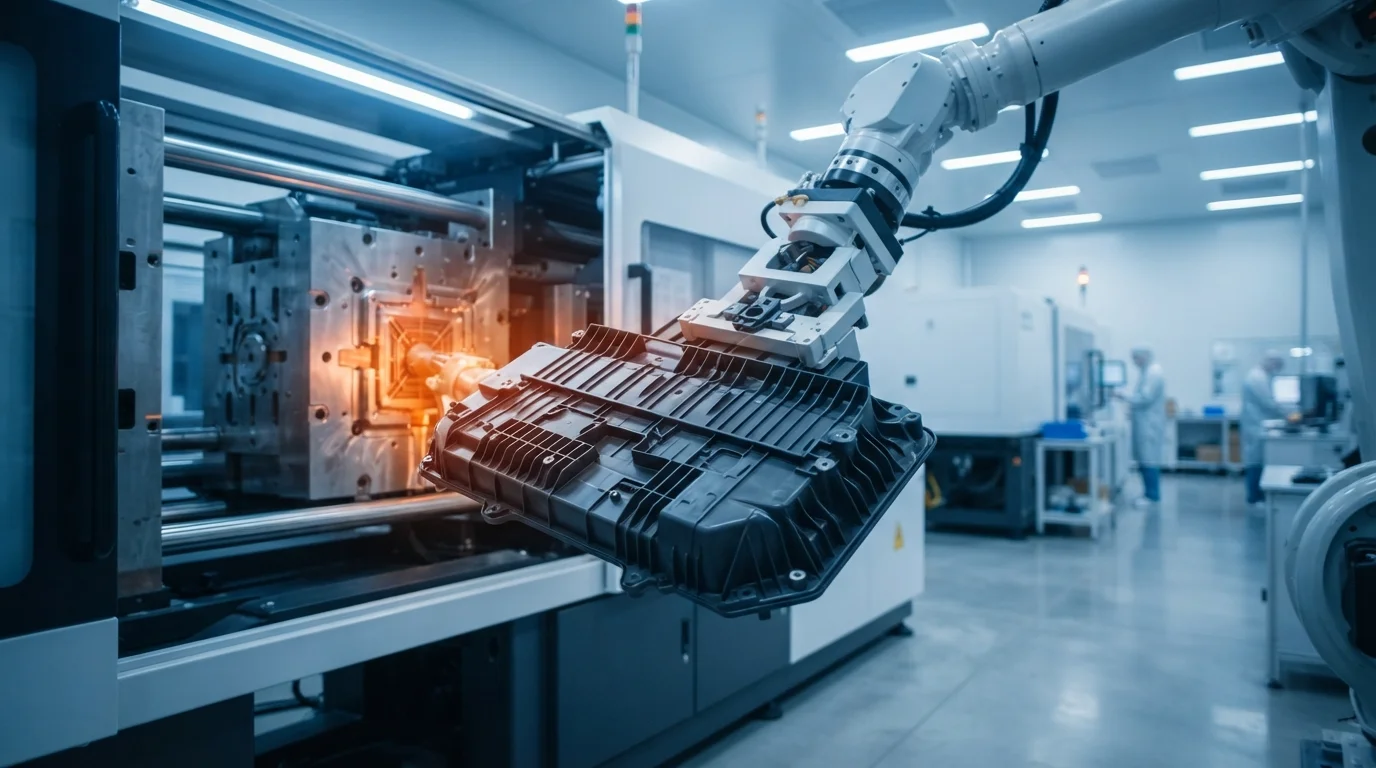
JUCHENG Injection Molding — это высококлассное контрактное производственное предприятие, специализирующееся на нестандартной оснастке и точном литье пластмасс под заказ.
Мы не продаем стандартные или готовые аккумуляторные боксы; каждый компонент разрабатывается на основе 3D-CAD-моделей заказчика для соответствия строгим эксплуатационным требованиям.
Будь то этапы прототипирования или переход к многогнездному серийному производству, наше предприятие обеспечивает индивидуальную производственную поддержку, подтвержденную сертификатами IATF 16949 и ISO 13485.
Содержание
- 1. Почему нестандартное литье под давлением критически важно для корпусов аккумуляторов электромобилей
- 2. Материалы и стандарты огнестойкости (UL94 V-0)
- 3. Расширенные возможности оснастки для сложной геометрии аккумуляторов
- 4. Анализ DfM и комплексные услуги под ключ
- 5. Часто задаваемые вопросы (FAQ)
Почему нестандартное литье под давлением критически важно для корпусов аккумуляторов электромобилей
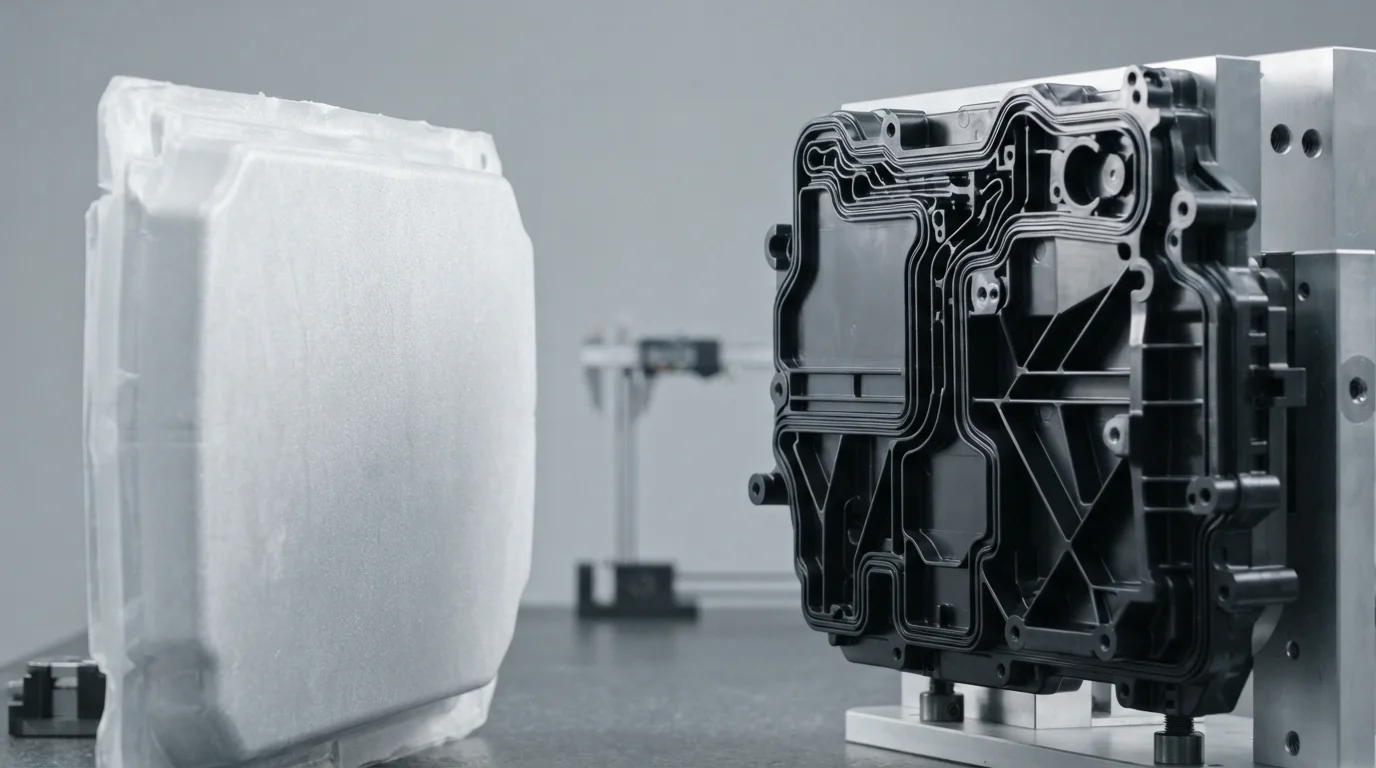
Проектирование надежной нестандартные пластиковые корпуса аккумуляторов для электромобилей требует понимания структурной интеграции и жесткого контроля допусков.
Традиционные металлические корпуса тяжелы и требуют дополнительных изоляционных вкладышей для предотвращения коротких замыканий.
Используя высокоэффективные полимеры, инженеры могут формовать сложные геометрии, внутренние элементы и функциональные крепления непосредственно в единую деталь.
Объединение компонентов таким образом снижает затраты на спецификацию материалов, устраняет дополнительные этапы сборки и снижает критический вес шасси транспортного средства.
Интеграция внутренних компонентов имеет решающее значение для защиты отдельных литий-ионных элементов от распространения теплового разгона.
Бесшовная интеграция держателей элементов аккумуляторной батареи электромобиля непосредственно в структурные стенки основного корпуса предотвращает вибрационный износ клемм элементов.
Кроме того, включение тонких высокоизоляционных прокладки для аккумуляторных батарей электромобилей предотвращает перескок теплового разгона между модулями из пакетных или призматических элементов.
Такие конфигурации оптимизируют использование пространства внутри аккумуляторного блока, позволяя достичь более высокой плотности энергии при сохранении структурной целостности при механических воздействиях.
По сравнению с альтернативными методами обработки, такими как штамповка листового металла или термоформование, литье под давлением обеспечивает превосходную повторяемость и точность размеров.
Литье под высоким давлением впрыскивает расплавленный пластик в прецизионно обработанные полости, производя детали с нулевыми отклонениями по углу наклона и высококонсолидированной молекулярной структурой.
Это особенно важно для формования эластомерных уплотнительных каналов и периметральных шпунтовых соединений типа «паз-гребень», которые предотвращают проникновение влаги и пыли в аккумуляторный модуль.
Сотрудничество с опытным производственным специалистом гарантирует, что ваши нестандартные детали соответствуют строгим стандартам автомобильной безопасности.
Материалы и стандарты огнестойкости (UL94 V-0)
Разработка специализированных нестандартные пластиковые корпуса аккумуляторов для электромобилей полагается на высокоэффективные термопласты.
Инженеры должны балансировать ударную вязкость, химическую стойкость к электролитам аккумуляторов, температуру тепловой деформации и длительную ползучесть.
Следовательно, использование литья под давлением Bayblend FR3010 для модулей аккумуляторов электромобилей обеспечивает превосходные ударные характеристики до -30°C, достигая класса огнестойкости UL94 V-0 при толщине 1,5 мм.
Эта аморфная смесь поликарбоната и акрилонитрилбутадиенстирола обеспечивает предсказуемые характеристики усадки, что способствует производству плоских крышек без деформации.
Основные требования к характеристикам материалов для корпусов высоковольтных аккумуляторов включают:
- Термическая стабильность— Инженерные пластики должны сохранять структурную целостность при непрерывных рабочих температурах, превышающих 100°C.
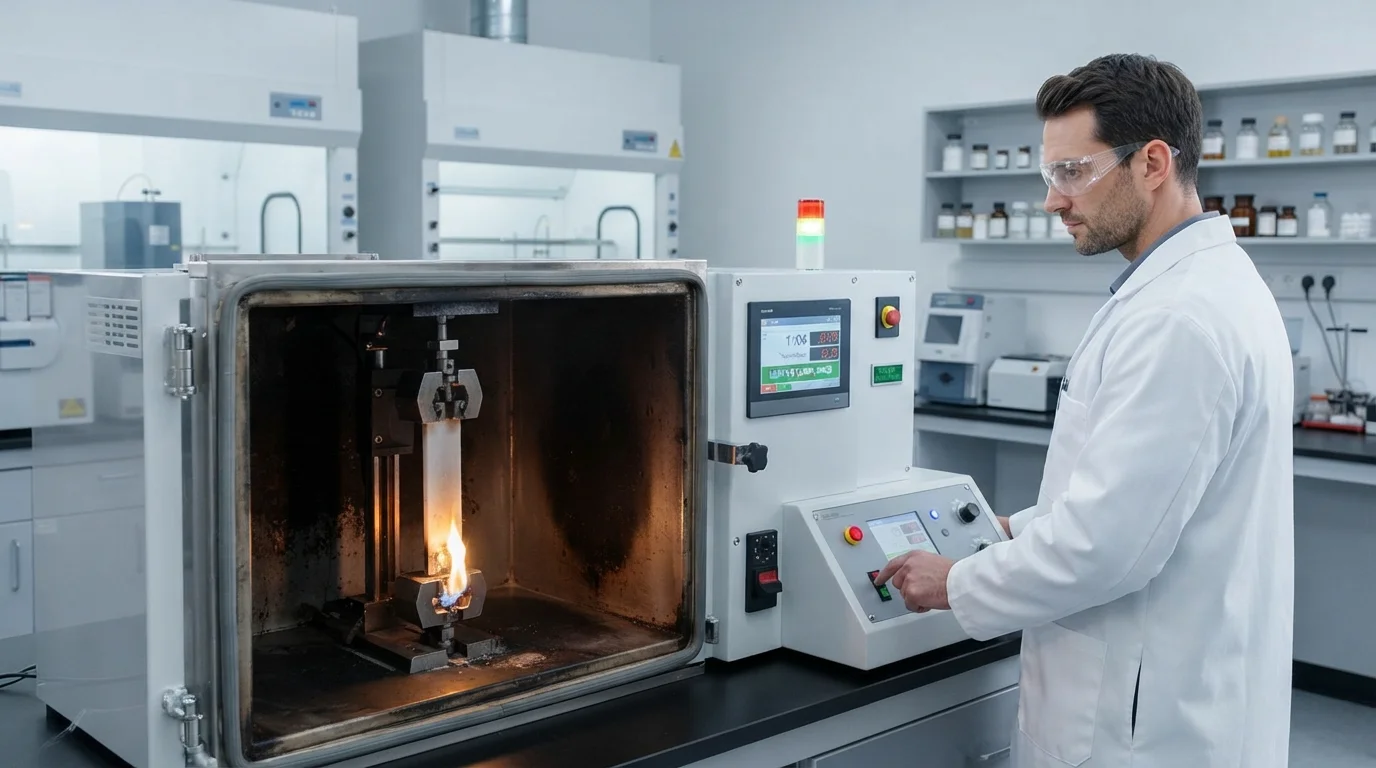
- Огнестойкость— Достижение строгого класса UL94 V-0 предотвращает распространение огня и самозатухание пластиковых деталей в течение секунд.
- Диэлектрическая прочность— Высокое объемное удельное сопротивление предотвращает электрическое дугообразование между элементами аккумулятора и внешним шасси.
- Ударопрочность— Надежные физические свойства защищают хрупкую матрицу литиевых элементов от проколов мусором при динамическом движении.
Аналогично, производство огнестойких корпусов аккумуляторных батарей из ПК/АБС-пластика обеспечивает структурную жёсткость, одновременно обеспечивая надёжную электрическую изоляцию.
Когда требуется высокая механическая жёсткость для выдерживания экстремальных испытаний на падение, стекловолоконно-армированные полимеры представляют собой оптимальный выбор.
Например, выбор литьевые формы для батарейных рам из Lexan 940A обеспечивает исключительную огнестойкость в сочетании с размерной стабильностью, необходимой для взаимосвязанных матриц призматических ячеек.
Эта поликарбонатная смола сохраняет свои физические свойства при постоянных термических нагрузках, предотвращая миграцию ячеек во время циклов быстрой зарядки и разрядки.
Соблюдение требований безопасности остаётся безусловным для всех высоковольтных автомобильных компонентов.
Поэтому указание литьё под давлением держателя ячеек из огнестойкого пластика UL94 V-0 гарантирует, что полимер самозатухнет в течение 10 секунд после воздействия пламени, предотвращая катастрофическое распространение термического пожара.
Структурные лотки также требуют экстремальных несущих способностей.
Действительно, обработка производства аккумуляторных поддонов из полиамида, армированного стекловолокном, создаёт проблемы с короблением из-за разницы усадки между поперечной и параллельной ориентацией стекловолокна.
Наша команда проектирования пресс-форм преодолевает это путём оптимизации расположения впускных отверстий и использования сбалансированных систем горячеканального литья для равномерного распределения ориентации волокон по полости формы.
| Марка материала | Тип полимера | Прочность на растяжение (МПа) | Теплостойкость при 1,82 МПа (°C) | Класс горючести |
|---|---|---|---|---|
| Bayblend FR3010 | Смесь PC + ABS | 60 | 110 | UL94 V-0 |
| Lexan 940A | Поликарбонат (ПК) | 65 | 125 | UL94 V-0 |
| PA66-GF30 (FR) | Полиамид 66 + 30% GF | 150 | 240 | UL94 V-0 |
| TPV (70A-40D) | Термопластичный вулканизат | 8 – 15 | Н/Д (эластомер) | UL94 HB / V-0 |
Передовые возможности изготовления оснастки для сложной геометрии батарей
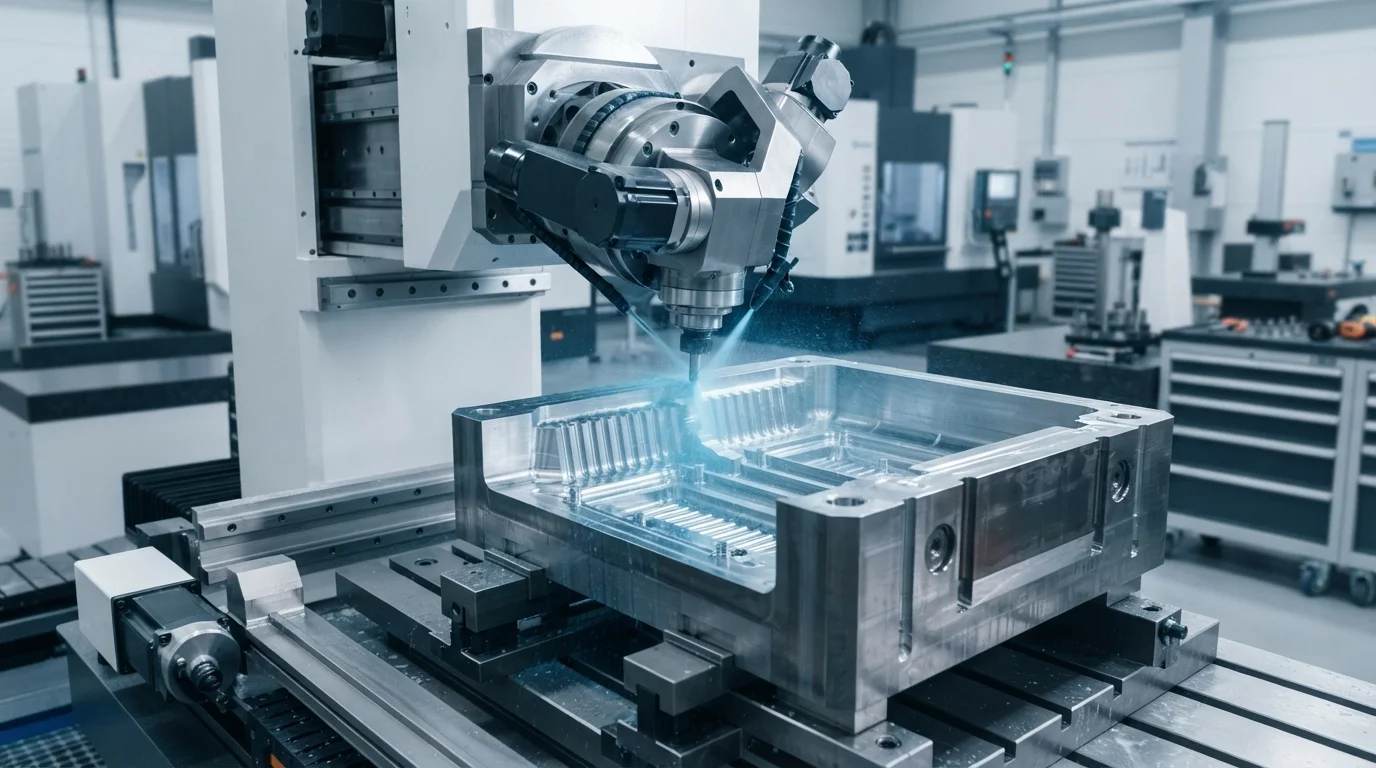
Конструкция пресс-формы напрямую влияет на долговременное качество, плоскостность и структурную надежность изготовленных на заказ компонентов.
Наше предприятие с двойной сертификацией использует более 25 собственных 5-осевых станков с ЧПУ для изготовления точных формообразующих вставок из закаленной инструментальной стали H13 или S136.
Закаленные стали обязательны для обработки высококоррозионных антипиреновых добавок и абразивных стекловолокон без точечной коррозии и быстрого размерного износа.
В процессе литья оптимизированные конформные каналы охлаждения, интегрированные в сталь пресс-формы, сокращают время цикла до 30%, обеспечивая равномерное рассеивание тепла и предотвращая коробление после извлечения из формы.
Одна из известных методик предполагает заливку высоковольтных токопроводящих элементов непосредственно внутри структурного корпуса.
В частности, применение литье вставных шин в крышках аккумуляторов электромобилей минимизирует ошибки сборки и предотвращает проникновение влаги из окружающей среды в критически важные зоны высоковольтных контактов.
Это требует невероятно жестких допусков на смыкание инструмента, чтобы предотвратить затекание пластикового облоя на активные контактные поверхности медных или алюминиевых шин.
Наши точные конструкции оснастки используют подпружиненные знаки и датчики давления в полости в реальном времени, чтобы предотвратить смятие металлических вставок во время смыкания пресс-формы.
Необходимо предотвратить проникновение влаги и пыли, чтобы избежать короткого замыкания дорогостоящих модулей литиевых элементов.
Таким образом, выполнение индивидуальных прокладок для аккумуляторных батарей из термопластичного вулканизата TPV обеспечивает, что наши нестандартные пластиковые корпуса аккумуляторов для электромобилей достигают динамических уплотнительных профилей, непосредственно интегрированных в жесткую крышку из PC/ABS.
Достижение такой интеграции двух материалов возможно благодаря передовому многокомпонентному литью под давлением или процессам индивидуального овермолдинга, что полностью исключает трудоемкое ручное нанесение клеевых пеноматериалов.
Такие многоматериальные интеграции остаются отличительной чертой производства автомобильного класса, обеспечивая надежную защиту в соответствии со стандартами влагозащиты IP67 и IP69K.
Анализ DfM и полный комплекс услуг «под ключ»
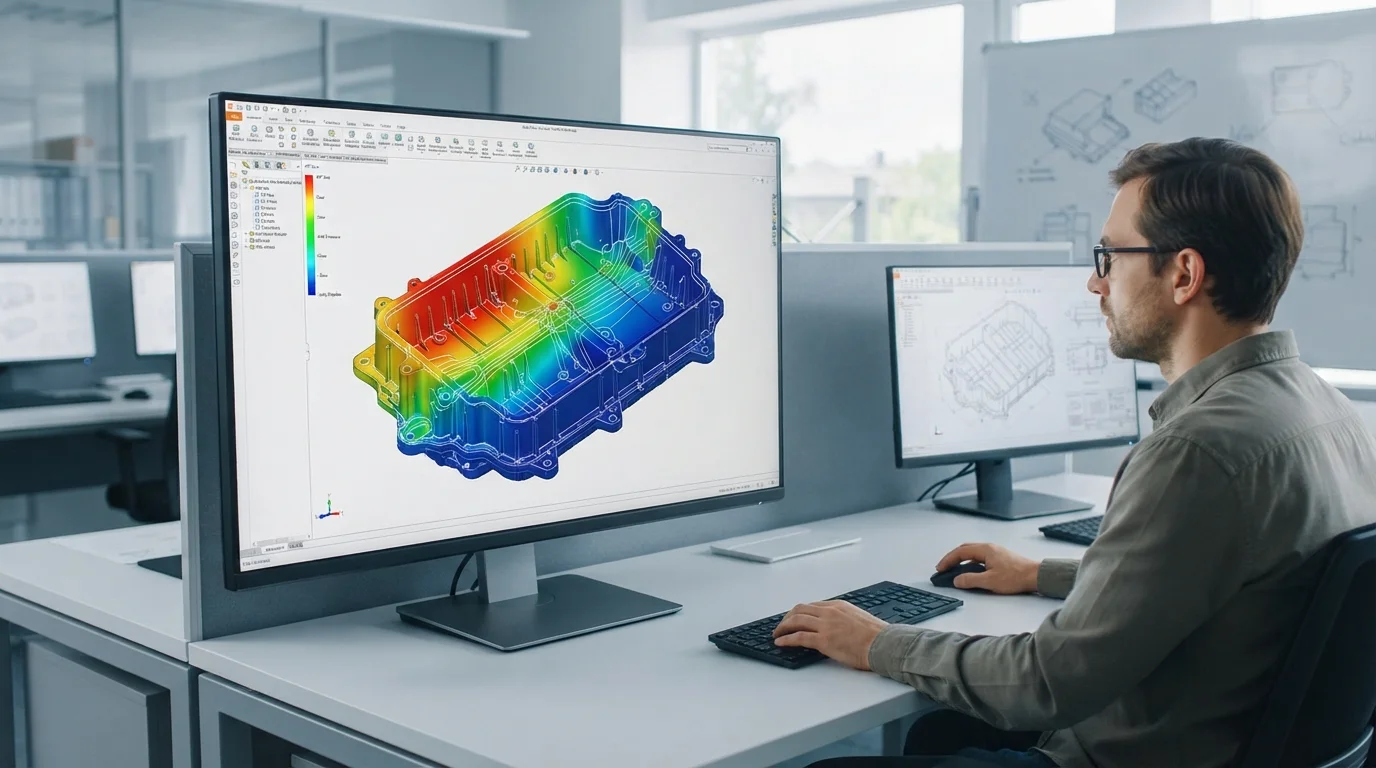
Оптимизация структурных геометрий для нестандартные пластиковые корпуса аккумуляторов для электромобилей предотвращает дефекты и снижает производственные затраты.
На всех вертикальных ребрах и боковых стенках должны быть предусмотрены углы уклона не менее 1,5–2 градусов, чтобы обеспечить чистое извлечение без деформации детали.
Толщина стенок должна оставаться как можно более равномерной, в идеале в диапазоне от 2,5 мм до 3,5 мм, чтобы предотвратить неравномерную усадку и утяжины.
Анализ моделирования потока предотвращает проблемные линии спая, особенно в зонах заформованных вставок, где расплавленный пластик разделяется и соединяется вокруг холодных металлических шин.
Наш комплексный рабочий процесс изготовления оснастки и производства на заказ обычно следует по этому пути:
- Оценка конструкции (DfM)—Предоставление подробного анализа технологичности, оценка углов уклона, расположения впускных литников и прогнозирование потенциальных линий спая в течение 24 часов.
- Изготовление оснастки—Фрезерование высокоточных формообразующих полостей из закалённой стали H13/S136 с использованием наших собственных 5-осевых высокоскоростных обрабатывающих центров с ЧПУ.
- Пробное литьё (T0/T1)—Проведение пробных запусков для оптимизации давления впрыска, температуры расплава и времени выдержки с получением первоначальных физических образцов для размерного контроля.
- Проверка качества—Использование координатно-измерительных машин Zeiss для сканирования критических геометрий деталей и соосности карманов ячеек с составлением точных размерных отчётов.
- Финальное производство—Выполнение литьевых циклов от малых до больших объёмов с контролем качества, сертифицированным по IATF 16949, и полной прослеживаемостью партий.
Для валидации конструкции опора на быстрое изготовление оснастки для прототипов аккумуляторных батарей электромобилей ускоряет сроки валидации, ограничивая первоначальные единовременные затраты на инженерную оснастку.
Our facility builds rapid mold structures utilizing P20 or Alumec 89 aluminum cores, permitting functional molded prototypes of нестандартные пластиковые корпуса аккумуляторов для электромобилей to be delivered in as fast as 10 to 12 business days.
This bridge-to-production strategy allows automotive engineering teams to perform real-world environmental stress screening, drop testing, and vibration analysis before investing in mass-production, multi-cavity hardened steel tools.
Our team manages the entire project from initial design optimization to post-mold assembly under one roof.
Our in-house 5-axis CNC machining, ultrasonic plastic welding, thermal heat staking, and coordinate measuring machine inspections complete our comprehensive turnkey operations.
Every production lot is fully traceable, and our quality control engineers verify critical-to-quality dimensions on every shipment.
We sign non-disclosure agreements early in the design cycle, safeguarding proprietary intellectual property and ensuring confidential product launches.
Часто задаваемые вопросы (FAQ)
How do you manage warpage in large, glass-filled battery trays?
Shrinkage management involves balancing the fiber orientation in glass-filled polyamide materials.
Glass fibers tend to align with the melt flow, causing the material to shrink less along the flow direction than across it.
We use advanced mold-flow software to simulate gate placement, frequently utilizing valve-gated hot runner systems to control the flow front and balance orientation, minimizing structural warpage.
What is the typical mold lifespan for flame-retardant plastics?
Mold lifespans vary depending on the tooling steel and polymer additives.
Flame-retardant agents release corrosive gasses at high temperatures, which degrade soft steels.
By using premium hardened S136 or H13 stainless steels with specialized anti-corrosive coatings, our molds consistently achieve over 500,000 cycles, maintaining tight dimensional tolerances over high-volume production runs.
Can you mold copper or aluminum busbars directly into battery covers?
Insert molding requires precise clamping pressure and strict shut-off tolerances to prevent plastic flash.
Our robotic insert systems place busbars with sub-millimeter precision.
We design custom sealing lands on the mold steel that firmly grip the metallic inserts, ensuring a leak-proof seal and preventing any flash onto the connection terminals.