PSU-BASF Ultrason S 2010
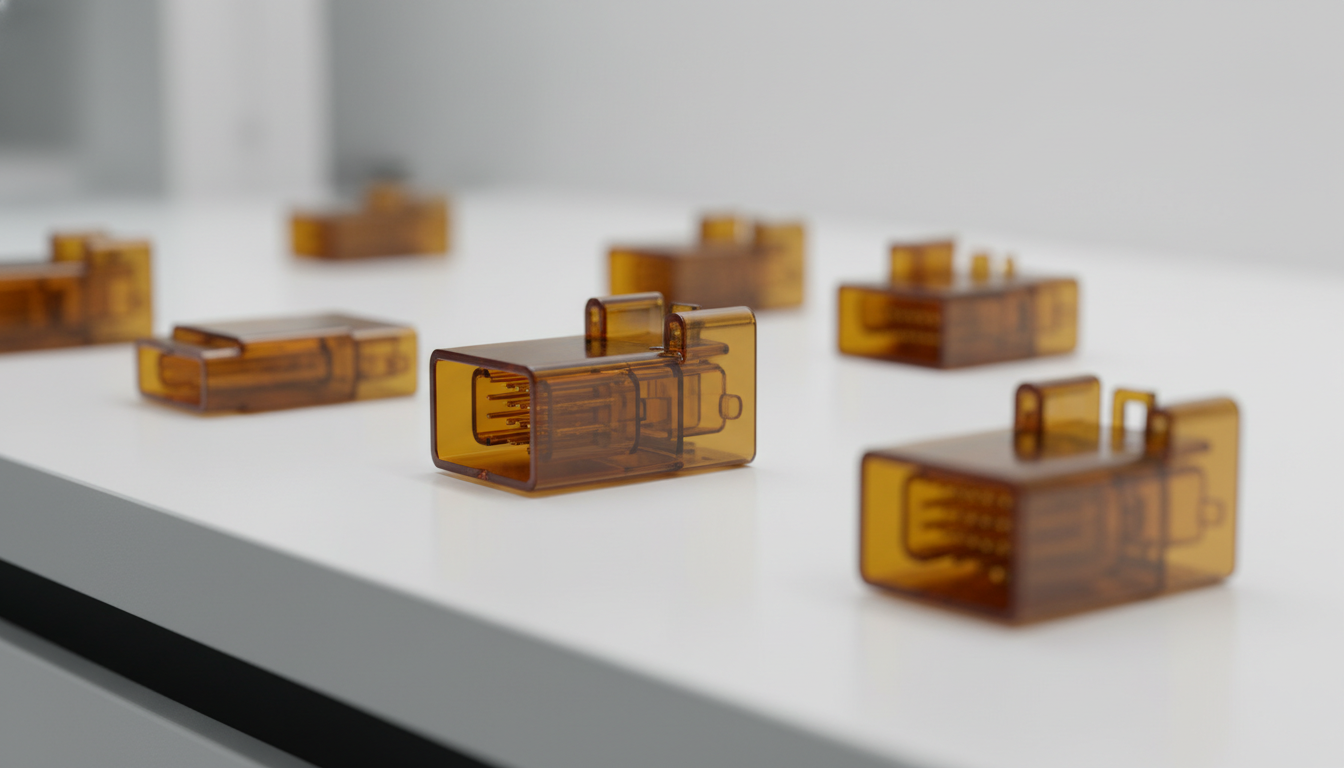
Для достижения низкого давления заполнения в высокоплотных многоконтактных автомобильных разъемах и герметизации предохранителей при сохранении высокой теплостойкости 176°C требуется специализированный аморфный полимер, который BASF's Ultrason S 2010 обеспечивает благодаря своей неармированной матрице из полисульфона (ПСУ) средней вязкости. Обладая плотностью 1,23 г/см³ и исключительно высокой скоростью течения расплава (MVR) 90 см³/10 мин (при 360°C/10 кг), этот стандартный сорт обеспечивает превосходную стабильность размеров и низкую изотропную усадку. Jucheng Precision, работая в рамках IATF 16949 и ISO 9001, специализируется на литье Ultrason S 2010. Благодаря более чем 35 современным литьевым машинам и 5-осевым пресс-формам из S136, обработанным на станках с ЧПУ, мы устраняем воздушные ловушки и остаточные напряжения, обеспечивая бездефектные компоненты, проверенные на КИМ Zeiss.
BASF Ultrason S 2010 Профиль высокой текучести и жесткости
Ultrason® S 2010 — это неармированная, средневязкая, стандартная литьевая смола полисульфона (PSU), разработанная компанией BASF, предназначенная для обеспечения исключительной текучести, выдающейся термической стабильности и низкой изотропной усадки:
| Физический и прочностной параметр | Значение SABIC Ultem 1000 | Преимущество при литье и конечном использовании |
|---|---|---|
| Сверхвысокая текучесть | MVR 90 см³/10 мин (360°C x 10 кг) | Обеспечивает плавное заполнение полости под низким давлением сложных тонкостенных автомобильных электронных разъемов и герметизацию предохранителей. |
| Электрическая прочность | 40 кВ/мм (МЭК 60243-1) | Обеспечивает выдающееся сопротивление электрической изоляции и сопротивление дугостойкости, предотвращая утечки напряжения в силовых системах. |
| Термическая деформация | HDT A 176 °C (DAM @ 1,80 МПа) | Сохраняет механические свойства и форму при высоких термических нагрузках в автомобильных подкапотных и бытовых корпусах. |
Конфигурации процесса и потока для легкоплавкого Ultrason S 2010
Благодаря своей аморфной структуре и исключительному показателю текучести расплава, Ultrason S 2010 хорошо подходит для сложных конструкционных форм:
| Класс технологии литья под давлением | Совместимость с процессом и эксплуатационные детали |
|---|---|
| Автомобильные герметизации предохранителей | Отлично. Полностью оптимизирован для высокотемпературных автомобильных корпусов предохранителей, подкапотных микро-датчиков и корпусов электрических реле. |
| Высокоплотные многоконтактные разъемы | Отлично. Низкое линейное термическое расширение и стандартные свойства легкой текучести обеспечивают автоматическое высокоэффективное извлечение многогнездных микроэлектронных изделий. |
| Компоненты бытовых приборов, работающих при высоких температурах | Хорошо. Отличная стабильность размеров, низкое газовыделение и превосходная стойкость к ползучести при высоких температурах предотвращают структурную деформацию. |
PSU-BASF Ultrason S 2010 Матрица для высокоскоростного потока и предотвращения облоя
При формовании аморфного высокотекучего полимера, такого как Ultrason S 2010, требуется строгий контроль зазоров по линии разъема для предотвращения облоя, а также высокие температуры пресс-формы:
Контроль облоя на микроуровне (точность инструмента)
Поскольку Ultrason S 2010 обладает экстремальной текучестью (MVR 90) при высоком сдвиге, расплавленная смола может легко проникать в незначительные зазоры формы, вызывая облой по линии разъема. Инструментальное подразделение Jucheng использует 5-осевые станки с ЧПУ для достижения микро-допусков, строго выдерживая зазоры по линии разъема в пределах 0,005 мм на премиальных блоках полости формы из стали S136.
Матрица равномерного контроля температуры
Мы поддерживаем температуру формы на уровне 140°C–180°C (284°F–356°F) с помощью масляных термостатов под давлением. Высокие температуры формы максимизируют глянец поверхности, уменьшают линии спая и минимизируют внутренние напряжения при формовании, обеспечивая гладкую и безстрессовую отделку.
Протокол сушки осушителем (предотвращение гидролиза)
PSU является сильно гигроскопичным. Влага вызывает косметические разводы, пузыри и потерю прозрачных оптических свойств. Мы сушим сырье в бункерах-сушилках с осушителем при 130°C–140°C (266°F–284°F) в течение 3–4 часов, строго поддерживая влажность ниже 0,05%, чтобы обеспечить оптимальные молекулярные связи.
Контроль аморфной изотропной усадки
Благодаря аморфной матрице Ultrason S 2010 демонстрирует низкую и высокоравномерную усадку (0,68% параллельно и 0,72% перпендикулярно). Мы обрабатываем точные блоки сердечника и полости на наших 5-осевых станках с ЧПУ, гарантируя, что отформованные детали полностью плоские и без коробления.
Ключевые области применения PSU-BASF Ultrason S 2010
- Автомобильная электроника и силовые агрегаты (IATF 16949): Высокотемпературные герметизации предохранителей, многоконтактные электрические разъемы, корпуса датчиков под капотом, узлы фар и разъемы систем отопления.
- Электротехника и интеллектуальные сети: Высоковольтные автоматические выключатели, клеммные колодки, корпуса электрических реле, компоненты переключателей и катушечные каркасы.
- Потребительские и хозяйственные товары: Многоразовые адаптеры для кофемашин, паростойкие крышки, укупорки для пищевой упаковки и структурные детали посудомоечных машин.
Свойства
| Плотность | 1,23 - 1,24 г/см³ |
| Показатель текучести расплава (MVR) (360°C/10,0 кг) | 90 см³/10мин |
| Модуль упругости при растяжении (23°C) | 2,550 МПа |
| Предел текучести при растяжении (23°C) | 75 МПа |
| Относительное удлинение при текучести (23°C) | 6 % |
| Прочность на изгиб (23°C) | 124 МПа |
| Модуль упругости при изгибе (23°C) | 2600 МПа |
| Ударная вязкость по Изоду с надрезом (23°C) | 5.5 кДж/м² |
| Ударная вязкость по Шарпи с надрезом (23°C) | 5.5 кДж/м² |
| Температура стеклования (Tg) | 187 °C |
| Температура теплостойкости (HDT @ 1.80 МПа / HDT A) | 176 °C |
| Сравнительный индекс трекингостойкости (CTI) | 125 В |
| Электрическая прочность | 40 кВ/мм |
| Удельное объемное сопротивление | 1.0E+13 Ом-см |
| Линейная усадка при литье (параллельная) | 0.68 % |
| Линейная усадка при литье (нормальная) | 0.72 % |
| Максимальный размер детали | 1000 x 800 мм |
| Минимальный размер детали | 1 x 1 мм |